Carcaças para rolamentos
O furo para rolamento e seus pés de montagem devem estar alinhados. Inclua o ajuste do furo, a altura do centro, as posições dos furos de montagem e as faces utilizadas para localizar a carcaça.
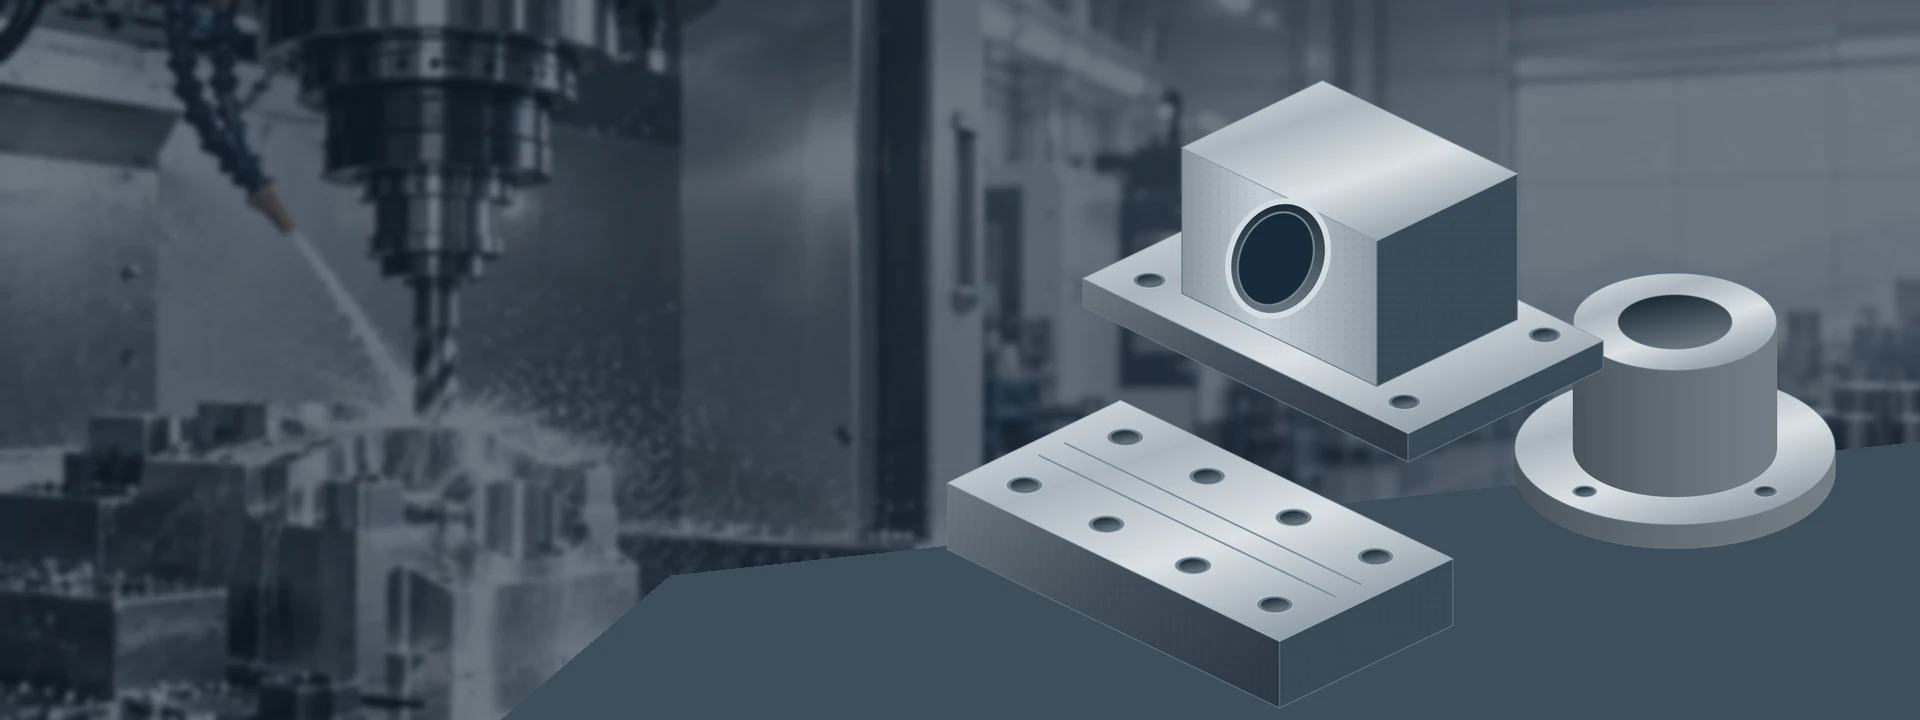
O furo para rolamento e seus pés de montagem devem estar alinhados. Inclua o ajuste do furo, a altura do centro, as posições dos furos de montagem e as faces utilizadas para localizar a carcaça.
Especifique conjuntamente o diâmetro interno, o diâmetro externo, o ombro e a espessura do flange. Identifique a superfície que localiza a luva e qualquer sobremetal destinado a uma etapa posterior de acabamento.
Faces planas de apoio e posições repetidas de furos definem a geometria útil. Indique quais superfícies podem permanecer na condição fundida e quais exigem usinagem completa.
Uma tampa pode exigir um diâmetro de localização além de uma face plana de contato. Marque a área de assentamento, o padrão de parafusos e a relação exigida entre o furo e a face.
Mostre a face deslizante, os recursos de fixação e a peça contra a qual ela opera. Inclua quaisquer requisitos de dureza, acabamento e lubrificação no desenho.
O furo, o diâmetro de localização e o círculo de parafusos podem exigir operações de usinagem diferentes. Identifique o ajuste e qualquer requisito especificado de desalinhamento (runout) em relação ao seu datum.
Formas ilustrativas de peças, não produtos em estoque nem projetos de clientes. Envie seu desenho para discutir o grau real, a peça bruta e o escopo de usinagem.
Envie o desenho da peça fundida, o desenho da peça acabada, fotos e os registros de inspeção disponíveis. Inclua a quantidade pronta para expedição e o peso aproximado de cada peça bruta. Podemos analisar o escopo de usinagem antes de você transferir o lote.
Uma bucha, cubo ou bloco mais simples pode partir de barras fundidas contínuas, em vez de uma fundição com forma específica. Forneça as dimensões e o grau do material bruto, e reserve espaço para limpeza superficial. As convenções de dimensões de material bruto dependem do fornecedor.[2]
Envie o modelo acabado, os lotes esperados e quaisquer informações já disponíveis sobre fundição ou molde. A aquisição de peças brutas constitui um escopo distinto a ser confirmado, incluindo o fornecedor, a propriedade das ferramentas, os controles de entrada e a responsabilidade por fundidos não conformes.
O ferro fundido cinzento e o ferro fundido dúctil pertencem à família dos ferros fundidos, mas não são intercambiáveis. O ferro fundido cinzento possui grafita lamelar; o ferro fundido dúctil possui grafita nodular. O grau e a estrutura da matriz afetam tanto as propriedades da peça acabada quanto seu comportamento durante a usinagem.[1]
Utilize a designação completa no seu desenho, incluindo a especificação aplicável e a condição de entrega. Uma solicitação apenas de “ferro fundido” deixa importantes decisões em aberto. Qualquer alternativa de material deve ser acordada antes da compra da peça bruta.
O ferro fundido cinzento com grafita lamelar é utilizado por sua capacidade de amortecimento de vibrações e usinabilidade. A classe ASTM A48 40 identifica um grau específico; os registros da peça bruta e o sobremetal para usinagem ainda precisam ser acordados.[3]
As classes de ferro fundido dúctil definem diferentes requisitos de propriedades. Por exemplo, 65-45-12 é uma designação utilizada sob ASTM A536. Inclua o grau, a dureza ou a condição de tratamento exatamente exigidos, em vez de substituí-los com base na aparência.[4]
O ferro fundido vermicular, o ferro fundido dúctil austêmperado e as classes de alta dureza exigem uma análise de usinagem separada. Indique exatamente o material e sua condição de entrada, para que possam ser verificados ferramental, sequência de acabamento e métodos de verificação.[5]
Especifique a classe de ferro fundido e a norma reguladora. As substituições entre normas exigem aprovação.
| Propriedade | Ferro dúctil 65-45-12 Dura-Bar 65-45-12 | Condição |
|---|---|---|
| Resistência à tração mínima (ksi) | 65 | Corpo de prova longitudinal, raio médio |
| Resistência ao escoamento mínima (ksi) | 45 | Corpo de prova longitudinal, raio médio |
| Alongamento mínimo (%) | 12 / 9 | Diâmetro ≥2in / <2in |
Os valores aplicam-se ao barramento na condição como fundido; o alongamento mínimo é 12% para diâmetros iguais ou superiores a 2 inches e 9% abaixo de 2 inches.
Uma envelope nominal de fundição é apenas um ponto de partida. Verifique a quantidade de material disponível em cada face usinada e ao redor de cada furo, incluindo o efeito da variação da fundição. Para barras fundidas, utilize a tolerância de acabamento fornecida pelo fornecedor, em vez de presumir que a dimensão marcada corresponde à dimensão final.[2]
Escolha pontos de suporte e fixação que mantenham firmemente a peça fundida real, mantendo ao mesmo tempo acessíveis as áreas a serem usinadas inicialmente. Uma superfície rugosa utilizada para localização inicial pode ser posteriormente removida ou substituída por uma referência usinada.
Para uma carcaça de rolamento, o eixo central do furo e os furos de fixação podem precisar estar relacionados às patas acabadas. Indique essas referências (datums) e limites no desenho. Verifique as relações acabadas após todas as operações que possam afetá-las.
A fresagem define as superfícies e posições necessárias para a montagem. Em uma peça fundida, identifique onde é exigida uma superfície totalmente limpa e onde pode permanecer uma superfície como fundida. Isso evita a remoção de material que não contribui para o encaixe da peça.
serviços de fresagem CNCO torneamento é adequado para buchas, cubos e recursos circulares de localização. Indique as superfícies que devem apresentar concentricidade verdadeira em relação ao datum especificado, juntamente com as posições dos ombros e os limites dos furos. Considere qualquer operação subsequente que possa alterar o ajuste.
serviços de torneamento CNCUma abertura fundida pode ainda exigir usinagem substancial antes de se tornar um furo controlado. O mandrilamento, a fresagem circular ou uma operação de acabamento separada podem ser avaliados com base no tamanho, geometria, acessibilidade e requisitos de superfície.
Explore peças usinadas
Em uma carcaça, um furo usinado pode parecer adequado, mas sua altura do centro pode estar incorreta. Uma tampa pode atender à espessura exigida, mas ainda assim não cumprir o requisito de planicidade. Nomeie as dimensões funcionais e os requisitos geométricos para que o plano de inspeção acompanhe a montagem.
Se a usinagem expuser uma cavidade ou outra indicação inesperada, acorde previamente como a peça afetada será identificada, documentada e retida para decisão. Defina a rota de destinação antes da produção; reparo, impregnação ou substituição de material exigem aprovação separada.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Blank recebido | Identificação do material; sobremetal para usinagem; áreas danificadas; relatórios | Tolerância especificada para acabamento | Verificações na entrada; destinação de sobremetal insuficiente |
| Furos e diâmetros de localização | Limites dimensionais; forma; referências (datums); acabamento superficial | Desenho aplicável e tolerâncias gerais | Verificações dimensionais e superficiais |
| Superfícies de fixação e padrões de furos | Planeza/orientação; altura do centro; posição dos furos | Superfícies de referência finais; configuração definida | Medições referenciadas a datums |
| Condição da peça fundida | Critérios de defeitos; requisitos de material e ensaios não destrutivos (END) | Método, abrangência e critérios de aceitação especificados | Relatórios de material e END separados das medições dimensionais |
| Tratamento e condição final | Dureza; registros de tratamento térmico; áreas protegidas (masks); superfícies finais | Registros exigidos e fornecedor responsável identificados | Registros de ensaio separados, aparência e dimensões |
Indique o furo, o diâmetro de localização, a face deslizante e qualquer outra superfície que deva ser protegida. Especifique os chanfros permitidos para que a remoção de rebarbas não altere um assento ou canto crítico.
Marque as áreas revestidas e os limites de proteção (masking) no desenho. Mantenha os requisitos dimensionais vinculados ao seu estado final, incluindo se a inspeção ocorre antes ou após o revestimento.
Acordar uma proteção temporária removível sem danificar o próximo processo. Proteja as superfícies usinadas contra danos por contato e mantenha a identidade da peça vinculada aos registros do lote por meio da embalagem.
Verifique a origem da peça fundida ou barra, suas dimensões, classe (grade) e revisão do desenho antes de cotar a rota de usinagem.
Utilize uma primeira peça ou lote amostral acordado para revisar o acabamento, a transferência de referências (datums), os ajustes e os registros exigidos.
Mantenha a revisão aprovada, a rota do material e a sequência de processamento vinculadas ao pedido. Confirme quaisquer alterações antes de repetir o trabalho.
Vincule a marcação da peça, as etiquetas de embalagem e os relatórios acordados ao lote liberado. Mantenha claras as datas de acabamento posterior e de expedição.
Uma fundição quase-final pode reduzir a remoção de material, mas acrescenta escopo de fundição e ferramental. Barras fundidas podem evitar um molde dedicado para algumas formas, embora exijam mais usinagem. Compare conjuntamente o custo da peça bruta, a preparação de dispositivos, a usinagem, a inspeção, o tratamento e a quantidade por lote.
Compare o escopo da cotação CNCVETCNC trabalha com fábricas e empresas parceiras na China. Confirme o fornecedor da peça bruta, o escopo de usinagem e as responsabilidades de comunicação antes do pedido.
Conheça VETCNCSim. Os ferros fundidos cinzento e dúctil podem ser fresados, tornados e processados com ferramentas adequadas para furação. A classe exata, a estrutura e a dureza afetam a rota de usinagem.[1]Envie suas informações sobre a peça bruta e o desenho final para revisão do trabalho com VETCNC.
Peças fundidas fornecidas pelo cliente constituem uma via viável para análise. Envie inicialmente fotos da peça bruta, dimensões, peso, registros da classe do material e o desenho final. Acordem previamente os ensaios de aceitação na entrada e como serão tratadas as peças brutas não conformes antes do seu envio.
Indique se necessita apenas de usinagem ou também de apoio na aquisição da peça bruta. Qualquer arranjo com fundições ou fornecedores de estoque deve ser confirmado separadamente, incluindo moldes, responsabilidade do fornecedor, registros do material e aceitação da peça bruta.
O ferro fundido cinzento contém grafite lamelar; o ferro fundido dúctil contém nódulos de grafite. Essa diferença estrutural afeta o comportamento mecânico, e a matriz e a classe influenciam a usinagem.[1]Especifique a classe exigida, em vez de tratar os dois nomes como intercambiáveis.
Para formas adequadas, a barra fundida é uma alternativa viável como ponto de partida para revisão. Ela ainda requer a classe correta e estoque suficiente para todas as superfícies usinadas. Compare a convenção dimensional do fornecedor, sua tolerância de acabamento e as formas disponíveis com o desenho final.[2]
Comece pelos limites do desenho e quaisquer tolerâncias gerais aplicáveis. Destaque os ajustes de furos, relações de referência (datums), planicidade e acabamento superficial. Um compromisso exige o material real, o tamanho da característica, a variação da peça bruta e o plano de medição — não uma tolerância genérica aplicável a todas as peças.
Não há uma única folga aplicável a todos os brutas. Ela depende do processo de fundição, da forma, das variações e das superfícies a serem usinadas. Forneça os desenhos brutos e acabados em conjunto. Para barras contínuas fundidas, confirme as regras publicadas pelo fornecedor quanto às dimensões e à usinagem de acabamento.[2]
Não se deve presumir uma sequência genérica de tratamentos. Forneça qualquer tratamento especificado, a dureza final e os requisitos de estabilidade dimensional. O fornecedor do material e a equipe de usinagem poderão então analisar em qual etapa da rota o tratamento deve ser aplicado e quais operações de acabamento o seguem.
Acordar um processo para identificar a peça afetada, documentar sua localização e mantê-la em espera para análise. A aceitação depende dos critérios de defeito especificados e da função da peça. As decisões sobre reparo, impregnação ou uso sem alteração exigem autorização formal — não são sobremetais automáticas para usinagem.
Envie o modelo acabado e a revisão do desenho, detalhes da peça bruta fundida ou do material bruto, grau e condição do material, quantidades de amostra e de lote, dimensões críticas, requisitos de tratamento e inspeção. Adicione o peso da peça bruta e fotos, quando disponíveis. O orçamento deve distinguir claramente o fornecimento da peça bruta da usinagem.
Para cotação de uma carcaça, é necessário mais do que apenas o diâmetro final do furo. Inclua o desenho da fundição, o estado da matéria-prima e as superfícies que servem como referência para posicionamento da peça durante usinagem e inspeção.
Use este briefing para coletar os detalhes e, em seguida, anexe seus arquivos no formulário de cotação. Você também pode baixá-lo para sua própria pasta de projeto.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências sobre graus de ferro fundido, terminologia e considerações de usinagem.
