Ir para o conteúdo
VETCNCCNC MANUFACTURING
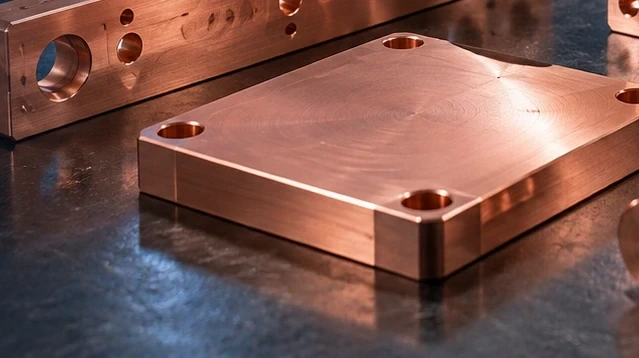
Componentes de cobre em uma oficina CNC

Usinagem de Defesa CNC

Usinamos carcaças, suportes, eixos e ferramentais de apoio para projetos relacionados à defesa. O local de fabricação proposto e os requisitos do programa são analisados para cada pedido; inicie com uma descrição não sensível do componente.

  • Componentes mecânicos
  • Desenvolvimento e produções repetidas
  • Ferramentais para montagem e teste

Componentes mecânicos e ferramentais de apoio

Fornecemos componentes mecânicos para carcaças de equipamentos, instrumentação e ferramental de apoio. As famílias de peças listadas abaixo abrangem ajuste de invólucros, substituição em serviço e localização da peça usinada.

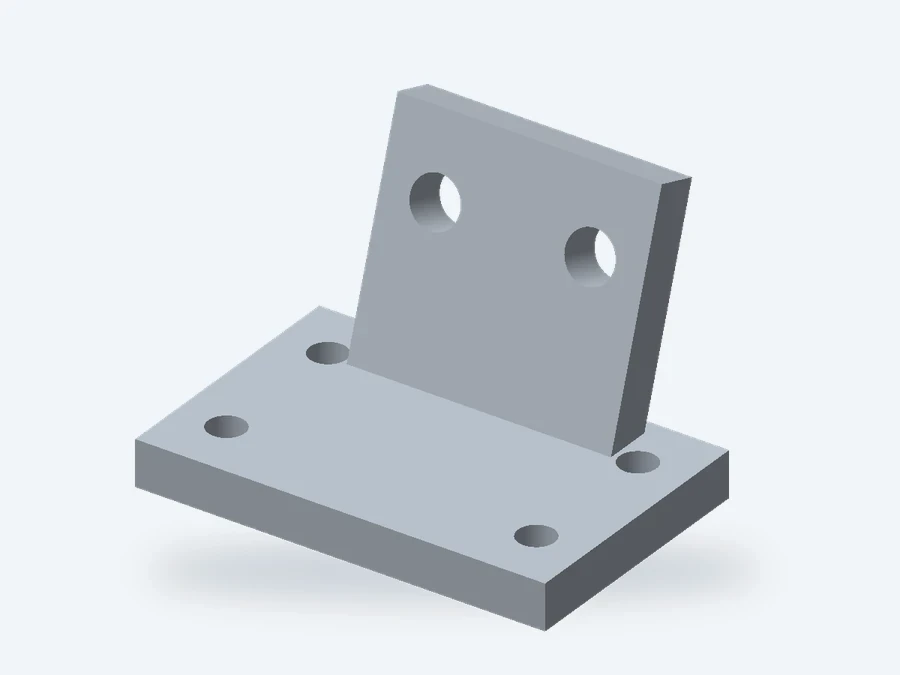
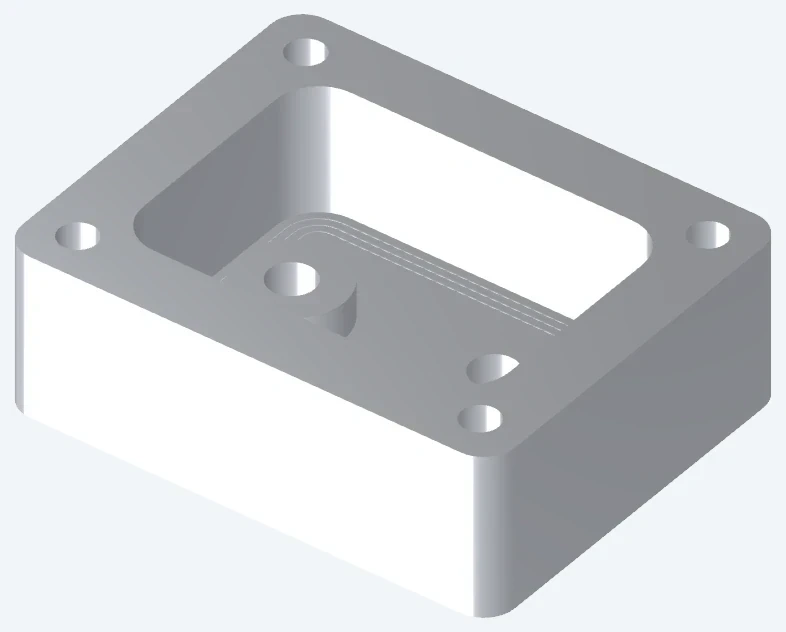
Carcaça com assento para tampa e furos de fixação

Carcaças e placas de cobertura

Usinamos corpos e tampas com suportes para placas, aberturas para conectores e recursos de fechamento exigidos pela montagem. Uma tampa rebaixada exige folga em seus cantos, além do tamanho perimetral especificado; interferência nos cantos pode impedir seu assentamento plano.

  • Recessos para invólucros
  • Interfaces de tampas
  • Aberturas para conectores
Discutir este componente
Suportes para sensores e conjuntos de instrumentação

Suportes para sensores e montagens

Ranhuras de ajuste permitem que um sensor se mova durante a configuração, enquanto recursos de localização dedicados estabelecem sua posição repetível. O projeto do suporte deve distinguir essas funções, de modo que apertar um fixador com folga não seja o único meio de posicionar o instrumento.

  • Faces de montagem
  • Padrões de localização
  • Ranhuras de ajuste
Discutir este componente
Eixos, buchas e peças de localização

Eixos, buchas e pinos de localização

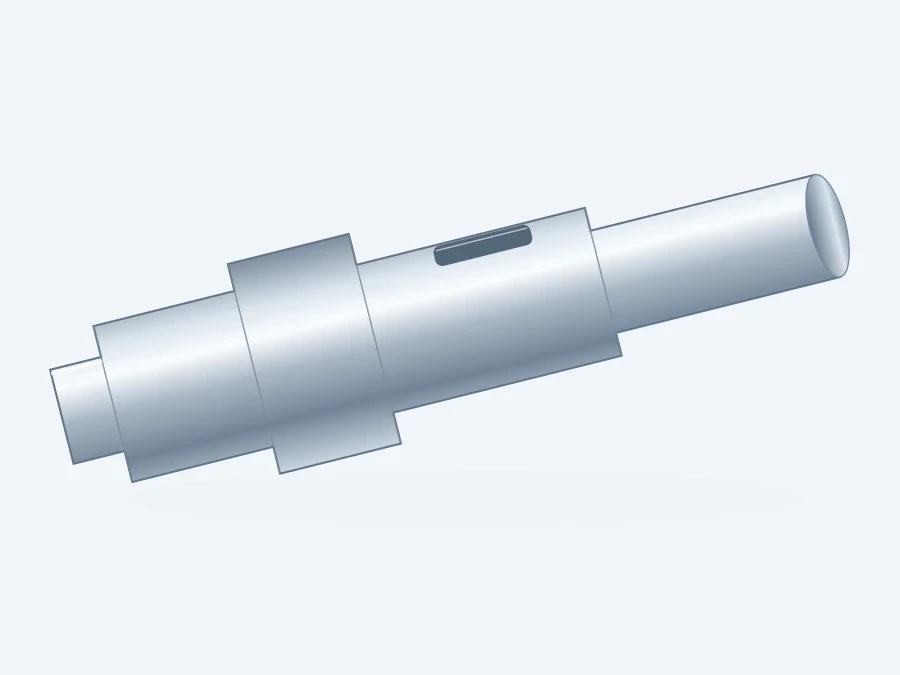
Um pino de localização requer diâmetro ativo e comprimento compatíveis com o furo receptor. Um chanfro facilita a inserção, enquanto o ombro ou recurso de retenção controla a posição final do pino; esses recursos não devem ser deixados apenas como nota genérica de arredondamento de bordas.

  • Diâmetros conjugados
  • Ombros axiais
  • Recursos de retenção
Discutir este componente
Placa de contato de cobre com interfaces perfuradas

Contatos de cobre e peças térmicas

Usinamos placas de cobre com áreas de contato e geometria de fixação definidas pela montagem. Áreas elevadas podem manter a superfície de contato livre de estruturas adjacentes; sua altura e planicidade são críticas quando a fixação deve unir duas superfícies.

  • Superfícies de contato
  • Furos de fixação
  • Condição superficial definida
Discutir este componente
Guias e espaçadores poliméricos

Guias e espaçadores poliméricos

Um espaçador polimérico precisa manter a separação exigida após o aperto do elemento de fixação. A classe escolhida, a área de apoio e a carga compressiva afetam esse resultado; portanto, a geometria de um espaçador metálico não deve ser transferida para plástico sem verificar sua aplicação específica.

  • Superfícies guia
  • Furos de localização
  • Recursos de folga
Discutir este componente
Fixações para montagem e inspeção

Fixações de montagem e ferramental de teste

Usinamos placas de fixação, detalhes de localização e peças substituíveis de desgaste. Um localizador removível exige um assento repetível, bem como um parafuso de fixação; caso contrário, a substituição do detalhe desgastado pode deslocar a referência da peça trabalhada.

  • Contatos de localização
  • Acesso para fixação
  • Detalhes substituíveis
Discutir este componente

Equipamentos passíveis de manutenção, interfaces de contato e ferramental

Um módulo substituível requer acesso para instalação, uma peça de contato exige a relação correta de assentamento e um dispositivo de fixação necessita de localização definida da peça usinada.

Carcaça com assento para tampa e furos de fixação

Módulos que podem ser encaixados e removidos

Um módulo de substituição deve atravessar a abertura disponível e atingir sua posição instalada antes do aperto dos elementos de fixação. Usinamos a geometria do invólucro e do suporte conforme as interfaces definidas; o envelope total de instalação inclui também conectores, cabos e acesso para ferramentas.

Um conector montado em painel pode ter um corpo traseiro maior que sua abertura frontal. Verificar sua direção de retirada evita um projeto de invólucro que aceite o conector durante a montagem inicial, mas o prenda após a instalação de outros módulos.

Antigiro do conector

Quando um conector utiliza uma superfície plana ou uma chaveta para resistir à rotação, sua orientação deve estar contemplada no recorte do painel. Um furo circular de folga isolado pode deixar o conector livre para girar ao se apertar seu acoplamento.

Folga para remoção

Reserve espaço para o corpo do conector, o comprimento do elemento de fixação e o acesso necessário da ferramenta ao longo do caminho real de remoção.

Placa de contato de cobre com interfaces perfuradas

Áreas de contato e interfaces térmicas

A área de contato e seus respectivos pads de montagem devem se encontrar com o componente conjugado na sequência prevista. Um pad de montagem saliente pode impedir o fechamento da face de contato, mesmo quando ambas as faces individualmente atendem à tolerância de planeza.

Para uma pastilha térmica ou camada isolante, a espessura instalada altera a altura da pilha. A definição de montagem deve considerar a condição comprimida utilizada para ajuste; apenas a espessura da folha não comprimida não determina o entreferro operacional.

Mantenha as superfícies de contato distintas

Identifique a área de trabalho separadamente da área circundante de folga, para que os requisitos de acabamento superficial e revestimento se apliquem apenas onde é necessário contato.

Separe o ajuste dos ensaios de desempenho.

Verificações geométricas estabelecem o tamanho e a posição da interface. A resistência elétrica ou o desempenho térmico exigem suas próprias condições de montagem e ensaio de aceitação.

Fixações para montagem e inspeção

Fixações que liberam o conjunto acabado.

Uma fixação pode posicionar corretamente componentes soltos, mas prendê-los assim que forem unidos. A direção de carregamento, o acesso para aperto e o percurso de retirada do conjunto devem ser verificados em conjunto no projeto da ferramenta.

Para ferramentas variantes, uma base comum com pontos de localização encaixados ou espaçados de forma distinta pode impedir a instalação incorreta de um detalhe. O recurso de prevenção de erros deve fazer parte da geometria liberada, e não apenas de uma etiqueta.

Suporte sem marcas.

Posicione o suporte onde a peça possa suportar a carga de aperto; uma face fina acabada pode exigir um detalhe de contato diferente de um reforço robusto de montagem.

Fixadores com detalhes substituíveis.

Quando um localizador for projetado para substituição in loco, seu parafuso de retenção deve ter acesso facilitado mesmo com a base ainda instalada. Manter esse acesso livre evita a remoção e realinhamento completa da fixação apenas por causa de um único detalhe desgastado.

Desenvolvimento, protótipos iniciais e pedidos repetidos.

Cotizamos a condição do componente necessária para a montagem pretendida. Um ensaio de montagem, uma amostra de aceitação e uma liberação repetida devem cada um ter um resultado claro para estabelecimento.

Componentes de desenvolvimento

Peças protótipo permitem que sua equipe resolva interferências, roteamento de cabos e acesso para manutenção antes de definir a configuração final. Um material substituto pode ser adequado para uma verificação de envelope, mas não pode comprovar o desempenho sob carga ou em ambiente da peça final.

Protótipos iniciais e ensaios de qualificação.

Utilize um protótipo inicial para testar a sequência proposta de montagem com o acabamento pretendido, inserções e componentes acopláveis. Mantenha a avaliação funcional separada da aceitação dimensional, para que uma montagem bem-sucedida em bancada não seja confundida com a qualificação do programa.

Fornecimento repetido.

Peças de reposição intercambiáveis exigem as mesmas interfaces aceitas do componente original. Uma alteração de fornecedor ou processo pode modificar essas interfaces mesmo quando o número da peça permanece inalterado; a aprovação da fonte e qualquer revalidação exigida continuam fazendo parte da liberação.

Parâmetros de material para carcaças e interfaces mecânicas.

Distinguimos interfaces de aço estrutural, detalhes metálicos condutores e suportes poliméricos pela sua classe e condição especificadas. Os valores de resistência, dureza e condutividade respondem a diferentes questões de seleção.

Parâmetros de material para carcaças e interfaces mecânicas.
Referência de materialValores dos parâmetrosContexto da peça / matéria-prima
Extrusão 6061-T6 / T6511Limite de escoamento ≥240 MPa; resistência à tração ≥260 MPaCarcaças, suportes e bases de fixação
42CrMo4 +QT · Ovako 327A270–320 HB; resistência à tração 900–1,100 MPaBarra redonda, 40 < diâmetro < 100 mm
Latão C36000Condutividade térmica ≈116 W/(m·K); 26% IACSAdaptadores roscados e detalhes de contato
PEEK · TECAPEEK naturalMódulo 4.2 GPa; expansão 50 µm/(m·K)Espaçadores, guias e contatos de ferramental

Fontes: mínimos de extrusão Hydro 6061; Ovako 42CrMo4 327A +QT, barra redonda com 40 < diâmetro < 100 mm; valores físicos típicos da Copper Development Association para C36000 a 20°C; dados típicos da Ensinger TECAPEEK natural (módulo a 1 mm/min; expansão longitudinal, 23–60°C).

Fresamento e torneamento para componentes e ferramentas

Uma definição útil de usinagem distingue as superfícies que se acoplam das superfícies que apenas fornecem folga. Essa distinção ajuda a concentrar a trajetória nas características que afetam a montagem.

Características que determinam o encaixe e a substituição

Usinamos os encaixes e a geometria de interface especificados. Esses detalhes distinguem uma peça que mede corretamente isoladamente de uma peça que se encaixa no equipamento pretendido.

Carcaça com assento para tampa e furos de fixação

Assentos de rolamento e diâmetros de localização

Um assento de rolamento exige seu tamanho, relação com o ombro e estado da superfície na condição final. Apenas um diâmetro não controla o alinhamento do rolamento com o eixo adjacente ou o furo da carcaça.

Interfaces de vedação e bordas internas

Uma junta tórica pode ser danificada por uma borda de entrada afiada não especificada antes de atingir sua ranhura. Portanto, a geometria da ranhura, as chanfraduras de entrada e o controle de rebarbas pertencem ao mesmo conjunto; um ensaio de vazamento, quando exigido, também requer a condição de montagem para o teste.

Roscas e acesso para montagem

Furos cegos roscados necessitam de espaço para a ponta do parafuso abaixo da rosca útil. A profundidade de engajamento da rosca, a profundidade do escareamento e o acesso da ferramenta devem corresponder ao fixador selecionado, de modo que a montagem não faça com que o parafuso assente antes do fechamento da junta.

Características designadas pelo cliente

Uma posição crítica de furo exige uma relação definida com um datum e um resultado passível de relatório. Apertar todas as dimensões gerais não substitui o controle do alinhamento ou folga específicos que garantem a funcionalidade do componente.

Tratamento, proteção (masking) e ajuste final

Uma peça acabada deve ainda se ajustar ao seu componente acoplado. Incluímos o tratamento especificado na condição de entrega, em vez de considerar o acabamento como uma adição meramente cosmética.

Tratamento térmico e condição final

O tratamento térmico pode alterar as dimensões. Um eixo com ajuste final temperado pode exigir sobremetal para usinagem e acabamento subsequente; a rota necessária depende tanto do estado do material quanto da geometria aceita.

Revestimento e características protegidas (masked features)

O revestimento em ambas as faces de um furo acoplado altera seu diâmetro útil. A proteção (masking) ou o sobremetal para usinagem devem corresponder à dimensão final; áreas de contato condutivo também podem exigir um sistema de superfície distinto do revestimento aplicado à parte externa.

Limpeza e aceitação da superfície

Uma cavidade cega pode reter resíduos da usinagem mesmo quando a superfície externa estiver limpa. Um caminho acessível para limpeza e inspeção é útil já na fase de projeto; alterar o material ou adicionar um acabamento não remove cavacos aprisionados.

Inspeção do alojamento e das interfaces

Verificamos as interfaces entre o alojamento e os equipamentos entregues em sua condição final. Os valores-padrão indicados abaixo aplicam-se apenas onde esses ajustes ou roscas métricas forem especificados.

Um certificado de conformidade declara a conformidade com o pedido; não é uma lista de resultados medidos. Quando a inspeção de recebimento exigir valores reais para características selecionadas, esses resultados devem constar no relatório dimensional solicitado.

Inspeção do alojamento e das interfaces
Característica / verificaçãoParâmetro ou referênciaDetalhe de aceitação
Piloto de localização do alojamentoH7, nominal >10–18 mm
0 a +0.018 mm
Inspeccionar o piloto após o acabamento ou após a proteção (masking) aprovada
Roscas métricas de fixaçãoPasso grosso: M6 × 1.0; M8 × 1.25 mmVerificar a série, a classe e o comprimento útil da rosca selecionadas
Alinhamento da face de montagemPosição / perpendicularidade (mm)Utilizar a face de assentamento do equipamento e os datums de localização
Superfícies acopladas revestidasEspessura do revestimento (µm); dimensão final (mm)Verificar os limites da proteção (mask) e o ajuste entregue
Áreas de contato condutivoResistência de contato (mΩ), quando especificadaUtilizar o acabamento definido e a condição de teste montado

Dimensões, acabamento e limites elétricos permanecem vinculados ao desenho liberado e ao seu método de ensaio especificado. Referências: ELESA+GANTER, tabelas DIN ISO 286; Bossard, roscas métricas ISO.

Elegibilidade do local de fabricação e do programa

As certificações exigidas, aprovações do cliente e restrições ao processador são verificadas em comparação com o local proposto e o escopo do pedido. Esta página não declara aprovação do programa, autorização de segurança, autorização de exportação ou elegibilidade para contrato controlado.

Proteção, identificação e liberações de entrega

As peças devem chegar prontas para identificação e para as verificações de recebimento acordadas, com suas interfaces funcionais protegidas durante a manipulação.

Layout de embalagem com componentes separados e campos de identificação para número da peça, revisão, lote, quantidade e ID do registro

Proteção das interfaces funcionais

Superfícies de contato salientes e pinos projetados não devem suportar o peso de peças adjacentes na embalagem. Pontos de apoio separados protegem esses recursos e permitem sua remoção sem necessidade de segurar a superfície de contato.

Manter os lotes identificáveis

Separadores, buchas ou suportes esquerdo/direito visualmente semelhantes exigem identificação distinta na embalagem. O destinatário deve ser capaz de separar as variantes antes de desembalá-las sobre uma bancada de montagem.

Controle de versões modificadas

Uma substituição revisada pode coexistir com estoques anteriores apenas sob as regras de configuração aceitas pelo cliente. Mantenha a nova revisão identificável para que o almoxarifado não a libere como substituto irrestrito.

Perguntas sobre usinagem de defesa CNC

Posso fazer upload de um desenho restrito no formulário de consulta?

Não. Comece com uma descrição não sensível. Antes de compartilhar dados técnicos controlados para exportação, classificados, restritos ou de outra forma sensíveis, confirme o destinatário autorizado, o método de transferência, o local de fabricação e as restrições aplicáveis ao projeto. Apenas a VETCNC deve receber informações pelas quais está autorizada e equipada para tratar.

É possível usar uma amostra desgastada para solicitar um componente de reposição?

Uma amostra pode auxiliar na identificação da forma, mas pode apresentar desgaste, reparos ou revestimento desconhecido. A reposição exige uma definição autorizada de suas interfaces originais e do material. Para um eixo ou bucha, copiar o diâmetro desgastado pode reproduzir a falha que a reposição visa corrigir.

É possível utilizar um local de usinagem ou processador diferente após a cotação?

Qualquer alteração proposta exige análise quanto às restrições de origem do pedido e às aprovações do cliente. Acordar previamente o fabricante, operações externas e responsabilidades de registro antes da liberação do trabalho afetado. A introdução de um parceiro não transfere automaticamente uma aprovação existente.

O que faz com que duas cotações para o mesmo componente sejam diferentes?

Compare a condição entregue e as evidências, não apenas o número da peça. Um preço pode incluir o tratamento final, inserções e resultados das características medidas, enquanto outro cobre apenas o blank usinado. O local de fabricação, as fontes externas aprovadas e o escopo do registro de material também devem atender aos requisitos de compra.

Um eixo e uma bucha devem ser pareados ou intercambiáveis?

Peças intercambiáveis devem atender a limites que permitam que qualquer eixo aceito funcione com qualquer bucha aceita. O pareamento seletivo cria conjuntos identificados e restringe substituições posteriores. Escolha a estratégia de serviço pretendida antes de aprovar o fornecimento pareado; um ajuste satisfatório em um par não estabelece a intercambiabilidade entre lotes.

Podemos organizar o revestimento final por meio do nosso processador aprovado?

Podemos analisar a entrega antes dessa operação. Identifique a condição na transferência, a folga remanescente e as superfícies aceitas antes do revestimento. O escopo do fornecimento deve separar nossas verificações entregues das verificações finais exigidas após o seu processamento.

Podemos substituir um localizador de fixação sem comprar uma nova base?

Um localizador definido separadamente pode ser considerado para substituição isolada. Primeiro verifique o assento existente da base e os recursos de retenção: desgaste nesses locais pode impedir que um novo localizador corretamente usinado restaure a posição. O desenho do localizador deve preservar a interface com essa base, não apenas a forma de contato apresentada à peça.

Onde deve ser posicionada uma marcação serial ou de identificação obrigatória?

Indique na definição da peça a área e o método permitidos para a marcação. Mantenha explícitas as restrições em faces de contato, paredes finas e recursos de vedação. O escopo proposto para marcação e verificação é analisado junto com a ordem de usinagem, em vez de ser presumido apenas pela necessidade de um número serial.

SUPORTE PARA PROJETOS

Discutir um componente relacionado à defesa

Comece com uma descrição não sensível do componente e do escopo de fornecimento proposto. A troca de dados técnicos ocorre após a confirmação do destinatário autorizado e da rota de transferência.

VETCNCCNC MANUFACTURING
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB