Siirry sisältöön
VETCNCCNC VALMISTUS
Kuparikomponentteja CNC-työpistoolassa

Puolustusalan CNC-koneistus

Koneistamme koteloita, kiinnikkeitä, akselit ja tuetulaitteita puolustusalan hankkeisiin. Jokaisen tilauksen yhteydessä tarkistetaan ehdotettu valmistuspaikka ja ohjelmavaatimukset; aloita komponentin ei-herkällä kuvauksella.

  • Mekaaniset komponentit
  • Kehitys ja toistovalmistus
  • Kokoonpano- ja testauslaitteet

Mekaaniset komponentit ja tuetulaitteet

Toimitamme mekaanisia komponentteja laitelokeroihin, mittauslaitteisiin ja tuentatyökaluihin. Alla olevat osaperheet kattavat koteloituksen sovituksen, huoltokorvausten sekä työkappaleen sijoituksen.

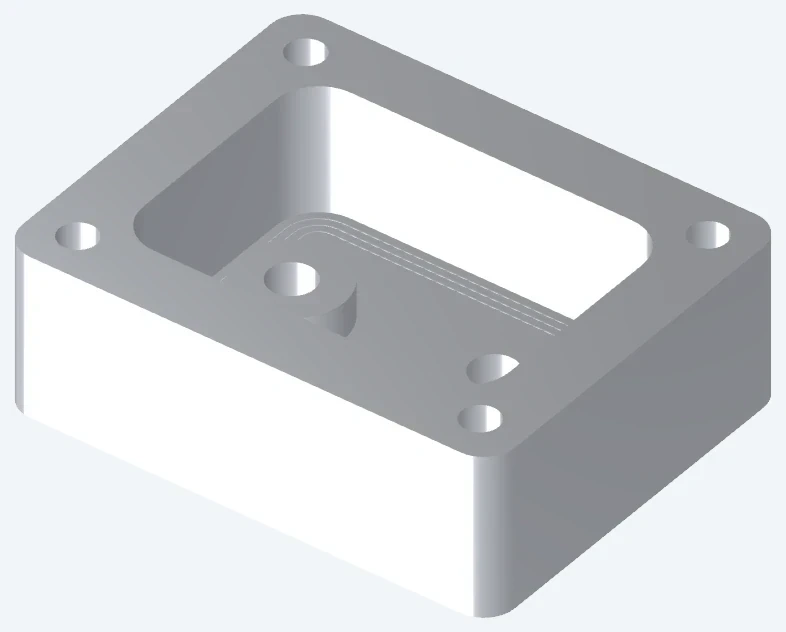
Kotelo, jossa on kansiin kiinnitettävä istutin ja kiinnitysreiät

Koteloit ja kannakkeet

Koneistamme kotelokappaleita ja kantokappaleita, joissa on kokoonpanolle tarvittavat piirilevyn tukirakenteet, liittimien aukeamat ja sulkuominaisuudet. Upotettu kansi vaatii varaa myös kulmiinsa lisäksi määritellyn kehän koon; kulmien interferenssi voi estää sen asettumisen tasaisesti.

  • Koteloituja lokeroita
  • Kantten liitännät
  • Liittimen avaukset
Keskustele tästä komponentista
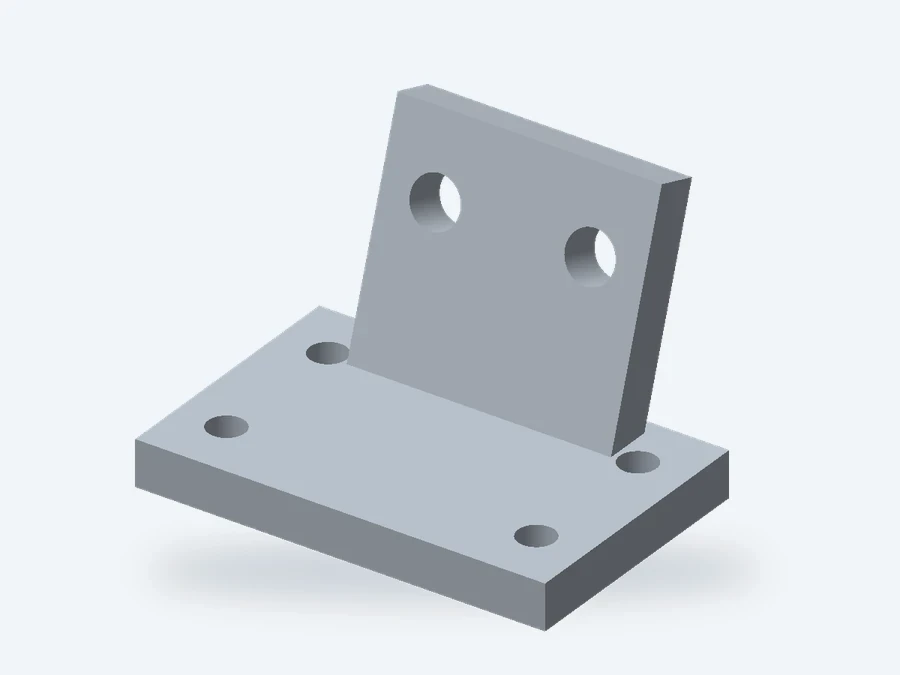
Antureiden ja mittalaitteiden kokoonpanojen kiinnikkeet

Anturien ja kokoonpanojen kiinnityslevyt

Säätöaukot mahdollistavat anturin siirtämisen asennuksen aikana, kun taas erityiset sijoitusominaisuudet määrittävät sen toistettavan sijainnin. Kiinnityslevyn suunnittelun tulee erottaa nämä tehtävät siten, että mittatarkkuuden saavuttaminen ei perustu ainoastaan liukupinnan tiukentamiseen.

  • Kiinnityspinnat
  • Sijaintikuvioita
  • Säätöslitit
Keskustele tästä komponentista
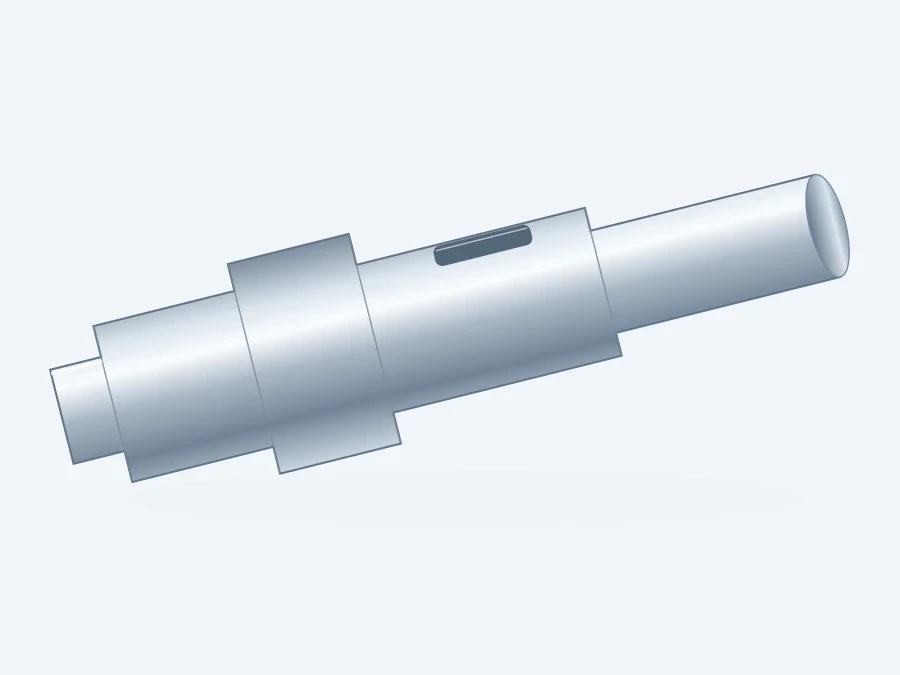
Akselit, holkit ja sijoitusosat

Akselit, holkit ja sijaintipinnit

Sijaintipinnin työmitan ja pituuden on vastattava vastaanottavan reiän mittoja. Johtopää helpottaa asennusta, kun taas olake tai pidätysominaisuus määrittää, minne pinni pysähtyy; näitä ominaisuuksia ei saa jättää yleiseen reunanpyöristysmerkintään.

  • Toimivat halkaisijat
  • Aksiaaliset olakkeet
  • Kiinnitysvarusteet
Keskustele tästä komponentista
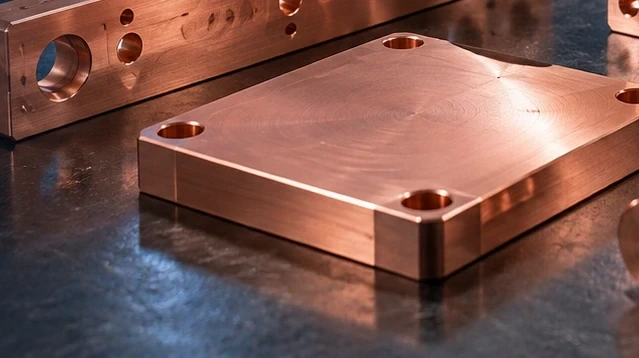
Kuparinen kosketuslevy poratuilla liitännöillä

Kuparikosketukset ja lämmönjohtavat osat

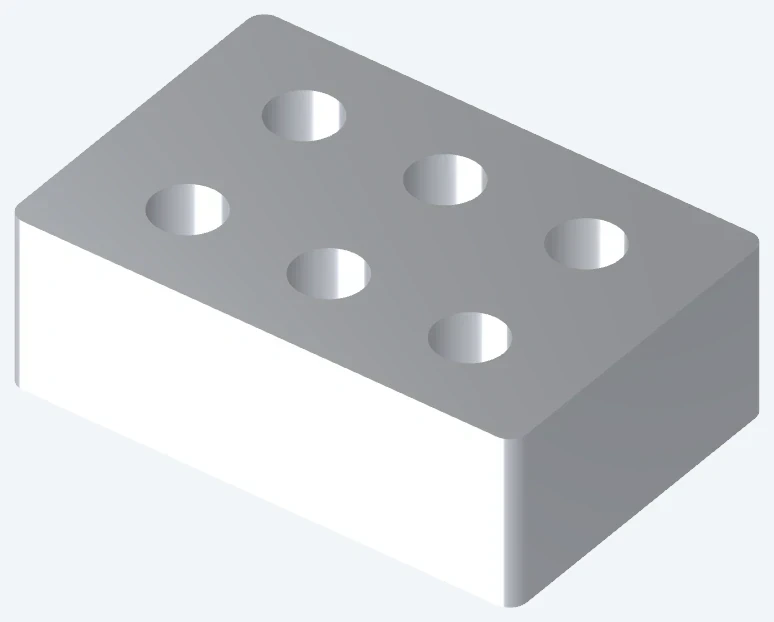
Koneistamme kuparilevyjä siten, että kosketusalueet ja kiinnitysgeometria määritellään kokoonpanon perusteella. Korotetut kosketuspinnat voivat pitää kosketusalueen selkeästi naapurirakenteiden ulkopuolella; niiden korkeus ja tasaisuus ovat tärkeitä siinä tapauksessa, että kiinnityksen on tuotava kaksi pintaa tiukasti yhteen.

  • Kosketuspinnat
  • Kiinnitysreiät
  • Määritelty pinnanlaatu
Keskustele tästä komponentista
Polymeeriohjaimet ja -erottimet

Polymeeriohjaimet ja -erottimet

Polymeerierottimen on säilytettävä vaadittu etäisyys myös kiinnityksen kiristämisen jälkeen. Valitun laadun, tukipinnan ja puristuskuorman vaikutuksesta tähän tulokseen metallierottimen geometriaa ei saa siirtää suoraan muovimateriaaliin ilman sen käyttöolosuhteiden tarkistamista.

  • Ohjauspinnat
  • Sijoitusreiät
  • Vapausvarat
Keskustele tästä komponentista
Kokoonpano- ja tarkastuskiinnittimet

Kokoonpanokiinnittimet ja testityökalut

Koneistamme kiinnitinlevyjä, sijoitusteknisiä tietoja ja vaihdettavia kulumiskohteita. Irrotettava sijoitinkappale vaatii toistettavan istukkapaikan sekä kiinnitysruuvin; muuten kulumiskohteen vaihtaminen voi siirtää työkappaleen viitereferenssiä.

  • Kontaktien sijainnin määrittäminen
  • Kiinnityksen saavutettavuus
  • Vaihdettavat osat
Keskustele tästä komponentista

Huollettavat laitteet, kosketusliitännät ja työkalut

Vaihdettava moduuli vaatii asennustilan, kosketusosa vaatii oikean istumassuhteen ja kiinnitin vaatii määritellyn työkappaleen sijoituksen.

Kotelo, jossa on kansiin kiinnitettävä istutin ja kiinnitysreiät

Asennettavat ja irrotettavat moduulit

Vaihtomoduulin on kuljettava saatavilla olevan aukon läpi ja saavutettava asennusasento ennen kiinnittimien kiristämistä. Me koneistamme kotelon ja kiinnitysgeometrian määriteltyjen liitosten mukaisesti; täysi asennusalue kattaa myös pistokkeet, kaapelit ja työkalujen saavutettavuuden.

Paneeliin asennettavalla liittimellä voi olla takakappale, joka on suurempi kuin sen etupinnan aukko. Sen vetosuunnan tarkistaminen estää kotelosuunnittelun, jossa liitin voidaan asentaa alussa, mutta joka jää lukkiutumaan muiden moduulien asennuksen jälkeen.

Liittimen kiertovastus

Jos liitin käyttää kiertovastukseen tasopintaa tai kieltä, sen asento kuuluu paneelin leikkausaukkoon. Pelkkä pyöreä varausreikä voi jättää liittimen vapaaksi kiertämään, kun sen kytkentä kiristetään.

Poistotila

Jätä tilaa liittimen kappaleelle, kiinnityspultin pituudelle ja vaaditulle työkalun lähestymispolulle poistopolun varrella.

Kuparinen kosketuslevy poratuilla liitännöillä

Kosketusalueet ja lämmönvaihtopinnat

Kosketusalueen ja sen kiinnitystukipintojen on kohtauduttava vastaosan kanssa määritellyssä järjestyksessä. Liian korkealle nouseva kiinnitystukipinta voi estää kosketuspinnan sulkeutumisen, vaikka molemmat pinnat erikseen täyttäisivät tasaisuustoleranssin.

Lämmönvaihtopadille tai eristävälle kerrokselle asennettu paksuus muuttaa kokonaiskorkeutta. Kokoonpanomäärittelyssä on käytettävä asennustilanteessa käytettyä puristettua paksuutta sovitusmitan määrittämiseen; puristamaton levypaksuus yksinään ei määritä toimintaväliä.

Pidä kosketuspinnat erillään toisistaan

Tunnista toimiva kosketusalue erikseen ympäröivästä varavaliosta, jotta pinnankarheus- ja pinnoitustekijät voidaan ottaa huomioon juuri siellä, missä kosketus on tarpeen.

Erota sovitus testaus suorituskykytestauksesta

Geometriatarkastukset vahvistavat liitospinnan koon ja sijainnin. Sähköinen resistanssi tai lämmönvaihtosuorituskyky vaativat omat kokoonpano-olosuhteensa ja hyväksyntätestinsä.

Kokoonpano- ja tarkastuskiinnittimet

Kiinnittimet, jotka vapauttavat valmiin kokoonpanon

Kiinnitin voi sijoittaa löysät komponentit oikein, mutta ne voivat jäädä kiinni, kun komponentit on yhdistetty. Lataussuunta, puristimen käyttömahdollisuus ja kokoonpanon poistopolku on tarkistettava yhdessä työkalusuunnittelussa.

Vaihtoehtoisille työkaluille yhteinen perusta avain- tai erityisesti sijoitettujen sijaintitukien kanssa voi estää väärän osan asentamisen. Virheenestotoiminto on oltava osa hyväksyttyä geometriaa, ei pelkästään merkintää.

Tuki ilman merkintöjä

Sijoita tuki sinne, missä työkappale kestää kiinnitysrasituksen; valmiin ohuen pinnan tarve saattaa vaatia erilaista kosketusyksityiskohtaa kuin vahva kiinnitystukipää.

Vaihdettavia yksityiskohtia sisältävät kiinnittimet

Jos sijaintituki on tarkoitettu vaihdettavaksi paikoillaan, sen kiinnitysruuvi vaatii saavutettavan lähestymistavan, kun perusta on edelleen asennettuna. Tämän lähestymistavan säilyttäminen estää koko kiinnittimen poistamisen ja uudelleensijoittamisen yhden kuluneen yksityiskohteen takia.

Kehitys, esivalmistelut ja toistotilaukset

Tarjoamme lainan komponentin tilasta, joka vaaditaan suunnitellussa valmistuksessa. Kokeellinen kokoonpano, hyväksyntä-näyte ja toistettu julkaisu vaativat kukin selkeän tuloksen määrittämiseksi.

Kehityskomponentit

Prototyyppiosat mahdollistavat tiimityksenne häiriöiden, kaapelointireittien ja huoltotilojen ratkaisemisen ennen lopullisen konfiguraation vahvistamista. Korvaava materiaali sopii tilantarkistukseen, kun taas kuormitus- ja ympäristökäyttäytyminen tulee osista hyväksytyssä materiaalissa.

Pilottirakentaminen ja kelpoisuuden varmistus

Käytä pilottirakentamista testataksesi ehdotettua kokoonpanojärjestystä tarkoitetulla pinnankäsittelyllä, kiinnityskomponenteilla ja yhdistettävillä osilla. Pidä toiminnallinen arviointi erillään mitallisesta hyväksynnästä, jotta onnistunut pöytäkokoonpano ei tulisi virheellisesti kelpoisuustestiksi.

Toistuva toimitus

Vaihdettavat varaosat vaativat samat hyväksytyt rajapinnat kuin alkuperäinen komponentti. Toimittajan tai valmistusprosessin muutos voi muuttaa näitä rajapintoja, vaikka osanumero pysyisikin muuttumattomana; lähteen hyväksyntä ja tarvittaessa uudelleenvalidointi kuuluvat edelleen julkaisuprosessiin.

Materiaaliparametrit koteloiden ja mekaanisten rajapintojen osalta

Erotemme kantavia teräsrajapintoja, johtavia metallitiedot ja polymeeritukia niiden määritellyn laadun ja tilan perusteella. Lujuus-, kovuus- ja johtavuusarvot vastaavat eri valintakysymyksiä.

Materiaaliparametrit koteloiden ja mekaanisten rajapintojen osalta
MateriaaliviiteParametriarvotOsa / raaka-ainekonteksti
6061-T6 / T6511 puristusprofiiliMyötöraja ≥240 MPa; vetolujuus ≥260 MPaKoteloit, kiinnikkeet ja kiinnitinperukset
42CrMo4 +QT · Ovako 327A270–320 HB; vetolujuus 900–1,100 MPaPyöreä sauvamateriaali, 40 < halkaisija < 100 mm
C36000-messinkiLämmönjohtavuus ≈116 W/(m·K); 26% IACSKierreliittimet ja kosketusosat
PEEK · TECAPEEK luonnollinenKimmomoduuli 4.2 GPa; lämpölaajenemiskerroin 50 µm/(m·K)Eristyslevyt, ohjaimet ja työkalukosketuspinnat

Lähteet: Hydro 6061 puristusminimit; Ovako 42CrMo4 327A +QT, 40 < halkaisija < 100 mm pyöreä sauva; Copper Development Association C36000 tyypilliset fysikaaliset arvot lämpötilassa 20°C; Ensinger TECAPEEK luonnollisen materiaalin tyypilliset tiedot (kimmokerroin nopeudella 1 mm/min; pituussuuntainen laajeneminen, 23–60°C).

Komponenttien ja työkalujen jyrsintä ja sorvaus

Hyödyllinen koneistusmääritelmä erottaa toisiinsa sopivat pinnat niistä pinnoista, jotka tarjoavat ainoastaan varausvaraa. Tämä ero auttaa keskittämään työpolun niihin ominaisuuksiin, jotka vaikuttavat kokoonpanoon.

Ominaisuudet, jotka määrittävät sovitus- ja vaihtokelpoisuuden

Koneistamme määritellyt sovitukset ja rajapinnan geometrian. Nämä tiedot erottavat osan, joka mittaa oikein eristetysti, siitä, joka sopii tarkoitetulle laitteistolle.

Kotelo, jossa on kansiin kiinnitettävä istutin ja kiinnitysreiät

Laakerinistumapinnat ja sijoitushalkaisijat

Laakerin istukkapaikka vaatii koon, olakkeen suhteen ja pinnan tilan valmiissa tuotteessa. Pelkkä halkaisija ei ohjaa laakerin sijoittelua viereisen akselin tai koteloaukon suhteen.

Tiivistysliitokset ja sisäiset reunat

O-renkaan voi vahingoittaa määrittelemätön terävä sisääntuloreuna ennen kuin se saavuttaa uransa. Urageometria, sisääntulokalvaukset ja jäysteenhallinta kuuluvat siksi yhteen; vuototesti, jos sitä vaaditaan, edellyttää myös koottua testitilannetta.

Kierreliitokset ja kokoonpanoon pääsy

Suljetut kierrepuristusreiät vaativat tilaa ruuvin kärjelle käyttökelpoisen kierreosan alapuolella. Kierrekiinnityksen pituus, upotussyvyys ja työkalun pääsy tulee sovittaa valitun kiinnitinruuvin kanssa niin, että kokoonpanossa ruuvi ei istu pohjaan ennen kuin liitos sulkeutuu.

Asiakkaan määrittelemät ominaisuudet

Kriittisen reiän sijainti vaatii määritellyn mittauspisteen suhteen ja raportoitavan tuloksen. Kaikkien yleisten mittojen tiukentaminen ei korvaa erityisen kohdistuksen tai välyksen hallintaa, joka tekee komponentista toimivan.

Käsittely, suojaus ja lopullinen sovitus

Valmis osa on edelleen sovitettava sen vastaosan kanssa. Sisällytämme määritellyn käsittelyn toimitusehdontilanteeseen eikä käsittelyä pidetä kosmeettisena lisäyksenä.

Lämmönkäsittely ja lopullinen tila

Lämmönkäsittely voi muuttaa mittoja. Lopullisesti kovennettu akseli voi vaatia koneistustoleranssia ja myöhempää viimeistelyä; vaadittu valmistusreitti riippuu sekä materiaalin tilasta että hyväksytystä geometriasta.

Pintakäsittely ja peitettyjä ominaisuuksia

Sovitettu reikä, joka on pinnoitettu molemmin puolin, muuttaa sen saatavilla olevaa halkaisijaa. Suojauksen tai koneistustoleranssin on vastattava lopullista kokoa; kosketuspinnat voivat myös vaatia eri pinnanmuodostusjärjestelmän kuin pinnoitettu ulkopinta.

Puhdistus ja pinnan hyväksyntä

Suljettu kammio voi säilyttää koneistusjätteitä, vaikka ulkopinta olisi puhtaana. Puhdistusta ja tarkastusta varten tarvittava saavutettavuus on hyödyllistä suunnitteluvaiheessa; materiaalin vaihtaminen tai pintakäsittelyn lisääminen ei poista jäädäkseen jääneitä lastuja.

Kotelo- ja liitospinnan tarkastus

Tarkistamme valmiit kotelo- ja laiteliettävät liitokset niiden valmiissa tilassa. Alla mainitut standardiarvot pätevät ainoastaan silloin, kun kyseessä ovat nämä sovitukset tai metriset kierreliitokset.

Vaatimustenmukaisuustodistus vahvistaa, että tuote täyttää tilauksen vaatimukset; se ei ole mitattujen tulosten luettelo. Jos vastaanottotarkastuksessa vaaditaan todellisia arvoja valituille ominaisuuksille, nämä tulokset on sisällytettävä pyydettyyn mittaraporttiin.

Kotelo- ja liitospinnan tarkastus
Ominaisuus / tarkistusParametri tai viiteHyväksyntäyksityiskohta
Kotelon sijoituspilottiH7, nimellisarvo >10–18 mm
0–+0.018 mm
Tarkista ohjausreikä valmistumisen jälkeen tai hyväksytyn peittämisen jälkeen
Mittayksiköissä ilmoitetut kiinnityskierrejäKarkea kierrevälillä: M6 × 1.0; M8 × 1.25 mmTarkista valitun sarjan, luokan ja käytettävän kierreosan pituus
Kiinnityspinnan tasausSijainti / kohtisuoruus (mm)Käytä laitteiston istutuspintaa ja sijoitusviitepintoja
Pintakäsitellyt sovituspinnatPintakäsittelyn paksuus (µm); lopullinen mitoitus (mm)Tarkista peittotason rajat ja toimitetun sovituksen tarkkuus
Johtavat kontaktialueetKosketusvastus (mΩ), kun se on määriteltyKäytä määriteltyä pinnanlaatua ja kokoonpanon testaustilannetta

Koko, pinnanlaatu ja sähköiset rajat pysyvät sidottuina julkaistuun piirustukseen ja sen määriteltyyn testausmenetelmään. Viitteet: ELESA+GANTER, DIN ISO 286-taulukot; Bossard, metriset ISO-kierrejä.

Valmistuspaikan ja ohjelman oikeutus

Vaadittavat sertifikaatit, asiakkaan hyväksynnät ja prosessoijan rajoitukset tarkistetaan ehdotetun valmistuspaikan ja tilauksen laajuuden perusteella. Ohjelman hyväksyntä, turvallisuusluokitus, vientilupa ja oikeutus valvottuun sopimukseen vahvistetaan kukin hankkeenne omien vaatimusten perusteella.

Suojelu, tunnistaminen ja toimitusvapautukset

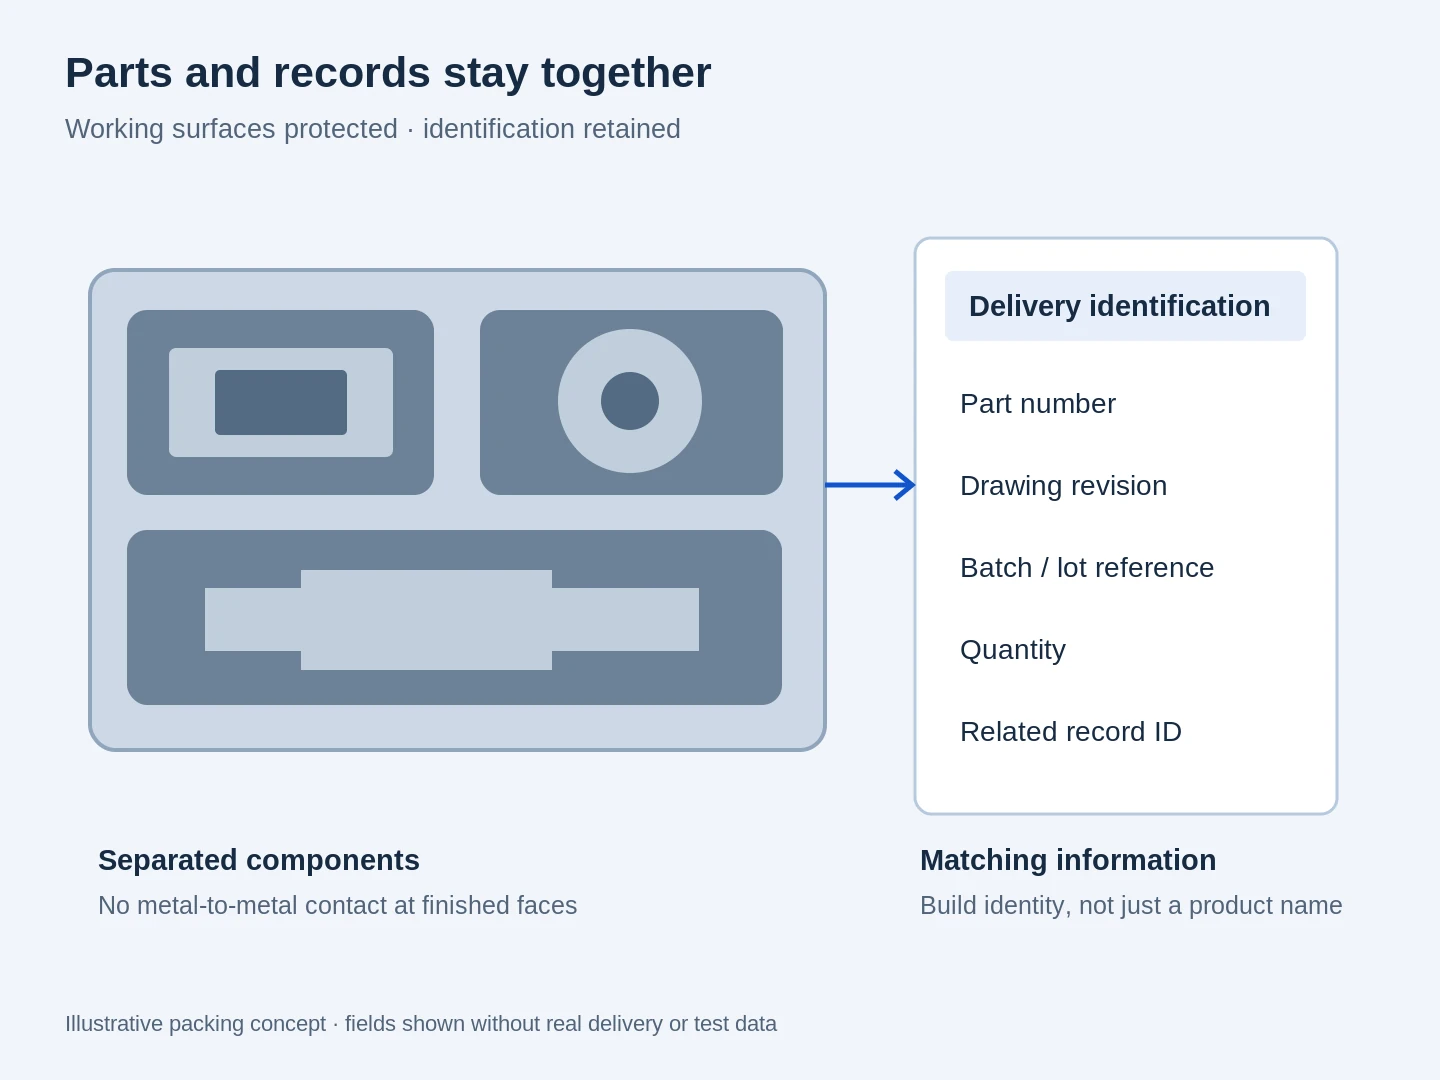
Osalta tulee saapua valmiina tunnistettaviksi ja sovitut vastaanottotarkastukset suoritettaviksi, ja niiden käyttöliittymät on suojattava käsittelyn aikana.

Pakkausasettelu erillisiin komponentteihin ja tunnistekenttiin osanumerolle, versiolle, erälle, määrälle ja tietueen tunnisteelle

Työpintojen suojaaminen

Korotetut kosketusalueet ja ulkonevat pinnat eivät saa kantaa viereisten osien painoa pakkausjärjestelmässä. Erilliset tukipisteet suojaavat näitä ominaisuuksia ja mahdollistavat niiden poistamisen ilman, että kosketuspintaa tartutaan kiinni.

Erinäisten tuotterien tunnistettavuuden varmistaminen

Visuaalisesti samankaltaisia etäisyyspidikkeitä, holkkeja tai vasemman-/oikeanpuoleisia kiinnikkeitä on merkittävä erottuvasti pakkauskohtaisesti. Vastaanottajan on voitava erotella vaihtoehtoiset versiot ennen kuin ne avataan kokoonpanopenkille.

Muutettujen tuotantomallien hallinta

Uudistettu korvaava osa voi olla samaan aikaan saatavilla aiemman varaston kanssa ainoastaan asiakkaan hyväksymien konfiguraatiosääntöjen mukaisesti. Uuden version on pysyttävä selvästi tunnistettavana, jotta varastot eivät voi antaa sitä rajoittamattomana korvaavana osana.

Puolustusalaan liittyvät CNC-koneistuskysymykset

Voinko ladata rajoitettua piirrustusta kyselylomakkeeseen?

Ei. Aloita epäherkällä kuvauslaatikolla. Ennen kuin jaat vientirajoitettua, salassapidettävää, rajoitettua tai muuta herkkää teknistä tietoa, vahvista sallitun vastaanottajan henkilöllisyys, siirton keino, valmistuspaikka ja sovellettavat projektirajoitukset. VETCNC saa vastaanottaa ainoastaan sellaista tietoa, johon se on valtuutettu ja johon se on varustettu käsittelyyn.

Voiko kuluneen näytteen avulla tilata korvaavakomponentin?

Näyte voi auttaa tunnistamaan muodon, mutta se saattaa olla kulunut, korjattu tai pinnoitettu tuntemattomalla pinnoitteella. Korvausosan alkuperäiset liitännät ja materiaali vaativat virallisen määritelmän. Akselin tai holkin tapauksessa kuluneen halkaisijan kopioiminen voi toistaa vian, jonka korvausosan tarkoituksena on korjata.

Voiko tarjouksen jälkeen käyttää eri koneistuspaikkaa tai ulkopuolista prosessoijaa?

Ehdotettu muutos vaatii tarkastelun tilauksen alkuperäisten rajoitusten ja asiakkaan hyväksyntöjen perusteella. Sovi valmiiksi valmistaja, ulkopuoliset toiminnot ja vastuut ennen kuin vaikutettava työ vapautetaan. Kumppanin esittely ei siirrä automaattisesti olemassa olevaa hyväksyntää.

Mikä tekee kahdesta saman komponentin tarjouksesta erilaiset?

Vertaa toimitetun osan tilaa ja todisteita, ei ainoastaan osanumeroa. Yksi hinta saattaa sisältää lopullisen käsittelyn, kiinnitysosat ja mitattujen ominaisuuksien tulokset, kun taas toinen kattaa vain koneistetun raakaosan. Myös koneistuspaikka, hyväksytyt ulkopuoliset lähteet ja materiaalin rekisteröintialueen on täsmättävä ostovaatimuksen kanssa.

Pitäisikö akseli ja holkki parittaa vai ovatko ne vaihtokelpaisia?

Vaihtokelpaiset osat täytyy suunnitella niin, että mikä tahansa hyväksytty akseli toimii minkä tahansa hyväksytyn holkin kanssa. Valikoitu parittaminen muodostaa tunnistettuja sarjoja ja rajoittaa myöhempää korvaamista. Valitse aiottu huoltostrategia ennen parisovituksen hyväksymistä, sillä erän sisäinen vaihdettavuus riippuu rajoista, jotka jokaisen hyväksytyn parin on täytettävä.

Voimmeko järjestää lopullisen pinnoituksen hyväksytyn prosessoijamme kautta?

Voimme tarkistaa toimituksen tämän operaation ennen. Määritä käsittelyn tila, jäljellä oleva toleranssi ja pinnat, jotka hyväksytään pinnoituksen ennen. Toimitusalueen on erotettava meidän toimittamamme tarkastukset lopullisista tarkastuksista, jotka vaaditaan teidän prosessointinne jälkeen.

Voimmeko vaihtaa kiinnittimen sijaintimittarin ilman, että ostamme uuden kannan?

Erillisesti määriteltyä sijaintimittaria voidaan harkita vaihdettavaksi itsenäisesti. Tarkista ensin olemassa olevan kannan istutuspinta ja kiinnitysominaisuudet: kuluminen siellä voi estää oikein koneistetun uuden sijaintimittarin palauttamasta sijaintia. Sijaintimittarin piirustuksen on säilytettävä rajapinta kyseisen kannan kanssa, ei ainoastaan työkappaleeseen esitetty kosketusmuoto.

Missä paikassa vaadittava sarjanumero tai tunnistemerkintä tulee sijoittaa?

Näytä sallittu merkintäalue ja menetelmä komponentin määrittelyssä. Pidä rajoitukset kosketuspintojen, ohuiden seinämien ja tiivistysominaisuuksien osalta selkeinä. Ehdotettu merkintä- ja tarkastusalue tarkistetaan koneistustilauksen yhteydessä, eikä sitä oleteta pelkästään sarjanumeron tarpeen perusteella.

HANKKEEN TUKI

Keskustele puolustusalan komponentista

Aloita komponentin ei-herkkäkuvaus ja ehdotettu toimituslaajuus. Teknisten tietojen vaihto tapahtuu vastaanottajan ja siirtojen sallituksen vahvistamisen jälkeen.

VETCNCCNC VALMISTUS
Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB