Przejdź do treści
VETCNCCNC MANUFACTURING
Komponenty miedziane w warsztacie CNC

Obróbka CNC dla sektora obrony

Obrabiamy obudowy, wsporniki, wały oraz narzędzia pomocnicze do projektów związanych z obroną. Dla każdego zamówienia dokonujemy przeglądu wymagań dotyczących zaproponowanego miejsca produkcji i programu; rozpocznij od niestandardowego opisu komponentu.

  • Komponenty mechaniczne
  • Rozwój i powtarzalne produkcje
  • Narzędzia montażowe i testowe

Komponenty mechaniczne oraz narzędzia pomocnicze

Dostarczamy komponenty mechaniczne do obudów sprzętu, przyrządów pomiarowych oraz narzędzi pomocniczych. Poniższe rodziny części obejmują dopasowanie obudów, wymianę serwisową oraz lokalizację przedmiotów obrabianych.

Korpus z gniazdem pokrywy i otworami montażowymi

Obudowy i płyty przykrywające

Obrabiamy korpusy i pokrywy z elementami wspierającymi płytki, otworami na złącza oraz cechami zamykania wymaganymi w procesie montażu. Pokrywa wpuszczana wymaga luzu w narożnikach oraz określonego rozmiaru obwodu; interferencja w narożnikach może uniemożliwić jej prawidłowe osadzenie w płaszczyźnie.

  • Kieszenie obudowy
  • Interfejsy pokryw
  • Otwory na złącza
Omów ten komponent
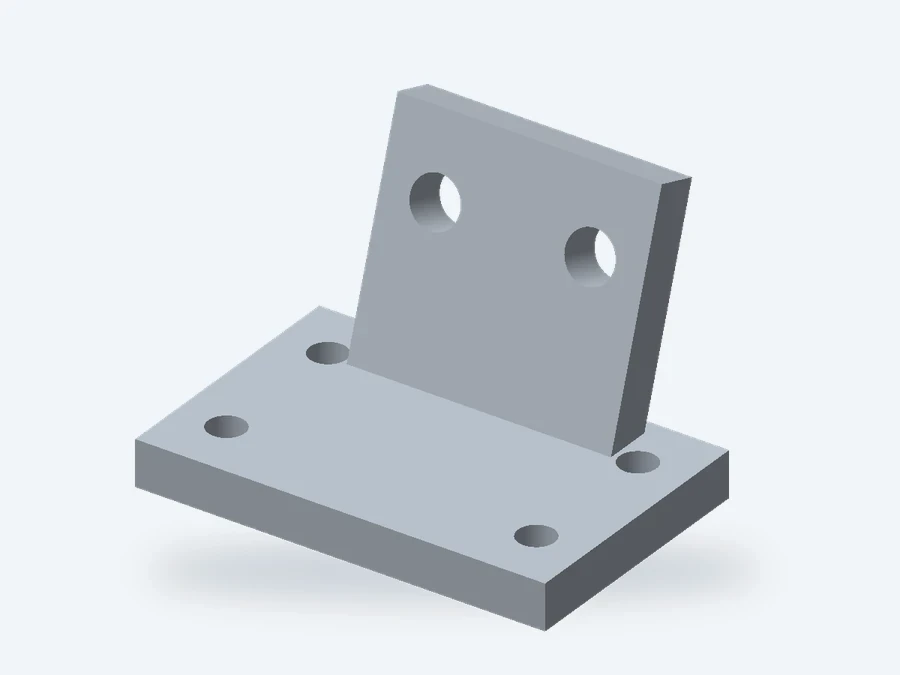
Uchwyty do czujników i zespołów przyrządów pomiarowych

Wsporniki czujników i zespołów

Wszelkie uchylniki pozwalają na przesuwanie czujnika podczas konfiguracji, podczas gdy dedykowane cechy lokalizacyjne zapewniają jego powtarzalną pozycję. Projekt wspornika powinien wyraźnie oddzielać te dwie funkcje — dokręcanie śruby z luzem nie powinno być jedynym środkiem ustalenia położenia urządzenia.

  • Powierzchnie montażowe
  • Wzory lokalizacyjne
  • Rowki regulacyjne
Omów ten komponent
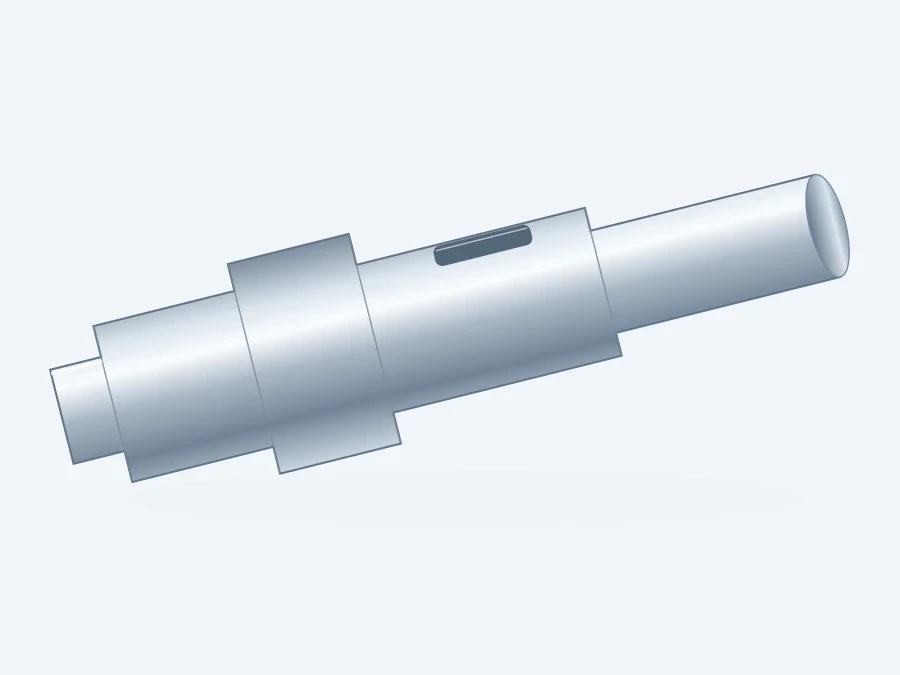
Wały, tuleje i elementy pozycjonujące

Wały, tuleje i kołki lokalizacyjne

Kołek lokalizacyjny wymaga średnicy roboczej i długości dopasowanych do otworu odbiorczego. Wprowadzanie ułatwia stożek wejściowy, natomiast stopa lub cecha zabezpieczająca określa punkt zatrzymania kołka; te cechy nie powinny być pozostawiane do ogólnego uwzględnienia w notce „zaokrąglenie krawędzi”.

  • Średnice dopasowujące
  • Stopnie osiowe
  • Cechy zabezpieczające
Omów ten komponent
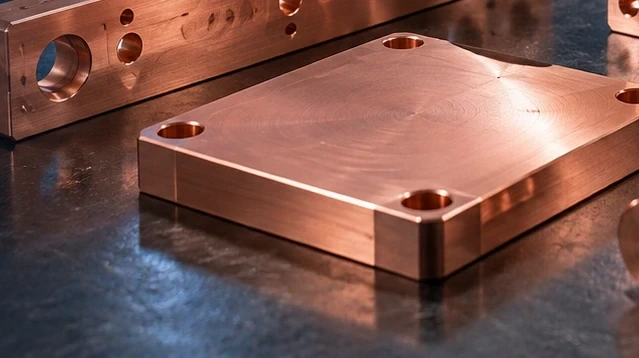
Płyta stykowa miedziana z otworami montażowymi

Kontakty miedziane i elementy termiczne

Obrabiamy płyty miedziane z obszarami styku i geometrią mocowania zdefiniowanymi przez zespół montażowy. Wysunięte obszary styku mogą utrzymać powierzchnię kontaktową w bezpiecznej odległości od sąsiednich struktur; ich wysokość i płaskość mają znaczenie tam, gdzie dokręcanie musi zapewnić ściśnięcie dwóch powierzchni.

  • Powierzchnie kontaktowe
  • Otwory mocujące
  • Określony stan powierzchni
Omów ten komponent
Przewodniki i dystansy polimerowe

Przewodniki i dystansy polimerowe

Wkładka polimerowa musi zachować wymaganą odległość po dokręceniu elementu złącznego. Wybrana klasa materiału, powierzchnia podparcia oraz obciążenie ściskające wpływają na ten wynik, dlatego geometrię wkładki metalowej nie należy przenosić bez sprawdzenia na wkładkę plastyczną.

  • Powierzchnie prowadzące
  • Gniazda lokalizacyjne
  • Elementy luzów montażowych
Omów ten komponent
Uchwyty montażowe i kontrolne

Uchwyty montażowe i narzędzia pomiarowe

Wykonujemy płyty uchwytów, elementy lokalizujące oraz wymienne części narażone na zużycie. Wymienny element lokalizujący wymaga powtarzalnego gniazda oraz śruby mocującej; w przeciwnym razie wymiana zużytego elementu może przesunąć punkt odniesienia przedmiotu obrabianego.

  • Powierzchnie kontaktowe lokalizujące
  • Dostęp do zacisków
  • Wymienne elementy
Omów ten komponent

Serwisowane urządzenia, interfejsy kontaktowe oraz narzędzia

Moduł wymienny wymaga dostępu do instalacji, część stykowa — odpowiedniego położenia względem siedziska, a uchwyt — precyzyjnie zdefiniowanej lokalizacji przedmiotu obrabianego.

Korpus z gniazdem pokrywy i otworami montażowymi

Moduły przeznaczone do montażu i demontażu

Wymienialny moduł musi zmieścić się w dostępnym otworze i osiągnąć swoje końcowe położenie przed dokręceniem elementów złącznych. Wykonujemy geometrię obudowy i miejsc mocowania zgodnie z zdefiniowanymi interfejsami; pełny zakres instalacyjny obejmuje również wtyczki, przewody oraz dostęp narzędzi.

Złącze montowane na panelu może mieć tylną część o większych wymiarach niż otwór na jego czoło. Sprawdzenie kierunku wyjmowania zapobiega zaprojektowaniu obudowy, która dopuszcza złącze podczas początkowego montażu, lecz utrzymuje je w zamkniętym stanie po zamontowaniu innych modułów.

Zabezpieczenie złącza przed obrotem

Gdy złącze używa płaskiej powierzchni lub wpustu do zapobiegania obrotowi, jego orientacja musi zostać uwzględniona w wycięciu panelu. Sam otwór okrągły z luzem nie zapobiega obrotowi złącza podczas dokręcania połączenia.

Przestrzeń do demontażu

Zapewnij wystarczającą przestrzeń na korpus złącza, długość elementów złącznych oraz wymagany dostęp narzędzi wzdłuż rzeczywistej ścieżki demontażu.

Płyta stykowa miedziana z otworami montażowymi

Powierzchnie kontaktowe i interfejsy cieplne

Powierzchnia kontaktowa oraz jej podstawy montażowe muszą stykać się z odpowiadającym im elementem w zaplanowanej kolejności. Nadwyżka wysokości podstawy montażowej może uniemożliwić całkowite zamknięcie powierzchni kontaktowej, nawet jeśli obie powierzchnie osobno spełniają tolerancję płaskości.

Dla podkładki cieplnej lub warstwy izolacyjnej zmienia się grubość po zamontowaniu, co wpływa na wysokość zestawu. Definicja zespołu musi uwzględniać stan sprężony używany przy dopasowaniu; sama grubość niesprężonego arkusza nie określa roboczego luzu.

Utrzymuj powierzchnie kontaktowe jako oddzielne elementy

Wyodrębnij powierzchnię roboczą osobno od otaczającej strefy luzu, aby wymagania dotyczące chropowatości powierzchni i powłok dotyczyły wyłącznie miejsc, w których występuje kontakt.

Oddziel dopasowanie od testów wydajności

Sprawdzenia geometrii ustalają rozmiar i położenie powierzchni styku. Odporność elektryczna lub wydajność cieplna wymagają własnych warunków montażu oraz własnych testów akceptacyjnych.

Uchwyty montażowe i kontrolne

Uchwyty umożliwiające zwolnienie gotowego zespołu

Uchwyt może prawidłowo pozycjonować luźne elementy, ale po ich połączeniu może je zablokować. Kierunek obciążania, dostęp do zacisków oraz ścieżka wyjmowania zmontowanego zespołu muszą być sprawdzone łącznie w trakcie projektowania uchwytów.

W przypadku uchwytów wielowariantowych wspólna podstawa z precyzyjnie dopasowanymi lub wyraźnie odległymi punktami lokalizacji zapobiega błędowej instalacji szczegółu. Funkcja zapobiegania błędów musi być częścią geometrycznie zatwierdzonej konstrukcji, a nie jedynie etykietą.

Podparcie bez pozostawiania śladów

Zlokalizuj podporę tam, gdzie przedmiot obrabiany jest w stanie przenieść obciążenie zaciskowe; gotowa cienka powierzchnia może wymagać innego rozwiązania kontaktowego niż solidny występ montażowy.

Szybkozłączki z wymiennymi detalami

Jeśli detal lokalizujący ma być wymieniany w miejscu, jego śruba mocująca musi być łatwo dostępna nawet przy założonej podstawie. Zachowanie tego dostępu pozwala uniknąć demontażu i ponownej instalacji całego uchwytu tylko z powodu zużytego szczegółu.

Etapy rozwoju, budowa prototypów i powtarzane zamówienia

Podajemy ofertę na stan komponentu wymagany do planowanego montażu. Każda z faz – próbny montaż, próba akceptacyjna i powtarzane wydanie – powinna mieć jednoznacznie określony wynik potwierdzający spełnienie wymagań.

Elementy rozwojowe

Części prototypowe pozwalają Twojemu zespołowi rozwiązać problemy związane z kolizjami, prowadzeniem przewodów oraz dostępem serwisowym jeszcze przed ostatecznym ustaleniem konfiguracji. Materiał zastępczy może nadawać się do sprawdzenia gabarytów, ale nie pozwala ocenić wydajności końcowej części pod obciążeniem ani w warunkach eksploatacyjnych.

Budowa prototypów i walidacja procesu

Wykorzystaj budowę prototypu do przetestowania zaproponowanej kolejności montażu przy użyciu zamierzanej powłoki, wkładek i współpracujących elementów. Ocena funkcjonalna powinna być oddzielona od akceptacji wymiarowej, aby udany montaż na stole nie został błędnie uznany za kwalifikację całej serii.

Powtarzane dostawy

Wymienne części zamiennicze muszą posiadać te same zaakceptowane interfejsy co oryginalny komponent. Zmiana dostawcy lub procesu technologicznego może zmienić te interfejsy nawet wtedy, gdy numer części pozostaje niezmieniony; zatwierdzenie źródła oraz wszelkie wymagane ponowne walidacje pozostają częścią procedury wydania.

Parametry materiałowe obudów i interfejsów mechanicznych

Rozróżniamy nośne stalowe interfejsy, przewodzące elementy metalowe oraz podpory polimerowe według ich określonej klasy i stanu. Wartości wytrzymałości, twardości i przewodności odpowiadają na różne pytania związane z doborem materiału.

Parametry materiałowe obudów i interfejsów mechanicznych
Odniesienie materiałoweWartości parametrówKontekst części / surowca
6061-T6 / T6511 – wyciskGranica plastyczności ≥240 MPa; wytrzymałość na rozciąganie ≥260 MPaKorpusy, uchwyty i podstawy oprzyrządowania
42CrMo4 +QT · Ovako 327A270–320 HB; wytrzymałość na rozciąganie 900–1,100 MPaSurowiec okrągły, 40 < średnica < 100 mm
Mosiądz C36000Przewodność cieplna ≈116 W/(m·K); 26% IACSAdaptery gwintowane i elementy kontaktowe
PEEK · TECAPEEK naturalnyModuł sprężystości 4.2 GPa; współczynnik rozszerzalności 50 µm/(m·K)Dystanse, prowadnice i powierzchnie styku narzędzi

Źródła: minimalne wymiary ekstruzji Hydro 6061; Ovako 42CrMo4 327A +QT, 40 < średnica < 100 mm pręt okrągły; typowe wartości fizyczne C36000 Copper Development Association w temperaturze 20°C; typowe dane Ensinger TECAPEEK natural (moduł sprężystości przy 1 mm/min; rozszerzalność wzdłużna, 23–60°C).

Frezowanie i toczenie elementów oraz narzędzi

Użyteczna definicja obróbki rozdziela powierzchnie stykowe od powierzchni zapewniających jedynie luz montażowy. To rozróżnienie pomaga skupić trasę technologiczną na cechach wpływających na montaż.

Cechy decydujące o dopasowaniu i wymienialności

Obrabiamy określone pasowania i geometrię interfejsu. Te szczegóły pozwalają odróżnić część, która pomiarowo spełnia wymagania w izolacji, od takiej, która pasuje do przeznaczonego sprzętu.

Korpus z gniazdem pokrywy i otworami montażowymi

Gniazda łożysk i średnice lokalizacyjne

Gniazdo łożyska wymaga określenia jego wymiaru, relacji do płaszczyzny czołowej oraz stanu powierzchni w stanie gotowym. Samo określenie średnicy nie zapewnia prawidłowego współosiowego ustawienia łożyska względem sąsiedniego wału lub otworu w obudowie.

Interfejsy uszczelek i krawędzie wewnętrzne

Uszczelka typu O-ring może zostać uszkodzona przez nieokreślony ostry brzeg wejściowy jeszcze przed osiągnięciem swojej rowka. Dlatego geometria rowka, fazowanie wejścia oraz kontrola ostrza powinny być traktowane jako jedno zestawienie; w przypadku wymaganego testu szczelności niezbędny jest także warunek zmontowanego zestawu.

Gwinty i dostęp do montażu

Ślepe gwinty nakrętkowe wymagają miejsca dla czubka śruby poniżej użytecznego gwintu. Zajście gwintu, głębokość wytoczenia stożkowego oraz dostęp narzędzia muszą być dopasowane do wybranego elementu mocującego, aby podczas montażu śruba nie dotknęła dna przed zamknięciem połączenia.

Charakterystyki wyznaczone przez klienta

Krytyczna pozycja otworu wymaga zdefiniowanej relacji z punktem odniesienia oraz raportowanego wyniku. Wszelkie uściślenia ogólnych wymiarów nie zastępują kontroli konkretnej współosiowości lub luzu, które zapewniają funkcjonalność komponentu.

Obróbka cieplna, maskowanie i końcowe dopasowanie

Gotowa część musi nadal pasować do swojego elementu współpracującego. Określoną obróbkę cieplną uwzględniamy w stanie dostawy, a nie traktujemy jej jako dodatkowej, wyłącznie estetycznej operacji.

Obróbka cieplna i stan końcowy

Obróbka cieplna może zmieniać wymiary. Wałek z końcowym pasowaniem hartowanym może wymagać zapasu na obróbkę i późniejszego wykończenia; wymagana trasa technologiczna zależy zarówno od stanu materiału, jak i zaakceptowanej geometrii.

Powłoki i cechy pod maską

Powłoka na obu stronach otworu współpracującego zmienia jego dostępny średnicę. Maskowanie lub zapas na obróbkę muszą być dopasowane do końcowego wymiaru; powierzchnie styku mogą również wymagać innego systemu chropowatości niż powłokowana powierzchnia zewnętrzna.

Czyszczenie i akceptacja powierzchni

Ślepa wnęka może zatrzymywać odpadki po obróbce nawet wtedy, gdy powierzchnia zewnętrzna jest czysta. Dostępna ścieżka czyszczenia i inspekcji jest przydatna już na etapie projektowania; zmiana materiału lub dodanie powłoki nie usuwa zakleszczonych wiórków.

Inspekcja obudowy i interfejsów

Sprawdzamy zwolnione obudowy i interfejsy sprzętu w ich stanie gotowym. Poniższe wartości standardowe mają zastosowanie wyłącznie tam, gdzie określono te pasowania lub gwinty metryczne.

Certyfikat zgodności potwierdza zgodność z zamówieniem; nie jest to lista zmierzonych wyników. Tam, gdzie kontrola odbiorcza wymaga rzeczywistych wartości wybranych cech, te wyniki muszą zostać zawarte w żądanym raporcie wymiarowym.

Inspekcja obudowy i interfejsów
Element / kontrolaParametr lub odniesienieSzczegóły akceptacji
Wprowadzający pilot obudowyH7, nominalnie >10–18 mm
0 do +0.018 mm
Sprawdź pilot po wykończeniu lub po zatwierdzonym maskowaniu
Gwinty metryczne do mocowaniaGwint grubozębny: M6 × 1.0; M8 × 1.25 mmSprawdź wybraną serię, klasę oraz użyteczną długość gwintu
Współosiowość powierzchni montażowejPołożenie / prostopadłość (mm)Użyj powierzchni osadzenia urządzenia oraz punktów odniesienia lokalizacyjnych
Powierzchnie dopasowane z powłokąGrubość powłoki (µm); końcowa wielkość (mm)Sprawdź granice maski oraz dostarczony pasujący wymiar
Obszary kontaktu przewodzącegoOpór kontaktu (mΩ), jeśli określonyUżyj określonego wykończenia oraz warunków testowych w stanie zmontowanym

Wymiary, wykończenie oraz ograniczenia elektryczne pozostają powiązane z wydanym rysunkiem i określoną w nim metodą testową. Odnośniki: ELESA+GANTER, tabele DIN ISO 286; Bossard, metryczne gwinty ISO.

Zgodność lokalizacji miejsca produkcji i programu

Wymagane certyfikaty, zatwierdzenia klienta oraz ograniczenia procesora są sprawdzane w odniesieniu do zaproponowanego miejsca produkcji i zakresu zamówienia. Ta strona nie stanowi potwierdzenia zatwierdzenia programu, uprawnień bezpieczeństwa, autoryzacji eksportowej ani kwalifikacji do umowy kontrolowanej.

Ochrona, identyfikacja i zwolnienie do dostawy

Części powinny być dostarczone w gotowości do identyfikacji oraz przeprowadzenia uzgodnionych kontroli odbiorczych, przy jednoczesnej ochronie ich roboczych interfejsów podczas manipulacji.

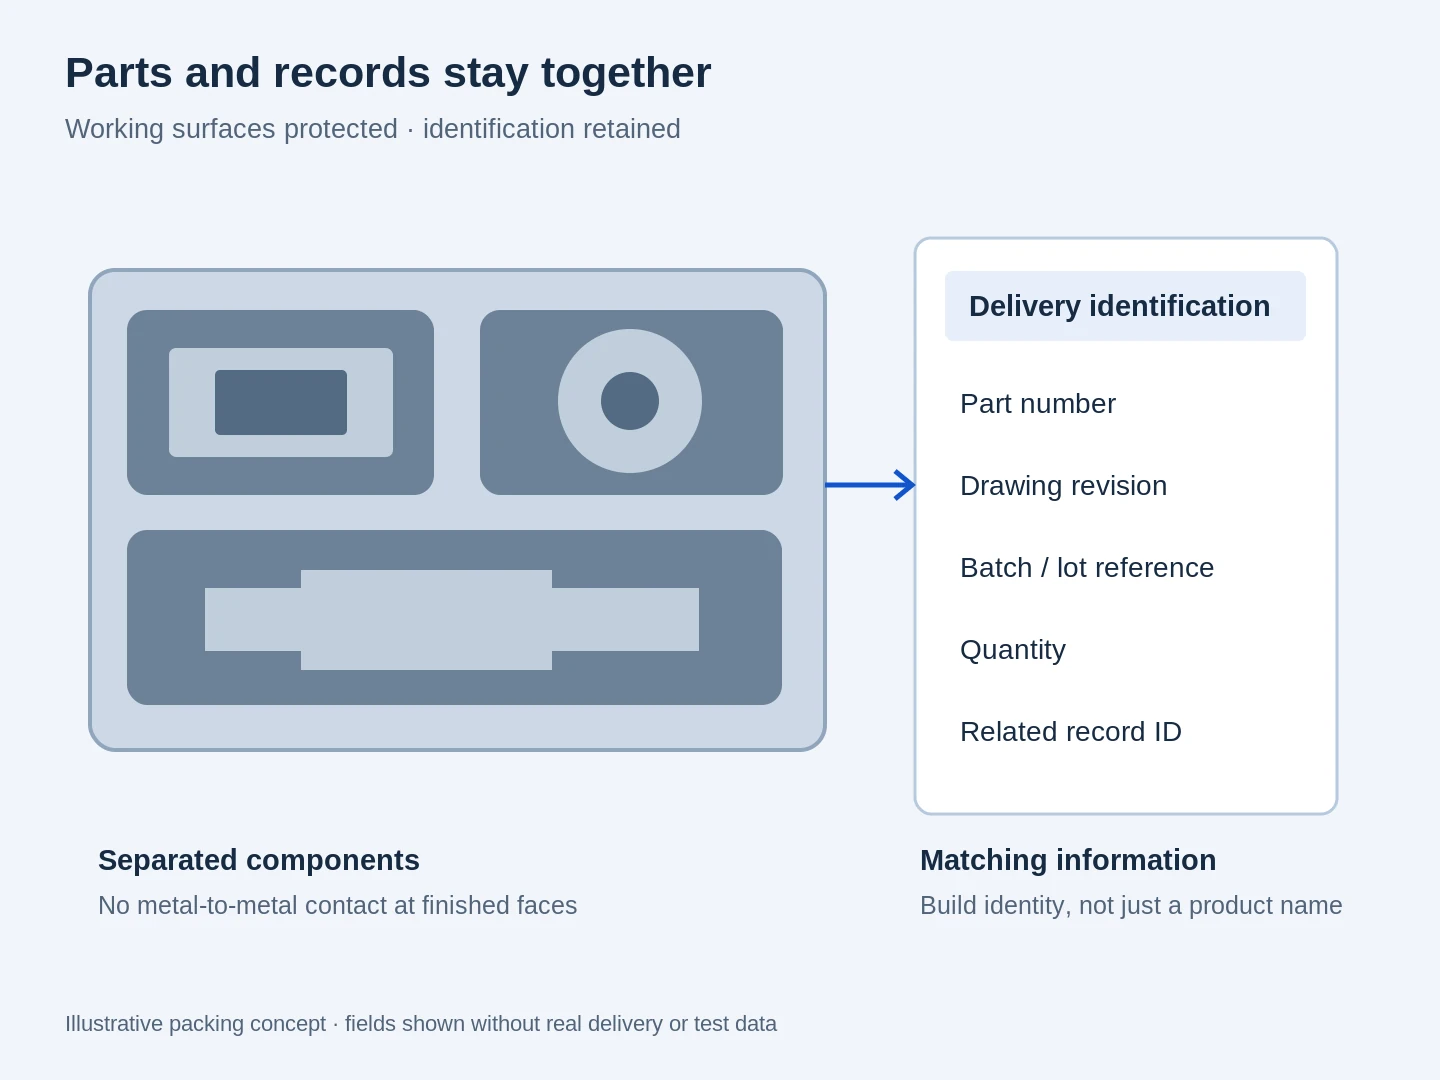
Układ pakowania z oddzielonymi komponentami oraz polami identyfikacyjnymi: numer części, rewizja, partia, ilość i identyfikator rekordu

Ochrona roboczych interfejsów

Wystające obszary kontaktowe i wystające szczyty pinów nie powinny przenosić masy sąsiednich części w opakowaniu. Oddzielne punkty podparcia chronią te cechy i umożliwiają ich usuwanie bez chwytania powierzchni kontaktowej.

Zachowanie identyfikowalności partii

Wizualnie podobne dystansy, tuleje lub uchwyty lewe/prawe wymagają wyraźnej identyfikacji opakowania. Odbiorca powinien mieć możliwość rozdzielenia wariantów przed ich wyjęciem z opakowania na stołek montażowy.

Kontrola zmienionych wersji wyrobów

Zaktualizowana wersja zastępcza może współistnieć ze starszymi zapasami wyłącznie zgodnie z zaakceptowanymi przez klienta zasadami konfiguracji. Nowa wersja musi być jednoznacznie zidentyfikowana, aby magazyn nie mógł wydać jej jako nieograniczonego zamiennika.

Pytania dotyczące obróbki CNC dla zastosowań wojskowych

Czy mogę przesłać rysunek ograniczony w formularzu zapytania?

Nie. Rozpocznij od opisu niebędącego informacją poufną. Przed udostępnieniem danych technicznych objętych kontrolą eksportową, zaklasyfikowanych, ograniczonych lub inaczej poufnych należy potwierdzić uprawnionego odbiorcę, metodę przesyłki, lokalizację produkcji oraz obowiązujące ograniczenia projektowe. VETCNC powinna otrzymywać wyłącznie informacje, do których posiada uprawnienia i które jest w stanie bezpiecznie przetworzyć.

Czy zużyty wzorzec może zostać wykorzystany do zamówienia nowej części zamiennej?

Wzorzec może pomóc w określeniu kształtu, ale może zawierać ślady zużycia, naprawy lub nieznane powłoki. Część zamienna wymaga autoryzowanej definicji swoich pierwotnych interfejsów oraz materiału. W przypadku wału lub tulei skopiowanie zużytego średnicy może powtórzyć usterkę, którą część zamienna ma usunąć.

Czy można użyć innego miejsca obróbki lub przetwornika po przygotowaniu oferty?

Zaproponowana zmiana wymaga przeglądu pod kątem ograniczeń źródłowych zamówienia oraz zatwierdzeń klienta. Zgadnij się co do producenta, operacji wykonywanych u podmiotów zewnętrznych oraz rozdziału odpowiedzialności przed wydaniem prac objętych zmianą. Wprowadzenie partnera nie powoduje automatycznego przeniesienia istniejącego zatwierdzenia.

Co sprawia, że dwie oferty na ten sam komponent różnią się od siebie?

Porównaj stan dostarczenia i dowody, a nie tylko numer części. Jedna cena może obejmować końcową obróbkę, wkładki oraz wyniki pomiarów cech geometrycznych, podczas gdy inna obejmuje jedynie surową, obrobioną blachę. Miejsce produkcji, zatwierdzone źródła zewnętrzne oraz zakres dokumentacji materiału muszą również odpowiadać wymogom zakupowym.

Czy wałek i tuleja powinny być dopasowane parami czy wymienne?

Części wymienne muszą spełniać granice pozwalające na współpracę dowolnego zaakceptowanego wałka z dowolną zaakceptowaną tuleją. Dopasowanie selektywne tworzy określone zestawy i ogranicza późniejszą wymienność. Wybierz zamierzony strategię eksploatacyjną przed zatwierdzeniem dostawy w zestawach; poprawne dopasowanie w jednym zestawie nie gwarantuje wymienności partii.

Czy możemy zorganizować końcowe powłokowanie przez naszego zatwierdzonego przetwornika?

Możemy przeanalizować stan dostawy przed wykonaniem tej operacji. Określ stan przy odbiorze, pozostałą tolerancję obróbkową oraz powierzchnie akceptowane przed powłokowaniem. Zakres dostawy musi oddzielać nasze kontrole dostarczane od końcowych kontroli wymaganych po Państwa przetworzeniu.

Czy możemy wymienić lokalizator oprzyrządowania bez zakupu nowej podstawy?

Oddzielnie zdefiniowany lokalizator może zostać rozważony jako element podlegający wymianie samodzielnie. Najpierw sprawdź stan istniejącej gniazda podstawy oraz cech zabezpieczających przed przesuwem: zużycie w tych miejscach może uniemożliwić przywrócenie prawidłowej pozycji nawet poprawnie obrobionego nowego lokalizatora. Rysunek lokalizatora musi zachować interfejs z tą podstawą, a nie tylko kształt powierzchni stykającej się z przedmiotem obrabianym.

Gdzie należy umieścić wymagany znak seryjny lub identyfikacyjny?

Wskazanie dopuszczalnego obszaru i metody znakowania powinno znaleźć się w definicji komponentu. Ograniczenia dotyczące powierzchni styku, cienkich ścian oraz cech uszczelniających muszą być jawnie określone. Zakres zaproponowanego znakowania oraz jego weryfikacji jest oceniany wraz z zamówieniem obróbkowym, a nie zakłada się go wyłącznie na podstawie potrzeby nadania numeru seryjnego.

WSPARCIE PROJEKTOWE

Omówienie komponentu z zakresu obrony

Rozpocznij od opisu nieobjętego ograniczeniami komponentu oraz zaproponowanego zakresu dostawy. Wymiana danych technicznych następuje po potwierdzeniu uprawnionego odbiorcy i ścieżki przekazu.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB