Wały stopniowe
Wskazanie średnic lokalizacyjnych, stopni i osi odniesienia. Pokazanie otworów poprzecznych lub płaszczyzn oraz identyfikacja powierzchni stykających się z innym elementem.
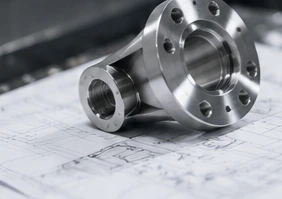
Wskazanie średnic lokalizacyjnych, stopni i osi odniesienia. Pokazanie otworów poprzecznych lub płaszczyzn oraz identyfikacja powierzchni stykających się z innym elementem.
Określenie wymagań dotyczących otworu wewnętrzngo, średnicy zewnętrznej i powierzchni czołowej. Włączenie materiału współpracującego oraz wszelkich ograniczeń związanych z tarciem, czyszczeniem lub obróbką powierzchni.
Identyfikacja średnicy lokalizacyjnej, układu otworów pod śruby oraz powierzchni uszczelniającej. Dla elementów kontaktujących się z cieczami — podanie warunków eksploatacyjnych oraz wszelkich wymaganych testów odbiorczych.
Oznaczenie powierzchni i otworów lokalizujących wspornik w zespole. Przekazanie informacji o cechach krytycznych pod obciążeniem, wymaganiach dotyczących krawędzi oraz obszarach, w których dopuszczalna jest zmiana konstrukcji.
Pokazanie układu otworów oraz wymagań dotyczących płaskości i równoległości. Identyfikacja warunków podparcia pod kontrolę oraz powierzchni, które muszą pozostać wolne od śladów obsługi.
Dołącz otwory przecinające się, szczegóły gwintów oraz wymagania dotyczące krawędzi wewnętrznych. Omów dostęp do obróbki, czyszczenia i kontroli przed zatwierdzeniem rysunku.
Stop 2 to tytan czysty handlowo, stosowany w sprzęcie przemysłowym tam, gdzie kluczowe są odporność na korozję i plastyczność. Jest to inna specyfikacja materiałowa niż Ti-6Al-4V.[1]
Stop 5 to stop Ti-6Al-4V. Jest szeroko stosowany w elementach mechanicznych, gdzie istotne są wytrzymałość i lekkość; jego właściwości zależą od stanu materiału oraz historii obróbki.[2]
Stopień 23 to wariant stopu Ti-6Al-4V o nadzwyczaj niskiej zawartości pierwiastków międzymetalicznych. Niższa zawartość tych pierwiastków czyni go odpowiednim do konstrukcji krytycznych pod względem pęknięcia, gdzie istotne są plastyczność i odporność na pękanie; nie stanowi on automatycznego zwiększenia wytrzymałości w porównaniu ze stopniem 5. W ofercie zachowujemy określony stopień ELI, kształt wyrobu oraz stan materiału, zamiast zastępować go stopniem 5.[2]
Określ gatunek tytanu, obowiązujący standard oraz jego wydanie. Dostępność materiału jest potwierdzana w trakcie przygotowywania oferty; wszelka alternatywa wymaga Państwa zatwierdzenia.
| Właściwość | Ti-6Al-4V, ulepszony Pręt TIMETAL 6-4 | Stan |
|---|---|---|
| Minimalna wytrzymałość na rozciąganie (MPa) | 895 | Ulepszony; przekrój <76.2 mm |
| Minimalna wytrzymałość na rozciąganie (MPa) | 828 | Odkształcenie 0.2%; 20°C |
| Minimalne wydłużenie (%) | 10 | Próbka wzdłużna |
TIMETTIMETAL 6-4, tabela 3: opublikowane wartości minimalne dla ulepszonego pręta lub przekrojów tytanowych wg normy ASTM B348 o średnicy mniejszej niż 3.00 in (76.2 mm), badane wzdłużnie w temperaturze 20°C.
Dostęp do kieszeni, naroża wewnętrzne, podparcie ścian oraz kolejność obróbki powierzchni i otworów kształtują plan frezowania. Obróbka wielostronna może wymagać więcej niż jednej pozycji.
Zobacz usługę obróbkiOkreśl oś odniesienia, położenie barków, wymagania dotyczące gwintów oraz współpracujące elementy. Długie lub cienkie przekroje wymagają planu mocowania i kontroli odzwierciedlającego gotowy detal, a nie tylko sposób mocowania surowca.
Zobacz usługę obróbkiDla nachylonych otworów i powierzchni kształtowych porównaj praktyczne opcje pozycjonowania przed określeniem typu maszyny. Proponowana metoda powinna wyjaśnić, jak osiągnięte zostaną i zweryfikowane wymagane cechy.
Zobacz usługę obróbkiStopy tytanu przewodzą ciepło znacznie gorzej niż wiele powszechnie stosowanych metali obrabianych skrawaniem, dlatego należy zwrócić uwagę na nagrzewanie się i zużycie narzędzi w strefie skrawania. Wybór narzędzi i warunki skrawania muszą być dostosowane do konkretnego stopnia i części.[3]
Określ zarówno materiały współpracujących elementów, klasę gwintu, jak również czy zmontowany układ będzie wielokrotnie rozłączany. Wymień dozwolone smary, powłoki lub wkładki, aby można je było przeanalizować wspólnie z właścicielem projektu.
Opisz powierzchnię styku, element współpracujący, obciążenie oraz ruch. Gładki wygląd nie określa akceptowalnego stanu tarcia ani zużycia; podaj wymagane obróbki i kryteria akceptacji.
Zaznacz powierzchnię uszczelniającą („sealing land”), wymagania dotyczące chropowatości powierzchni oraz krawędzie wewnętrzne. Określ medium robocze oraz wszelkie wymagania dotyczące czyszczenia, testów szczelności lub pozostałości, które muszą zostać uwzględnione w zakresie ofertowym.
Oddziel powierzchnie estetyczne od funkcjonalnych powierzchni styku. Podaj specyfikację wykończenia lub zatwierdzony wzorzec odniesienia oraz zidentyfikuj obszary, na których zabronione jest piaskowanie, barwienie lub oznaczanie.
Nie wybrano żadnego wymogu montażu.
Wskaż najcieńsze przekroje ścianek oraz powierzchnie, które mogą być chwycone podczas obróbki. Określ, czy płaskość lub położenie mierzone są przy swobodnym podparciu, czy w określonym stanie montażu.
Dostęp narzędzi, promienie wewnętrzne oraz ukryte cechy decydują o możliwości wykonania kieszeni. Promienie funkcjonalnie ustalone należy odróżnić od tych, które projekt pozwala zmieniać.
Podaj pełną głębokość gwintu osobno od głębokości wiertła. Zidentyfikuj przecięcia otworów poprzecznych oraz krawędzie, przy których wyburzanie jest niedopuszczalne. Określ metodę kontroli tam, gdzie bezpośrednia inspekcja cechy jest utrudniona.
Uwzględnij wymagania dotyczące kierunku półfabrykatu tam, gdzie projekt tego wymaga. Każde odprowadzanie naprężeń, obróbka cieplna, spawanie lub specjalistyczne wykończenie powinny stanowić część uzgodnionej trasy technologicznej, a końcowa akceptacja powinna odbyć się po wykonaniu odpowiednich operacji.
Nie wybrano tematów do przeglądu.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Średnice i pasowania współpracujące | Granice wymiarowe; pasowanie; elementy odniesienia; końcowy stan powierzchni | Określona faza pomiaru; zapas na późniejsze operacje | Kontrola końcowych wymiarów i pasowań |
| Płaskość, położenie i bieganie | Elementy odniesienia i cechy kontrolowane | Stan swobodny lub określone ujęcie | Zgłaszana geometria krytyczna dla montażu |
| Gwinty i cechy wewnętrzne | Standard i klasa gwintu; pełna głębokość; przecięcia; krawędzie | Określona faza względem obróbki wykończeniowej | Suwmiarki lub określona metoda weryfikacji |
| Tekstura powierzchni oraz obszary poddane obróbce | Parametr chropowatości/jednostki; lokalizacje; maskowanie; specyfikacja procesu | Określone obszary poddane obróbce i obszary zmaskowane | Oddzielne dokumenty dotyczące chropowatości, wyglądu i obróbki |
Nie istnieje jedna uniwersalna wartość dopuszczalnej odchyłki dla każdego elementu tytanowego. Osiągalne granice zależą od wielkości, geometrii, gatunku, stanu materiału oraz procesu obróbki. Zaznacz kluczowe cechy na rysunku technicznym i potwierdź je w ofercie.
Określ dopuszczalne ślady narzędzi, załamania krawędzi oraz czystość powierzchni. Wskazanie powierzchni wymagających pomiaru chropowatości lub dodatkowego wykańczania, zamiast polegania wyłącznie na określeniu „gładka” jako pełnej instrukcji.
Zdefiniuj krytyczne krawędzie oraz ochronę podczas pakowania.
W przypadku określonego wyglądu piaskowania uzgodnij rodzaj medium, strefy powierzchniowe, maskowanie oraz próbkę odniesienia. Wymienione obszary — takie jak gwinty, otwory pasujące i powierzchnie uszczelniające — muszą być wyraźnie uwzględnione lub wykluczone z procesu.
Uzgodnij wygląd osobno od wymiarów.
Anodowanie kolorowe tytanu oraz funkcjonalna obróbka zapobiegająca zatarciom to nie to samo wymaganie. Tiodize rozróżnia swój kolorowy proces typu III od procesu zapobiegającego zatarciom typu II.[4]
Podaj rzeczywistą specyfikację; sam kolor nie stanowi dowodu na odporność na zużycie.
W przypadku wymagań związanych z tarciem, zużyciem lub innymi funkcjonalnymi cechami przekaż zatwierdzoną specyfikację procesu oraz kryteria akceptacji. Przed przygotowaniem oferty dokonamy przeglądu specjalistycznej ścieżki technologicznej, maskowania, kontroli jakości oraz odpowiedzialności produkcyjnej.
Specjalistyczny zabieg podlega weryfikacji zakresu oraz przeglądu przez dostawcę.
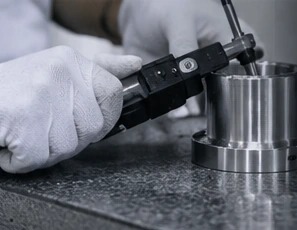
Określ wymagane dokumenty materiałowe oraz czy muszą zostać przejrzane przed cięciem surowca. Powiąż gatunek, formę wyrobu oraz stan materiałowy z rzeczywiście dostarczonym materiałem, a nie z ogólną kartą danych technicznych.
Określ wymaganą śledzalność: partii, ciepła lub poszczególnych elementów. Ustalcie, jak tożsamość materiału jest zachowywana w trakcie obróbki, wykańczania i pakowania.
Określ wymieniane wymiary, sposób pobierania próbek oraz ustawienie pomiarowe. Raport wymiarowy, certyfikat materiału oraz dokumentacja wykańczania odpowiadają na różne pytania i powinny być określone osobno.
Zdefiniuj oddzielenie elementów, ochronę krawędzi oraz wszelkie ograniczenia dotyczące pozostałości lub oznaczeń. Ustalcie, jak udokumentować niezgodność przy odbiorze oraz jakie informacje o partii powinny ją towarzyszyć.
Określ, czy próba ma służyć sprawdzeniu dopasowania, montażu lub testom funkcjonalnym. Tam, gdzie właściwości materiału mają znaczenie dla testu, uzgodnij reprezentatywny gatunek i stan zamiast zmieniać je wyłącznie w celu przyspieszenia uzyskania próbki.
Zarejestruj zmiany rysunku, akceptację wykończenia oraz wyniki kontroli przed zwolnieniem partii. Zwolnienie potwierdza również uzgodnioną cenę, warunki dostawy oraz wymagane dokumenty. Zaakceptowane odstępstwa należy przechowywać osobno od kolejnego kontrolowanego rysunku.
Na każdym zwolnieniu umieść numer części, rewizję, ilość oraz wymagane dokumenty. Poinformuj nas o każdej zmianie komponentu współpracującego, zastosowania lub specyfikacji — nawet jeśli geometria części pozostaje niezmieniona.
Oferta powinna wyraźnie rozróżniać wymagania materiałowe od prac obróbkowych. Wymiary surowca, certyfikacja, nadmiar materiału oraz wszelkie zatwierdzone alternatywy wpływają na planowanie zadania.
Głębokie kieszenie, małe cechy, wielokrotne ustawienia oraz dodatkowe wykańczanie mogą zmienić zakres prac. Zaproponuj osobne warianty tam, gdzie dopuszczalna modyfikacja projektu może uprościć obróbkę bez zmiany wymogów funkcjonalnych.
Wymień ilości próbek, ilości produkcyjne, raporty oraz daty zwolnienia razem. Porównuj oferty dla tego samego gatunku, wykończenia, zakresu kontroli oraz odpowiedzialności za dostawę, a nie tylko pojedynczą cenę jednostkową.
Użyj gatunku podanego na Twoim zatwierdzonym rysunku wraz z normą materiałową i stanem dostawy. Gatunek 2 to tytan czysty handlowo; gatunki 5 i 23 należą do rodziny Ti-6Al-4V. Nie są one wzajemnie zamienne.[1] [2]
Gatunek 23 to wariant extra-low-interstitial (ELI) stopu Ti-6Al-4V, z surowszymi limitami zawartości niektórych pierwiastków. Wymagaj określenia ELI oraz stosownej normy produktu. Żądaj odpowiedniej dokumentacji materiału zamiast polegać wyłącznie na nazwie handlowej.[2]
Tak. Prześlij pełną nazwę gatunku, wymaganą edycję normy, formę dostawy (np. pręt, blacha), stan materiału oraz wymagania dotyczące dokumentacji. Możliwość wykonania i dostępność materiału muszą zostać zweryfikowane przy konkretnym zamówieniu. Podobnie nazwany gatunek nie może zostać zastosowany bez Państwa zgody.
Stopy tytanu stawiają szczególne wymagania wobec narzędzi skrawających, ponieważ ciepło koncentruje się w pobliżu krawędzi tnącej, a zużycie narzędzi może być trudne do kontrolowania. Gatunek, geometria cechy oraz wymagane wykańczanie należy analizować łącznie przy planowaniu trasy obróbki.[3]
Podaj krytyczne ograniczenia wymiarowe, bazy pomiarowe, stan powierzchni oraz wymagania dotyczące pomiaru. Osiągalne tolerancje zależą od średnicy, grubości ścianki oraz przyjętej metody obróbki i muszą zostać potwierdzone indywidualnie dla Państwa dokumentacji technicznej w ofercie.
Nie należy używać koloru jako dowodu odporności na zgrzanie. Tiodize odróżnia swój proces typu III generujący kolor od funkcjonalnego procesu typu II. Określ wymagany proces i jego właściwości; nie zastępuj powłoki funkcjonalnej powłoką dekoracyjną.[4]
Wyślij wymagania dotyczące kwalifikacji, zatwierdzonych źródeł, śledzalności i dokumentacji przed złożeniem zamówienia. Sam stop tytanu lub rysunek nie stanowią zatwierdzenia do danego zastosowania. Przeprowadzimy przegląd zakresu wymaganego dokumentacyjnie, zamiast zakładać, że każdy komponent tytanowy nadaje się do zastosowań regulowanych.
Podaj materiał współpracujący, specyfikację gwintu lub pasowania, chropowatość powierzchni oraz warunki montażu. Określ dozwolone smary, powłoki lub wkładki oraz wszelkie ograniczenia dotyczące pozostałości. Projektant powinien zatwierdzić układ powierzchni styku.
Tak. Podaj ilości i etapy wydania osobno, wraz z wszelkimi wymaganiami dotyczącymi zatwierdzenia próbek lub walidacji. Praktyczna ilość, cena i harmonogram są potwierdzane po przeanalizowaniu rysunku, materiału i zakresu procesu.
W swoim zapytaniu wymień certyfikaty materiałowe, dane śledzenia partii lub obróbki cieplnej, raporty pomiarowe oraz dokumenty dotyczące wykończenia powierzchni. Określ, czy dokumenty wymagają zatwierdzenia przed rozpoczęciem obróbki. W ofercie powinno zostać potwierdzone, które dokumenty są uwzględnione oraz jakie dodatkowe kontrole są wymagane.
Możemy omówić odpowiedniego partnera, koordynować realizację zadania lub przedstawić go bezpośrednio. Obowiązki, warunki handlowe oraz sposób komunikacji należy uzgodnić przed wydaniem zamówienia.
Uzgodnij zasady poufności oraz odpowiednią metodę przesyłania plików przed udostępnieniem informacji poufnych lub ograniczonych. Formularz zapytania akceptuje pliki STEP, IGES, PDF, DWG, DXF, SLDPRT oraz ZIP o maksymalnym rozmiarze 20 MB.
Zgadnijcie się na poufność oraz metodę przekazywania danych przed udostępnieniem poufnych lub ograniczonych plików.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Odniesienia materiałowe i obróbkowe. Korzystaj z obowiązującej specyfikacji oraz z materiałów określonych w zamówieniu, w połączeniu z zatwierdzonym rysunkiem.
