01 / OPERACJA
Obróbka zewnętrzna (OD) i toczenie czoła
Średnice proste i stopniowane, powierzchnie czołowe, stożki i profile. Wskaz przewodnie powierzchnie funkcjonalne oraz przejścia, które muszą pasować do części współpracującej.
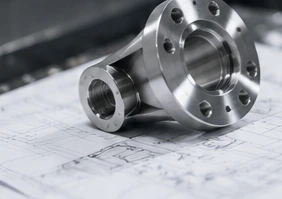
Gniazdo łożyska, powierzchnia uszczelniająca lub połączenie gwintowe mogą wymagać różnych sprawdzeń akceptacyjnych, nawet na tej samej części.
Przejrzyj wymagania rysunkowe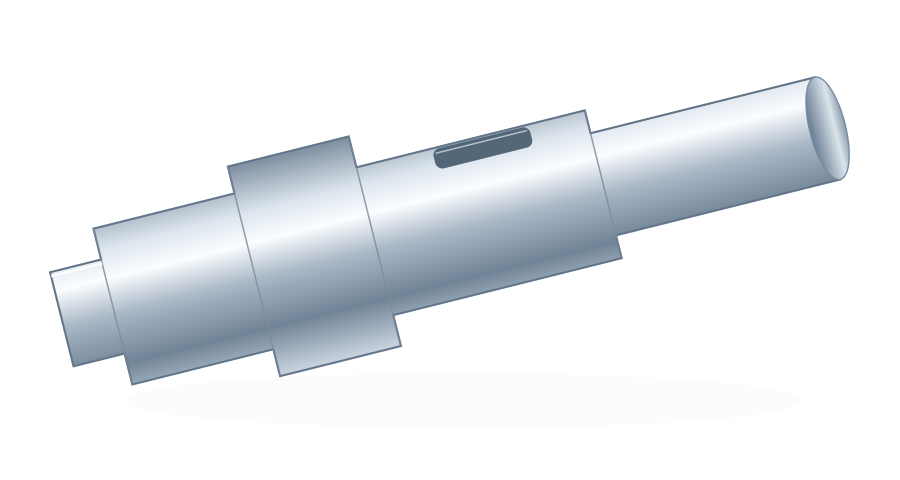
Rysunek pozwala nam potwierdzić wyposażenie narzędziowe, sposób zamocowania przedmiotu oraz ewentualne operacje wtórne jeszcze przed przyjęciem zlecenia.
Średnice proste i stopniowane, powierzchnie czołowe, stożki i profile. Wskaz przewodnie powierzchnie funkcjonalne oraz przejścia, które muszą pasować do części współpracującej.
Podaj średnicę otworu, jego głębokość oraz informację, czy jest to otwór ślepy czy przechodzący. Dla głębszych cech wewnętrznych istotne są zasięg narzędzia i odprowadzanie wiórków.[2]
Określ rodzaj gwintu, skok, klasę dopasowania oraz użyteczną długość gwintu. W przypadku rowków podaj szerokość, głębokość, promienie zaokrągleń oraz funkcję, jaką pełnią.Stronaprzewodnik po operacjach tokarskichłączy toczenie, przecinanie, rowkowanie i oddzielanie od gotowych cech.
Płaszczyzny, wpusty i otwory poprzeczne mogą wymagać narzędzi obrotowych lub osobnej operacji frezowania. Wybór trasy technologicznej zależy od dostępnych urządzeń, warunków dostępu oraz rysunku.[3]
Długie, smukłe detale, głębokie otwory, małe cechy lub specjalne stopy wymagają indywidualnej analizy konkretnego detalu.Toczenie typu szwajcarskiegotoczenie oraz szlifowanie nie są domyślnie uwzględniane w każdym zleceniu.
Wielokrotne średnice i barki służące do napędu, lokalizacji lub funkcji podporowych.
Omów:Gniazda łożysk · odstępy barków · oś odniesienia
Puste części cylindryczne z określonym wzajemnym położeniem otworu wewnętrznego i powierzchni zewnętrznej.
Omów:Dopasowanie otworu · grubość ścianki · stan powierzchni
Okragłe interfejsy z powierzchniami czołowymi, otworami oraz opcjonalnymi cechami montażowymi. Wzór otworów może wymagać dodatkowego etapu frezowania.
Omów:Położenie czoła · współosiowość otworu · układ otworów montażowych
Indywidualne łączniki i adaptery z gwintem wykonane zgodnie z określoną specyfikacją współpracy.
Omów:Rodzaj gwintu · klasa dopasowania · użyteczna długość gwintu
Lokalizowanie i łączenie części z kontrolowanymi średnicami, długościami oraz szczegółami końców.
Omów:Dopasowanie średnicy · prostoliniowość · geometria końców
Okragłe elementy dystansujące i lokalizujące zaprojektowane z uwzględnieniem wymiarów Twojej złożonej części.
Omów:Odległość między powierzchniami czołowymi · luz w otworze · obróbka krawędzi
| Materiał / klasa odniesienia | Odniesienie do właściwości |
|---|---|
| Aluminium 6061-T6 / T6511 – wycisk | Wytrzymałość na rozciąganie ≥240 MPa |
| Stal nierdzewna 304 / EN 1.4301 | Rozszerzalność cieplna 16 × 10⁻⁶/K 20–100°C |
| Stal 42CrMo4 +QT, Ovako 327A Pręt okrągły, 40 < średnica < 100 mm | Twardość 270–320 HB |
| Tytan Ti-6Al-4V, pręt w stanie ulepszonym Sekcja <76.2 mm | Wytrzymałość na rozciąganie ≥828 MPa 20°C, wzdłużne |
| Mosiądz Brąz łatwociętny C36000 | Ołów 2.5–3.0 wt% |
| Miedź Miedź C11000 ETP | Przewodność elektryczna 101% IACS 20°C |
| Stopy Inconel INCONEL 625, pręt / pręt / blacha w stanie ulepszonym Wymiary produktu ≤4 in | Twardość nominalna 145–220 HB |
| PEEK Nieuzupełniony TECAPEEK naturalny | Moduł rozciągania 4200 MPa 1 mm/min |
| POM / acetal POM-C, TECAFORM AH naturalny | Wchłanianie wody 0.05 / 0.10% 24 / 96 h, 23°C |
| Poliamid (nylon) PA6, TECAMID 6 naturalny | Wchłanianie wody 0.30 / 0.60% 24 / 96 h, 23°C |
| Akryl / PMMA Przezroczysty, odlewany PLEXIGLAS GS 0F00 | Przepuszczalność światła ≈92% D65, DIN 5036-3 |
Dane odniesienia dla nazwanych gatunków: HydroStop 6061; OutokumpuPodstawowa oferta; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000iC11000; Special MetalsStop INCONEL 625; dane produktowe Ensinger dla wymienionych gatunków; RöhmPLEXIGLAS GS / XT. Wartości dla polimerów są typowe. Twardość INCONEL to dane porównawcze nominalne. Odniesienia porównują opublikowane dane materiałowe; limity obróbki i ewentualne zamienniki potwierdzamy na podstawie Państwa rysunku.
Potrzebujesz innego gatunku? Podaj dokładną specyfikację i wymagane dokumenty. Zastąpienie materiału wymaga Twojej zgody.
| Średnica nominalna (mm) | H7 otwór | wałek h6 |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Stosuj klasę otworu H7 lub wału h6 tam, gdzie jest to określone na rysunku; sterowanie geometryczne definiuje się osobno.ISO 286-2
Omów obsługiwany długość detalu, sposób jego zamocowania oraz dopuszczalność cech centralnych. Cienkie, wydłużone przekroje mogą być wrażliwe na siły skrawania i drgania; kryteria ich akceptacji powinny być jasno określone.[4]
Wskaż rzeczywistą długość otworu roboczego oraz geometrię wewnętrzną. Zwiększenie wystającego odcinka narzędzia utrudnia kontrolę drgań, odkształceń i odprowadzania wiórków.[2]
Zdefiniuj kluczowe wymiary w stanie swobodnym oraz dopuszczalne powierzchnie do zaciskania. Przeanalizuj sposób zamocowania, obróbki i kontroli detalu bez modyfikacji jego funkcjonalnego projektu.[4]
Wskaż użyteczną długość gwintu, głębokość współpracy z elementem współpracującym oraz ewentualne luz lub uchyb końcowy. Nie polegaj wyłącznie na wizualizacji gwintu w modelu CAD do przekazania specyfikacji.
Podaj szerokość i głębokość wyróżnienia, szczegóły narożników oraz specyfikację uszczelnienia lub zabezpieczenia przed przesuwaniem. Poproś o weryfikację wymaganego dostępu narzędzia oraz metody kontroli.
Oznacz zależności kątowe względem innych cech. Takie szczegóły mogą wymagać dodatkowego ustawienia lub narzędzi obrotowych (live tooling); potwierdź przyjętą metodę obróbki zamiast zakładać, że wszystkie cechy będą toczone.[3]
Zmiany projektowe są propozycjami do Twojej weryfikacji — nie są automatycznymi modyfikacjami części. Zadbaj o spójność rewizji rysunku i jego zatwierdzeń przed rozpoczęciem produkcji.
Preferencje w zakresie zapytania:Nie określono
Operacja wykończeniowa nie zastępuje specyfikacji powierzchni. Wskazuj obszary, które wymagają określonej chropowatości lub końcowego wymiaru.[4]
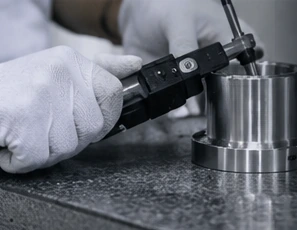
Zidentyfikuj wymiary krytyczne, elementy odniesienia oraz wszelkie dokumenty dotyczące materiału lub wykończenia. Zgadnij zakres inspekcji i format raportu jako część zamówienia.
Pomiary średnicy ustalają rozmiar wałka lub otworu. Pomiar bicia określa zmienność powierzchni podczas obrotu detalu wokół określonej osi odniesienia; poprawna średnica sama w sobie nie gwarantuje prawidłowego związku geometrycznego. Wkrętki kontrolne sprawdzają system gwintu i klasę dopasowania, a pomiary chropowatości – podany parametr powierzchniowy oraz warunki pomiaru. Zgadzamy się co do lokalizacji, metody oraz raportowanych wyników dla każdej wymaganej cechy.
Dla powtarzanych partii potwierdź zatwierdzoną wersję rysunku, wymagania dotyczące próbek, częstotliwość inspekcji oraz sposób identyfikacji części lub partii.
W przypadku konieczności współpracy z zewnętrznym dostawcą uzgodnij, kto wykona pracę, kto ją sprawdzi oraz kto odpowiada za pytania dotyczące zgodności przed złożeniem zamówienia.
Programowanie i przygotowanie są wspólne tylko dla kilku części, więc czas przygotowania może przewyższać koszt każdego cyklu toczenia.
Przykładowa cena nie powinna być traktowana jako cena jednostkowa partii produkcyjnej.Więcej części dzieli koszt przygotowania maszyny, co zmniejsza jego udział w koszcie pojedynczej sztuki. Materiał, czas cięcia oraz operacje wtórne nadal wpływają na koszt każdej części.
Wysokość oszczędności zależy od geometrii części oraz zakresu prac wymaganych dla każdej sztuki.Niezmieniona część i proces mogą pozwolić na ponowne wykorzystanie istniejącego programu oraz metody zamocowania, co zmniejsza przygotowanie w porównaniu z nową częścią.
Zmiany rysunku, materiału lub wykończenia mogą wymagać nowego przygotowania.Koszt toczenia zależy od geometrii detalu, stanu surowca, narzędzi i operacji wtórnych. Ilość sztuk w partii początkowej i powtarzanej wpływa na rozkład kosztów przygotowania maszyny na całą partię.
Dokładny gatunek, stan dostarczenia, wymagania dotyczące źródła oraz ilość materiału usuwanego z pierwotnej formy.
Geometria detalu, sposób jego zamocowania, dostęp narzędzi oraz operacje wtórne, takie jak wiercenie poprzeczne, frezowanie lub szlifowanie.
Powłoki, maskowanie, wymagane dokumenty oraz zakres kontroli jakości.
Ustawienie wspólne dla całej partii, zakres powtarzalnych zamówień, dostępność materiału oraz wskazany cel dostawy.
Minimalna ilość zamówienia, czas realizacji oraz ustalenia dotyczące wysyłki są potwierdzane dla każdego projektu.
Tuleje, tuleje wewnętrzne i komponenty interfejsowe. Potwierdzić wymagania dotyczące śledzoności i kwalifikacji.
Wymagania aplikacyjneElementy przyrządów i zespołów. Określ wymagania dotyczące materiału, czystości oraz dokumentacji.
Wymagania aplikacyjneWały, sworznie, dystanse i adaptery. Zidentyfikuj krytyczne pasowania oraz wymagania dotyczące powtarzalnych partii.
Wymagania aplikacyjnePodziel się wymaganiami dotyczącymi kwalifikacji i przetwarzania informacji przed wymianą rysunków objętych ograniczeniami.
Wymagania aplikacyjnePrecyzyjne elementy połączeniowe i części wyposażenia. Omów wymagania dotyczące chropowatości powierzchni i czystości.
Wymagania aplikacyjnePrzykłady zastosowań nie stanowią potwierdzenia zatwierdzenia ani certyfikacji sektorowej. Wymagania specjalne są sprawdzane przed przyjęciem projektu.
Wyślij model CAD, odpowiadający mu rysunek, materiał, ilość oraz docelową datę dostawy.
Omów pasowanie, uchwyty, surowiec, wykończenie, kontrolę jakości oraz wszelkie przetwarzanie wykonywane przez partnera.
Potwierdź pisemnie cenę, wersję dokumentacji, wymagania akceptacyjne oraz ustalenia dotyczące dostawy.
Przejdź do uzgodnionego planu produkcji, kontroli jakości, dokumentacji oraz pakowania.
416 STAL NIERDZEWNA
Kontrola małych otworów oraz inspekcja mikroskopem pod dwoma kątami ujawniły zaloty, które mogłyby zostać pominięte przy pomiarze głównego otworu za pomocą tzw. „main-bore gauging”.
Przeczytaj opis projektu tuby kolimatorowejTokarka obraca przedmiot obrabiany i jest powszechnie stosowana do wykonywania elementów o profilach okrągłych, powierzchni czołowych oraz średnic. Frezowanie wykorzystuje wirujące narzędzia skrawające do tworzenia cech takich jak kieszenie, płaszczyzny i wzory otworów. Jeden detal może wymagać zastosowania obu tych procesów.[1][3]
Tak — rozpocznij od własnej specyfikacji detalu. Przykłady zamieszczone na tej stronie ilustrują rodziny detali, a nie magazynowane pozycje. Wyślij swój model i odpowiadający mu rysunek, abyśmy mogli przeanalizować kształt, materiał, ilość oraz wymagania akceptacyjne.
Te elementy wymagają przeglądu opartego na rysunku. Podaj średnicę zewnętrzną, całkowitą długość, materiał, krytyczne pasowania oraz kontrolę geometryczną. Oferta potwierdza zaakceptowane wymagania; ogólna objętość robocza maszyny lub tolerancja nie są traktowane jako zobowiązanie wobec każdego elementu.
Do zapytania dołącz te cechy wraz ze wszystkimi wymiarami i wymaganiami akceptacyjnymi. Forma gwintu, użyteczna długość, głębokość otworu, dostęp do rowka oraz układ uchwytu wymagają przeglądu przed potwierdzeniem zakresu prac.
Te cechy mogą być wykonywane przy użyciu narzędzi obrotowych (live tooling) lub dodatkowego ustawienia frezarskiego. Zaznacz ich położenie oraz zależności kątowe na rysunku technicznym. W ofercie należy określić zaproponowaną trasę technologiczną — nie należy zakładać, że wszystkie cechy zostaną wykonane w jednym ustawieniu.[3]
Tokarki typu szwajcarskiego i szlifowanie mogą zostać przeanalizowane jako osobne wymagania. Wyślij wymiary elementu, jego smukłe fragmenty oraz wymagania dotyczące powierzchni, abyśmy mogli omówić odpowiednią trasę technologiczną oraz ewentualne zaangażowanie specjalistów.
Podaj rzeczywistą liczbę sztuk oraz to, co muszą wykazać pierwsze elementy. Minimalne ilości, koszty przygotowania maszyn oraz etapy zatwierdzania próbek są ustalane indywidualnie dla danego projektu, a nie ogłaszane jako jedna reguła obowiązująca każdy komponent.
Zakres prac określa rysunek, stan materiału, ilość sztuk, oprzyrządowanie, operacje wtórne, wykończenie, kontrola jakości oraz wymagania dostawcze. Podaj żądaną datę dostawy; osiągalny harmonogram oraz wszelkie zależności zostaną potwierdzone w ofercie.
Pierwszym naszym krokiem jest analiza dopasowania zamówienia do możliwości naszych zakładów. W przypadku prac wykraczających poza to dopasowanie możemy omówić możliwość koordynacji odpowiednich partnerów lub ich przedstawienie. Strony produkcyjne, odpowiedzialność za kontrolę jakości oraz relacje handlowe należy uzgodnić przed złożeniem zamówienia.
Model STEP lub IGES wraz z odpowiadającym mu rysunkiem w formacie PDF stanowi przydatny punkt wyjścia. Dołącz jednostki, numer części i rewizję. Formularz zapytania akceptuje jeden plik lub archiwum ZIP o maksymalnym rozmiarze 20 MB. Zgadnij się na poufność oraz odpowiednią metodę przesyłu przed udostępnieniem informacji poufnych lub ograniczonych.
Nie jesteś jeszcze gotów do udostępnienia poufnych plików? Zacznij od opisu projektu bez danych poufnych i określ wszelkie wymagania dotyczące poufności.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Źródła odniesienia dotyczące procesów tokarskich i jakości komponentów.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
