W tym artykule
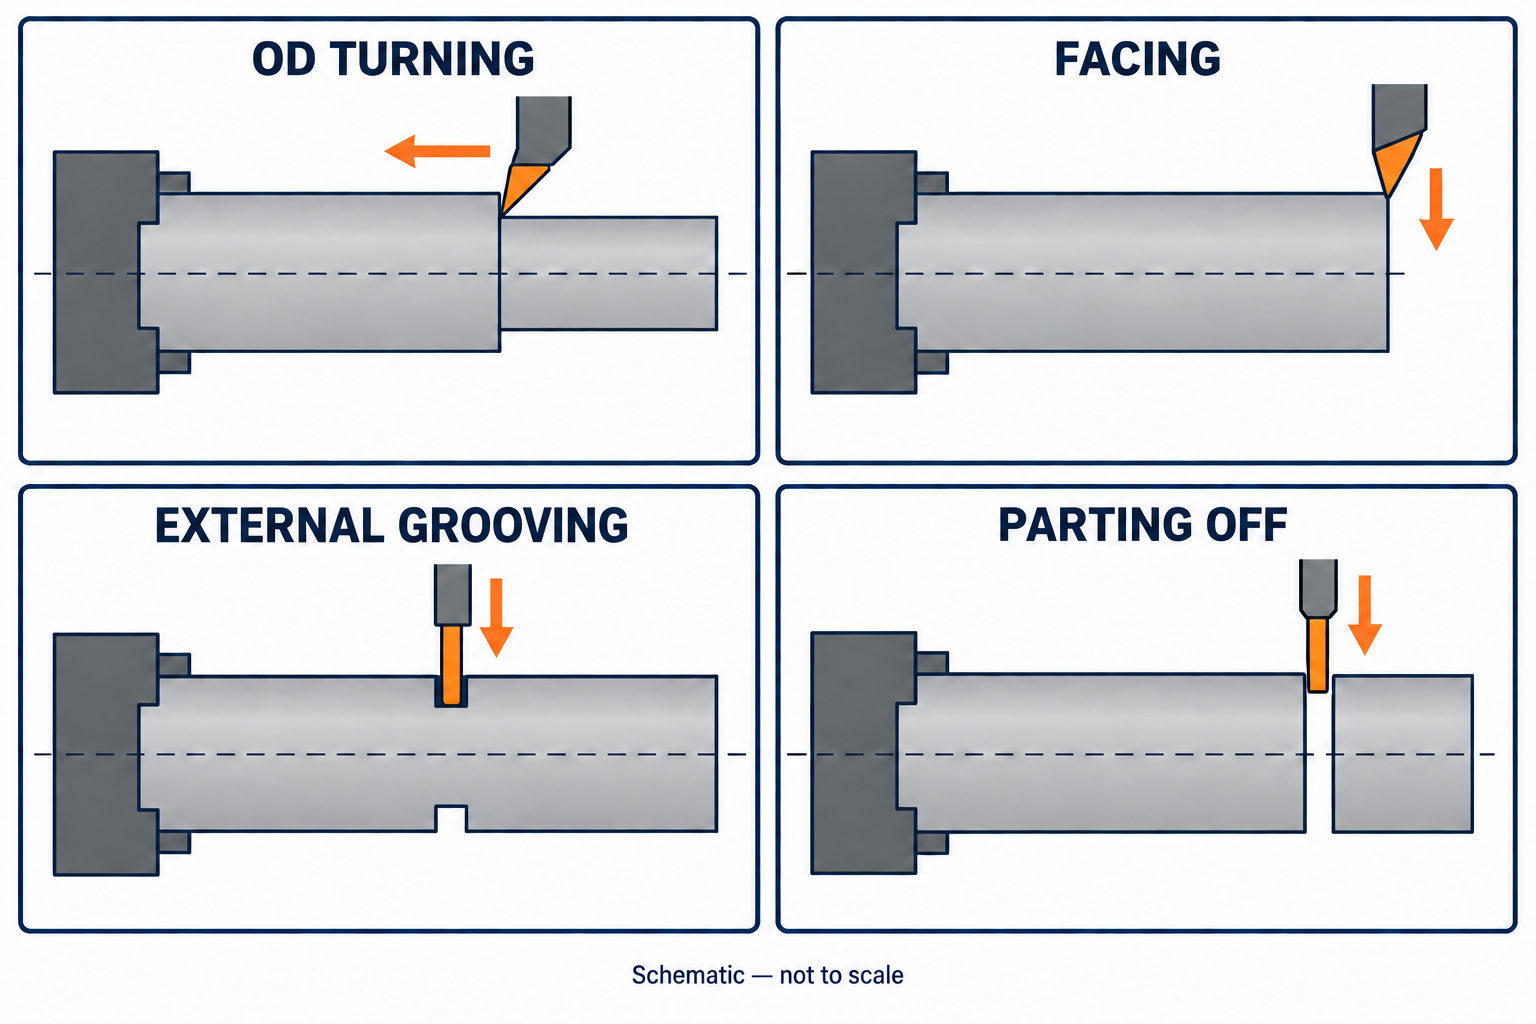
Toczenie zewnętrzne (OD) zmienia średnicę zewnętrzną, docinanie czoła tworzy powierzchnię czołową, rowkowanie pozostawia cechę wgłębioną, a przecinanie oddziela element od pozostałego materiału surowego. Wszystkie cztery operacje mogą występować na tym samym elemencie toczonego. Kluczową różnicą jest miejsce cięcia narzędzia, kierunek jego posuwu oraz geometria, która musi zostać zachowana.
W niniejszym przewodniku porównywane są proste toczenie zewnętrzne, docinanie czoła, zewnętrzne rowkowanie promieniowe oraz standardowe przecinanie promieniowe. Skupiamy się na identyfikacji cech i określeniu wymagań dotyczących gotowego elementu; toczenie wewnętrzne (boring), toczenie gwintów oraz inne operacje toczenia mają własne specyficzne wymagania.
Porównanie czterech operacji toczenia
W każdym przypadku obrabiany przedmiot obraca się. Poniższe opisy kierunków odnoszą się do posuwu narzędzia względem osi wrzeciona — nie do kierunku obrotu obrabianego przedmiotu.
| Operacja | Miejsce cięcia narzędzia | Podstawowy kierunek posuwu | Wynik |
|---|---|---|---|
| Proste toczenie zewnętrzne (OD) | Wzdłuż powierzchni zewnętrznej obrabianego przedmiotu | Równolegle do osi wrzeciona podczas przejścia wzdłużnego | Walcowa powierzchnia zewnętrzna o mniejszej średnicy |
| Docinanie czoła | Na końcu obrabianego przedmiotu | Promieniowo przez powierzchnię czołową | Obrabiana powierzchnia czołowa; jej położenie osiowe określa długość elementu |
| Zewnętrzne rowkowanie promieniowe | W wybranym miejscu na średnicy zewnętrznej | Promieniowo w głąb obrabianego przedmiotu przy prostym zanurzeniu (plunge) | Obwodowy rowek; element pozostaje połączony z materiałem surowym |
| Przecinanie | W zaplanowanym miejscu rozdzielenia | Promieniowo w głąb w typowej konfiguracji przecinania | Element oddzielony od pozostałego materiału surowego |
Są to podstawowe wzorce ruchu, a nie wszystkie możliwe trajektorie narzędzia. Szerokie rowki mogą wymagać kilku przejść oraz ruchu bocznego; powierzchnie profilowane łączą różne kierunki. Przewodnik Sandvik Coromant dotyczący toczenia zewnętrznego rozróżnia toczenie wzdłużne, profilowe i czołowe.
Wkład każdej operacji w kształt elementu
Toczenie zewnętrzne (OD): powierzchnie walcowe i stopnie średnicy
W prostym przebiegu toczenia zewnętrznego średnicy w CNC toczeniu krawędź skrawająca porusza się wzdłuż obracającego się przedmiotu obrabianego na wybranej pozycji promieniowej. Zmiana tej pozycji między przebiegami tworzy różne średnice; zatrzymanie odcinka cylindrycznego przy stopniu określa schodek w profilu.
Dla wału, który ma być montowany w innym elemencie, należy określić funkcjonalną średnicę oraz jej granice. Rysunek zawierający wyłącznie nominalną średnicę zewnętrzną nie określa zakresu dopuszczalnych odchyłek. Istotne są również położenia stopni i wymagania dotyczące narożników: narzędzie musi osiągnąć profil określony w projekcie.
Toczenie czołowe: powierzchnie czołowe i odniesienia długości
Toczenie czołowe odbywa się na powierzchni czołowej, a nie wzdłuż cylindrycznej powierzchni zewnętrznej. Może ono usunąć nieregularny koniec surowca i utworzyć powierzchnię, względem której lokalizowane są kolejne wymiary. Toczenie czołowe przeciwległego końca może doprowadzić detal do wymaganej całkowitej długości, jak opisano w przewodniku SFS dotyczącym toczenia podłużnego i toczenia czołowego.
Powierzchnia toczenia czołowego nie jest automatycznie akceptowalną powierzchnią montażową. Jeśli powierzchnia ta ma przylegać do stopnia lub stanowić punkt lokalizacji innego elementu, należy określić odpowiednie wymagania dotyczące chropowatości i geometrii. Zamierzony punkt odniesienia należy jednoznacznie zaznaczyć na rysunku, zamiast polegać na sformułowaniu „toczone czoło”.
Zewnętrzne rowkowanie: rowek pozostający w elemencie
Prosty zewnętrzny rowek wykonuje się w wybranym położeniu osiowym, pozostawiając materiał pomiędzy jego dnem a środkiem pełnego wału. Należy określić szerokość rowka, średnicę dna, jego położenie oraz kształt narożników. Cel rowka — np. zapewnienie luzu lub umocowania pierścienia zabezpieczającego — określa, które szczegóły są istotne.
Nie należy zakładać, że końcowa szerokość rowka musi odpowiadać szerokości jednego narzędzia. Wąskie rowki mogą być wykonane pojedynczym zanurzeniem, natomiast szersze cechy mogą wymagać wielu przebiegów i strategii wykańczania. Wytyczne Sandvik dotyczące zewnętrznego rowkowania opisują kilka podejść. Rowek uszczelniający lub na pierścień zabezpieczający powinien spełniać wymagania stosowne dla danego elementu, a nie ogólny „standardowy rowek”.
Oddzielanie: rozdzielenie z koniecznością określenia stanu końcowego
Oddzielanie, zwane również cięciem, polega na użyciu wąskiego cięcia w celu oddzielenia elementu od pręta lub innego pozostającego fragmentu. W przeciwieństwie do funkcjonalnego rowka zamierzonym efektem jest rozdzielenie, a nie pozostawienie rowka w jednym ciągłym elemencie.
Koniec odcięcia może posiadać centralny wypust, wybrzuszenie na krawędzi lub stan powierzchni wymagający dalszej obróbki. Przewodnik Sandvik dotyczący odcinania omawia kompromisy wpływające na te wyniki. Należy zdecydować, czy koniec po odcięciu i usuwaniu wybrzuszeń może zostać zaakceptowany, czy też wymaga kolejnej operacji toczenia czoła. Decyzja ta powinna znaleźć się w planie technologicznym i wymaganiach rysunkowych, a nie w założeniu, że „odcięcie” oznacza „gotowy element”.
Dwa szczegóły rowka, które łatwo źle odczytać
Głębokość radialna to połowa różnicy średnic
Dla współśrodkowego zewnętrznego rowka na wałku cylindrycznym nominalna głębokość radialna wynosi:
Głębokość radialna rowka = (średnica zewnętrzna − średnica dna rowka) ÷ 2
Średnica zewnętrzna 24 mm i średnica dna rowka 22 mm dają głębokość radialną (24 − 22) ÷ 2 = 1 mm, a nie 2 mm. Szerokość rowka, jego osiowe położenie oraz promień zaokrąglenia narożnika pozostają osobnymi wymaganiami rysunkowymi.
Rowek czołowy to inna cecha konstrukcyjna
Zewnętrzny rowek radialny obejmuje zewnętrzną powierzchnię elementu. Rowek czołowy to pierścieniowa wnęka wytaczana od powierzchni czołowej, z wnikaniem w kierunku osiowym. Nie jest to zwykłe toczenie czoła ani zewnętrzny rowek przedstawiony na porównaniu. Uchwyt musi być dopasowany do geometrii pierścieniowej, a należy zwrócić uwagę na odprowadzanie wiórów; zobacz wskazówki Sandvik dotyczące toczenia rowków czołowych.
W zapytaniu należy określić, czy rowek znajduje się na średnicy zewnętrznej, wewnątrz otworu lub na powierzchni czołowej. Sformułowanie „dodać rowek” jest niewystarczające, nawet jeśli podano jego szerokość i głębokość.
Przykład: połączenie operacji na wałku stopniowym
Rozważmy wałek pełny o dwóch średnicach zewnętrznych, jednym zewnętrznym rowku oraz dwóch powierzchniach czołowych określających długość zmontowanego elementu. Jedna z możliwych tras obróbki z pręta to:
- Toczyć powierzchnię czołową widocznego końca. Ustalić zaplanowaną odniesienia osiowe dla cech obrabianych w tej konfiguracji.
- Toczyć średnice zewnętrzne. Wykonać odcinki cylindryczne i położenia barków, w tym wszystkie końcowe operacje wymagane przez rysunek.
- Wykonać zewnętrzny rowek. Zlokalizować go względem określonego odniesienia oraz wykonać jego szerokość, średnicę dna i szczegóły narożników.
- Odciąć w zaplanowanym miejscu. Uwzględnić szerokość cięcia oraz ewentualny materiał potrzebny do późniejszej operacji wykańczania końca.
- Wykonać wykańczanie drugiego końca, jeśli jest to wymagane. Odpowiednia druga konfiguracja ustawienia lub układ maszynowy zapewni dostęp; następnie należy sprawdzić gotowy element zgodnie z rysunkiem.
To jest przykład, a nie uniwersalna sekwencja. Dostęp, uchwyty, materiał, relacje między cechami oraz początkowy półprodukt mogą zmienić trasę obróbkową. Na przykład półprodukt wstępnie przetworzony nie wymaga odcięcia od pręta. Wyróżnik (żłobek) jest potrzebny tylko wtedy, gdy projekt tego wymaga. Rozpoznawanie operacji pozwala omawiać trasę obróbkową bez niepotrzebnego dyktowania narzędzi dostawcy. W przypadku długiego i cienkiego przekroju odkształcenie wału i jego podparcie wpływają również na uzyskaną średnicę.
Określ wynik, a nie tylko nazwę operacji
Użyj tej listy kontrolnej funkcji podczas przeglądania rysunku części tokarskiej lub porównywania zapytań ofertowych. Pozycje w niej wskazują informacje wymagające doprecyzowania; nie określają wartości tolerancji.
| Cecha | Informacje wymagające wyraźnego określenia | Pytanie wymagające doprecyzowania |
|---|---|---|
| Średnica zewnętrzna | Granice wymiarów, długość kontrolowanego odcinka, wymagany stan powierzchni oraz stosowne kontrole geometryczne | Który odcinek faktycznie służy do lokalizacji, podparcia lub dopasowania do części współpracującej? |
| Powierzchnia czołowa | Wymiary osiowe, relacja odniesienia, wykańczanie oraz stosowne wymagania dotyczące płaskości lub orientacji | Czy jest to powierzchnia kontaktowa w zespole, czy po prostu niestotne czoło? |
| Wyróżnik (żłobek) | Lokalizacja na średnicy zewnętrznej, wewnątrz otworu lub na powierzchni czołowej; szerokość, wymiar dna lub głębokość, położenie osiowe/radialne oraz szczegóły narożników | Która cecha lub część współpracująca określa wymagania dotyczące wyróżnika (żłobka)? |
| Powierzchnia odcięcia | Ostateczna długość, dopuszczalny stan powierzchni odcięcia oraz określone obróbka krawędzi | Czy może pozostać w stanie po odcięciu, czy konieczne jest dodatkowe toczenie czoła? |
Aby uzyskać ofertę, należy przesłać model i rysunek z wymiarami oraz stop materiału i jego stanu, ilość sztuk oraz krytyczne wymagania dotyczące kontroli. Lista kontrolna RFQ do obróbki CNC obejmuje pełny zakres dokumentów wymaganych przy zapytaniu.



