W tym artykule
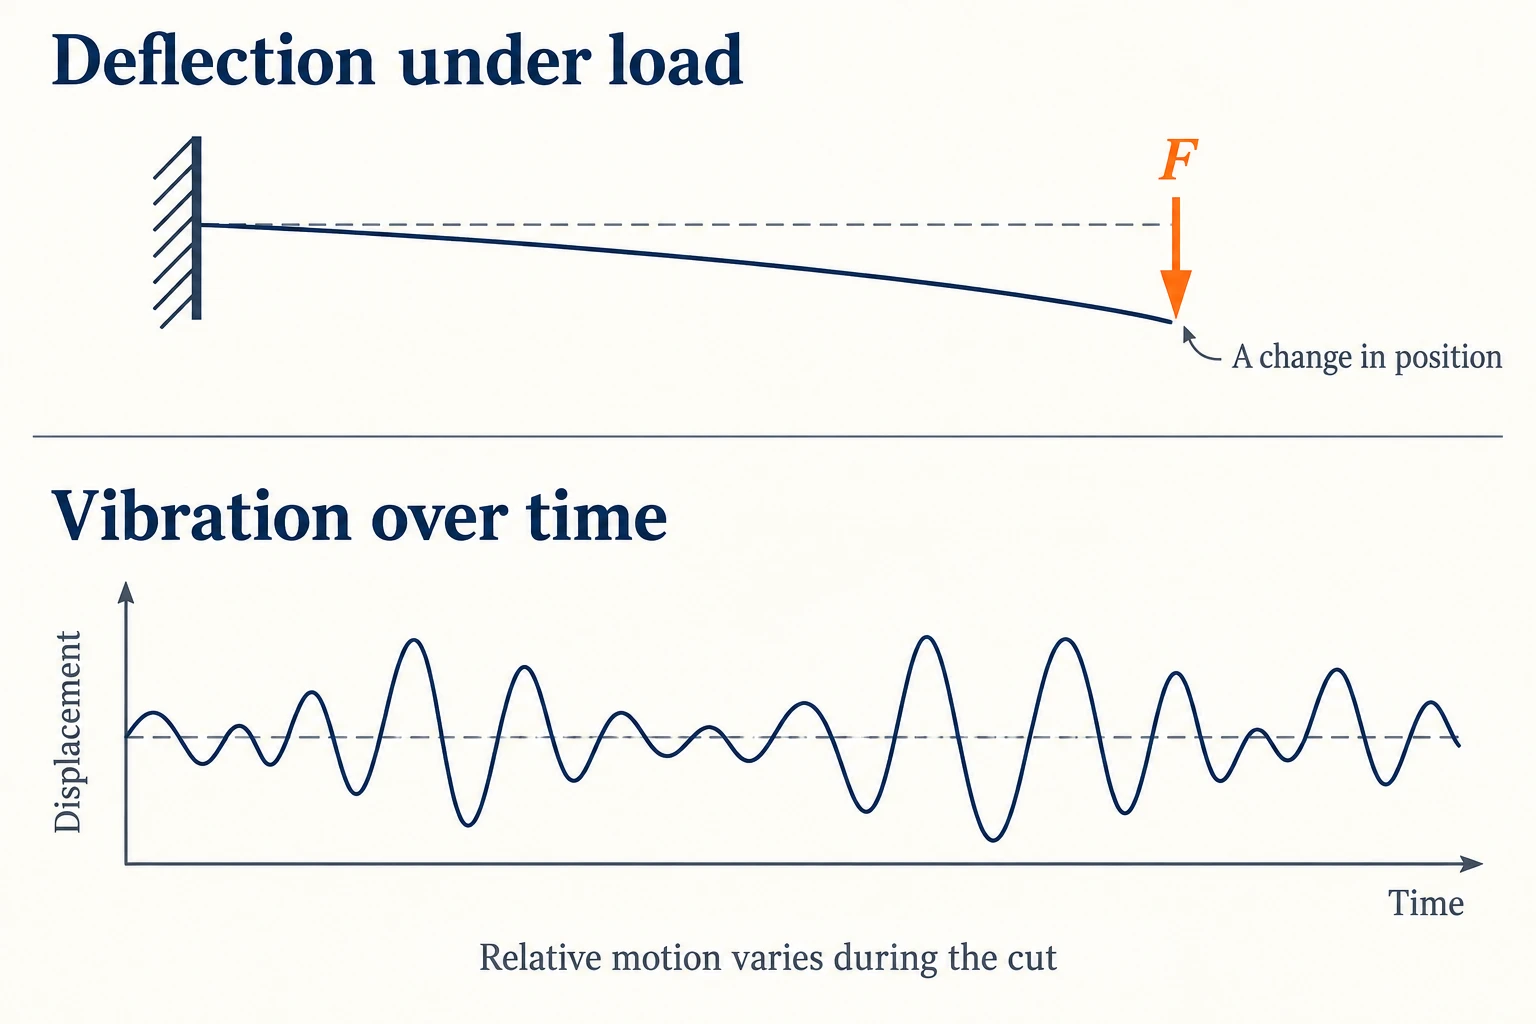
Cienki wał może spełniać wymaganą średnicę w pobliżu imadła, ale okazać się za gruby w dalszej części przebiegu skrawania. Siła skrawania ugina przedmiot obrabiany od narzędzia, zmieniając ilość usuwanego materiału. Jeśli narzędzie i przedmiot obrabiany drgają względem siebie, na powierzchni mogą pojawić się ślady drgań (chatter).
Początkowym punktem analizy obróbki cienkich wałów jest długość niepodpartej części w miejscu skrawania, sztywność wału na zginanie oraz kierunek i wartość obciążenia skrawającego. Rozmieszczenie podpór często ma większy wpływ niż ogólny stosunek długości do średnicy detalu.
Jak siła skrawania powoduje błąd średnicy
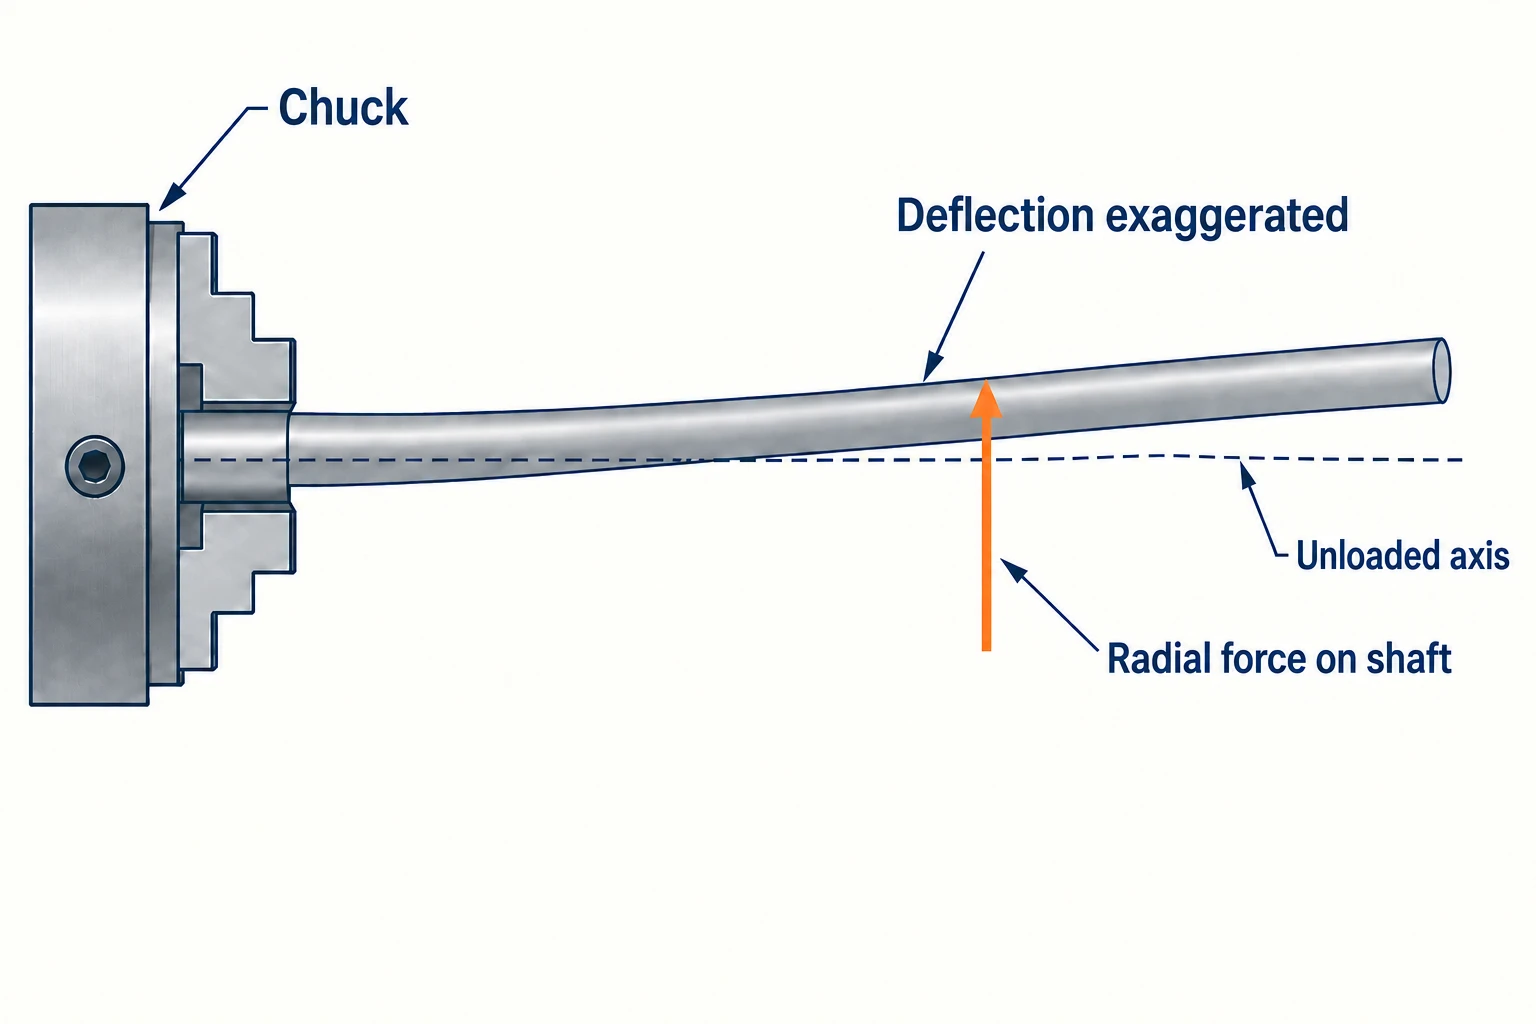
W zewnętrznej toczeniu składowa radialna siły skrawania działa w kierunku wnętrza wału, prostopadle do jego osi. Giętki przedmiot obrabiany przesuwa się od krawędzi tnącej. Narzędzie i trzpień również mogą ugiąć się, dlatego istotnym jest przemieszczenie względne między krawędzią tnącą a przedmiotem obrabianym.
Ugięcie sprężyste znika w dużej mierze po usunięciu obciążenia, ale pozostawiony metal nie wraca do pierwotnego kształtu. Dlatego wał może „odskoczyć” po wykonaniu przebiegu, a mimo to nadal wykazywać błąd średnicy. Zmiana sztywności wzdłuż ścieżki narzędzia może spowodować stożkowość lub pogrubienie w środkowej części, w zależności od układu podpór. Te kształty są wskazówkami, a nie dowodem jednej przyczyny.
Dlaczego krótsza długość niepodpartej części tak bardzo pomaga
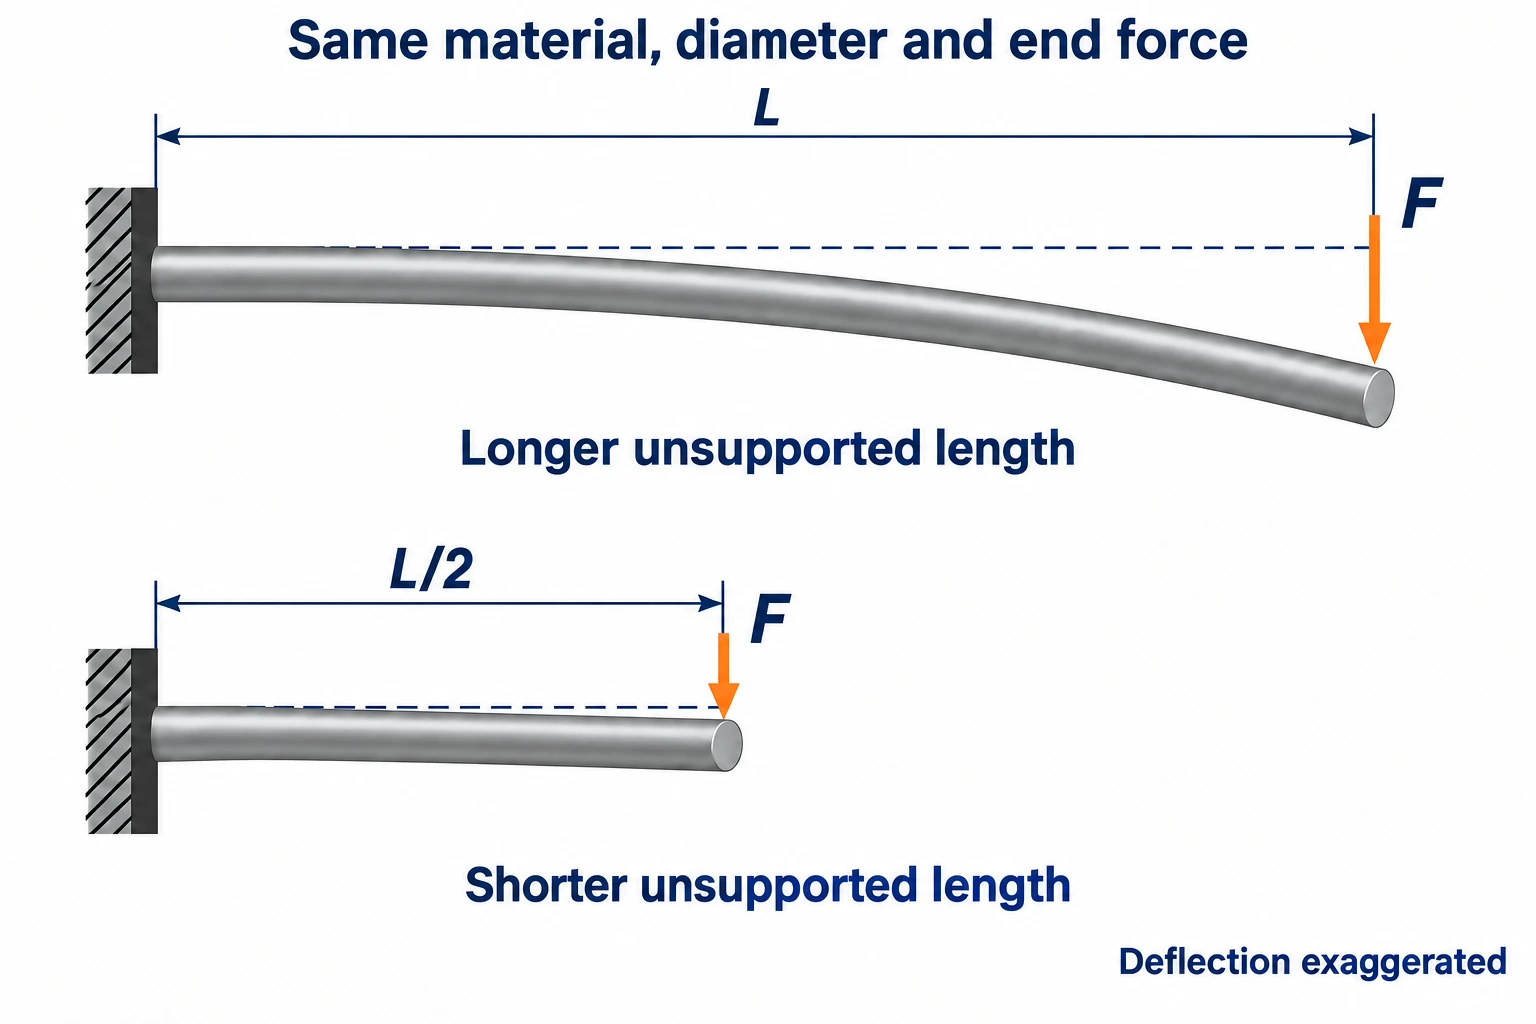
Prosty model belki pokazuje czułość tego zjawiska. Dla prostego, jednorodnego wału sztywno zamocowanego jednym końcem i obciążonego poprzecznie na swobodnym końcu, małe sprężyste ugięcie końca wynosi:
δ = FL3 / (3EI), przy czym I = πd4 / 64 dla pełnego przekroju kołowego.
Tutaj F to siła poprzeczna działająca na koniec, L to długość wystająca, E to moduł Younga, a d to średnica. I opisuje odporność przekroju na zginanie. Zależności te pochodzą z teorii belki utwierdzonej oraz drugiego momentu bezwładności przekroju.
Dla siły poprzecznej wynoszącej 20 N i modułu materiału równego 200,000 N/mm² oblicz ugięcie przy użyciu poniższych wymiarów. Wszystkie trzy przypadki poniżej zakładają tę samą idealną utwierdzoną końcówkę i obciążenie na końcu.
| Długość wystająca L | Średnica d | Obliczone ugięcie końca δ |
|---|---|---|
| 120 mm | 10 mm | Około 0.117 mm |
| 60 mm | 10 mm | Około 0.0147 mm |
| 120 mm | 12 mm | Około 0.0566 mm |
Połowienie długości wystającej zmniejsza ugięcie w tym modelu do jednej ósmej. Zwiększenie średnicy również znacznie poprawia sztywność, ponieważ średnica występuje w równaniu w czwartej potędze. Z kolei wał staje się mniej sztywny, gdy jego średnica zmniejsza się w trakcie toczenia.
Klamra, tylny wrzecionowy i podpora stała nie zachowują się jak ten idealny model utwierdzonej końcówki. Stopnie, zmiana położenia obciążenia oraz elastyczne podpory wpływają na wynik. Użyj tego obliczenia, aby zrozumieć wrażliwość układu; nie przewiduje ono błędu końcowej średnicy ani dopuszczalnej długości obróbki.
Umieszczaj podporę tam, gdzie wał jej potrzebuje
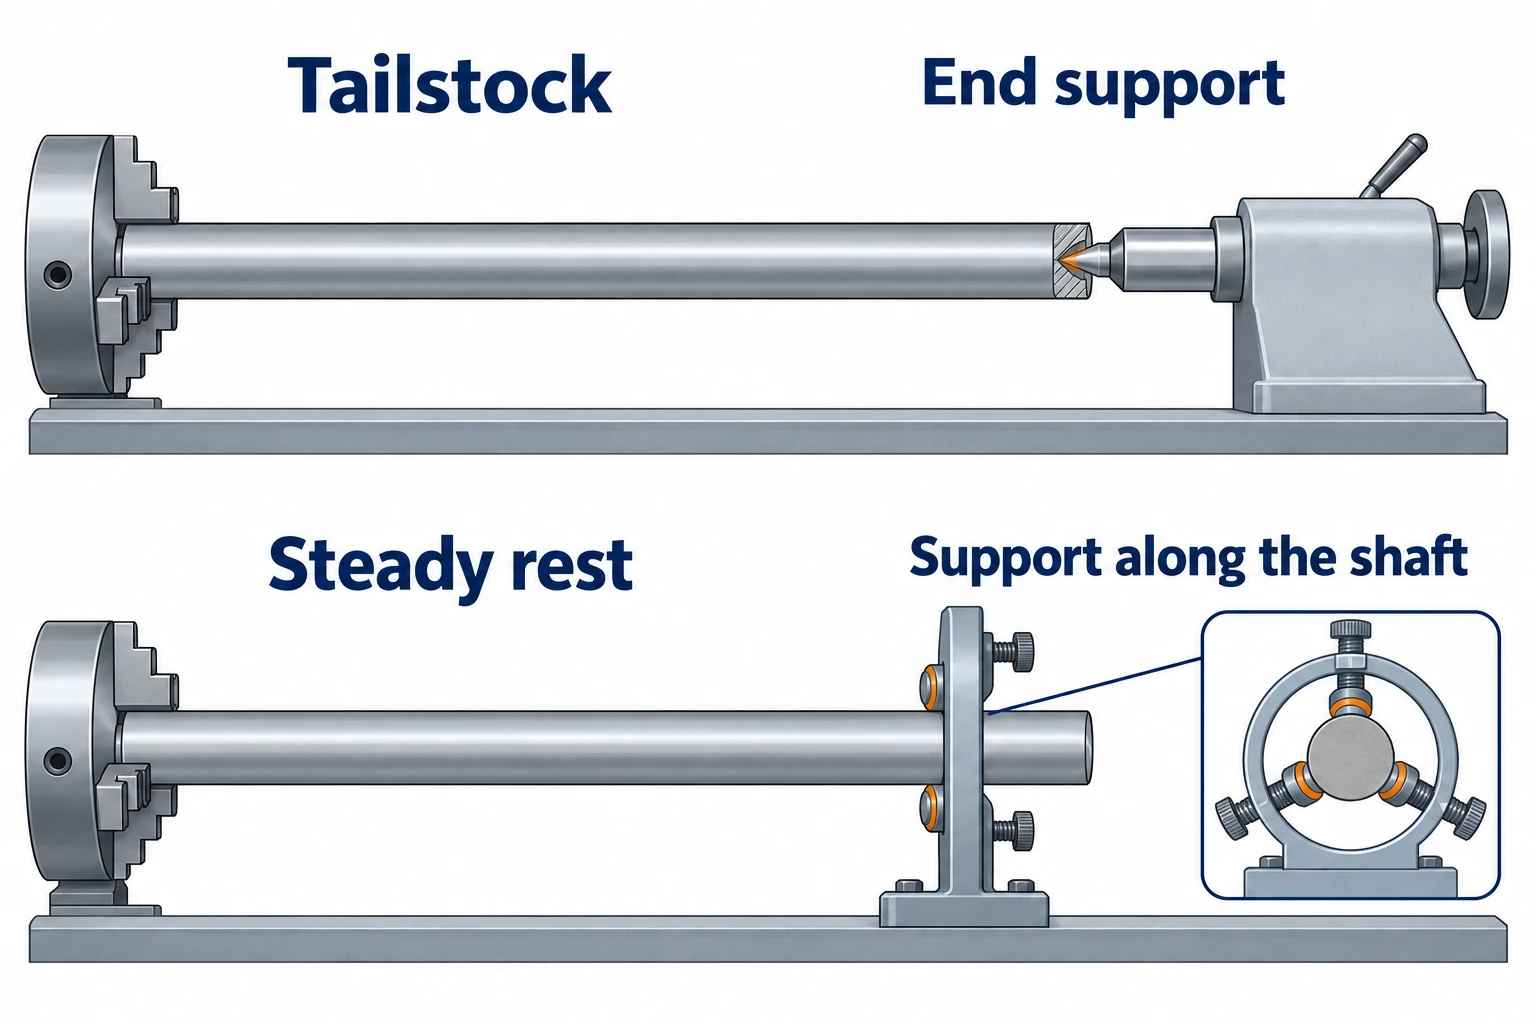
Zacznij od zidentyfikowania odcinka, który może ugiąć się między punktem cięcia a podporami. W CNC toczeniu ten roboczy odcinek stanowi część przeglądu sposobu zamocowania przedmiotu. Długi detal może mieć krótki roboczy odcinek; krótszy detal z cienkim szyjką może nadal być trudny do sztywnego zamocowania.
| Podpora | Co zmienia | Co nadal wymaga sprawdzenia |
|---|---|---|
| Środek tylnego wrzecionowego | Podparcie dalszego końca zamiast pozostawienie go swobodnym. | Kontakt przez otwór środkowy, współosiowość, stan środka oraz wartość przyłożonej siły. Wał może nadal ugiąć się pomiędzy podporami. |
| Podpora stała | Dodaje podporę w wybranym miejscu wzdłuż wału. | Właściwa powierzchnia styku, prawidłowa regulacja oraz wystarczająca przestrzeń dla narzędzia umożliwiająca dostęp do obrabianych cech. |
| Podpora ruchoma | Porusza się razem z suportem, utrzymując podporę w pobliżu obszaru cięcia. | Położenie podpory względem narzędzia, stan kontaktu oraz fakt, czy barki lub zmiany średnicy przerywają podporę. |
Dodatkowy podręcznik operatora tokarki warsztatowej firmy Haas Toolroom Lathe Operator’s Manual Supplement opisuje podporę stałą jako dodatkowe ujęcie dla długich lub wąskich wałów. Sekcja dotycząca podpory śledzącej w podręczniku właściciela tokarki do broni palnej firmy Grizzly G0949G Gunsmith Lathe Owner’s Manual wyjaśnia jej rolę w przeciwdziałaniu naciskowi narzędzia skrawającego na smukłe przedmioty obrabiane.
Większa siła uchwytu tylnego nie oznacza automatycznie lepszych wyników. Nadmierna siła może odkształcić surowiec, podczas gdy błędne wycentrowanie lub niewłaściwy kontakt powodują inne błędy. Przewodnik diagnostyczny uchwytu tylnego firmy Haas traktuje ciśnienie i wycentrowanie jako osobne punkty kontroli. Poprawna wartość ustawienia zależy od konkretnej maszyny, stożka i detalu.
Odróżnij odchylenie spowodowane statyczną podporą od drgania rezonansowego (chatter).
Odchylenie opisuje przemieszczenie pod obciążeniem. Drganie rezonansowe (chatter) to dynamiczna niestabilność, przy której względne drgania narzędzia i przedmiotu obrabianego są utrzymywane przez proces skrawania. W przypadku drgania regeneracyjnego falistość powstała w poprzednim obrocie zmienia grubość wiórków w kolejnym obrocie, co wpływa zwrotnie na siłę skrawania. Badania nad toczeniem smukłych wałów modelują razem narzędzie i wał, ponieważ oba mogą uczestniczyć w tym drganiu.
Cicha operacja skrawania może nadal powodować błąd wymiarowy. Również widoczne okresowe ślady nie dowodzą jednoznacznie, że za nieprawidłowości odpowiada wyłącznie wał; w badaniu należy także uwzględnić uchwyty narzędziowe, stożek oraz samą maszynę.
Gdy podpora jest prawidłowo zainstalowana, przeanalizuj krawędź skrawającą oraz zakres jej działania. Przewodnik po wkładkach Sandvik Coromant wskazuje wkładki dodatnie jako przydatny punkt wyjścia przy obróbce smukłych elementów. Promień noska, kąt natarcia, posuw oraz głębokość skrawania wpływają na równowagę sił. Mniejszy promień noska może zmniejszyć skłonność do drgań, ale wiąże się to z kompromisem w zakresie wytrzymałości krawędzi.
Nie należy ciągle zmniejszać posuwu aż do momentu, gdy narzędzie dopiero zaczyna skrawać. Przewodnik firmy Haas dotyczący drgania rezonansowego (chatter) wskazuje zbyt małą grubość wiórków jako możliwą przyczynę niestabilności. Wybierz parametry z zakresu zalecanego przez producenta narzędzi, a następnie oceniaj kontrolowane modyfikacje. Zmiana prędkości obrotowej wrzeciona może przerwać drganie rezonansowe, ale nie usuwa statycznej giętkości wału.
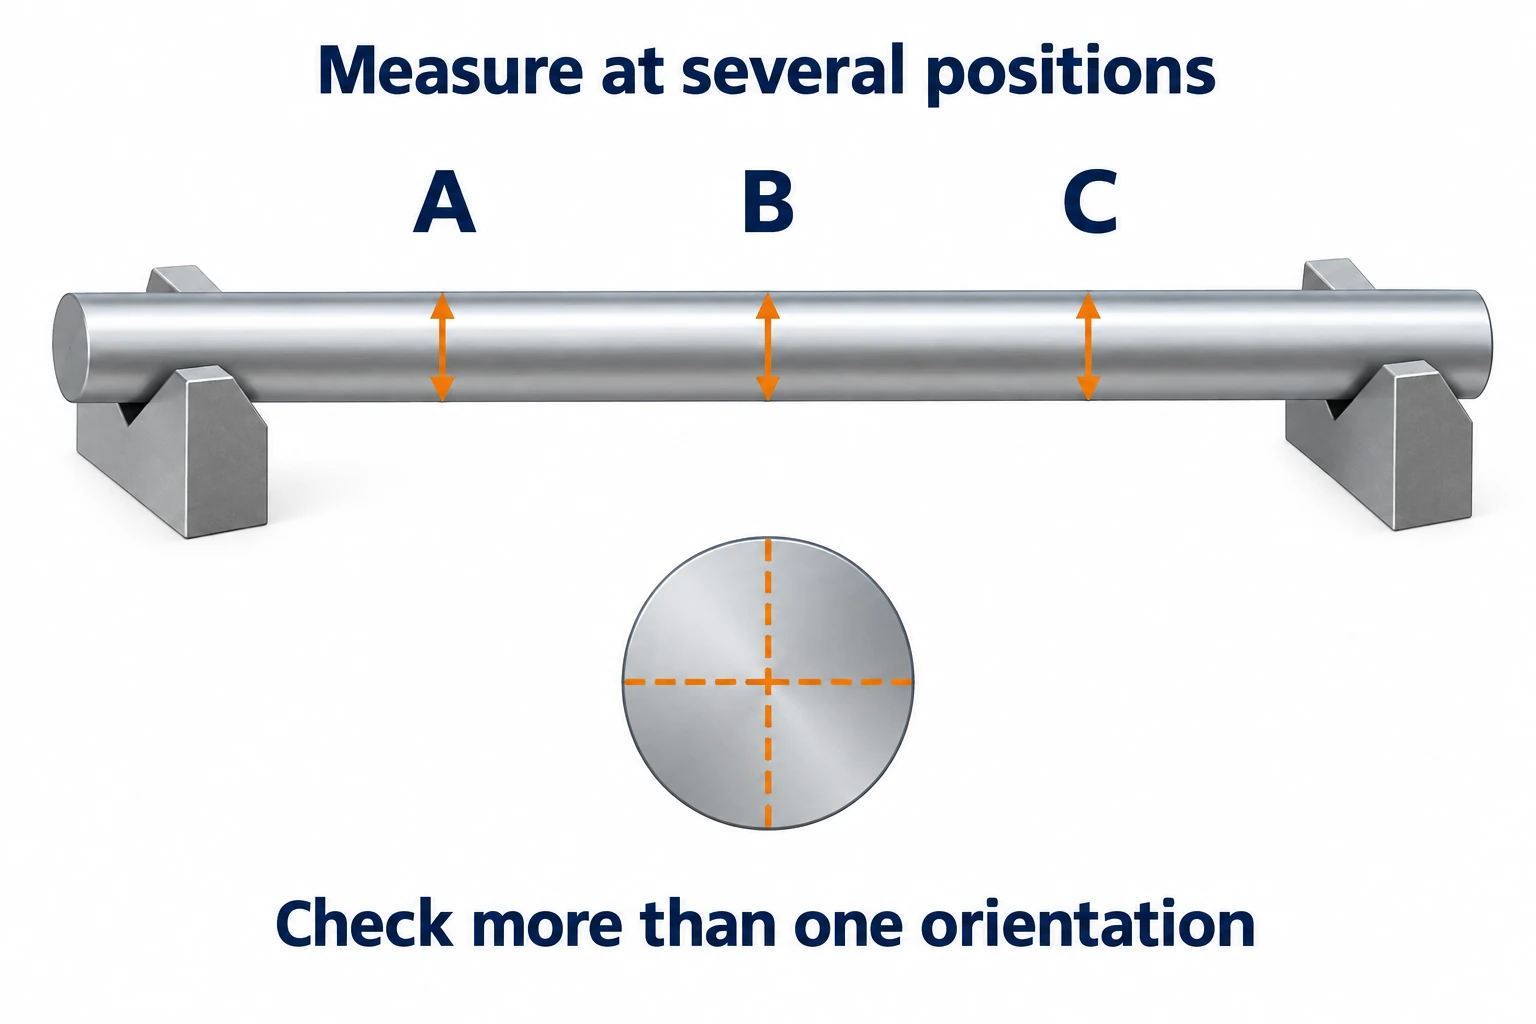
Mierz wzór, a nie tylko jeden średnicę.
Przed zmianą przesunięć pomiary błędów wykonaj wzdłuż całego wału. Dla nominalnie cylindrycznego odcinka zmierz średnicę w kilku pozycjach osiowych oraz przy więcej niż jednej orientacji kątowej. Zapisz położenia pomiarów, aby można było porównać je z kolejnymi przebiegami obróbki lub innymi częściami. Pojedynczy pomiar w pobliżu chwytaka może pominąć błąd występujący w środku lub na dalekim końcu wału.
Utrzymuj wymagania dotyczące rozmiaru, kształtu i biójności osobno. Odczyty średnicy dwupunktowej pomagają zidentyfikować zmienność rozmiaru, ale nie pozwalają określić pełnego profilu okrągłości. Dokument firmy Mitutoyo zatytułowany Metody oceny okrągłości wyjaśnia ograniczenia zarówno pomiaru średnicy, jak i metody z użyciem bloku V. Biójność określa się względem osi odniesienia, jak pokazano w ich Szybkim przewodniku po precyzyjnych przyrządach pomiarowych; ślad wskazówki uzyskany przy dowolnym układzie podparcia nie stanowi automatycznie wyniku biójności określonego w rysunku.
Zapisz sposób podparcia części podczas kontroli oraz to, czy nadal jest ona zamocowana w uchwycie, została właśnie zwolniona czy osiągnęła stabilizację temperaturową. Zmiana między tymi stanami stanowi użyteczne dowody, ale sama w sobie nie identyfikuje naprężeń resztkowych, temperatury ani zamocowania jako przyczyny. Do ostatecznej akceptacji użyj warunków określonych na rysunku.
Na podstawie zaobserwowanego wzoru wybierz następny punkt kontroli:
| Zaobserwowany wzór | Możliwe wyjaśnienie | Następna użyteczna kontrola |
|---|---|---|
| Średnica zmienia się w zależności od pozycji osiowej, bez wyraźnych oznak drgań. | Odkształceniowy wpływ obciążenia, niedoskonała współosiowość lub zaprogramowana tendencja zmiany rozmiaru. | Porównaj mapę średnic z pozycjami podparcia; sprawdź współosiowość oraz zaprogramowaną ścieżkę narzędzia. |
| W trakcie części przebiegu pojawiają się okresowe ślady lub drgania. | Problem dynamiczny związany z wałem, narzędziem lub układem podparcia. | Sprawdź kontakt i stan narzędzia, a następnie porównaj zmiany prędkości i strefy styku przy kontrolowanych warunkach. |
| Odczyty zmieniają się po zwolnieniu zamocowania lub po odczekaniu. | Zmiana stanu zamocowania, warunków termicznych lub stanu naprężeń materiału. | Powtórz pomiar przy dokumentowanym sposobie podparcia i warunkach temperaturowych przed zastosowaniem przesunięcia. |
| Wskazania średnicy wydają się spójne, ale wciąż występuje zmienność wskazań wskaźnika. | Same wymiary nie rozwiązały problemów związanych z kształtem, położeniem osi ani ustawieniem pomiarowym. | Sprawdź ustawienie bazy pomiarowej i zmierz określony charakterystyczny parametr geometryczny. |
Skuteczna korekta powinna odpowiadać przyczynie: zmień sposób podparcia dla giętkiego odcinka, przeanalizuj układ dynamiczny pod kątem drgań samowzbudnych (chatter) oraz rozwiąż problemy z ustawieniem pomiarowym przed interpretacją wskazań biójności.
Najczęściej zadawane pytania
Jaki stosunek długości do średnicy czyni wał trudnym do obróbki?
Nie istnieje pojedynczy stosunek określający stopień trudności obróbki dla każdego wału. Istotne są: długość niepodpartego odcinka podczas cięcia, lokalna średnica, sztywność materiału, obciążenie skrawające oraz układ podparcia. Ogólna długość podzielona przez największą średnicę może ukryć giętki odcinek szyjny lub długi, nieosłonięty odcinek wału.
Dlaczego giętki wał może nadal wykazywać drgania samowzbudne (chatter) mimo zastosowania podpory tylniej (tailstock)?
Podpora tylna (tailstock) zapewnia podparcie końca wału, jednak wał nadal może ugiąć się pomiędzy podporami. Drgania samowzbudne mogą również wynikać z narzędzia, styku w środku lub maszyny. Sprawdź stan i współosiowość środka, a także stan narzędzia i parametry skrawania; jedynie zwiększenie nacisku podpory tylnej może odkształcić detal.
Czy zmniejszenie posuwu zawsze zmniejsza ugięcie wału?
Nie. Posuw wpływa na obciążenie skrawające, lecz zbyt mała grubość warstwy skrawanej może prowadzić do niestabilnego procesu skrawania. Należy łącznie rozpatrzyć sposób podparcia, geometrię płytki tnącej oraz głębokość skrawania. Korzystaj z zakresu zastosowań zalecanego przez producenta narzędzi, a następnie porównaj efekty wprowadzonych zmian zarówno z jakością powierzchni, jak i wzorem zmierzonych średnic.
Czy wał może mieć poprawną średnicę i mimo to nie spełniać wymagań dotyczących biójności?
Tak. Same pomiary średnicy nie określają relacji między powierzchnią a określoną osią bazy pomiarowej. Zweryfikuj wymagane cechy geometryczne przy użyciu odpowiedniego ustawienia bazy pomiarowej i metody kontroli. Powtarzane pomiary średnicy w dwóch punktach nie potwierdzają również, że każdy przekrój poprzeczny jest okrągły.



