In questa pagina
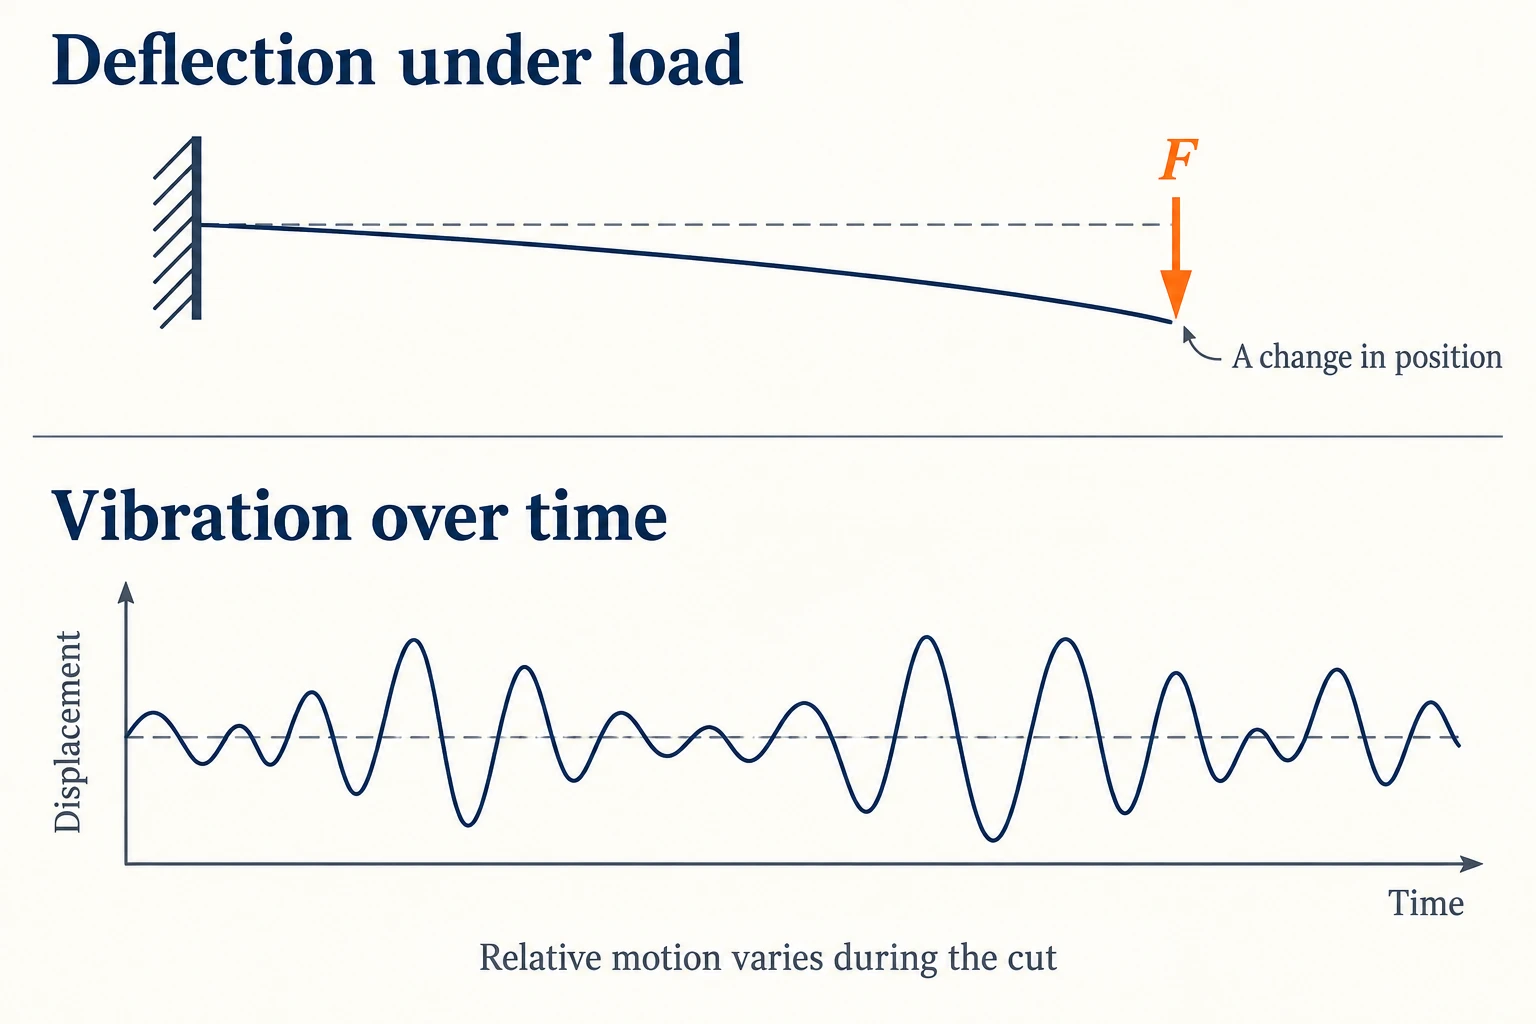
Un albero sottile può rispettare il suo diametro in prossimità della pinza e risultare sovradimensionato in corrispondenza di punti più distanti del tratto di lavorazione. La forza di taglio flette il pezzo in lavorazione allontanandolo dall’utensile, modificando la quantità di materiale asportato. Se l’utensile e il pezzo in lavorazione vibrano anche relativamente l’uno all’altro, sulla superficie possono formarsi segni di vibrazione (chatter marks).
Il punto di partenza per la lavorazione di alberi sottili è la lunghezza non supportata nel punto di taglio, la rigidezza flessionale dell’albero e la direzione e l’intensità del carico di taglio. Spesso il posizionamento dei supporti ha maggiore rilevanza rispetto al rapporto tra lunghezza complessiva e diametro del componente.
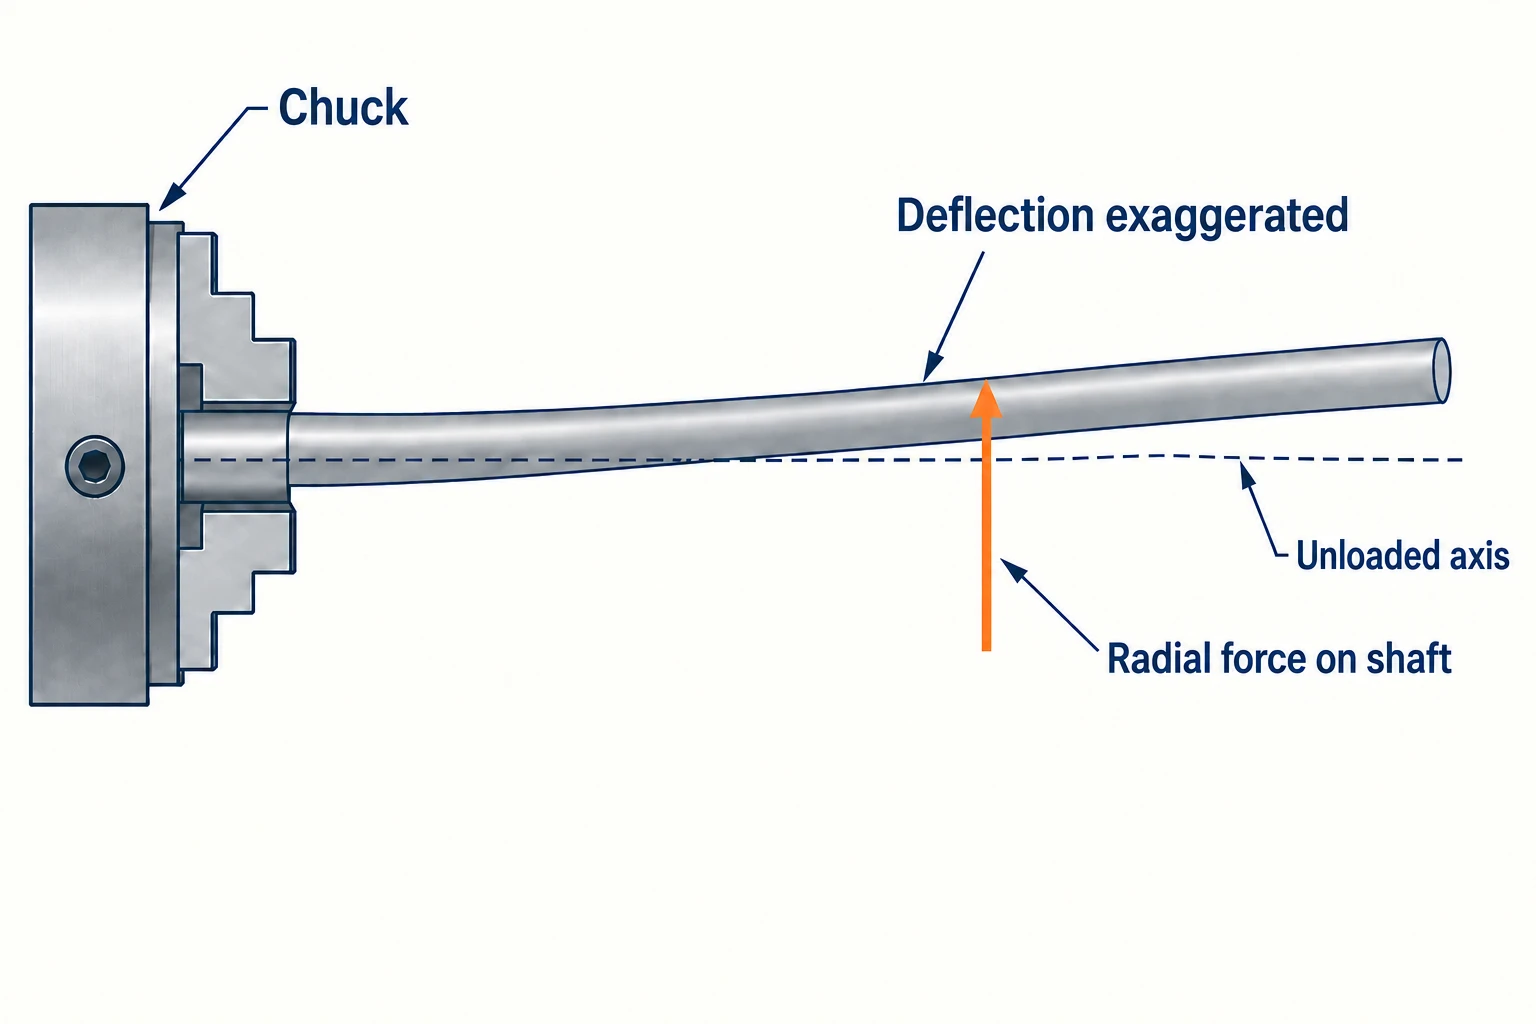
Come la forza di taglio genera un errore di diametro
Nella tornitura esterna, la componente radiale della forza di taglio agisce verso l’interno sull’albero, perpendicolarmente al suo asse. Un pezzo in lavorazione flessibile si sposta allontanandosi dal tagliente. Anche l’utensile e il portautensile possono deformarsi: pertanto il movimento rilevante è la variazione di posizione relativa tra il tagliente e il pezzo in lavorazione.
La deformazione elastica scompare quasi completamente una volta rimosso il carico, ma il metallo rimasto no. È per questo che un albero può ritornare alla sua forma originale dopo un passaggio e presentare comunque un errore di diametro. Una variazione di rigidità lungo il percorso utensile può generare un conicità o una sezione centrale più pronunciata, a seconda della configurazione dei supporti. Queste forme sono indizi, non prova di un’unica causa.
Perché una lunghezza non supportata più corta aiuta così tanto
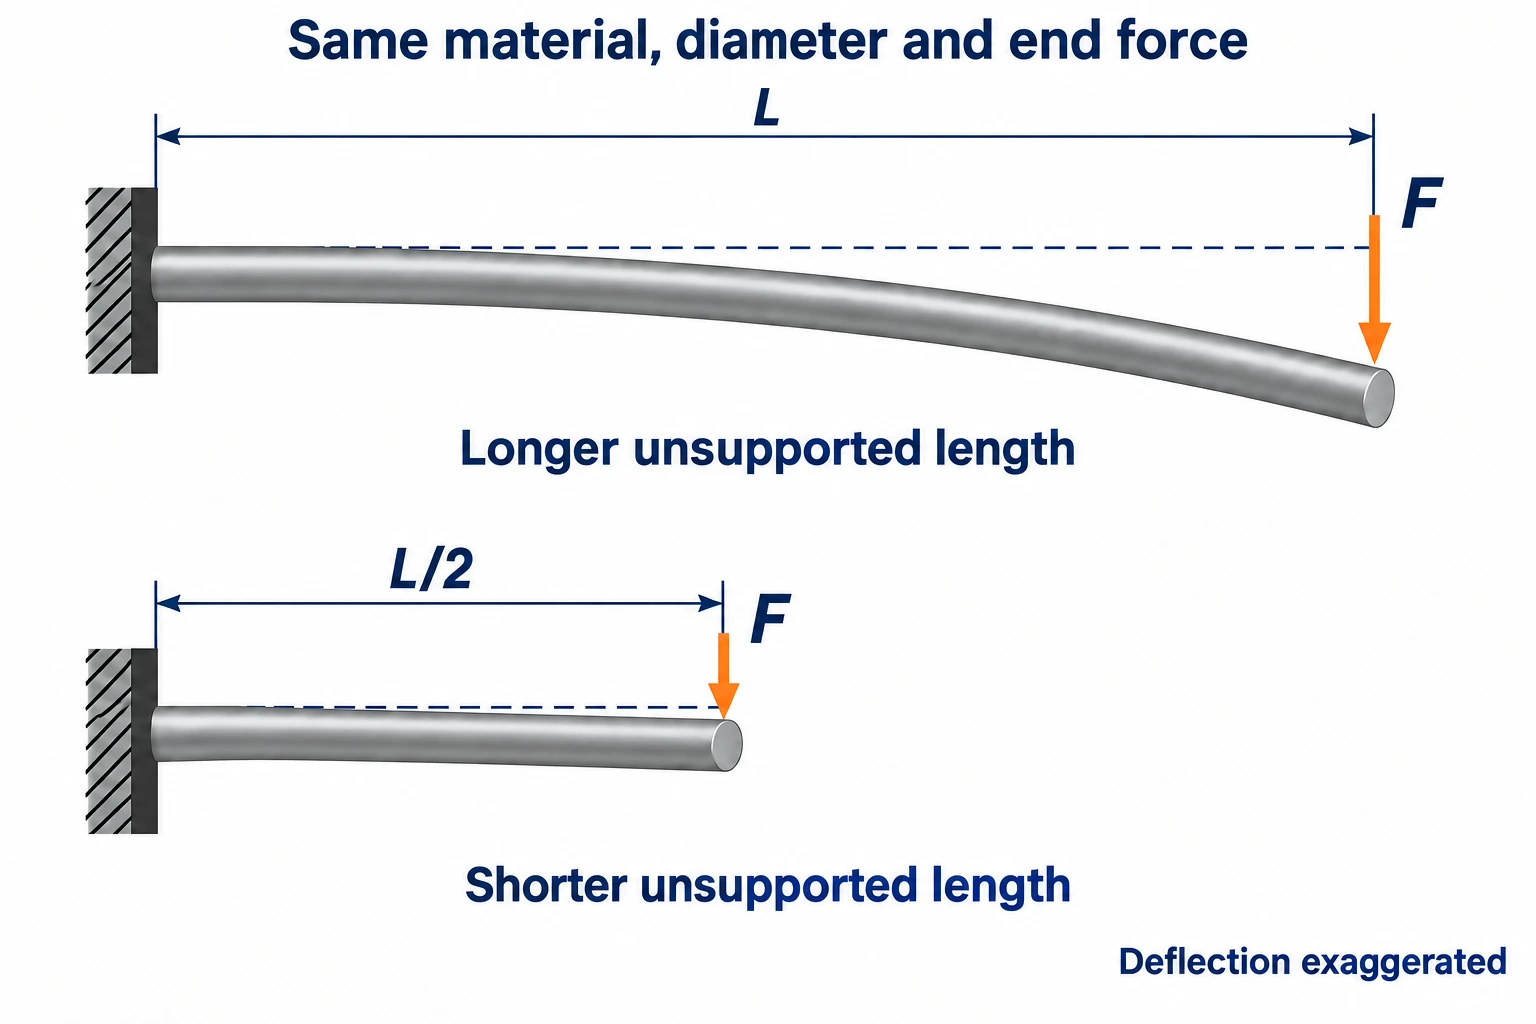
Un semplice modello di trave ne mostra la sensibilità. Per un albero rettilineo e uniforme, fissato rigidamente a un’estremità e caricato lateralmente all’estremità libera, la piccola deformazione elastica della punta è:
δ = FL3 / (3EI), con I = πd4 / 64 per una sezione circolare piena.
Qui, F è la forza trasversale applicata all’estremità, L la lunghezza esposta, E il modulo di Young e d il diametro. I descrive la resistenza alla flessione della sezione trasversale. Le relazioni derivano dalla teoria della trave incastrata e dal secondo momento d’area.
Per una forza trasversale di 20 N e un modulo del materiale di 200,000 N/mm², calcolare la deformazione utilizzando le seguenti dimensioni. Tutti e tre i casi riportati di seguito presuppongono lo stesso incastro ideale all’estremità e un carico applicato all’estremità stessa.
| Lunghezza esposta L | Diametro d | Deformazione calcolata all’estremità δ |
|---|---|---|
| 120 mm | 10 mm | Circa 0.117 mm |
| 60 mm | 10 mm | Circa 0.0147 mm |
| 120 mm | 12 mm | Circa 0.0566 mm |
Ridurre a metà la lunghezza esposta riduce la deformazione prevista da questo modello a un ottavo. Aumentare il diametro contribuisce altrettanto efficacemente, poiché compare nell’equazione elevato alla quarta potenza. Viceversa, la rigidità dell’albero diminuisce man mano che la tornitura ne riduce il diametro.
Morsa, contropunta e supporto fisso non si comportano come questo modello ideale di estremità incastrata. Gradini, variazioni della posizione del carico e supporti flessibili modificano il risultato. Utilizzare questo calcolo per comprendere la sensibilità del sistema; esso non prevede l’errore finale sul diametro né una lunghezza massima consentita per la lavorazione.
Posizionare il supporto dove l’albero ne ha effettivamente bisogno
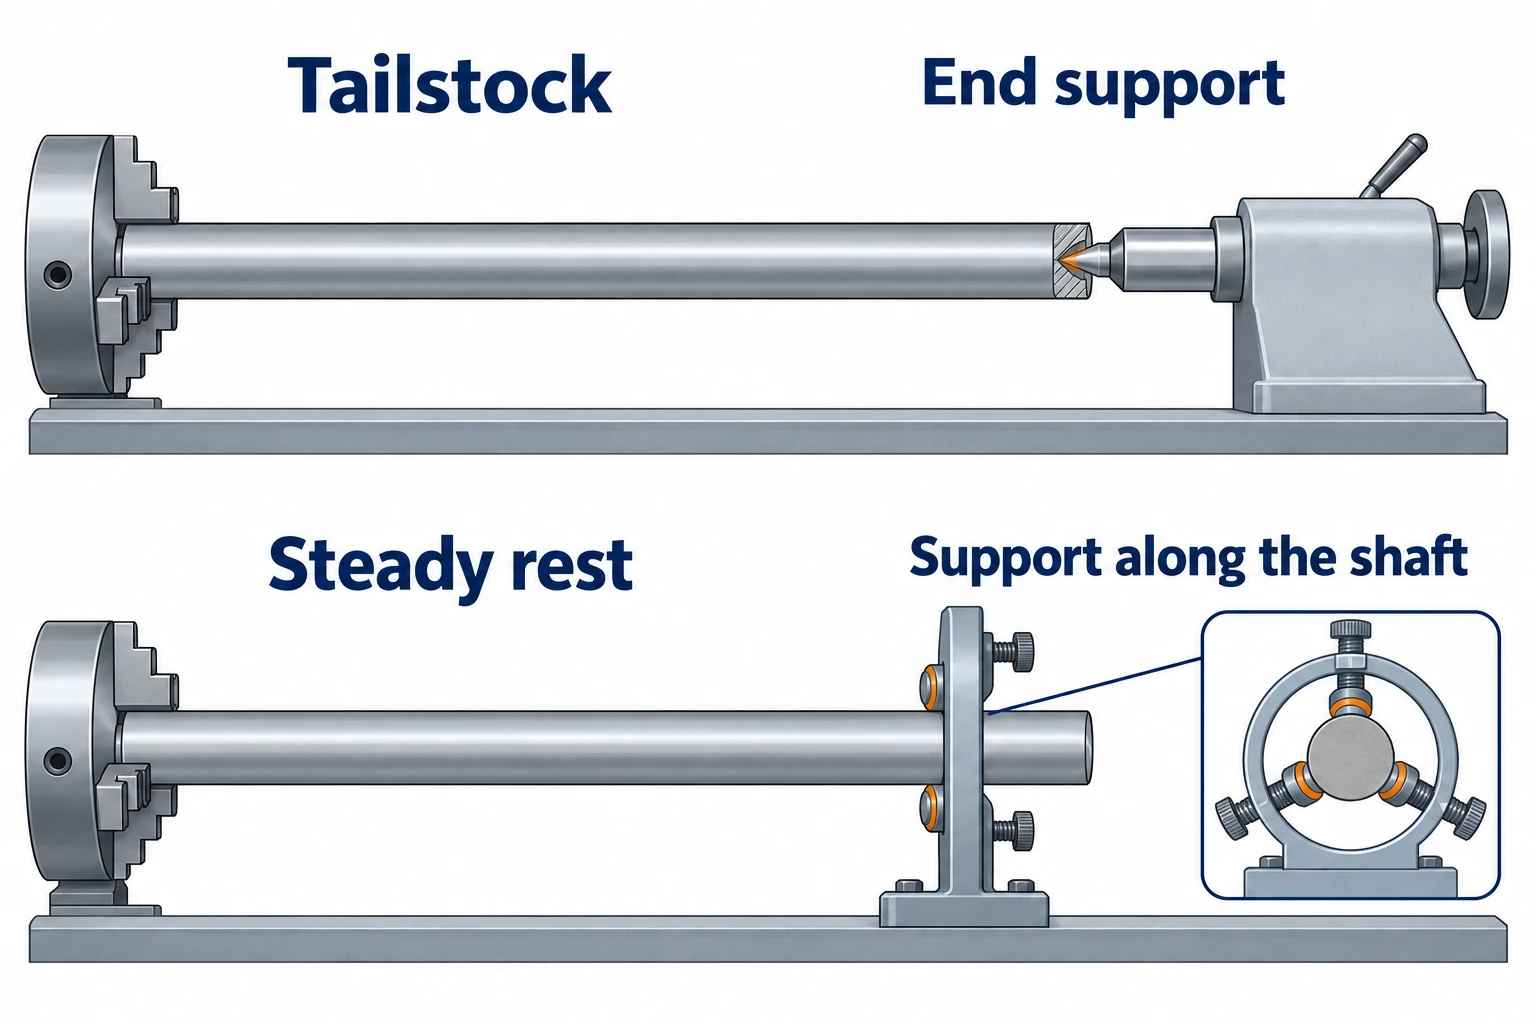
Iniziare identificando la sezione che può flettersi tra il punto di taglio e i supporti. Nella CNC tornitura, questa lunghezza operativa rientra nella revisione del sistema di fissaggio. Un pezzo lungo può avere una breve lunghezza operativa; un pezzo più corto con un collo sottile può comunque risultare difficile da bloccare rigidamente.
| Supporto | Ciò che modifica | Ciò che richiede comunque verifica |
|---|---|---|
| Contropunta | Supporta l’estremità opposta invece di lasciarla libera. | Contatto tramite foro centrale, allineamento, condizione del centro e forza applicata. L’albero può comunque flettersi tra i supporti. |
| Supporto fisso | Aggiunge un supporto in una posizione selezionata lungo l’albero. | Una superficie di contatto adeguata, una regolazione corretta e spazio sufficiente affinché l’utensile raggiunga le caratteristiche richieste. |
| Supporto mobile | Si muove insieme al carrello, mantenendo il supporto vicino alla zona di taglio. | Posizione relativa tra supporto e utensile, condizione di contatto e presenza di spalle o variazioni di diametro che interrompono il supporto. |
Il supplemento al Manuale dell’operatore per il tornio da officina Haas descrive il supporto fisso come un sostegno aggiuntivo per alberi lunghi o stretti. La sezione sul supporto mobile nel Manuale dell’utente per il tornio da armurieri Grizzly G0949G ne spiega il ruolo nella resistenza alla pressione esercitata dall’utensile di taglio su pezzi lavorati sottili.
Una maggiore forza applicata dal contrappunto non è automaticamente migliore. Una forza eccessiva può deformare il grezzo, mentre un’allineamento o un contatto insufficienti generano altri errori. La guida alla risoluzione dei problemi del contrappunto di Haas tratta pressione e allineamento come verifiche distinte. L’impostazione corretta dipende dalla macchina reale, dal centrino e dal pezzo.
Distinguere chiaramente la flessione statica dalle vibrazioni (chatter)
La flessione descrive uno spostamento sotto carico. Il chatter è un’instabilità dinamica in cui le vibrazioni relative tra utensile e pezzo lavorato sono autoalimentate dal processo di taglio. Nel chatter rigenerativo, le ondulazioni generate da una rivoluzione precedente modificano lo spessore del truciolo nella successiva, retroagendo sulla forza di taglio. La ricerca sul tornio di alberi sottili modella utensile e albero insieme, poiché entrambi possono partecipare a tale vibrazione.
Un taglio silenzioso può comunque produrre un errore dimensionale. Allo stesso modo, segni periodici visibili non dimostrano che l’albero sia l’unico responsabile: anche il sistema di serraggio dell’utensile, il centrino e la macchina devono essere inclusi nell’indagine.
Una volta assicurata la stabilità del supporto, rivedere il tagliente e il suo campo operativo. La guida agli inserti Sandvik Coromant indica gli inserti positivi come punto di partenza utile per componenti sottili. Raggio di punta, angolo di entrata, avanzamento e profondità di passata influenzano l’equilibrio delle forze. Un raggio di punta più piccolo può ridurre la tendenza alle vibrazioni, con un compromesso sulla resistenza del tagliente.
Non ridurre continuamente l’avanzamento fino a quando l’utensile taglia appena. La guida al chatter di Haas identifica un carico di truciolo eccessivamente leggero come possibile causa di instabilità. Selezionare i parametri entro il campo indicato dal costruttore dell’utensile, quindi valutarne le variazioni controllate. Modificare il numero di giri del mandrino può interrompere il chatter, ma non elimina la flessibilità statica dell’albero.
Misurare il profilo completo, non solo un singolo diametro
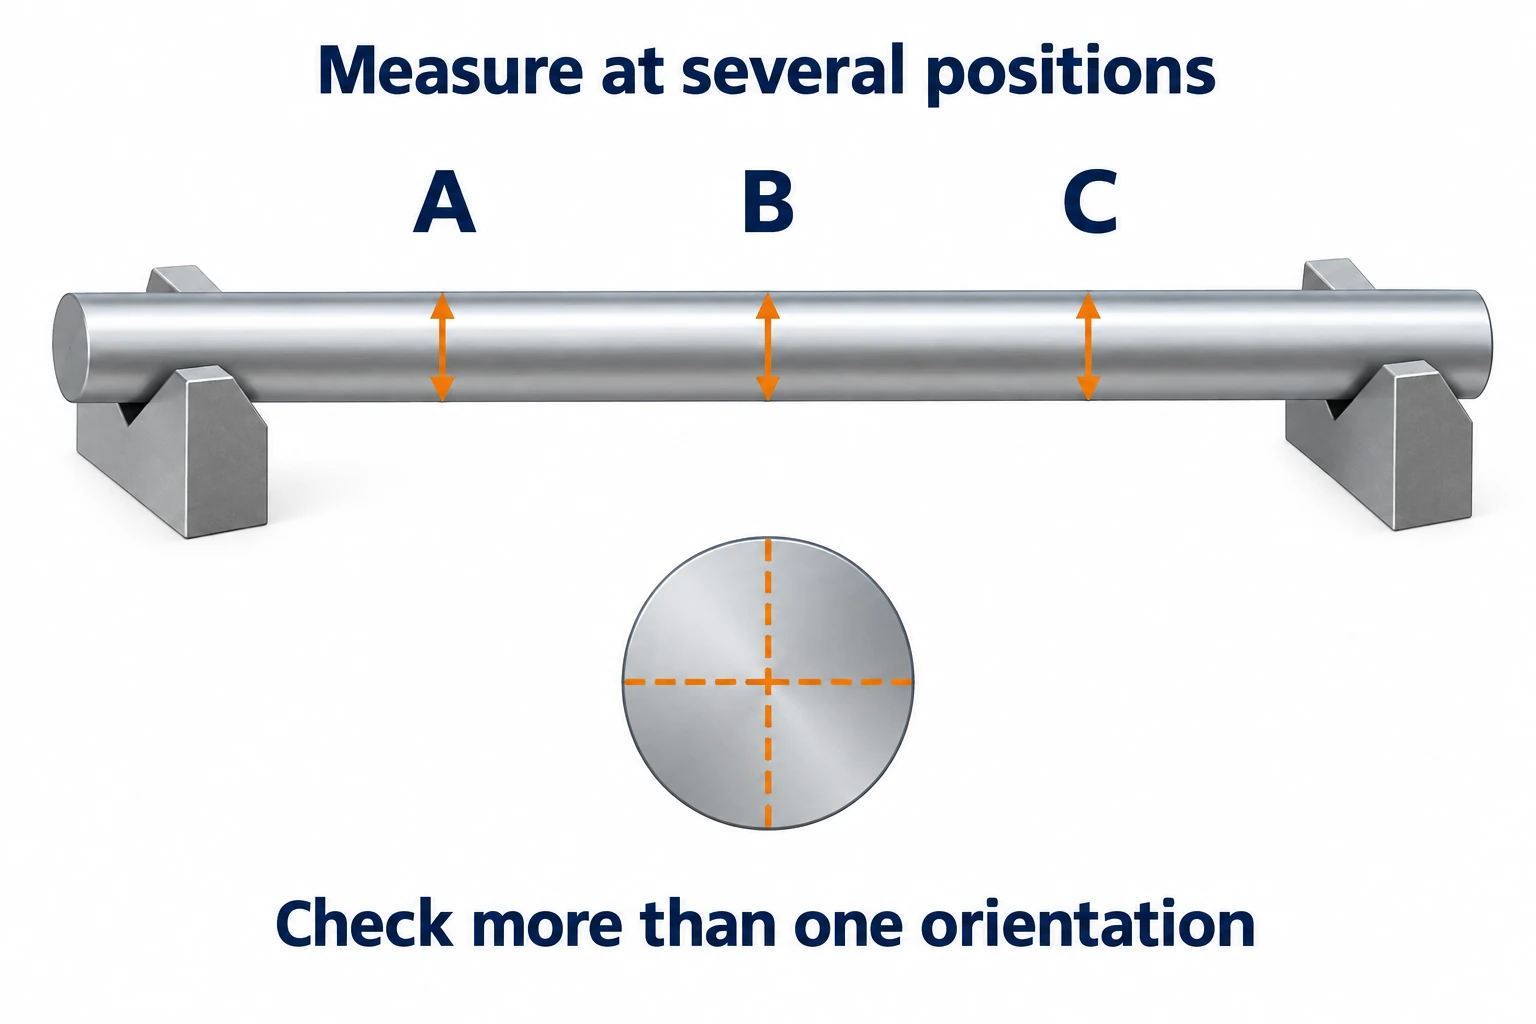
Prima di modificare gli offset, mappare l’errore lungo l’albero. Per una sezione nominalmente cilindrica, misurare il diametro in diverse posizioni assiali e in più di un’orientazione angolare. Registrare le posizioni per consentire il confronto con passaggi successivi o con altri pezzi. Una singola lettura vicino alla pinza potrebbe non rilevare un errore presente nella zona centrale o all’estremità opposta.
Tenere separati i requisiti relativi a dimensioni, forma e runout. Le misurazioni del diametro a due punti aiutano a identificare le variazioni dimensionali, ma non consentono di definire l’intero profilo di rotondità. Il documento Mitutoyo Evaluation Methods for Roundness illustra i limiti sia del metodo del diametro che di quello del supporto a V. Il runout viene valutato rispetto a un asse di riferimento, come indicato nella sua Quick Guide to Precision Measuring Instruments; una traccia ottenuta con un comparatore in un qualsiasi sistema di supporto non equivale automaticamente al valore di runout specificato sul disegno.
Registrare come il pezzo è supportato durante l’ispezione e se è ancora serrato, appena rilasciato o stabilizzato termicamente. Un cambiamento tra questi stati costituisce un’utile evidenza, ma da solo non identifica in modo conclusivo lo stress residuo, la temperatura o il serraggio come causa. Per l’accettazione finale, utilizzare la condizione specificata sul disegno.
Utilizzare il modello osservato per scegliere la verifica successiva:
| Modello osservato | Spiegazione possibile | Controllo utile successivo |
|---|---|---|
| Il diametro varia con la posizione assiale, senza vibrazioni evidenti. | Deformazione dipendente dal carico, allineamento errato o tendenza programmata delle dimensioni. | Confrontare la mappa dei diametri con le posizioni di supporto; verificare l’allineamento e il percorso comandato. |
| Compaiono segni periodici o vibrazioni durante una parte della passata. | Un problema dinamico che coinvolge l’albero, l’utensile o il sistema di supporto. | Verificare il contatto e lo stato dell’utensile, quindi confrontare le variazioni controllate di velocità e di impegno. |
| Le letture cambiano dopo il rilascio dal serraggio o dopo un periodo di attesa. | Un cambiamento nello stato di vincolo, nelle condizioni termiche o nello stato di tensione del materiale. | Ripetere la misurazione con un supporto e una condizione termica documentati prima di applicare un offset. |
| Le letture del diametro appaiono coerenti, ma la variazione dell’indicatore persiste. | La sola dimensione non ha risolto il problema della forma, della posizione dell’asse o dell’impostazione di ispezione. | Verificare l’impostazione del riferimento (datum) e misurare la caratteristica geometrica specificata. |
Una correzione efficace deve corrispondere alla causa: modificare il supporto per un tratto flessibile, analizzare il sistema dinamico per individuare le vibrazioni (chatter) e risolvere l’impostazione di ispezione prima di interpretare la concentricità (runout).
Domande frequenti
Qual è il rapporto lunghezza/diametro che rende difficile lavorare un albero?
Non esiste un singolo rapporto che definisca universalmente la difficoltà di lavorazione per ogni albero. Contano tutti i seguenti fattori: la lunghezza non supportata durante la lavorazione, il diametro locale, la rigidezza del materiale, il carico di taglio e la configurazione dei supporti. Il rapporto tra lunghezza complessiva e diametro massimo può nascondere un collo flessibile o una lunga sezione esposta.
Perché un albero sottile può comunque vibrare (chatter) anche con il contrappunto (tailstock)?
Il contrappunto (tailstock) supporta l’estremità, ma l’albero può comunque flettersi tra i due supporti. Le vibrazioni (chatter) possono coinvolgere anche l’utensile, il contatto con il centro o la macchina stessa. Verificare lo stato e l’allineamento del centro, nonché l’utensile e i parametri di taglio; semplicemente aumentare la pressione del contrappunto potrebbe deformare il pezzo.
Ridurre l’avanzamento (feed) riduce sempre la flessione dell’albero?
No. L’avanzamento (feed) influenza il carico di taglio, ma un carico di truciolo eccessivamente ridotto può generare una lavorazione instabile. Supporto, geometria della punta dell’utensile e profondità di passata devono essere considerati congiuntamente. Utilizzare il campo di applicazione indicato dal produttore dell’utensile, quindi confrontare le variazioni sia con lo stato superficiale sia con il profilo misurato del diametro.
Un albero può avere il diametro corretto e tuttavia non soddisfare il requisito di concentricità (runout)?
Sì. Le sole misure del diametro non definiscono la relazione della superficie rispetto all’asse di riferimento (datum axis) specificato. Verificare la geometria richiesta mediante un’appropriata impostazione del riferimento (datum) e un metodo di ispezione adeguato. Inoltre, ripetute misure del diametro in due punti non dimostrano che ogni sezione trasversale sia perfettamente circolare.



