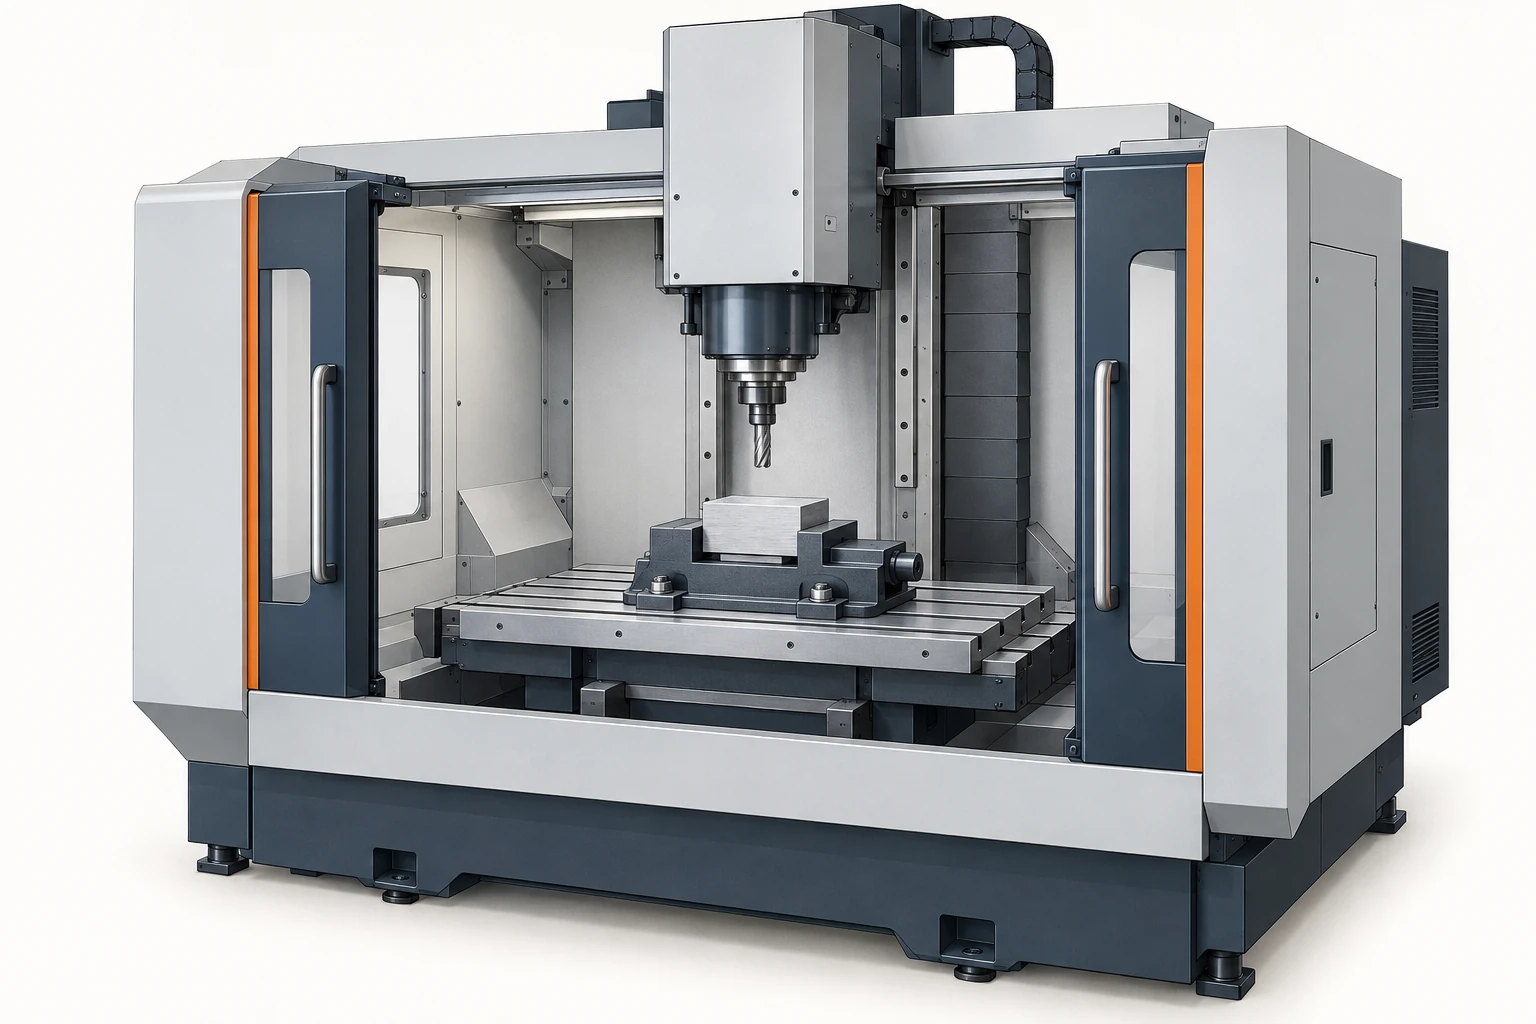
In questa pagina
La corsa X, Y e Z di una fresatrice verticale descrive il movimento, non una dimensione massima garantita del pezzo. L’area utile di installazione dipende anche dal piano, dal dispositivo di fissaggio, dall’insieme utensile, dal percorso di avvicinamento e dallo spazio libero all’interno della macchina. Un grezzo può essere contenuto sul piano, mentre il suo percorso utensile programmato supera il limite di un asse; un pezzo corto può risultare troppo alto una volta inclusi il dispositivo di fissaggio e l’utensile.
Leggi le specifiche tecniche di una fresatrice verticale come vincoli separati applicabili a una determinata operazione. Inizia dalla disponibilità di spazio, quindi verifica carico, prestazioni di taglio, capacità utensile e accuratezza.
La corsa e le dimensioni del piano rispondono a domande diverse
La pagina delle specifiche del modello Haas VF-2 rende evidente questa distinzione. Per la configurazione standard indicata, queste dimensioni sono separate:
| Specifiche | Valore metrico pubblicato | Cosa descrive |
|---|---|---|
| Corsa X / Y / Z | 762 / 406 / 508 mm | Movimento disponibile lungo l’asse. |
| Lunghezza / larghezza del piano | 914 / 356 mm | Superficie di montaggio. |
| Distanza tra naso del mandrino e piano | Circa 102–610 mm | Intervallo di separazione verticale con un punto di riferimento dichiarato. |
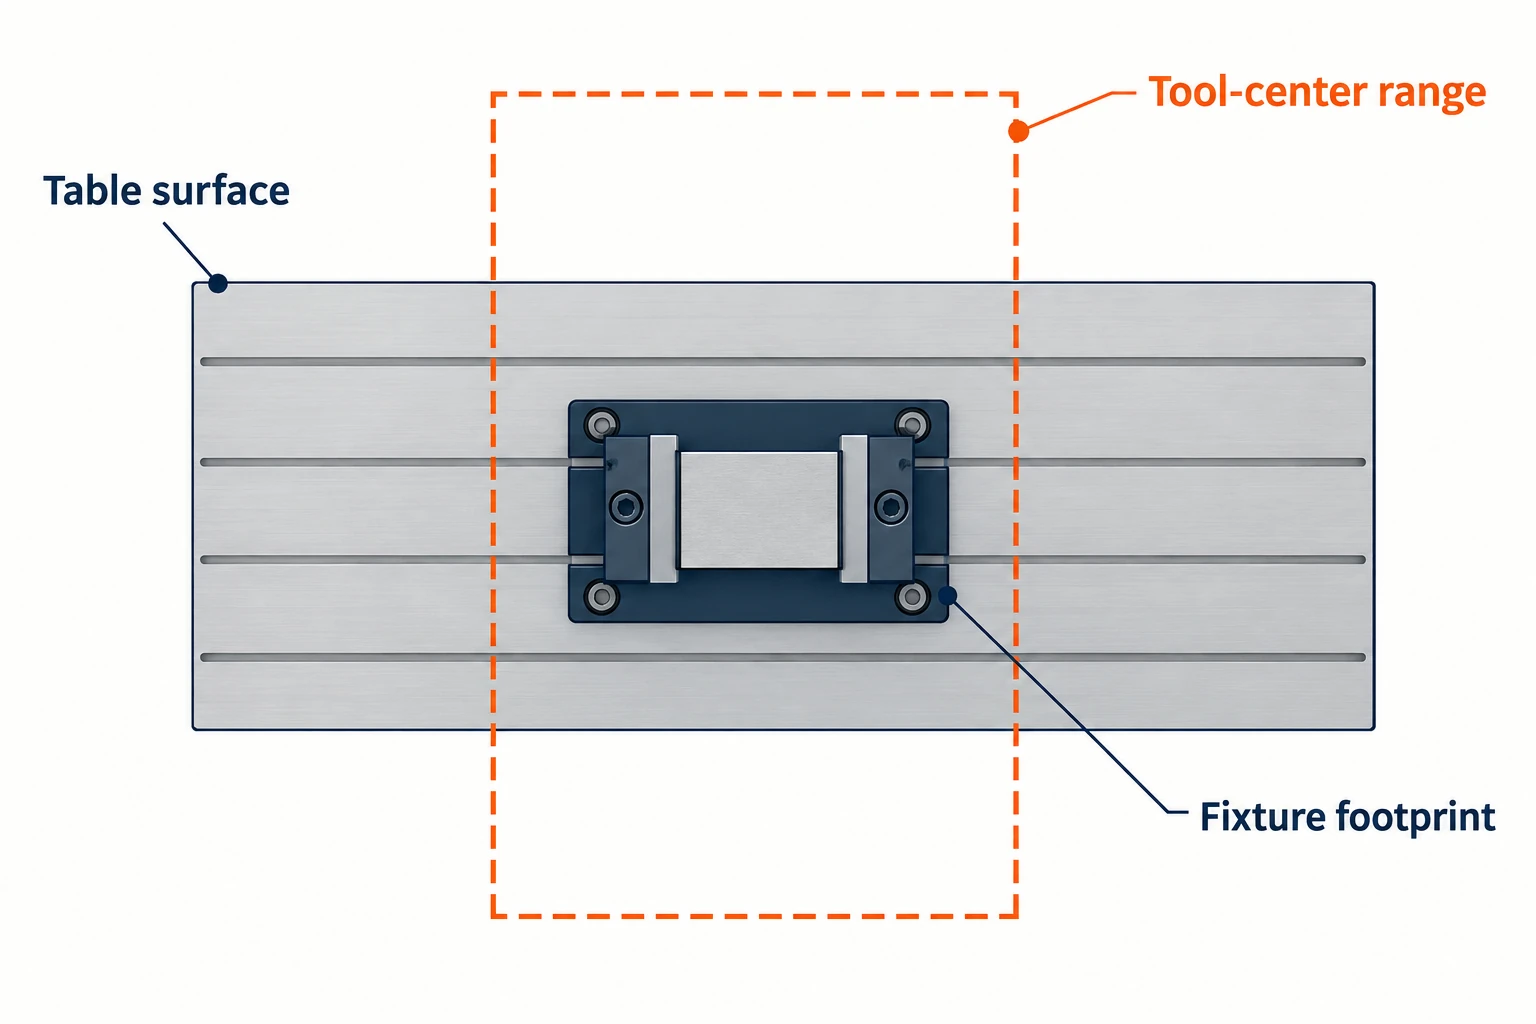
Il piano è più lungo della corsa X e più stretto della corsa Y. Nessuno dei due rettangoli rappresenta un contorno universale per il pezzo finito. Il materiale in sbalzo potrebbe richiedere supporti aggiuntivi e spazio libero per l’involucro; un dispositivo di fissaggio può occupare parte dello spazio del piano senza essere lavorato su tutta la sua larghezza. La guida ai componenti delle fresatrici spiega gli insiemi meccanici cui si riferiscono queste etichette di specifica.
Per un’operazione, verifica l’inviluppo del centro utensile: l’intervallo minimo che contiene tutte le posizioni richieste del centro dell’utensile, compresi i movimenti di avvicinamento e di uscita. Il raggio dell’utensile e il percorso scelto possono portare il centro dell’utensile oltre il bordo del grezzo.
Ad esempio, supponiamo che una macchina abbia 800 mm di corsa X e un grezzo 760 mm di larghezza. Se il percorso programmato va da X = −30 mm a X = 790 mm nelle coordinate del pezzo, richiede 820 mm. Questo percorso supera la corsa disponibile, benché il grezzo sia più stretto di 800 mm. Spostare l’offset del pezzo non riduce l’intervallo richiesto; occorre modificare il percorso, l’orientamento del pezzo, l’utensileria o il percorso di lavorazione. Anche un intervallo sufficientemente piccolo deve comunque essere posizionato entro i limiti effettivi della macchina.
Costruisci l’intero stack verticale
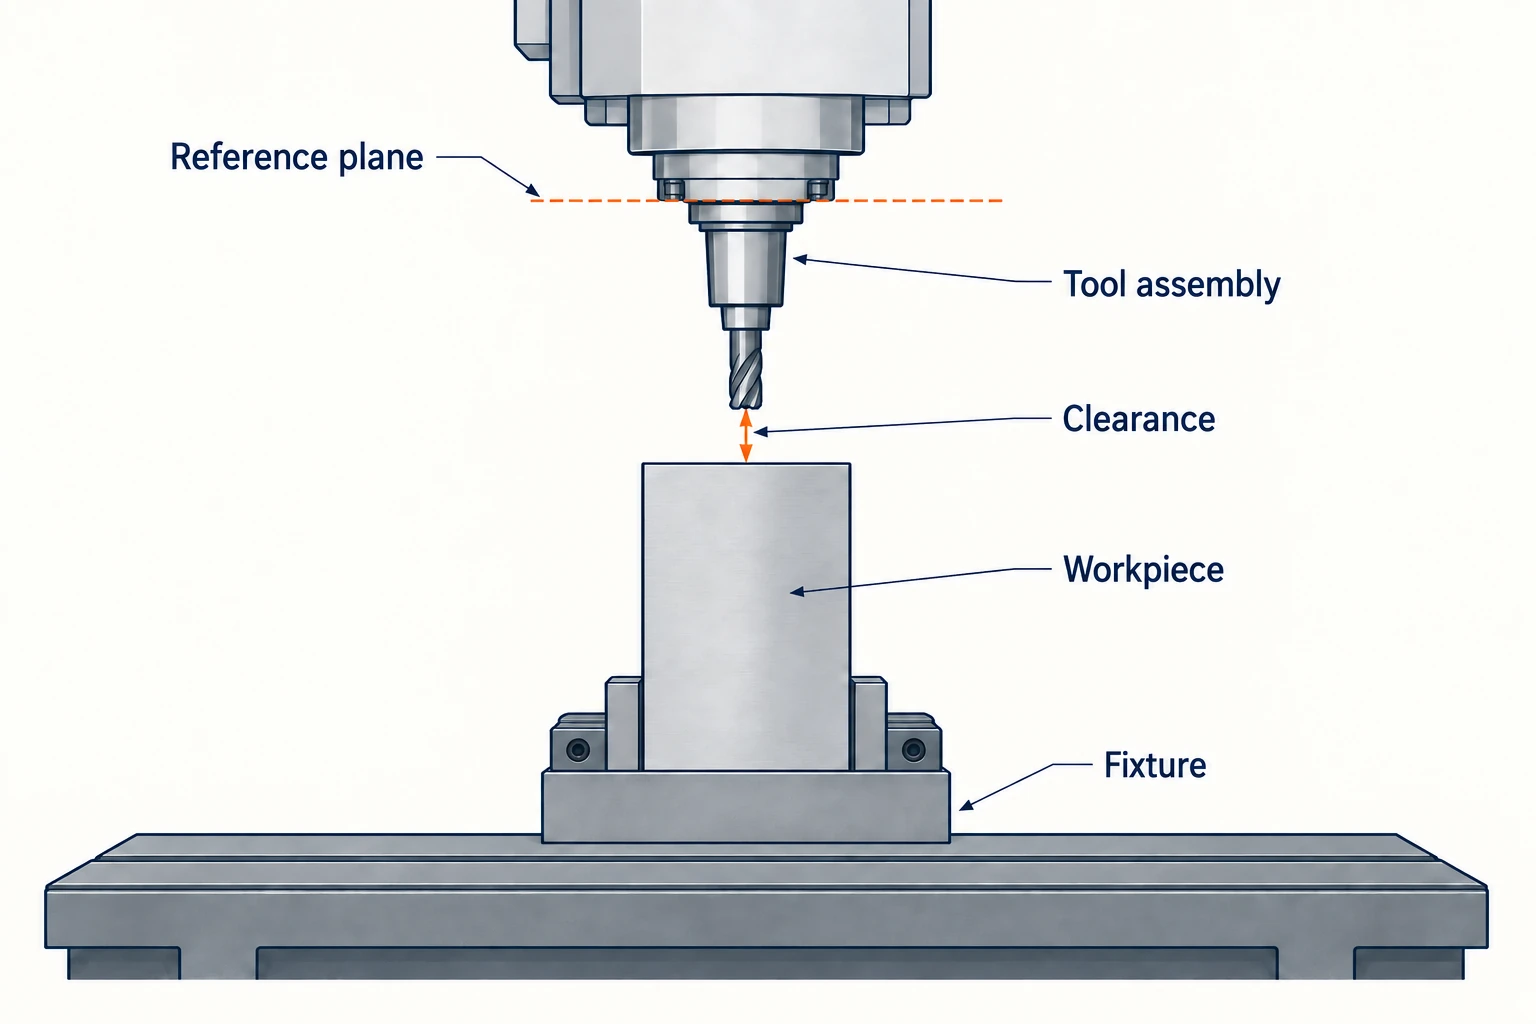
La corsa sull’asse Z è una corsa. Per valutare l’altezza, individua innanzitutto le distanze minima e massima tra mandrino e tavolo della macchina e identifica il loro piano di riferimento. Una dimensione del naso del mandrino e una lunghezza utensile misurata dalla linea di riferimento del porta-utensile non possono essere semplicemente sommate o sottratte, a meno che non si tenga conto della loro relazione di riferimento.
Per un controllo preliminare su un pezzo in lavorazione piano, misura ogni termine partendo da superfici di riferimento compatibili:
Altezza di riferimento richiesta del mandrino = altezza del supporto del dispositivo + altezza del pezzo in lavorazione + sporgenza utensile + gioco di ritrazione.
Utilizza un intervallo di altezza di riferimento del mandrino di 100–600 mm sopra il tavolo. La sporgenza utensile è misurata verso il basso a partire dallo stesso piano. Questo calcolo utilizza tale intervallo; le specifiche del modello VF-2 sono elencate separatamente sopra.
| Elemento dello stack | Altezza utilizzata nel calcolo |
|---|---|
| Distanza tra tavolo e superficie di supporto del pezzo in lavorazione | 80 mm |
| Pezzo in lavorazione sopra tale supporto | 300 mm |
| Distanza tra piano di riferimento e punta dell’utensile | 180 mm |
| Gioco della punta dell’utensile sopra il pezzo in lavorazione | 20 mm |
| Altezza richiesta del piano di riferimento | 80 + 300 + 180 + 20 = 580 mm |
Il controllo dell’altezza lascia 20 mm al di sotto del limite superiore di 600 mm. Elevando il supporto del dispositivo a 120 mm, il requisito diventa 620 mm, superando tale limite di 20 mm senza modificare il pezzo.
Verifica anche l’altro estremo dell’intervallo: un utensile corto potrebbe non raggiungere una caratteristica bassa prima che il mandrino raggiunga il suo limite inferiore. Ripeti il calcolo per gli utensili effettivi e le altezze delle caratteristiche. Questo controllo monodimensionale non dimostra che il porta-utensile evita una parete, che l’utensile può uscire da una tasca profonda o che il cambio utensile avviene senza interferenze con il setup.
Leggi la condizione di carico sul tavolo, non solo il peso
Conta il carico supportato dal tavolo: pezzi in lavorazione, dispositivi, sottopiatte e qualsiasi altro equipaggiamento montato sul tavolo. Ad esempio, 180 kg di materiale grezzo più 90 kg di dispositivo e sottopiatto generano un setup di 270 kg prima di aggiungere ulteriore equipaggiamento.
La pagina del VF-2 specifica il carico massimo ammissibile sul piano come uniformemente distribuito. Tale condizione è rilevante: un carico compatto applicato in posizione eccentrica non equivale alla stessa massa distribuita sull’intera superficie del piano. Verificare i limiti applicabili di distribuzione e fissaggio; un’unità rotativa può avere propri limiti di carico e momento. Tali limiti restano validi anche quando si aggiunge il movimento del quarto o del quinto asse.
Separare i limiti di velocità dalle prestazioni di taglio
Il valore massimo di rpm del mandrino indica il limite superiore di velocità. Non indica invece la coppia disponibile alla velocità selezionata per una determinata fresa. Consultare le curve di coppia e potenza del mandrino installato, insieme alla sua classe di servizio. Un picco di breve durata e una potenza continua supportano carichi di lavoro differenti.
Le specifiche del mandrino 10,000-rpm giri/min di Haas distinguono esplicitamente l’uscita di picco temporanea dal funzionamento continuo. Trattare curva, velocità operativa e durata della classe di servizio come un’unica informazione. Non calcolare la capacità di sgrossatura basandosi esclusivamente sul valore più elevato di potenza in cavalli vapore.
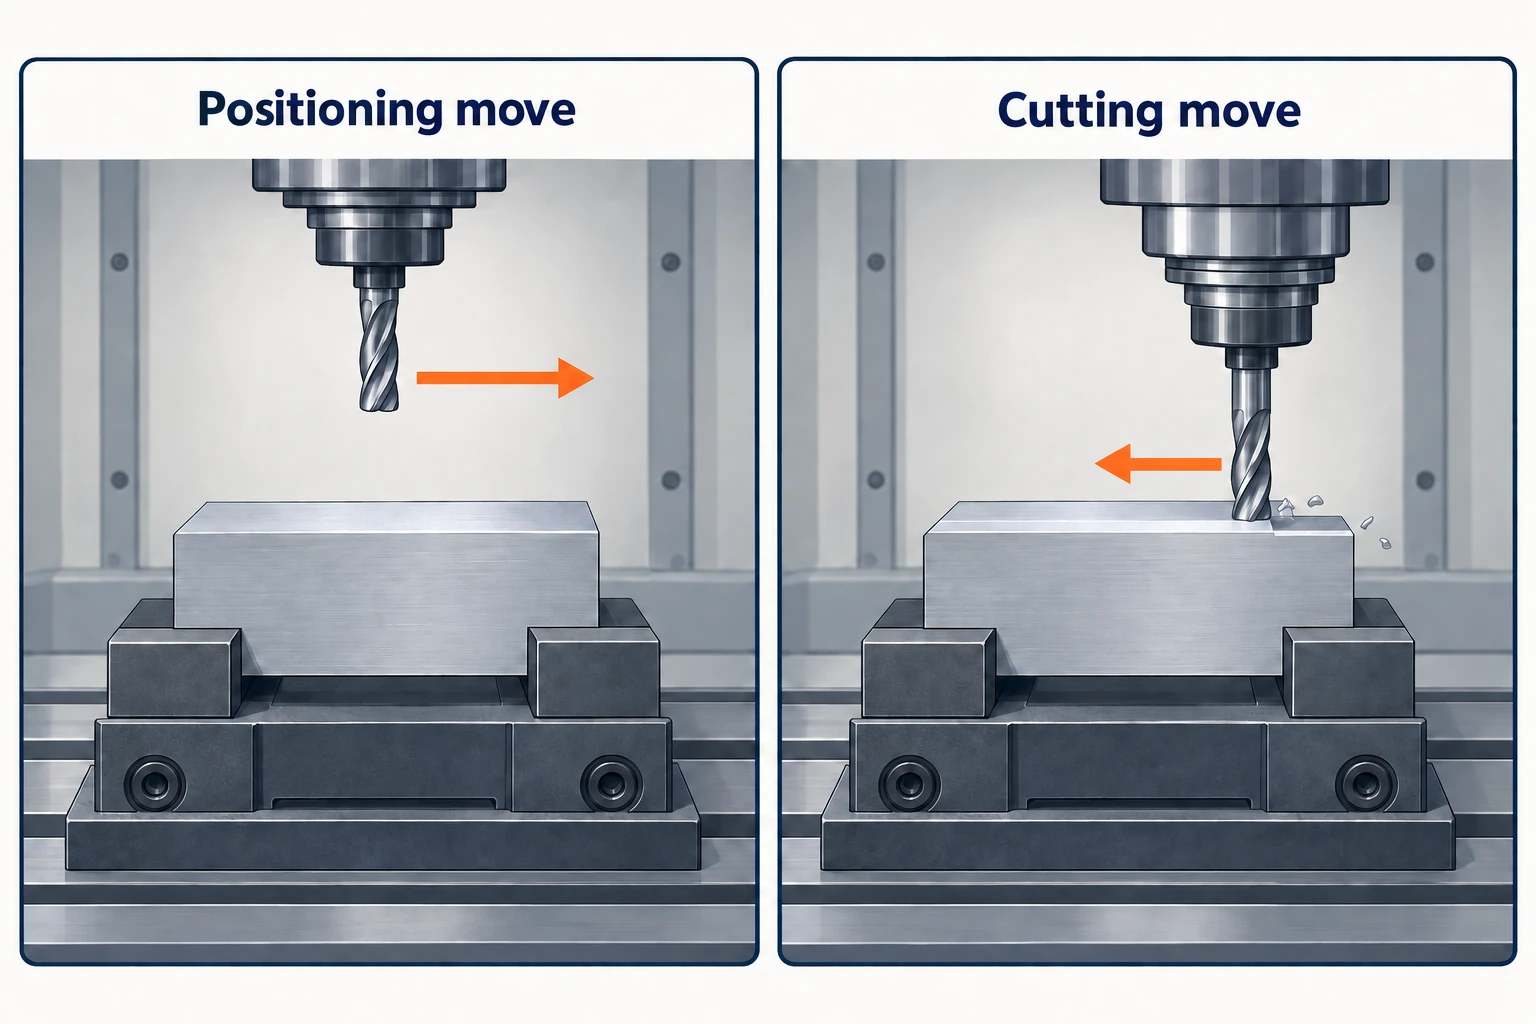
Anche le righe relative alle velocità di avanzamento richiedono la stessa attenzione. L’avanzamento rapido è un moto di posizionamento; l’avanzamento massimo di taglio è un limite distinto della macchina. Il avanzamento di taglio programmato deve inoltre essere adeguato al materiale, all’utensile, all’impegno di taglio e alla finitura richiesta. Su percorsi brevi, accelerazione e decelerazione possono impedire alla macchina di raggiungere la velocità indicata in catalogo; pertanto, dividere ogni lunghezza di percorso per la velocità massima di avanzamento rapido può sottostimare il tempo ciclo.
Il numero di alloggiamenti per utensili non corrisponde sempre alla capacità effettiva di utensili utilizzabili
Il numero di alloggiamenti presenti nel magazzino è solo il punto di partenza. Confrontare l’elenco completo degli utensili con i diametri, le lunghezze e i pesi massimi consentiti, e verificare quale interfaccia per portautensili e quale hardware di ritenzione richiede la macchina.
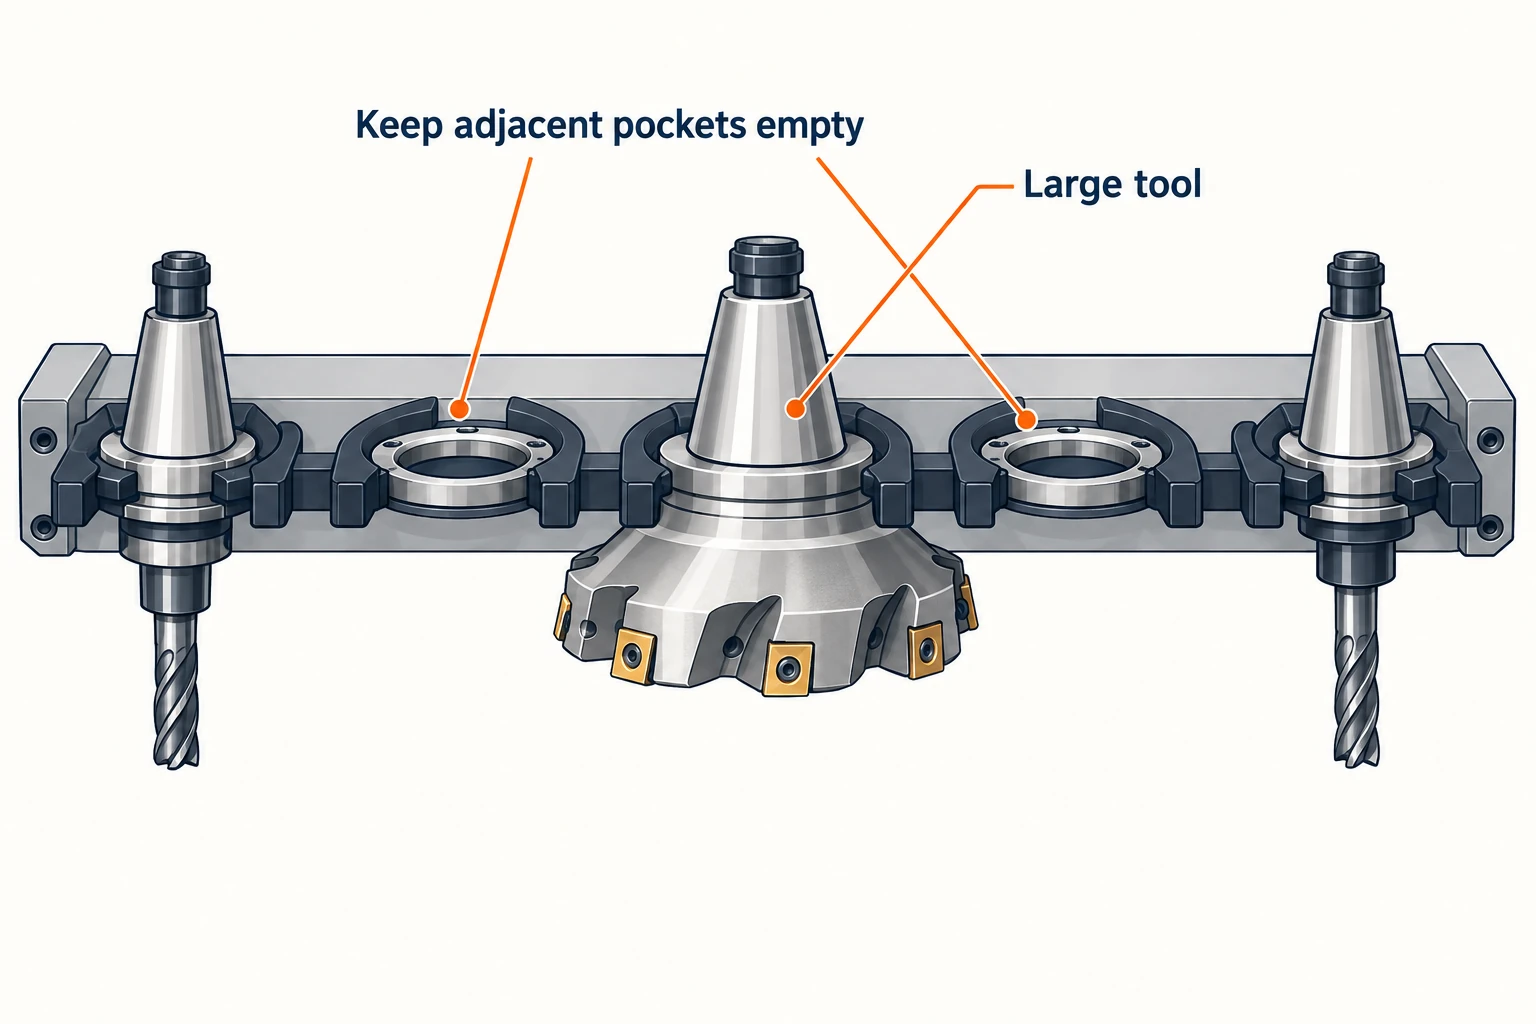
Utensili di grandi dimensioni possono ridurre lo spazio libero intorno agli alloggiamenti adiacenti. Il manuale del sistema di cambio utensili laterale di Haas, ad esempio, descrive assegnazioni per utensili di grandi dimensioni che lasciano vuoti gli alloggiamenti contigui. Tale regola si riferisce a un sistema di cambio laterale compatibile; non va trasferita automaticamente a un diverso tipo di magazzino né al caricatore a nastro standard indicato per il VF-2.
La lunghezza dell’utensile ha due conseguenze distinte: l’insieme deve inserirsi nel cambio utensili e deve raggiungere la caratteristica lavorata, evitando contemporaneamente il pezzo in lavorazione e il dispositivo di fissaggio durante la lavorazione. Il superamento di un controllo non garantisce il superamento dell’altro. Analogamente, un tempo dichiarato tra utensile e utensile descrive uno scambio definito, non ogni ritrazione, posizionamento e variazione del numero di giri del mandrino all’interno di un ciclo produttivo.
I valori di posizionamento non specificano il pezzo finito.
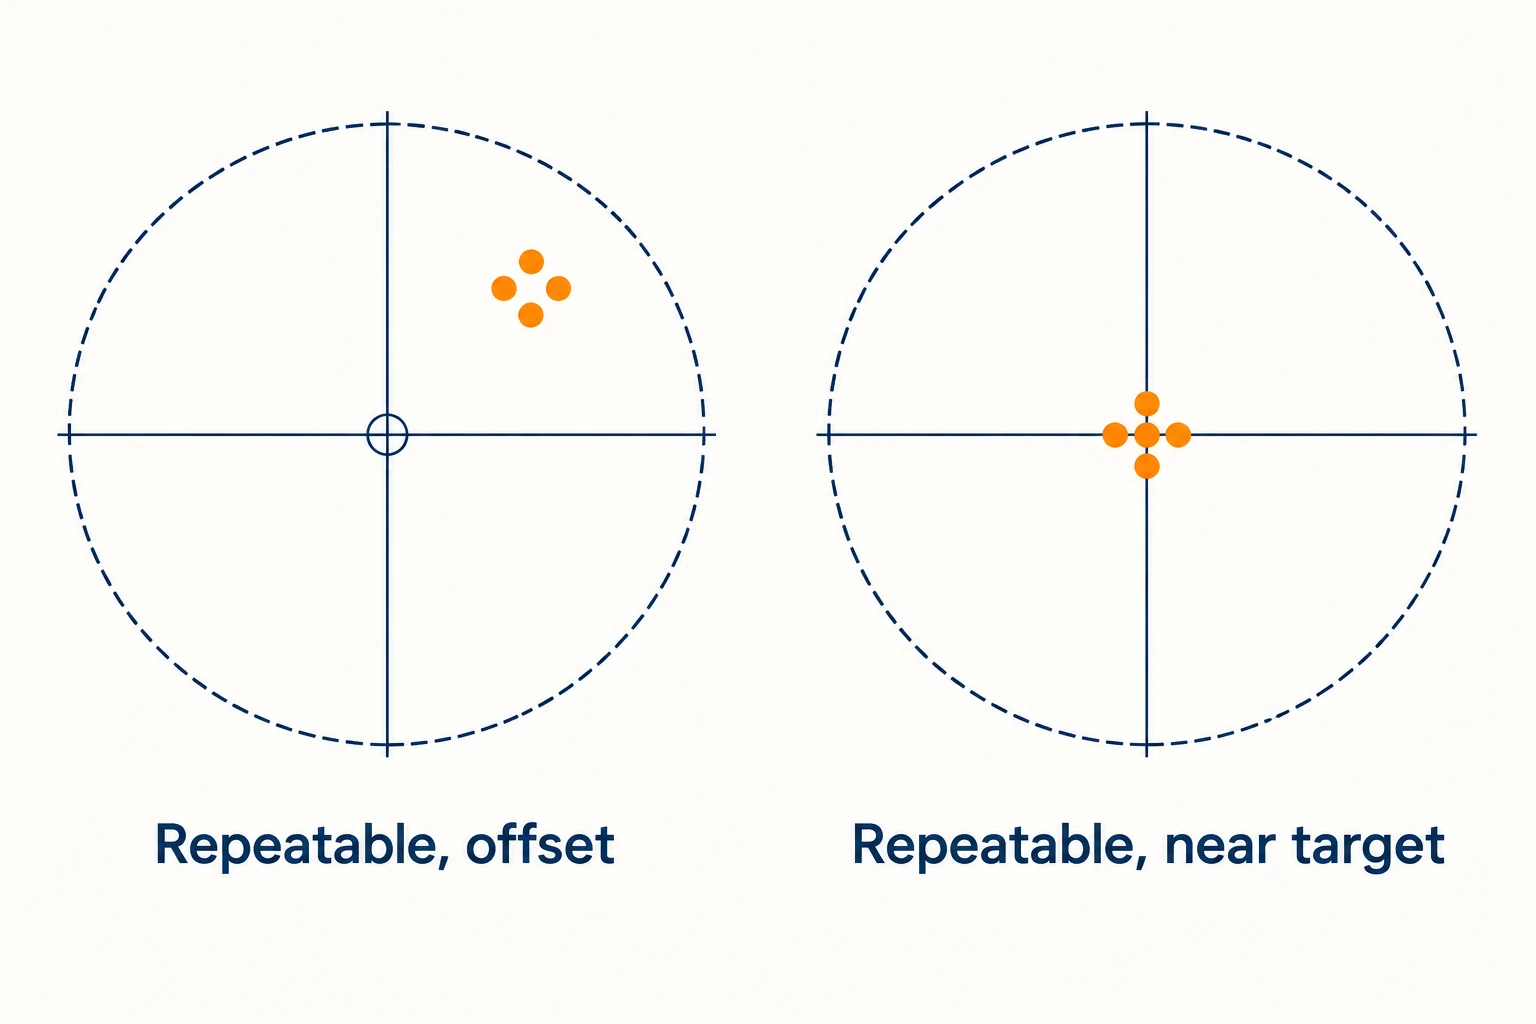
L’accuratezza di posizionamento riguarda la corrispondenza tra la posizione comandata e quella effettivamente raggiunta, secondo un determinato metodo di prova. La ripetibilità riguarda la coerenza con cui la macchina ritorna a una data posizione. Anche un gruppo di posizioni molto ravvicinate può risultare comunque spostato rispetto al valore obiettivo.
Nel confronto dei valori, conservare sempre il metodo di prova dichiarato, l’asse interessato, il campo di misura, le condizioni termiche, lo stato di compensazione e il verso di avvicinamento. Un risultato unidirezionale non deve essere considerato intercambiabile con uno bidirezionale.
La guida Process foundation di Renishaw spiega come il comportamento meccanico e termico influisca sull’accuratezza del sistema macchina-utensile. Le forze di taglio, gli utensili e il sistema di fissaggio introducono ulteriori fattori che un test di posizionamento non riesce a riprodurre. Utilizzare la specifica della macchina per comprendere le prestazioni di movimento oggetto del collaudo; valutare la tolleranza di un pezzo attraverso il reale processo di lavorazione e ispezione.
Una revisione utile delle specifiche si conclude con alcune affermazioni specifiche per il lavoro da eseguire: la corsa programmata è compatibile, l’intera altezza complessiva (stack) dispone del necessario gioco, il carico supportato soddisfa le sue condizioni operative e gli utensili sono compatibili sia con il mandrino sia con il magazzino. Mantenere gli elementi non risolti ben definiti — ad esempio il gioco tra portautensile e parete o una potenza non specificata — affinché il successivo controllo affronti effettivamente l’incertezza reale.
Domande frequenti
La corsa XYZ definisce la dimensione massima del pezzo che una VMC può lavorare?
No. I limiti di corsa non definiscono il moto relativo. Le dimensioni del pezzo dipendono anche dal sistema di supporto, dalla posizione del dispositivo di fissaggio, dai percorsi del centro utensile, dallo spazio libero tra utensile e portautensile e dall’involucro della macchina. Una determinata caratteristica può rientrare nei limiti di corsa anche se il grezzo si estende oltre tali limiti, mentre un grezzo più piccolo potrebbe richiedere un percorso utensile sovradimensionato.
La corsa sull’asse Z corrisponde all’altezza massima del pezzo?
No. Leggere la distanza tra mandrino e tavola e il suo piano di riferimento, quindi includere il dispositivo di fissaggio, il pezzo, la sporgenza dell’utensile e lo spazio libero richiesto. Verificare sia il limite superiore di spazio libero sia la posizione inferiore necessaria per raggiungere ciascuna caratteristica.
Un cambio utensili a 24 posti garantisce sempre la possibilità di tenere 24 utensili per un determinato lavoro?
Non necessariamente. Un utensile di grandi dimensioni potrebbe richiedere che le fessure adiacenti rimangano vuote su un cambio progettato per tale configurazione. Il diametro, la lunghezza, il peso dell’utensile e le regole specifiche del magazzino determinano il numero effettivamente utilizzabile di utensili.
La ripetibilità della macchina può essere utilizzata come tolleranza del pezzo?
No. La ripetibilità misura la coerenza sotto condizioni di prova specificate. Un pezzo finito è inoltre influenzato dal comportamento dell’utensile, dalle forze di taglio, dalla temperatura, dal sistema di fissaggio e dalle modalità di ispezione. La sua tolleranza deve essere valutata in base al processo reale e alla caratteristica specifica.



