In questa pagina
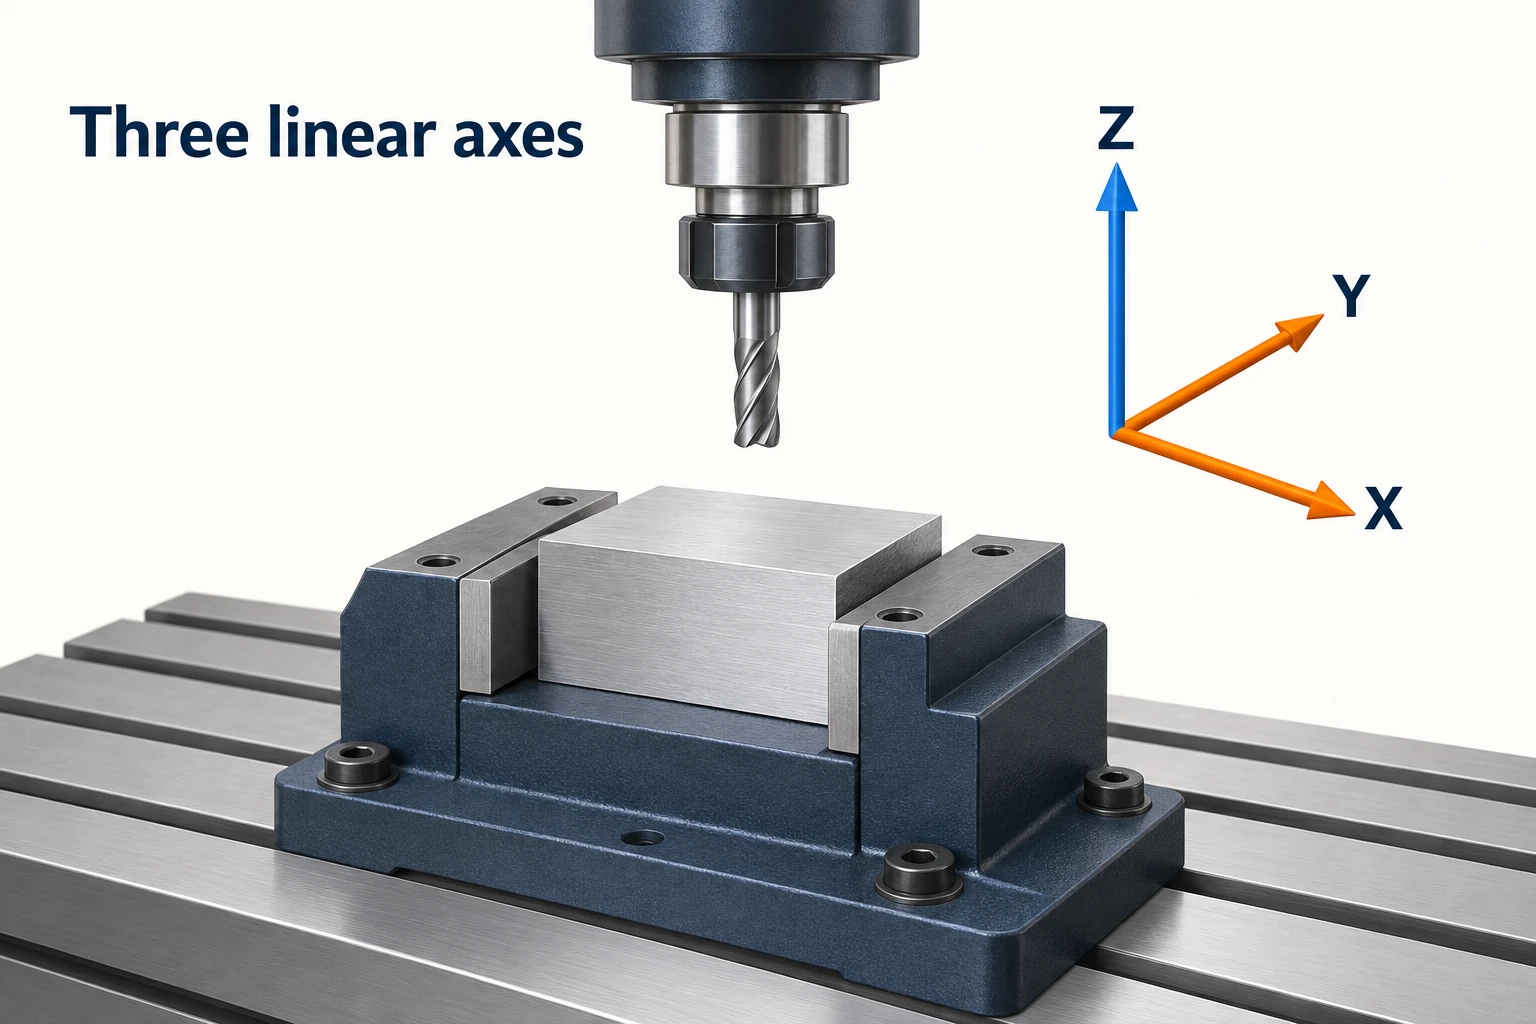
Per la fresatura CNC convenzionale, tre assi posizionano l’utensile rispetto al pezzo lungo X, Y e Z. Un quarto asse aggiunge una rotazione controllata; un quinto ne aggiunge una seconda. La differenza utile riguarda le direzioni delle caratteristiche che la macchina può raggiungere mantenendo il pezzo fissato nel mandrino, e se la sua orientazione può variare durante la lavorazione.
Una macchina 4-assi CNC può essere un metodo efficace per lavorare caratteristiche intorno a un albero o per presentare diverse facce di una barra all’utensile. Le attrezzature a cinque assi offrono maggiore libertà nell’orientare il pezzo o l’utensile, ma questo non rende ogni lavorazione più veloce, più economica o più precisa. Iniziare analizzando le caratteristiche da fresare.
Ciò che il numero di assi descrive effettivamente
Un asse è una direzione controllata di movimento. In questo confronto tra fresatrici, X, Y e Z sono tre direzioni lineari perpendicolari. Per le azioni di taglio prodotte da questi movimenti, vedere come funziona la fresatura CNC. I nomi usuali per i movimenti rotatori sono: A intorno a X, B intorno a Y e C intorno a Z. Una determinata macchina utilizza la configurazione rotatoria supportata dal suo design; «cinque assi» non significa che possiede tutti e tre gli assi rotatori.
Si tratta di movimenti relativi tra utensile e pezzo in lavorazione. Può muoversi il tavolo, può muoversi la testa portautensili, oppure entrambi. La rotazione ordinaria dell’utensile alla velocità di taglio del mandrino non viene conteggiata qui come asse di posizionamento aggiuntivo. Le descrizioni di macchine 6-, 7- e 12-assi possono conteggiare assi distribuiti su diversi sistemi utensile, quindi i loro totali richiedono un’interpretazione differente.
| Configurazione | Movimento controllato | Ciò che cambia per il pezzo |
|---|---|---|
| 3-assi | Tre assi lineari | L’utensile può seguire un percorso tridimensionale, mentre la sua direzione rispetto al pezzo fissato nel mandrino rimane fissa. |
| 4-assi | Tre assi lineari più un asse rotatorio | Il pezzo o l’utensile acquisiscono una famiglia di orientamenti intorno a tale asse rotatorio. |
| 5-assi | Tre assi lineari più due assi rotatori | L’orientamento tra utensile e pezzo può variare in due direzioni rotatorie, entro i limiti di corsa e di ingombro della macchina. |
La fresatura a tre assi non è limitata ai pezzi piani. Una fresa a punta sferica può seguire una superficie curva accessibile coordinando i movimenti lungo X, Y e Z. Panoramica della lavorazione di Autodesk include tra le applicazioni a tre assi anche stampi complessi. La domanda è se una fresa adatta possa raggiungere la superficie mantenendo orientamento fisso — non se il modello CAD appare tridimensionale.
Un quarto asse opera intorno a una direzione rotatoria.
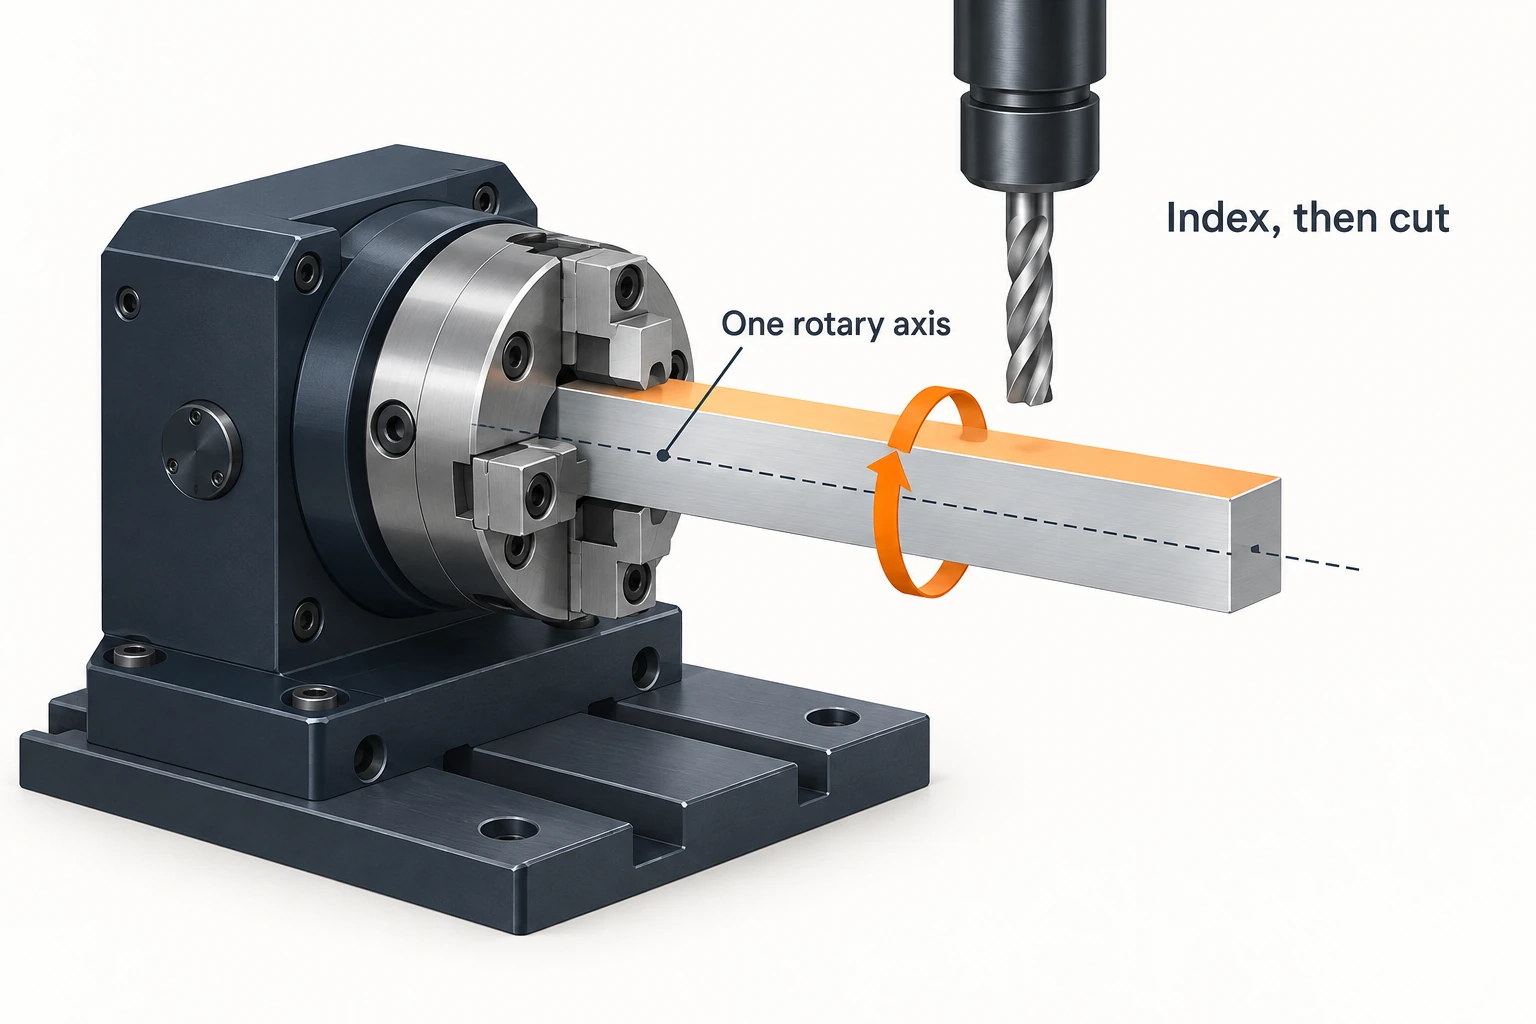
Si consideri una fresatrice verticale dotata di un attacco rotatorio orizzontale il cui asse centrale si allinea con l’asse X. Si tratta di una configurazione dell’asse A. Una barra quadrata corta fissata lungo tale asse centrale può essere posizionata (indexata) in modo che ciascuna delle sue facce longitudinali sia rivolta verso il mandrino verticale. Su tali facce è quindi possibile eseguire fori o piani senza dover sganciare e ricalibrare la barra.
Ora si aggiunga un foro che si sviluppa lungo l’asse centrale della barra, entrando dalla sua estremità. Ruotare la barra intorno all’asse X non orienta tale foro verso un utensile di foratura allineato lungo Z: la sua direzione rimane parallela all’asse X. Questa caratteristica richiede un ulteriore percorso di accesso, ad esempio un diverso montaggio o un’attrezzatura aggiuntiva adeguata. Un solo asse rotatorio non garantisce tutti i possibili orientamenti di avvicinamento.
Una fresatrice a quattro assi può utilizzare tale rotazione in due modi distinti:
- Lavorazione indexata, o 3+1: ruotare fino a un orientamento specifico, bloccare l’asse rotatorio in quella posizione, quindi eseguire la lavorazione utilizzando gli assi lineari.
- Lavorazione simultanea a quattro assi: coordinare contemporaneamente moto rotatorio e lineare durante la lavorazione, ad esempio quando si segue una caratteristica che si avvolge intorno al pezzo in lavorazione.
L’attacco e il controllore devono supportare la modalità prevista. Manuale di integrazione dei dispositivi rotatori Haas distingue la sua configurazione semiquarto asse, orientata all’indexing, da una vera connessione a quarto asse in grado di supportare l’interpolazione simultanea. L’aggiunta di un dispositivo rotatorio da sola non determina quali movimenti coordinati il sistema è in grado di eseguire.
Un quinto asse aggiunge un’ulteriore possibilità di orientamento.
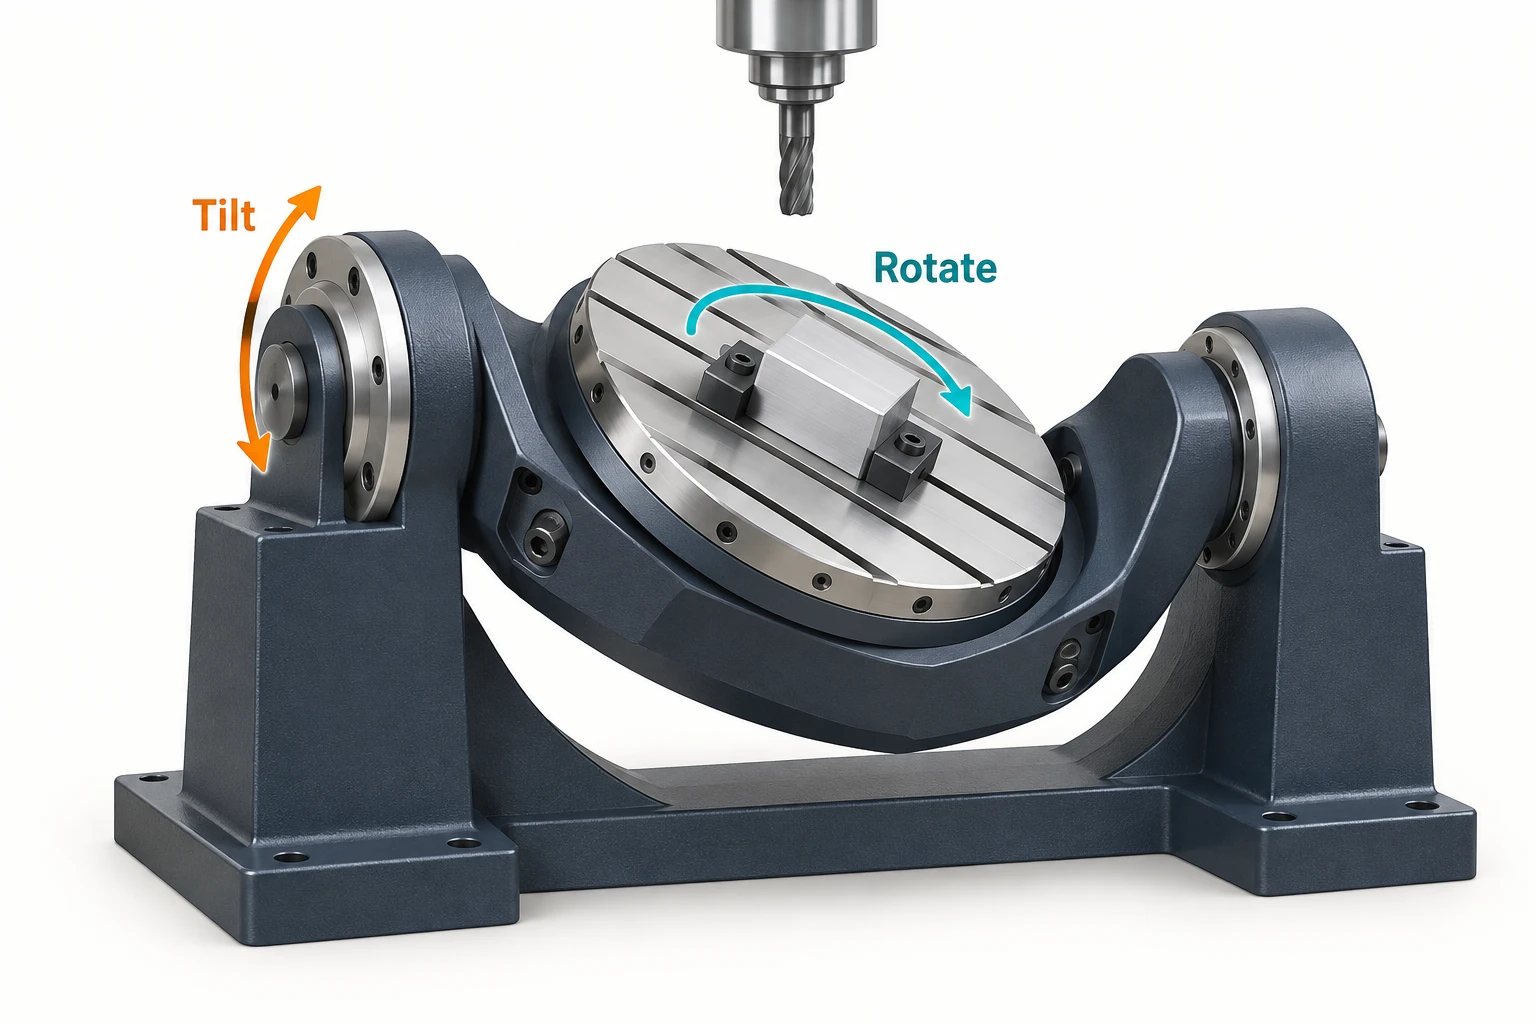
Nella fresatura CNC a cinque assi, due direzioni rotatorie consentono a un sistema di lavorazione di gestire combinazioni di inclinazione e rotazione. Ciò può risultare utile per forare superfici con inclinazioni diverse, accedere ai lati di elementi alti o lavorare superfici per le quali la direzione dell’utensile deve variare lungo il percorso. Non elimina tuttavia la necessità di verificare che l’utensile, il portautensile e il dispositivo di fissaggio non interferiscano con la geometria reale del pezzo.
Le rotazioni non devono necessariamente essere realizzate nello stesso punto. Una macchina con doppio tavolo ruota l’insieme di fissaggio del pezzo in due direzioni. Una macchina con doppia testa modifica l’orientamento della testa portautensile, mentre una configurazione testa-tavolo ripartisce i movimenti rotatori tra i due elementi. Guida alle configurazioni Hurco illustra perché lo stesso numero di assi può comportare implicazioni diverse in termini di volume di lavoro e accessibilità.
Inoltre, distinguere l’attrezzatura dalla modalità di taglio: 3+2 e la fresatura simultanea a cinque assi utilizzano gli assi rotatori in modo diverso. Nella fresatura 3+2, i due assi rotatori posizionano il pezzo o la testa, quindi rimangono in tale orientamento mentre gli assi lineari eseguono il taglio. Nella fresatura simultanea a cinque assi, i movimenti rotatori e lineari possono essere coordinati durante il taglio. Non è necessario che tutti e cinque gli assi si muovano continuamente in ogni segmento.
Documento tecnico HEIDENHAIN sugli assi rotatori chiarisce esplicitamente questa distinzione di posizionamento. Un insieme di fori rettilinei su più superfici inclinate potrebbe richiedere diverse orientazioni fisse, senza necessità di un movimento continuo dell’utensile su cinque assi. Una superficie che trae vantaggio da una direzione dell’utensile in continuo cambiamento rappresenta invece un compito differente.
Abbinare le direzioni delle caratteristiche geometriche a un percorso praticabile
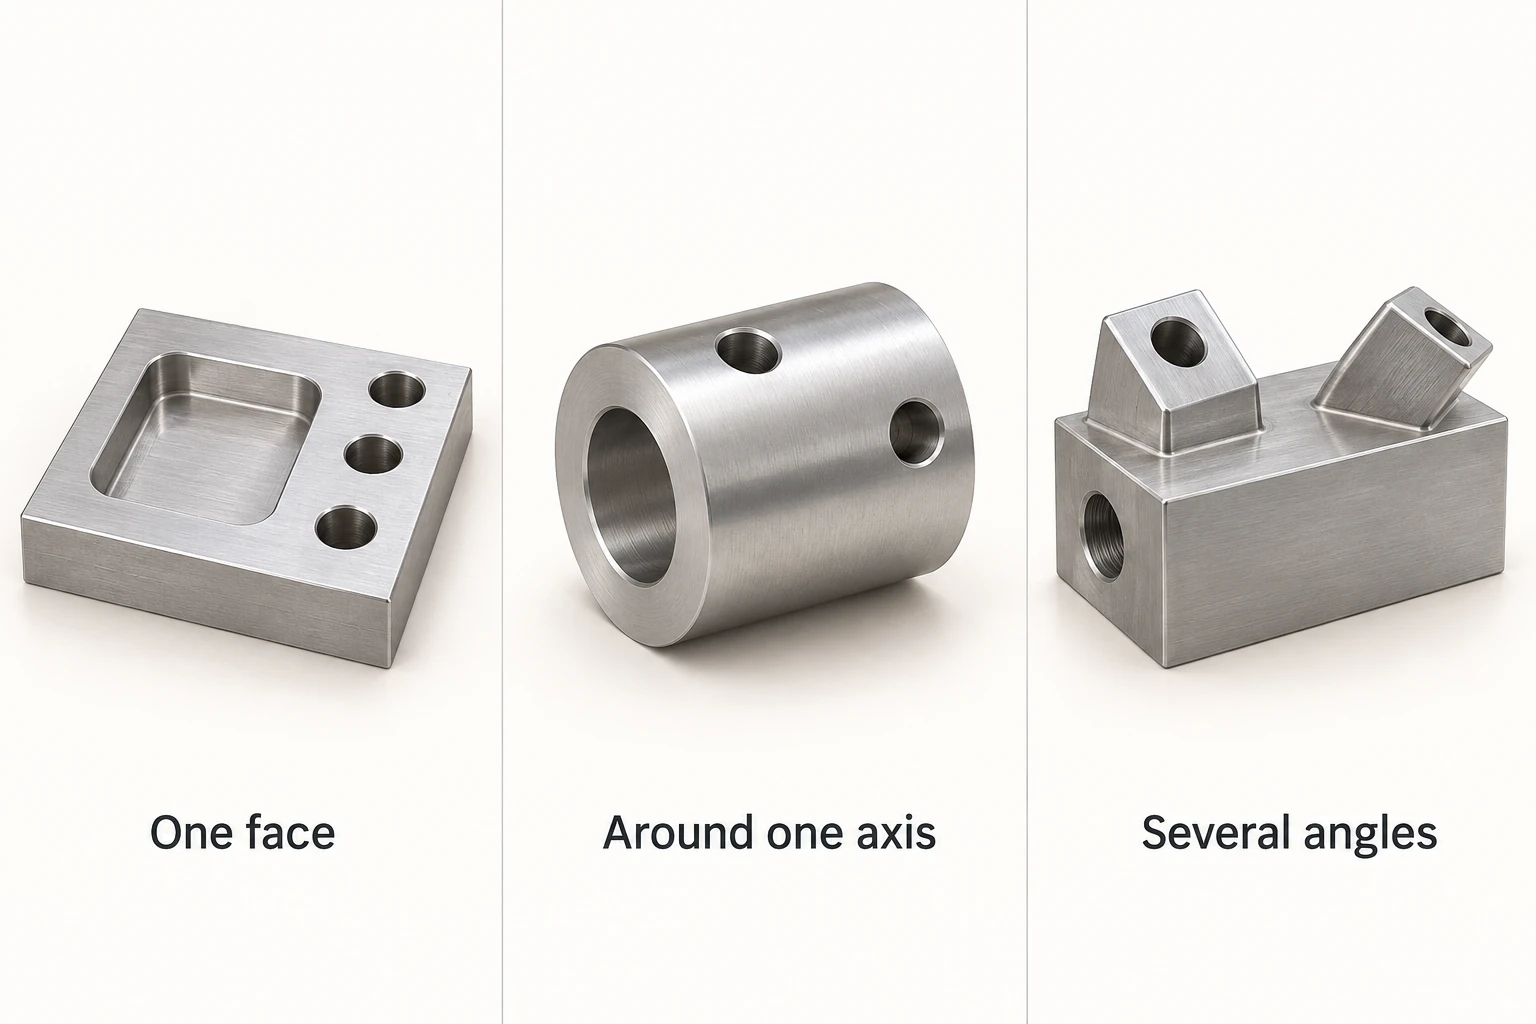
L’accessibilità dell’utensile, la sua orientazione e il sistema di fissaggio determinano quale disposizione degli assi risulti adatta a ciascuna di queste geometrie di pezzo.
| Esempio di pezzo | Percorso iniziale ragionevole | Cosa potrebbe influenzare la scelta? |
|---|---|---|
| Piastra con tasca superiore e fori verticali | 3-assi, se gli utensili riescono a raggiungere sia la tasca sia i fori nella configurazione scelta | Una caratteristica ostruita, un’operazione laterale aggiuntiva o una condizione critica di sgancio utensile |
| Collare con fori radiali disposti lungo la sua circonferenza | Fresatura a 4 assi con posizionamento indice per orientare le direzioni dei fori verso il mandrino | Una caratteristica assiale terminale richiede un approccio diverso; una caratteristica continua avvolgente potrebbe richiedere una fresatura rotatoria coordinata |
| Blocco con fori rettilinei su diverse facce inclinate in modo differente | Confronta configurazioni separate a 3 assi con posizionamento 3+2 | Una variazione della direzione dell’utensile lungo una superficie può giustificare una fresatura simultanea a 5 assi; una faccia di serraggio bloccata richiede comunque un proprio piano di lavorazione |
Si noti che un foro inclinato non costituisce automaticamente un requisito per la lavorazione a cinque assi. Una contromatrice può tenere un pezzo a un angolo fisso su una fresatrice a tre assi. Il compromesso consiste nel lavoro aggiuntivo per la realizzazione della contromatrice o del setup, e nel modo in cui vengono mantenute le relazioni richieste tra le caratteristiche. Viceversa, un pezzo dall’aspetto modesto può giustificare il posizionamento rotatorio se altrimenti richiedesse manipolazioni ripetute.
La configurazione degli assi modifica il modo in cui l’utensile si avvicina alle caratteristiche; non sostituisce però il processo di taglio sottostante.
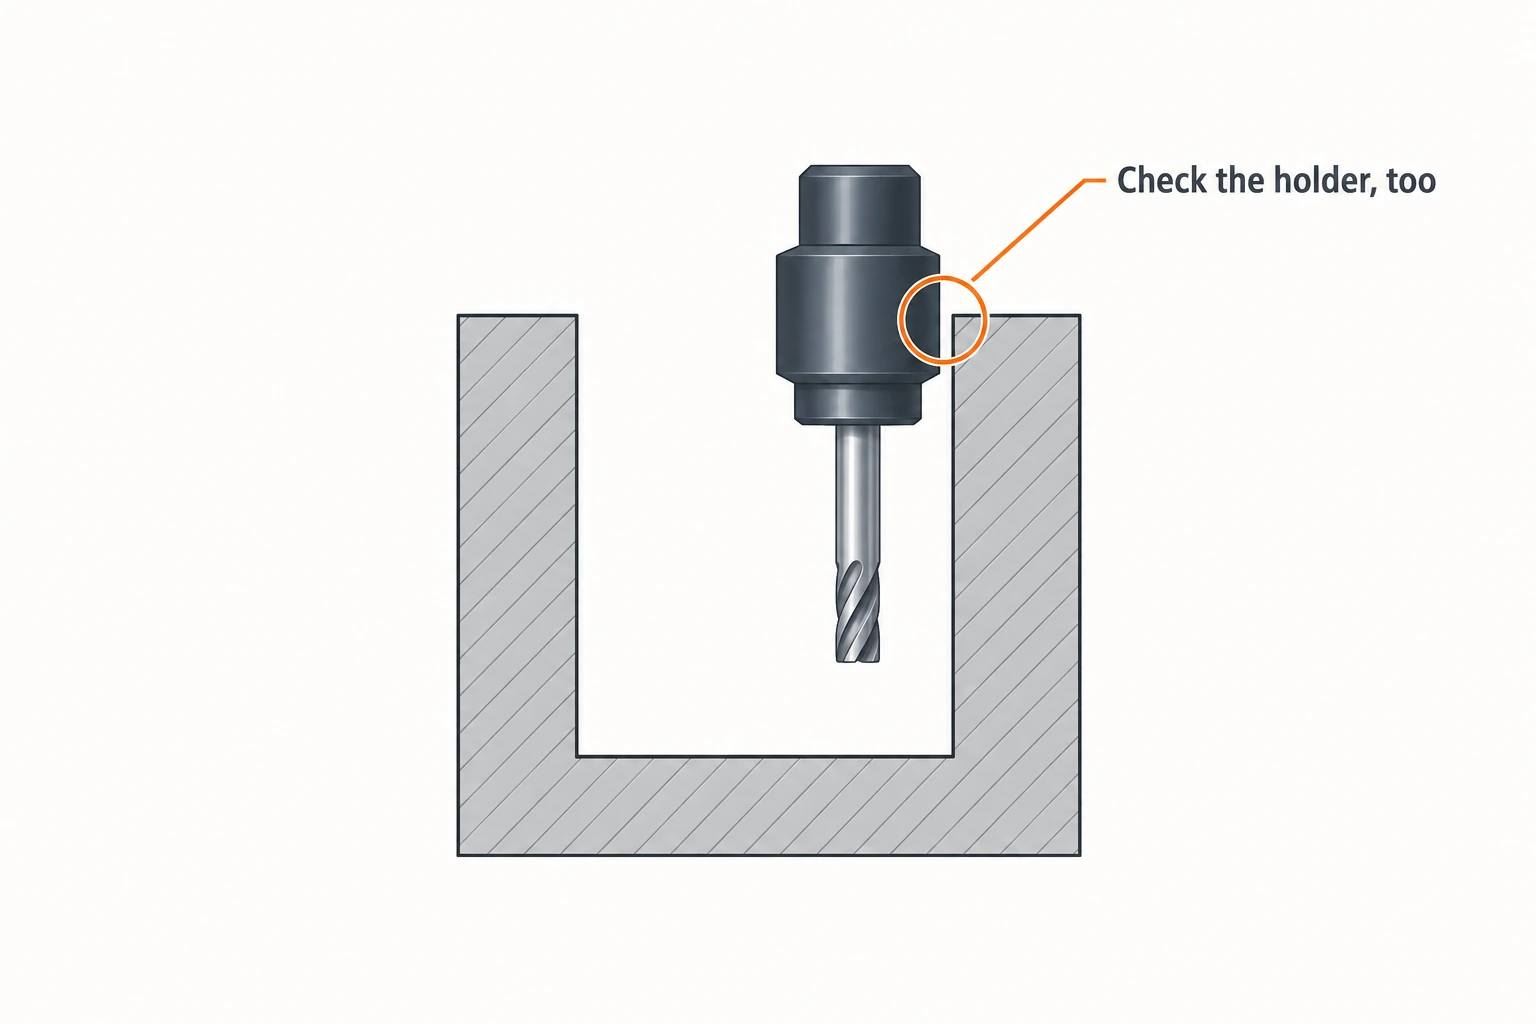
Verifica l’intero setup prima di privilegiare un numero maggiore di assi
La portata dell’utensile è un problema di ingombro meccanico. La punta di un utensile potrebbe raggiungere una superficie mentre il corpo più largo del portautensile entra in collisione con una parete. L’inclinazione può talvolta consentire un approccio utile con un utensile più corto, ma non ogni inclinazione migliora lo spazio di sgancio. Hurco osserva che alcune orientazioni del tavolo possono richiedere utensili più lunghi per raggiungere una caratteristica. Le linee guida di Sandvik Coromant per la fresatura di profilo collegano analogamente le scelte di allungamento dell’utensile alla geometria della cavità e al rischio di vibrazioni.
La contromatrice occupa uno spazio reale. L’aggiunta di un tavolo rotante a una fresatrice a tre assi riduce lo spazio disponibile per il pezzo e per gli utensili. Su una testa basculante (trunnion), verificare lo spazio spazzato durante la rotazione del pezzo, non solo lo spazio che esso occupa nella posizione livellata. Le facce coperte dalle ganasce o dal materiale di montaggio non diventano accessibili solo perché la macchina dispone di cinque assi.
Meno configurazioni eliminano alcune opportunità di errore, ma non tutte le fonti di errore. Il posizionamento rotatorio può ridurre la necessità di ristabilire la posizione del pezzo dopo il ri-serraggio. L’accuratezza finale dipende comunque dalle prestazioni degli assi rotatori e lineari, dalla calibrazione, dal comportamento termico, dalla deformazione dell’utensile e dal sistema di fissaggio. L’etichetta che indica il numero di assi non è una specifica di tolleranza.
Confronta l’intero lavoro. Un moto rotatorio aggiuntivo può ridurre le operazioni di manipolazione e consentire un approccio di taglio più efficace, ma comporta anche ulteriore lavoro di programmazione, verifica o realizzazione del dispositivo di fissaggio. Una semplice piastra potrebbe trarne scarso vantaggio; lavorazioni ripetute su più facce possono invece beneficiarne notevolmente. La scelta utile è quella che consente di ottenere le caratteristiche richieste con condizioni di configurazione e di taglio gestibili.
Domande frequenti
Qual è la differenza principale tra la fresatura 3-assi e quella 4-assi CNC?
Una configurazione di fresatura a quattro assi aggiunge una direzione rotatoria controllata agli assi X, Y e Z. Può presentare caratteristiche intorno a tale asse senza dover ri-serrare il pezzo. Se la rotazione possa avvenire durante l’operazione di taglio dipende dalla macchina e dalla configurazione del sistema di controllo.
Può una fresatrice 3-assi CNC realizzare superfici curve o fori inclinati?
Sì. Un utensile adeguato può seguire superfici curve accessibili utilizzando gli assi X, Y e Z. Un foro inclinato può essere eseguito anche quando un dispositivo di fissaggio orienta il suo asse verso il mandrino. I limiti sono dati dall’accessibilità, dagli utensili e dalla configurazione — non semplicemente dall’aspetto del modello CAD.
Una macchina 5-assi CNC esegue sempre il taglio con il movimento simultaneo di tutti e cinque gli assi?
No. Può utilizzare il taglio a tre assi in un’orientazione fissa, la fresatura 3+2 per indicizzazione oppure il movimento simultaneo supportato. Il numero di assi installati e il tipo di movimento impiegato per un determinato taglio sono due concetti distinti.
La lavorazione a cinque assi può finire ogni faccia in una sola configurazione?
Non necessariamente. Le superfici bloccate o altrimenti ostruite potrebbero richiedere un’ulteriore configurazione. Anche la portata dell’utensile, la corsa rotatoria e lo spazio libero per evitare collisioni limitano l’accessibilità, anche quando sono disponibili due assi rotatori.



