In questa pagina
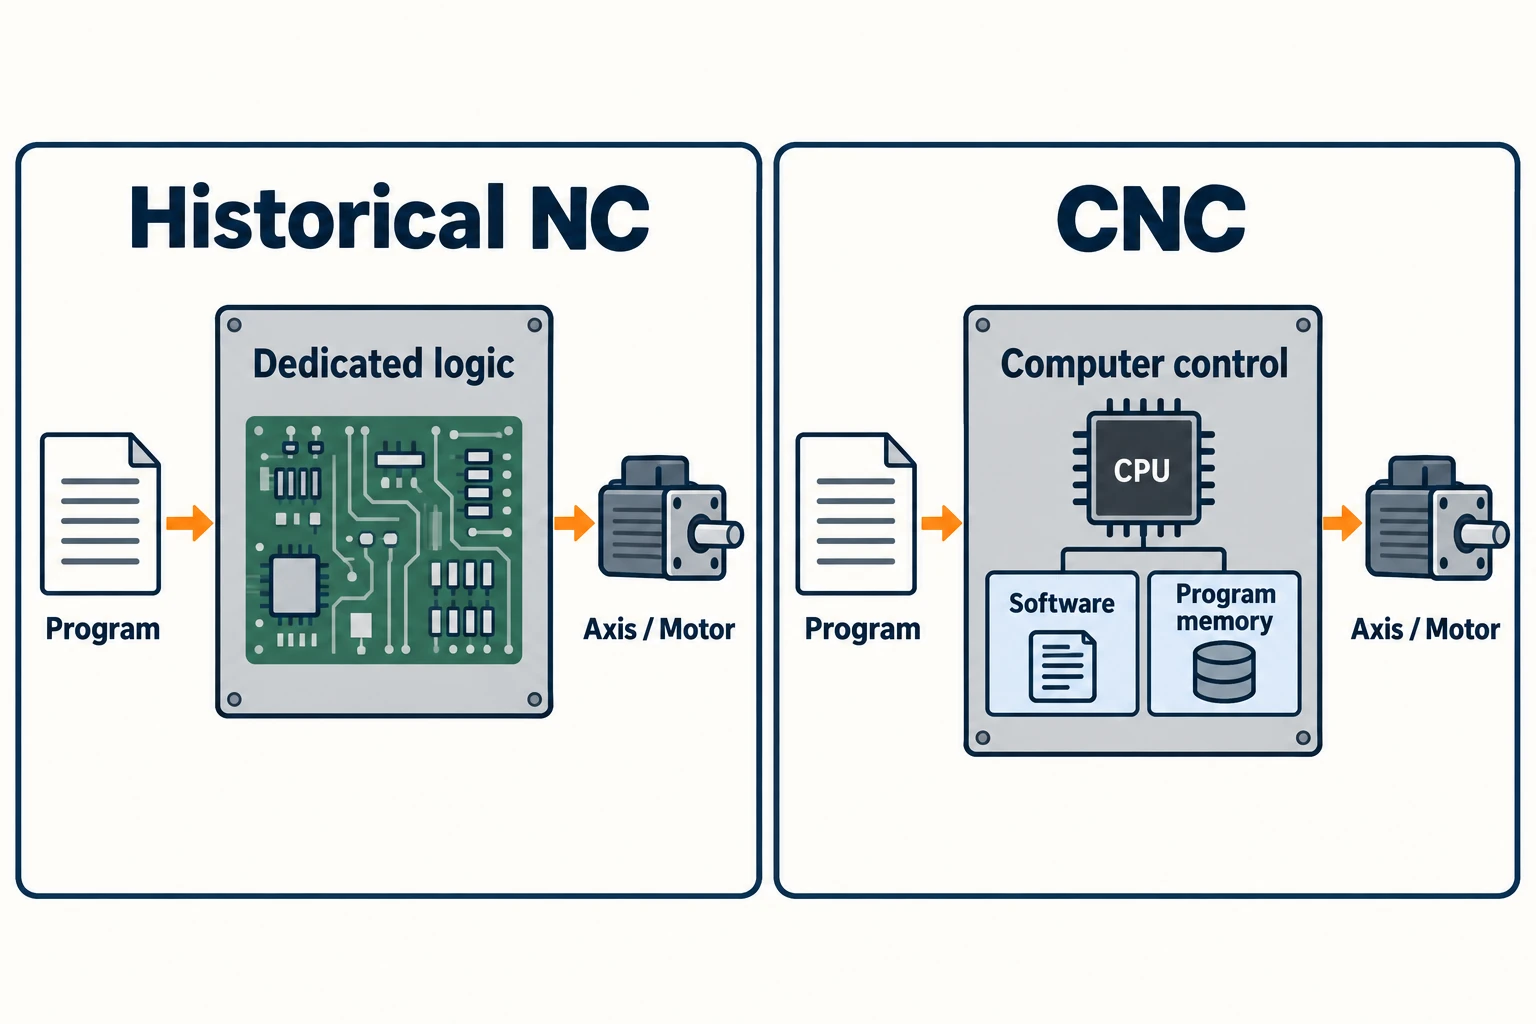
NC significa controllo numerico: una macchina esegue istruzioni numeriche codificate. CNC significa controllo numerico computerizzato, una forma di NC che utilizza un computer per controllare le funzioni della macchina. In un confronto storico tra NC e CNC, «NC» indica generalmente un sistema di controllo precedente le cui funzioni erano implementate in hardware elettronico dedicato. CNC ha trasferito tali funzioni in un sistema basato su computer, con software e memoria per i programmi.
Il cambiamento fondamentale riguardava il modo in cui il sistema di controllo gestiva le istruzioni e la facilità con cui un programma di lavorazione poteva essere archiviato, rivisto e riutilizzato. Non fu l’invenzione del movimento automatico in sé. Già le prime macchine NC eseguivano programmi, e alcune utilizzavano già la retroazione e producevano profili contornati.
Cosa ha cambiato il computer all’interno del sistema di controllo
Separare il programma pezzo dalla logica di controllo. Il programma pezzo descrive un determinato lavoro: posizioni, movimenti e comandi di lavorazione. La logica di controllo interpreta tali informazioni ed esegue le funzioni di controllo della macchina. La guida su come un sistema CNC controlla il movimento della macchina segue tali istruzioni attraverso il controller, gli azionamenti e la retroazione.
Un sistema NC storico cablato in modo fisso utilizzava circuiti dedicati per tali funzioni. «Cablati in modo fisso» non significa che un diverso schema di fori richiedesse il rifacimento dei collegamenti elettrici della macchina. Un diverso programma pezzo poteva comunque indicare al sistema di controllo di eseguire movimenti differenti entro i suoi limiti operativi. Ciò che risultava meno flessibile era tuttavia l’implementazione stessa del sistema di controllo e la gestione dei programmi direttamente sulla macchina.
Un CNC implementa le funzioni di controllo numerico mediante un computer. Software, hardware di elaborazione e memoria consentono di trattare le istruzioni come dati modificabili. La descrizione di FANUC del suo controllo 200A, sviluppato nel 1972, fornisce un esempio concreto: il controllo permetteva di modificare i programmi di lavorazione memorizzati. Questa è una distinzione più utile rispetto all’affermazione generica secondo cui le macchine NC non erano programmabili.
Dai nastri perforati ai programmi in memoria
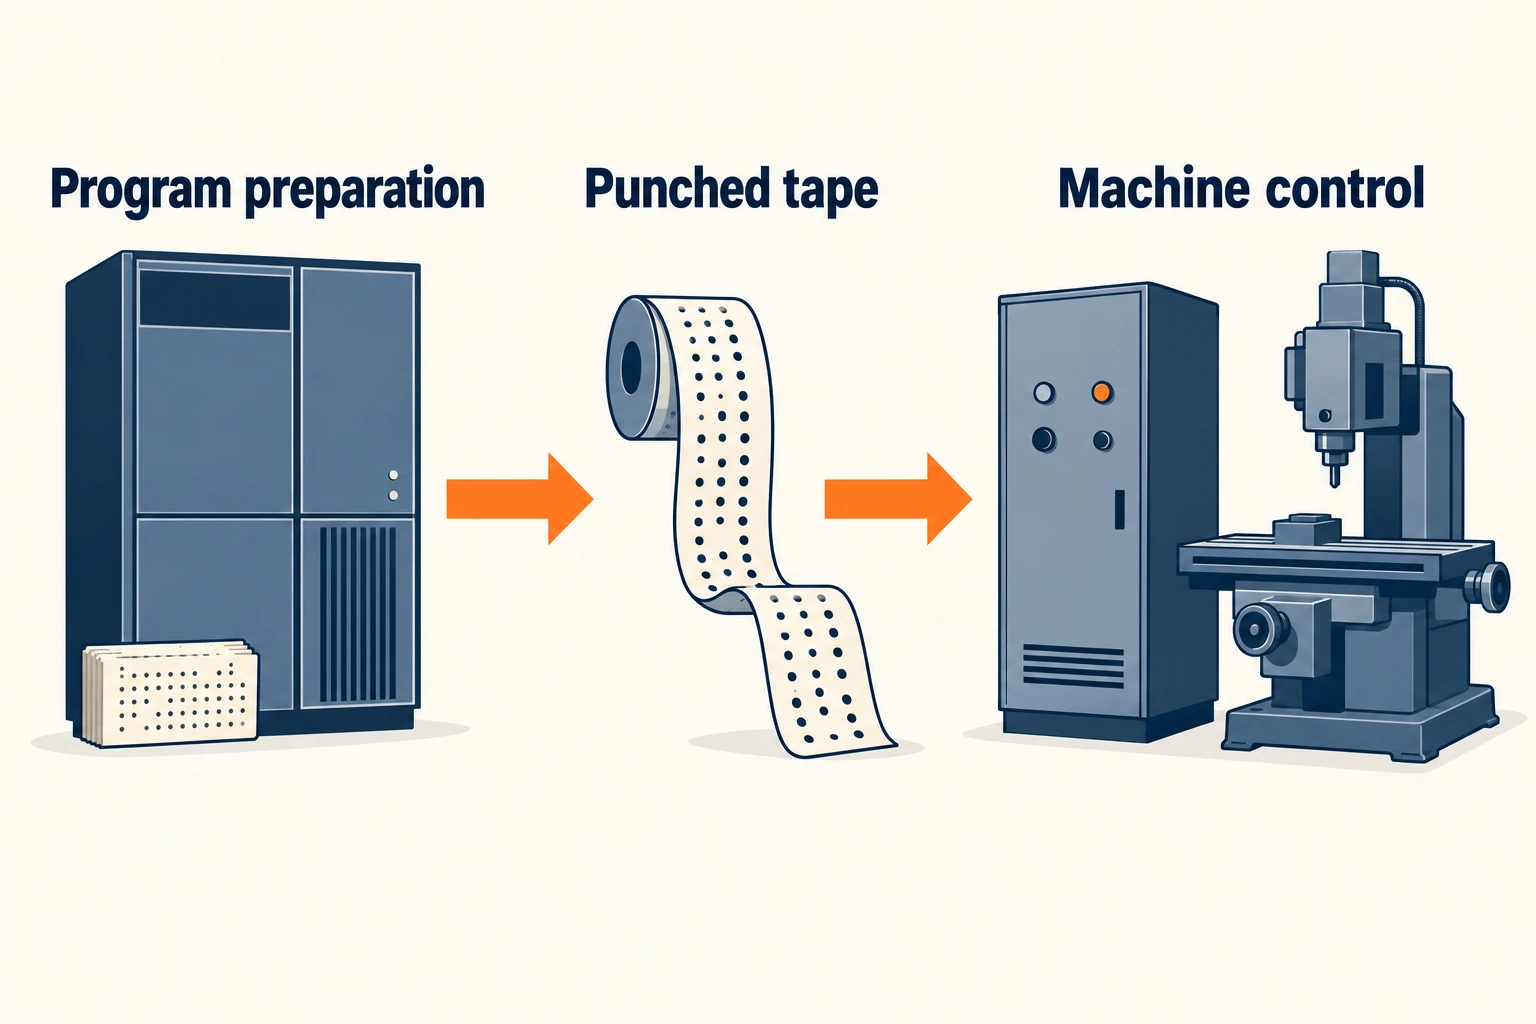
Il nastro perforato dava alle istruzioni numeriche una forma fisica rilevabile da un lettore. Trasportava il programma, ma non forniva la forza per muovere la macchina. Nella descrizione del 1952 del MIT, un direttore elettronico decodificava il nastro e operava in collaborazione con sistemi di servomeccanismi per muovere una fresatrice. La descrizione riportava inoltre il ritorno di informazioni sullo stato di avanzamento del movimento.
I computer entrarono nel flusso di lavoro in più punti. Nella dimostrazione del 1959 degli Automatically Programmed Tools (APT) del MIT, un computer esterno calcolava le istruzioni e produceva un nastro per la macchina. Era quindi possibile preparare i programmi con assistenza computerizzata senza che il controllo della macchina fosse di per sé un CNC.
Questi esempi documentati mostrano la transizione in ordine cronologico:
- MIT, 1952: Una fresatrice comandata da nastro con controllo elettronico e servomeccanismi era già in funzione.
- Dimostrazione APT del MIT, 1959: Un computer poteva preparare offline le istruzioni di lavorazione e generare un nastro per un controllo macchina separato.
- FANUC 250, 1964: Fu sviluppato un controllo basato su computer per un’applicazione specializzata di rettifica di motori rotativi.
- FANUC 200A, 1972: Un CNC multifunzione supportava la modifica dei programmi di lavorazione memorizzati.
Si tratta di tappe specifiche, non di una data unica di passaggio globale. FANUC descrive il sistema 1964 come uno sviluppo a uso speciale, piuttosto che un controllo destinato agli utensili da taglio in generale. L’esempio successivo relativo alla memoria e alla modifica illustra una fase diversa della transizione.
Un foro si sposta: come differisce la revisione del programma
Si consideri una piastra con tre fori uguali. Nella revisione B il foro centrale viene spostato in una nuova posizione; il contorno della piastra, i diametri dei fori e le altre due posizioni rimangono invariate. Il prossimo grezzo deve essere lavorato secondo il nuovo disegno.
Sia il tradizionale NC storico che CNC possono esprimere una posizione modificata, purché lo spostamento rientri nelle capacità della macchina. La differenza riguarda il percorso che va dalla modifica progettuale alle istruzioni disponibili sul controllo.
| Attività | Flusso di lavoro del NC storico con nastro | CNC flusso di lavoro |
|---|---|---|
| Rivedere le istruzioni | Modificare le informazioni del programma utilizzate per preparare il nastro, quindi produrre il nastro corretto o la sezione aggiornata. | Modificare il programma del pezzo memorizzato oppure rivederne la sorgente e generare un nuovo file programma sostitutivo. |
| Rendere disponibile la revisione | Identificare e caricare il nastro rivisto corretto. | Trasferire o salvare il programma rivisto e selezionare la versione destinata all’esecuzione. |
| Verificare il risultato | Verificare che le istruzioni modificate, il setup e la posizione risultante del foro corrispondano. | Verificare la stessa relazione; un file modificabile non garantisce che venga eseguita la revisione corretta. |
Il percorso più vecchio non richiedeva necessariamente calcoli interamente manuali. Nella dimostrazione APT del 1959, la modifica di alcune istruzioni in ingresso cambiava la geometria calcolata prima della produzione di un nuovo nastro. CNC ha portato anche la gestione dei programmi nel controllo: il Manuale Haas Device Manager documenta la creazione, la copia, la modifica e la selezione dei programmi memorizzati.
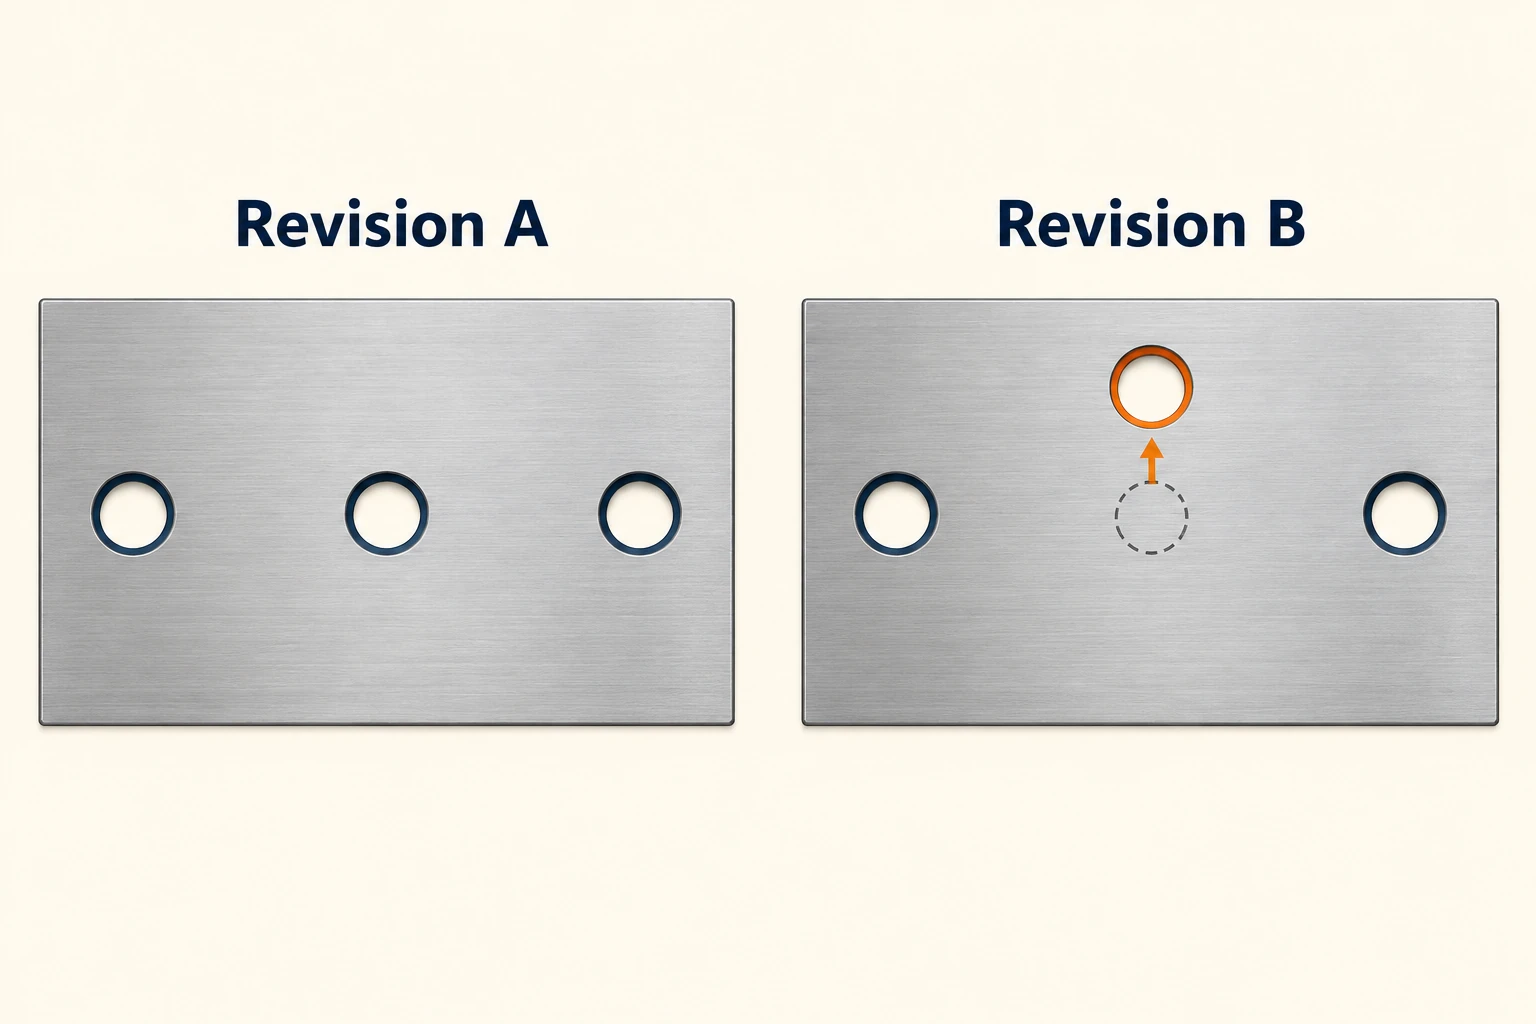
Per la piastra rivista, spostare l’intero sistema di coordinate di lavoro sposterebbe anche i due fori che devono rimanere invariati. Devono invece essere modificate le informazioni di programmazione della caratteristica interessata. Una modifica più semplice riduce la resistenza nell’apportare tale modifica; non determina però quale geometria il progettista intendesse realizzare.
Perché «programma NC» compare ancora sui sistemi CNC
NC rimane il termine più ampio. Un documento intitolato «programma NC» non identifica necessariamente una vecchia macchina cablata. Ad esempio, la descrizione attuale della postazione di programmazione HEIDENHAIN utilizza il termine «programmi NC» per indicare programmi creati e testati per i suoi controlli basati su computer.
La denominazione dei file è un altro strato distinto. Haas documenta un esempio di programma esportato con un .nc nome file, mentre HEIDENHAIN spiega che i suoi programmi conversazionali e quelli DIN/ISO utilizzano estensioni diverse. L’estensione di un file da sola non indica quali istruzioni un determinato controllo accetta.
Allo stesso modo, un lettore di nastro descrive un metodo di input. Uno schermo descrive un’interfaccia. Nessuna delle due osservazioni da sola chiarisce come vengono implementate le funzioni di controllo. La domanda utile è se un computer esegue le funzioni di controllo numerico, piuttosto che se un computer ha contribuito in qualche altro luogo alla preparazione del programma.
Leggere questi termini in questo modo evita un errore comune: considerare NC, CNC, formato del programma e metodo di trasferimento come quattro tipi di macchina concorrenti. Essi descrivono parti diverse dello stesso flusso di lavoro.
Ciò che le etichette non dimostrano
Il feedback è una distinzione separata. Un loop di posizione chiuso utilizza la posizione misurata dell’asse per correggere il movimento; un loop di posizione aperto non lo fa. Il sistema MIT degli esordi scambiava già informazioni di movimento con i suoi servomeccanismi. L’affermazione «NC è a loop aperto, CNC è a loop chiuso» fallisce quindi come definizione generale.
La geometria curvilinea non è esclusiva del CNC. La dimostrazione APT del 1959 trattava pezzi sagomati e l’approssimazione di un percorso curvo mediante brevi segmenti rettilinei. Le funzioni di percorso disponibili su un controllo e il modo in cui una curva viene rappresentata contano più dell’etichetta storica.
Il processo di taglio dipende ancora dalla macchina e dall’allestimento. Il semplice cambiamento dell’architettura di controllo non modifica di per sé la potenza del mandrino, la portata dell’utensile o il grado di vincolo fornito dal dispositivo di fissaggio. Il nostro confronto tra fresatura manuale e fresatura CNC spiega come il movimento programmato si inserisca nel più ampio processo di lavorazione.
Il progresso duraturo è stata la flessibilità nell’implementazione delle funzioni di controllo e nella gestione delle istruzioni di lavorazione. Per comprendere un determinato sistema, occorre distinguere la sua architettura di controllo, il flusso di lavoro del programma e le effettive capacità di movimento. Queste tre descrizioni spiegano molto di più della semplice presenza o assenza della lettera C.
Domande frequenti
È CNC un tipo di NC?
Sì. Il controllo numerico è il concetto più ampio; CNC lo implementa utilizzando un computer per controllare le funzioni della macchina. Nei confronti storici, «NC» è spesso usato in senso più ristretto per indicare i precedenti controlli cablati.
Il programma di una macchina NC poteva essere modificato?
Sì. Un NC a nastro poteva ricevere istruzioni aggiornate tramite un nastro corretto o sostitutivo. La logica di controllo cablata non rendeva permanenti tutti i programmi di lavorazione. CNC ha aggiunto una memorizzazione e una modifica più flessibili direttamente sul controllo.
Un file di programma NC richiede necessariamente una vecchia macchina NC?
No. Anche i moderni sistemi CNC utilizzano il termine programma NC. La compatibilità dipende dalle istruzioni contenute nel programma e dal controllo di destinazione, non soltanto dal nome o dall’estensione del file.
Ha CNC introdotto tutta la lavorazione automatica?
No. Le precedenti macchine NC eseguivano già movimenti programmati. CNC ha modificato il modo in cui le funzioni di controllo e i programmi venivano implementati e gestiti; si è trattato di un’evoluzione all’interno del controllo numerico.



