W tym artykule
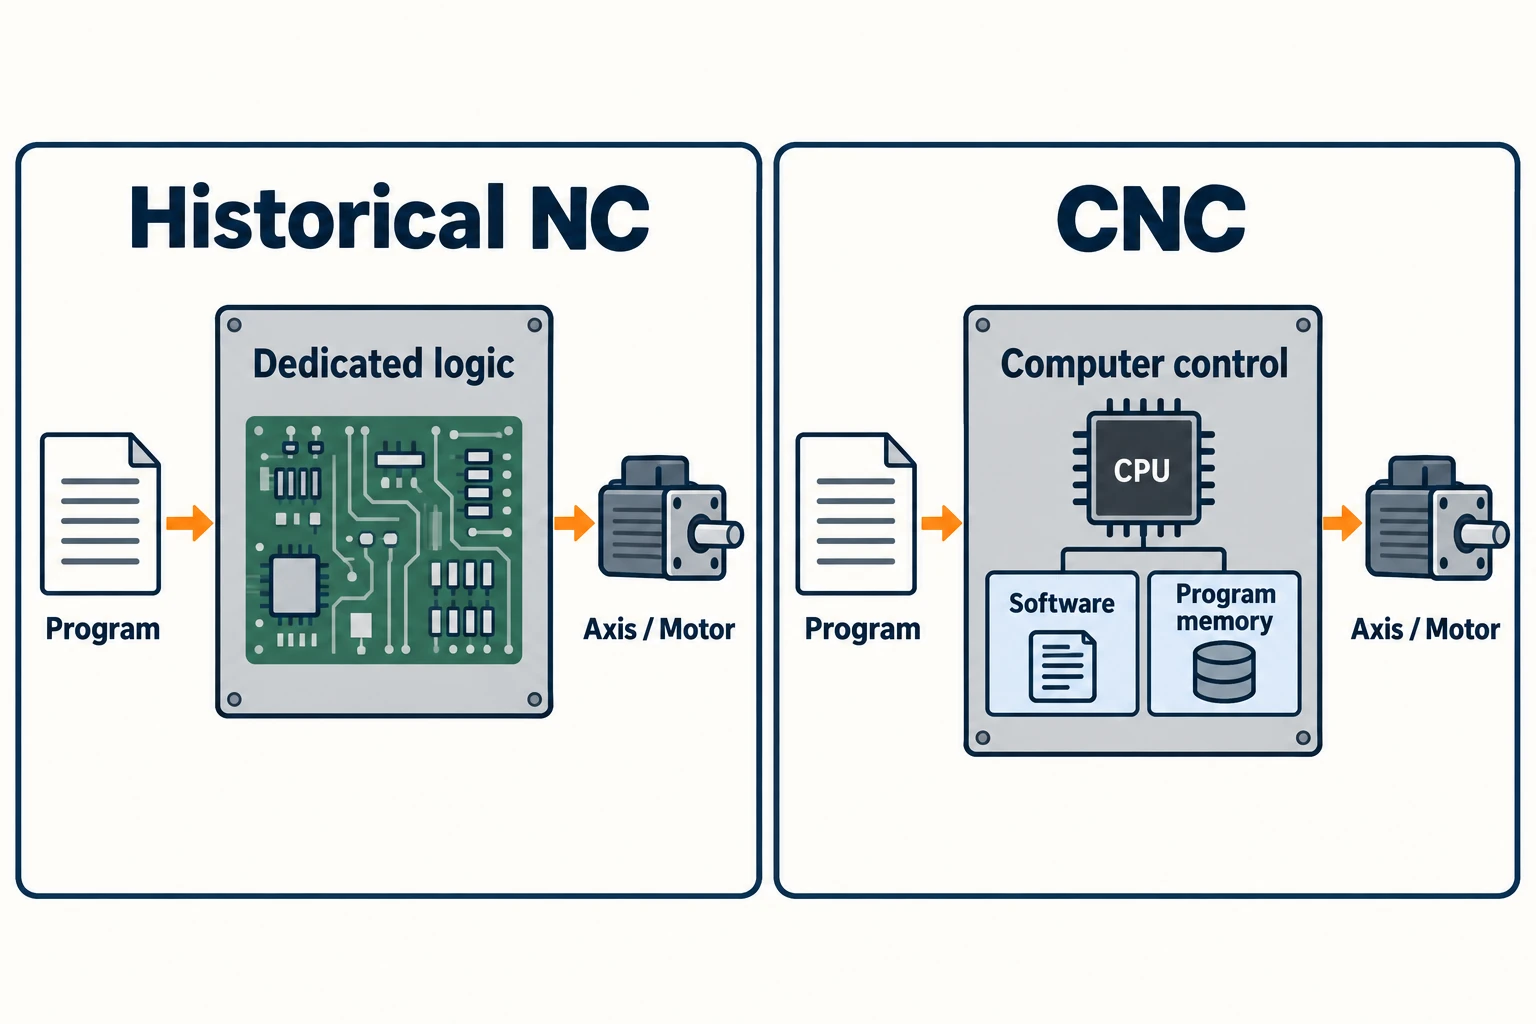
NC oznacza sterowanie numeryczne: maszyna wykonuje zakodowane instrukcje liczbowe. CNC oznacza sterowanie numeryczne komputerowe — odmianę NC wykorzystującą komputer do sterowania funkcjami maszyny. W historycznym porównaniu NC i CNC, termin „NC” zwykle odnosi się do wcześniejszego systemu sterowania, którego funkcje realizowano w dedykowanym sprzęcie elektronicznym. CNC przeniosła te funkcje do opartego na komputerze systemu z oprogramowaniem i pamięcią programową.
Istotną zmianą było sposób, w jaki system sterowania przetwarzał instrukcje oraz jak łatwo można było przechowywać, modyfikować i ponownie wykorzystywać programy frezarskie. Nie była to sama inwencja ruchu automatycznego. Wczesne maszyny NC już wykonywały programy, a niektóre z nich korzystały już ze sygnałów zwrotnych i tworzyły kształty konturowe.
Co zmienił komputer wewnątrz systemu sterowania
Oddziel program części od logiki sterowania. Program części opisuje konkretne zadanie: położenia, ruchy i polecenia obróbkowe. Logika sterowania interpretuje te dane i realizuje funkcje sterujące maszyną. Przewodnik po tym, jak system CNC steruje ruchem maszyny śledzi te instrukcje przez kontroler, napędy i sygnały zwrotne.
Historyczny sprzętowo zaprogramowany system NC wykorzystywał dedykowane układy scalone do realizacji tych funkcji. Termin „sprzętowo zaprogramowany” nie oznacza, że zmiana wzoru otworów wymagała przeprowadzenia nowej okablowania maszyny. Inny program części nadal mógł nakazać systemowi sterowania wykonanie innych ruchów w ramach jego możliwości. Mniejszą elastyczność charakteryzowało jednak samo zaimplementowanie logiki sterowania oraz sposób obsługi programów bezpośrednio na maszynie.
CNC implementuje funkcje sterowania numerycznego przy użyciu komputera. Oprogramowanie, sprzęt przetwarzający i pamięć umożliwiają traktowanie instrukcji jako edytowalnych danych. Opis systemu sterowania FANUC 200A, opracowanego w 1972, stanowi konkretny przykład: system ten umożliwiał edycję programów obróbkowych przechowywanych w pamięci. To istotniejsza różnica niż ogólne stwierdzenie, że systemy NC były niemożliwe do zaprogramowania.
Od taśmy perforowanej do programów w pamięci
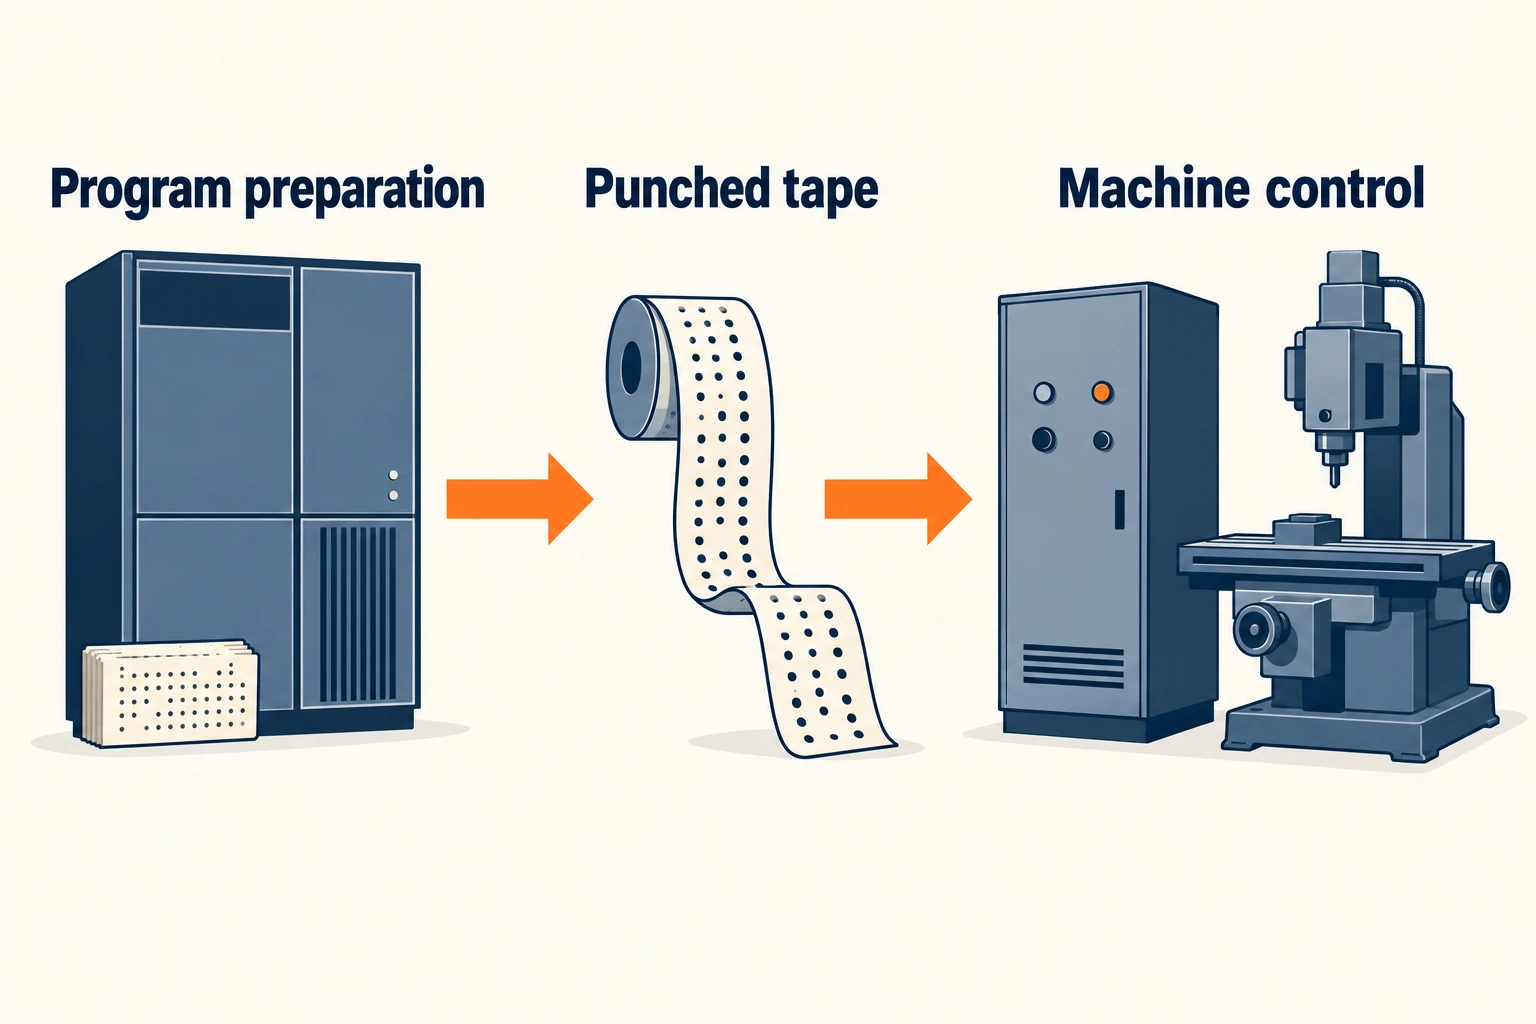
Taśma perforowana nadawała instrukcjom numerycznym fizyczną formę, którą czytnik mógł wykryć. Przenosiła program; nie dostarczała siły do przemieszczania maszyny. W opisie MIT z 1952 roku elektroniczny sterownik dekodował taśmę i współpracował z serwomechanizmami w celu przemieszczenia frezarki. Opis zawierał również informacje o postępach ruchu.
Komputery zostały wprowadzone do przepływu pracy w kilku punktach. W demonstracji MIT z 1959 roku narzędzi programowanych automatycznie (APT) zewnętrzny komputer obliczał instrukcje i tworzył taśmę dla maszyny. Przygotowanie programów z pomocą komputera było więc możliwe bez konieczności, aby sterowanie maszyną samo było CNC.
Te udokumentowane przykłady przedstawiają przejście w kolejności chronologicznej:
- MIT, 1952: Taśmowo sterowana frezarka z elektronicznym sterowaniem i serwomechanizmami była już w eksploatacji.
- Demonstracja APT w MIT, 1959: Komputer mógł przygotować instrukcje obróbkowe poza linią produkcyjną i wygenerować taśmę dla oddzielnego sterowania maszyną.
- FANUC 250, 1964: Sterowanie oparte na komputerze zostało opracowane specjalnie do szlifowania silników obrotowych.
- FANUC 200A, 1972: Uniwersalne CNC umożliwiało edycję programów obróbkowych przechowywanych w pamięci.
To konkretne etapy rozwoju, a nie pojedyncza data światowego przejścia. FANUC określa system z 1964 roku jako rozwiązanie dedykowane, a nie sterowanie przeznaczone do ogólnego zastosowania w obrabiarkach.
Jedna dziurka się przesuwa: jak różni się rewizja programu
Rozważmy płytę z trzema identycznymi otworami. W rewizji B środkowy otwór jest przesuwany na nowe miejsce; kontur płyty, średnice otworów oraz położenia pozostałych dwóch otworów pozostają bez zmian. Następna surowa płyta musi zostać obrabiona według nowego projektu.
Zarówno historyczne sterowanie numeryczne (NC), jak i CNC, mogą wyrazić zmianę położenia, pod warunkiem że ruch mieści się w możliwościach maszyny. Różnica dotyczy ścieżki od zmiany projektu do instrukcji dostępnych w układzie sterowania.
| Zadanie | Historiczny przepływ pracy z taśmą NC | CNC przepływ pracy |
|---|---|---|
| Zmiana instrukcji | Zmodyfikuj informacje programowe używane do przygotowania taśmy, a następnie wyprodukuj poprawioną taśmę lub jej fragment. | Edytuj przechowywany program części lub zmodyfikuj jego źródło i wygeneruj zastępczy plik programu. |
| Udostępnienie zmiany | Zidentyfikuj i załaduj poprawną, zmodyfikowaną taśmę. | Przesyłaj lub zapisuj zmodyfikowany program i wybierz zamierzona wersję do wykonania. |
| Sprawdzenie wyniku | Zweryfikuj zgodność zmienionych instrukcji, ustawienia oraz położenia powstałego otworu. | Zweryfikuj tę samą zależność; edytowalny plik nie gwarantuje, że uruchomiona jest właściwa wersja zmiany. |
Starsza ścieżka nie opierała się koniecznie wyłącznie na obliczeniach ręcznych. W demonstracji systemu APT z 1959 zmiana kilku instrukcji wejściowych modyfikowała obliczoną geometrię przed wytworzeniem nowej taśmy. CNC wprowadziło zarządzanie programami również do układu sterowania: w instrukcji obsługi Haas Device Manager opisano tworzenie, kopiowanie, edycję i wybór przechowywanych programów.
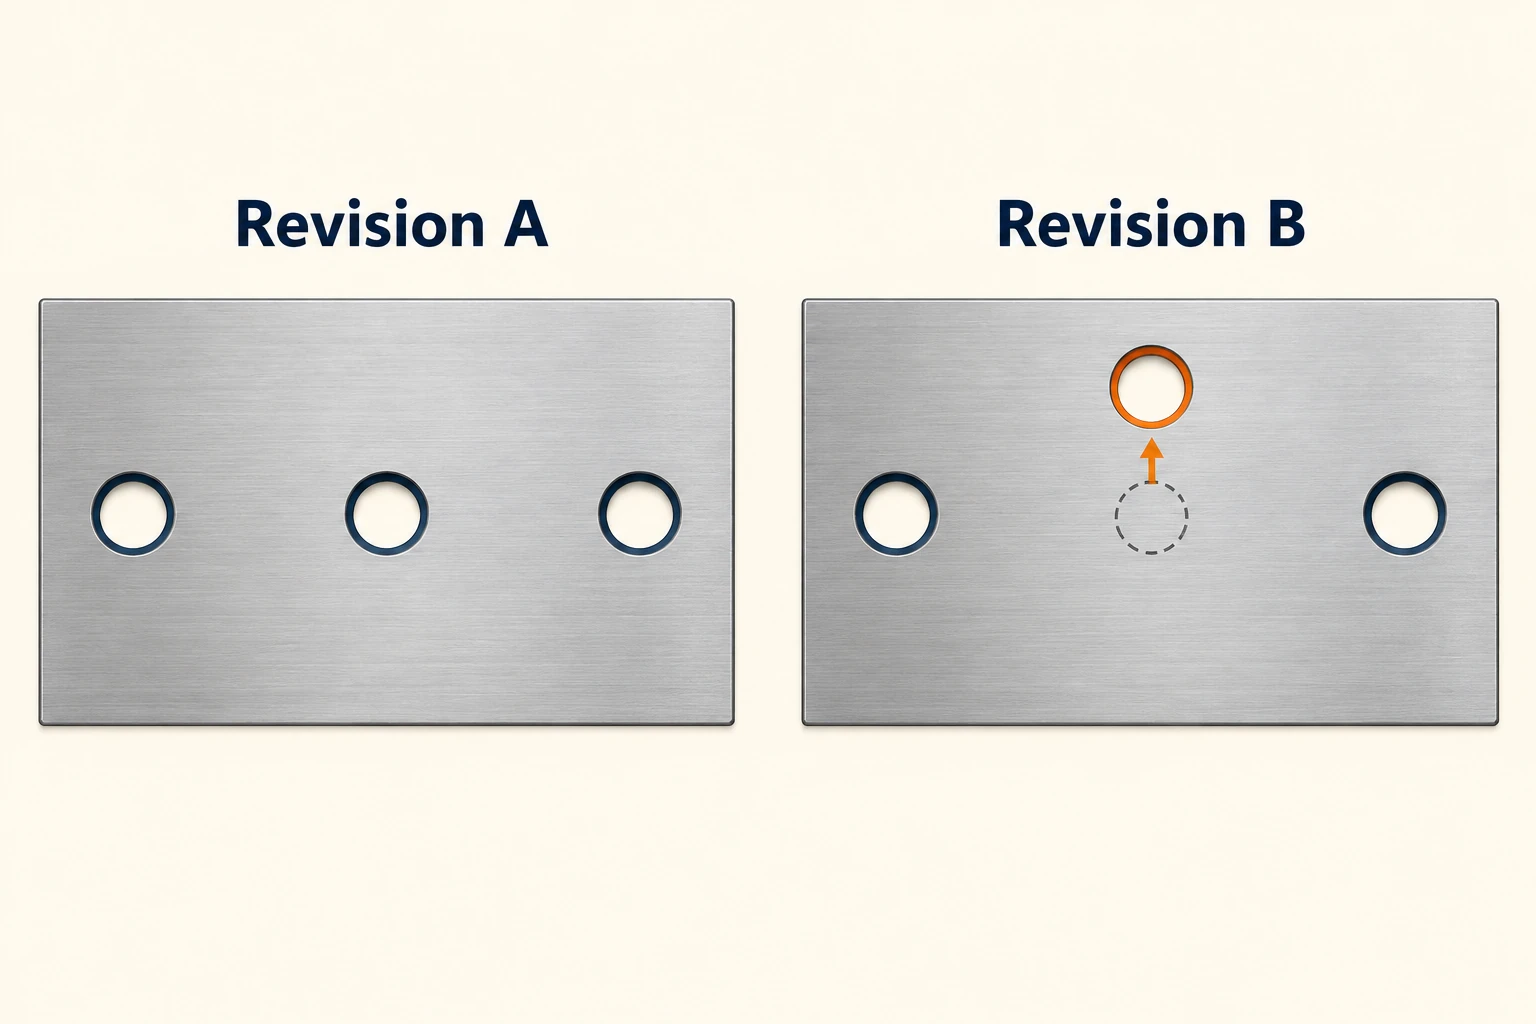
Dla zmodyfikowanej płyty przesunięcie całego układu współrzędnych roboczych przesunęłoby również dwa otwory, które powinny pozostać bez zmian. Zamiast tego należy zmienić dane programowe dotyczących wpływanego elementu. Łatwiejsza edycja zmniejsza opór związany z wprowadzeniem tej zmiany; nie decyduje jednak, jaką geometrię projektant miał zamiar zaimplementować.
Dlaczego termin „program NC” nadal pojawia się w systemach CNC
NC pozostaje ogólniejszym pojęciem. Dokument z nagłówkiem „program NC” nie wskazuje na starą maszynę z twardo zakodowanym sterowaniem. Na przykład opis stacji programowania HEIDENHAIN używa określenia „programy NC” dla programów tworzonych i testowanych dla jego sterowników komputerowych.
Nazewnictwo plików to kolejna, osobna warstwa. Haas dokumentuje przykład programu eksportowanego z rozszerzeniem .nc pliku, podczas gdy HEIDENHAIN wyjaśnia, że jego programy dialogowe oraz programy zgodne z normami DIN/ISO używają różnych rozszerzeń. Same rozszerzenie pliku nie wskazuje, jakie instrukcje akceptuje konkretny układ sterowania.
Podobnie, czytnik taśmy opisuje metodę wprowadzania danych. Ekran opisuje interfejs. Żadne z tych stwierdzeń z osobna nie określa, w jaki sposób zaimplementowane są funkcje sterowania. Istotnym pytaniem jest, czy komputer wykonuje funkcje sterowania numerycznego, a nie czy komputer wspomagał przygotowanie programu w innym miejscu.
Takie rozumienie terminów pozwala uniknąć powszechnej błędnego założenia: traktowania NC, CNC, formatu programu i metody przesyłu jako czterech konkurujących ze sobą typów maszyn. Opisują one różne części tego samego przepływu pracy.
Co etykiety nie dowodzą
Zwrot sprzężenia zwrotnego stanowi odrębną kategorię. Zamknięta pętla pozycji wykorzystuje zmierzoną pozycję osi do korekcji ruchu; otwarta pętla pozycji nie robi tego. Wczesny system MIT już wymieniał informacje o ruchu z serwomechanizmami. Stwierdzenie „NC to układ otwartej pętli, CNC to układ zamkniętej pętli” nie może więc stanowić ogólnej definicji.
Krzywoliniowa geometria nie jest własnością wyłącznie CNC. Prezentacja systemu APT z 1959 dotyczyła części konturowych oraz przybliżania krzywej ścieżki krótkimi odcinkami prostymi. Więcej znaczy dostępne w sterowniku funkcje ścieżkowe i sposób reprezentacji krzywej niż historyczna nazwa.
Proces frezowania nadal zależy od maszyny i jej przygotowania. Zmiana architektury sterowania nie zmienia same w sobie mocy wrzeciona, zasięgu frezu ani sztywności uchwytu. Nasze porównanie frezowania ręcznego i frezowania CNC wyjaśnia, jak zaprogramowany ruch wpisuje się w szerszy proces obróbki skrawaniem.
Trwałą zaletą było zwiększenie elastyczności w zakresie implementacji funkcji sterowania oraz zarządzania instrukcjami obróbki. Aby zrozumieć konkretny system, należy rozróżnić jego architekturę sterowania, przepływ pracy programu oraz rzeczywiste możliwości ruchowe. Te trzy opisy wyjaśniają znacznie więcej niż samo występowanie lub brak litery C.
Najczęściej zadawane pytania
Czy CNC to rodzaj NC?
Tak. Sterowanie numeryczne to ogólniejsze pojęcie; CNC realizuje je za pomocą komputera kontrolującego funkcje maszyny. W porównaniach historycznych termin „NC” jest często używany w węższym znaczeniu — dla wcześniejszych, sprzętowo zaprogramowanych układów sterowania.
Czy program maszyny NC można było zmienić?
Tak. Sterownik numeryczny z zasilaniem taśmą (NC) mógł otrzymywać zmienione instrukcje za pośrednictwem skorygowanej lub zastępczej taśmy. Stała logika sterująca zbudowana w sprzęcie nie zapewniała trwałości każdego programu części. CNC wprowadził bardziej elastyczną pamięć i możliwość edycji programów bezpośrednio w sterowniku.
Czy plik programu NC wymaga starszej maszyny NC?
Nie. Nowoczesne systemy CNC również używają terminu „program NC”. Zgodność zależy od instrukcji zawartych w programie oraz od docelowego sterownika, a nie tylko od nazwy pliku lub jego rozszerzenia.
Czy CNC wprowadził całą automatyczną obróbkę?
Nie. Wcześniejsze maszyny NC już wykonywały ruch zaprogramowany. CNC zmienił sposób implementacji i zarządzania funkcjami sterowania oraz programami; był to etap ewolucji w obrębie sterowania numerycznego.



