Nesta página
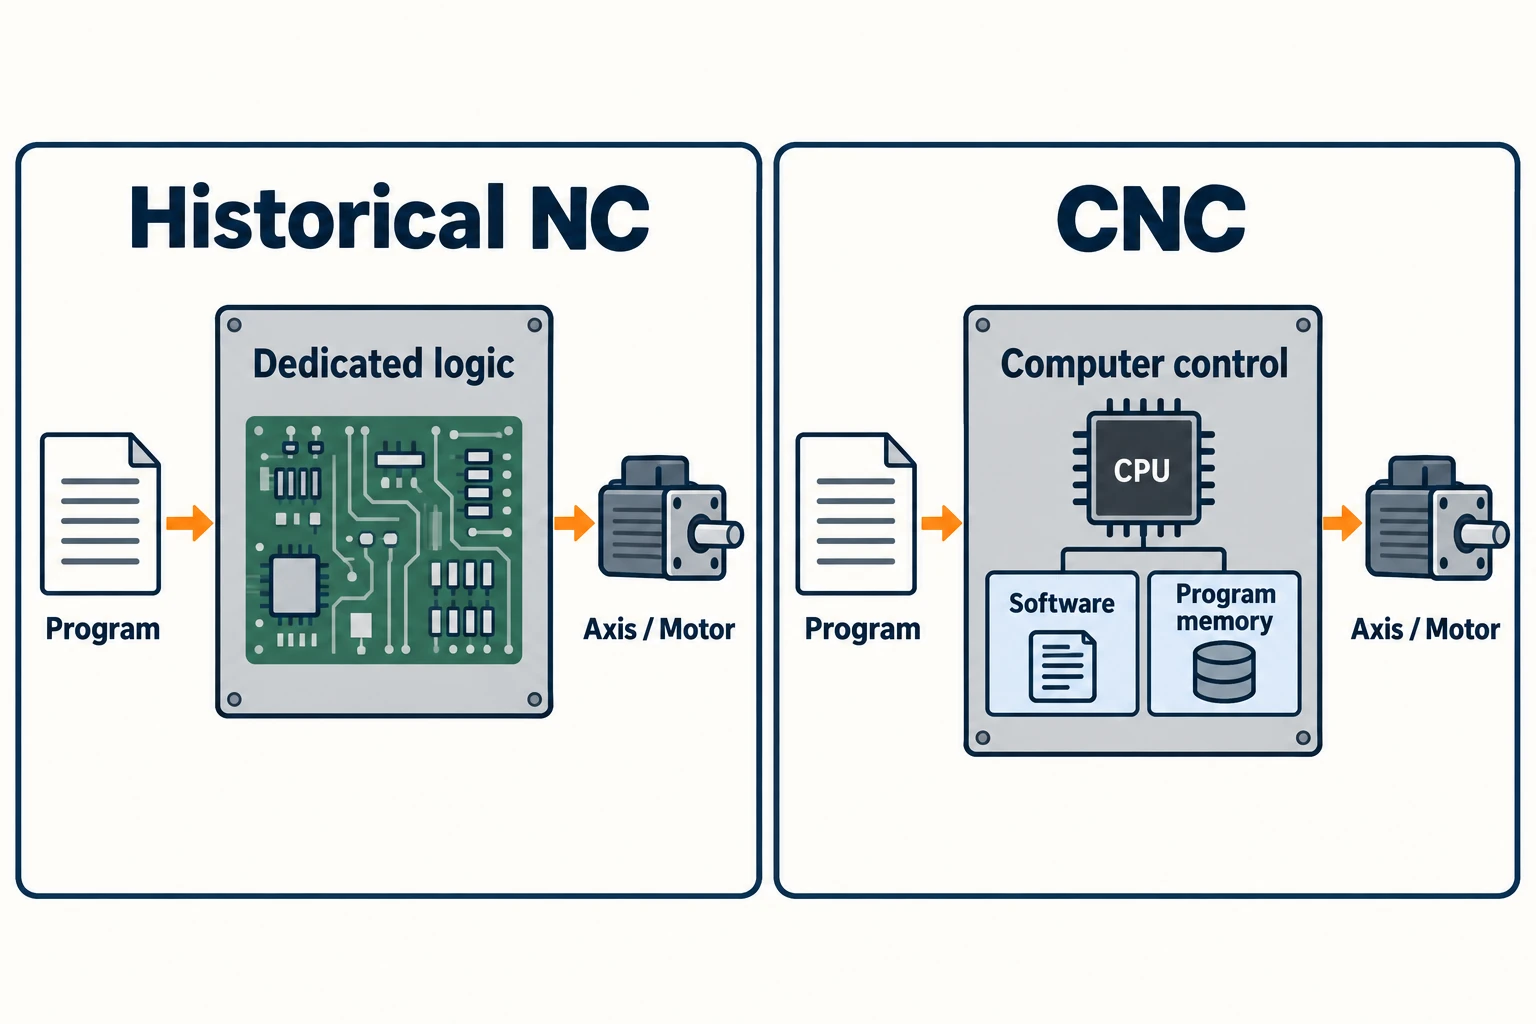
NC significa controle numérico: uma máquina segue instruções numéricas codificadas. CNC significa controle numérico por computador, uma forma de NC que utiliza um computador para controlar as funções da máquina. Em uma comparação histórica entre NC e CNC, “NC” geralmente se refere a um sistema de controle mais antigo, cujas funções eram implementadas em hardware eletrônico dedicado. CNC transferiu essas funções para um sistema baseado em computador, com software e memória de programa.
A mudança importante foi a forma como o controle processava as instruções e com que facilidade um programa de usinagem podia ser armazenado, revisado e reutilizado. Não foi a invenção do movimento automático em si. Máquinas NC antigas já seguiam programas, e algumas já utilizavam realimentação (feedback) e produziam formas contornadas.
O que o computador mudou dentro do controle
Separe o programa da peça da lógica de controle. O programa da peça descreve uma tarefa específica: posições, movimentos e comandos de usinagem. A lógica de controle interpreta essas informações e executa as funções de controle da máquina. O guia sobre como um sistema CNC controla o movimento da máquina acompanha essas instruções através do controlador, dos acionadores e da realimentação (feedback).
Um sistema NC histórico com lógica fixa (hardwired) utilizava circuitos dedicados para essas funções. “Hardwired” não significa que um padrão diferente de furos exigisse a reconexão física da máquina. Um programa diferente da peça ainda poderia orientar o controle a executar movimentos distintos dentro de suas capacidades. O que era menos flexível era a própria implementação do controle e o tratamento dos programas diretamente na máquina.
Um sistema CNC implementa as funções de controle numérico usando um computador. Software, hardware de processamento e memória permitem tratar as instruções como dados editáveis. O relato da FANUC sobre seu controle 200A, desenvolvido em 1972, fornece um exemplo concreto: o controle permitia editar programas de usinagem armazenados na memória. Essa é uma distinção mais útil do que a afirmação genérica de que os sistemas NC eram não programáveis.
Da fita perfurada a programas na memória
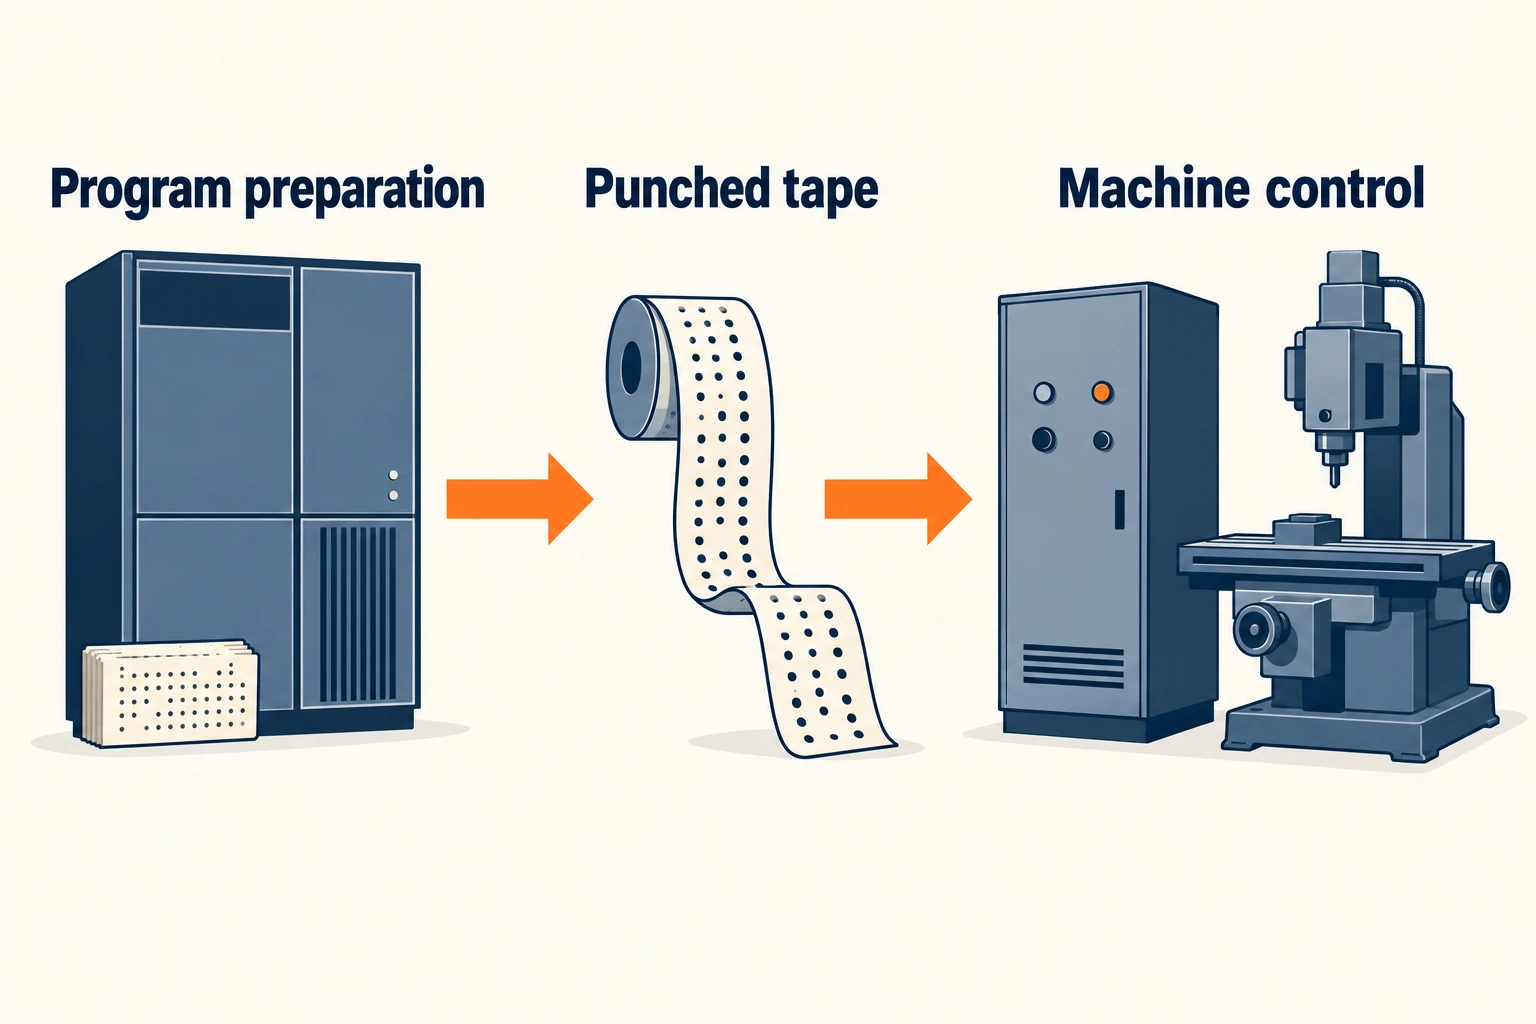
A fita perfurada dava forma física às instruções numéricas, que podiam ser detectadas por um leitor. Ela transportava o programa; não fornecia a força para movimentar a máquina. Na descrição de 1952 do MIT, um diretor eletrônico decodificava a fita e trabalhava em conjunto com servomecanismos para movimentar uma fresadora. O relato também descrevia o retorno de informações sobre o andamento do movimento.
Os computadores entraram no fluxo de trabalho em mais de um ponto. Na demonstração de 1959 de Ferramentas Programadas Automaticamente (APT) do MIT, um computador externo calculava as instruções e produzia uma fita para a máquina. Assim, era possível preparar programas com assistência computacional sem que o próprio controle da máquina fosse um CNC.
Esses exemplos documentados mostram a transição em ordem cronológica:
- MIT, 1952: Uma fresadora dirigida por fita, com controle eletrônico e servomecanismos, já estava em operação.
- Demonstração APT do MIT, 1959: Um computador podia preparar instruções de usinagem offline e gerar uma fita para um controle de máquina separado.
- FANUC 250, 1964: Um controle baseado em computador foi desenvolvido para uma aplicação especializada de retificação de motor rotativo.
- FANUC 200A, 1972: Um CNC multifuncional suportava a edição de programas de usinagem armazenados na memória.
Esses são marcos específicos, não uma data única de mudança mundial. A FANUC descreve o sistema de 1964 como um desenvolvimento de propósito especial, e não como um controle destinado a tornos e fresadoras em geral. O exemplo posterior com memória e edição ilustra um estágio diferente dessa transição.
Um furo se move: como a revisão do programa difere
Considere uma chapa com três furos iguais. Na Revisão B, o furo central é deslocado para uma nova posição; o contorno da chapa, os diâmetros dos furos e as outras duas posições permanecem inalterados. A próxima peça em branco deve ser usinada conforme o novo projeto.
Tanto o NC histórico quanto CNC podem expressar uma posição alterada, desde que o movimento esteja dentro das capacidades da máquina. A diferença está na rota da alteração de projeto até as instruções disponíveis no controlador.
| Tarefa | Fluxo de trabalho do NC histórico com fita | CNC fluxo de trabalho |
|---|---|---|
| Revisar as instruções | Alterar as informações do programa usadas para preparar a fita e, em seguida, produzir a fita corrigida ou sua seção. | Editar o programa da peça armazenado ou revisar sua origem e gerar um arquivo de programa substituto. |
| Tornar a revisão disponível | Identificar e carregar a fita revisada correta. | Transferir ou salvar o programa revisado e selecionar a versão pretendida para execução. |
| Verificar o resultado | Verificar se as instruções alteradas, a configuração e a localização resultante do furo estão de acordo. | Verificar a mesma relação; um arquivo editável não garante que a revisão correta esteja sendo executada. |
A rota mais antiga não envolvia necessariamente apenas cálculos manuais. Na demonstração APT do 1959, a alteração de algumas instruções de entrada modificava a geometria calculada antes da produção de uma nova fita. CNC também trouxe o tratamento de programas para dentro do controlador: o manual do Haas Device Manager documenta a criação, cópia, edição e seleção de programas armazenados.
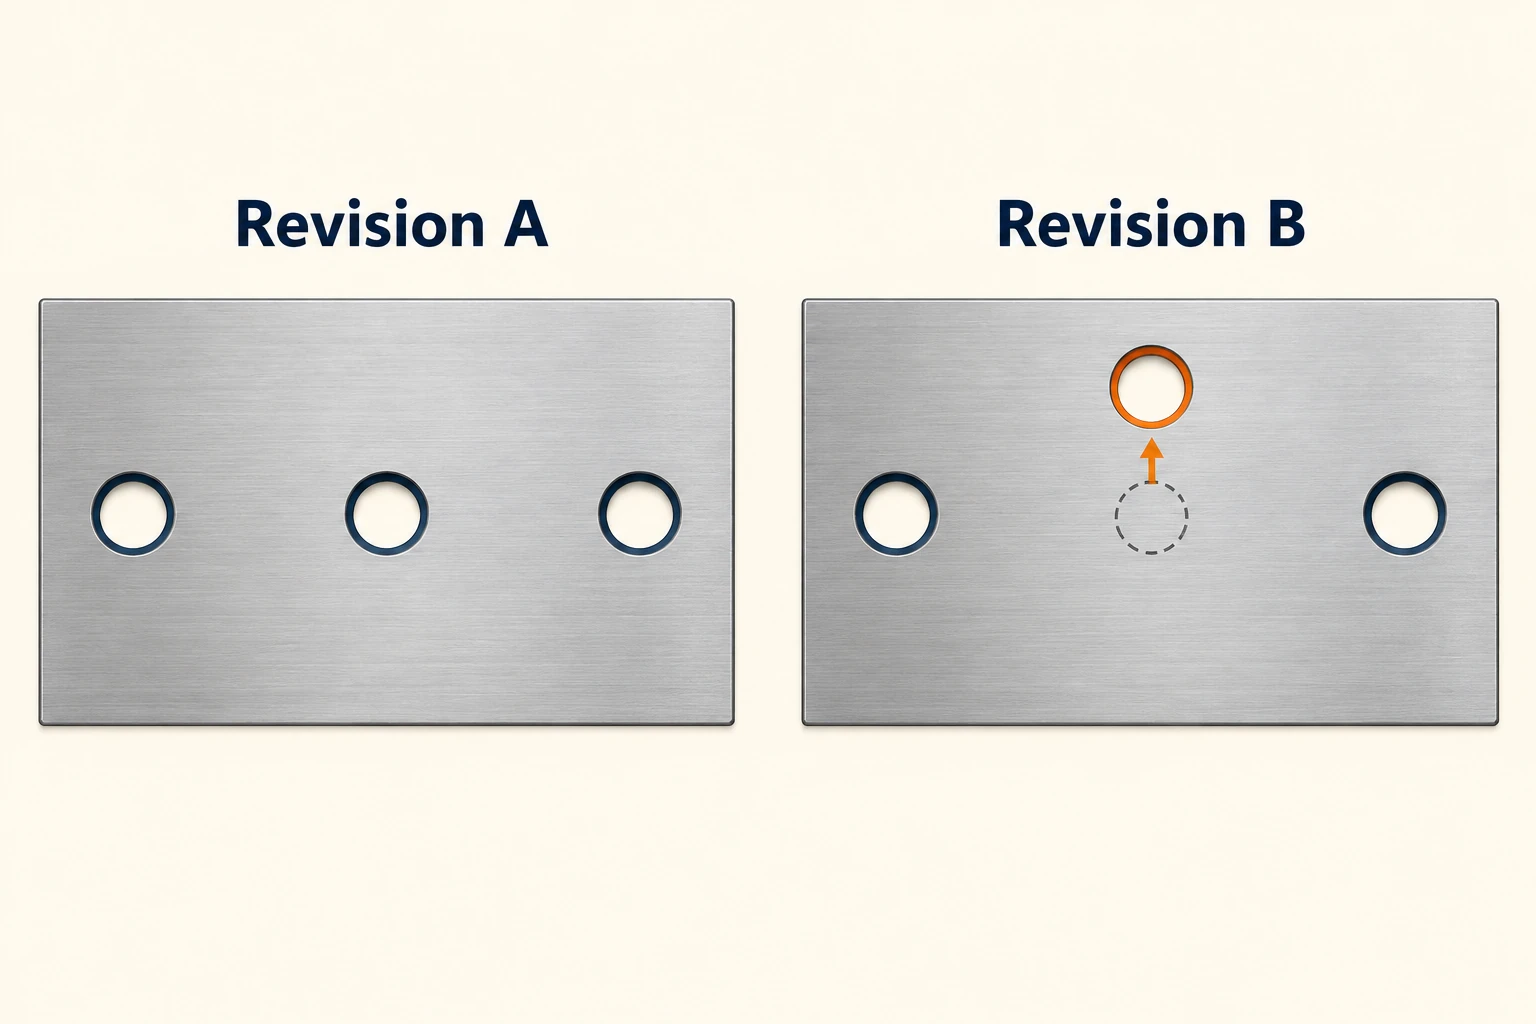
Para a placa revisada, deslocar todo o sistema de coordenadas de trabalho também deslocaria os dois furos que deveriam permanecer inalterados. Em vez disso, devem ser alterados os dados do programa referentes à característica afetada. Edições mais fáceis reduzem a resistência à realização dessa alteração; elas não decidem qual geometria o projetista pretendia.
Por que “programa NC” ainda aparece em sistemas CNC
NC continua sendo o termo mais amplo. Um documento intitulado “programa NC” não identifica necessariamente uma máquina antiga de lógica fixa. Por exemplo, a descrição atual da estação de programação da HEIDENHAIN usa “programas NC” para programas criados e testados em seus controles baseados em computador.
A nomenclatura de arquivos é outra camada distinta. A Haas documenta um exemplo de programa exportado com um .nc nome de arquivo, enquanto a HEIDENHAIN explica que seus programas conversacionais e os programas DIN/ISO usam extensões diferentes. Uma extensão de arquivo isoladamente não indica quais instruções um determinado controlador aceita.
Da mesma forma, um leitor de fita descreve um método de entrada. Uma tela descreve uma interface. Nenhuma dessas observações isoladamente estabelece como as funções de controle são implementadas. A pergunta útil é se um computador executa funções de controle numérico, e não se um computador ajudou a preparar o programa em outro lugar.
Ler os termos dessa maneira evita um erro comum: tratar NC, CNC, formato do programa e método de transferência como quatro tipos concorrentes de máquina. Eles descrevem partes diferentes do mesmo fluxo de trabalho.
O que as etiquetas não provam
A realimentação é uma distinção separada. Um laço fechado de posição usa a posição medida do eixo para corrigir o movimento; um laço aberto de posição não o faz. O sistema inicial do MIT já trocava informações de movimento com seus servomecanismos. Portanto, a afirmação “NC é em malha aberta, CNC é em malha fechada” falha como definição geral.
A geometria curva não é exclusiva de CNC. A demonstração APT de 1959 discutida abordava peças contornadas e a aproximação de um caminho curvo por meio de pequenos segmentos retos. As funções de trajetória disponíveis em um controle e a forma como uma curva é representada são mais relevantes do que a etiqueta histórica.
O processo de usinagem ainda depende da máquina e da configuração. Alterar a arquitetura de controle não modifica, por si só, a potência do eixo principal, o alcance da ferramenta de corte ou a restrição fornecida pelo dispositivo de fixação. Nossa comparação entre fresagem manual e fresagem CNC explica como o movimento programado se insere no processo global de usinagem.
O avanço duradouro foi a flexibilidade na implementação das funções de controle e no gerenciamento das instruções de usinagem. Para compreender um sistema específico, distinga sua arquitetura de controle, seu fluxo de trabalho de programa e suas reais capacidades de movimento. Essas três descrições explicam muito mais do que a mera presença ou ausência da letra C.
Perguntas frequentes
É CNC um tipo de NC?
Sim. Controle numérico é o conceito mais amplo; CNC o implementa usando um computador para controlar as funções da máquina. Em comparações históricas, “NC” é frequentemente usado de forma mais restrita para designar controles anteriores baseados em circuitos fixos.
O programa de uma máquina NC poderia ser alterado?
Sim. Uma máquina-ferramenta NC alimentada por fita poderia receber instruções revisadas por meio de uma fita corrigida ou substituta. A lógica de controle hardwired não tornava permanente todo programa de peça. CNC adicionou armazenamento e edição mais flexíveis no próprio controlador.
Um arquivo de programa NC exige uma máquina NC antiga?
Não. Sistemas modernos CNC também utilizam o termo programa NC. A compatibilidade depende das instruções do programa e do controlador-alvo, não apenas do nome ou da extensão do arquivo.
O CNC introduziu toda a usinagem automática?
Não. Máquinas NC anteriores já executavam movimentos programados. O CNC alterou a forma como as funções de controle e os programas eram implementados e gerenciados; foi uma evolução dentro do controle numérico.



