En esta página
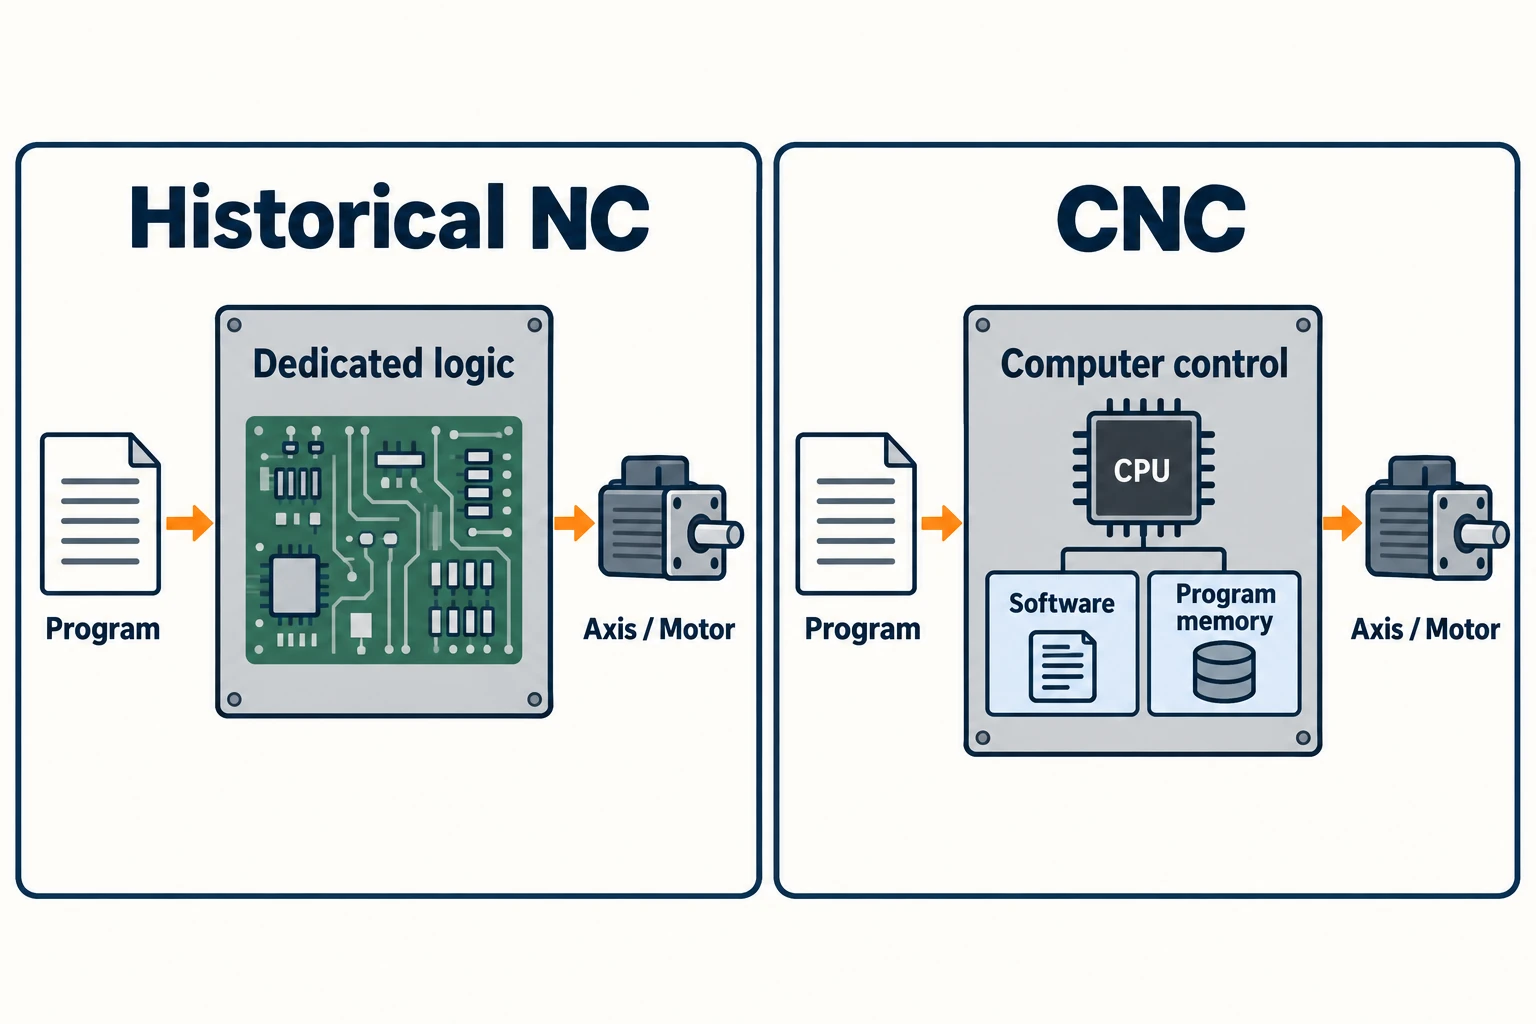
NC significa control numérico: una máquina sigue instrucciones numéricas codificadas. CNC significa control numérico por computadora, una forma de NC que utiliza una computadora para controlar las funciones de la máquina. En una comparación histórica entre NC y CNC, «NC» suele referirse a un sistema de control anterior cuyas funciones se implementaban mediante hardware electrónico dedicado. CNC trasladó esas funciones a un sistema basado en computadora con software y memoria de programa.
El cambio importante fue cómo el sistema de control manejaba las instrucciones y con qué facilidad se podía almacenar, revisar y reutilizar un programa de mecanizado. No fue la invención del movimiento automático en sí. Las máquinas NC tempranas ya seguían programas, y algunas ya utilizaban retroalimentación y generaban formas contorneadas.
Qué cambió la computadora dentro del sistema de control
Separe el programa de pieza de la lógica de control. El programa de pieza describe una tarea específica: posiciones, movimientos y órdenes de mecanizado. La lógica de control interpreta esa información y ejecuta las funciones de control de la máquina. La guía sobre cómo un sistema CNC controla el movimiento de la máquina sigue esas instrucciones a través del controlador, los accionamientos y la retroalimentación.
Un sistema NC histórico con lógica fija (hardwired) utilizaba circuitos dedicados para esas funciones. «Con lógica fija» no significa que un patrón distinto de agujeros requiriera volver a cablear la máquina. Un programa de pieza diferente aún podía indicar al sistema de control que realizara distintos movimientos dentro de sus capacidades. Lo menos flexible era la propia implementación del sistema de control y el manejo de los programas directamente en la máquina.
Un sistema CNC implementa las funciones de control numérico mediante una computadora. El software, el hardware de procesamiento y la memoria permiten tratar las instrucciones como datos editables. La descripción de FANUC sobre su control 200A, desarrollado en 1972, constituye un ejemplo concreto: dicho control permitía editar los programas de mecanizado almacenados en memoria. Esa es una distinción más útil que afirmar genéricamente que los sistemas NC eran no programables.
Desde la cinta perforada hasta los programas en memoria
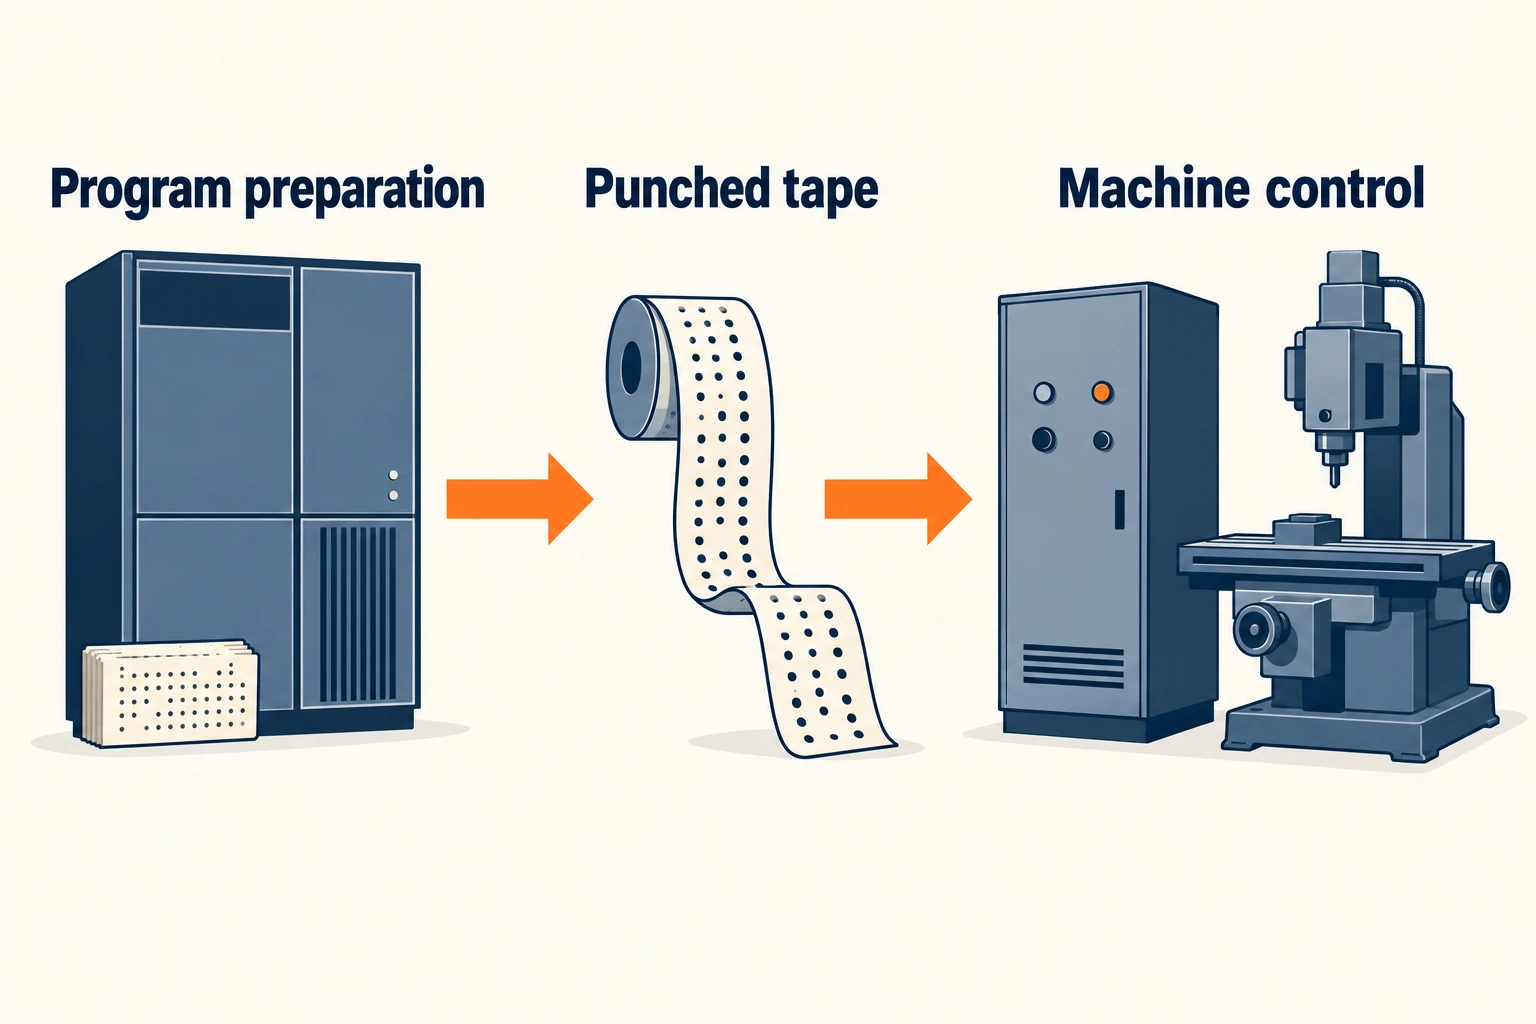
La cinta perforada daba una forma física a las instrucciones numéricas, detectable mediante un lector. Transportaba el programa; no suministraba la fuerza necesaria para mover la máquina. En la descripción de 1952 del MIT, un director electrónico descodificaba la cinta y trabajaba junto con servomecanismos para mover una máquina fresadora. El relato también describía cómo se devolvía información sobre el progreso del movimiento.
Los ordenadores entraron en el flujo de trabajo en más de un punto. En la demostración de 1959 de Herramientas Programadas Automáticamente (APT) del MIT, un ordenador externo calculaba las instrucciones y generaba una cinta para la máquina. Por tanto, era posible preparar programas asistidos por ordenador sin que el propio control de la máquina fuera un CNC.
Estos ejemplos documentados muestran la transición en orden cronológico:
- MIT, 1952: Ya funcionaba una máquina fresadora dirigida por cinta, con control electrónico y servomecanismos.
- Demostración APT del MIT, 1959: Un ordenador podía preparar instrucciones de mecanizado fuera de línea y generar una cinta para el control independiente de una máquina.
- FANUC 250, 1964: Se desarrolló un control basado en ordenador para una aplicación especializada de rectificado de motores rotativos.
- FANUC 200A, 1972: Un CNC multifunción permitía editar programas de mecanizado almacenados en memoria.
Se trata de hitos específicos, no de una fecha única de cambio mundial. FANUC describe el sistema 1964 como un desarrollo especializado, y no como un control destinado a máquinas-herramienta en general. El ejemplo posterior, con memoria y edición, ilustra una etapa distinta de dicha transición.
Un orificio cambia de posición: cómo difiere la revisión del programa
Considérese una placa con tres orificios iguales. En la revisión B, el orificio central se desplaza a una nueva ubicación; el contorno de la placa, los diámetros de los orificios y las otras dos posiciones permanecen inalterados. La siguiente pieza en bruto debe mecanizarse según el nuevo diseño.
Tanto el NC histórico como CNC pueden expresar una posición modificada, siempre que el movimiento esté dentro de las capacidades de la máquina. La diferencia radica en la ruta desde el cambio de diseño hasta las instrucciones disponibles en el control.
| Tarea | Flujo de trabajo del NC histórico con cinta | CNC flujo de trabajo |
|---|---|---|
| Revisar las instrucciones | Modificar la información del programa utilizada para preparar la cinta y luego producir la cinta corregida o su sección correspondiente. | Editar el programa de pieza almacenado o revisar su origen y generar un archivo de programa de reemplazo. |
| Poner la revisión a disposición | Identificar y cargar la cinta revisada correcta. | Transferir o guardar el programa revisado y seleccionar la versión prevista para su ejecución. |
| Comprobar el resultado | Verificar que las instrucciones modificadas, la configuración y la ubicación resultante del agujero coincidan. | Verificar la misma relación; un archivo editable no garantiza que se esté ejecutando la revisión correcta. |
La ruta anterior no implicaba necesariamente cálculos manuales completos. En la demostración APT de 1959, modificar algunas sentencias de entrada cambiaba la geometría calculada antes de producir una nueva cinta. CNC también incorporó la gestión de programas al propio control: el manual del Haas Device Manager documenta la creación, copia, edición y selección de programas almacenados.
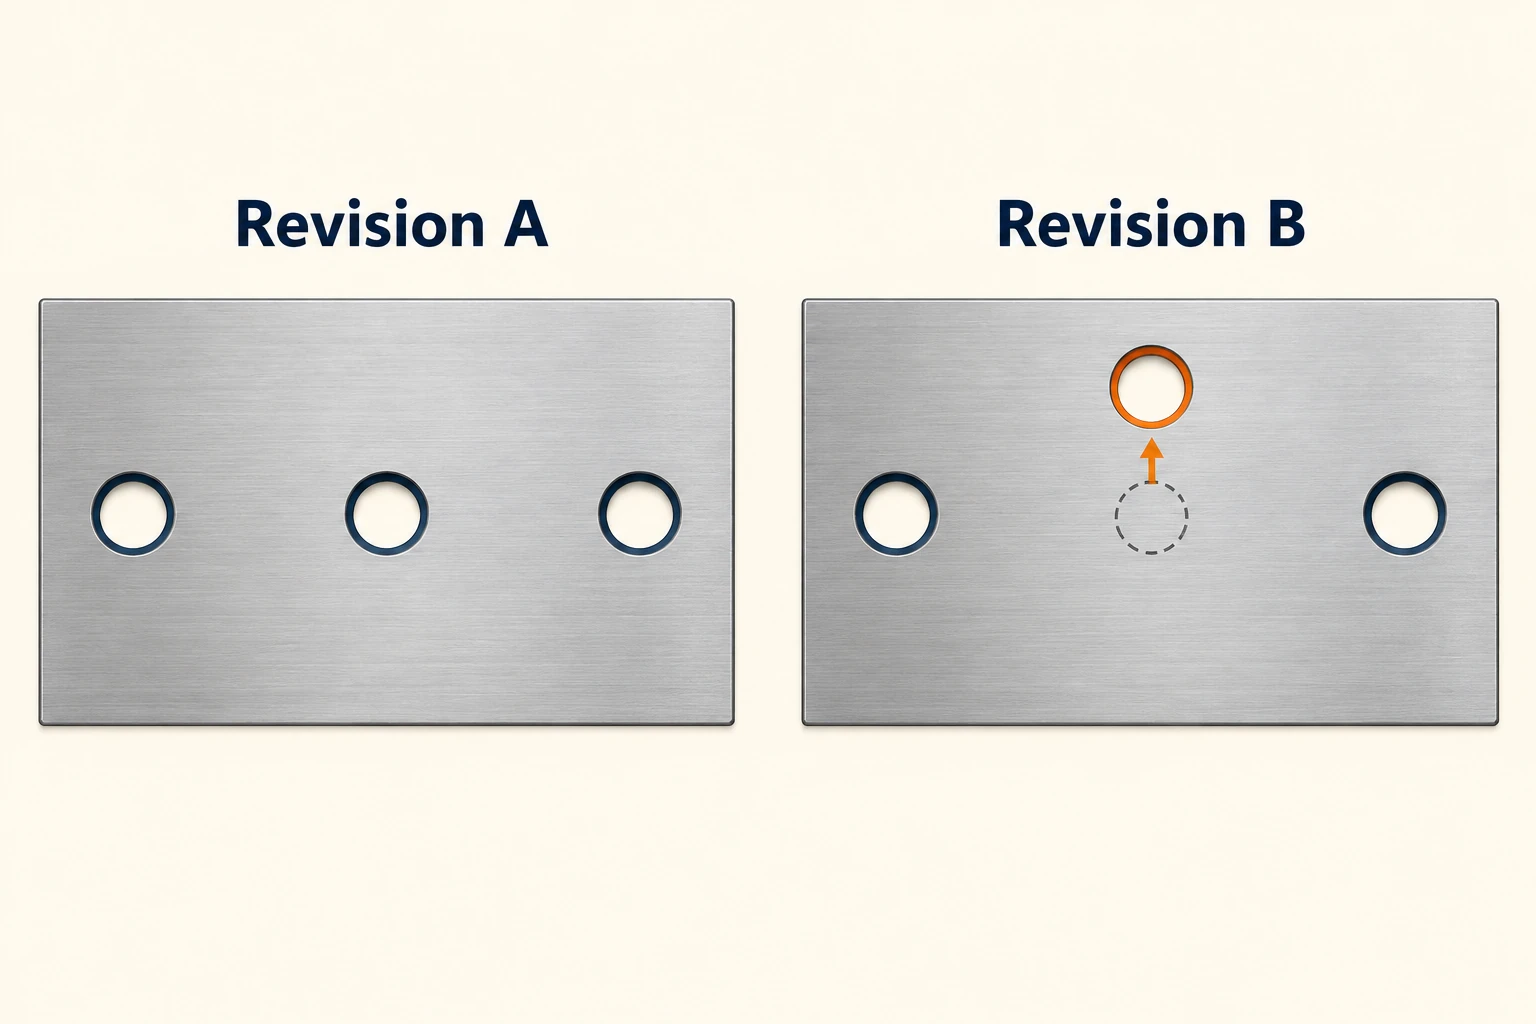
Para la placa revisada, desplazar todo el sistema de coordenadas de trabajo también desplazaría los dos agujeros que deben permanecer inalterados. En cambio, deben modificarse los datos del programa correspondientes a la característica afectada. Una edición más sencilla reduce la fricción asociada a ese cambio; sin embargo, no determina qué geometría pretendía el diseñador.
Por qué «programa NC» sigue apareciendo en los sistemas CNC
NC sigue siendo el término más amplio. Un documento titulado «programa NC» no identifica necesariamente una máquina antigua de control cableado. Por ejemplo, la descripción actual de la estación de programación de HEIDENHAIN emplea el término «programas NC» para los programas creados y probados en sus controles basados en computadora.
La nomenclatura de archivos es otra capa independiente. Haas documenta un ejemplo de programa exportado con un .nc nombre de archivo, mientras que HEIDENHAIN explica que sus programas conversacionales y los programas DIN/ISO utilizan extensiones diferentes. Una extensión de archivo por sí sola no indica qué instrucciones acepta un control específico.
Asimismo, un lector de cinta describe un método de entrada. Una pantalla describe una interfaz. Ninguna de estas observaciones por sí sola establece cómo se implementan las funciones de control. La pregunta útil es si una computadora ejecuta funciones de control numérico, y no si una computadora ayudó a preparar el programa en otro lugar.
Leer los términos de esta manera evita un error común: tratar el NC, CNC, el formato del programa y el método de transferencia como cuatro tipos distintos de máquinas. Estos describen distintas partes del mismo flujo de trabajo.
Lo que las etiquetas no demuestran
La retroalimentación es una distinción independiente. Un bucle de posición cerrado utiliza la posición medida del eje para corregir el movimiento; un bucle de posición abierto no lo hace. El sistema temprano del MIT ya intercambiaba información de movimiento con sus servomecanismos. Por tanto, la afirmación «el NC es de bucle abierto, CNC es de bucle cerrado» no sirve como definición general.
La geometría curva no es exclusiva del CNC. La demostración del sistema APT de 1959 analizó piezas contorneadas y la aproximación de una trayectoria curva mediante segmentos rectos cortos. Las funciones de trayectoria disponibles en un control y la forma en que se representa una curva importan más que la etiqueta histórica.
El proceso de corte sigue dependiendo de la máquina y de la configuración. Cambiar la arquitectura de control no modifica por sí solo la potencia del husillo, el alcance de la fresa ni la sujeción proporcionada por la fijación. Nuestra comparación entre fresado manual y fresado CNC explica cómo el movimiento programado se integra en el proceso de mecanizado más amplio.
El avance duradero fue la flexibilidad para implementar funciones de control y gestionar las instrucciones de mecanizado. Para comprender un sistema determinado, distinga su arquitectura de control, su flujo de trabajo del programa y sus capacidades reales de movimiento. Estas tres descripciones explican mucho más que la mera presencia o ausencia de la letra «C».
Preguntas frecuentes
¿Es CNC un tipo de NC?
Sí. El control numérico es el concepto más amplio; CNC lo implementa utilizando una computadora para controlar las funciones de la máquina. En comparaciones históricas, «NC» suele usarse de forma más restringida para referirse a controles anteriores basados en circuitos fijos.
¿Se podía modificar el programa de una máquina NC?
Sí. Una máquina NC alimentada por cinta podía recibir instrucciones revisadas mediante una cinta corregida o de reemplazo. La lógica de control cableada no hacía permanente cada programa de pieza. CNC añadió un almacenamiento y una edición más flexibles en el control.
¿Requiere un archivo de programa NC una antigua máquina NC?
No. Los sistemas modernos CNC también utilizan el término «programa NC». La compatibilidad depende de las instrucciones del programa y del control objetivo, no solo del nombre o de la extensión del archivo.
¿Introdujo CNC toda la mecanización automática?
No. Las máquinas NC anteriores ya ejecutaban movimientos programados. CNC cambió la forma en que se implementaban y gestionaban las funciones de control y los programas; fue una evolución dentro del control numérico.



