Auf dieser Seite
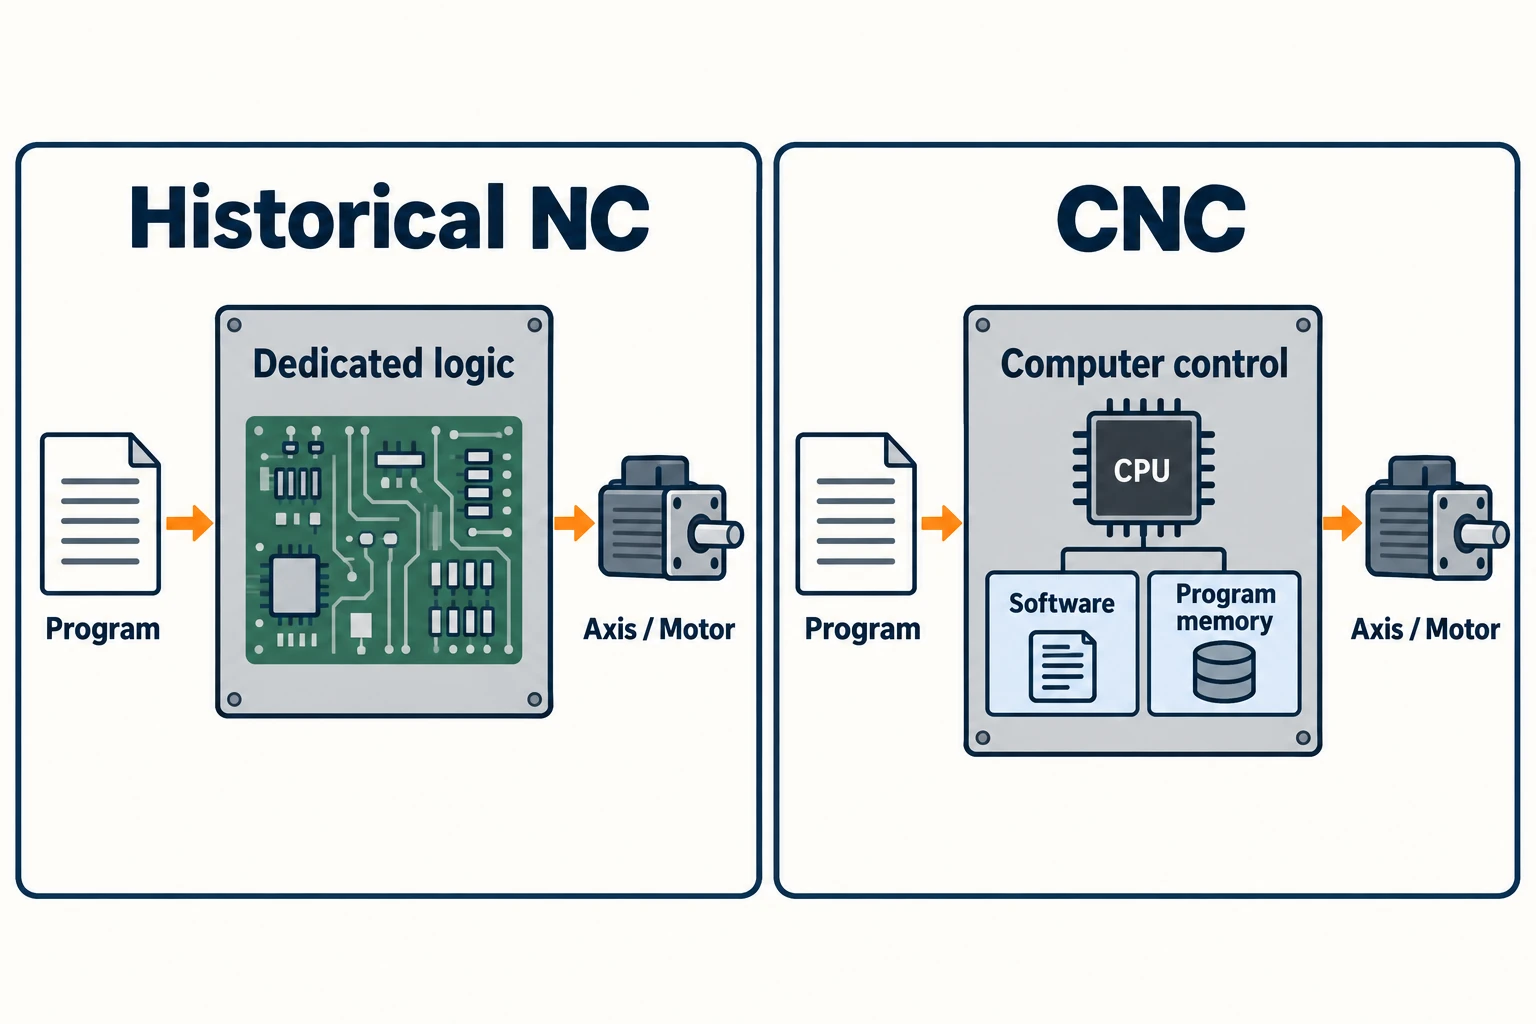
NC steht für numerische Steuerung: Eine Maschine folgt codierten numerischen Anweisungen. CNC steht für computergestützte numerische Steuerung – eine Form der NC, bei der ein Computer die Maschinenfunktionen steuert.Bei einem historischen Vergleich von NC versus CNC bezeichnet „NC“ üblicherweise eine frühere Steuerung, deren Funktionen in dedizierter elektronischer Hardware realisiert waren. CNC verlagerte diese Funktionen in ein computergestütztes System mit Software und Programmspeicher.
Die entscheidende Änderung betraf die Art und Weise, wie die Steuerung Anweisungen verarbeitete, sowie die Leichtigkeit, mit der ein Bearbeitungsprogramm gespeichert, überarbeitet und wiederverwendet werden konnte. Nicht erfunden wurde jedoch die automatische Bewegung selbst: Frühe NC-Maschinen folgten bereits Programmen, und einige verwendeten bereits Regelkreis-Feedback und erzeugten konturierte Formen.
Was der Computer innerhalb der Steuerung verändert hat
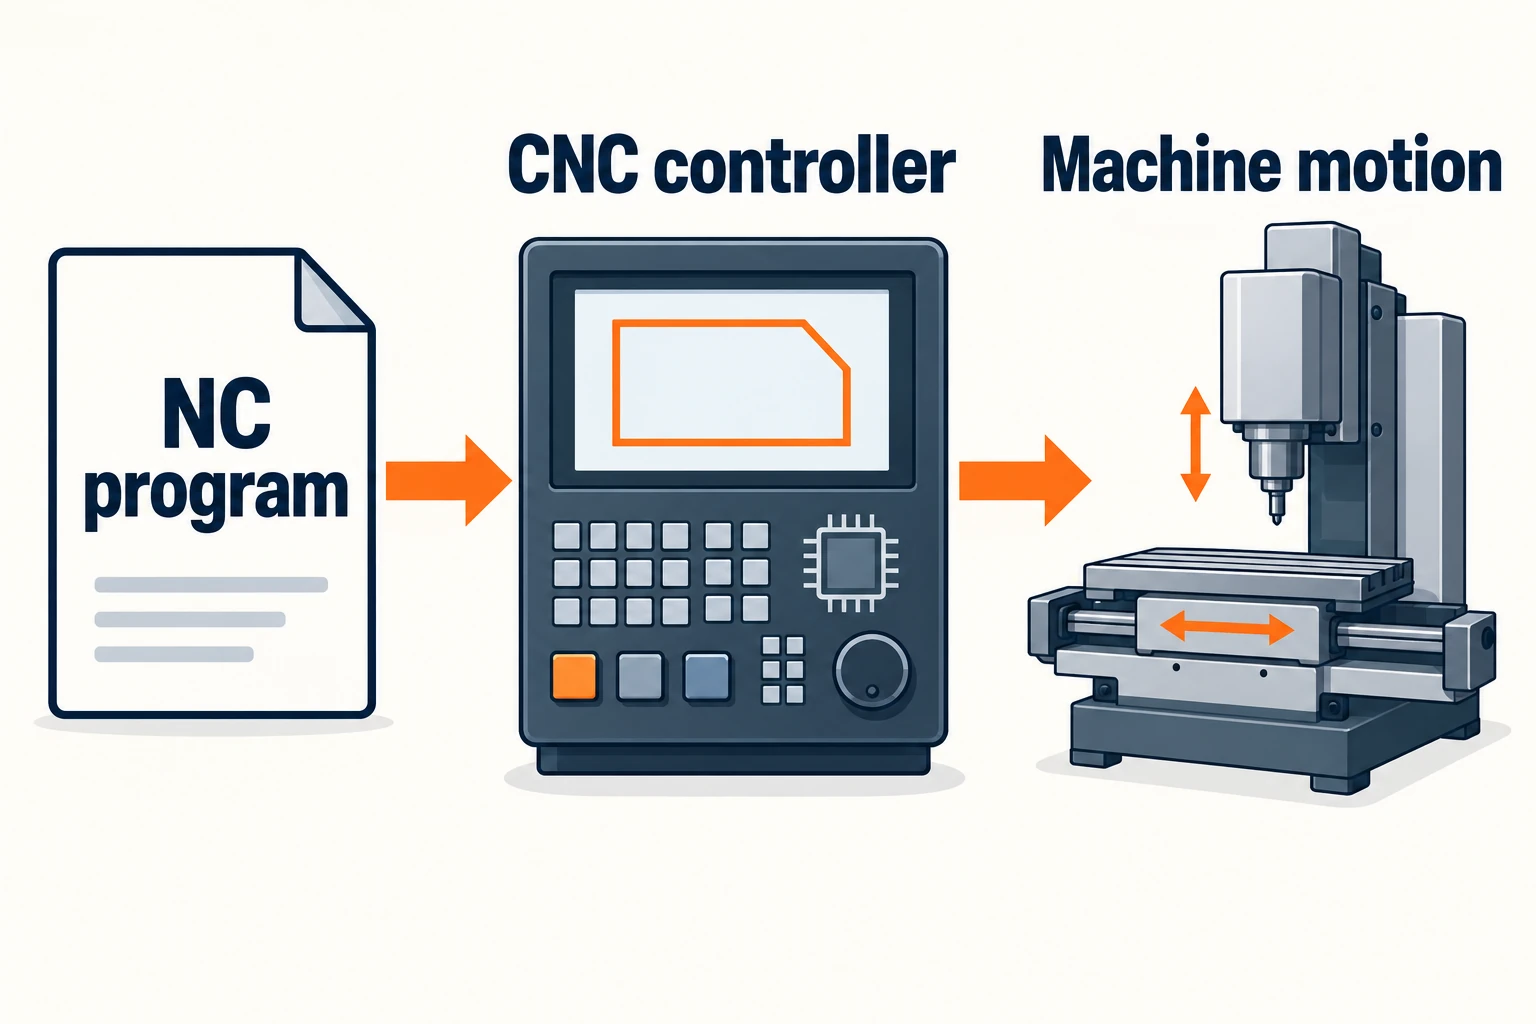
Trennen Sie dasTeileprogrammvon derSteuerungslogik. Das Teileprogramm beschreibt einen konkreten Auftrag: Positionen, Bewegungen und Bearbeitungsbefehle. Die Steuerungslogik interpretiert diese Informationen und führt die Steuerungsfunktionen der Maschine aus. Die Anleitung zuwie ein CNC-System die Maschinenbewegung steuertfolgt diesen Anweisungen durch die Steuerungseinheit, die Antriebe und das Feedback.
Eine historische verdrahtete NC verwendete dedizierte Schaltkreise für diese Funktionen. „Verdrahtet“ bedeutet nicht, dass ein anderes Lochmuster eine Neuverdrahtung der Maschine erforderte. Ein anderes Teileprogramm konnte der Steuerung weiterhin unterschiedliche Bewegungen innerhalb ihres Leistungsumfangs vorgeben. Weniger flexibel war jedoch die Implementierung der Steuerung selbst sowie die Handhabung von Programmen direkt an der Maschine.
Eine CNC implementiert numerische Steuerungsfunktionen mithilfe eines Computers. Software, Verarbeitungshardware und Speicher ermöglichen es, Anweisungen als editierbare Daten zu verarbeiten.FANUCs Darstellung seiner 200A-Steuerung, die in 1972 entwickelt wurde, liefert ein konkretes Beispiel: Die Steuerung erlaubte die Bearbeitung von im Speicher abgelegten Bearbeitungsprogrammen. Dies ist eine aussagekräftigere Unterscheidung als die pauschale Behauptung, NC sei unprogrammierbar.
Vom Lochstreifen zu Programmen im Speicher
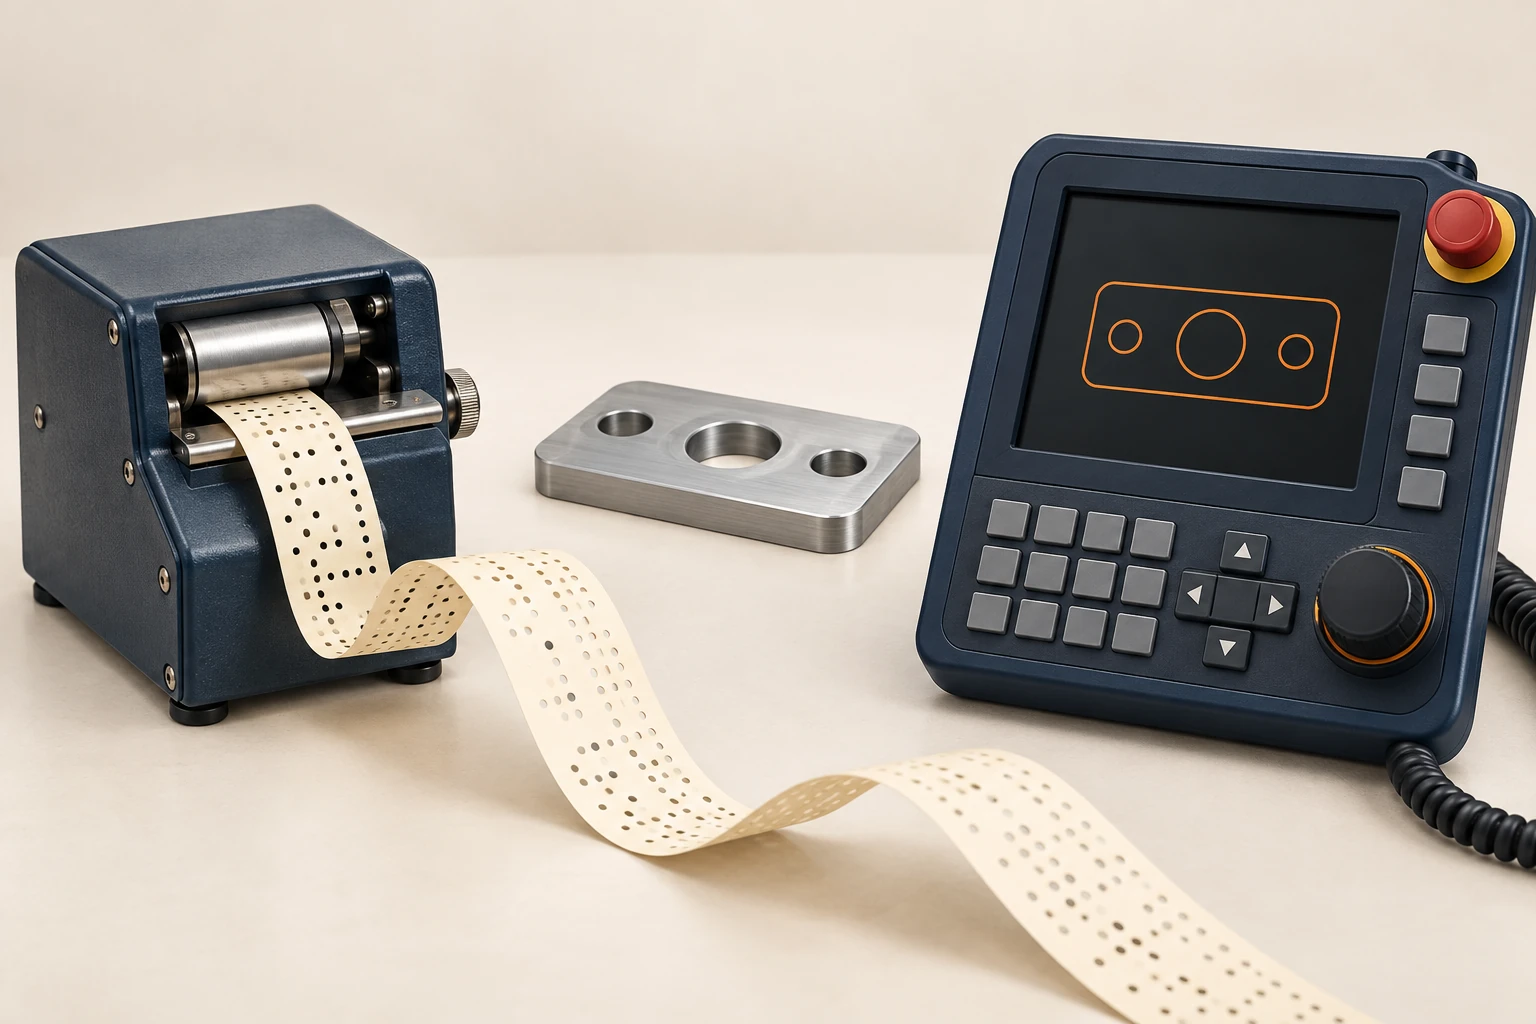
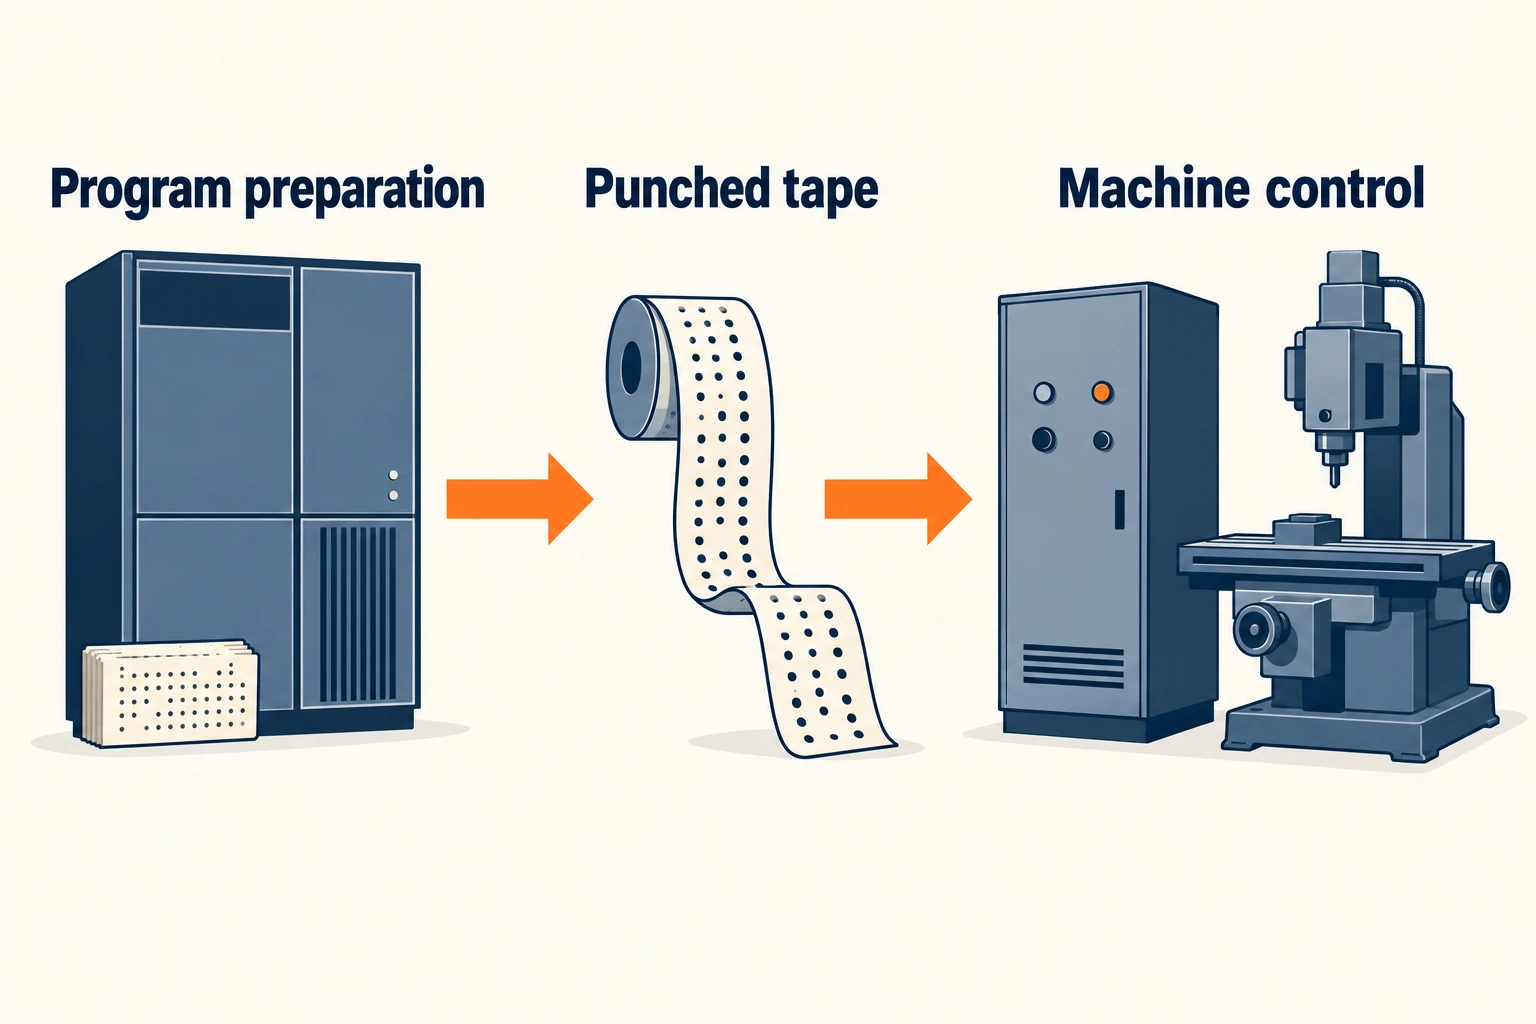
Der Lochstreifen verlieh den numerischen Anweisungen eine physische Form, die ein Lesegerät detektieren konnte. Er trug das Programm; er lieferte jedoch nicht die Kraft, um die Maschine zu bewegen. InMITs 1952-Beschreibung, ein elektronischer Steuerrechner decodierte das Band und arbeitete mit Servomechanismen, um eineFräsmaschineDer Bericht beschrieb zudem die Rückmeldung von Informationen zum Fortschritt der Bewegung.
Computer traten an mehreren Stellen in den Arbeitsablauf ein. In MITs1959-Demonstration von automatisch programmierten Werkzeugen (APT), bei der ein externer Computer Anweisungen berechnete und ein Lochband für die Maschine erzeugte. Die computergestützte Programm-Erstellung war daher möglich, ohne dass die Steuerung der Maschine selbst eine CNC sein musste.
| Dokumentiertes Beispiel | Was es zeigt |
|---|---|
| MIT, 1952 | Eine bandgesteuerte Fräsmaschine mit elektronischer Steuerung und Servomechanismen war bereits im Betrieb. |
| MIT-APT-Vorführung, 1959 | Ein Computer konnte Bearbeitungsanweisungen offline erstellen und ein Band für eine separate Maschinensteuerung ausgeben. |
| FANUC 250, 1964 | Für eine spezielle Schleifanwendung für Rotationsmotoren wurde eine computergestützte Steuerung entwickelt. |
| FANUC 200A, 1972 | Ein universell einsetzbares CNC unterstützte das Editieren von in Speicher gehaltenen Bearbeitungsprogrammen. |
Dies sind konkrete Meilensteine, kein einheitlicher weltweiter Umstellungszeitpunkt.FANUC beschreibt das 1964-Systemals eine spezialisierte Entwicklung statt als eine Steuerung für allgemeine Werkzeugmaschinen. Das spätere Beispiel mit Speicher- und Editierfunktion veranschaulicht eine andere Phase des Übergangs.
Eine Bohrung verschiebt sich: Wie sich die Programmrevision unterscheidet
Betrachten Sie eine hypothetische Platte mit drei gleich großen Bohrungen. Bei Revision B wird die mittlere Bohrung an eine neue Position verschoben; Umrisse der Platte, Bohrdurchmesser sowie die Positionen der beiden anderen Bohrungen bleiben unverändert. Das nächste Werkstück muss nach dem neuen Konstruktionsstand bearbeitet werden.
Sowohl historische NC- als auch CNC-Systeme können eine geänderte Position darstellen – vorausgesetzt, die Verschiebung liegt innerhalb der technischen Möglichkeiten der Maschine. Der Unterschied liegt im Weg von der Konstruktionsänderung bis zu den an der Steuerung verfügbaren Anweisungen.
| Aufgabe | Historischer bandgesteuerter NC-Arbeitsablauf | CNC-Arbeitsablauf |
|---|---|---|
| Anweisungen aktualisieren | Die Programm-Daten, die zur Erstellung des Bandes verwendet wurden, anpassen und anschließend das korrigierte Band oder dessen Abschnitt erzeugen. | Das gespeicherte Teilprogramm editieren oder dessen Quelldaten überarbeiten und eine ersetzende Programmdatei generieren. |
| Aktualisierung bereitstellen | Das korrekte, aktualisierte Band identifizieren und laden. | Das aktualisierte Programm übertragen oder speichern und die gewünschte Version für die Ausführung auswählen. |
| Ergebnis prüfen | Überprüfen, ob die geänderten Anweisungen, die Einrichtung und die resultierende Bohrungsposition übereinstimmen. | Dasselbe Verhältnis überprüfen; eine editierbare Datei garantiert nicht, dass die richtige Revision ausgeführt wird. |
Der ältere Weg beruhte nicht zwangsläufig ausschließlich auf manueller Berechnung. Bei der 1959-APT-Demonstration änderte die Modifikation einiger Eingabeanweisungen die berechnete Geometrie, bevor ein neues Lochband erstellt wurde. CNC integrierte die Programmverwaltung ebenfalls in die Steuerung: dieHaas-Geräteverwaltungsanleitungdokumentiert das Erstellen, Kopieren, Bearbeiten und Auswählen gespeicherter Programme.
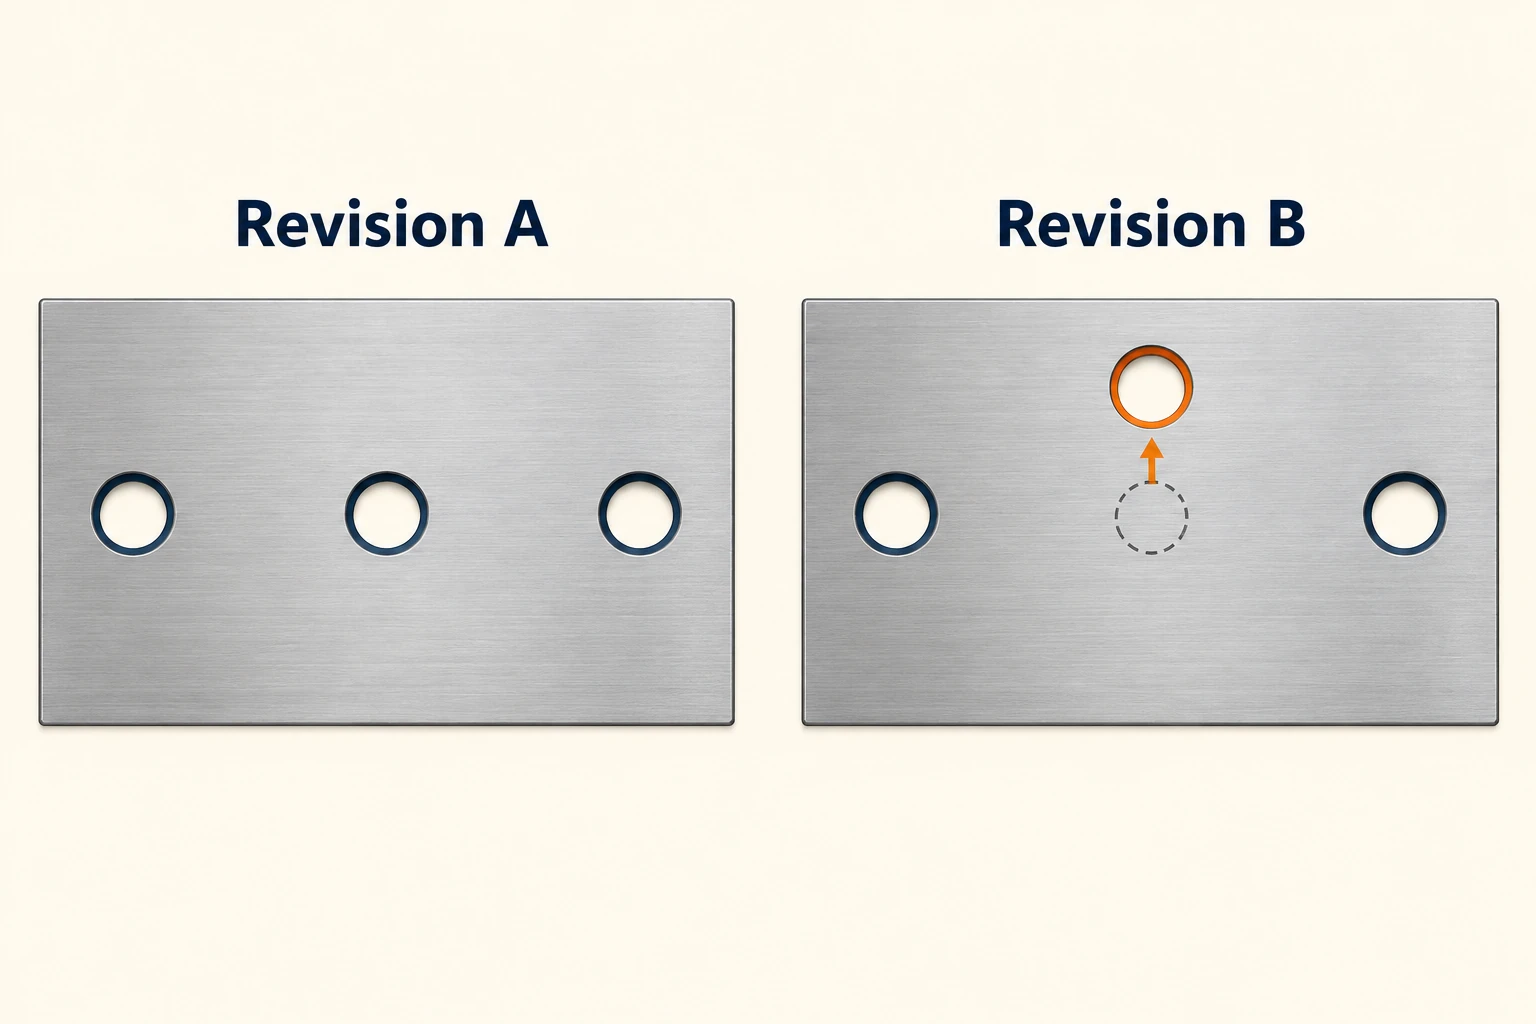
Bei der überarbeiteten Platte würde eine Verschiebung des gesamten Werkstückkoordinatensystems auch die beiden Löcher verschieben, die unverändert bleiben sollen. Stattdessen müssen sich die Programmdaten des betroffenen Merkmals ändern. Eine einfachere Bearbeitung verringert den Aufwand für diese Änderung; sie entscheidet jedoch nicht, welche Geometrie der Konstrukteur beabsichtigt hat.
Warum „NC-Programm“ weiterhin auf CNC-Systemen erscheint
NC bleibt der umfassendere Begriff. Ein Dokument mit der Überschrift „NC-Programm“ identifiziert keine alte, festverdrahtete Maschine. Zum BeispielHEIDENHAINs aktuelle Beschreibung der Programmierstationverwendet den Begriff „NC-Programme“ für Programme, die für ihre rechnerbasierten Steuerungen erstellt und getestet wurden.
Die Dateibenennung stellt eine weitere, eigenständige Ebene dar. Haas dokumentiert ein Beispielprogramm, das mit einer.nc-Datei exportiert wird, währendHEIDENHAIN erläutert, dass seine dialogbasierten sowie DIN-/ISO-Programme unterschiedliche Dateierweiterungen verwenden. Eine Dateierweiterung allein verrät nicht, welche Anweisungen eine bestimmte Steuerung akzeptiert.
Ebenso beschreibt ein Bandleser eine Eingabemethode. Ein Bildschirm beschreibt eine Benutzeroberfläche. Keine dieser Beobachtungen allein legt fest, wie die Steuerungsfunktionen implementiert sind. Die entscheidende Frage lautet vielmehr, ob ein Computer numerische Steuerungsfunktionen ausführt – und nicht, ob ein Computer die Programm-Erstellung an anderer Stelle unterstützte.
Eine solche Begriffsverwendung vermeidet einen häufigen Irrtum: NC, CNC, Programmformat und Übertragungsmethode als vier konkurrierende Maschinentypen zu betrachten. Sie beschreiben vielmehr verschiedene Aspekte desselben Arbeitsablaufs.
Was die Bezeichnungen nicht belegen
Die Rückkopplung ist eine eigenständige Unterscheidung.Eine geschlossene Positionsregelschleife nutzt die gemessene Achsenposition, um die Bewegung zu korrigieren; eine offene Positionsregelschleife tut dies nicht. Das frühe System des MIT tauschte bereits Bewegungsinformationen mit seinen Servomechanismen aus. Die Aussage „NC ist eine offene Schleife, CNC ist eine geschlossene Schleife“ versagt daher als allgemeine Definition.
Gekrümmte Geometrie ist nicht ausschließlich auf CNC beschränkt.Die 1959-APT-Demonstration behandelte konturierte Werkstücke und die Annäherung eines gekrümmten Pfads durch kurze gerade Segmente. Die verfügbaren Pfad-Funktionen einer Steuerung sowie die Art und Weise, wie eine Kurve dargestellt wird, sind entscheidender als die historische Bezeichnung.
Der Zerspanungsprozess hängt nach wie vor von der Maschine und der Aufspannung ab.Eine Änderung der Steuerungsarchitektur ändert allein noch nicht die Leistung einer Spindel, die Reichweite eines Werkzeugs oder die Haltekraft einer Aufspannvorrichtung.Vergleich zwischen manuellem und CNC-Fräsenerläutert, wie programmierte Bewegung in den gesamten Zerspanungsprozess integriert ist.
Der nachhaltige Fortschritt bestand in der Flexibilität bei der Implementierung von Steuerungsfunktionen und beim Management von Zerspanungsanweisungen. Um ein bestimmtes System zu verstehen, ist es erforderlich, dessen Steuerungsarchitektur, Programmablauf und tatsächliche Bewegungsfähigkeiten voneinander zu unterscheiden. Diese drei Beschreibungen erklären weitaus mehr als das bloße Vorhandensein oder Fehlen des Buchstabens C.
Häufig gestellte Fragen
Ist CNC eine Art NC?
Ja. Numerische Steuerung (NC) ist das umfassendere Konzept; CNC realisiert sie unter Einsatz eines Computers zur Steuerung maschineller Funktionen. Bei historischen Vergleichen wird der Begriff „NC“ oft enger für frühere, hardwarebasierte Steuerungen verwendet.
Kann das Programm einer NC-Maschine geändert werden?
Ja. Eine bandgespeiste NC-Maschine konnte über ein korrigiertes oder Ersatzband neue Anweisungen empfangen. Hardwarebasierte Steuerungslogik machte nicht jedes Teilprogramm dauerhaft unveränderlich. CNC ermöglichte flexibleren Speicher und direkte Bearbeitung am Steuerungsgerät.
Erfordert eine NC-Programmdatei eine alte NC-Maschine?
Nein. Moderne CNC-Systeme verwenden ebenfalls den Begriff „NC-Programm“. Die Kompatibilität hängt von den Anweisungen im Programm und der Zielsteuerung ab – nicht allein vom Namen oder der Dateierweiterung.
Führte CNC sämtliche automatische Zerspanung ein?
Nein. Frühere NC-Maschinen führten bereits programmierte Bewegungen aus. CNC veränderte, wie Steuerungsfunktionen und Programme implementiert und verwaltet wurden; es stellte eine Weiterentwicklung innerhalb der numerischen Steuerung dar.