Auf dieser Seite
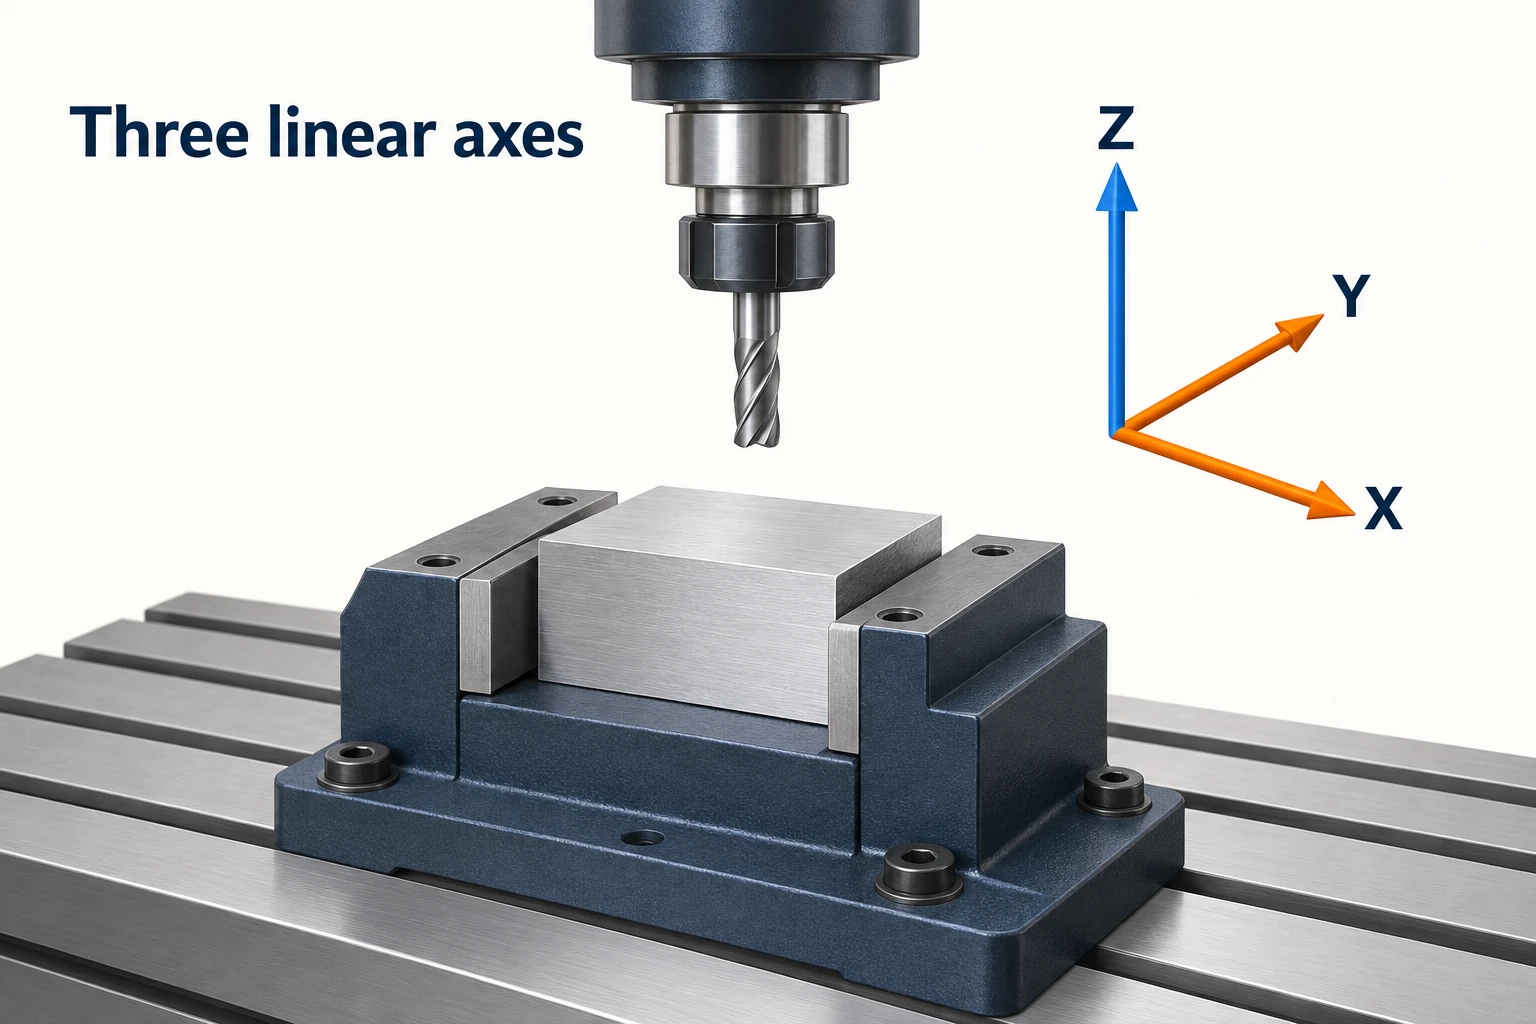
Bei herkömmlicher CNC-Fräsbearbeitung positionieren drei Achsen das Werkzeug relativ zum Werkstück entlang der Richtungen X, Y und Z. Eine vierte Achse fügt eine gesteuerte Drehbewegung hinzu; eine fünfte Achse eine zweite.Der praktisch relevante Unterschied liegt darin, welche Merkmalsrichtungen die Maschine erreichen kann, während das Werkstück eingespannt bleibt, und ob sich dessen Orientierung während des Schnitts ändern kann.
Eine 4-Achsen-CNC-Maschine kann effektiv zur Bearbeitung von Merkmalen um eine Welle herum oder zur Präsentation mehrerer Flächen eines Stabes gegenüber dem Fräswerkzeug eingesetzt werden. Fünfachsen-Ausrüstung bietet größere Freiheit bei der Orientierung von Werkstück oder Werkzeug – doch bedeutet dies nicht, dass jeder Auftrag schneller, kostengünstiger oder genauer wird. Beginnen Sie mit den zu bearbeitenden Merkmalen.
Was die Achsenanzahl tatsächlich beschreibt
Eine Achse ist eine gesteuerte Bewegungsrichtung. Bei diesem Fräsvergleich sind X, Y und Z drei zueinander senkrechte lineare Richtungen. Für die durch diese Bewegungen erzeugten Schnittvorgänge siehewie CNC-Fräsen funktioniert. Die üblichen Bezeichnungen für Drehachsen lauten A um X, B um Y und C um Z. Eine bestimmte Maschine nutzt die Drehanordnung, die ihr Konstruktionsdesign unterstützt; „Fünfachsen“ bedeutet nicht, dass alle drei Drehachsen vorhanden sind.
Dies sindrelativeBewegungen zwischen Werkzeug und Werkstück. Der Tisch kann sich bewegen, der Spindelkopf kann sich bewegen, oder beide können sich bewegen. Die übliche Werkzeugdrehung an der Spindel mit Schnittgeschwindigkeit wird hier nicht als zusätzliche Positionierachse gezählt. Beschreibungen von6-, 7- und 12-Achsen-Maschinenkönnen Achsen über mehrere Werkzeugsysteme hinweg zählen, sodass deren Gesamtanzahlen anders zu interpretieren sind.
| Konfiguration | Gesteuerte Bewegung | Was sich dadurch für das Werkstück ändert |
|---|---|---|
| 3-Achse | Drei lineare Achsen | Das Werkzeug kann einen dreidimensionalen Pfad verfolgen, wobei seine Achsrichtung relativ zum eingespannten Werkstück fest bleibt. |
| 4-Achse | Drei lineare Achsen plus eine Drehachse | Werkstück oder Werkzeug gewinnen eine Familie von Orientierungen um diese Drehachse. |
| 5-Achse | Drei lineare Achsen plus zwei Drehachsen | Die Orientierung zwischen Werkzeug und Werkstück kann sich in zwei Drehrichtungen innerhalb der Verfahrwege und Freiraumbegrenzungen der Maschine ändern. |
Dreiachs-Fräsbearbeitung ist nicht auf ebene Werkstücke beschränkt. Ein Kugelfräser kann eine zugängliche gekrümmte Oberfläche durch Koordination der Achsen X, Y und Z nachfahren.Autodesks Überblick zur maschinellen Bearbeitungzählt komplexe Formen unter die Anwendungen für Dreiachs-Fräsbearbeitung. Entscheidend ist, ob ein geeignetes Werkzeug die Oberfläche bei fester Orientierung erreichen kann – nicht, ob das CAD-Modell dreidimensional aussieht.
Eine vierte Achse arbeitet um eine Drehrichtung.
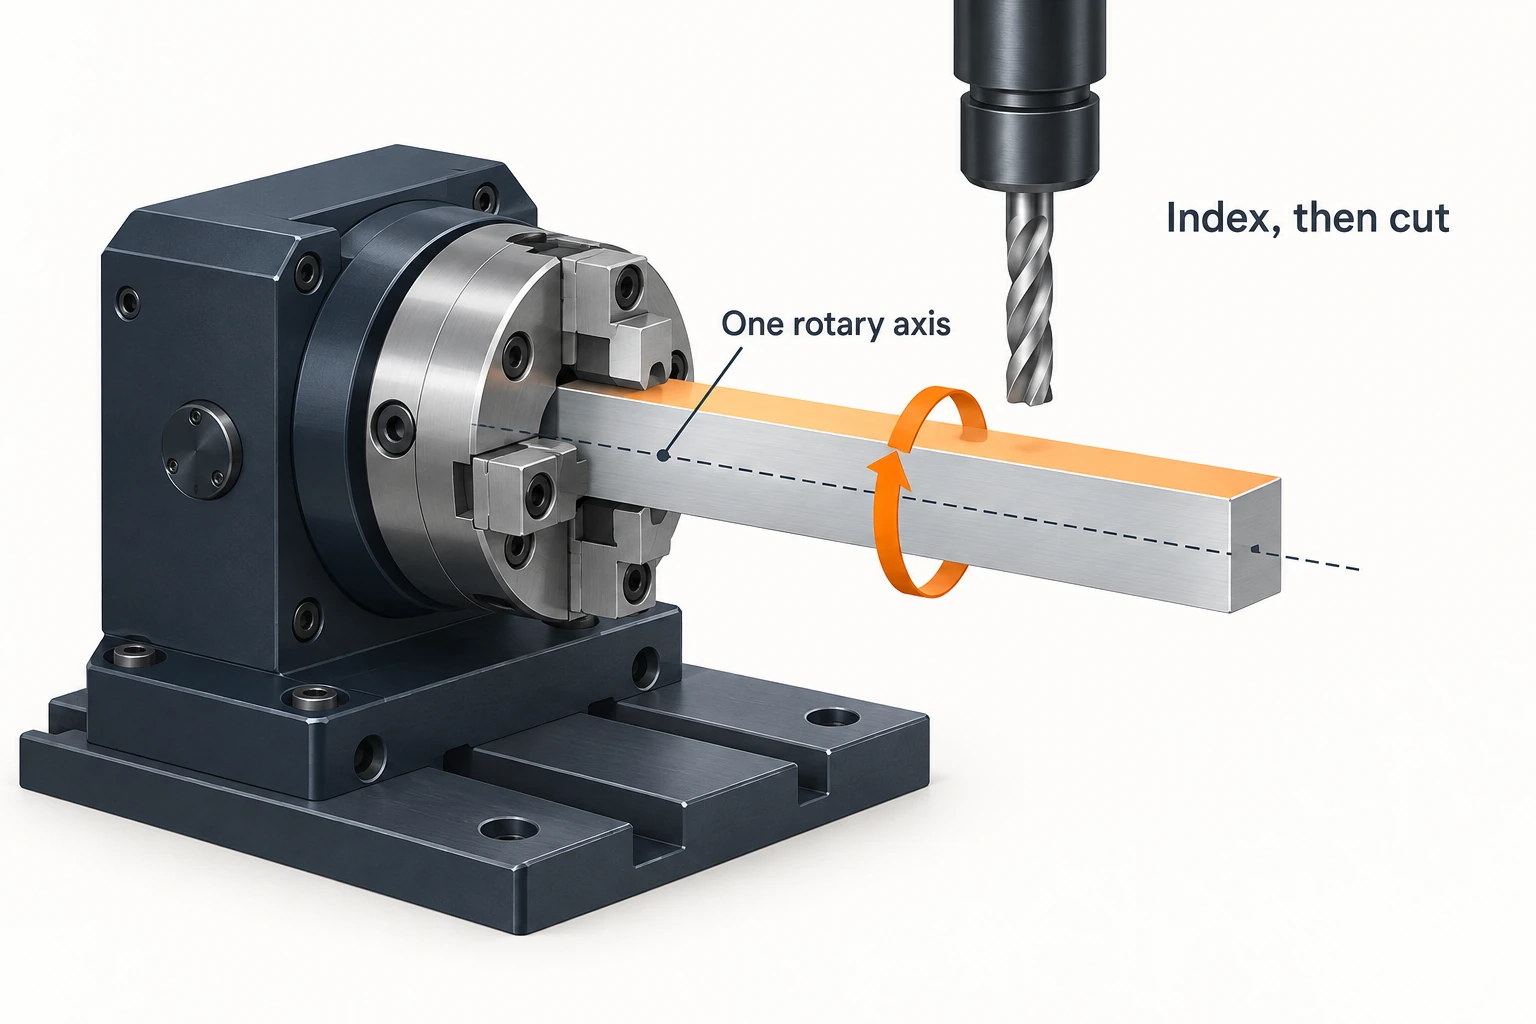
Betrachten Sie eine Vertikalfräsmaschine mit einer horizontalen Dreheinrichtung, deren Mittellinie entlang der X-Achse verläuft. Dies ist eine A-Achsen-Anordnung. Ein kurzer quadratischer Stab, der entlang dieser Mittellinie gehalten wird, kann so indiziert werden, dass jeweils eine seiner Längsflächen zur vertikalen Spindel zeigt. Bohrungen oder Flächen an diesen Flächen können dann bearbeitet werden, ohne den Stab zu lösen und neu einzuspannen.
Fügen Sie nun ein Loch hinzu, das entlang der Mittellinie des Stabs verläuft und an dessen Ende eintreten soll. Eine Drehung des Stabs um die X-Achse richtet dieses Loch nicht auf einen in Z-Richtung ausgerichteten Bohrer aus: Seine Richtung bleibt parallel zur X-Achse. Für dieses Merkmal ist ein anderer Zugangsweg erforderlich – beispielsweise ein anderes Aufspannungs-Setup oder geeignete zusätzliche Werkzeuge. Eine einzige Drehachse bietet nicht jede mögliche Zugangsrichtung.
Eine Vierachsen-Fräsmaschine kann diese Drehung auf zwei unterschiedliche Weisen nutzen:
- Indizierte oder 3+1-Bearbeitung:Drehen Sie in eine gewünschte Orientierung, halten Sie die Drehachse in dieser Position fest und führen Sie dann die Bearbeitung mit den linearen Achsen durch.
- Simultane Vierachsen-Bearbeitung:Koordinieren Sie Dreh- und lineare Bewegung während des Schnitts – beispielsweise beim Abfahren einer konturverlaufenden Merkmalsgeometrie um das Werkstück herum.
Die Dreheinrichtung und die Steuerung müssen den vorgesehenen Betriebsmodus unterstützen.Haas’ Handbuch zur Integration von Dreheinrichtungenunterscheidet seine auf Indizierung ausgelegte halbe vierte Achse von einer echten vierten Achse, die simultane Interpolation unterstützt. Die bloße Hinzufügung einer Dreheinrichtung legt nicht fest, welche koordinierten Bewegungen das System tatsächlich ausführen kann.
Eine fünfte Achse fügt eine weitere Orientierungsmöglichkeit hinzu.
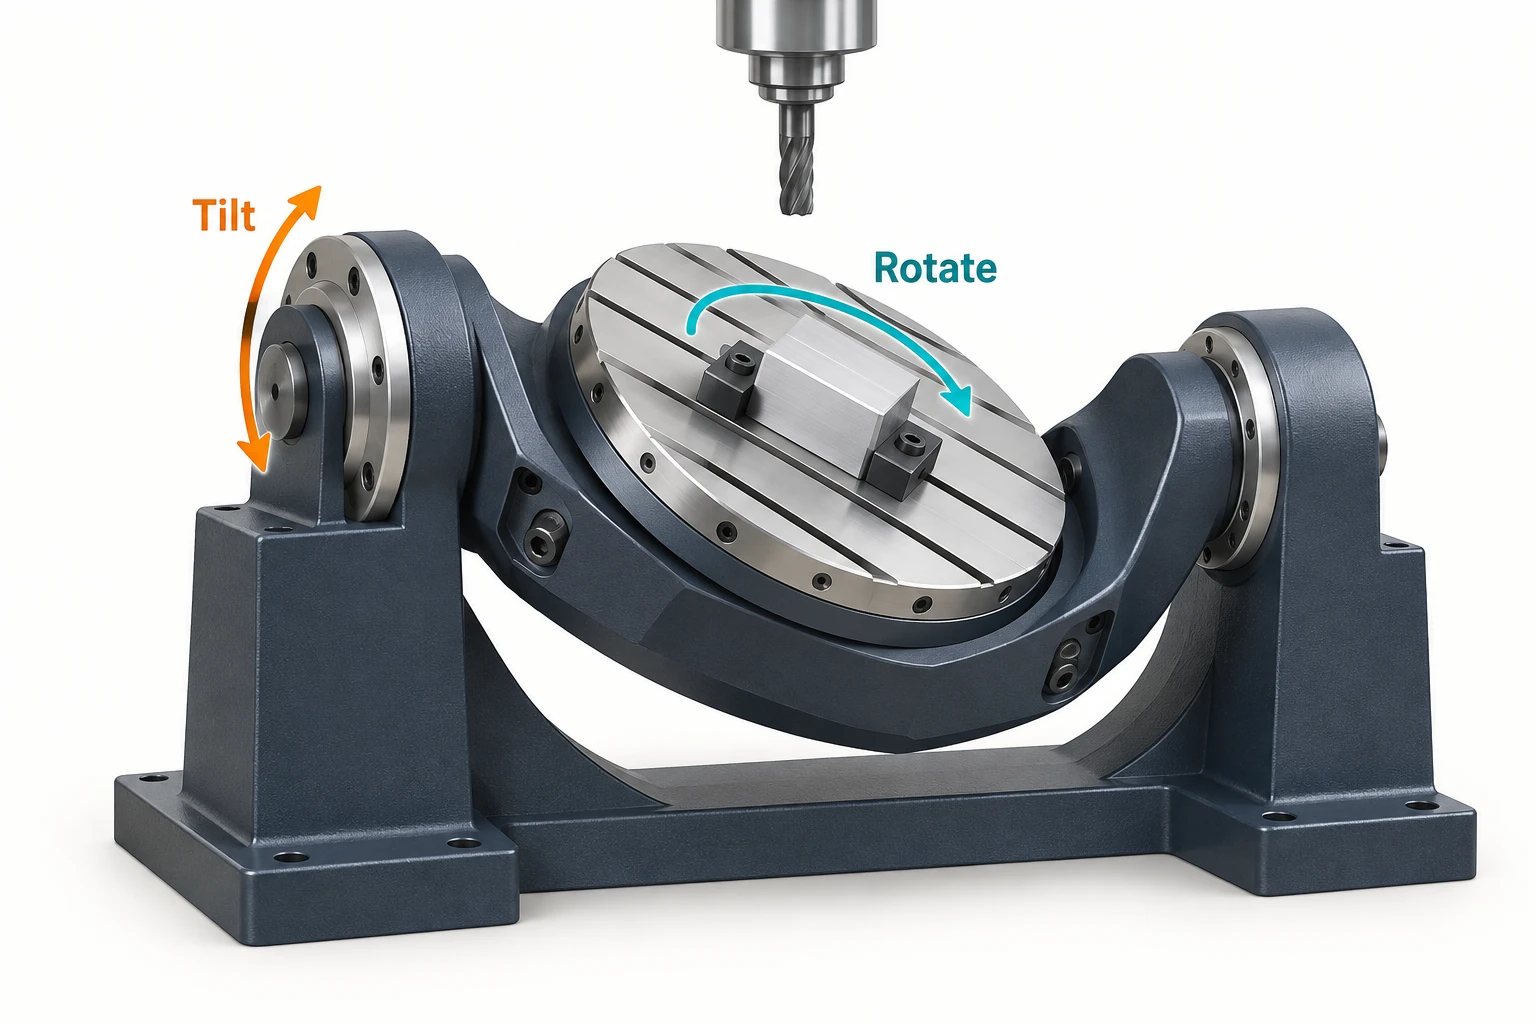
Bei derFünf-Achsen-CNC-Bearbeitung, wobei zwei Drehrichtungen es einem Bearbeitungssystem ermöglichen, Kombinationen aus Neigung und Rotation abzudecken. Dies kann bei Bohrungen auf unterschiedlich geneigten Flächen, beim Zugriff neben hohen Strukturen oder bei Oberflächen hilfreich sein, bei denen sich die Werkzeugrichtung entlang des Bearbeitungspfads ändern muss. Es entfällt damit jedoch nicht die Notwendigkeit, Werkzeug, Werkzeughalter und Spannmittel an der tatsächlichen Geometrie zu überprüfen.
Die Drehbewegungen müssen nicht am selben Ort stattfinden. Bei einer Tisch-Tisch-Maschine dreht sich die Werkstückaufnahme in zwei Richtungen. Bei einer Kopf-Kopf-Maschine ändert sich die Orientierung des Spindelkopfs, während bei einer Kopf-Tisch-Konstruktion die Drehbewegungen zwischen beiden Komponenten aufgeteilt sind.Hurcos Konfigurationsleitfadenverdeutlicht, warum dieselbe Achsenanzahl unterschiedliche Auswirkungen auf Arbeitsraum und Zugänglichkeit haben kann.
Unterscheiden Sie zudem die Maschinenausstattung vom Bearbeitungsmodus:3+2 und simultane Fünf-Achsen-Bearbeitungverwenden die Drehachsen unterschiedlich. Bei3+2-Bearbeitungpositionieren die beiden Drehachsen das Werkstück oder den Fräskopf und verbleiben dann in dieser Orientierung, während die Linearachsen schneiden. Beimsimultanen Fünf-Achsen-Fräsenkönnen Dreh- und Linearbewegungen während des Schneidens koordiniert werden. Nicht alle fünf Achsen müssen in jedem Segment kontinuierlich bewegt werden.
Das technische Papier von HEIDENHAIN zu Drehachsenmacht diesen Unterschied zwischen Positionierung und kontinuierlicher Bewegung explizit. Eine Reihe gerader Bohrungen auf mehreren geneigten Flächen erfordert möglicherweise mehrere feste Orientierungen, ohne dass eine kontinuierliche Fünf-Achsen-Werkzeugbewegung nötig ist. Eine Fläche, die von einer stetig wechselnden Werkzeugrichtung profitiert, stellt hingegen eine andere Aufgabe dar.
Passen Sie die Merkmalsrichtungen an einen praktikablen Bearbeitungsweg an
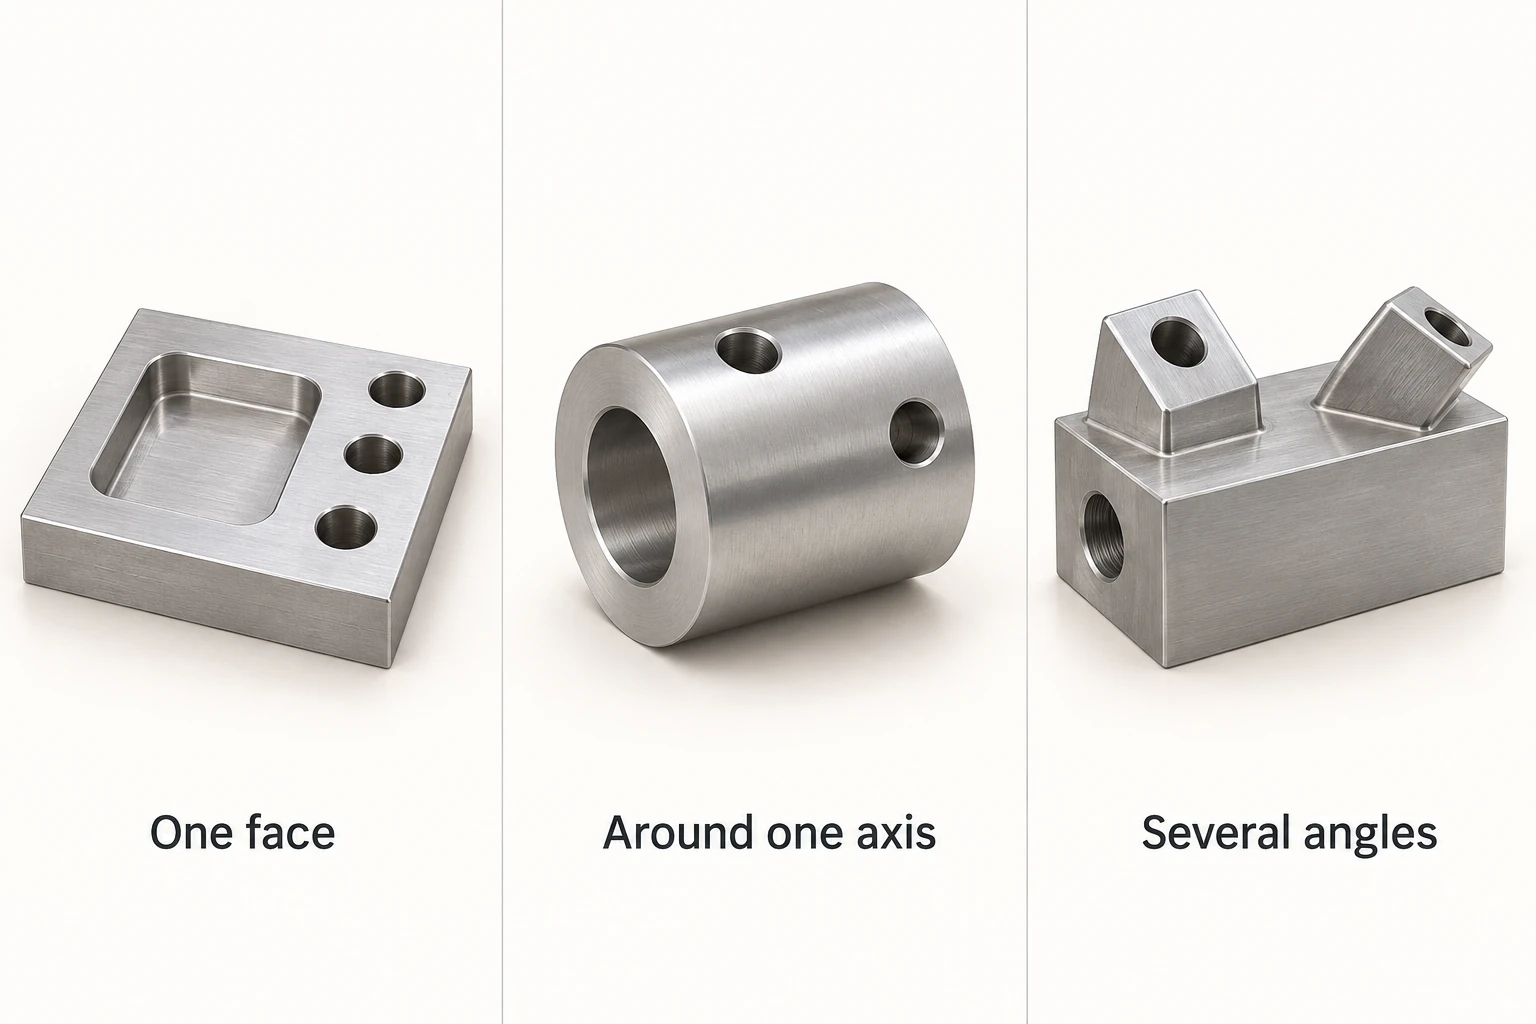
Diese beispielhaften Teile zeigen, wie sich der Vergleich mit der Geometrie ändert. Sie dienen als Ausgangspunkte für die Prozessplanung – nicht als starre Regeln, die jeder Werkstückform einen bestimmten Maschinentyp zuweisen.
| Beispielteil | Sinnvolle Startroute | Was könnte die Wahl beeinflussen? |
|---|---|---|
| Platte mit einer oberseitigen Tasche und senkrechten Bohrungen | 3-Achsen-Fräsen, sofern die Werkzeuge bei der gewählten Aufspannung auf Tasche und Bohrungen zugreifen können | Ein blockiertes Feature, ein zusätzlicher Seitenbearbeitungsschritt oder eine erschwerte Werkzeugfreigang-Situation |
| Kragen mit radialen Bohrungen entlang seines Umfangs | Indexiertes 4-Achsen-Fräsen, um die Bohrrichtungen der Spindel zuzuführen | Ein axiales End-Feature erfordert einen anderen Ansatz; ein kontinuierlich umlaufendes Merkmal kann koordiniertes Drehfräsen erfordern |
| Block mit geraden Bohrungen auf mehreren unterschiedlich geneigten Flächen | Vergleich separater 3-Achsen-Aufspannungen mit 3+2-Positionierung | Eine sich entlang einer Fläche ändernde Werkzeugrichtung kann simultanes 5-Achsen-Fräsen rechtfertigen; eine blockierte Spannfläche erfordert dennoch einen eigenen Plan |
Beachten Sie, dass eine geneigte Bohrung nicht automatisch einen Fünf-Achsen-Bearbeitungsprozess erfordert. Eine Vorrichtung kann ein Werkstück in einem festen Winkel auf einer Dreiaxis-Fräsmaschine halten. Der Kompromiss besteht in dem zusätzlichen Vorrichtungs- oder Aufspannaufwand sowie darin, wie die erforderlichen geometrischen Beziehungen zwischen den Merkmalen gewahrt werden. Umgekehrt kann auch ein optisch unauffälliges Teil durch Drehpositionierung gerechtfertigt sein, wenn andernfalls wiederholtes Umspannen notwendig wäre.
Die Achskonfiguration beeinflusst, wie das Werkzeug auf die Merkmale zugeht; sie ersetzt jedoch nicht den zugrundeliegenden Zerspanungsprozess.
Prüfen Sie die gesamte Aufspannung, bevor Sie sich für mehr Achsen entscheiden
Die Werkzeugreichweite ist ein Montageproblem.Die Schneidenspitze eines Fräsers kann eine Fläche erreichen, während der breitere Halter mit einer Wand kollidiert. Eine Neigung kann manchmal einen nützlichen Zugang mit einem kürzeren Werkzeug ermöglichen, doch verbessert nicht jede Neigung die Freigängigkeit. Hurco weist darauf hin, dass bestimmte Tischpositionierungen längere Werkzeuge erfordern können, um eine geometrische Merkmalsfläche zu erreichen.Anleitung zur Profilfräsung von Sandvik Coromantverbindet ebenfalls die Wahl der Werkzeugüberstände mit der Hohlraumgeometrie und dem Vibrationsrisiko.
Die Spannvorrichtung beansprucht reellen Raum.Die Addition einer Drehtischvorrichtung an eine dreiaxige Fräsmaschine verringert den verfügbaren Platz für das Werkstück und die Werkzeuge. Bei einer Kippvorrichtung (Trunnion) ist der durchlaufene Raum während der Drehbewegung des Werkstücks zu prüfen – nicht nur der Raum, den es in horizontaler Lage einnimmt. Flächen, die durch Spannbacken oder Montagematerial abgedeckt sind, werden nicht automatisch zugänglich, nur weil die Maschine über fünf Achsen verfügt.
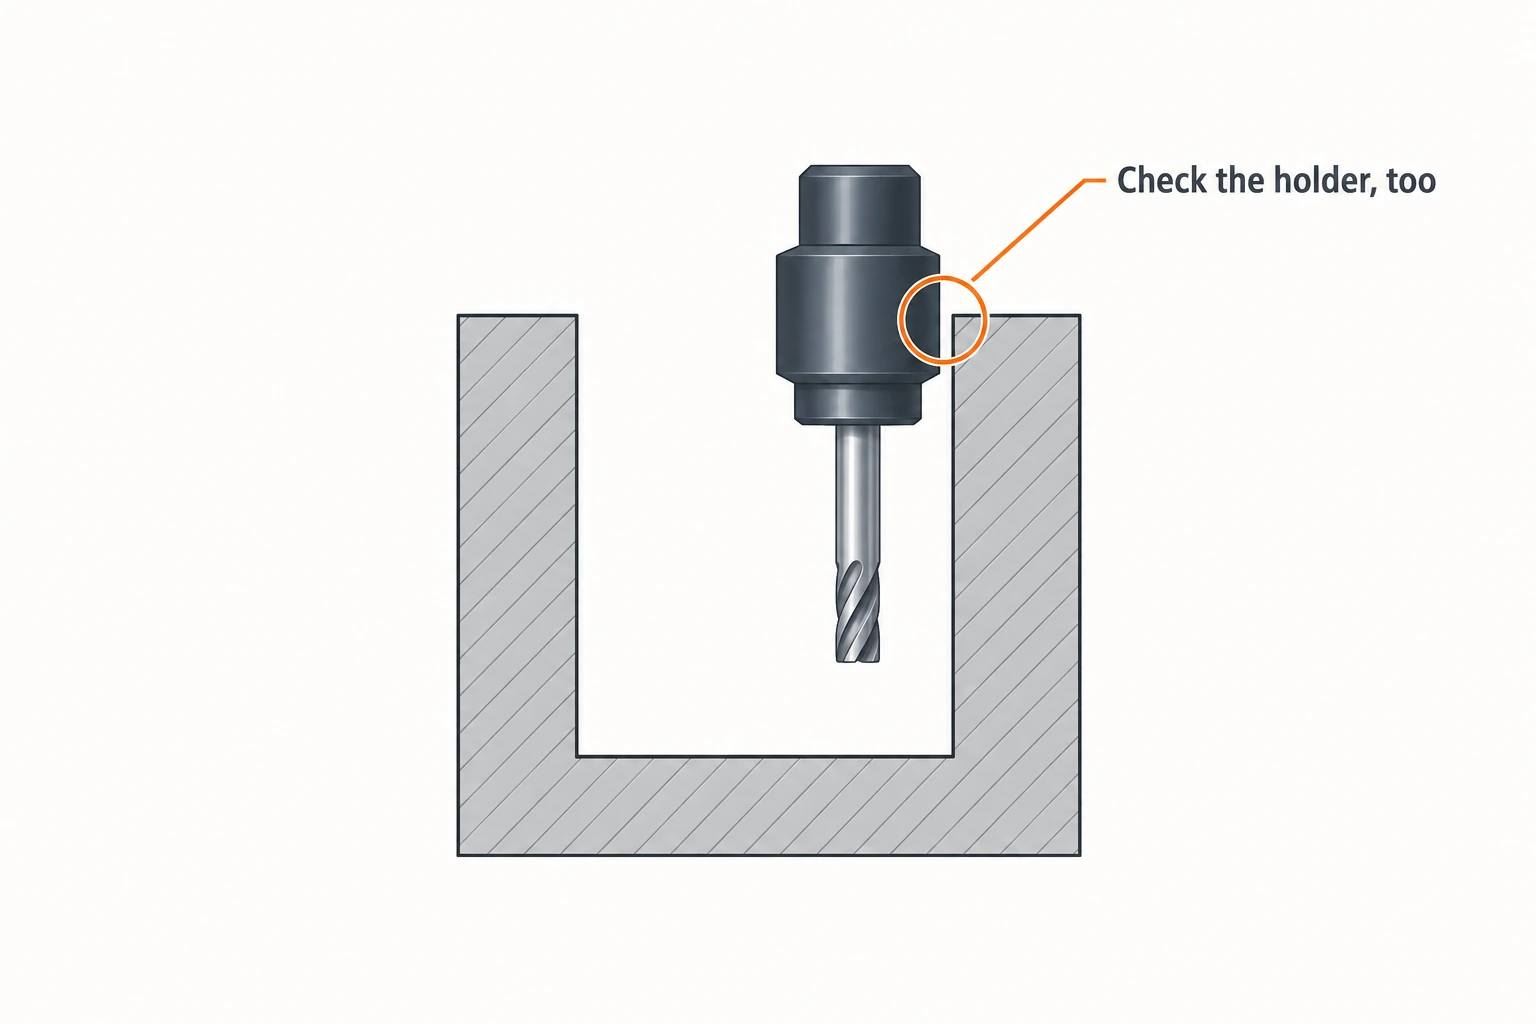
Weniger Aufspannungen eliminieren einige Fehlerquellen, aber nicht sämtliche Fehlerursachen.Drehpositionierung kann die Notwendigkeit reduzieren, die Lage des Werkstücks nach erneutem Einspannen neu zu bestimmen. Die erzielte Endgenauigkeit hängt weiterhin von der Leistungsfähigkeit der Dreh- und Linearachsen, der Kalibrierung, dem thermischen Verhalten, der Werkzeugverformung sowie der Werkstückaufspannung ab. Eine Achsenanzahl-Angabe ist keine Toleranzspezifikation.
Vergleichen Sie den gesamten Fertigungsauftrag.Zusätzliche Drehbewegungen können Handhabungsaufwand sparen und einen besseren Fräsansatz unterstützen, bringen jedoch gleichzeitig zusätzlichen Programmieraufwand, Verifikationsaufwand oder Aufwand für die Spanntechnik mit sich. Ein einfaches Plattenwerkstück profitiert möglicherweise kaum; bei wiederholter Mehrflächenbearbeitung kann der Nutzen dagegen deutlich größer sein. Die sinnvolle Entscheidung ist der Bearbeitungsweg, der die geforderten Merkmale unter beherrschbaren Aufspann- und Zerspanungsbedingungen erreicht.
Häufig gestellte Fragen
Was ist der wesentliche Unterschied zwischen 3-Achsen- und 4-Achsen-CNC-Bearbeitung?
Eine vierachsige Fräskonfiguration fügt den drei linearen Achsen X, Y und Z eine gesteuerte Drehachse hinzu. Dadurch können Merkmale rund um diese Achse ohne erneutes Einspannen des Werkstücks bearbeitet werden. Ob eine Drehbewegung während des Fräsens möglich ist, hängt von der Maschine und ihrer Steuerungskonfiguration ab.
Kann eine 3-Achsen-CNC-Fräsmaschine gekrümmte Flächen oder schräge Bohrungen herstellen?
Ja. Ein geeignetes Werkzeug kann zugängliche gekrümmte Flächen mittels der Achsen X, Y und Z abfahren. Eine schräge Bohrung kann ebenfalls gebohrt werden, wenn eine Spannvorrichtung deren Achse zur Spindel ausrichtet. Die Grenzen liegen in der Zugänglichkeit, der Werkzeugauswahl und der Aufspannung – nicht allein im Aussehen des CAD-Modells.
Schneidet eine 5-Achsen-CNC-Maschine stets mit allen fünf Achsen gleichzeitig?
Nein. Sie kann dreiaxiale Bearbeitung in fester Orientierung, indizierte 3+2-Fräsbearbeitung oder unterstützte simultane Bewegung nutzen. Die Anzahl installierter Achsen und die für einen konkreten Schnitt tatsächlich genutzte Bewegung sind zwei unterschiedliche Aspekte.
Kann die Fünf-Achsen-Bearbeitung sämtliche Flächen eines Werkstücks in einem einzigen Aufspannvorgang fertigstellen?
Nicht unbedingt. Oberflächen, die eingespannt oder anderweitig verdeckt sind, erfordern möglicherweise eine weitere Aufspannung. Auch die Reichweite des Werkzeugs, der Drehweg der Rotationsachsen sowie die Kollisionsfreigabe begrenzen den Zugang – selbst wenn zwei Rotationsachsen verfügbar sind.