En esta página
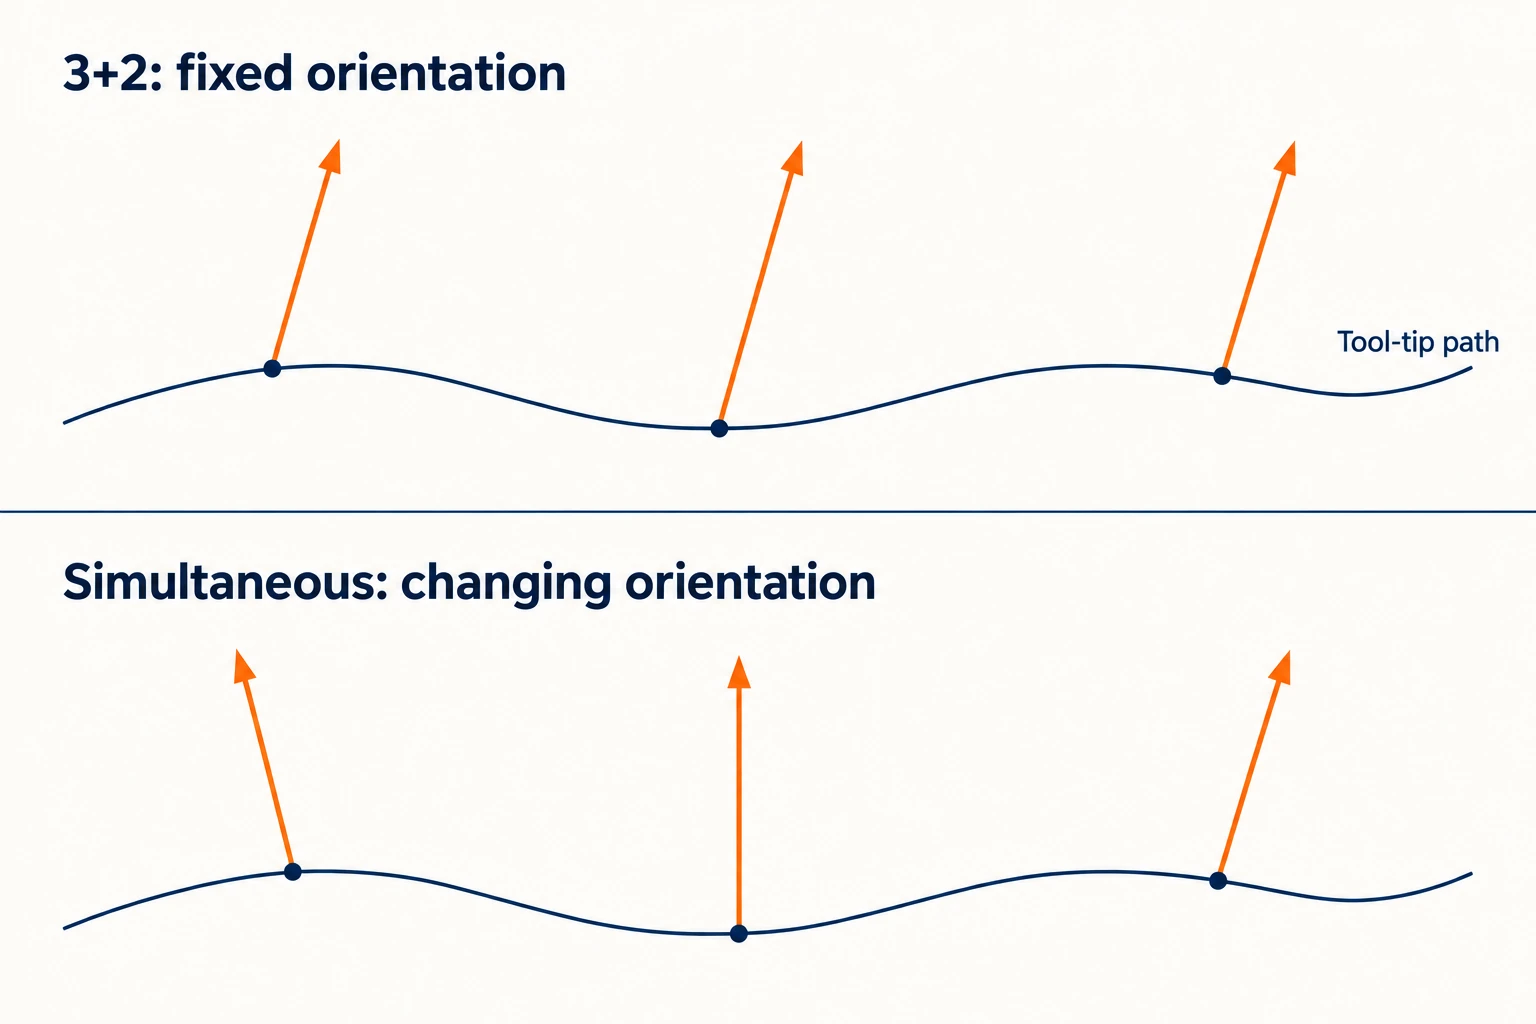
En el maquinado 3+2, dos ejes rotativos establecen una orientación y permanecen fijos en esa posición mientras los ejes lineales realizan el corte. En el maquinado simultáneo de cinco ejes, los movimientos rotativo y lineal pueden coordinarse para modificar la orientación de la herramienta respecto a la pieza durante el corte. Ambos modos pueden emplearse en máquinas de cinco ejes adecuadamente equipadas. La elección útil suele tomarse operación por operación, y no una sola vez para toda la pieza.
Un conjunto de agujeros inclinados puede requerir varias direcciones fijas. Un paso de acabado puede beneficiarse de cambiar la dirección a lo largo de una superficie. La diferencia radica en lo que la herramienta debe hacer durante el corte. Para las configuraciones subyacentes de la máquina, la comparación entre maquinado de tres, cuatro y cinco ejes explica qué movimientos añade cada disposición.
Separe la trayectoria de la herramienta de su orientación
La trayectoria de la punta de la herramienta describe dónde se desplaza el cortador. La orientación del eje de la herramienta describe la dirección en la que apunta su vástago respecto a la pieza. Una trayectoria curva no requiere necesariamente una orientación variable: una fresa de punta esférica puede seguir una superficie contorneada accesible manteniendo fija la dirección de su vástago.
| Pregunta | 3+2 Maquinado posicional | Maquinado simultáneo de cinco ejes |
|---|---|---|
| ¿Qué ocurre durante un paso de corte? | Las posiciones rotativas permanecen fijas; los ejes lineales generan la trayectoria. | El programa puede coordinar los movimientos lineal y rotativo para variar la dirección relativa de la herramienta. |
| ¿Cómo se hace disponible la siguiente dirección? | Retracción, reposicionamiento y luego inicio de otro corte con orientación fija. | Cambie la orientación dentro de una trayectoria de corte, siempre que la estrategia y el espacio libre lo permitan. |
| ¿Cuál es la razón principal para elegirlo? | Una única aproximación fija resulta adecuada para cada operación seleccionada. | Cambiar la aproximación durante un paso ofrece ventajas útiles en términos de acceso o contacto de corte. |
Esta es una distinción entre modos de maquinado, no una regla que asigne un modo a piezas de apariencia sencilla y otro a piezas de apariencia compleja. La documentación de Autodesk sobre tipos de maquinado clasifica la orientación de herramienta 3+2 junto con trayectorias de herramienta de tres ejes, incluidas estrategias tridimensionales de acabado.
Qué hace realmente una operación 3+2
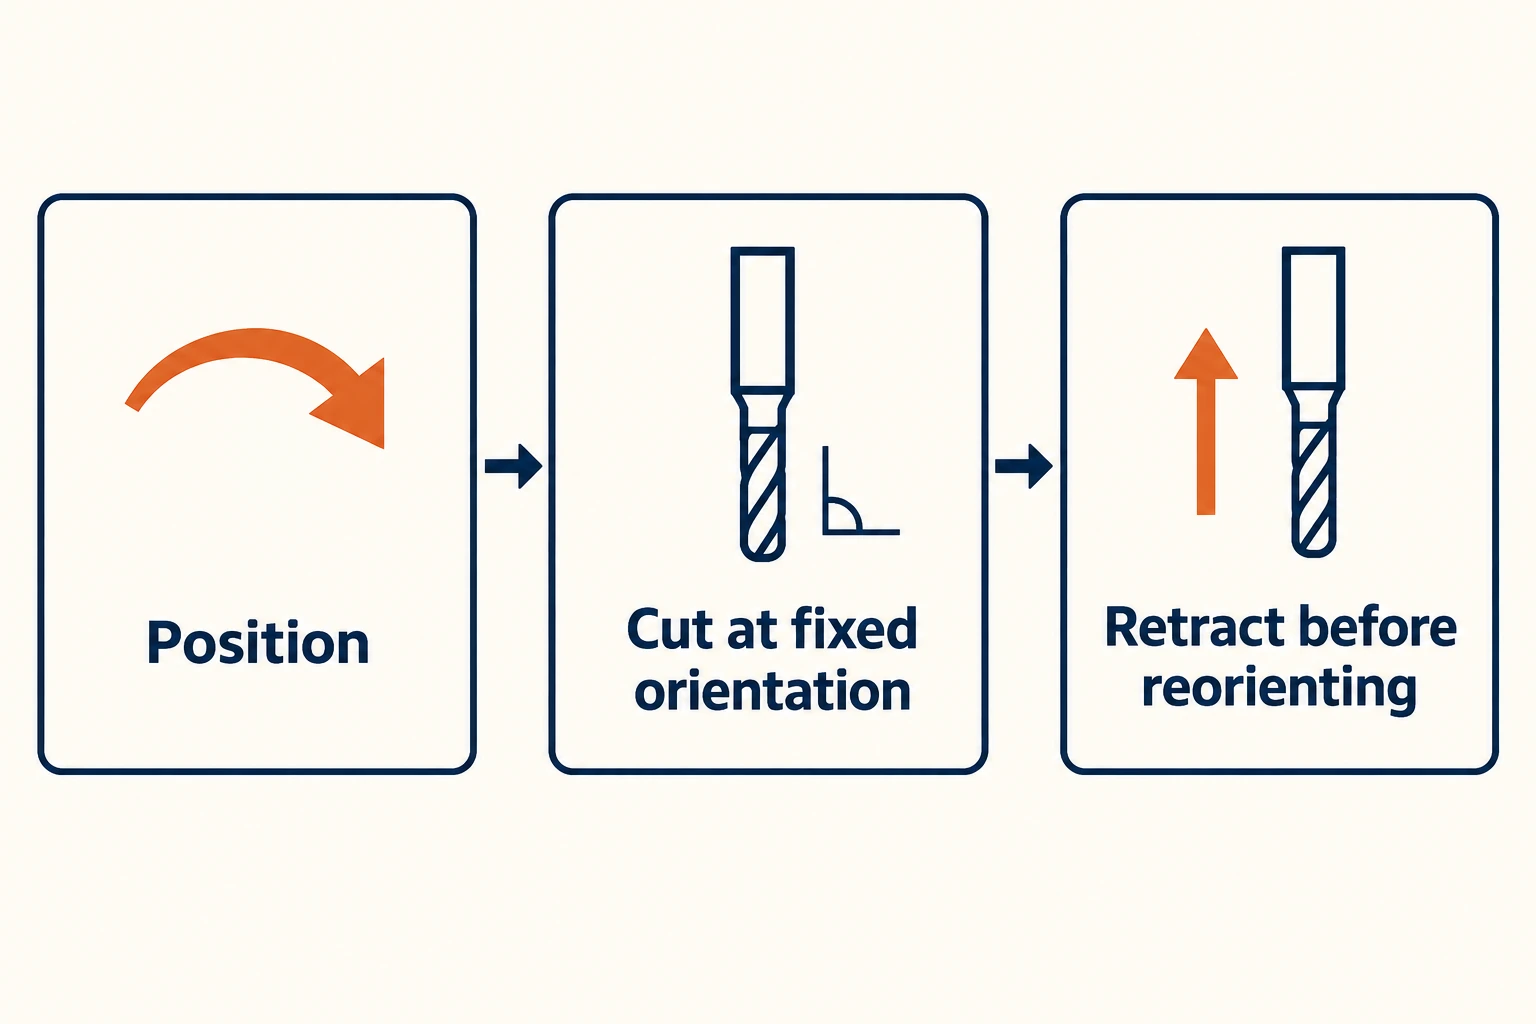
Imagínese perforar agujeros perpendiculares a una superficie de montaje inclinada. Primero, la máquina orienta dicha superficie hacia el husillo. Una vez posicionada, los ejes rotativos permanecen estacionarios mientras la broca entra y sale de los agujeros. Luego, la máquina puede retirarse y reorientarse para otra superficie sin liberar la pieza de su dispositivo de sujeción.
Una secuencia posicional típica es:
- Desplazar la herramienta fuera del alcance de la pieza de trabajo y del dispositivo de sujeción para la reorientación prevista.
- Posicionar los ejes rotativos y establecer las coordenadas de mecanizado correspondientes.
- Mecanizar las características seleccionadas manteniendo fijas las posiciones rotativas.
- Retirar la herramienta antes de desplazarse a la siguiente orientación.
«Mantener fija» no especifica un freno mecánico universal ni un sistema de sujeción; esto depende de la máquina. Asimismo, una posición inicial y final claramente definida no garantiza que el movimiento rotativo intermedio evite colisiones con el dispositivo de sujeción.
La misma orientación fija puede utilizarse para fresado de cavidades, contorneado o fresado de superficies tridimensionales, no solo para perforar una cara plana. Guía de control de fresado TNC de HEIDENHAIN explica las transformaciones de coordenadas para mecanizar en un plano de trabajo inclinado. Para las operaciones de corte propiamente dichas, consulte cómo funciona el fresado CNC.
Cuándo justifica su uso un cambio de orientación
El mecanizado simultáneo de cinco ejes añade control sobre la dirección de la herramienta a lo largo de la trayectoria de corte. Dependiendo de la geometría, esto puede ayudar a mantener el porta-herramientas libre de superficies cercanas, conservar un contacto de corte útil o continuar un paso de acabado a través de una zona que, de otro modo, requeriría orientaciones separadas.
La máquina puede lograrlo inclinando la pieza de trabajo, moviendo la cabeza del husillo o combinando ambos métodos. Lo que importa es la relación resultante entre herramienta y pieza. La herramienta no necesita permanecer perpendicular a la superficie: la inclinación elegida sigue la estrategia de corte y los requisitos de holgura.
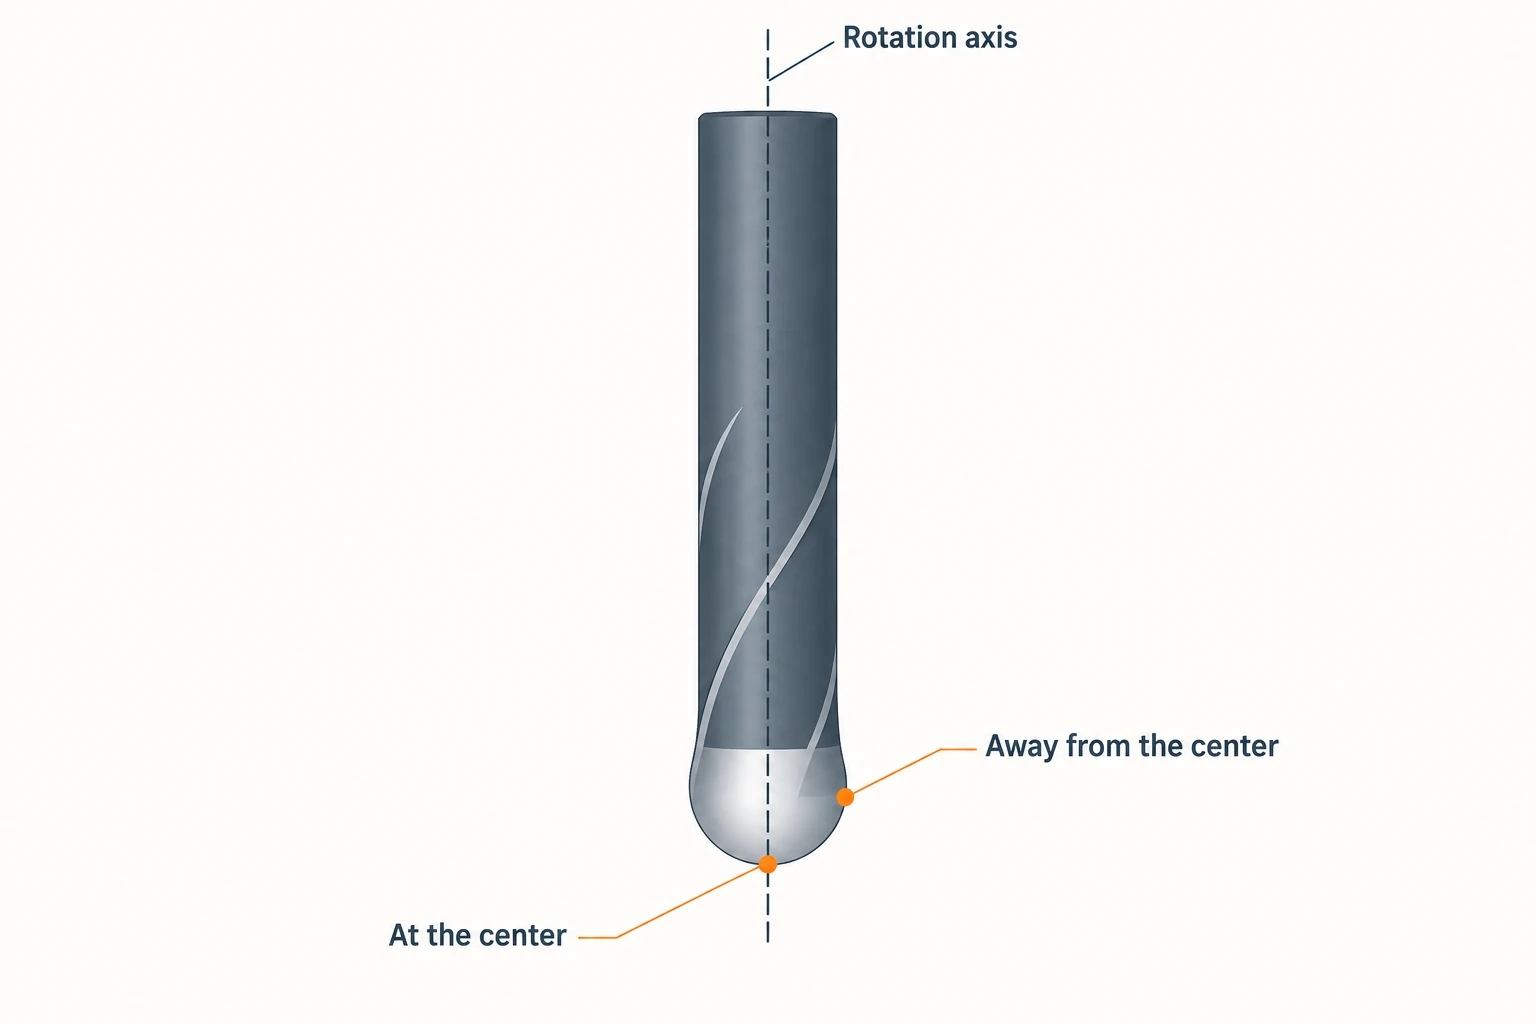
Una fresa de punta esférica proporciona un ejemplo concreto. Su velocidad de corte rotacional se aproxima a cero en el centro de la punta. Alejar el punto de contacto de dicho centro otorga al filo en contacto un radio de rotación mayor. La guía de fresado de perfiles de Sandvik Coromant explica por qué inclinar la herramienta puede mejorar esa condición de contacto. Una inclinación fija puede ser suficiente para una zona determinada; sin embargo, pendientes superficiales variables pueden hacer útil una inclinación ajustable. No existe un único ángulo útil válido para todas las herramientas y piezas.
Ese beneficio es condicional. Una estrategia deficiente de orientación puede provocar interferencias con el portaherramientas o movimientos rotativos difíciles. El acabado superficial también depende de la geometría de la fresa, la separación entre pasadas, la velocidad de avance, el desalineamiento (runout) y las vibraciones. Ni una superficie lisa ni un buen acabado son exclusivos del mecanizado simultáneo, ni se obtienen automáticamente al seleccionar este modo.
Una misma pieza puede utilizar ambas estrategias.
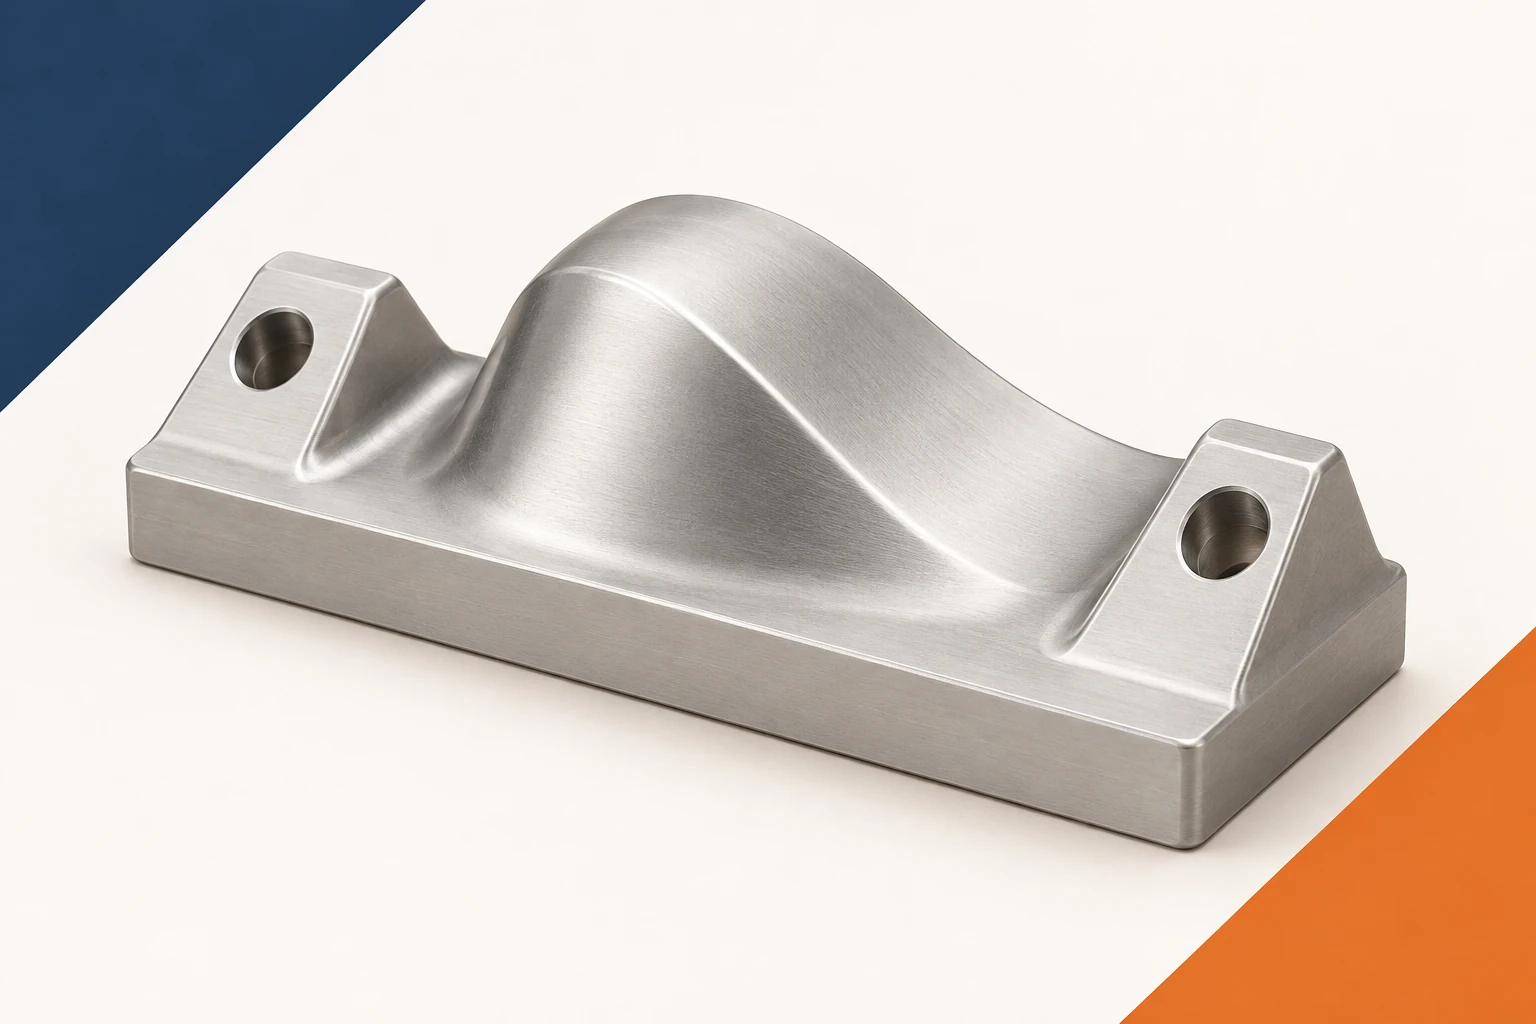
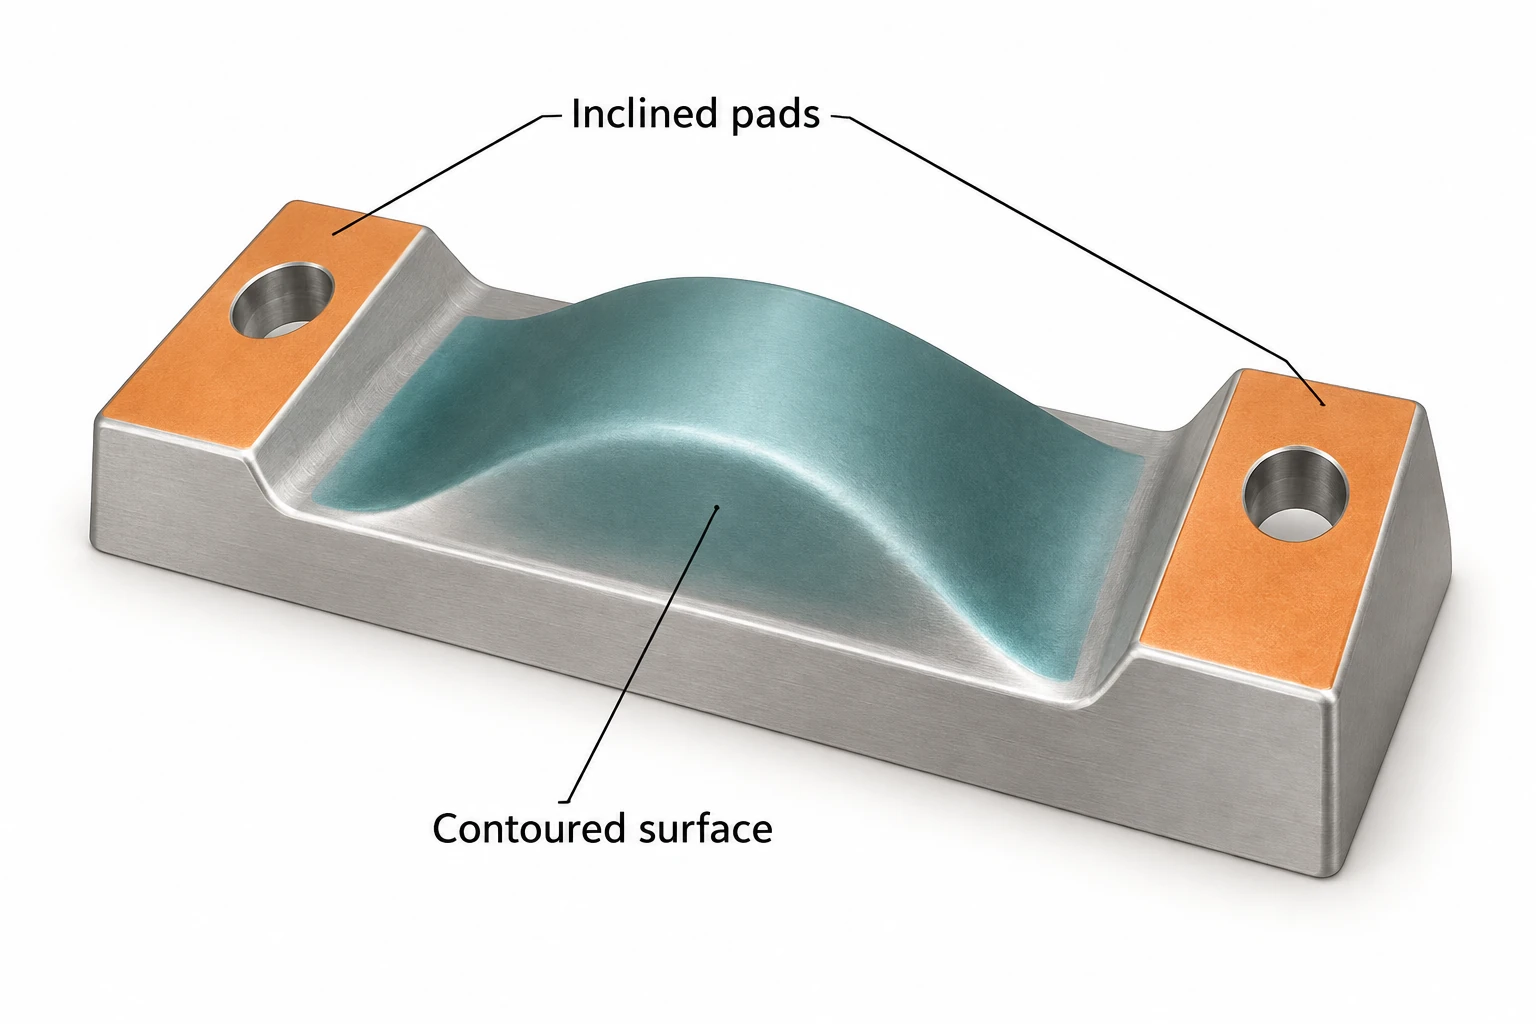
Considere una plaquita de corte con patines de montaje inclinados y una forma central suavemente variable. Para el mecanizado CNC de cinco ejes, trate cada operación como una pregunta independiente acerca del acceso y del contacto, manteniendo al mismo tiempo una disposición de sujeción viable.
| Operación sobre la plaquita. | Enfoque inicial. | Motivo para reconsiderar. |
|---|---|---|
| Eliminar el material sobrante accesible situado por encima de la base. | Desbaste en tres ejes desde una orientación fija. | El material restante queda inaccesible o requiere una longitud excesiva de la herramienta. |
| Taladrar los patines inclinados. | 3+2 posicionamiento para la dirección del agujero de cada patín. | El portaherramientas o la fijación bloquean el acceso, incluso tras el posicionamiento. |
| Acabado de la forma central. | Pruebe primero una trayectoria de acabado con orientación fija; considere el movimiento simultáneo allí donde cambiar la dirección resulte beneficioso. | Una única dirección fija produce un contacto o una holgura deficientes; dividir la forma en zonas indexadas añade transiciones indeseables. |
| Acabado de una superficie cubierta por la fijación. | Planifique otra disposición de sujeción o configuración. | Ninguno de los dos modos de corte expone material que permanezca físicamente sujeto o obstruido. |
La forma central no es automáticamente una característica de mecanizado simultáneo de cinco ejes solo por ser curva. Si una orientación proporciona un acceso y contacto adecuados en toda su extensión, una trayectoria con orientación fija puede ser suficiente. Si se utilizan varias regiones indexadas, planifique cómo coinciden sus pasadas de acabado; los límites visibles pueden derivarse de condiciones de corte o posicionamiento no coincidentes, pero no constituyen una propiedad inevitable de 3+2.
Esta estrategia mixta mantiene los cortes ordinarios sencillos y reserva el cambio de orientación únicamente para las operaciones que se benefician de él. Asimismo, separa el cambio de modo de corte de la reclampación física de la pieza.
Adapte el programa a la máquina.
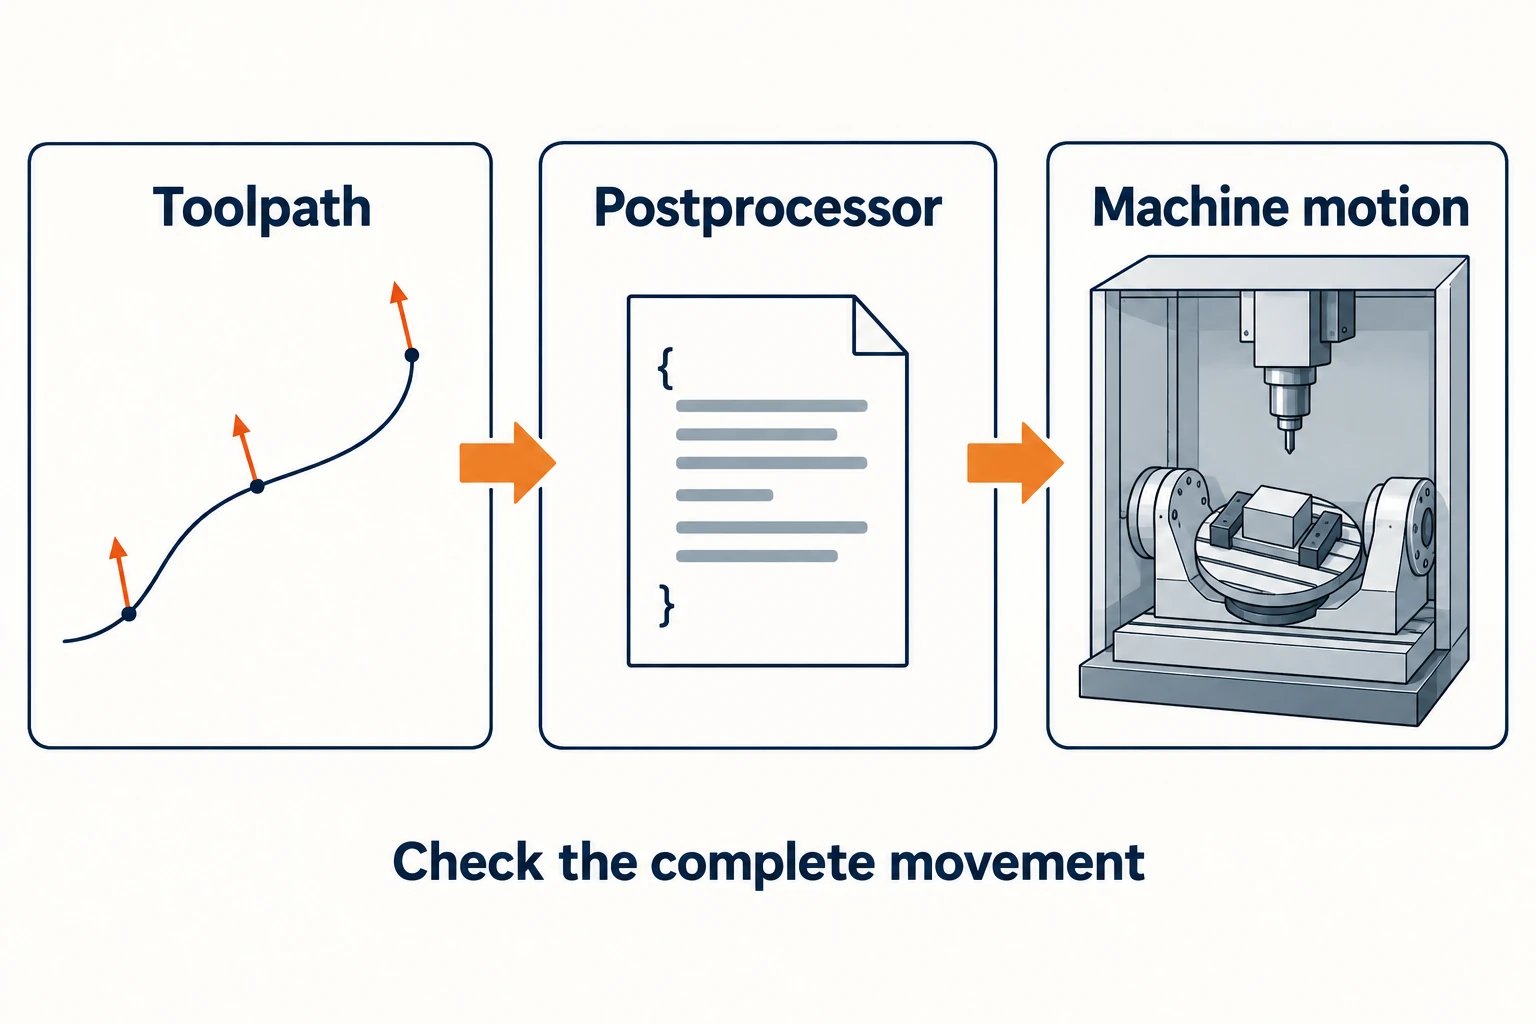
Una trayectoria de herramienta CAM es solo una parte del resultado. El postprocesador la traduce en instrucciones específicas para una máquina y un control determinados. La disposición rotativa de la máquina, sus convenciones de dirección, límites de recorrido, longitudes de herramienta y desplazamientos de trabajo deben coincidir con dicha traducción.
Las funciones de coordinación también desempeñan distintas tareas. Un plano de trabajo inclinado establece coordenadas para el mecanizado en una orientación seleccionada. El control del punto central de la herramienta tiene en cuenta los cambios de posición rotativa y la geometría de la herramienta al generar el movimiento comandado de esta. Sus nombres e implementación varían según el control; la presencia de una función de posicionamiento no implica necesariamente capacidad de mecanizado simultáneo.
Por ejemplo, Haas documenta Desplazamiento dinámico de trabajo para posicionamiento 3+1 y 3+2 por separado de Control del punto central de la herramienta para contorneado simultáneo. Estos son ejemplos de funciones específicas de un control determinado, no órdenes intercambiables aplicables a otras máquinas. El manejo de coordenadas debe coincidir con el postprocesador seleccionado, la configuración de la máquina y las funciones del control.
Antes del mecanizado, verifique más que simplemente el contacto de la fresa con la superficie prevista:
- El conjunto completo de herramienta: incluya el portaherramientas y la longitud real de la herramienta utilizada.
- El movimiento completo: incluya las aproximaciones, retracciones, indexaciones y cualquier reposicionamiento rotativo requerido, así como las pasadas de corte.
- La configuración real: incluye el material sobrante restante, la geometría de la fijación y los límites de recorrido de la máquina.
La documentación de simulación de máquinas de Autodesk distingue entre la verificación de trayectorias de herramienta con un modelo de máquina y la simulación sin dicho modelo. Una simulación solo puede comprobar la geometría y el comportamiento de la máquina que representa; no sustituye la verificación de la configuración ni la inspección de la pieza terminada.
Comparar la operación completa
Compare ambas rutas frente a los mismos requisitos de la pieza. Incluya la programación y la verificación, las herramientas y las fijaciones, el tiempo de corte, los movimientos de indexación y retracción, así como cualquier trabajo posterior de acabado o configuración adicional.
3+2 puede ser eficiente cuando unos pocos ángulos fijos permiten completar el trabajo. El movimiento simultáneo puede eliminar transiciones repetidas o mejorar el contacto a lo largo de una superficie, pero los cambios en la dirección de la herramienta también exigen que los ejes rotativos aceleren y desaceleren. La guía de suavizado del eje de herramienta de Autodesk explica cómo los cambios bruscos de orientación pueden interrumpir un movimiento fluido. Una trayectoria que parece más continua no es necesariamente la ruta de producción más corta.
La prueba útil es específica: identifique la operación que requiere cambiar la orientación, nombre el beneficio esperado y verifique que el movimiento completo de la máquina pueda lograrlo. Utilice ese resultado para elegir el modo adecuado para cada operación.
Preguntas frecuentes
¿Es el mecanizado 3+2 una forma de mecanizado de cinco ejes?
Sí. A menudo se denomina mecanizado de cinco ejes posicional o por indexación. Dos ejes rotativos establecen una orientación, mientras que los ejes lineales realizan el corte manteniendo fijas dichas posiciones rotativas. Esto difiere del corte simultáneo de cinco ejes.
¿Significa el mecanizado simultáneo de cinco ejes que los cinco ejes se mueven en cada bloque?
No. El programa coordina los ejes necesarios para cada segmento. Un programa simultáneo de cinco ejes puede contener segmentos con posiciones rotativas invariables, así como segmentos que cambian la orientación durante el corte.
¿Puede el mecanizado 3+2 producir una superficie curva suave?
Sí, siempre que una herramienta adecuada pueda alcanzar y acabar la superficie en la orientación fija seleccionada. La curvatura por sí sola no requiere movimiento simultáneo. El contacto de la herramienta, el juego de despeje y la forma en que se encuentran los pasos adyacentes determinan si cambiar la orientación sería beneficioso.
¿Puede un solo programa combinar 3+2 y operaciones simultáneas?
Sí, en una máquina y un control que admitan los modos requeridos, con un postprocesador correctamente configurado. Las transiciones entre modos requieren un manejo adecuado de coordenadas y compensaciones, además de verificaciones de holgura para los movimientos de enlace.



