Op deze pagina
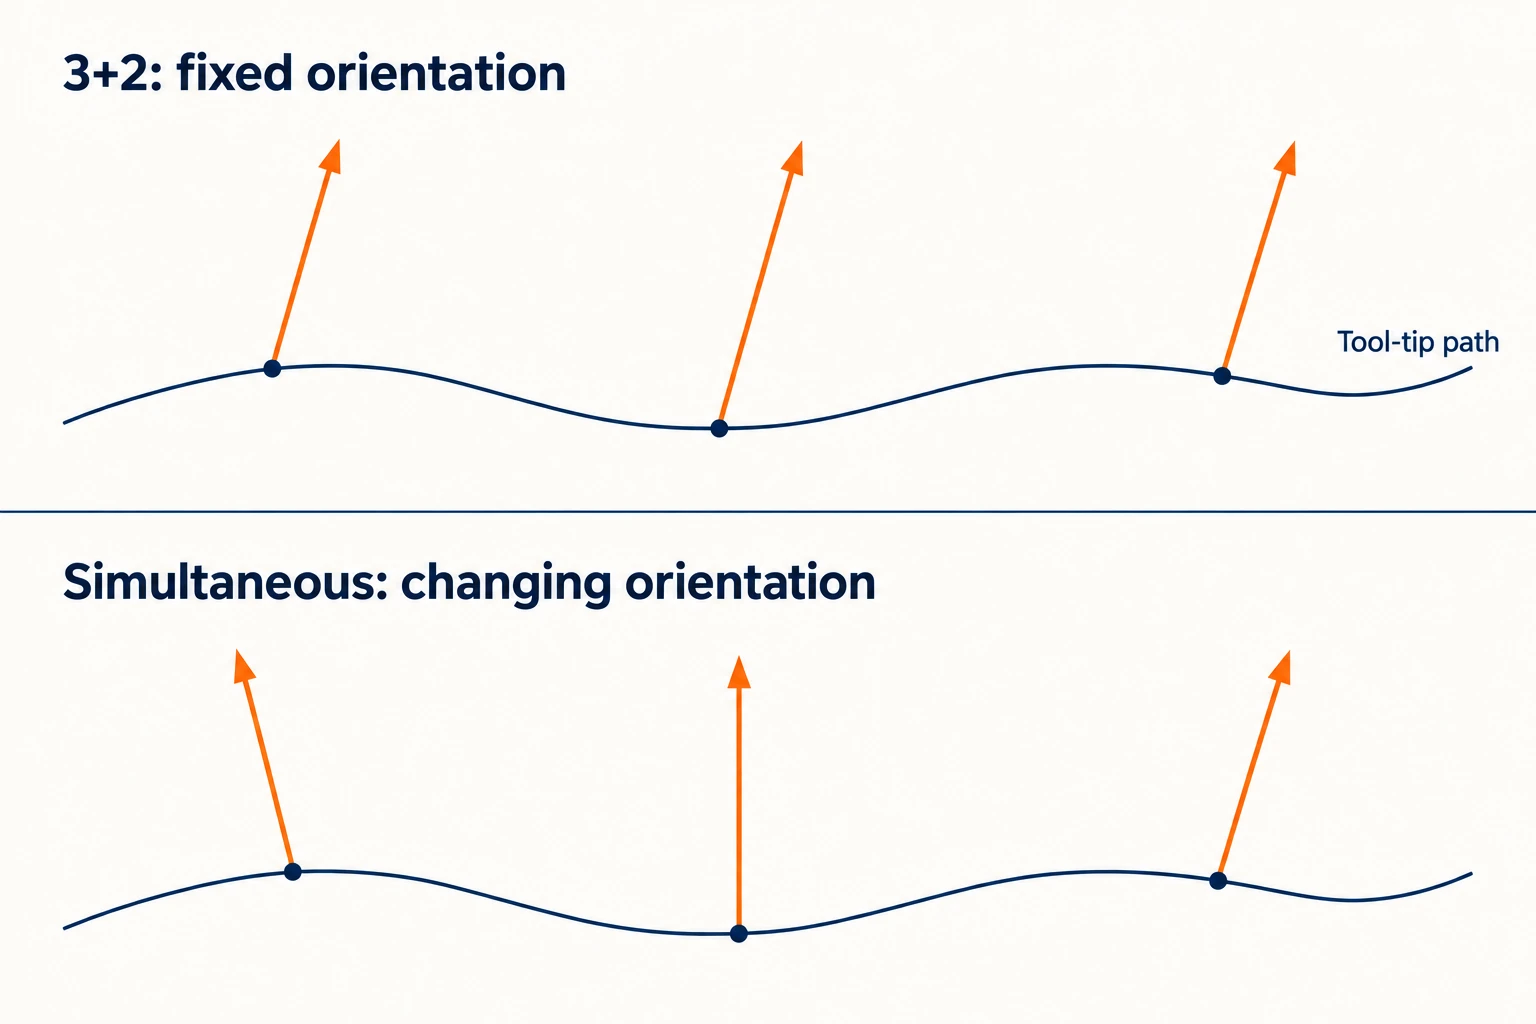
Bij 3+2 bewerking stellen twee roterende assen een oriëntatie in en blijven op die positie terwijl de lineaire assen snijden. Bij gelijktijdige vijf-assige bewerking kunnen roterende en lineaire bewegingen gecoördineerd worden om de oriëntatie van het gereedschap ten opzichte van het werkstuk tijdens het snijden te wijzigen. Beide modi kunnen worden gebruikt op geschikt uitgeruste vijf-assige machines. De nuttige keuze wordt vaak per bewerking gemaakt, in plaats van één keer voor het gehele onderdeel.
Een reeks schuin geplaatste gaten kan meerdere vaste richtingen vereisen. Een afwerkpassage kan profiteren van een richtingswijziging langs een oppervlak. Het verschil ligt in wat het gereedschap tijdens de snijpassage moet doen. Voor de onderliggende machineconfiguraties legt de vergelijking tussen drie-, vier- en vijf-assige bewerking uit welke bewegingen elke configuratie toevoegt.
Scheid het pad van het gereedschap van zijn oriëntatie
Het pad van de gereedschapspunt beschrijft waar de frees zich beweegt. De oriëntatie van de gereedschapsas beschrijft de richting waarin de as van het gereedschap wijst ten opzichte van het onderdeel. Een gebogen pad vereist niet noodzakelijkerwijs een veranderende oriëntatie: een bolvormige frees kan een toegankelijk gevormd oppervlak volgen terwijl de richting van zijn as vast blijft.
| Vraag | 3+2 positionele bewerking | Gelijktijdige vijf-assige bewerking |
|---|---|---|
| Wat gebeurt er tijdens een snijpassage? | De roterende posities blijven vast; de lineaire assen genereren het pad. | Het programma kan lineaire en roterende beweging coördineren om de relatieve gereedschapsrichting te variëren. |
| Hoe wordt de volgende richting beschikbaar? | Trek het gereedschap terug, herpositioneer het en start vervolgens een nieuwe snijpassage met vaste oriëntatie. | Wijzig de oriëntatie binnen een snijpad waarbij de strategie en de vrijruimte dit toestaan. |
| Wat is de belangrijkste reden om deze methode te kiezen? | Één vaste benadering werkt voor elke geselecteerde bewerking. | Oriëntatiewijziging tijdens een passaging biedt een nuttig voordeel op het gebied van toegang of snijcontact. |
Dit is een onderscheid tussen bewerkingsmodi, geen regel dat eenvoudig ogende onderdelen de ene en complex ogende onderdelen de andere gebruiken. De documentatie van Autodesk over bewerkingssoorten plaatst 3+2 gereedschapsoriëntatie naast drie-assige gereedschappaden, inclusief driedimensionale afwerkstrategieën.
Wat een 3+2-bewerking daadwerkelijk doet
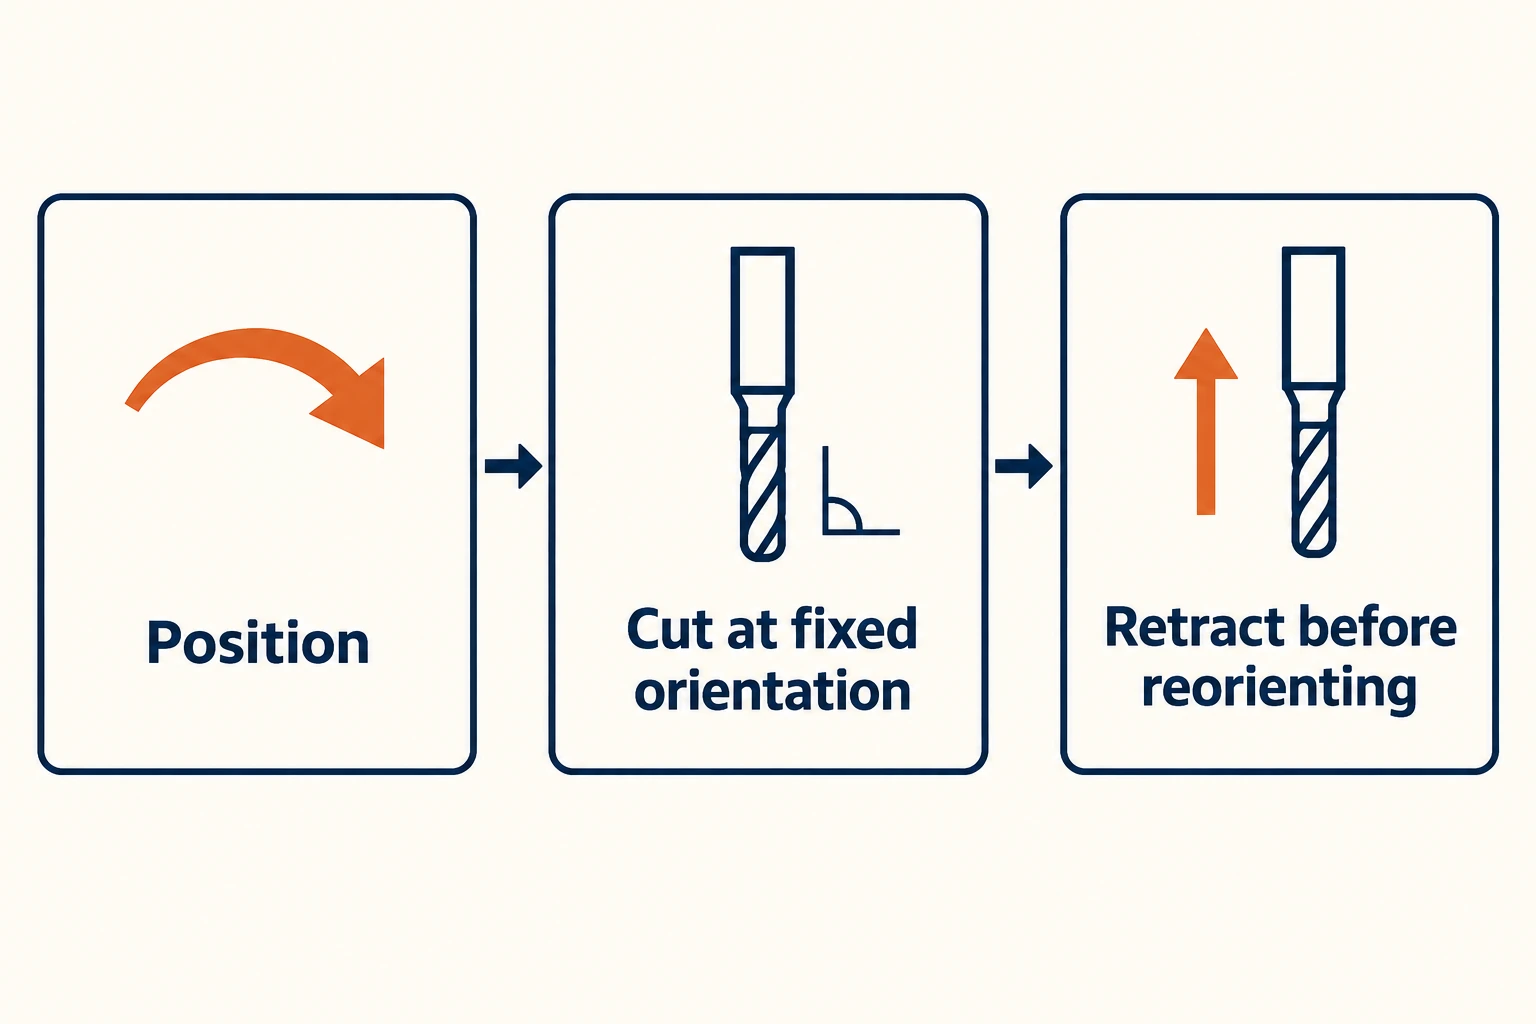
Stel u het boren van gaten voor die loodrecht staan op een hellend montagevlak. De machine presenteert dat vlak eerst aan de spindel. Zodra de gewenste positie is bereikt, blijven de roterende assen stilstaan terwijl de boor in en uit de gaten beweegt. Vervolgens kan de machine zich terugtrekken en opnieuw oriënteren voor een ander montagevlak, zonder het onderdeel uit de opspanning te verwijderen.
Een typische positioneringsvolgorde is:
- Verplaats het gereedschap buiten het bereik van het werkstuk en de opspanning voor de geplande heroriëntatie.
- Positioneer de roterende assen en stel de bijbehorende bewerkingscoördinaten in.
- Bewerk de geselecteerde kenmerken met de roterende assen in vaste positie.
- Trek het gereedschap terug voordat u naar de volgende oriëntatie verplaatst.
„Vastgehouden” geeft geen universele mechanische rem- of klemopstelling aan; dat is afhankelijk van de machine. Evenzo betekent een duidelijke begin- en eindpositie niet automatisch dat de roterende beweging tussen deze posities vrij is van de opspanning.
Dezelfde vaste oriëntatie kan niet alleen het boren van een vlakke vlakte ondersteunen, maar ook pocketbewerkingen, contouren of driedimensionale oppervlaktebewerking door middel van frezen. De freescursusgids voor HEIDENHAIN’s TNC-besturing legt coördinatentransformaties uit voor bewerking in een gekanteld werkvlak. Voor de eigenlijke snijbewerkingen raadpleegt u hoe CNC-frezen werkt.
Wanneer het wijzigen van de oriëntatie zijn waarde bewijst
Simultane vijfassige bewerking voegt besturing van de gereedschapsrichting langs het snijpad toe. Afhankelijk van de geometrie kan dit helpen om de gereedschapshouder vrij te houden van nabijgelegen oppervlakken, een effectieve snijcontacthoek te behouden of een afwerkpassage continu uit te voeren in een gebied dat anders aparte oriëntaties zou vereisen.
De machine kan dit bereiken door het werkstuk te kantelen, de spindelkop te verplaatsen of beide methoden te combineren. Belangrijk is de resulterende relatie tussen gereedschap en onderdeel. Het gereedschap hoeft niet loodrecht op het oppervlak te blijven staan: de gekozen kantelhoek volgt de gekozen snijstrategie en de ruimtevereisten.
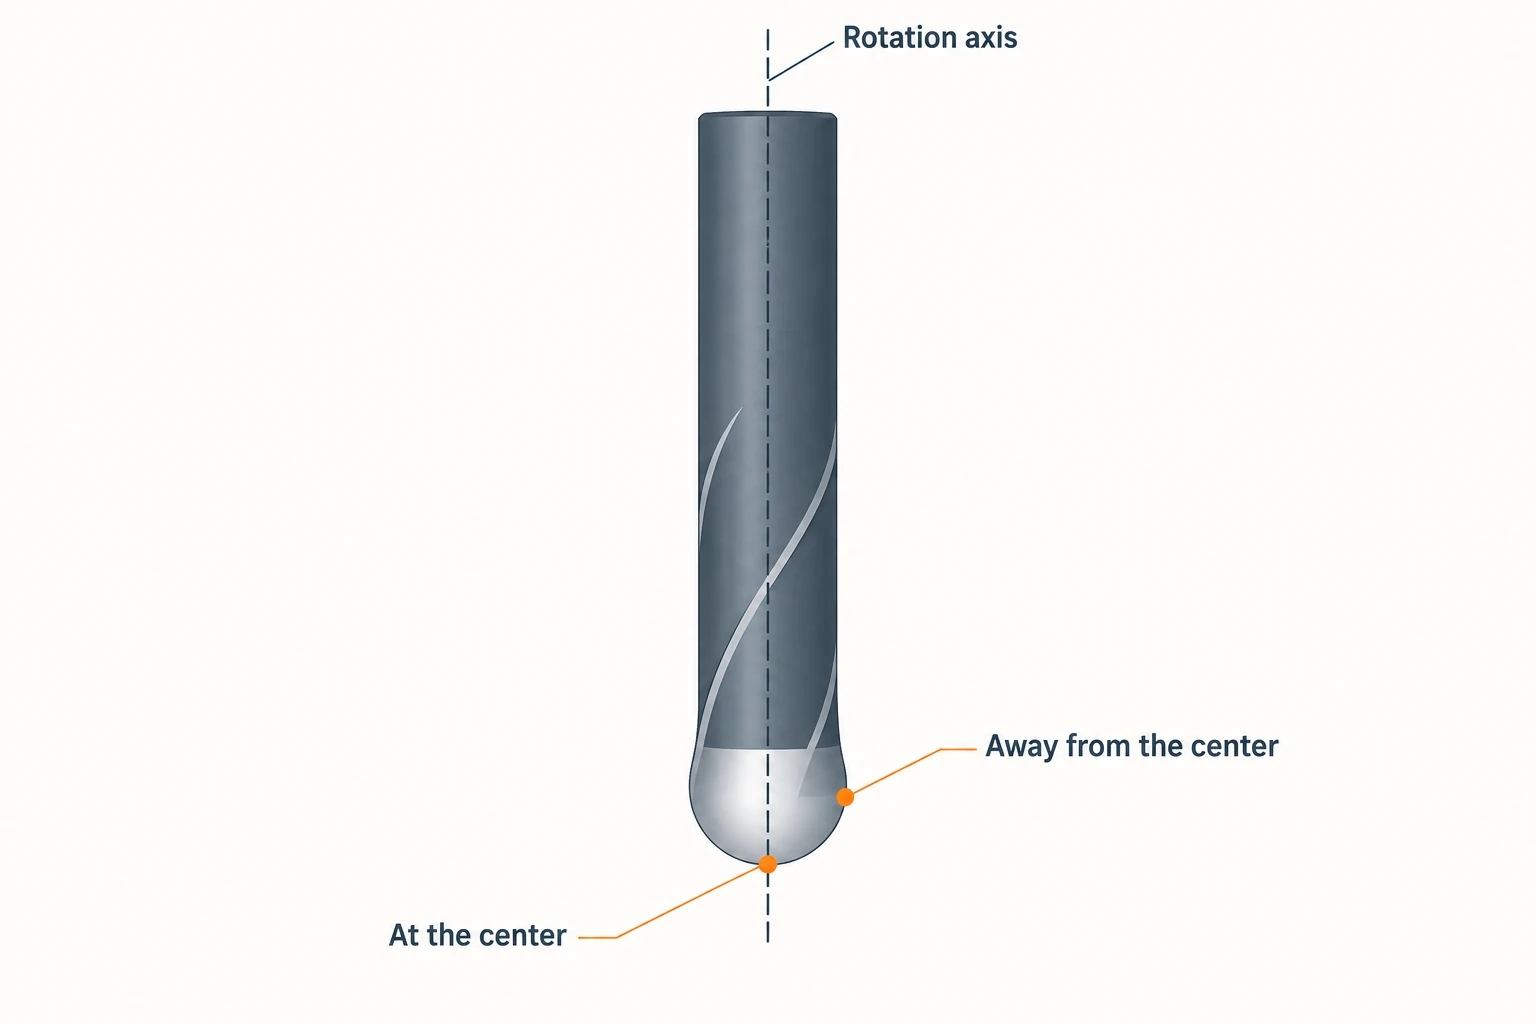
Een bolvormige freesbeitel biedt een concreet voorbeeld. De rotatiesnedesnelheid nadert nul in het midden van de punt. Door het contactpunt van dat midden af te verplaatsen, krijgt de ingegrepen snijkant een grotere rotatiestraal. Sandvik Coromant’s richtlijnen voor profielfreesbewerking verklaren waarom kantelen die contactvoorwaarde kan verbeteren. Een vaste kantelhoek kan voldoende zijn voor één gebied; wisselende oppervlakhellingen kunnen echter een variabele kantelhoek nuttig maken. Er bestaat geen enkele universeel bruikbare hoek voor elke beitel en elk onderdeel.
Dat voordeel is voorwaardelijk. Een slechte oriëntatiestrategie kan interferentie met de houder of moeilijke rotatiebeweging veroorzaken. De oppervlakteafwerking hangt ook af van de geometrie van de beitel, de afstand tussen de bewerkingspassen, de voeding, de onrondheid (runout) en trillingen. Een glad oppervlak noch een goede afwerking is exclusief voor gelijktijdige bewerking, en geen van beide volgt automatisch uit de keuze ervoor.
Één onderdeel kan beide strategieën gebruiken
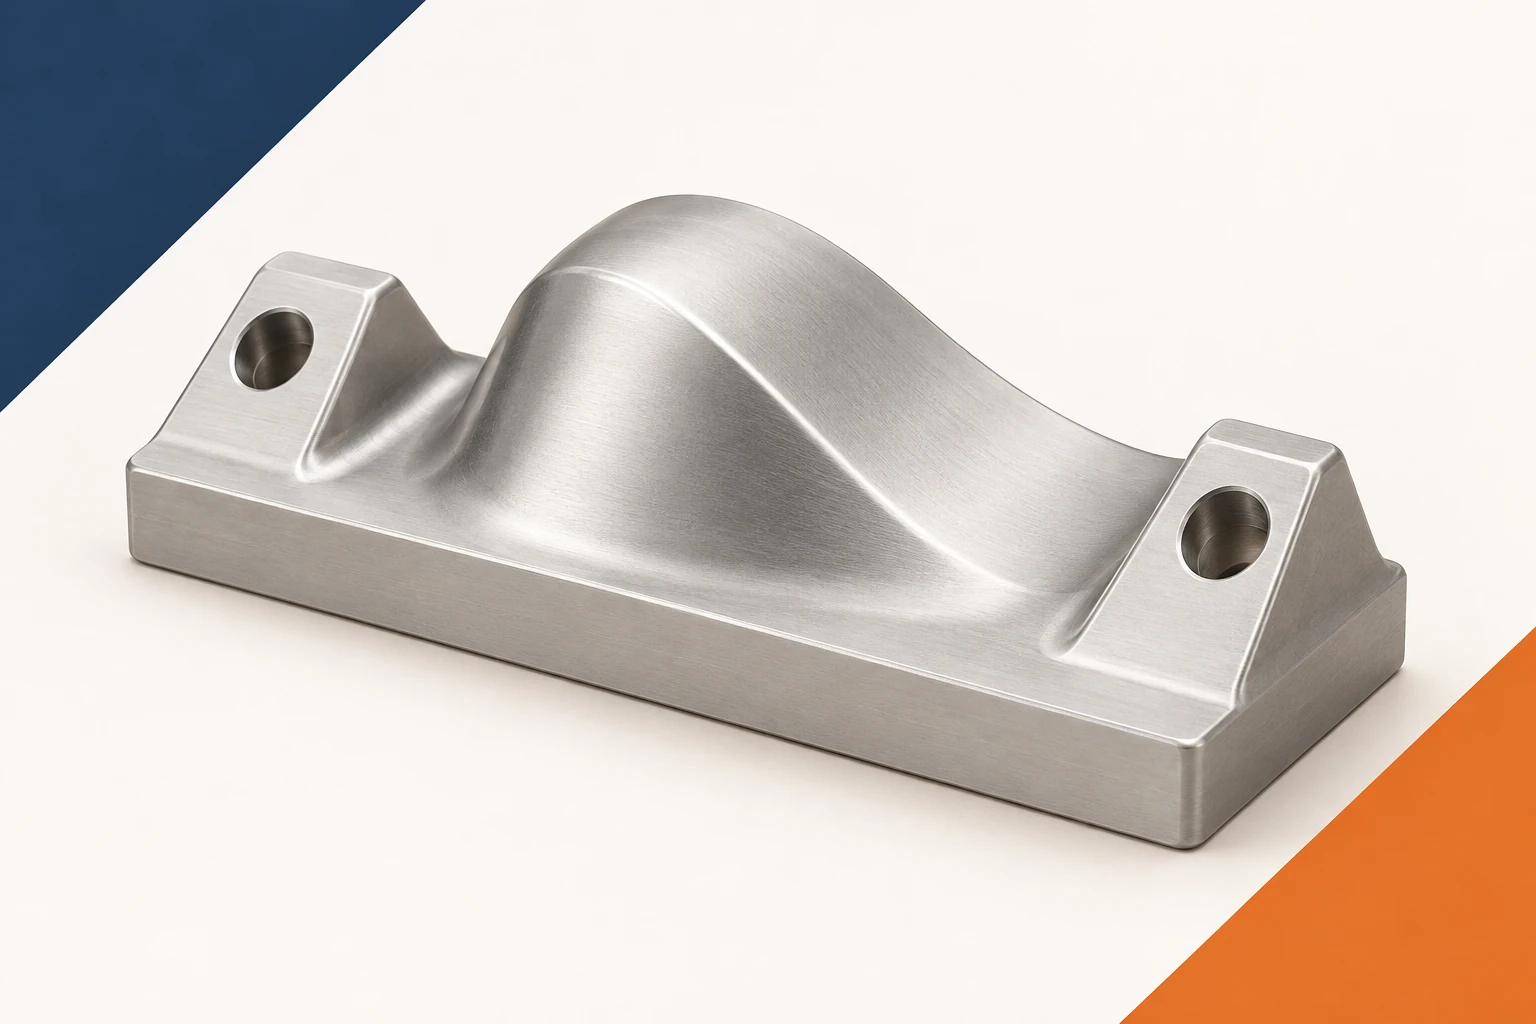
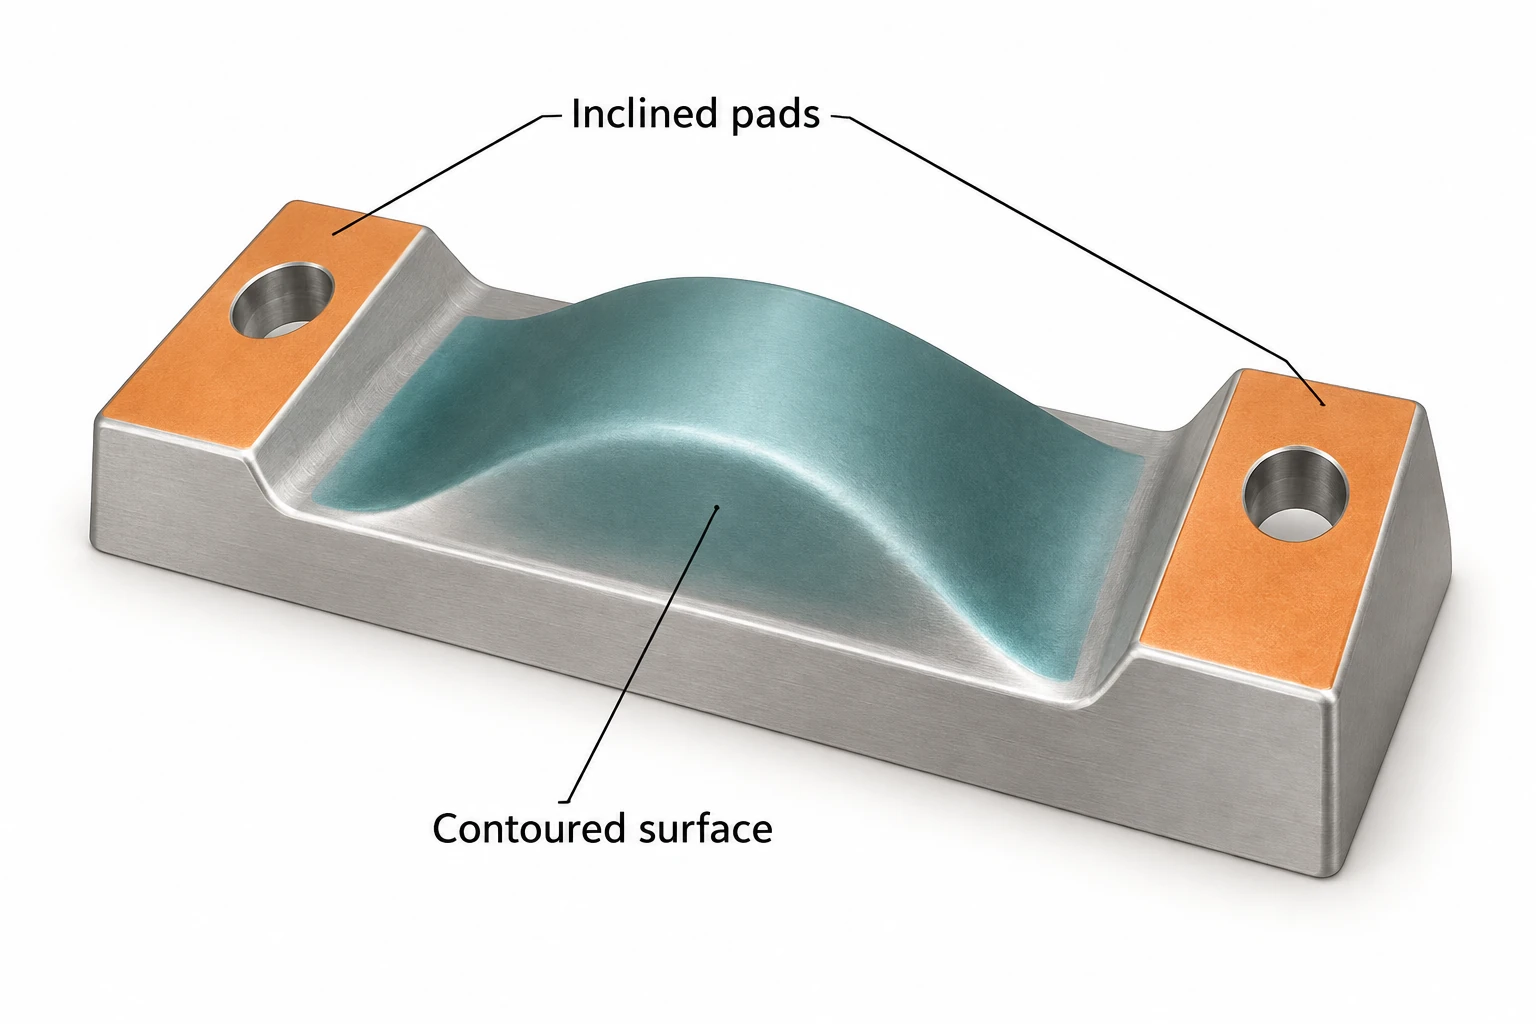
Overweeg een gereedschapsinvoegstuk met hellende montageplaten en een geleidelijk veranderende centrale vorm. Voor vijfassige CNC-bewerking behandel je elke bewerking als een afzonderlijke vraag over toegankelijkheid en contact, terwijl je een bruikbare opspanningsopstelling behoudt.
| Bewerking van het invoegstuk | Startbenadering | Reden om opnieuw te overwegen |
|---|---|---|
| Verwijder toegankelijke materiaalvoorraden boven de basis | Ruwwerken met drie assen vanuit een vaste oriëntatie | Het resterende materiaal wordt ontoegankelijk of vereist een buitensporige gereedschapslengte. |
| Boor de hellende platen | 3+2-positionering voor de boorgangrichting van elke plaat | De houder of de opspanning blokkeert de benadering, zelfs na positionering. |
| Voltooi de centrale vorm | Test eerst een afwerkingstraject met vaste oriëntatie; overweeg gelijktijdige beweging waar wisselende richting helpt. | Één vaste richting leidt tot slecht contact of onvoldoende vrijspeling; het verdelen van de vorm in geïndexeerde gebieden voegt ongewenste overgangen toe. |
| Afwerken van een oppervlak dat door de opspanning wordt bedekt | Plan een andere opspanningsopstelling of instelling. | Geen van beide snijmodi onthult materiaal dat fysiek vastgeklemd of belemmerd blijft. |
De centrale vorm is niet automatisch een gelijktijdige vijfassige functie omdat deze gebogen is. Als één oriëntatie voldoende toegang en contact over de gehele vorm biedt, kan een vast-oriëntatiebaan voldoende zijn. Als meerdere geïndexeerde gebieden worden gebruikt, moet worden gepland hoe hun afwerkpassen samenkomen; zichtbare grenzen kunnen het gevolg zijn van ongelijke snijomstandigheden of positionering, maar dit is geen onvermijdelijke eigenschap van 3+2.
Deze gemengde aanpak houdt gewone sneden eenvoudig en behoudt oriëntatiewijzigingen uitsluitend voor bewerkingen die hier baat bij hebben. Daarnaast wordt een wijziging van de snijmodus gescheiden van een fysieke heropspanning van het onderdeel.
Pas het programma aan de machine aan
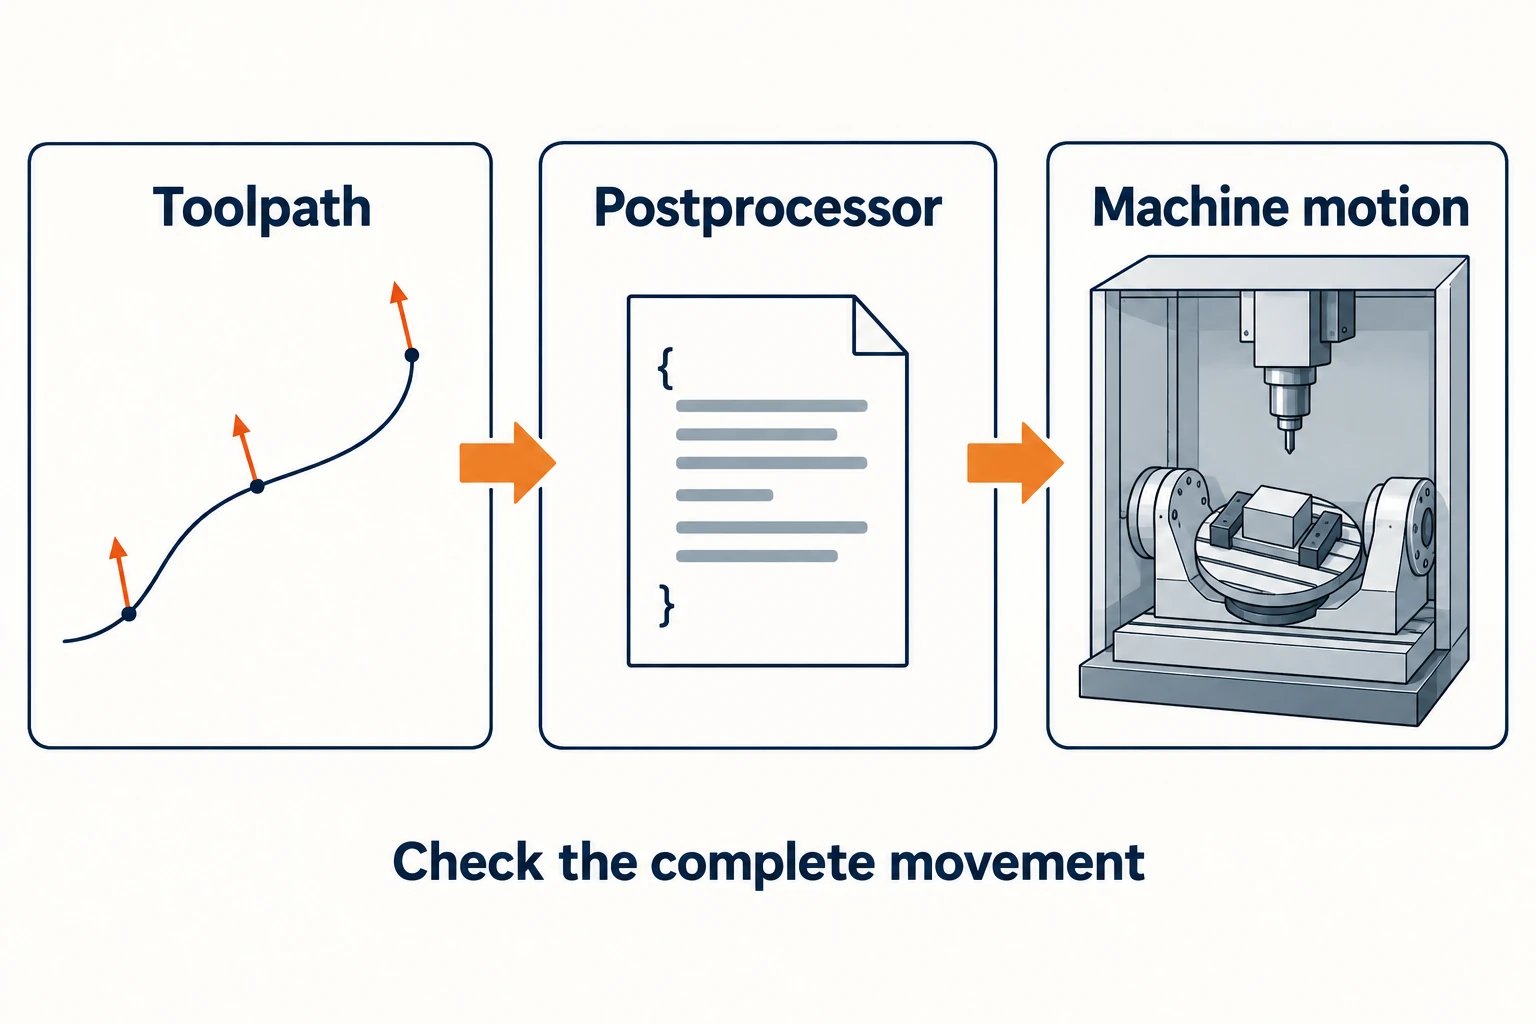
Een CAM-toolpath is slechts een onderdeel van het resultaat. De postprocessor vertaalt deze naar instructies voor een specifieke machine en besturing. De roterende opbouw van de machine, richtingsconventies, reisbeperkingen, gereedschapslengtes en werkoffsets moeten overeenkomen met die vertaling.
Coördinaatfuncties vervullen ook verschillende taken. Een gekanteld werkvlak stelt coördinaten in voor bewerking in een geselecteerde oriëntatie. Tool-Center-Point-besturing (TCP) houdt rekening met veranderende rotatieposities en gereedschapsgeometrie bij het realiseren van de opgegeven gereedschapsbeweging. Hun namen en implementatie variëren per besturing; het bestaan van een positioneringsfunctie impliceert niet automatisch een mogelijkheid tot gelijktijdig snijden.
Zo documenteert Haas bijvoorbeeld Dynamic Work Offset voor 3+1 en 3+2-positionering afzonderlijk van Tool Center Point Control voor gelijktijdige contourbewerking. Dit zijn voorbeelden van functies van een specifieke besturing, geen uitwisselbare commando’s voor andere machines. De coördinaatafhandeling moet overeenkomen met de geselecteerde postprocessor, machineconfiguratie en besturingsfuncties.
Controleer vóór de bewerking meer dan alleen of het gereedschap het beoogde oppervlak raakt:
- De complete gereedschapsopstelling: omvat de daadwerkelijk gebruikte houder en gereedschapslengte.
- De volledige beweging: omvat naderingen, terugtrekkingen, indexering en eventuele vereiste roterende herpositionering, evenals de snijpassen.
- De werkelijke opstelling: omvat restmateriaal, de geometrie van de opspanning en de verplaatsingsbeperkingen van de machine.
De machine-simulatiedocumentatie van Autodesk maakt onderscheid tussen het controleren van gereedschapsbanen met behulp van een machinemodel en simulatie zonder zo’n model. Een simulatie kan uitsluitend de geometrie en het gedrag van de machine controleren die erin zijn weergegeven; zij vervangt niet het controleren van de opstelling of het inspecteren van het afgewerkte onderdeel.
Vergelijk de volledige bewerking
Vergelijk beide bewerkingsroutes aan de hand van dezelfde onderdeelvereisten. Neem hierbij programmering en verificatie, gereedschappen en opspanningen, snijtijd, indexering en terugtrekbewegingen, en eventuele latere nabewerking of extra opstelwerkzaamheden mee.
3+2 kan efficiënt zijn wanneer een beperkt aantal vaste richtingen volstaat om de bewerking te voltooien. Gelijktijdige beweging kan herhaalde overgangen elimineren of het contact langs een oppervlak verbeteren, maar wijzigingen in de gereedschapsrichting vereisen ook dat de roterende assen versnellen en vertragen. De tool-asverzachtingsgids van Autodesk legt uit hoe abrupte oriëntatiewijzigingen de vloeiende beweging kunnen verstoren. Een meer continu ogende baan is niet noodzakelijkerwijs de kortste productieroute.
De nuttige test is specifiek: identificeer de bewerking waarbij oriëntatiewijziging nodig is, noem het voordeel en controleer of de volledige machinebeweging dit voordeel daadwerkelijk kan leveren. Gebruik dit resultaat om de geschikte bewerkingswijze per bewerking te kiezen.
Veelgestelde vragen
Is 3+2-bewerking een vorm van vijfassige bewerking?
Ja. Het wordt vaak positionele of geïndexeerde vijfassige bewerking genoemd. Twee roterende assen stellen een oriëntatie in, terwijl de lineaire assen de snijbewerking uitvoeren met deze vaste roterende posities. Dit verschilt van gelijktijdige vijfassige snijbewerking.
Betekent gelijktijdige vijfassige bewerking dat alle vijf assen in elk blok bewegen?
Nee. Het programma coördineert de assen die voor elk segment nodig zijn. Een gelijktijdig vijfassig programma kan zowel segmenten bevatten waarbij de roterende posities ongewijzigd blijven als segmenten waarbij de oriëntatie tijdens het snijden wijzigt.
Kan 3+2-bewerking een glad gebogen oppervlak produceren?
Ja, mits een geschikt gereedschap het oppervlak bij de geselecteerde vaste oriëntatie kan bereiken en afwerken. Alleen al de kromming vereist geen gelijktijdige beweging. Het gereedschapscontact, de vrijloop en de manier waarop aangrenzende passen samenkomen bepalen of een oriëntatiewijziging nuttig zou zijn.
Kan één programma 3+2 en gelijktijdige bewerkingen combineren?
Ja, op een machine en besturing die de vereiste modi ondersteunen, met een correct geconfigureerde postprocessor. Overgangen tussen modi vereisen de juiste coördinaat- en compensatieafhandeling, plus vrijloopcontroles voor de verbindingsbewegingen.



