W tym artykule
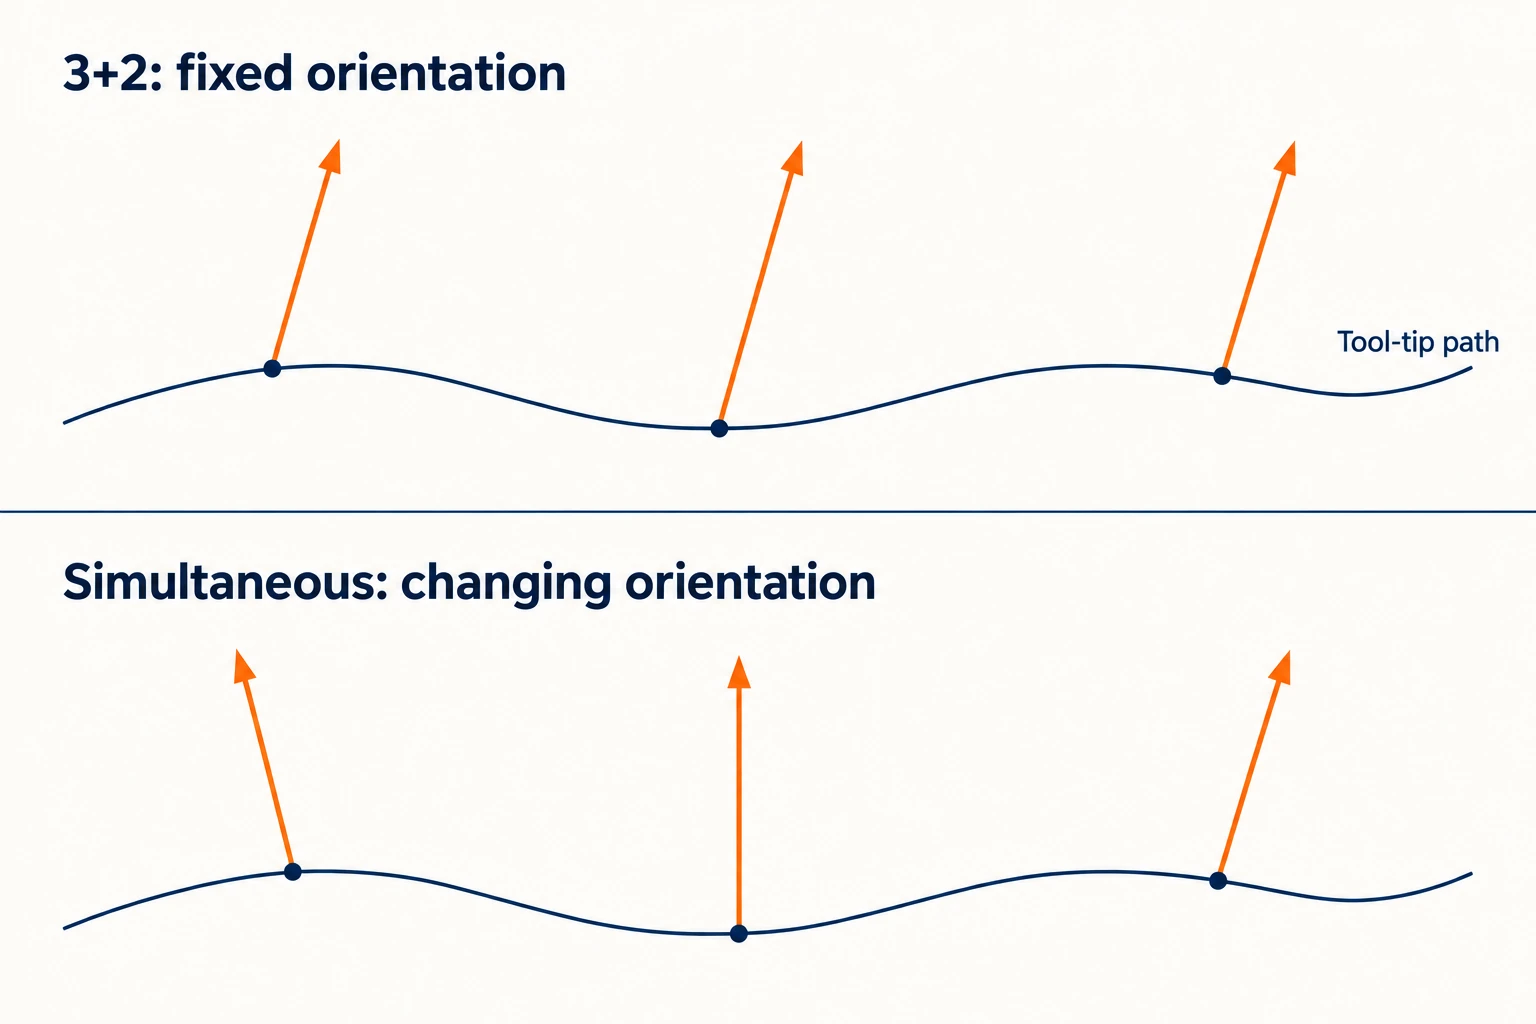
W obróbce 3+2 dwa osie obrotowe ustalają orientację i pozostają w tej pozycji podczas cięcia osiami liniowymi. W jednoczesnej obróbce pięcioosiowej ruchy obrotowe i liniowe mogą być zsynchronizowane tak, aby zmieniać orientację narzędzia względem przedmiotu obrabianego w trakcie cięcia. Obie metody mogą być stosowane na odpowiednio wyposażonych maszynach pięcioosiowych. Wybór najbardziej odpowiedniej metody dokonywany jest zwykle operacja po operacji, a nie jednorazowo dla całego detalu.
Zestaw ukośnych otworów może wymagać kilku ustalonych kierunków. Przebieg wykańczający może korzystać z zmiany kierunku wzdłuż powierzchni. Różnica dotyczy tego, co narzędzie musi robić podczas cięcia. W przypadku podstawowych konfiguracji maszyn wyjaśnienie różnic między porównaniem obróbki trzy-, cztero- i pięcioosiowej określa, jakie ruchy dodaje każda z tych konfiguracji.
Oddziel ścieżkę narzędzia od jego orientacji
Ścieżka wierzchołka narzędzia określa, gdzie porusza się frez. Orientacja osi narzędzia określa kierunek, w którym jego trzpień jest skierowany względem detalu. Krzywoliniowa ścieżka nie zawsze wymaga zmiany orientacji: frez kulisty może śledzić dostępne powierzchnie kształtowane, zachowując stały kierunek trzpienia.
| Pytanie | 3+2 pozycyjna obróbka | Jednoczesna pięcioosiowa obróbka |
|---|---|---|
| Co dzieje się podczas przebiegu cięcia? | Pozycje osi obrotowych pozostają stałe; osie liniowe generują ścieżkę. | Program może zsynchronizować ruchy liniowe i obrotowe, aby zmieniać względny kierunek narzędzia. |
| Jak staje się dostępny kolejny kierunek? | Wycofaj narzędzie, przepozycjonuj je, a następnie rozpocznij kolejny przebieg cięcia przy ustalonej orientacji. | Zmień orientację w ramach jednego przebiegu cięcia tam, gdzie strategia i wolna przestrzeń to pozwalają. |
| Jaka jest główna przyczyna wyboru tej metody? | Jedna ustalona orientacja wystarcza dla każdej wybranej operacji. | Zmiana orientacji w trakcie przebiegu zapewnia korzystny dostęp lub korzystny kontakt cięcia. |
Jest to różnica między trybami obróbki, a nie reguła głosząca, że proste z wyglądu detale są obrabiane jedną metodą, a złożone z wyglądu — drugą. Dokumentacja Autodesk dotycząca typów obróbki umieszcza orientację narzędzia 3+2 obok ścieżek narzędziowych trzyosiowych, w tym strategii wykańczania trójwymiarowego.
Co właściwie wykonuje operacja 3+2
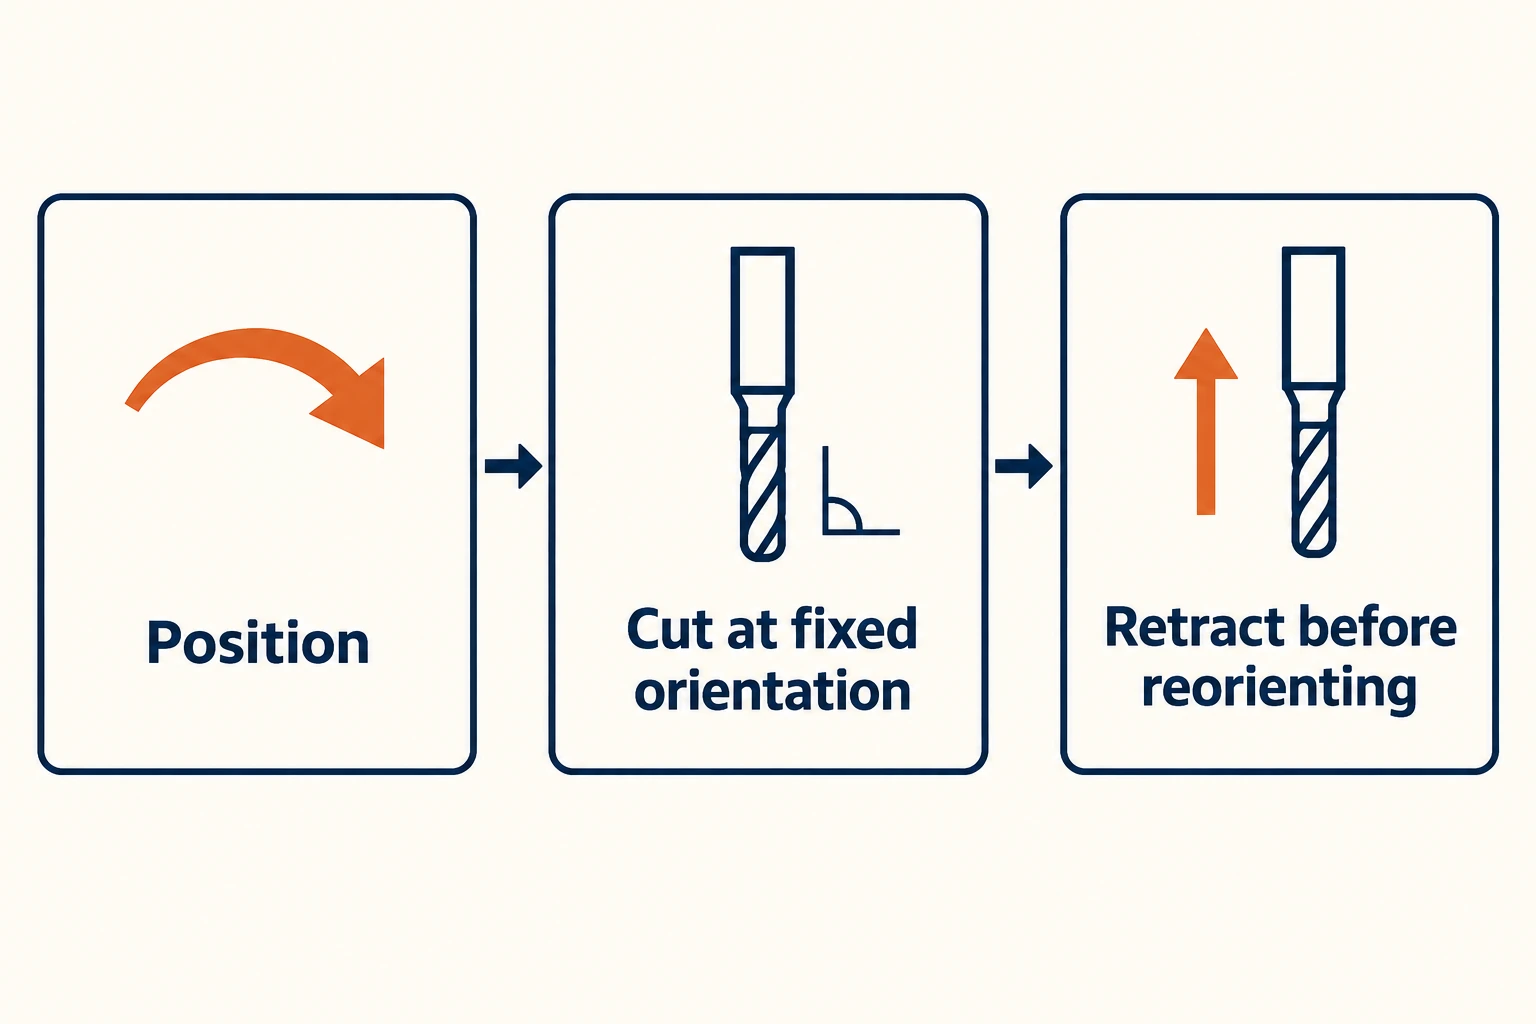
Wyobraź sobie wiercenie otworów prostopadłych do nachylonej powierzchni montażowej. Maszyna najpierw ustawia tę powierzchnię prostopadle do wrzeciona. Po ustaleniu pozycji osie obrotowe pozostają nieruchome podczas wprowadzania i wyjmowania wierteł z otworów. Następnie maszyna może się wycofać i zmienić orientację dla kolejnej powierzchni montażowej, nie odłączając detalu od uchwytu.
Typowa sekwencja pozycjonowania to:
- Przesuń narzędzie poza przedmiot obrabiany i uchwyt w celu zaplanowanej zmiany orientacji.
- Ustaw osie obrotowe i zdefiniuj odpowiadające im współrzędne obróbkowe.
- Obrób przewidziane cechy przy ustalonych pozycjach osi obrotowych.
- Wycofaj narzędzie przed przejściem do następnej orientacji.
Słowo „ustalone” nie określa uniwersalnego mechanicznego hamulca lub układu zaciskowego — zależy to od konkretnego typu maszyny. Podobnie jednoznacznie określona pozycja początkowa i końcowa nie dowodzi, że ruch obrotowy pomiędzy nimi unika kolizji z uchwytem.
Ta sama stała orientacja może służyć do frezowania kieszeni, frezowania konturu lub frezowania trójwymiarowych powierzchni, a nie tylko do wiercenia płaskiej powierzchni. Przewodnik po sterowaniu frezarkami TNC firmy HEIDENHAIN wyjaśnia transformacje współrzędnych przy obróbce na nachylonej płaszczyźnie roboczej. Informacje o samych operacjach frezowania zawiera opis działania frezowania CNC.
Kiedy zmiana orientacji uzasadnia swoje zastosowanie
Frezowanie jednoczesne pięcioosiowe dodaje kontrolę nad kierunkiem narzędzia wzdłuż ścieżki cięcia. W zależności od geometrii może to pomóc uniknąć kolizji trzpienia z pobliskimi powierzchniami, utrzymać skuteczny kontakt tnący lub kontynuować przejście wykańczające przez obszar, który w przeciwnym razie wymagałby osobnych orientacji.
Maszyna może osiągnąć to poprzez nachylanie przedmiotu obrabianego, przesuwanie głowicy wrzecionowej lub połączenie obu metod. Istotna jest wynikowa relacja między narzędziem a przedmiotem obrabianym. Narzędzie nie musi pozostawać prostopadłe do powierzchni: wybrany kąt nachylenia wynika ze strategii cięcia oraz wymagań dotyczących luzów.
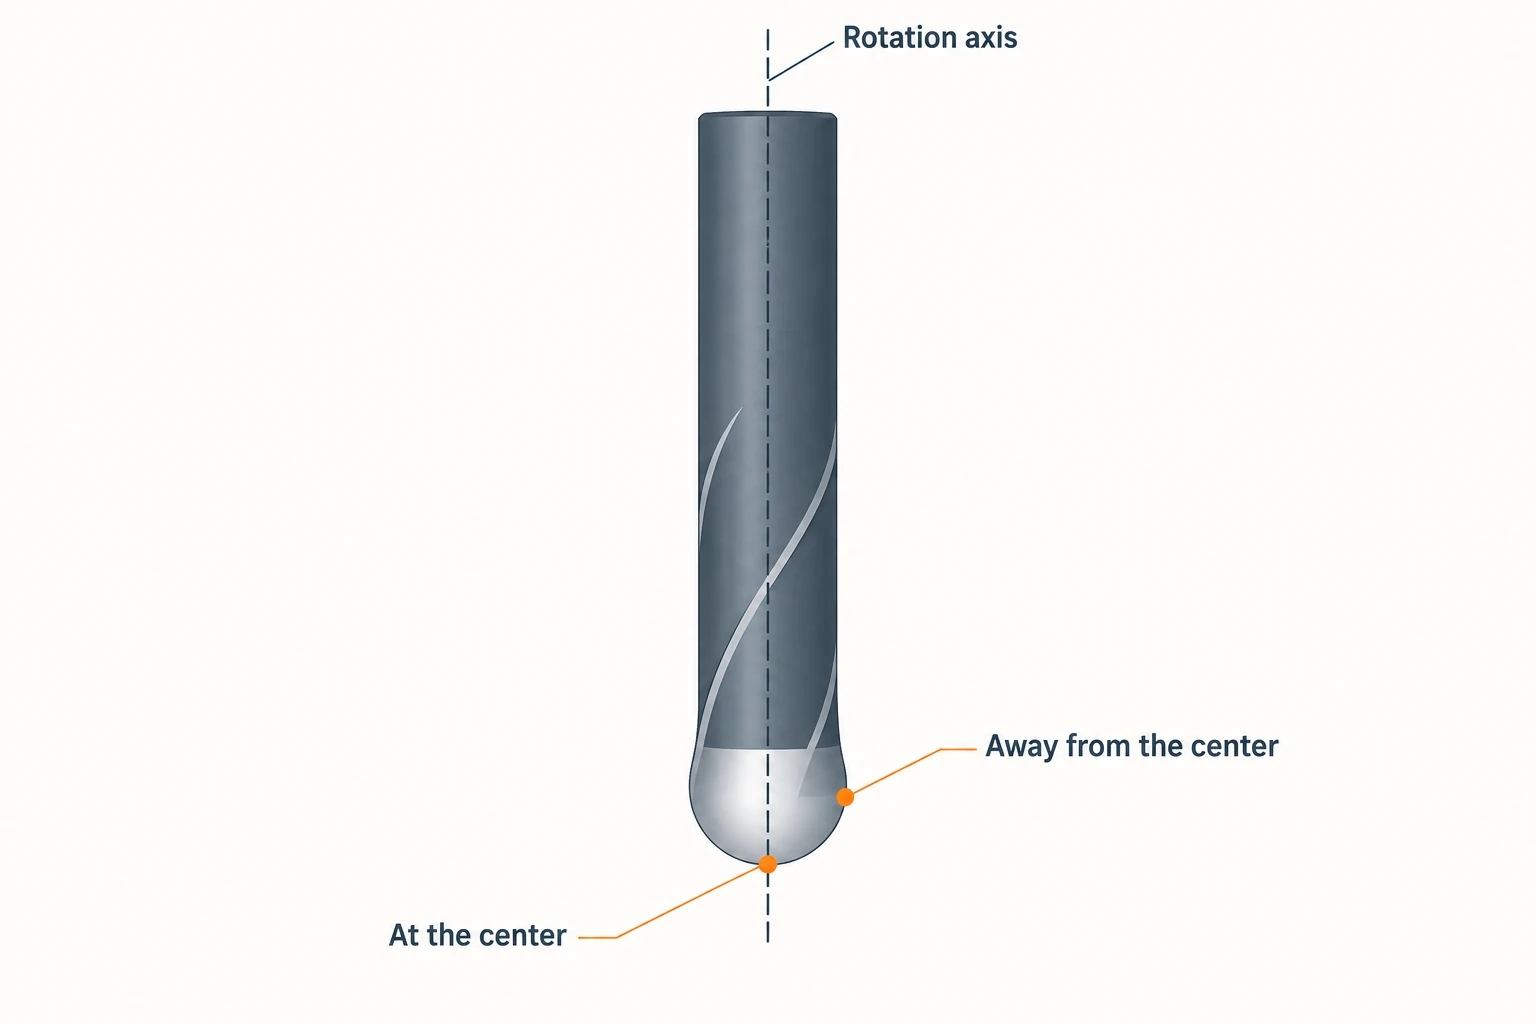
Frez do frezowania kulistego stanowi konkretny przykład. Prędkość obrotowa jego roboczej krawędzi tnącej w pobliżu środka końcówki zbliża się do zera. Przesunięcie punktu styku od tego środka powoduje zwiększenie promienia obrotu zaangażowanej krawędzi tnącej. Wytyczne Sandvik Coromant dotyczące frezowania profilowego wyjaśniają, dlaczego nachylenie może poprawić warunki styku. Stałe nachylenie może wystarczyć dla jednej strefy; zmieniające się nachylenia powierzchni mogą sprawić, że zmienne nachylenie stanie się użyteczne. Nie istnieje jeden uniwersalny kąt nachylenia przydatny dla każdego narzędzia i każdej części.
Ta korzyść jest warunkowa. Niewłaściwa strategia orientacji może spowodować kolizję uchwytu lub utrudnić ruch obrotowy. Jakość wykończenia powierzchni zależy również od geometrii frezu, odległości między przejściami, posuwu, biżenia i drgań. Żadna z tych cech — ani gładka powierzchnia, ani dobre wykończenie — nie jest wyłączną cechą frezowania jednoczesnego, a żadna z nich nie wynika automatycznie z jego wybrania.
Jedna część może wykorzystywać obie strategie
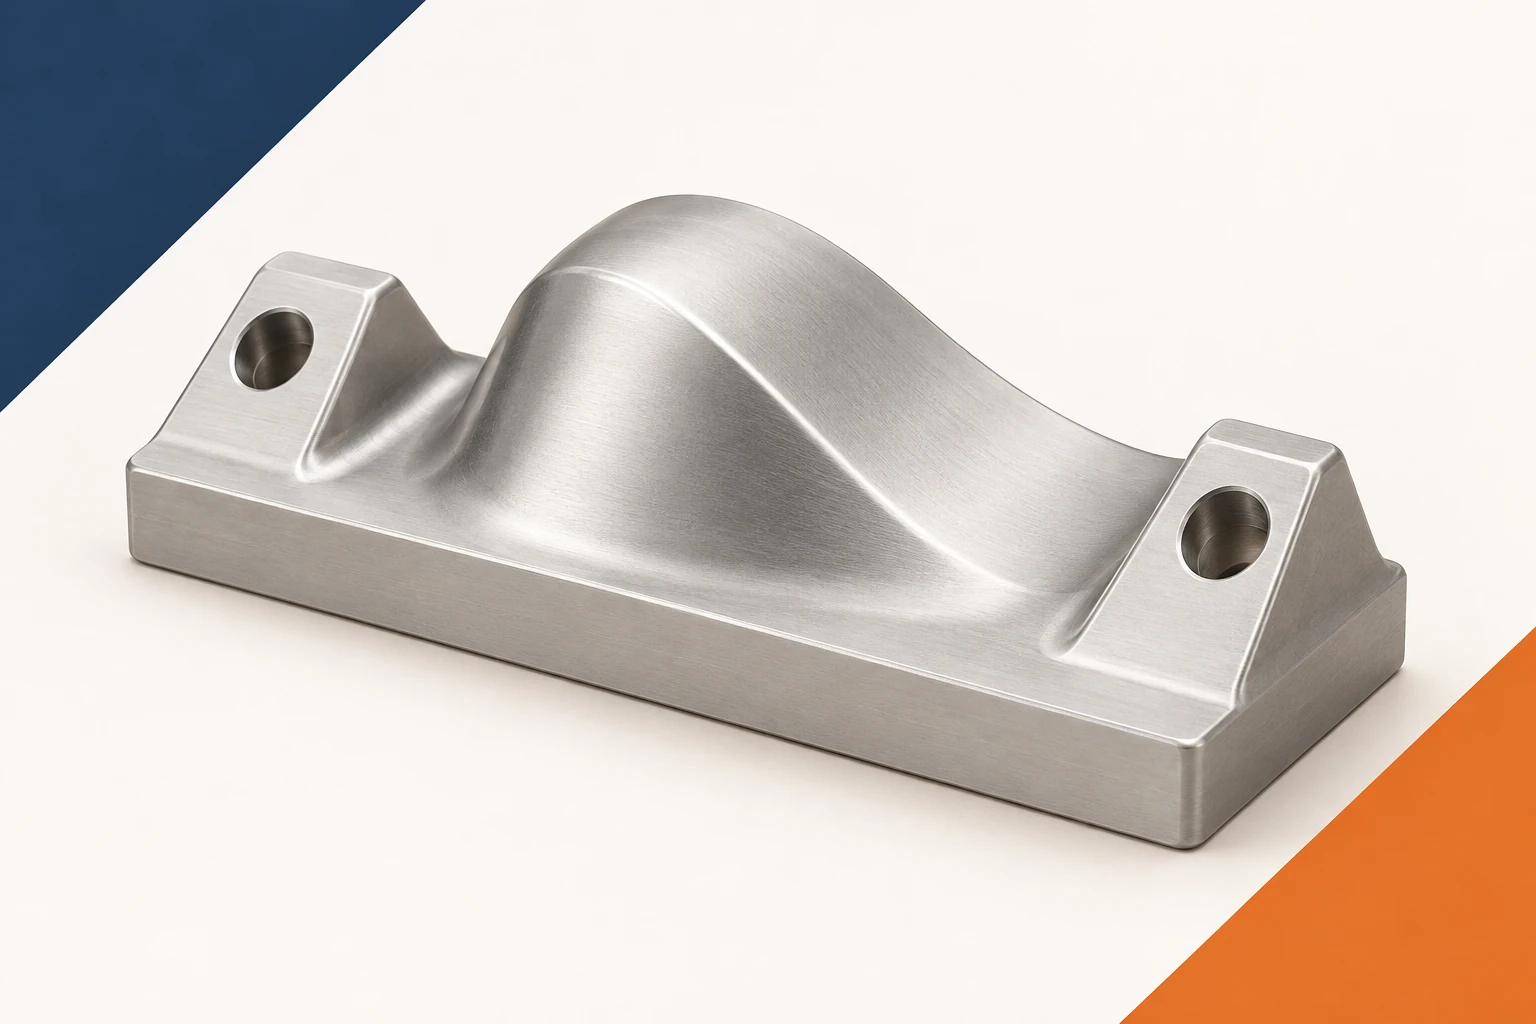
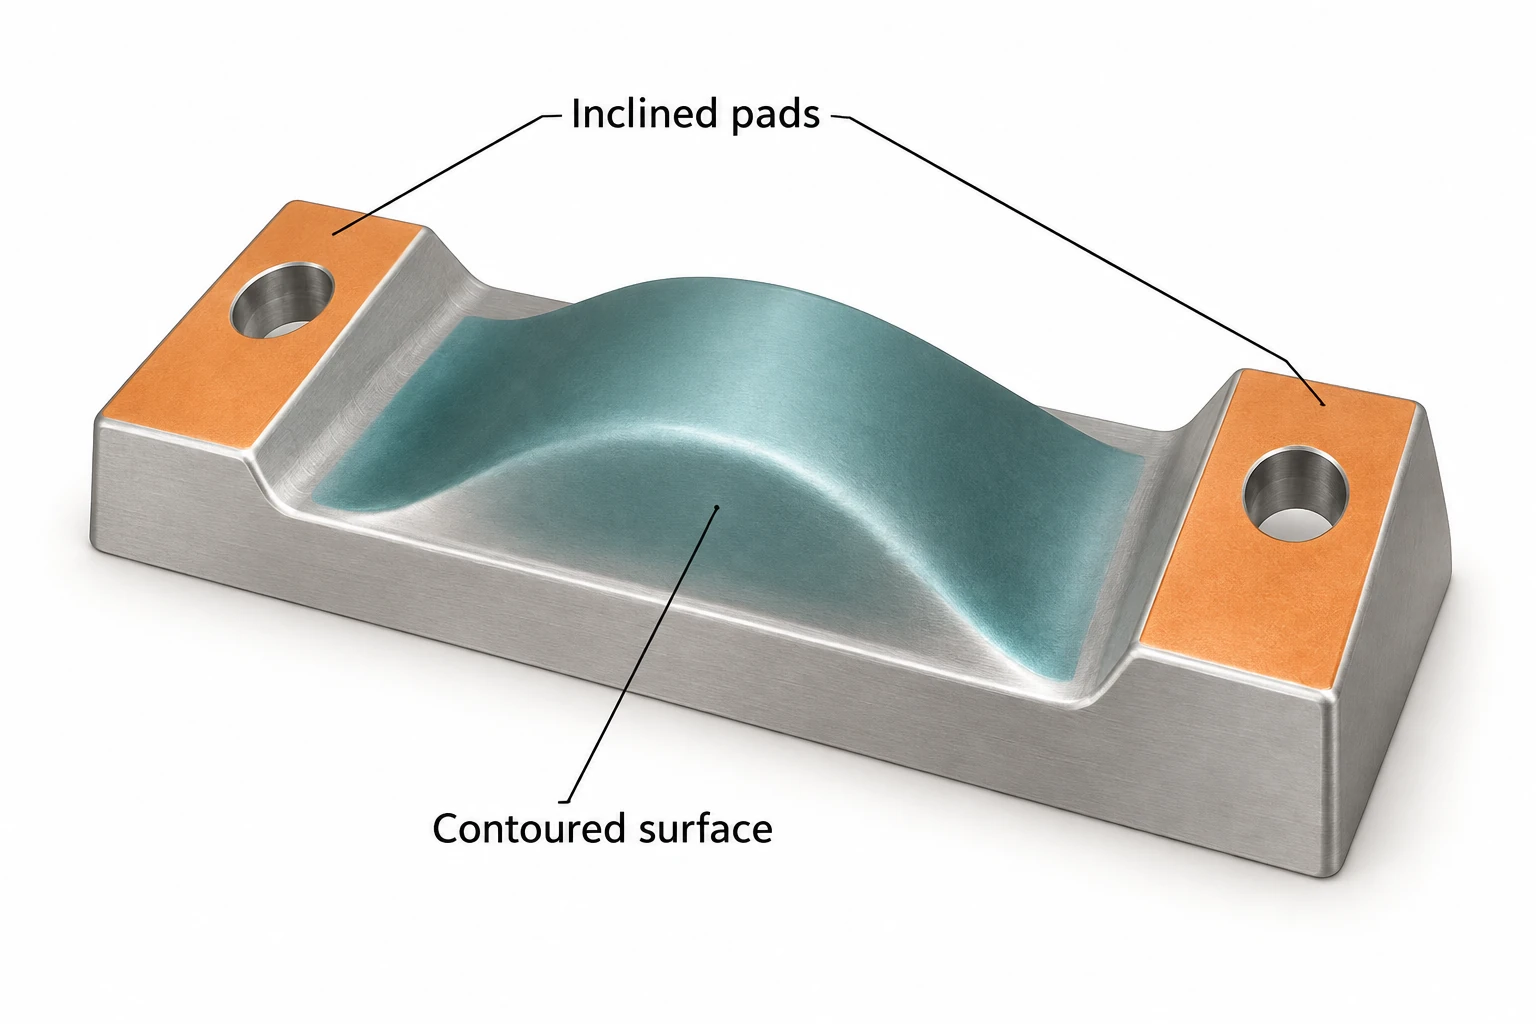
Rozważ płytkę narzędziową z nachylonymi powierzchniami mocującymi oraz płynnie zmieniającym się kształtem centralnym. W przypadku frezowania pięcioosiowego CNC traktuj każdą operację jako osobne pytanie dotyczące dostępu i styku, zachowując przy tym funkcjonalne ustawienie uchwytu.
| Operacja na płytkę | Początkowe podejście | Powód ponownego rozważenia |
|---|---|---|
| Usunięcie łatwo dostępnego materiału nad podstawą | Obróbka wstępna trzyciąsowa z ustalonej orientacji | Pozostały materiał staje się niedostępny lub wymaga nadmiernie długiego wysięgu narzędzia. |
| Wiercenie nachylonych powierzchni mocujących | 3+2 pozycjonowanie dla kierunku otworów w każdej powierzchni mocującej | Uchwyt lub przyrząd blokuje dostęp nawet po odpowiednim pozycjonowaniu. |
| Wykończenie kształtu centralnego | Najpierw przetestuj ścieżkę wykańczania z ustaloną orientacją; rozważ frezowanie jednoczesne tam, gdzie zmiana kierunku przynosi korzyści. | Jeden ustalony kierunek zapewnia słaby styk lub niewystarczającą luzę; podział kształtu na strefy indeksowane wprowadza niepożądane przejścia. |
| Wykończenie powierzchni zakrytej przez przyrząd | Zaprojektuj inne ustawienie uchwytu lub przyrządu. | Żaden z trybów cięcia nie odsłania materiału, który pozostaje fizycznie skręcony lub zablokowany. |
Środkowa forma nie jest automatycznie funkcją jednoczesnego frezowania pięcioosiowego tylko dlatego, że jest zakrzywiona. Jeśli jedna orientacja zapewnia wystarczający dostęp i kontakt na całej jej powierzchni, ścieżka o stałej orientacji może być wystarczająca. W przypadku wykorzystania kilku obszarów indeksowanych należy zaplanować, jak ich przejścia wykańczające się spotykają; widoczne granice mogą wynikać z niespójnych warunków skrawania lub pozycjonowania, ale nie są one nieuniknioną cechą 3+2.
Ta mieszana strategia utrzymuje zwykłe cięcia proste, a zmianę orientacji rezerwuje dla operacji, które od niej korzystają. Oddziela również zmianę trybu skrawania od fizycznego ponownego zamocowania detalu.
Dostosuj program do maszyny
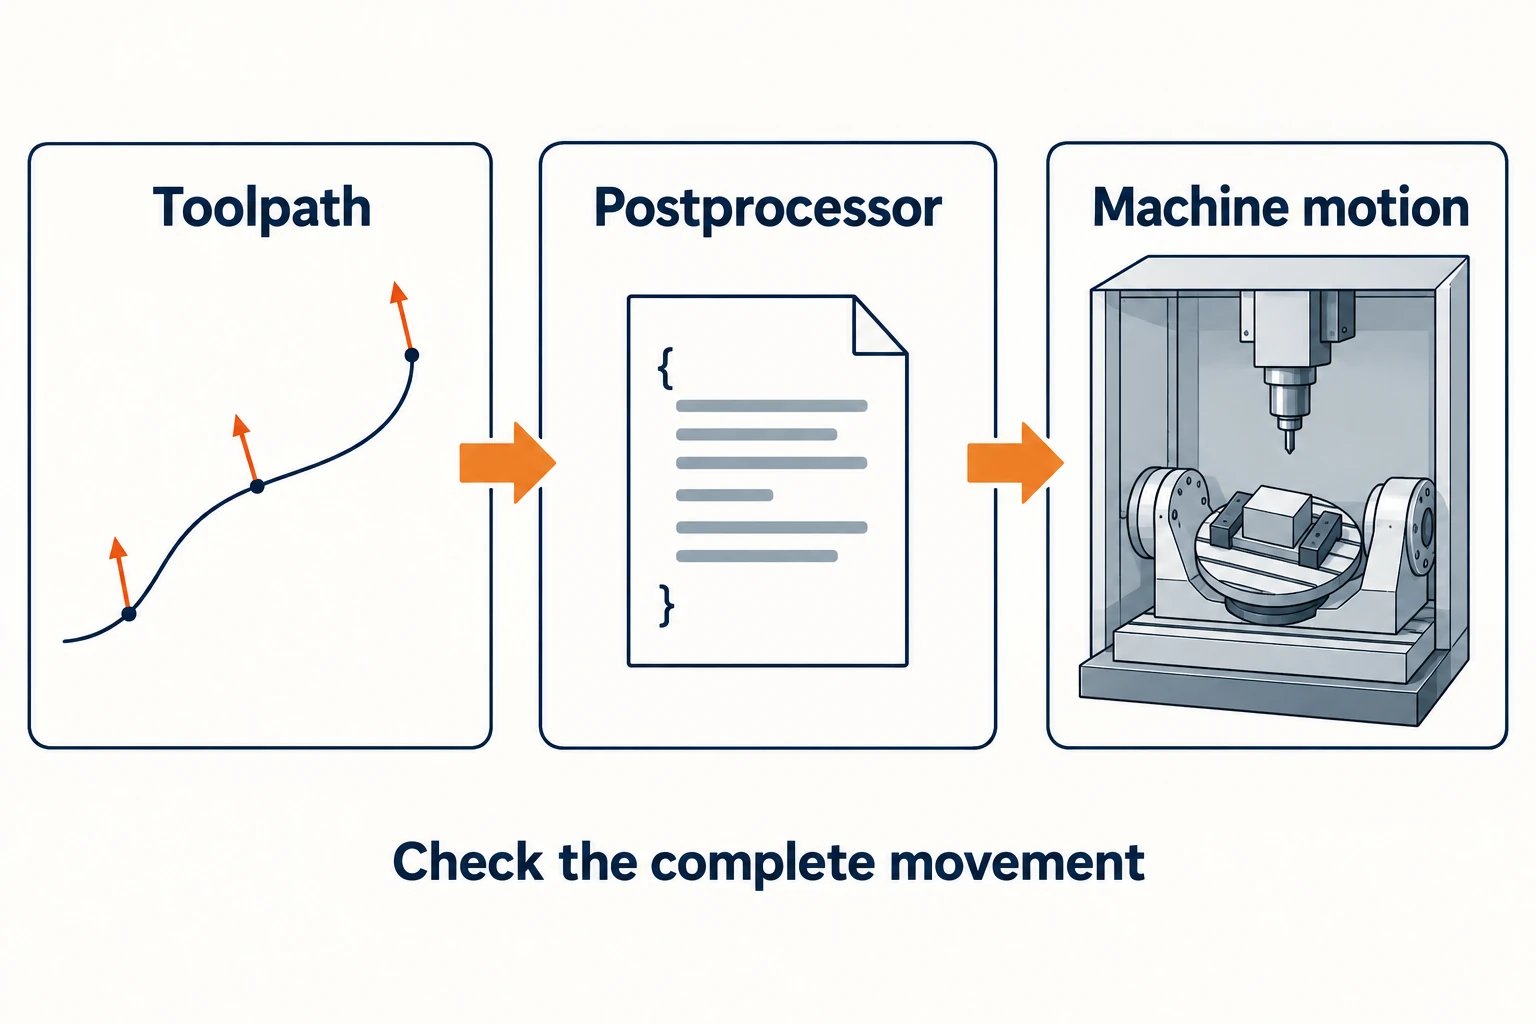
CAM ścieżka narzędzia stanowi jedynie część końcowego wyniku. Postprocesor tłumaczy ją na instrukcje przeznaczone dla konkretnej maszyny i systemu sterowania. Układ obrotowy maszyny, umowy co do kierunków ruchu, ograniczenia przemieszczeń, długości narzędzi oraz przesunięcia układu współrzędnych roboczych muszą być zgodne z tym tłumaczeniem.
Funkcje współrzędnych pełnią również różne role. Nachylony płaski układ współrzędnych określa współrzędne do obróbki w wybranej orientacji. Sterowanie punktem środka narzędzia uwzględnia zmieniające się pozycje obrotowe i geometrię narzędzia przy generowaniu zadanej trajektorii ruchu narzędzia. Ich nazwy i realizacja różnią się w zależności od systemu sterowania; samo istnienie funkcji pozycjonowania nie oznacza możliwości jednoczesnej obróbki.
Na przykład dokumentacja Haas oddzielnie opisuje Dynamiczne przesunięcie układu współrzędnych roboczych dla pozycjonowania 3+1 i 3+2 od Sterowania punktem środka narzędzia dla jednoczesnego frezowania konturowego. Są to przykłady funkcji konkretnego systemu sterowania, a nie wymienne polecenia stosowalne na innych maszynach. Obsługa współrzędnych musi być zgodna z wybranym postprocesorem, konfiguracją maszyny oraz funkcjami systemu sterowania.
Przed rozpoczęciem obróbki zweryfikuj więcej niż tylko dotyk ostrza narzędzia do zamierzonej powierzchni:
- Całą zestawę narzędzi: w tym uchwyt i rzeczywistą długość narzędzia użytego w procesie.
- Cały ruch: w tym podejścia, wycofania, indeksowanie i wszelkie wymagane ponowne pozycjonowanie obrotowe, a także przejścia skrawające.
- Rzeczywista konfiguracja: obejmuje pozostały materiał, geometrię uchwytu oraz ograniczenia zakresu ruchu maszyny.
Dokumentacja symulacji maszyn firmy Autodesk rozróżnia sprawdzanie trajektorii narzędzi przy użyciu modelu maszyny od symulacji bez takiego modelu. Symulacja może sprawdzać wyłącznie geometrię i zachowanie maszyny, które reprezentuje; nie zastępuje ona weryfikacji konfiguracji ani kontroli gotowego elementu.
Porównaj pełną operację
Porównaj obie ścieżki zgodnie z tymi samymi wymaganiami dotyczącymi elementu. Uwzględnij programowanie i weryfikację, narzędzia i uchwyty, czas cięcia, indeksowanie i ruchy wycofania oraz wszelkie późniejsze operacje wykańczania lub dodatkową pracę związana z przygotowaniem konfiguracji.
3+2 może być efektywna, gdy kilka stałych kierunków pozwala ukończyć pracę. Ruch jednoczesny może eliminować powtarzające się przejścia lub poprawiać kontakt narzędzia z powierzchnią, ale zmiany kierunku narzędzia wymagają również przyspieszania i hamowania osi obrotowych. Przewodnik firmy Autodesk dotyczący gładkości osi narzędzia wyjaśnia, jak nagłe zmiany orientacji mogą zakłócać płynny ruch. Ścieżka o bardziej ciągłym wyglądzie nie musi być krótszą ścieżką produkcyjną.
Użytecznym testem jest test konkretny: zidentyfikuj operację wymagającą zmiany orientacji, określ korzyść wynikającą z tej zmiany i sprawdź, czy pełny ruch maszyny umożliwia jej realizację. Wykorzystaj ten wynik do wybrania trybu pracy dla każdej operacji.
Najczęściej zadawane pytania
Czy obróbka 3+2 jest formą obróbki pięcioosiowej?
Tak. Często określa się ją jako pozycyjną lub indeksowaną obróbkę pięcioosiową. Dwie osie obrotowe ustalają orientację, podczas gdy osie liniowe wykonują cięcie przy utrzymywanej orientacji osi obrotowych. Różni się ona od jednoczesnej obróbki pięcioosiowej.
Czy jednoczesna obróbka pięcioosiowa oznacza, że wszystkie pięć osi porusza się w każdym bloku?
Nie. Program koordynuje osie potrzebne dla każdego segmentu. Program jednoczesnej obróbki pięcioosiowej może zawierać segmenty z niezmienioną orientacją osi obrotowych, jak i segmenty, w których orientacja zmienia się podczas cięcia.
Czy obróbka 3+2 może wytworzyć gładką powierzchnię krzywoliniową?
Tak, jeśli odpowiednie narzędzie może dotrzeć do powierzchni i wykonać jej wykańczanie przy wybranej stałej orientacji. Same zakrzywienie nie wymaga ruchu jednoczesnego. Kontakt narzędzia z materiałem, luz oraz sposób, w jaki sąsiadujące przejścia stykają się ze sobą, decydują o tym, czy zmiana orientacji przyniesie korzyść.
Czy jeden program może łączyć 3+2 i operacje jednoczesne?
Tak — na maszynie i sterowniku obsługujących wymagane tryby, przy poprawnie skonfigurowanym postprocesorze. Przejścia między trybami wymagają odpowiedniego zarządzania układem współrzędnych i kompensacjami oraz sprawdzenia luzów dla ruchów łączących.



