W tym artykule
Wytaczanie gwintu wykorzystuje narzędzie skrawające zsynchronizowane z obrotami obrabianego przedmiotu. Gwintowanie wykonuje się za pomocą gwintownika, który tnąco lub kształtująco tworzy gwint wewnętrzny. Frezowanie gwintu wykorzystuje wirujący frez poruszający się po ścieżce helikalnej; odpowiednie frezy pozwalają na wykonywanie zarówno gwintów wewnętrznych, jak i zewnętrznych.
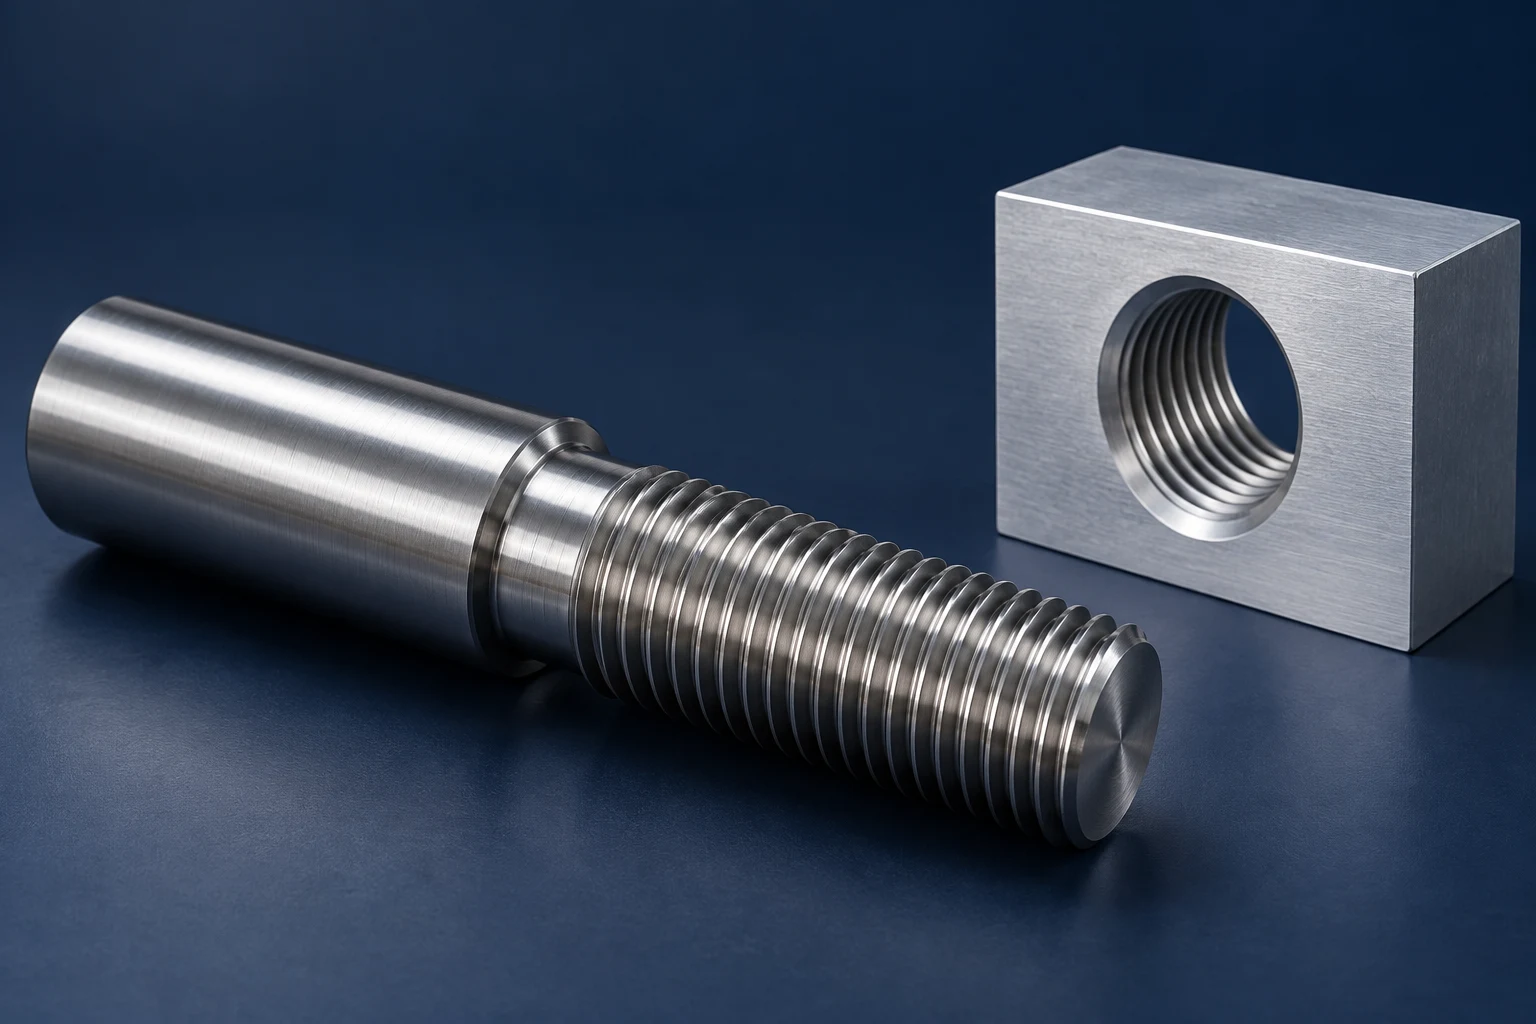
Najlepszym punktem wyjścia jest położenie gwintu oraz sposób zamocowania części. Gwint zewnętrzny na wałku zwykle najlepiej nadaje się do tokarki gwintującej. W przypadku otworu gwintowanego w bryle najczęściej użytecznym porównaniem jest gwintowanie narzędziem gwintującym versus frezowanie gwintów. Dostęp do narzędzia, materiał, średnica gwintu oraz wymagania produkcyjne dalszym stopniem zawężają wybór. W przypadku gwintowanego elementu mocującego strona niestandardowych śrub maszynowych obejmuje również geometrię główki, wpustu i trzonu.
Jak trzy metody tworzą gwint
| Metoda | Położenie gwintu | Co się porusza w typowym ustawieniu | Co tworzy gwint |
|---|---|---|---|
| Tokarka gwintująca | Zewnętrzny lub wewnętrzny | Obiekt obrabiany obraca się; narzędzie posuwa się wzdłuż jego osi. | Sfomowane krawędzie tnące powtarzają tę samą ścieżkę helikalną przy kolejnych przejściach. |
| Gwintowanie narzędziem gwintującym | Wewnętrzny | Gwintownik i otwór obracają się względem siebie przy jednoczesnym posuwie wzdłużnym. | Geometria gwintownika cięła lub formuje gwint podczas jego wkładania do otworu. |
| Frezowanie gwintów | Zewnętrzny lub wewnętrzny, przy odpowiednim narzędziu | Frez wiruje i porusza się wokół osi gwintu przy jednoczesnym ruchu wzdłużnym. | Profil frezu oraz zaprogramowana ścieżka helikalna generują gwint. |
Tokarka gwintująca śledzi obracającą się część
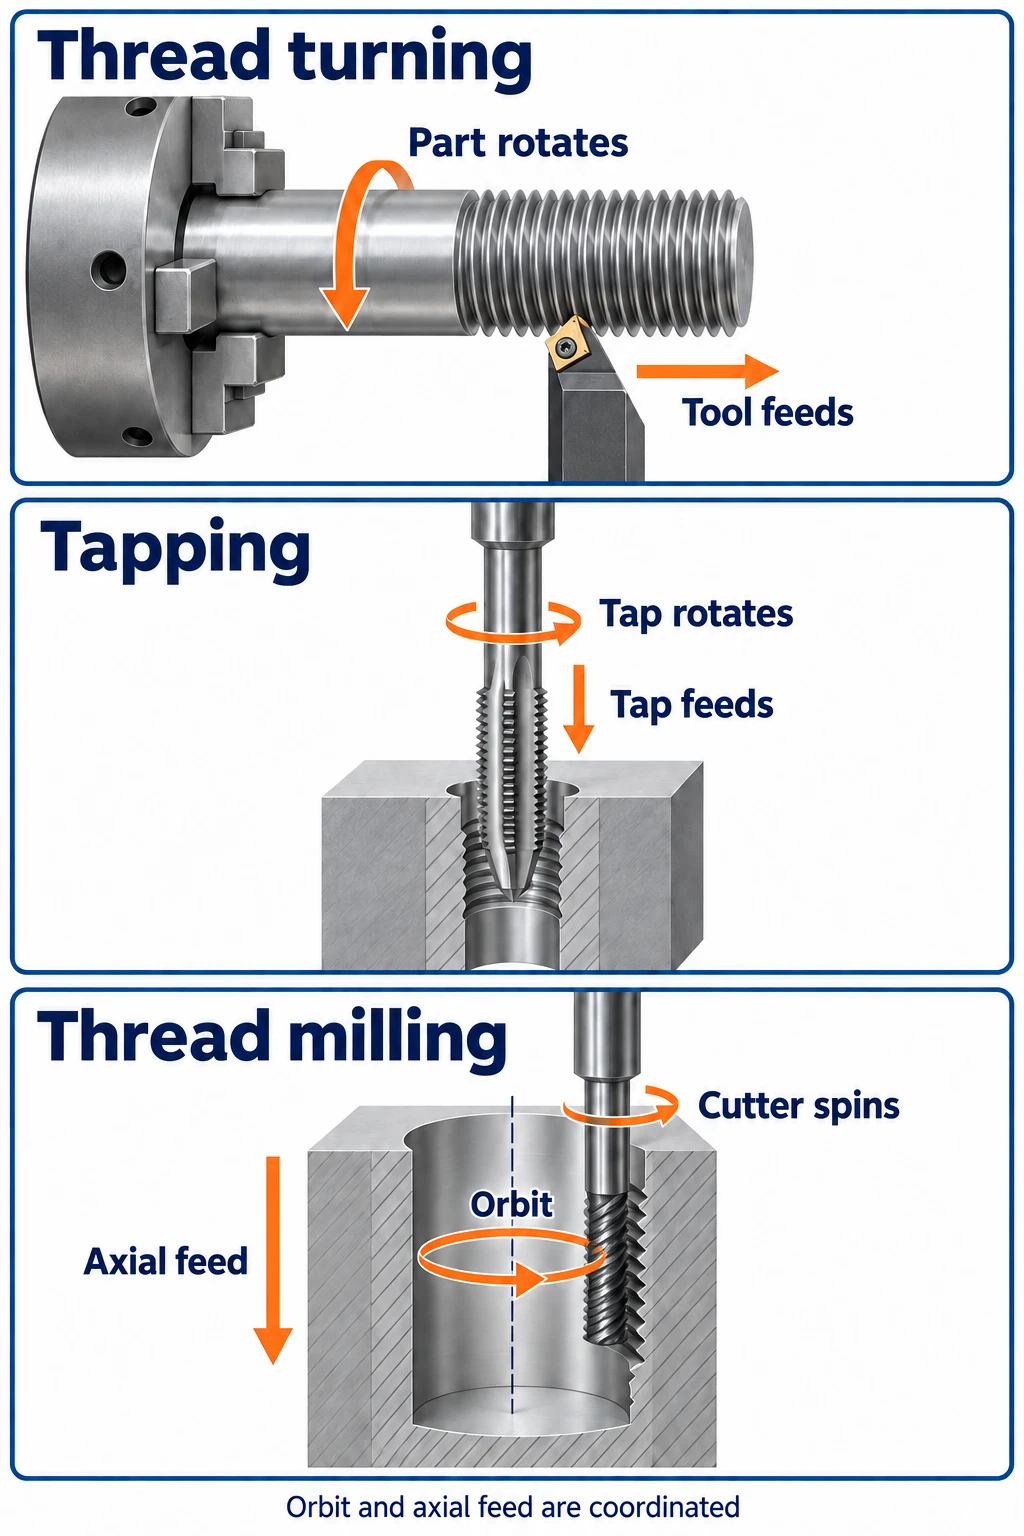
W CNC tokarce wstawka gwintująca cięła zewnętrzną powierzchnię wałka, a pręt gwintujący dociera do wnętrza otworu. Kolejne przejścia pogłębiają gwint. Posuw narzędzia wzdłuż osi jest zsynchronizowany z obrotem zagотовki, dzięki czemu każde przejście powtarza ten sam rowek.
Ten przemieszczenie na jeden obrót to skok. Dla gwintu jednozwojowego skok jest równy skoku zwoju — czyli odległości osiowej między sąsiednimi grzbietami gwintu. Gwint wielozwojowy posiada więcej niż jedną linę śrubową, więc jego skok jest większy niż skok zwoju. Ta różnica ma znaczenie przy opisie ruchu, choć w niniejszym przypadku głównym przedmiotem zainteresowania są typowe gwinty jednozwojowe.
Wytaczanie gwintu wewnętrznego wymaga wystarczającej przestrzeni w otworze na trzpień i krawędź skrawającą. Długi i cienki trzpień utrudnia także tłumienie drgań oraz odprowadzanie wiórków. Są to kluczowe zagadnienia w przypadku wytaczania gwintów wewnętrznych.
Gwintowanie wprowadza profil gwintu do otworu.
Gwintownik dobiera się zgodnie z wymaganym wymiarem gwintu, jego skokiem i profilem. Jego obroty względem otworu oraz ruch osiowy muszą być ściśle zsynchronizowane. Gwintownik może obracać się w nieruchomym uchwycie, a w układzie tokarskim względną rotację można uzyskać poprzez obrót przedmiotu obrabianego; gwintowanie nie ogranicza się wyłącznie do frezarek.
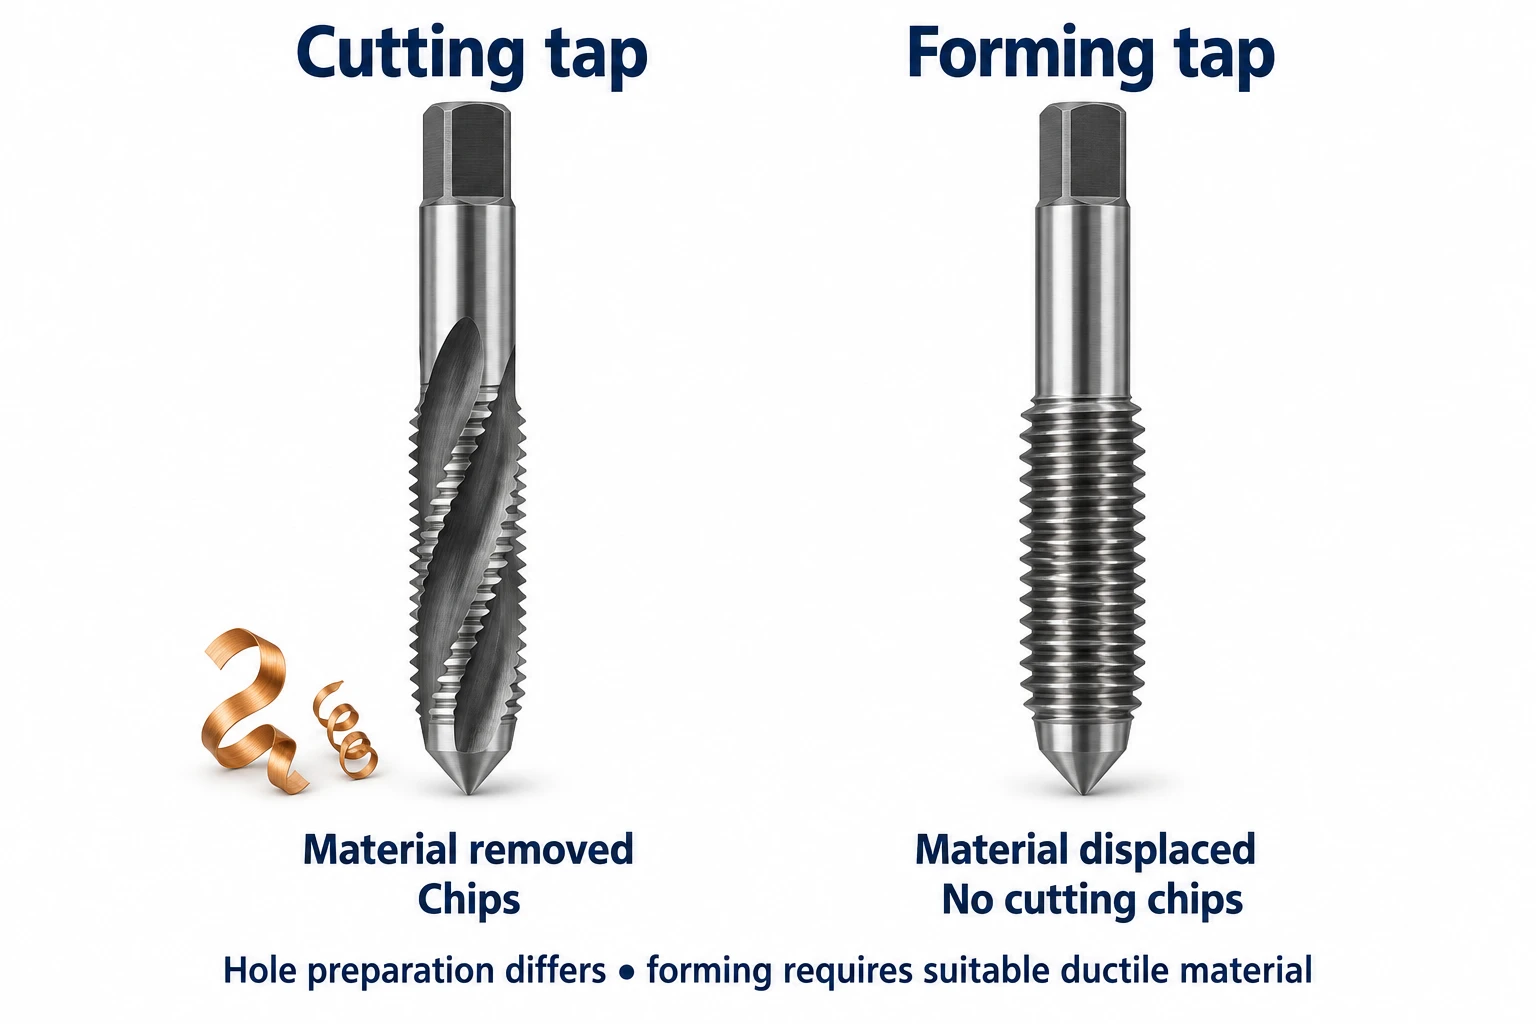
Gwintowniki tnące usuwają materiał, tworząc wiórki. Gwintowniki kształtujące, zwane również gwintownikami walcującymi, przesuwają wystarczająco plastyczny materiał, tworząc gwint bez powstawania wiórków. Gwintowanie kształtujące wymaga osobnego przygotowania otworu i smarowania: średnica początkowa otworu przeznaczonego pod gwintownik tnący nie może być bezpośrednio przeniesiona na gwintowanie kształtujące. Wybór typu gwintownika zależy zarówno od materiału, jak i od otworu.
Frezowanie gwintu dodaje ruch orbitalny wokół osi gwintu.
Frez do gwintowania obraca się wokół własnej osi, podczas gdy maszyna przesuwa go po ścieżce helikalnej. Dla gwintu wewnętrznego frez jest mniejszy od otworu i porusza się wzdłuż jego ściany. Dla gwintu zewnętrznego przesuwa się wokół zewnętrznej powierzchni elementu.
Na centrum frezarskim przeznaczonym do CNC frezowania, frezowanie gwintów wymaga zsynchronizowanego ruchu w dwóch osiach opisujących okrąg oraz trzeciej osi wzdłuż otworu. Dla gwintu jednozwojowego jedno pełne obieganie osi gwintu przesuwa narzędzie o jedną skokową wielkość; jedno pełne obrotu samego frezu nie wystarcza do tego. Różnica ta jest widoczna na ścieżkach narzędzia do frezowania gwintów.
Co decyduje o wyborze metody?
Zacznij od istniejącej już konfiguracji obróbkowej
Jeśli wałek jest już toczeniem, dodanie gwintu w tej samej konfiguracji może być prostą drogą. Duża, nieregularna obudowa zamocowana na centrum frezarskim stwarza inne wyzwanie: gwintowanie lub frezowanie gwintów umożliwia dostęp do jej otworów bez konieczności obracania całej obudowy wokół osi każdego otworu.
Same oznaczenie maszyny nie jest decydujące. Ośrodek tokarski może obsługiwać gwintowanie (tapping) oraz — przy odpowiednim napędzanym narzędziu i zsynchronizowanych osiach — frezowanie gwintów. Sprawdź rzeczywistą konfigurację oraz dostęp do elementu. Dla każdej metody narzędzie i uchwyt muszą zapewniać wolną przestrzeń względem otaczającej geometrii przez cały czas trwania operacji.
Otwory ślepe wymagają dodatkowej przestrzeni poniżej pełnego gwintu
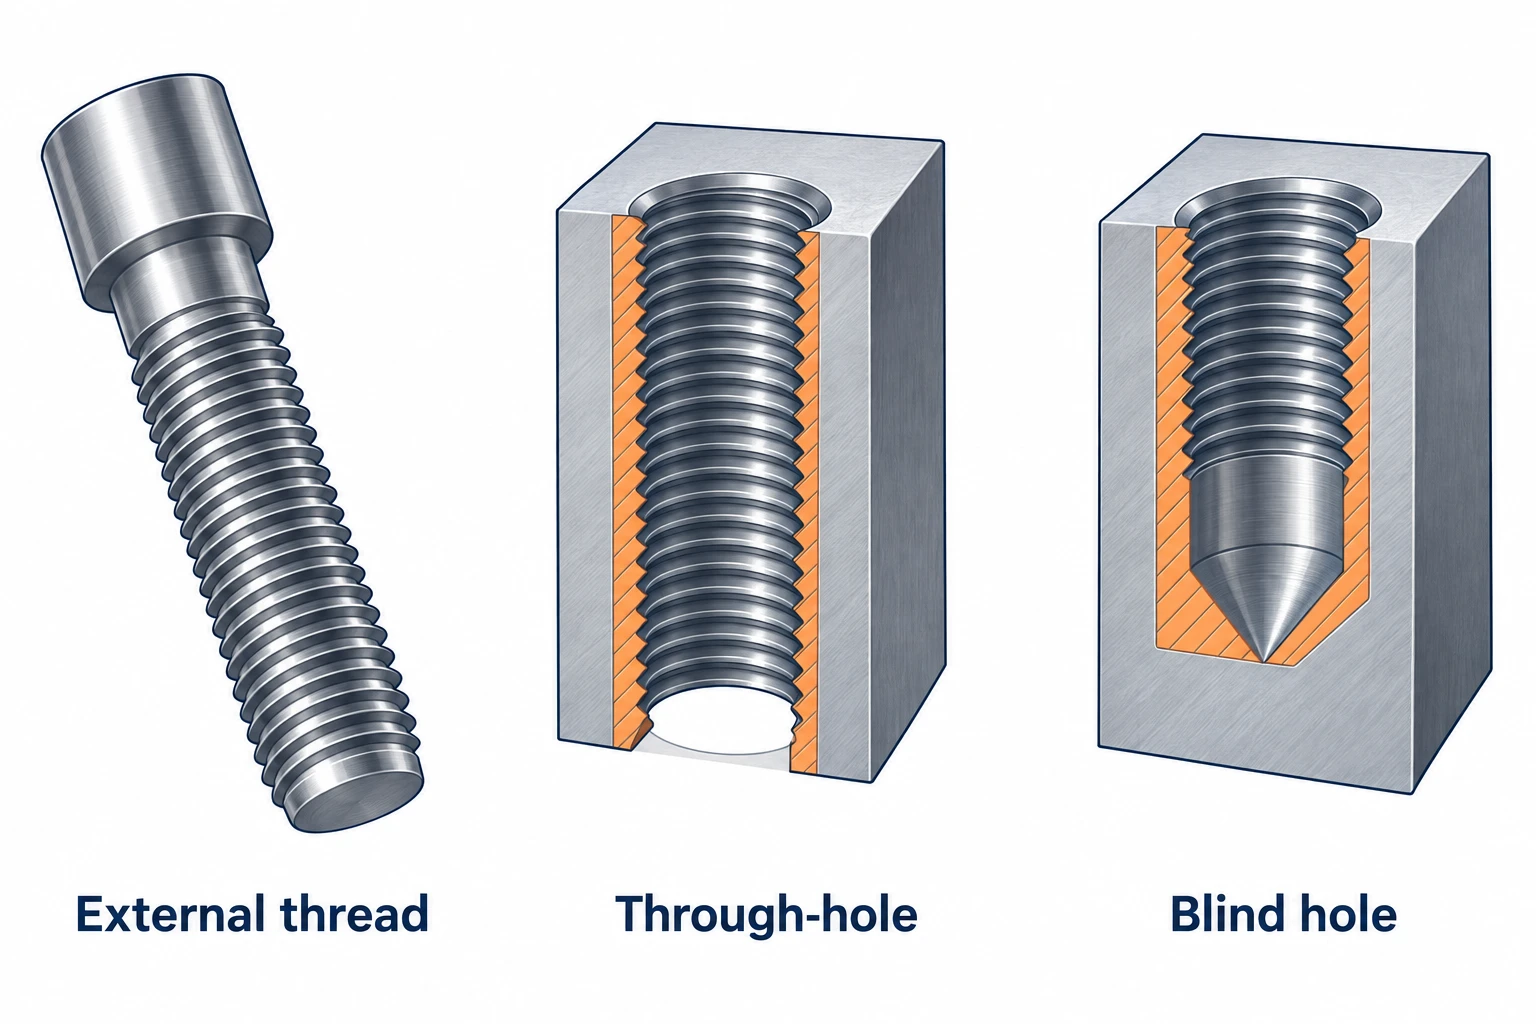
Otwór ślepy kończy się wewnątrz detalu. Jego głębokość wiercenia oraz długość pełnego gwintu to różne wymiary. Stożkowy wyprowadzenie tnące lub formujące gwintownika sięga dalej niż ostatni pełny gwint, który tworzy, podczas gdy otwór wiertniczy może kończyć się stożkiem. Gwintownik do dna skraca to wyprowadzenie, ale nadal wymaga dodatkowej przestrzeni.
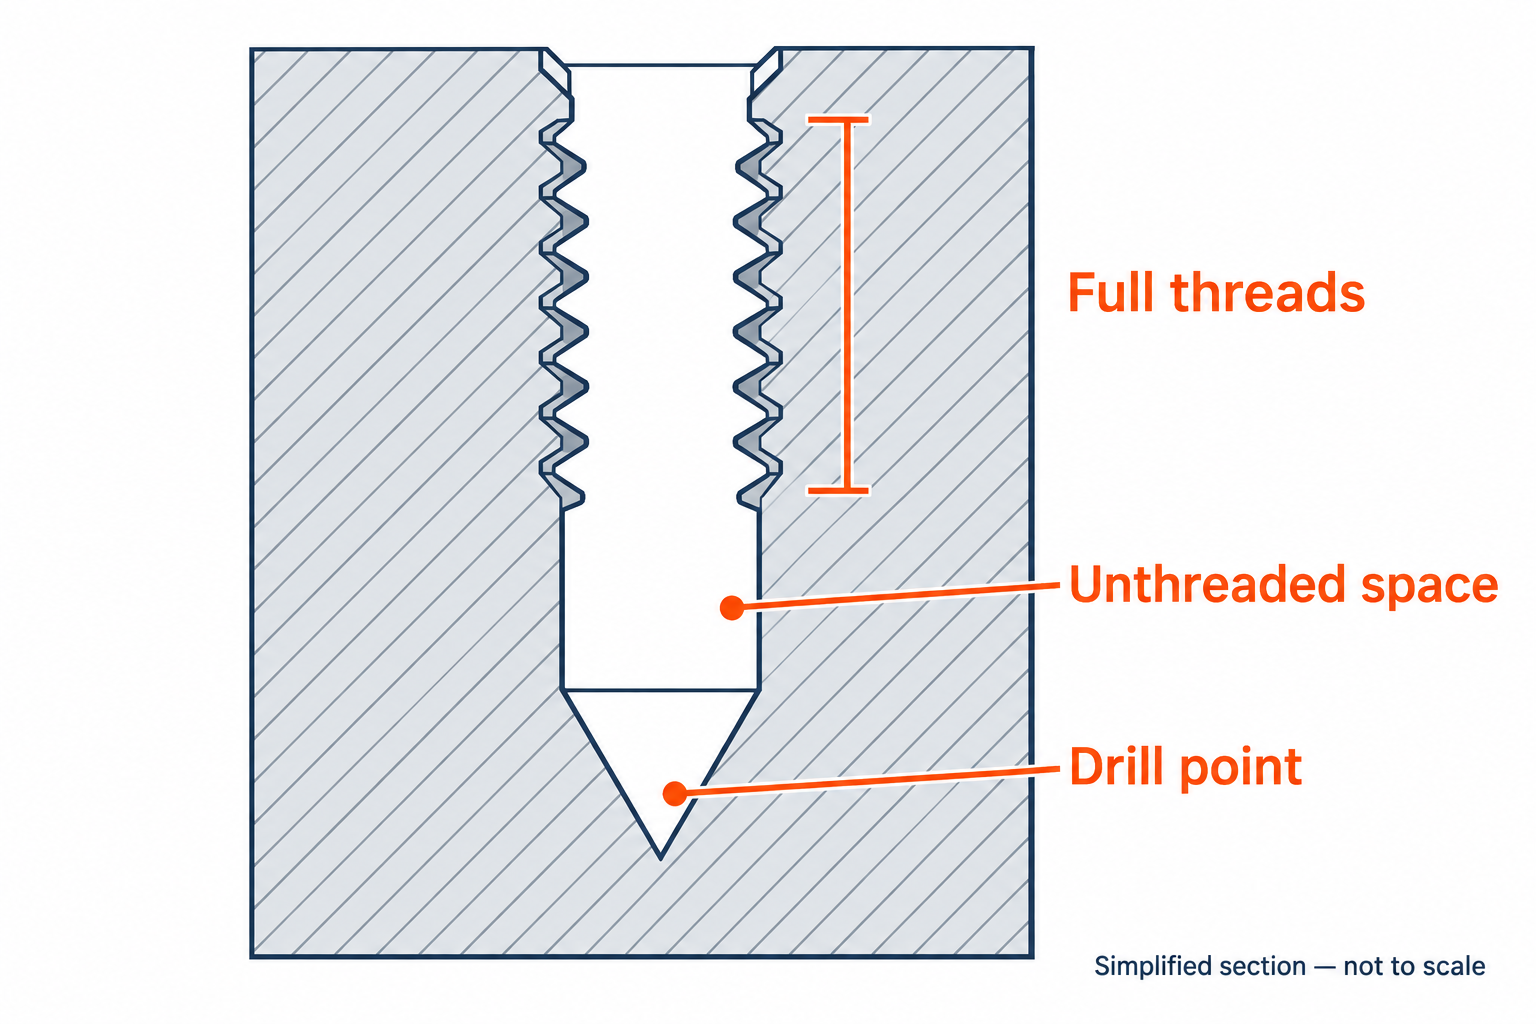
Odpowiedni frez do gwintowania może wykonać gwint bliżej dna otworu, ale jego kształt tnący, szyja oraz tor wejścia nadal wymagają wolnej przestrzeni. Dobierz narzędzie uwzględniając wymaganą długość pełnego gwintu oraz dostępną geometrię otworu. Wydłużenie otworu wiertniczego jest możliwe tylko wtedy, gdy detalu posiada wystarczającą ilość materiału poniżej niego. Przewodnik projektowania obróbkowego obejmuje szersze zagadnienia projektowe.
Dostosowanie rozmiaru i wielokrotne wykorzystanie narzędzia sprzyjają różnym typom narzędzi
Frezowanie gwintów umożliwia programowe dostosowanie ścieżki skrawania, aby dopasować wymiary gwintu do tolerancji. Może to pomóc w kontrolowaniu dopasowania oraz kompensacji zużycia; EMUGE opisuje to zastosowanie korekcji przesunięcia narzędzia. Przy toczeniu wymiary można również regulować poprzez pozycję narzędzia. W przypadku gwintowania tapą kontrola wymiarów zależy w większym stopniu od wyboru odpowiedniej geometrii i klasy tolerancji tapy, a następnie od dokładnego przygotowania otworu i procesu.
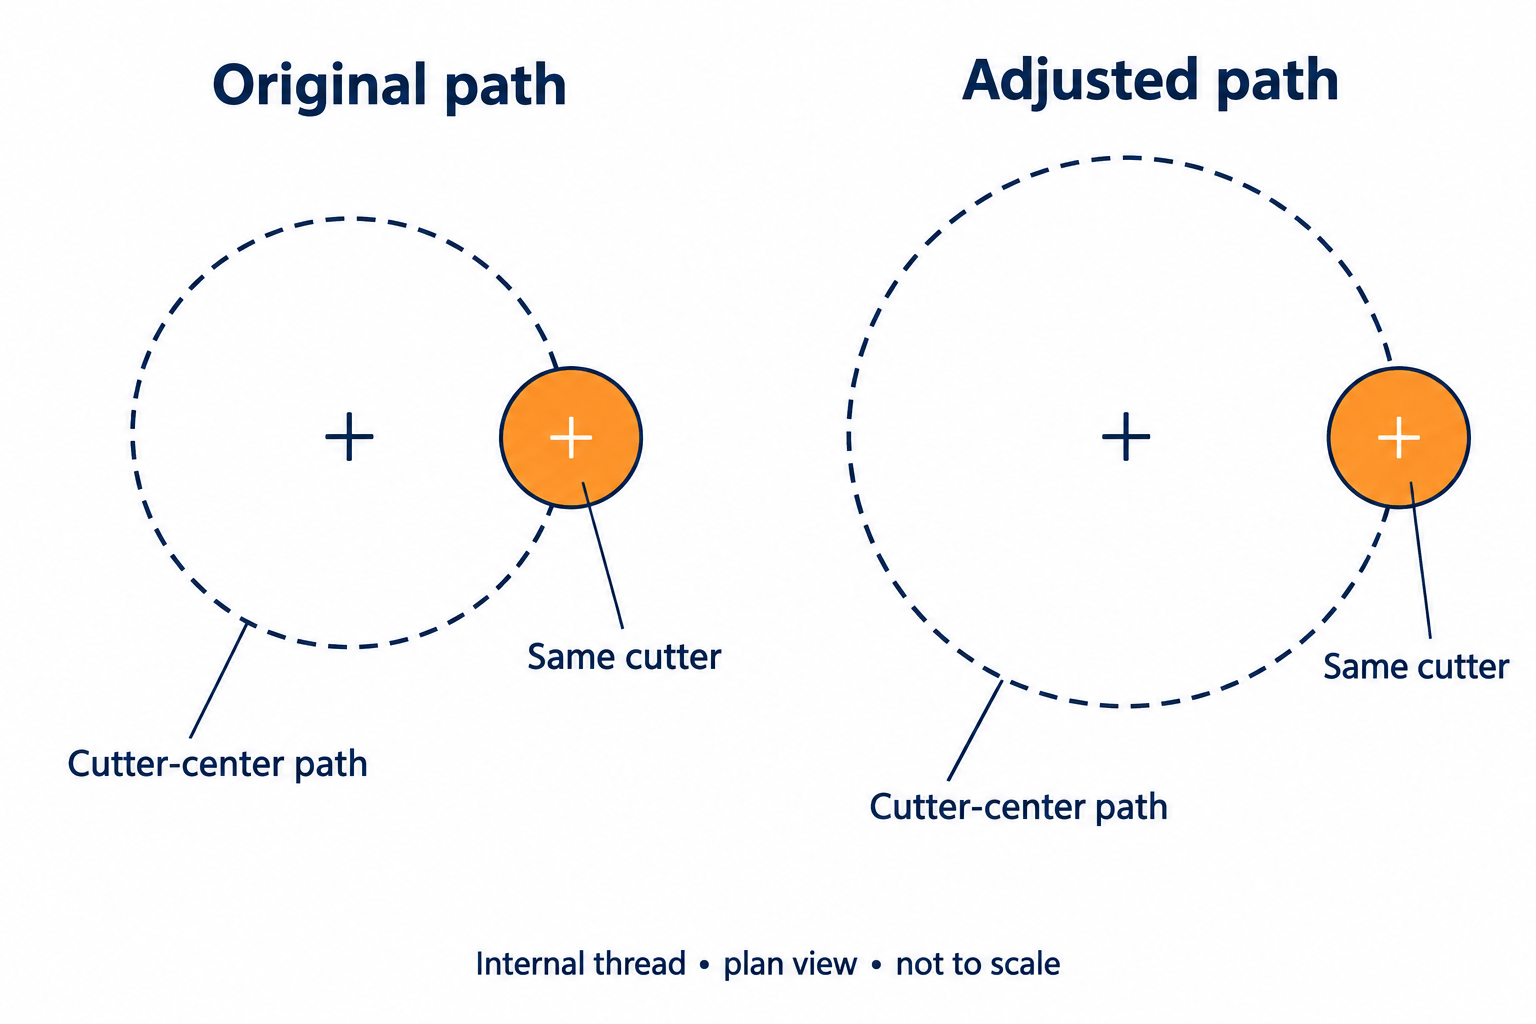
Powtórne wykorzystanie narzędzi ma ograniczenia. Frez do gwintów wielorzędowy może frezować kilka średnic przy tej samej skokowości, w granicach swojego zakresu roboczego. Niektóre frezy jednorzędowe obejmują zakres różnych skokowości, jednak ich kąt profilu, geometria tnąca i luzy muszą nadal odpowiadać danemu gwintowi. Frezy jednorzędowe i wielorzędowe zapewniają różne rodzaje elastyczności. Zmiana programu nie może zamienić nieodpowiedniego freza w odpowiedni.
Porównaj pełny cykl operacji, w tym przypadki niepowodzeń
Gwintowanie tapą jest często wydajne przy powtarzalnych, standardowych gwintach wewnętrznych, o ile tapa, materiał i geometria otworu dobrze ze sobą współpracują. Frezowanie gwintów wprowadza orbitalną ścieżkę narzędzia, a niektóre zastosowania wymagają więcej niż jednego przejścia skrawającego. Dodatkowa kontrola może być jednak szczególnie przydatna, gdy trudny do obróbki otwór lub prawie ukończona część czynią niezawodność procesu szczególnie ważną.
Tapy tnące i tapy kształtujące różnią się także pod względem zagadnień związanych z wiórkami: dla pierwszych kluczowe jest usuwanie wiórków, natomiast dla drugich istotne są przepływ materiału, wymiary otworu oraz smarowanie. Frezowanie gwintów również generuje wiórki, a frez może się złamać lub ulec odkształceniu. Porównaj rzeczywisty czas cyklu, trwałość narzędzi, koszty kontroli jakości oraz koszty naprawy lub utraty części dla planowanego układu – zamiast przypisywać którekolwiek z tych metod uniwersalną przewagę pod względem szybkości lub dokładności.
Trzy części, trzy różne punkty wyjścia
Geometria części określa, która metoda gwintowania może dotrzeć do wymaganych cech i je ukończyć.
| Część i cecha | Punkt wyjścia | Co może zmienić wybór? |
|---|---|---|
| Stalowy wałek nastawczy z zewnętrzną gwintem obok stopu | Tokarka gwintująca, wykorzystująca ustawienie służące do obróbki wałka | Wyprowadzenie gwintu i wyjście narzędzia muszą odpowiadać geometrii stopu. Ograniczony dostęp może wymagać innego narzędzia lub innej trasy |
| Aluminiowy element montażowy z powtarzającymi się standardowymi gwintowanymi otworami przelewającymi | Gwintowanie, przy użyciu narzędzia dobranego do stopu i otworu | Mieszane średnice gwintów, niestabilna kontrola wióra lub konieczność korekty średnicy mogą uzasadniać gwintowanie frezarem. Gwintowanie formujące zależy od odpowiedniości materiału oraz określonych wymagań |
| Prawie ukończona obudowa z gwintem ślepym umieszczonym blisko dna otworu | Oceń możliwość zastosowania gwintowania frezarem w celu uzyskania pełnej długości gwintu | Frez i uchwyt muszą się zmieścić, a maszyna musi obsługiwać odpowiednią ścieżkę ruchu. Wciąż praktycznym rozwiązaniem może być stosowanie odpowiedniego krótkozwojowego gwintownika |
Wybierz metodę na podstawie cechy, a następnie zweryfikuj gwint
Zacznij od gwintu zewnętrznego lub wewnętrznego, istniejącego ustawienia oraz dostępnego luzu narzędziowego. Następnie porównaj rzeczywiste kompromisy: bezpośredni sposób gwintowania dla powtarzających się otworów, dopasowanie tokarki gwintującej do części wirujących oraz precyzyjną kontrolę ścieżki helikalnej przy gwintowaniu frezarem. Wszystkie trzy metody pozwalają uzyskać użyteczne gwinty, o ile są one odpowiednie do danej aplikacji i wyposażenia
Metoda nie stanowi wymagania akceptacyjnego. Gotowy gwint nadal musi spełniać określone wymagania dotyczące kształtu, wymiarów, pasowania oraz użytecznej długości. Jeśli omawiasz część z dostawcą, te szczegóły nadają wyborowi sens
Najczęściej zadawane pytania
Jaka jest różnica między tokowaniem gwintu, gwintowaniem a gwintowaniem frezarem?
Tokowanie gwintu polega na cięciu gwintu przez zsynchronizowanie posuwu narzędzia wzdłuż osi z obrotem przedmiotu obrabianego. Gwintowanie polega na cięciu lub formowaniu gwintu wewnętrznego za pomocą gwintownika. Gwintowanie frezarem wykorzystuje wirujący frez poruszający się po ścieżce helikalnej. Tokowanie i frezowanie pozwalają na wykonanie zarówno gwintów wewnętrznych, jak i zewnętrznych, o ile narzędzia i dostęp są odpowiednie do danej cechy
Kiedy powinienem wybrać gwintowanie frezarem zamiast gwintowania?
Rozważ gwintowanie frezarem, gdy potrzebujesz dostosować średnicę gwintu poprzez zaprogramowaną ścieżkę, użyć jednego kompatybilnego freza do kilku średnic gwintów lub zbliżyć się bliżej dna otworu ślepego. Profil, długość robocza i luz freza muszą być odpowiednie do danego gwintu, a maszyna musi obsługiwać ścieżkę helikalną. Gwintowanie nadal może być produktywnym wyborem dla powtarzających się standardowych otworów
Czy w otworze ślepym można wykonać pełny gwint aż do głębokości wywierconej?
Pełne gwinty nie sięgają wierzchołka typowego ostrza wiertła. Wyprowadzenie gwintownika również wymaga dodatkowej przestrzeni poza ostatnim pełnym gwintem, nawet przy użyciu gwintownika do otworów głębokich. Odpowiedni frez do gwintowania może zbliżyć się bliżej dna otworu, ale nadal wymaga luzu. Wymaganą długość pełnego gwintu należy podać osobno od głębokości wiercenia.
Czy gwintowanie zawsze powoduje powstawanie wiórków?
Nie. Gwintowniki tnące usuwają materiał i powodują powstawanie wiórków; gwintowniki kształtujące przesuwają wystarczająco plastyczny materiał bez powstawania wiórków. Gwintowanie kształtujące wymaga odpowiedniego otworu wyjściowego oraz smarowania. Otwór przygotowany pod gwintownik tnący nie może być automatycznie stosowany z gwintownikiem kształtującym o tej samej nominalnej średnicy gwintu.



