Op deze pagina
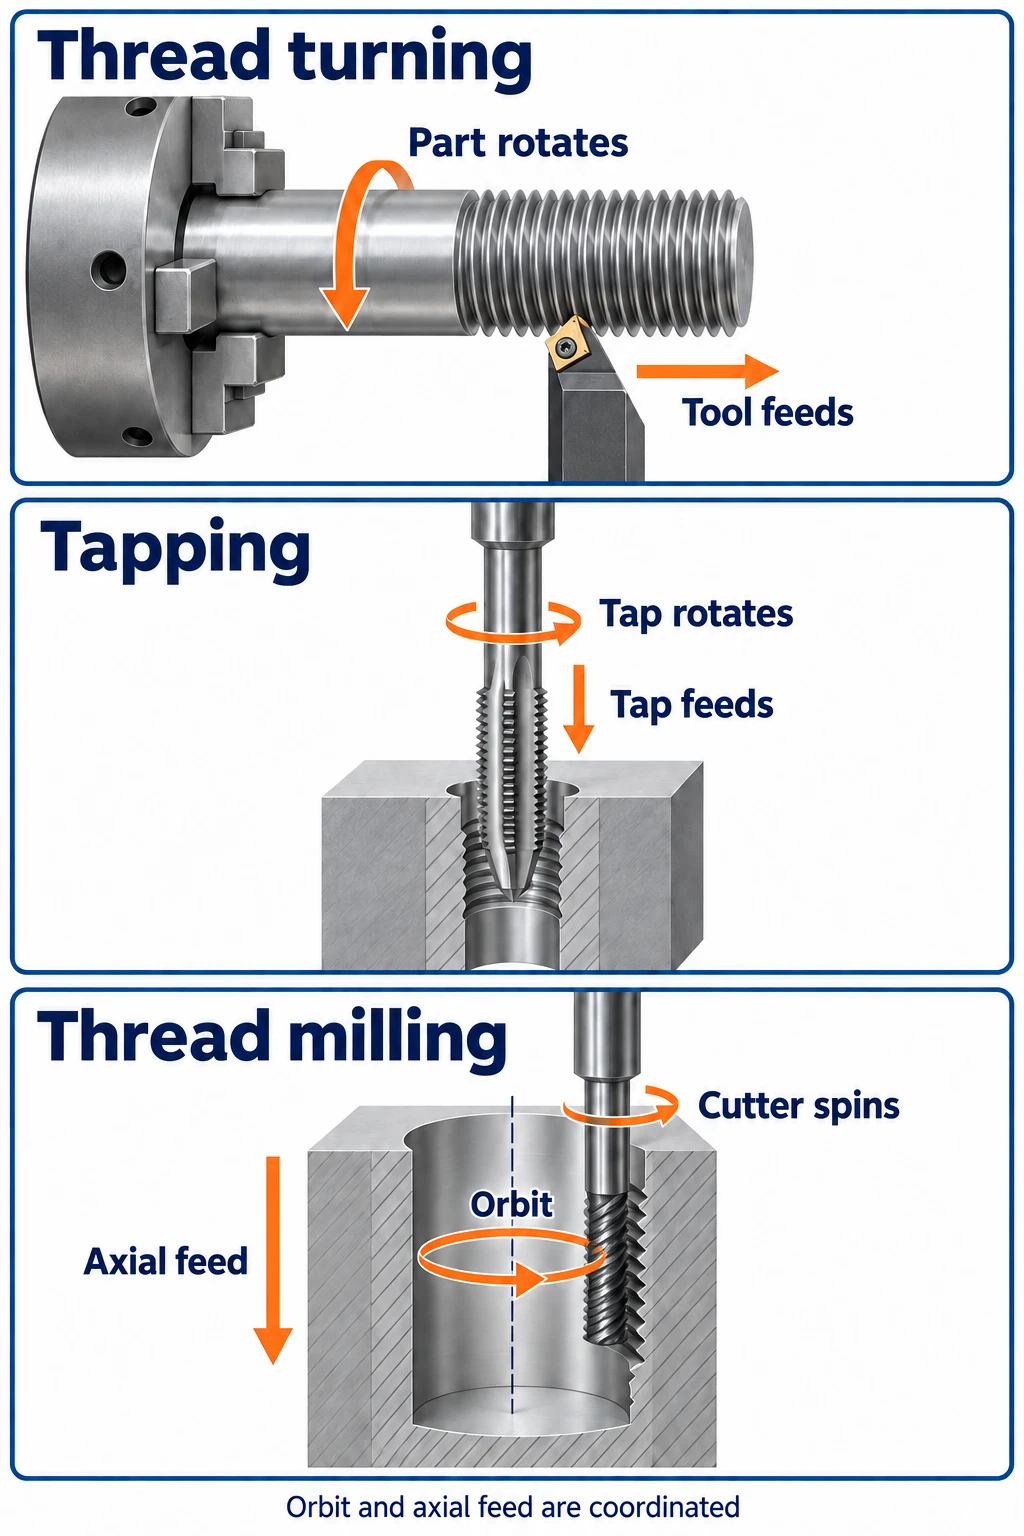
Draaddraaien maakt gebruik van een snijgereedschap dat gesynchroniseerd is met een roterend werkstuk. Tappen maakt gebruik van een tap om een interne schroefdraad te snijden of te vormen. Draadfrezen maakt gebruik van een roterend freesgereedschap dat een spiraalvormig pad volgt; geschikte gereedschappen kunnen zowel interne als externe draden produceren.
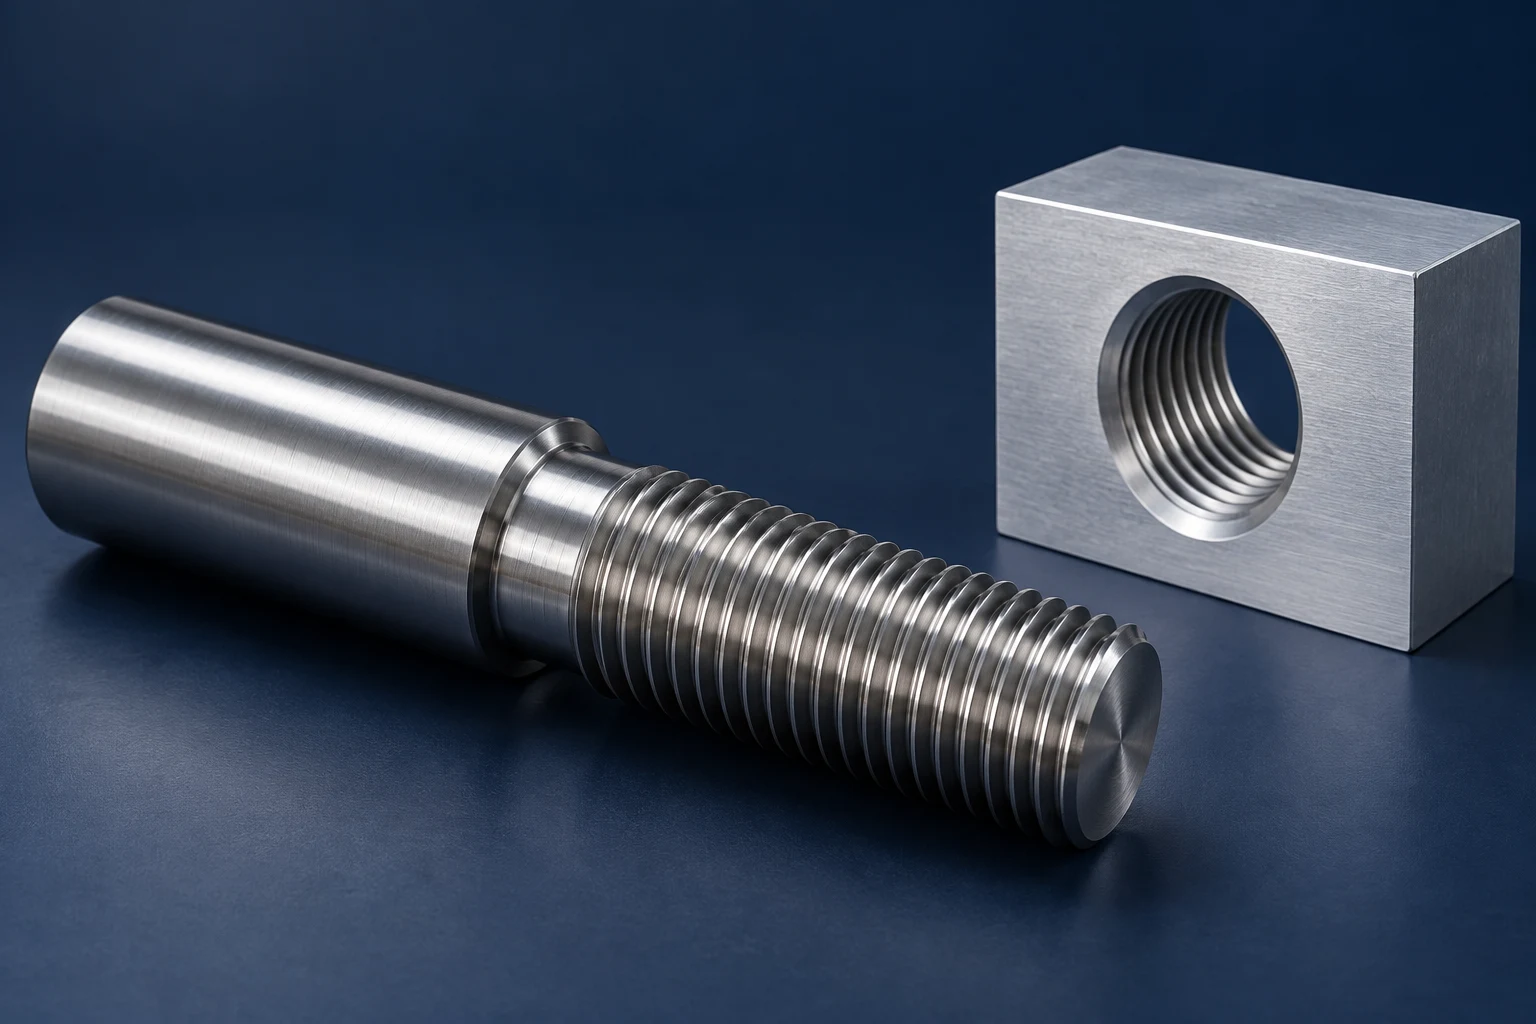
Het beste uitgangspunt is de locatie van de draad en de wijze waarop het onderdeel wordt opgespannen. Een externe schroefdraad op een as is vaak geschikt voor draaddraaien. Voor een gat met schroefdraad in een blok is de meest relevante vergelijking meestal tappen versus draadfrezen. Toegang tot het gereedschap, het materiaal, de draadafmeting en de productievereisten verfijnen vervolgens de keuze. Voor een gedraadde bevestigingsbout behandelt ook de pagina aangepaste machinebouten de kop-, aandrijf- en schachtgeometrie.
Hoe de drie methoden schroefdraad maken
| Methode | Locatie van de schroefdraad | Wat beweegt bij een typische opzet | Wat de schroefdraad vormt |
|---|---|---|---|
| Draaddraaien | Uitwendig of inwendig | Het werkstuk roteert; het gereedschap beweegt zich langs zijn as voort. | Een gevormde snijkant volgt dezelfde spiraal bij opeenvolgende sneden. |
| Tappen | Inwendig | De tap en het gat roteren ten opzichte van elkaar terwijl ze axiaal voortbewegen. | De geometrie van de tap snijdt of vormt de draad tijdens het binnendringen in de boring. |
| Draadfrezen | Uitwendig of inwendig, met geschikt gereedschap | Het freesgereedschap draait en beweegt rond de draadas, terwijl het tegelijkertijd axiaal verplaatst wordt. | Het profiel van het freesgereedschap en het geprogrammeerde spiraalvormige pad genereren de draad. |
Draaddraaien volgt het roterende werkstuk
Bij CNC-draaien snijdt een draadplaatje de uitwendige zijde van een as, of bereikt een draadstang de binnenzijde van een boring. Opeenvolgende doorgangen verdiepen de draad. De axiale verplaatsing van het gereedschap is gesynchroniseerd met de rotatie van het werkstuk, zodat elke doorgang dezelfde groef volgt.
Die verplaatsing per omwenteling is de spoed. Bij een enkelvoudige schroefdraad is de spoed gelijk aan de steek—de axiale afstand tussen opeenvolgende draadtoppen. Een meergangse schroefdraad heeft meer dan één schroeflijn, dus is de spoed groter dan de steek. Dit onderscheid is van belang bij het beschrijven van de beweging, ook al is hier de nadruk op gewone enkelstartdraden gelegd.
Bij inwendig draaien is voldoende boringruimte nodig voor de kotterbaar en het snijkant. Een lange, slanke kotterbaar maakt trillingen en spaanafvoer ook moeilijker te beheersen. Dit zijn centrale overwegingen bij inwendig draaddraaien.
Bij tappen wordt de schroefdraadvorm in het gat aangebracht.
Voor de vereiste schroefdraadmaat, steek en vorm wordt een geschikte tap geselecteerd. De rotatie van de tap ten opzichte van het gat en de axiale beweging moeten nauw gesynchroniseerd blijven. De tap kan roteren in een stationair blok, of een draaibankopstelling kan relatieve rotatie via het werkstuk realiseren; tappen is niet beperkt tot freesmachines.
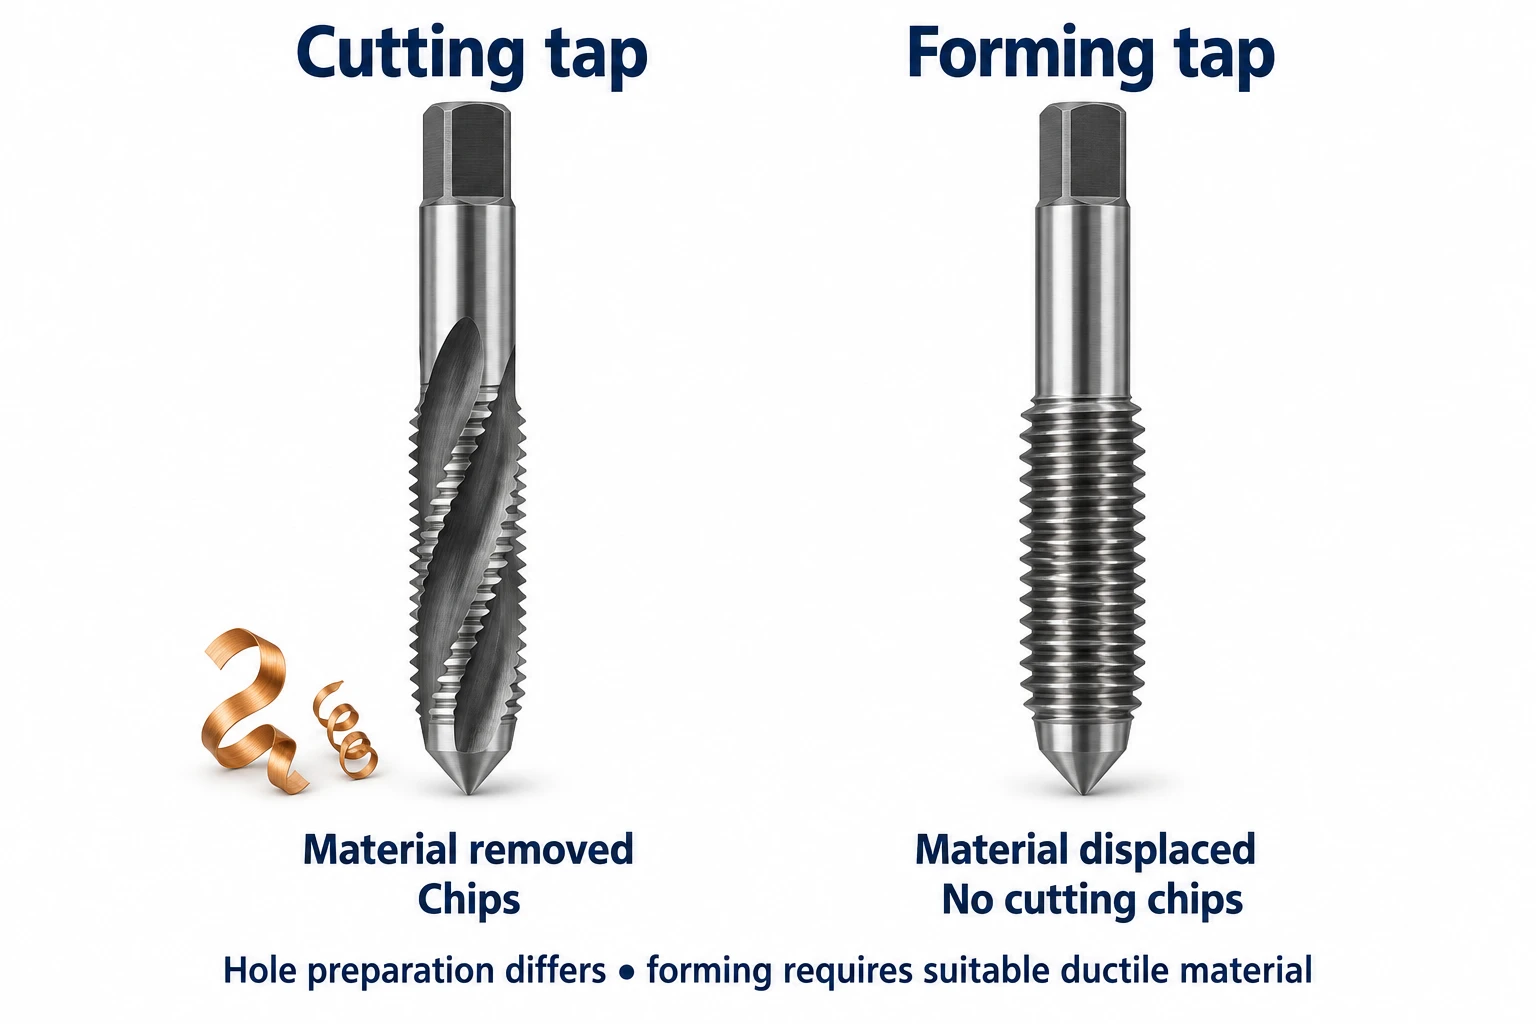
Snijtappen verwijderen materiaal en produceren spanen. Vervormingstappen, ook wel roltappen genoemd, verplaatsen voldoende ductiel materiaal om de schroefdraad te vormen zonder spanen te produceren. Vervormingstappen vereisen een eigen voorbereiding van het gat en smering: de beginmaat van het gat voor een snijtap kan niet zomaar worden overgenomen. De keuze van taptype hangt af van zowel het materiaal als het gat.
Bij draadfrezen wordt een baan rond de schroefdraadas toegevoegd.
Een draadfrees draait om zijn eigen as terwijl de machine deze langs een schroeflijn beweegt. Bij een inwendige schroefdraad is de frees kleiner dan het gat en beweegt deze langs de wand ervan. Bij een uitwendige schroefdraad beweegt deze rond de buitenzijde van het kenmerk.
Op een bewerkingscentrum dat wordt gebruikt voor CNC-frezen, omvat draadfrezen een gecoördineerde beweging in de twee assen die de cirkel beschrijven én de derde as langs het gat. Bij een enkelvoudige schroefdraad leidt één volledige baan rond de schroefschroefdraadas tot een verplaatsing van één steek; één omwenteling van de frees zelf leidt daarentegen niet tot deze verplaatsing. Dit onderscheid is zichtbaar in gereedschapspaden voor draadfrezen.
Wat beïnvloedt de keuze?
Begin met de opstelling die u al nodig hebt
Als een as al wordt gedraaid, kan het aanbrengen van schroefdraad in dezelfde opspanning een directe route zijn. Een groot, onregelmatig huis dat op een bewerkingscentrum is opgespannen, stelt een ander probleem: tappen of draadfrezen kan de gaten bereiken zonder het gehele huis rond de as van elk gat te draaien.
De machinetype alleen is niet doorslaggevend. Een draaicentrum kan tappen ondersteunen en, met de benodigde aangedreven gereedschappen en gecoördineerde assen, ook draadfrezen. Controleer de werkelijke configuratie en toegang tot het kenmerk. Voor elke methode moeten gereedschap en houder tijdens de volledige bewerking vrije ruimte hebben ten opzichte van de omliggende geometrie.
Blinde gaten vereisen ruimte voorbij de volledige schroefdraad
Een blind gat eindigt in het werkstuk. De geboorde diepte en de lengte van de volledige schroefdraad zijn verschillende maten. De conische snij- of vormaanloop van een tap reikt voorbij de laatste volledige schroefdraad die deze produceert, terwijl het geboorde gat kan eindigen in een punt. Een bodemtap verkort de aanloop, maar heeft nog steeds ruimte nodig.
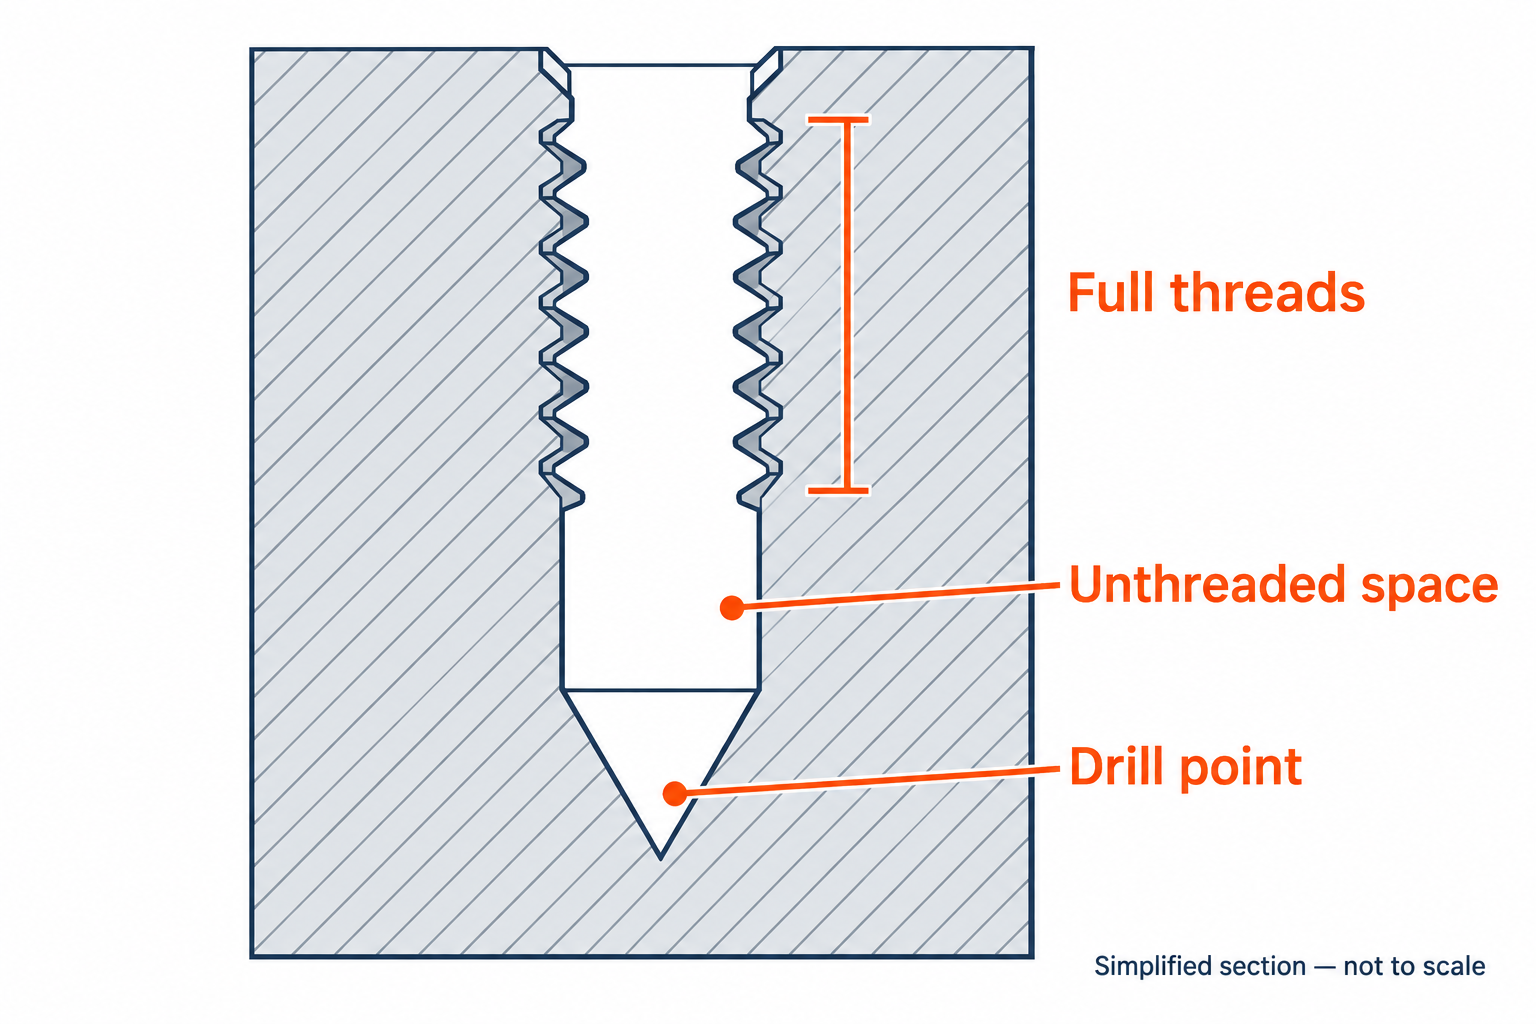
Een geschikte draadfrees kan dichter bij de bodem snijden, maar het snijprofiel, de hals en het invoerpad vereisen nog steeds vrijruimte. Kies het gereedschap op basis van de vereiste volledige schroefdraadlengte en de beschikbare gatgeomtrie. Het verlengen van het geboorde gat is alleen een optie als het werkstuk voldoende materiaal onder het gat heeft. De ontwerpgids voor verspaning behandelt de bredere ontwerpoverwegingen.
Aanpassing van de maat en hergebruik van gereedschap bevoordelen verschillende gereedschappen
Het frezen van schroefdraad stelt u in staat om het geprogrammeerde snijpad aan te passen om de schroefdraadmaat binnen de tolerantie te brengen. Dit kan helpen bij het beheersen van de passing en bij compensatie voor slijtage; EMUGE beschrijft dit gebruik van aanpassing van gereedschapsoffset. Ook bij draaien is maataanpassing mogelijk via de positie van het gereedschap. Bij tappen berust de maatbeheersing meer direct op de keuze van de juiste tapgeometrie en -tolerantie, gevolgd door nauwkeurige voorbereiding van het gat en procesbeheersing.
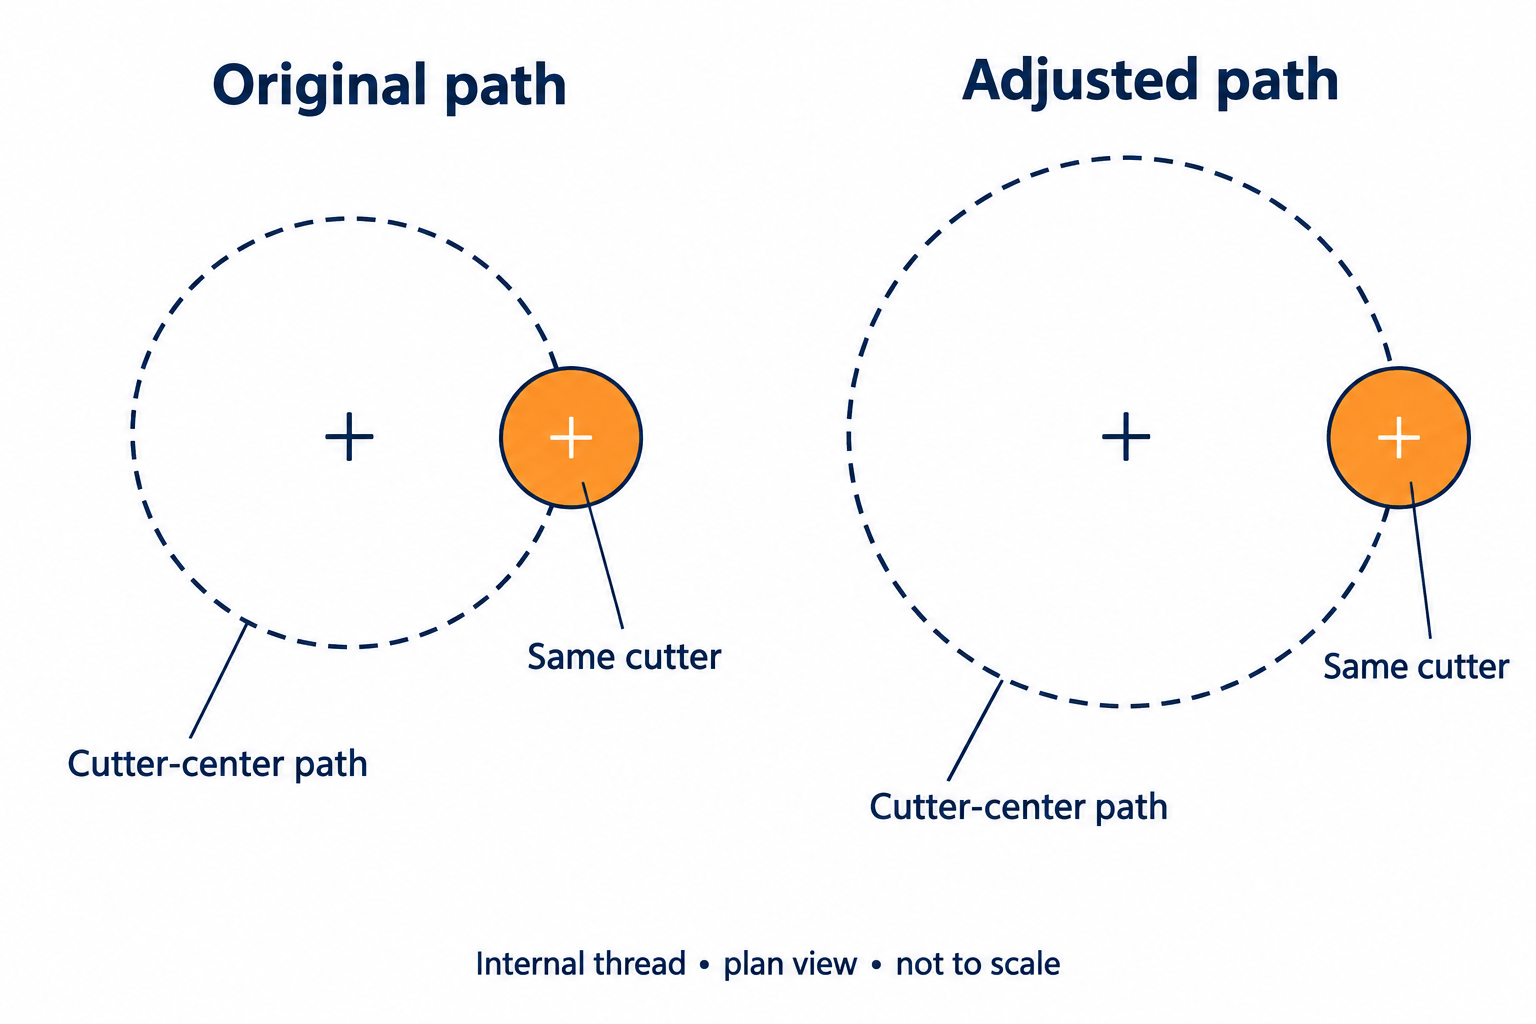
Gereedschapshergebruik heeft grenzen. Een meerrijige draadfrees kan meerdere diameters met dezelfde steek frezen, binnen het bruikbare bereik. Bepaalde enkelrijige gereedschappen dekken een bereik van steken, maar hun profielhoek, snijgeometrie en vrijloop moeten nog steeds geschikt zijn voor de schroefdraad. Enkelrijige en meerrijige frezen bieden verschillende soorten flexibiliteit. Het wijzigen van het programma kan een ongeschikte frees niet in de juiste veranderen.
Vergelijk de volledige bewerking, inclusief mislukkingen
Tappen is vaak productief voor herhaalde, standaard inwendige schroefdraden wanneer de tap, het materiaal en de gatgeomtrie goed op elkaar zijn afgestemd. Draadfrezen voegt een orbitaal gereedschapspad toe, en sommige toepassingen vereisen meer dan één snijdoorgang. De extra beheersing kan echter nuttig zijn wanneer een moeilijk gat of een bijna voltooid werkstuk procesbetrouwbaarheid bijzonder waardevol maakt.
Snijtappen en vervormingstappen hebben ook verschillende overwegingen qua spanen: spaanafvoer is belangrijk voor de eerste, terwijl materiaalgroei, gatmaat en smering belangrijk zijn voor de laatste. Draadfrezen produceert eveneens spanen, en de frees kan nog steeds breken of doorbuigen. Vergelijk de werkelijke cyclustijd, gereedschapslevensduur, inspectie en herstel- of scrapkosten voor de beoogde opspanning, in plaats van één methode een universeel voordeel in snelheid of nauwkeurigheid toe te kennen.
Drie onderdelen, drie verschillende uitgangspunten
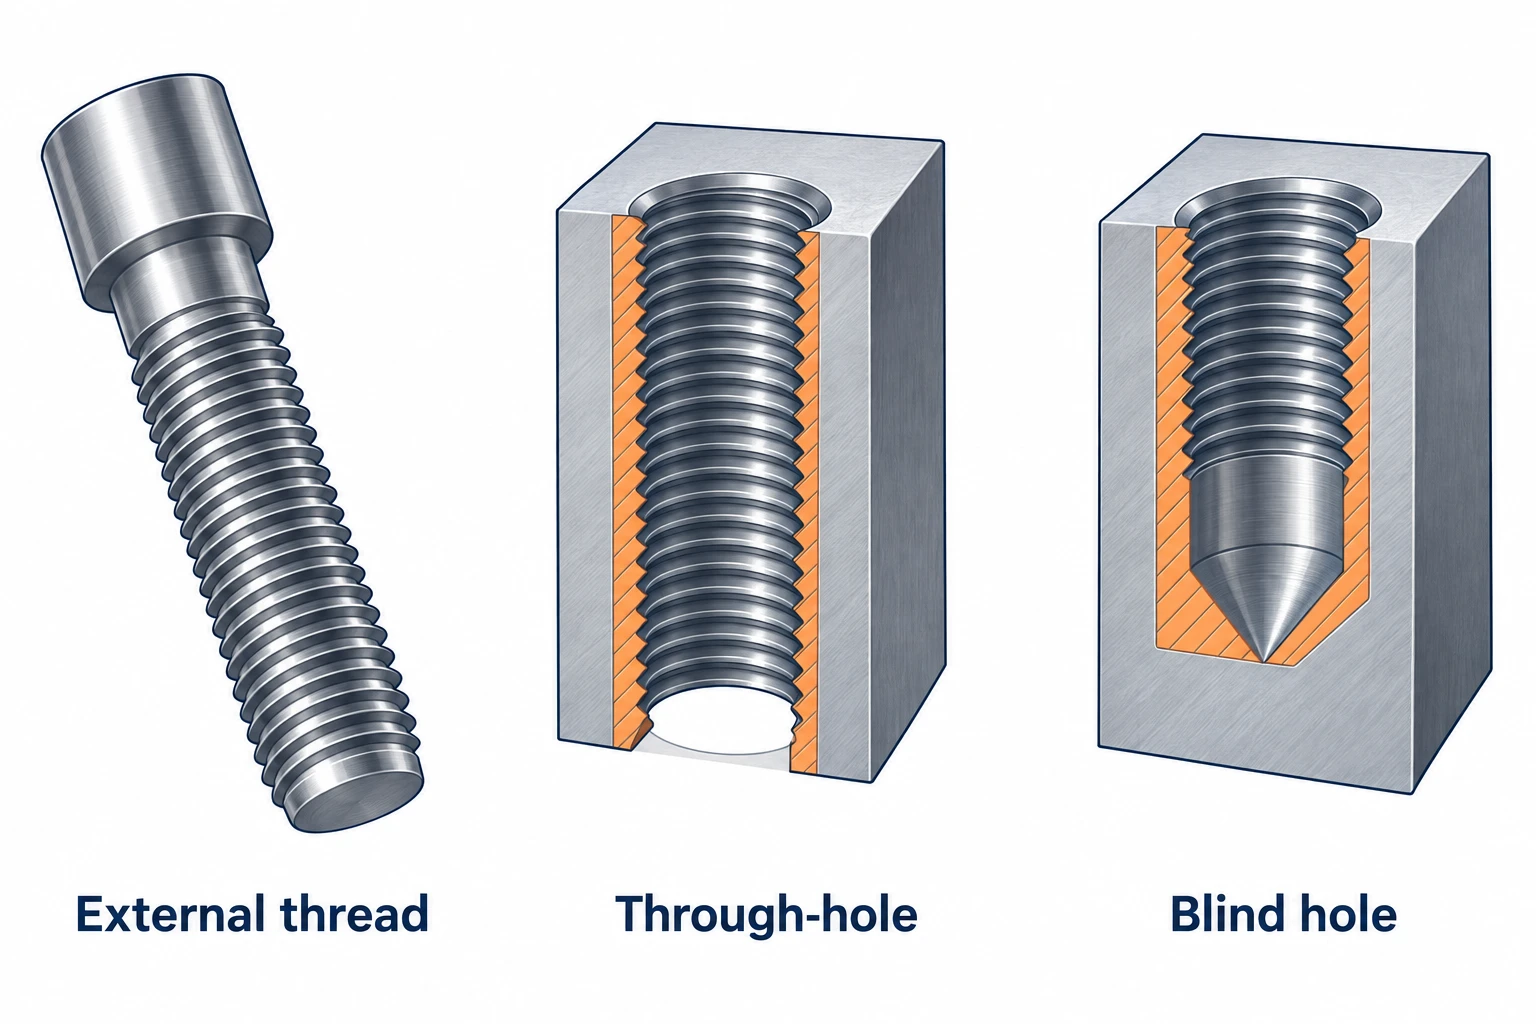
De geometrie van het onderdeel bepaalt welke draadmethode toegang heeft tot en de vereiste kenmerken kan afronden.
| Onderdeel en kenmerk | Uitgangspunt | Wat zou de keuze kunnen beïnvloeden? |
|---|---|---|
| Een stalen stelsspil met een uitwendige schroefdraad naast een schouder | Draaddraaien, met dezelfde opspanning waarin de as wordt bewerkt. | De schroefdraaduitloop en de gereedschapsvrijloop moeten passen bij de schoudergeometrie. Beperkte toegang kan een ander gereedschap of een andere bewerkingsroute vereisen. |
| Een aluminium montageblok met herhaalde, standaard doorlopende gaten met schroefdraad | Tappen, met een gereedschap dat is afgestemd op de legering en het gat. | Gemengde schroefdraadmaten, onstabiele spaanbeheersing of de noodzaak tot maataanpassing kunnen draadfrezen rechtvaardigen. Vervormingstappen is afhankelijk van de geschiktheid van het materiaal en de gestelde eisen. |
| Een bijna voltooid huis met een blinde schroefdraad dicht bij de gatbodem | Overweeg draadfrezen voor toegang tot de vereiste volledige schroefdraadlengte. | De frees en de houder moeten passen, en de machine moet het pad ondersteunen. Een geschikte bodemtap kan nog steeds een praktische oplossing zijn. |
Kies voor het kenmerk, verifieer vervolgens de schroefdraad
Begin met een uitwendige of inwendige schroefdraad, de bestaande opspanning en de beschikbare gereedschapsvrijruimte. Vergelijk vervolgens de praktische afwegingen: de directe aanpak van tappen bij herhaalde gaten, de geschiktheid van draaien bij roterende werkstukken en de beheersing van frezen over een helicaal pad. Alle drie de methoden kunnen bruikbare schroefdraden produceren wanneer de toepassing en het gereedschap op elkaar zijn afgestemd.
De methode is niet de acceptatie-eis. De voltooide schroefdraad moet nog steeds voldoen aan de gespecificeerde vorm, maat, passing en bruikbare lengte. Als u een werkstuk bespreekt met een leverancier, maken die details de keuze zinvol.
Veelgestelde vragen
Wat is het verschil tussen draaddraaien, tappen en draadfrezen?
Draaddraaien snijdt schroefdraad door de axiale voeding van het gereedschap te synchroniseren met de rotatie van het werkstuk. Tappen snijdt of vormt een inwendige schroefdraad met een tap. Draadfrezen gebruikt een roterende frees die langs een helicaal pad beweegt. Draaien en frezen kunnen zowel inwendige als uitwendige schroefdraden maken, mits het gereedschap en de toegang geschikt zijn voor het kenmerk.
Wanneer moet ik kiezen voor draadfrezen in plaats van tappen?
Overweeg draadfrezen wanneer u de schroefdraadmaat via het geprogrammeerde pad wilt aanpassen, één compatibele frees wilt gebruiken voor meerdere schroefdraaddiameters, of dichter bij de bodem van een blinde boring wilt komen. Het profiel, de reikwijdte en de vrijruimte van de frees moeten geschikt zijn voor de schroefdraad, en de machine moet het helicale pad ondersteunen. Tappen kan nog steeds een productieve keuze blijven voor herhaalde standaardgaten.
Kan een blinde boring volledige schroefdraden hebben tot aan de geboorde diepte?
Volledige schroefdraden reiken niet tot aan de punt van een conventionele boor. Ook de aanloop van de tap heeft ruimte nodig voorbij de laatste volledige schroefdraad, zelfs bij een bodemtap. Een geschikte draadfrees kan wel dichter bij de gatbodem komen, maar heeft nog steeds vrijruimte nodig. Specificeer de vereiste volledige schroefdraadlengte afzonderlijk van de geboorde diepte.
Produceert tappen altijd spanen?
Nee. Snijtappen verwijderen materiaal en produceren spanen; vervormingstappen verplaatsen voldoende ductiel materiaal zonder spanen te snijden. Vervormingstappen vereist een geschikt startgat en smering. Een gat dat is voorbereid voor een snijtap kan niet automatisch worden gebruikt met een vervormingstap van dezelfde nominale schroefdraadmaat.



