Auf dieser Seite
Gewinde-Drehen verwendet ein Schneidwerkzeug, das mit der Drehung des Werkstücks synchronisiert ist. Gewindebohren verwendet einen Gewindebohrer, um ein Innengewinde zu schneiden oder zu formen. Gewinde-Fräsen verwendet einen rotierenden Fräser, der einer spiralförmigen Bahn folgt; geeignete Werkzeuge können sowohl Innengewinde als auch Außengewinde erzeugen.
Der beste Ausgangspunkt ist die Lage des Gewindes und die Art der Werkstückaufspannung. Ein Außengewinde an einer Welle eignet sich oft gut für das Gewinde-Drehen. Für ein Gewindebohrung in einem Block ist der aussagekräftigere Vergleich üblicherweise Gewindebohren versus Gewinde-Fräsen. Werkzeugzugänglichkeit, Werkstoff, Gewindegröße und Fertigungsanforderungen grenzen dann die Wahl ein. Für ein Gewinde-Verbindungselement behandelt die Seite zu kundenspezifischen Maschinenschrauben zudem Kopf-, Antriebs- und Schaftgeometrie.
Wie die drei Verfahren ein Gewinde erzeugen
| Verfahren | Gewindelage | Was sich bei einer typischen Aufspannung bewegt | Was das Gewinde erzeugt |
|---|---|---|---|
| Gewinde-Drehen | Außen- oder Innengewinde | Das Werkstück rotiert; das Werkzeug bewegt sich entlang seiner Achse vorwärts. | Eine profilierte Schneidkante folgt bei aufeinanderfolgenden Schnitten derselben Helix. |
| Gewinde-Schneiden | Innengewinde | Der Gewindebohrer und das Bohrloch rotieren relativ zueinander, während sie axial vorschreiten. | Die Geometrie des Gewindebohrers schneidet oder formt das Gewinde beim Eindringen in das Loch. |
| Gewinde-Fräsen | Außen- oder Innengewinde mit geeigneter Werkzeugauswahl | Der Fräser dreht sich und bewegt sich gleichzeitig um die Gewindeachse herum sowie axial vorwärts. | Profil des Fräsers und programmierte helikale Bahn erzeugen das Gewinde. |
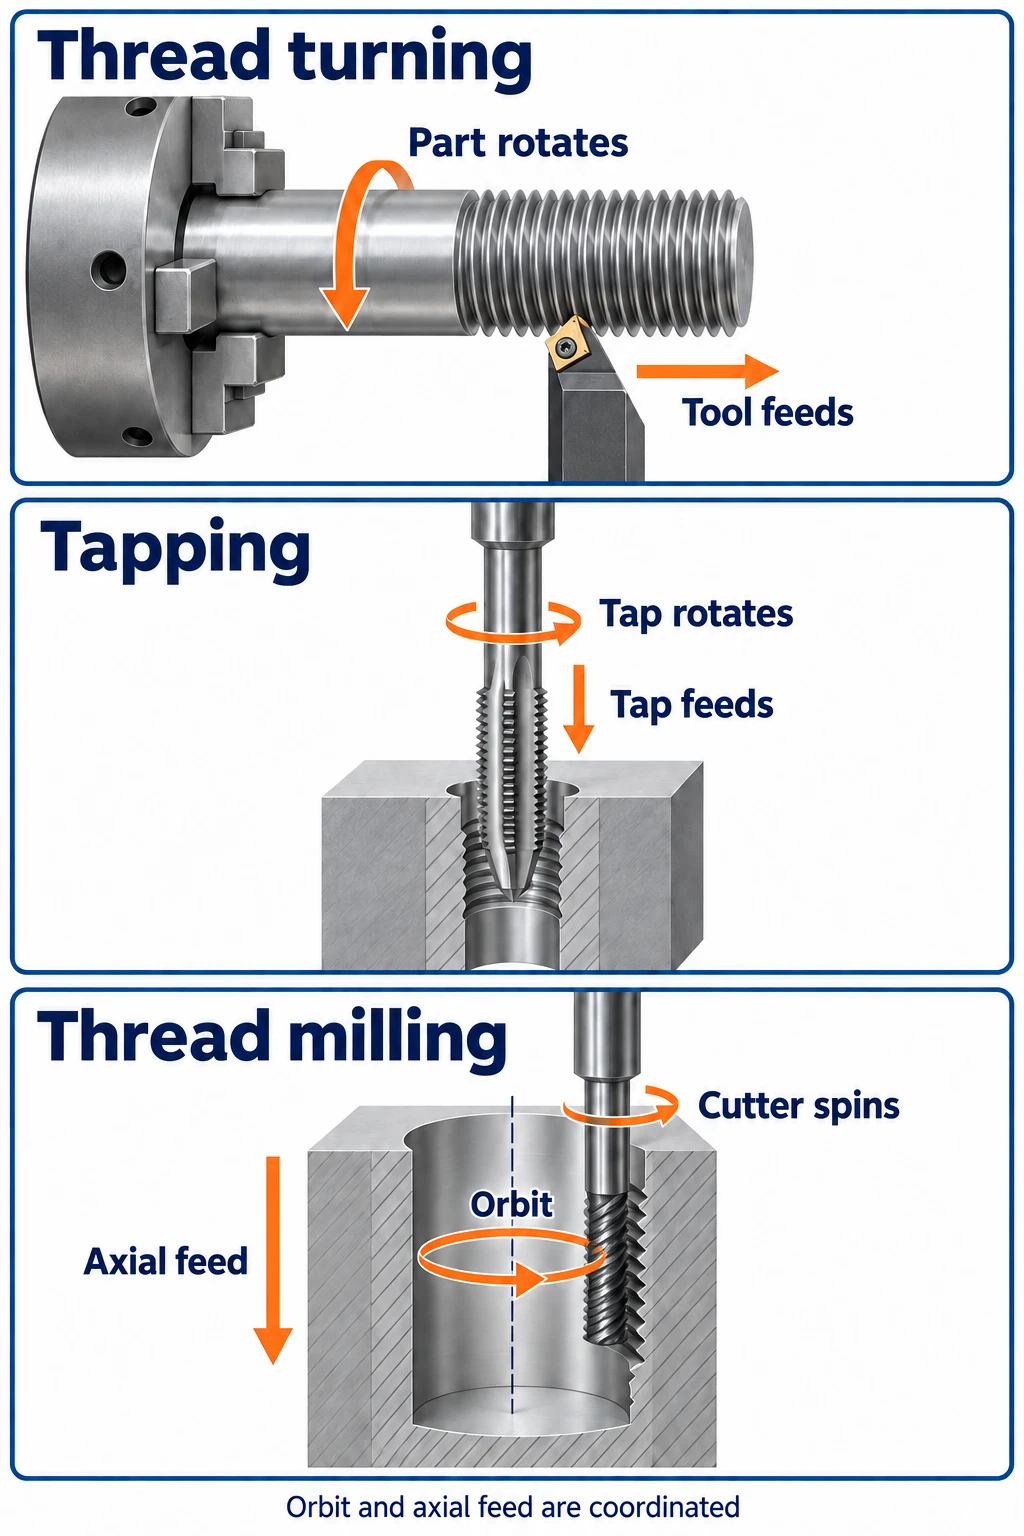
Beim Gewinde-Drehen folgt das Werkzeug dem rotierenden Teil
Bei der CNC-Drehbearbeitung schneidet ein Gewindeplättchen die Außenseite einer Welle, oder ein Gewindestab dringt in eine Bohrung ein. Aufeinanderfolgende Durchgänge vertiefen das Gewinde. Die axiale Bewegung des Werkzeugs ist mit der Drehung des Werkstücks synchronisiert, sodass jeder Durchgang dieselbe Nut verfolgt.
Diese Wegstrecke pro Umdrehung ist die Steigung. Bei einem Einzelganggewinde entspricht die Steigung der Teilung – dem axialen Abstand zwischen benachbarten Gewindegipfeln. Ein Mehrganggewinde besitzt mehr als eine Gewindelinie, weshalb seine Steigung größer als seine Teilung ist. Diese Unterscheidung ist bei der Beschreibung der Bewegung relevant, auch wenn hier im Fokus ausschließlich gewöhnliche Einzelganggewinde stehen.
Für das Innendrehen ist ausreichend Bohrungsraum für die Stange und die Schneidkante erforderlich. Eine lange, schlank ausgeführte Stange erschwert zudem die Schwingungsbeherrschung und die Spanabfuhr. Dies sind zentrale Aspekte beim Innengewinde-Drehen.
Beim Gewindeschneiden wird das Gewindeprofil in das Loch eingebracht.
Für die gewünschte Gewindegröße, Steigung und Form wird ein geeigneter Gewindebohrer ausgewählt. Die Rotation des Gewindebohrers relativ zur Bohrung sowie seine axiale Bewegung müssen stets koordiniert bleiben. Der Gewindebohrer kann in einem stationären Block rotieren; alternativ kann eine Drehmaschine durch Rotation des Werkstücks die relative Drehbewegung bereitstellen – das Gewindeschneiden ist nicht auf Fräsmaschinen beschränkt.
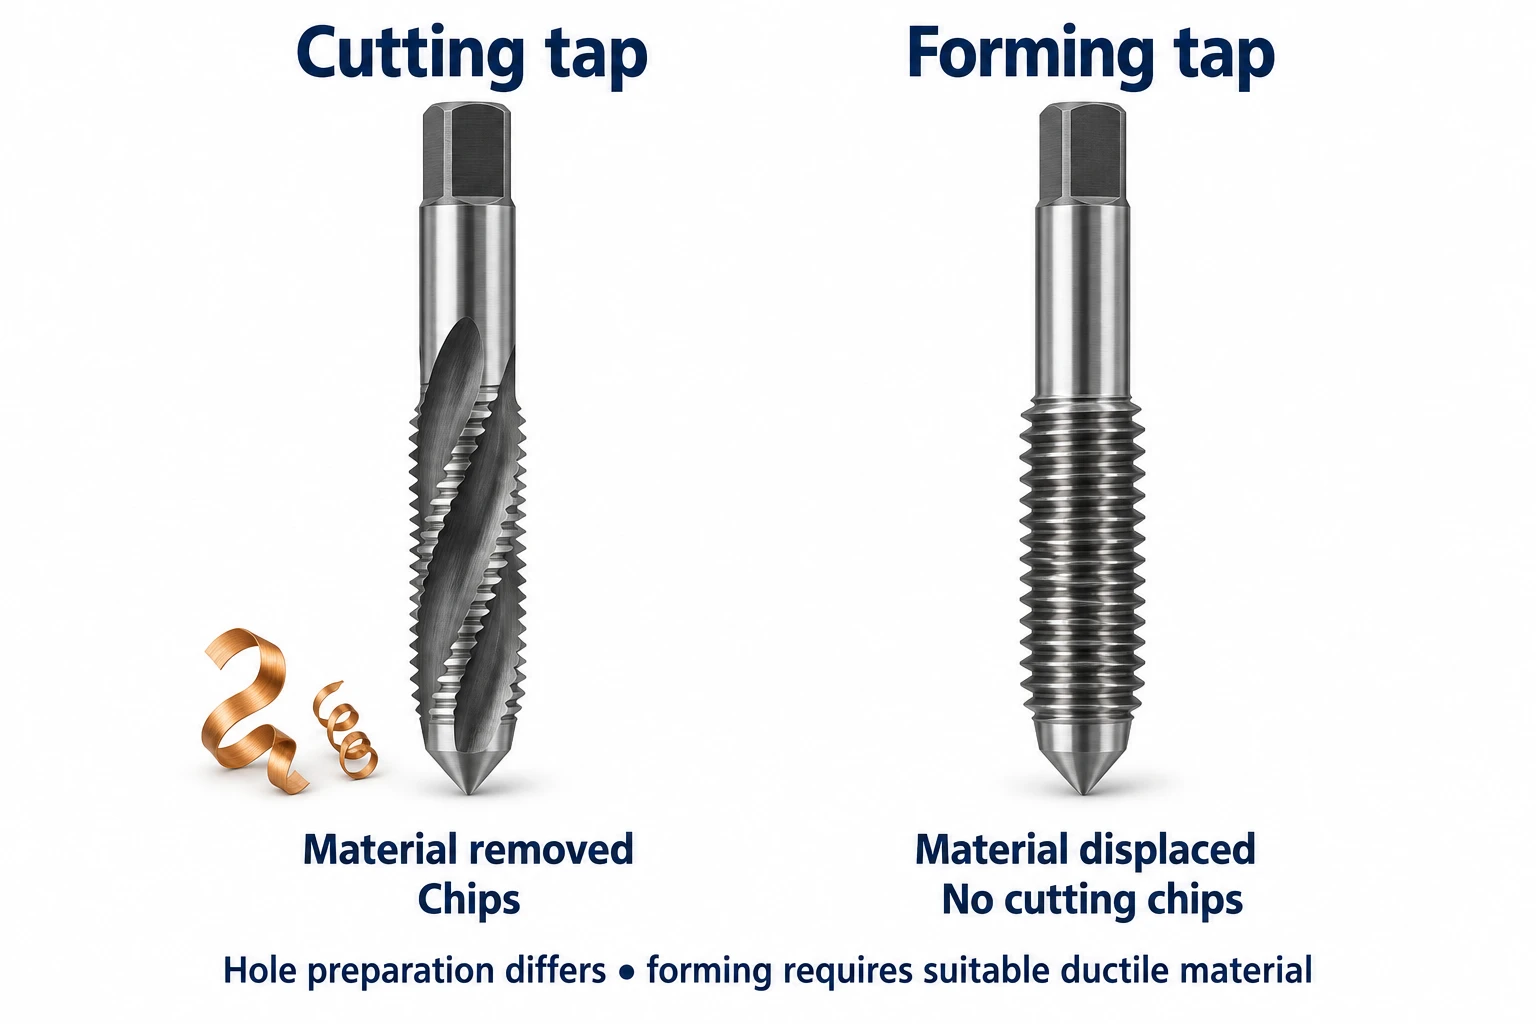
Schneidende Gewindebohrer entfernen Material und erzeugen Späne. Formgewindebohrer, auch Rollgewindebohrer genannt, verdrängen ausreichend duktiles Material, um das Gewinde ohne Spanbildung zu erzeugen. Für das Formgewindebohren sind eigene Vorbereitung der Startbohrung und Schmierung erforderlich: Die Startbohrungsgröße für einen schneidenden Gewindebohrer kann nicht einfach übernommen werden. Die Wahl des Gewindebohrertyps hängt sowohl vom Werkstoff als auch von der Bohrung ab.
Beim Gewindefräsen erfolgt eine Umlaufbewegung um die Gewindeachse.
Ein Gewindefräser dreht sich um seine eigene Achse, während die Maschine ihn entlang einer Schraubenlinie führt. Bei einem Innengewinde ist der Fräser kleiner als die Bohrung und bewegt sich entlang ihrer Wand; bei einem Außengewinde umläuft er die Außenkontur des Merkmals.
An einer Bearbeitungszentrale, die für CNC Fräsen eingesetzt wird, erfolgt das Gewindefräsen durch koordinierte Bewegung in den beiden Achsen, die den Kreis beschreiben, sowie in der dritten Achse entlang der Bohrung. Bei einem Einzelganggewinde bewirkt eine vollständige Umrundung um die Gewindeachse einen Vorschub um eine Steigung; eine Umdrehung des Fräsers selbst tut dies nicht. Der Unterschied ist in den Werkzeugbahnen beim Gewindefräsen erkennbar.
Was verändert die Wahl?
Beginnen Sie mit der bereits benötigten Aufspannung.
Wenn eine Welle bereits gedreht wird, kann das Hinzufügen eines Gewindes in derselben Aufspannung ein unkomplizierter Weg sein. Ein großes, unregelmäßig geformtes Gehäuse, das auf einem Bearbeitungszentrum eingespannt ist, stellt hingegen eine andere Herausforderung dar: Beim Gewindeschneiden oder Gewindefräsen können die Bohrungen erreicht werden, ohne das gesamte Gehäuse um die Achse jeder einzelnen Bohrung zu drehen.
Die reine Maschinenbezeichnung ist allein nicht ausschlaggebend. Ein Drehzentrum kann Gewindeschneiden unterstützen und – bei entsprechender angetriebener Werkzeugausrüstung sowie koordinierten Achsen – auch Gewindefräsen. Prüfen Sie die tatsächliche Konfiguration sowie den Zugang zum Merkmal. Bei jedem Verfahren müssen Werkzeug und Werkzeughalter während der gesamten Bearbeitung die umgebende Geometrie freihalten.
Für Sacklöcher ist zusätzlicher Raum jenseits der vollständigen Gewindegänge erforderlich.
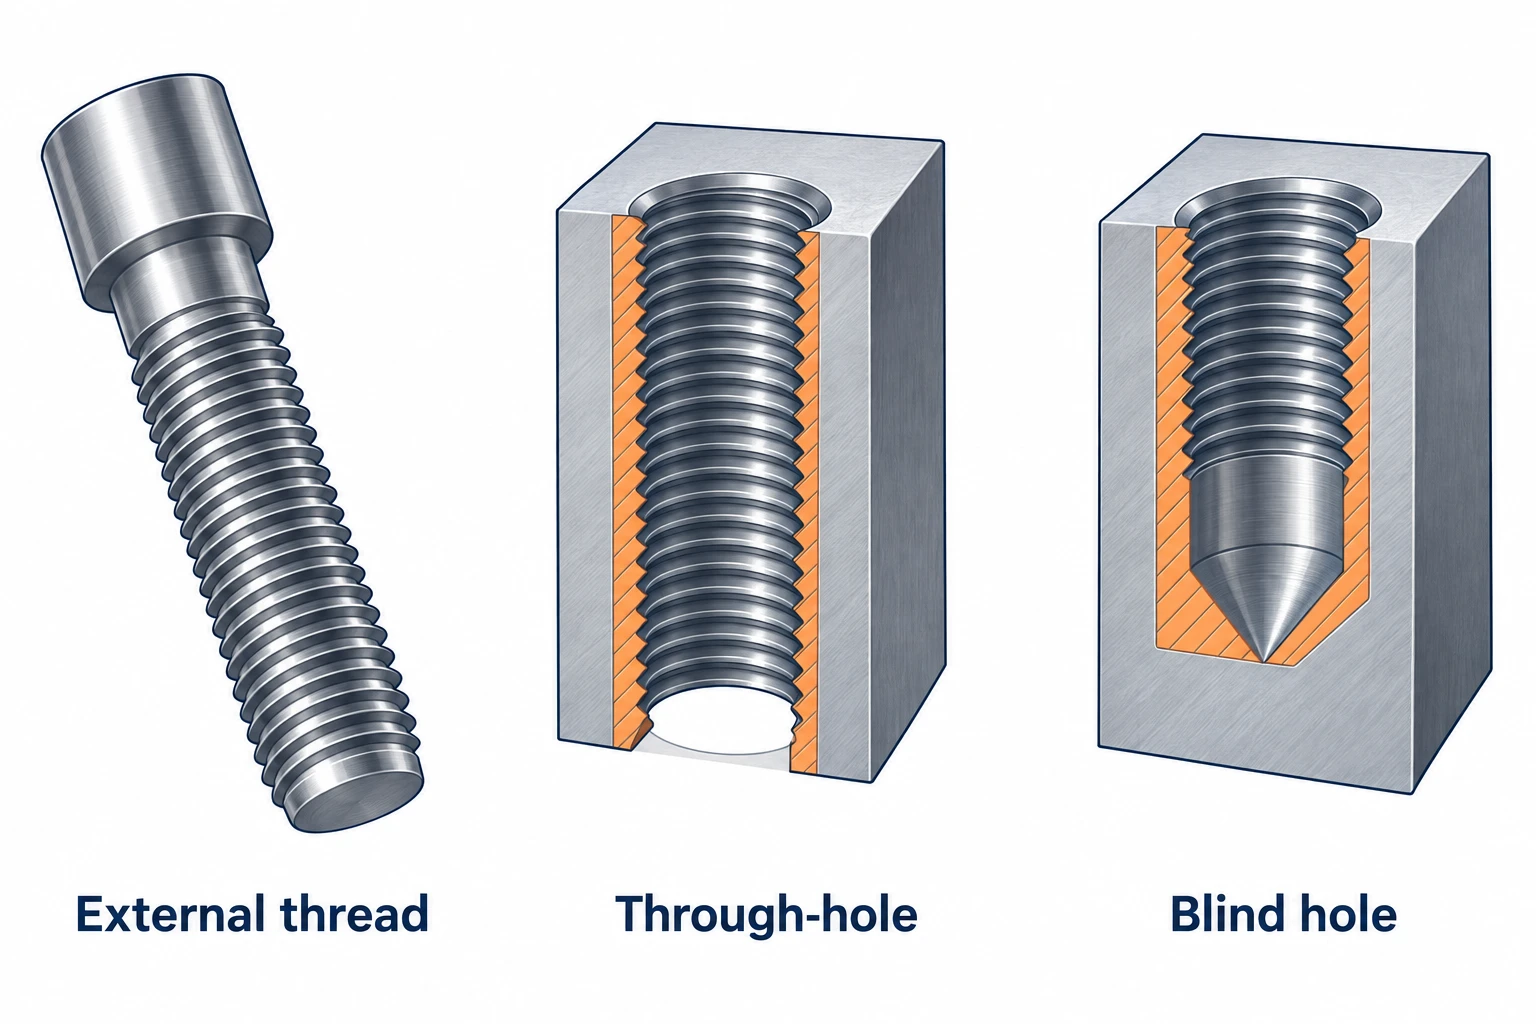
Ein Sackloch endet innerhalb des Werkstücks. Seine Bohrtiefe und die Länge des vollständigen Gewindes sind unterschiedliche Maße. Die konische Schneid- oder Formführungszone eines Gewindebohrers reicht über den letzten vollständigen Gewindegang hinaus, den er erzeugt; das Bohrloch kann zudem mit einem Kegel enden. Ein Bodengewindebohrer verkürzt diese Führung, benötigt jedoch dennoch Spielraum.
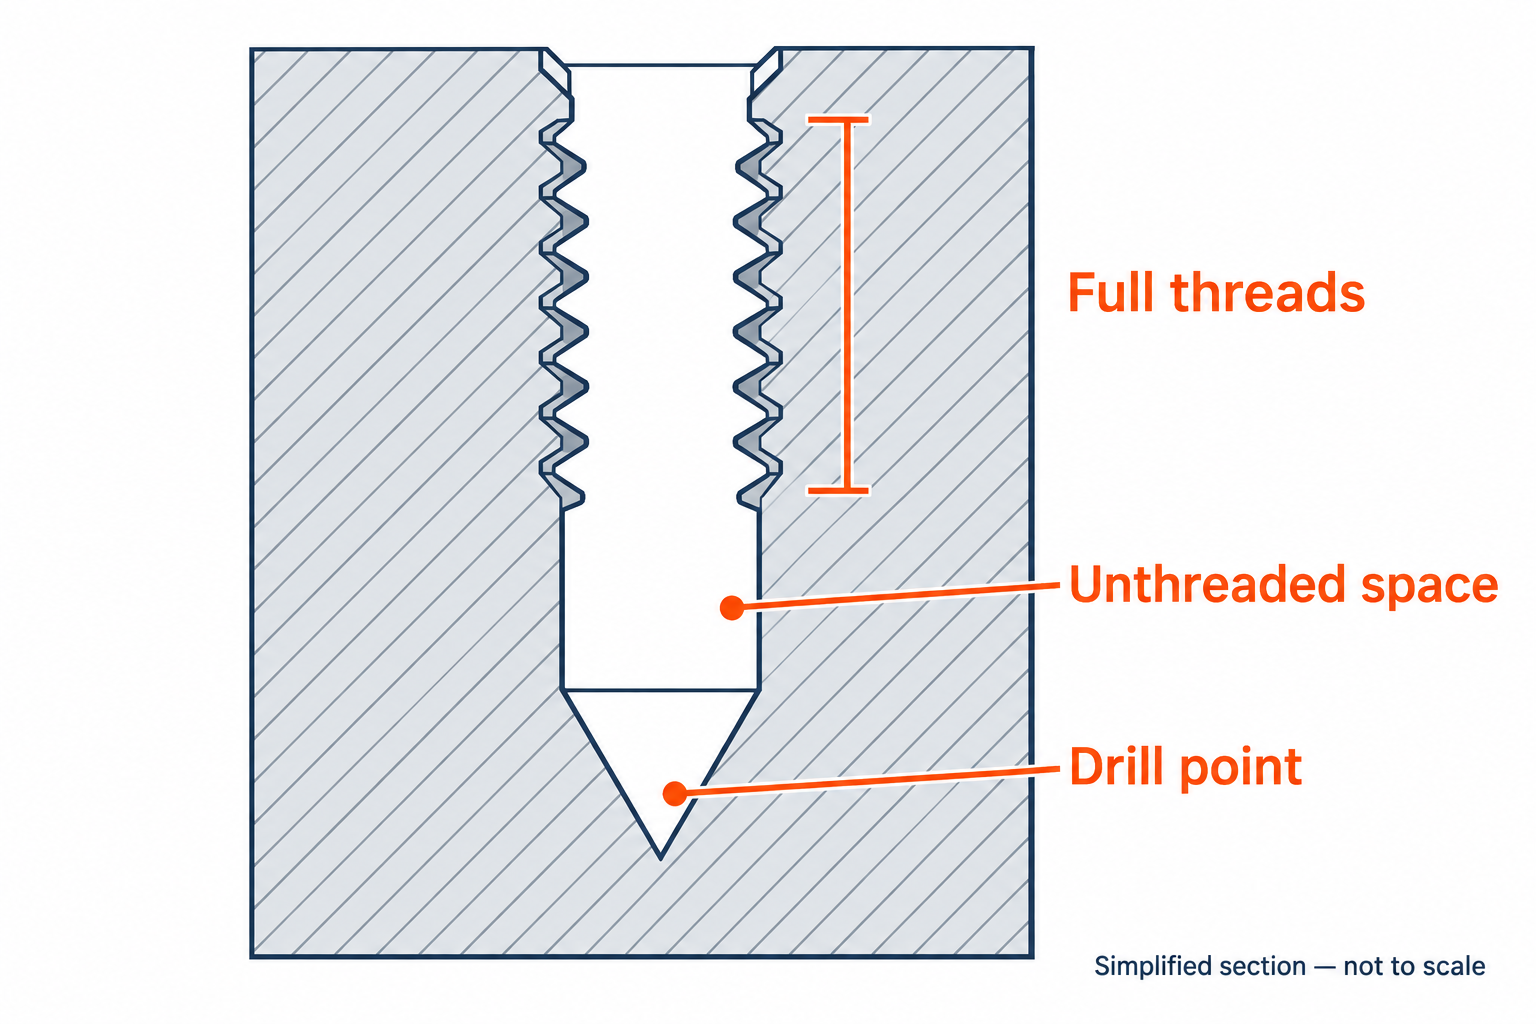
Ein geeigneter Gewindefräser kann näher am Grund schneiden, doch sein Schneidprofil, sein Halsbereich und sein Einführweg benötigen weiterhin Freiraum. Wählen Sie das Werkzeug unter Berücksichtigung der erforderlichen vollen Gewindelänge und der verfügbaren Bohrungsgeometrie aus. Eine Verlängerung der Bohrung ist nur dann möglich, wenn das Teil unterhalb ausreichend Material aufweist. Der Konstruktionsleitfaden für die Fertigung behandelt die umfassenderen konstruktiven Aspekte.
Größenanpassung und Werkzeugwiederverwendung begünstigen unterschiedliche Werkzeuge.
Beim Gewindefräsen lässt sich der programmierte Schneidpfad anpassen, um die Gewindegröße innerhalb der Toleranz zu halten. Dies kann bei der Passgenauigkeitssteuerung und zur Kompensation von Verschleiß helfen; EMUGE beschreibt diese Anwendung der Werkzeug-Offset-Anpassung. Auch beim Drehen ist eine Größenanpassung über die Werkzeugposition möglich. Bei der Gewindebohrung hingegen beruht die Größenkontrolle stärker direkt auf der Auswahl der geeigneten Gewindebohrergeometrie und -toleranz sowie auf der genauen Kontrolle der Bohrungsvorbereitung und des Prozesses.
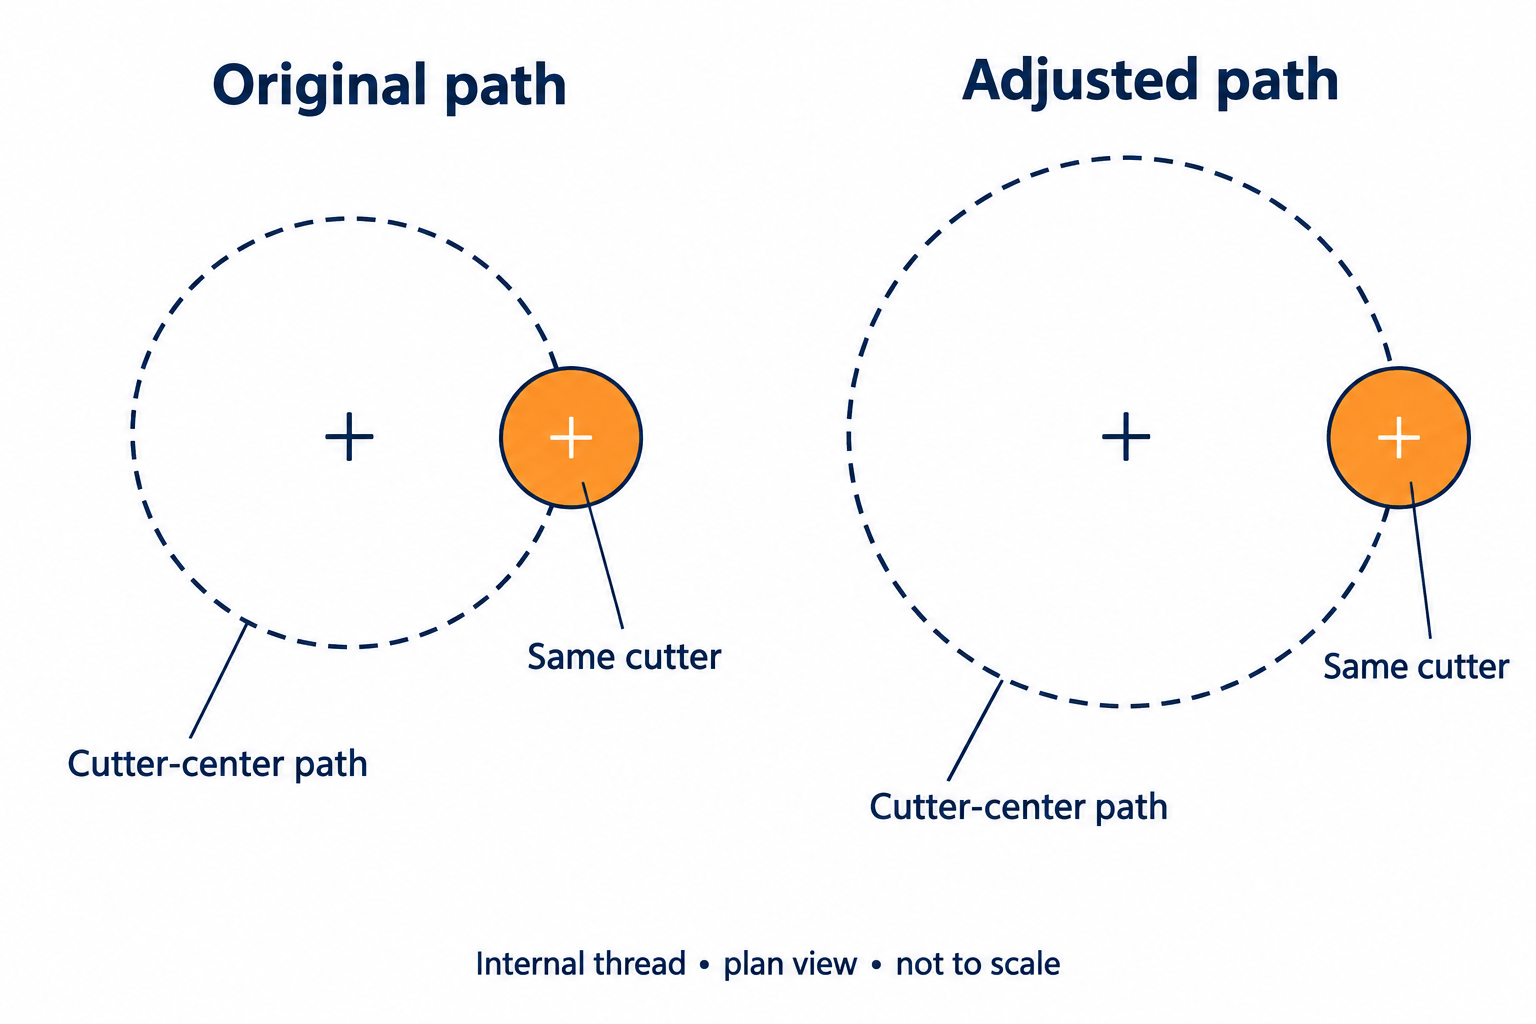
Die Wiederverwendung von Werkzeugen hat Grenzen. Eine Mehrprofil-Gewindefräser kann mehrere Durchmesser mit derselben Steigung innerhalb seines nutzbaren Bereichs schneiden. Bestimmte Einprofil-Werkzeuge decken einen Bereich verschiedener Steigungen ab, doch ihr Profilwinkel, ihre Schneidgeometrie und ihr Freiraum müssen dennoch zum Gewinde passen. Einprofil- und Mehrprofil-Fräser bieten unterschiedliche Arten von Flexibilität. Durch eine Programmänderung lässt sich ein ungeeignetes Werkzeug nicht in das richtige verwandeln.
Vergleichen Sie die gesamte Operation einschließlich Ausfälle
Gewindebohren ist oft besonders produktiv bei wiederholten, standardisierten Innengewinden, sofern Gewindebohrer, Werkstoff und Lochgeometrie gut zusammenpassen. Gewindefräsen fügt einen orbitalen Werkzeugweg hinzu, und manche Anwendungen erfordern mehr als einen Schneidgang. Dennoch kann die zusätzliche Prozesskontrolle besonders wertvoll sein, wenn ein schwieriges Loch oder ein nahezu fertiges Teil die Prozesszuverlässigkeit besonders wertvoll macht.
Schneidende Gewindebohrer und formgebende Gewindebohrer unterscheiden sich zudem hinsichtlich des Spanverhaltens: Bei ersteren ist die Spanabfuhr entscheidend, bei letzteren hingegen spielen Materialfluss, Bohrungsdurchmesser und Schmierung eine Rolle. Auch beim Gewindefräsen entstehen Späne, und der Fräser kann weiterhin brechen oder durchbiegen. Vergleichen Sie stattdessen die tatsächliche Zykluszeit, die Werkzeugstandzeit sowie Prüf-, Wiederherstellungs- oder Ausschusskosten für die vorgesehene Anordnung – statt eines Verfahrens pauschal Vorteile hinsichtlich Geschwindigkeit oder Genauigkeit zuzuschreiben.
Drei Teile, drei unterschiedliche Ausgangspunkte
Diese exemplarischen Fälle zeigen, wie sich die Teilgeometrie auf den Vergleich auswirkt.
| Teil und Merkmal | Ausgangspunkt | Was könnte die Wahl beeinflussen? |
|---|---|---|
| Stahljustierspindel mit Außengewinde neben einer Schulter | Gewinde-Drehen mit der Einrichtung, die auch die Welle bearbeitet. | Der Gewindeauslauf und der Werkzeugaustritt müssen zur Schultergeometrie passen. Eingeschränkter Zugang kann ein anderes Werkzeug oder eine andere Bearbeitungsroute erforderlich machen. |
| Aluminium-Montageblock mit wiederholten Standard-Gewinde-Durchgangsbohrungen | Gewindebohren mit einem Werkzeug, das auf Legierung und Bohrung abgestimmt ist. | Gemischte Gewindegrößen, instabile Spankontrolle oder die Notwendigkeit einer Größenanpassung können das Gewindefräsen rechtfertigen. Das Formgewindebohren setzt sowohl die Eignung des Werkstoffs als auch die spezifizierten Anforderungen voraus. |
| Nahezu fertiges Gehäuse mit einer blinden Gewindebohrung nahe dem Bohrungsboden | Prüfen Sie das Gewindefräsen hinsichtlich des Zugangs zur erforderlichen vollen Gewindelänge. | Fräser und Aufnahme müssen passen, und die Maschine muss den erforderlichen Bahnverlauf unterstützen. Ein geeigneter Gewindebohrer mit kurzem Anschnitt kann nach wie vor eine praktikable Lösung sein. |
Wählen Sie zunächst nach dem Merkmal – dann überprüfen Sie das Gewinde.
Beginnen Sie mit einem Außengewinde oder Innengewinde, dem vorhandenen Setup und dem verfügbaren Werkzeugfreiraum. Vergleichen Sie anschließend die praktischen Kompromisse: die direkte Methode des Gewindebohrens bei wiederholten Bohrungen, die Eignung des Gewindedrehens für rotierende Bauteile sowie die Steuerung des helikalen Pfads beim Gewindefräsen. Alle drei Verfahren können brauchbare Gewinde erzeugen, wenn Anwendung und Werkzeugwahl zusammenpassen.
Die gewählte Methode ist nicht das Abnahmekriterium. Das fertige Gewinde muss weiterhin seine spezifizierte Form, Größe, Passung und nutzbare Länge erfüllen. Wenn Sie ein Teil mit einem Lieferanten besprechen, machen genau diese Details die Auswahl sinnvoll.
Häufig gestellte Fragen
Was unterscheidet Gewindedrehen, Gewindebohren und Gewindefräsen?
Gewinde-Drehen erzeugt ein Gewinde durch Synchronisation des axialen Vorschubs eines Werkzeugs mit der Drehung des Werkstücks. Gewindebohren schneidet oder formt ein Innengewinde mit einem Gewindebohrer. Gewinde-Fräsen verwendet einen rotierenden Fräser, der sich entlang einer Schraubenlinie bewegt. Drehen und Fräsen können sowohl Innengewinde als auch Außengewinde herstellen, sofern die Werkzeuge und der Zugang zum Bauteilmerkmal geeignet sind.
Wann sollte ich Gewinde-Fräsen statt Gewindebohrens wählen?
Entscheiden Sie sich für Gewinde-Fräsen, wenn Sie die Gewindegröße über den programmierten Pfad anpassen müssen, einen einzigen kompatiblen Fräser für mehrere Gewindedurchmesser verwenden möchten oder näher an den Boden eines Sacklochs heranreichen müssen. Das Profil, die Erreichbarkeit und die Freigänge des Fräsers müssen zum Gewinde passen, und die Maschine muss die Schraubenlinienbewegung unterstützen. Gewindebohren bleibt eine produktive Wahl für wiederholte Standardbohrungen.
Kann ein Sackloch vollständige Gewindegänge bis zur Bohrtiefe aufweisen?
Vollständige Gewindegänge reichen nicht bis zur Spitze einer konventionellen Bohrspitze. Auch bei einem Bodengewindebohrer benötigt die Einführungsschneide des Gewindebohrers zusätzlichen Raum jenseits des letzten vollständigen Gewindegangs. Ein geeigneter Gewindefräser kann zwar näher an den Lochboden heranreichen, benötigt aber dennoch Freigang. Geben Sie die erforderliche Länge der vollständigen Gewindegänge separat von der Bohrtiefe an.
Erzeugt Gewindebohren immer Späne?
Nein. Schneidende Gewindebohrer entfernen Material und erzeugen Späne; formende Gewindebohrer verdrängen ausreichend duktiles Material, ohne Späne zu bilden. Formgewindebohren erfordert ein geeignetes Startloch und Schmierung. Ein Loch, das für einen schneidenden Gewindebohrer vorbereitet wurde, kann nicht automatisch mit einem formenden Gewindebohrer desselben Nenn-Gewindedurchmessers verwendet werden.


