Geschlitzte Gehäuse
Definieren Sie den inneren Freiraum, die Befestigungspunkte sowie die Flächen, die nach der Montage sichtbar bleiben. Markieren Sie alle Steckverbindungsöffnungen in der Zeichnung.
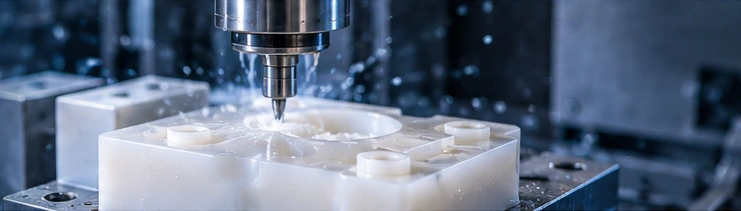
Individuelle ABS-Gehäuse, Abdeckungen, Frontplatten und bearbeitete Komponenten für Prototypen und Serienaufträge. VETCNC bietet ABS-Fräs- und Drehbearbeitung; Werkstoffgüte, Oberflächenausführung und Montageanforderungen werden je Teil festgelegt.
Definieren Sie den inneren Freiraum, die Befestigungspunkte sowie die Flächen, die nach der Montage sichtbar bleiben. Markieren Sie alle Steckverbindungsöffnungen in der Zeichnung.
Identifizieren Sie das Verhältnis zwischen Deckel und Gehäuse, die Kabelöffnung sowie die Positioniermerkmale. Besprechen Sie Gehäuse und Deckel gemeinsam – nicht als zwei voneinander getrennte Formen.
Trennen Sie optisch wirksame Flächen von Tasten-, Display- und Steckverbinderpositionen. Steuern Sie Öffnungen mittels Zeichnung; eine Fotografie allein kann deren Lage nicht definieren.
Beschreiben Sie die beigefügten Komponenten, Verbindungselemente und Betriebslasten. Kennzeichnen Sie dünne Stege, gestützte Flächen sowie jegliche Anforderung, in eine bestehende Baugruppe einzupassen.
Stellen Sie das gestützte Teil oder dessen Schnittstellenzeichnung bereit. Vereinbaren Sie die Kontaktflächen, den Zugang für die Montage sowie den Prüfzustand vor der Herstellung der Spannvorrichtung.
Geben Sie die Paardurchmesser, Absätze und den Zustand an, unter dem die Passung gemessen wird. ABS ist nicht automatisch ein Ersatz für einen spezifizierten Lagerkunststoff.
Veranschaulichende Teilformen, keine Lagerprodukte; bestätigte ABS-Muster oder Kundenfallstudien liegen nicht vor. Jede Anfrage wird anhand der zugehörigen Zeichnung geprüft.
ABS ist ein thermoplastischer Kunststoff, der für schlagzähige Gehäuse, Abdeckungen und Prototypen eingesetzt wird. Material in maschinengerechter Qualität wird separat von allgemeinen Qualitätsstufen angeboten; daher ist allein die Bezeichnung „ABS“ keine vollständige Einkaufsspezifikation.[1]
Beginnen Sie mit der erforderlichen Herstellerqualität oder der vereinbarten Werkstoffspezifikation. Identifizieren Sie anschließend die Form des Ausgangswerkstoffs, die Farbe sowie die Dokumente, die zusammen mit der Bestellung erforderlich sind. Ein zuvor genehmigter Spritzgusswerkstoff oder ein gedrucktes Muster liefert nützlichen Kontext, bestätigt jedoch nicht, dass ein äquivalentes Blech oder Stabmaterial verfügbar ist.
Fordern Sie Material an, das speziell für bearbeitete Komponenten vorgesehen ist, wenn die Zeichnung eine enge Maßhaltigkeit erfordert. Bestätigen Sie vor Auftragserteilung die Werkstoffqualität, den Lieferzustand und die nutzbare Abmessung.[3]
Anforderungen bezüglich Außenanwendung, elektrischem Verhalten, Brandverhalten oder regulierter Kontaktanforderungen gehören in die Spezifikation. Ein allgemeines ABS-Etikett ist kein Nachweis dafür, dass eine bestimmte Anforderung erfüllt ist.
Geben Sie an, ob eine benannte Farbe, eine aufbewahrte physikalische Probe oder eine spätere Beschichtung das Erscheinungsbild bestimmt. Eine Genehmigung ist vor jeder Änderung der Werkstoffsorte, Farbe oder Oberflächenbehandlungsroute erforderlich.
Das Angebot benennt die ABS-Sorte, die Lagerfarbe, die Teilemengen und den vereinbarten Fertigungsumfang. Anwendungsbezogene Anforderungen bleiben mit der genehmigten Werkstoffspezifikation verknüpft.
| Eigenschaft | Ungefülltes ABS TECARAN ABS grau | Prüfbedingung |
|---|---|---|
| Dichte (g/cm³) | 1.04 | — |
| Zugfestigkeit (MPa) | 32 | 50 mm/min |
| Zugmodul (MPa) | 1,700 | 1 mm/min |
| Kerbschlagzähigkeit (kJ/m²) | 34 | Charpy, max. 7.5 J |
| Härte (Shore D) | 75 | Shore D |
| Wasseraufnahme (%) | 0.07 / 0.20 | 24 h / 96 h bei 23°C |
Typische Eigenschaften von TECARAN ABS grau; andere ABS-Formulierungen verwenden ihre eigenen Sortendaten.
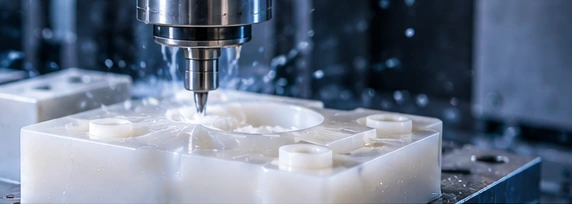
Eine Zeichnung kann Gehäusetaschen, ebene Flächen, Steckverbinderöffnungen und gebohrte Merkmale kombinieren. Prüfen Sie Zugänglichkeit für Werkzeuge, Stützung und Positionierflächen gemeinsam; ein Merkmal kann die Aufspannung für den Rest des Teils beeinflussen.
CNC-FräsdienstleistungenKragen, Abstandshalter und gestufte Durchmesser erfordern eine andere Prüfung als ein offenes Gehäuse. Identifizieren Sie die Bohrung, die Absätze und alle außerhalb der Achse liegenden Merkmale, die eine zweite Bearbeitung benötigen.
CNC DrehdienstleistungenWärme, Spannungsabbau im Material und Spannkraft können die endgültige Form eines Kunststoffteils beeinflussen. Überprüfen Sie geeignetes Ausgangsmaterial, Späneabfuhr und Teileunterstützung anhand der Zeichnung.[2]
Markieren Sie die endgültige Wandstärke, die Taschentiefe und alle Bereiche, die flexibel sein sollen. Eine schmale Wand mit einer langen nicht abgestützten Spannweite erfordert eine andere Prüfung als eine kurze Rippe. Vereinbaren Sie zulässige Abstütz- und Haltebereiche – nicht nur die Außenmaße.
Identifizieren Sie die Schraube, die Eingriffstiefe und wie häufig das Bauteil geöffnet wird. Besprechen Sie Gewindeeinsätze oder ein anderes Verbindungskonzept, falls erforderlich. Gehen Sie nicht davon aus, dass allein der Bohrungsdurchmesser die Leistung der montierten Verbindung definiert.
Zeigen Sie die korrespondierende Abdeckung, Bezugsebenen und zulässige Eckengeometrie an. Ein runder Fräser hinterlässt einen Radius in einer gefrästen Innenecke; besprechen Sie eine Entlastung oder ein alternatives Merkmal nur dann, wenn der Konstruktionsverantwortliche eine Änderung zulässt.
Identifizieren Sie, welche Flächen normalerweise sichtbar sind und welche nach der Montage verdeckt sind. Vereinbaren Sie, ob jeweils eine bearbeitete Fläche, eine behaltene Rohmaterialfläche oder eine Referenzprobe für jede Fläche maßgeblich ist. Farbnamen allein definieren weder Glanz, noch Textur oder zulässige Markierungen.
Überprüfen Sie die visuelle Probe unter den vereinbarten Sichtbedingungen. Binden Sie diese Referenzprobe an die Zeichnungsrevision und dokumentieren Sie, welche Flächen sie abdeckt.
Wenn eine Beschichtung angefordert wird, sind Farbe, Glanzgrad, Nachweise der Verträglichkeit sowie die zu maskierenden Flächen anzugeben. Es ist festzulegen, ob die endgültigen Abmessungen vor oder nach der Beschichtung geprüft werden, und wer die fertige Probe freigibt.
Lackierung darf nicht als automatische Lösung zur Erfüllung von Anforderungen an den Einsatz im Außenbereich, an chemische Beständigkeit oder an feuertechnische Leistung angesehen werden. Die gesamte Kombination aus Werkstoff und Oberflächenfinish muss geprüft werden.
Legen Sie die Montagezeichnung, die Klebstoff- oder Fügespezifikation, die Kontaktflächen und das geforderte Erscheinungsbild vor. Vereinbaren Sie den Montageprozess sowie den Abnahmestatus getrennt von der Bearbeitung der einzelnen Komponenten.
Jede Beanspruchung durch Klebstoff, Reinigungsmittel oder Lösemittel muss für die gewählte ABS-Werkstoffsorte bewertet werden. Für die endgültige Passgenauigkeit, das Erscheinungsbild und die Verbindungsfunktion sind entsprechende Musterprüfungen erforderlich.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Bohrungen und Positioniermerkmale | Durchmesser; Positionen; Bezugsflächen; Gegenstück | Definierte Auflage; Muster-/Losanforderungen | Spezifizierte Messmethode |
| Flache Deckel und flexible Wände | Funktionsoberflächen; Formgrenzen; vorgesehene Flexibilität | Freiliegend, aufliegend oder eingebaut | Formprüfung unter den spezifizierten Bedingungen |
| Gewinde und Einsätze | Gewinde-/Einsatzspezifikation; Montageanforderungen | Nach der spezifizierten Einbringung oder Verbindung | Gewinde- und Montageprüfung |
| Endgültige Farbe und Abmessungen | Referenzmuster; Oberflächen-/Begrenzungsflächen; endgültige Abmessungen | Nach der spezifizierten Oberflächenbearbeitung | Getrennte dimensionsbezogene Aufzeichnungen und Freigabe des kosmetischen Musters |
Kunststoffmaße können sich mit der Temperatur ändern. Für eine empfindliche Passung sind Mess- und Einsatzbedingungen zu definieren – statt einer Toleranz von einem metallischen Bauteil zu übernehmen.[2]
Ein Bund oder eine Führung erfordert mehr als nur die korrekte Außenform. Geben Sie vor dem Vergleich von ABS mit POM oder Nylon Last, Bewegung, Schmierung und das Gegenlaufmaterial an.
Überprüfung POM BearbeitungGeben Sie an, ob Transparenz eine funktionale Anforderung ist und nicht nur eine gestalterische Entscheidung. Prüfen Sie das Fenster separat von einem opaken Körper, einschließlich optischer und Oberflächenakzeptanz.
Überprüfung der AcrylbearbeitungGeben Sie die tatsächliche Umgebung und die erforderliche Werkstoffqualität an. Der Wechsel zu einem anderen Polymer ist eine Konstruktionsentscheidung, die einer Genehmigung bedarf – kein stillschweigender Austausch während der Angebotserstellung.
Vergleich technischer KunststoffeStimmen Sie Modell, Zeichnung und Änderungsstand ab. Bestätigen Sie vor dem Materialkauf die Verfügbarkeit der geforderten Werkstoffqualität, die Mengen sowie alle vorgeschlagenen Änderungen.
Identifizieren Sie die Montage- und Oberflächenfragen, die ein Muster beantworten muss. Eine Prototypfreigabe umfasst ausschließlich die vereinbarten Prüfungen und Konfiguration.
Dokumentieren Sie die freigegebene Werkstoffsorte, Farbe, Änderungsstand und Oberflächenbearbeitungsroute. Vereinbaren Sie, wie Substitutionen oder Prozessänderungen geprüft werden würden.
Geben Sie die Verpackung für sichtbare Flächen und empfindliche Wände, die Loskennzeichnung sowie die Prüfprotokolle an, die mit der Bestellung versandt werden sollen.
Verfügbarkeit des Ausgangsmaterials, abgetragenes Materialvolumen, Aufspannungen, empfindliche Merkmale, Oberflächenbearbeitung und Prüfung können alle den Kostenvoranschlag verändern. Fordern Sie getrennte Mengen für Muster und Wiederholungsbestellungen an; eine Prognose ist keine freigegebene Bestellung.
Ja. Geeignete ABS-Rohstoffe können gefräst, gebohrt oder gedreht werden, um individuelle Formen herzustellen. Die konkrete Legierung, der Zustand des Rohmaterials sowie die Geometrie müssen dennoch geprüft werden. Ein Harzname oder eine Spezifikation für einen 3D-Druck-Filament identifiziert nicht das als spanabhebend bearbeitbares Rohmaterial verfügbare Material.[1]
Orientieren Sie die Diskussion am Verwendungszweck des Musters. Ein zerspanter Rohstoffteil und ein gedrucktes Teil weisen unterschiedliche Fertigungsgeschichten auf. Geben Sie präzise an, ob Sie eine Schnittstelle, eine fertige Oberfläche oder das Verhalten unter Last überprüfen müssen; gehen Sie nicht davon aus, dass einer der beiden Wege das Verhalten des endgültigen spritzgegossenen Produkts belegt.
Ein bearbeiteter ABS-Prototyp kann zur Bewertung der Geometrie beitragen, doch Form des Werkstoffs und Fertigungsverfahren unterscheiden sich vom Spritzgießen. Das Fließverhalten beim Spritzgießen sowie die Anforderungen an das Endteil erfordern eine gesonderte Validierung.
Ohne Zeichnung können wir keinen einzigen Wandstärkewert freigeben. Entscheidend sind unter anderem die freitragende Spannweite, die Taschentiefe, der Zugang zu Ecken, die Montagelasten sowie die Halteart des Teils. Kennzeichnen Sie die fertige Wandstärke und alle flexiblen Bereiche, damit Design und Fertigungsprozess gemeinsam bewertet werden können.
Toleranzen müssen für die tatsächliche Zeichnung, die ABS-Qualität und den endgültigen Zustand bestätigt werden. Identifizieren Sie die montagekritischen Abmessungen und erläutern Sie, wie sie gemessen werden.
Geben Sie an, ob Sie die ursprüngliche Blechstruktur beibehalten, eine bearbeitete Oberfläche oder eine separat aufgebrachte Beschichtung benötigen. Das Fräsen einer neuen Oberfläche reproduziert nicht die Struktur des Ausgangsblechs. Vereinbaren Sie bei Lackierungs- oder Beschichtungsanforderungen vor der Fertigung Kompatibilität, Abdeckung (Maskierung), Endabmessungen sowie eine visuelle Referenz.
Genehmigen Sie das Material nicht allein anhand des Namens ABS. Standardlegierungen und speziell modifizierte Legierungen unterscheiden sich voneinander. Geben Sie Angaben zu Sonneneinstrahlung, Temperaturen, Belastung und Reinigungschemikalien an; die Eignung muss stets anhand der exakten Legierung und der jeweiligen Anwendung überprüft werden.[1]
Geben Sie die erforderliche ABS-Qualität, die Leistungsanforderungen und die zugehörigen Nachweise an. Die Beschaffung, der Umfang der Bearbeitung sowie erforderliche Zertifizierungen oder Freigaben für den Endverwendungszweck müssen bestätigt werden; jede Ersatzlösung bedarf Ihrer schriftlichen Genehmigung.
Sie können im Rahmen der Zeichnung geprüft werden. Geben Sie die Verbindungselemente, die Eingriffstiefe, die Montagehäufigkeit, die Belastung sowie ggf. erforderliche Einsätze an. Bestätigen Sie die Einbautechnik oder Montagemethode separat und vereinbaren Sie, welche Maße nach diesem Vorgang maßgeblich sind.
Senden Sie das 3D-Modell und die zugehörige 2D-Zeichnung einschließlich Revision, erforderliche ABS-Legierung und Rohmaterialfarbe, Menge für Muster und Serienfertigung, kritische Abmessungen, sichtbare Oberflächen sowie jegliche Oberflächenfinish-Anforderung. Fügen Sie Prüfprotokolle und den Lieferzielort bei. UnserRFQ-Leitfadenenthält eine vollständige Checkliste.
Verwenden Sie dieses optionale Exposé, um bereits getroffene Entscheidungen sowie noch offene Fragen zu erfassen. Die Informationen verbleiben auf der Seite, bis Sie sich entscheiden, sie im Angebotssformular einzubeziehen.
Sie können diesen Schritt auch überspringen und direkt eine Zeichnungsanfrage senden. Keine Material-, Toleranz- oder Oberflächenfinish-Auswahl wird automatisch genehmigt.
Lesen Sie die RFQ-ChecklisteTeilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Material- und Bearbeitungsreferenzen. Projektbezogene Spezifikationen und die aktuellen Werkstoffdaten des Lieferanten bestimmen die Materialanforderungen.
Angebot für ABS-Teile basierend auf der spezifizierten Werkstoffsorte, Zeichnungsrevision und Endzustand.