Enclosures com rebaixos
Defina o folga interna, os pontos de fixação e as faces que permanecerão visíveis após a montagem. Indique quaisquer aberturas para conectores no desenho.
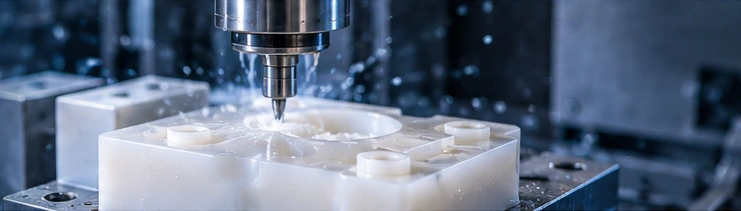
Carcaças, tampas, painéis e componentes usinados personalizados em ABS, para protótipos e pedidos de produção. A VETCNC oferece fresagem e torneamento ABS, com a classe do material, aparência e requisitos de montagem definidos para a peça.
Defina o folga interna, os pontos de fixação e as faces que permanecerão visíveis após a montagem. Indique quaisquer aberturas para conectores no desenho.
O ajuste da tampa, as aberturas para cabos e os recursos de localização definem as carcaças de sensores. O corpo e a tampa exigem uma especificação coordenada de montagem.
Separe as faces estéticas das localizações de botões, displays e conectores. Use um desenho para controlar as aberturas; uma fotografia isoladamente não pode definir suas posições.
Descreva os componentes, fixadores e cargas de serviço anexados. Destaque nervuras finas, faces apoiadas e quaisquer requisitos para encaixe em um conjunto existente.
Forneça a peça suportada ou seu desenho de interface. Acordar as áreas de contato, o acesso para montagem e o estado de inspeção antes da fabricação do dispositivo de fixação.
Especifique os diâmetros de acoplamento, os ressaltos e a condição na qual o ajuste é medido. ABS não é automaticamente um substituto para um plástico específico para rolamentos.
Formas de peças ilustrativas, não produtos em estoque, nem amostras ABS confirmadas ou estudos de caso de clientes. Cada consulta é analisada com base no respectivo desenho.
O ABS é um termoplástico utilizado em carcaças, tampas e protótipos resistentes a impactos. A matéria-prima em grau para usinagem é oferecida separadamente das classes de uso geral; portanto, o termo "ABS" isoladamente não constitui uma especificação completa de compra.[1]
Comece com a classificação do fabricante exigida ou com a especificação de material acordada. Em seguida, identifique a forma do estoque, a cor e os documentos necessários com o pedido. Uma resina para moldagem previamente aprovada ou uma amostra impressa são úteis como contexto, mas não confirmam que uma chapa ou barra equivalente está disponível.
Solicite estoque destinado a componentes usinados quando o desenho exigir controle rigoroso das dimensões. Confirme sua classe, estado do material e dimensões utilizáveis antes de comprometer-se com a fabricação.[3]
A exposição ao ar livre, o comportamento elétrico, o desempenho ao fogo ou os requisitos regulamentares de contato devem constar na especificação. Uma etiqueta genérica ABS não constitui evidência de que um requisito específico foi atendido.
Especifique se a aparência é controlada por uma cor nomeada, por uma amostra física retida ou por um revestimento posterior. Exija aprovação antes de alterar a classe do material em estoque, a cor ou a rota de tratamento superficial.
A cotação identifica a classe ABS, a cor do material em estoque, as quantidades de peças e o escopo de fabricação acordado. Os requisitos específicos da aplicação permanecem vinculados à especificação de material aprovada.
| Propriedade | ABS sem enchimento ABS cinza TECARAN | Condição de ensaio |
|---|---|---|
| Densidade (g/cm³) | 1.04 | — |
| Resistência à tração (MPa) | 32 | 50 mm/min |
| Módulo de tração (MPa) | 1,700 | 1 mm/min |
| Resistência ao impacto entalhado (kJ/m²) | 34 | Ensaio Charpy, máx. 7.5 J |
| Dureza (Shore D) | 75 | Shore D |
| Absorção de água (%) | 0.07 / 0.20 | 24 h / 96 h a 23°C |
Propriedades típicas do TECARAN ABS cinza; outras formulações de ABS utilizam seus próprios dados de classe.
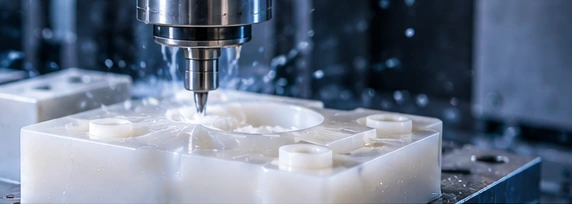
Um desenho pode combinar cavidades de invólucro, faces planas, aberturas para conectores e recursos furados. Revise em conjunto o acesso das ferramentas, o suporte e as faces de localização; um único recurso pode alterar a configuração para o restante da peça.
serviços de fresagem CNCTorneamento abrange furos, ombros e diâmetros escalonados em colares e espaçadores. Características fora do eixo podem exigir uma operação secundária.
serviços de torneamento CNCCalor, tensões residuais no estoque e força de fixação podem afetar a forma final de uma peça plástica. Revise o estoque adequado, controle de cavaco e suporte da peça em comparação com o desenho.[2]
Indique a espessura final da parede, a profundidade da cavidade e quaisquer áreas destinadas à flexão. Uma parede estreita com um grande vão não suportado exige uma análise distinta daquela aplicada a um reforço curto. Acordem as áreas permitidas para suporte e fixação, não apenas as dimensões externas.
Identifique o parafuso, a profundidade de rosqueamento e com que frequência a peça será aberta. Discuta a utilização de inserts ou outro método de união, sempre que necessário. Não assuma que o diâmetro do furo, por si só, define o desempenho da junta montada.
Apresente a tampa acoplada, as superfícies de referência (datums) e a geometria permitida dos cantos. Uma fresa circular deixa um raio em um canto interno fresado; discuta a inclusão de um chanfro ou recurso alternativo apenas quando o proprietário do projeto autorizar uma alteração.
Identifique quais faces são normalmente visíveis e quais ficam ocultas após a montagem. Acordem se cada face é controlada por uma superfície usinada, por uma superfície de material bruto retida ou por uma amostra de referência. Nomes de cores isoladamente não definem brilho, textura ou marcas aceitáveis.
Revise a amostra visual nas condições de inspeção acordadas. Mantenha essa amostra de referência vinculada à revisão do desenho e registre quais superfícies ela abrange.
Quando for solicitado um revestimento, especifique cor, brilho, evidências de compatibilidade e as superfícies a serem protegidas (mascaradas). Identifique se as dimensões finais são inspecionadas antes ou após a aplicação do revestimento, bem como quem aprova a amostra acabada.
Não trate a pintura como um meio automático para atender a requisitos de exposição externa, resistência química ou desempenho ao fogo. A combinação completa de material e acabamento requer análise.
Forneça o desenho de montagem, a especificação do adesivo ou método de união, as áreas de contato e a aparência exigida. Acordar o processo de montagem e o estado de aceitação separadamente da usinagem dos componentes individuais.
Qualquer exposição a cola, agente de limpeza ou solvente deve ser avaliada quanto à classe de ABS escolhida. O encaixe final, a aparência e o desempenho da junta exigem verificações adequadas em amostras.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Furos e recursos de localização | Diâmetros; posições; referências (datums); peça acoplada | Suporte definido; requisitos de amostra/lote | Método de medição especificado |
| Coberturas planas e paredes flexíveis | Superfícies funcionais; limites de forma; flexão pretendida | Estado livre, com suporte ou instalado | Verificações de forma na condição especificada |
| Roscas e inserts | Especificação de rosca/insert; requisitos de montagem | Após inserção ou união especificada | Verificações de rosca e montagem |
| Cor final e dimensões | Amostra de referência; áreas/limites de acabamento; dimensões finais | Após acabamento especificado | Registros dimensionais separados e aprovação cosmética da amostra |
As dimensões de plástico podem variar com a temperatura. Para um ajuste crítico, defina as condições de medição e de serviço, em vez de copiar uma tolerância de um componente metálico.[2]
Colares e guias deslizantes exigem carga, movimento, lubrificação e material conjugado definidos previamente antes de ABS ser comparado com POM ou nylon.
Revisar usinagem de POMIndique se a transparência é um requisito funcional, e não apenas uma escolha estilística. Revise a janela separadamente do corpo opaco, incluindo aceitação óptica e superficial.
Revisar usinagem de acrílicoForneça o ambiente real e a classe exigida. A substituição por outro polímero é uma decisão de projeto que exige aprovação, não uma substituição silenciosa durante a cotação.
Compare plásticos de engenharia.Concorde o modelo, o desenho e a revisão. Confirme a disponibilidade da classe, as quantidades e quaisquer alterações propostas antes da compra do material.
Identifique as questões de montagem e aparência que uma amostra deve responder. A aprovação de um protótipo cobre apenas as verificações e a configuração acordadas.
Registre a classe aprovada, a cor, a revisão e a rota de acabamento. Acordem como serão analisadas eventuais substituições ou alterações no processo.
Especifique a embalagem para faces visíveis e paredes delicadas, a identificação do lote e os registros de inspeção a serem enviados com o pedido.
A disponibilidade de estoque, a quantidade de material removido, as configurações (setups), os recursos delicados, o trabalho de acabamento superficial e a inspeção podem alterar a cotação. Solicite quantidades separadas para amostras e pedidos repetidos; uma previsão não equivale a um pedido liberado.
Escolha a usinagem CNC quando a amostra precisar representar uma determinada classe de matéria-prima usinável ABS, faces finais usinadas para acoplamento ou uma superfície usinada. Para iterações iniciais de embalagem e montagem, uma amostra impressa pode ser adequada se suas dimensões e superfície atenderem a esses critérios de verificação. A validação de cargas deve utilizar o material impresso real, o processo e a orientação reais; o nome compartilhado ABS não torna mecanicamente equivalentes os dois processos.
Um protótipo ABS usinado pode auxiliar na avaliação da geometria, mas a forma do material e a rota de fabricação diferem da moldagem por injeção. O comportamento na moldagem e os requisitos da peça final exigem validação separada.
Não há um único valor de espessura de parede que possamos aprovar sem o desenho. O vão sem suporte, a profundidade dos rebaixos, o acesso aos cantos, as cargas de fixação e a forma como a peça é posicionada são todos fatores relevantes. Indique claramente a espessura final da parede e quaisquer áreas flexíveis, para que o projeto e o processo possam ser analisados em conjunto.
As tolerâncias devem ser confirmadas com base no desenho real, na classe ABS e na condição final. Identifique as dimensões críticas para a montagem e como serão medidas.
Identifique se você precisa manter a textura original da chapa, de um acabamento usinado ou de um revestimento aplicado separadamente. Usinar uma nova superfície não reproduz a textura original da chapa. Para solicitações de pintura ou revestimento, acorde antecipadamente compatibilidade, proteção (masking), dimensões finais e uma referência visual antes da produção.
Não aprove o material apenas com base no nome ABS. As classes padrão e as modificadas especialmente diferem. Forneça informações sobre exposição à luz solar, temperaturas, cargas e produtos químicos de limpeza; a adequação deve ser verificada com base na classe exata e na aplicação.[1]
Especifique a classe exigida de ABS, os requisitos de desempenho e os registros que os apoiam. A origem do material, o escopo da usinagem e qualquer classificação ou aprovação para uso final precisam ser confirmados; qualquer substituto exige sua aprovação por escrito.
Eles podem ser analisados como parte do desenho. Especifique o tipo de fixador, profundidade de engajamento, frequência de montagem, carga e, se necessário, o insert específico. Confirme separadamente o método de inserção ou montagem e acorde quais dimensões se aplicam após essa operação.
Use este breve descritivo opcional para registrar as decisões já tomadas e as dúvidas ainda em aberto. As informações permanecem nesta página até que você opte por incluí-las no formulário de orçamento.
Você também pode pular esta etapa e enviar diretamente uma solicitação com desenho. Nenhuma escolha automática é feita quanto ao material, tolerância ou acabamento.
Leia a lista de verificação RFQCompartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências de material e usinagem. As especificações específicas do projeto e os dados atuais do fornecedor sobre a classe do material definem os requisitos do material.
Solicite orçamento para peças ABS conforme a classe especificada, revisão do desenho e condição final.
