Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
Geometria ilustrativa de peça multi-eixo — não é fotografia de produção

serviços de usinagem 5-eixo CNCpara peças complexas com múltiplas faces

Compare Rotas de Usinagem
3+2 e usinagem simultâneaSelecionado conforme a geometria real
Desenho e inspeçãoCaracterísticas críticas acordadas previamente
Protótipos e Lotes RepetidosOrçue as quantidades que você precisa
Saiba quem fabrica suas peçasNossas fábricas ou uma rota de parceiro acordada

Peças adequadas à usinagem 5-eixo

Compartilhe seu modelo, características críticas e quantidade do pedido. Podemos avaliar se a fresagem convencional, a usinagem indexada 3+2 ou a usinagem simultânea 5-eixo é a mais adequada para a peça.

Recursos com múltiplas facesFuros e superfícies anguladosGeometria contornadaRelações de referência definidas
Compare usinagem de 3 eixos, 3+2 e 5 eixos
Mais de uma abordagem
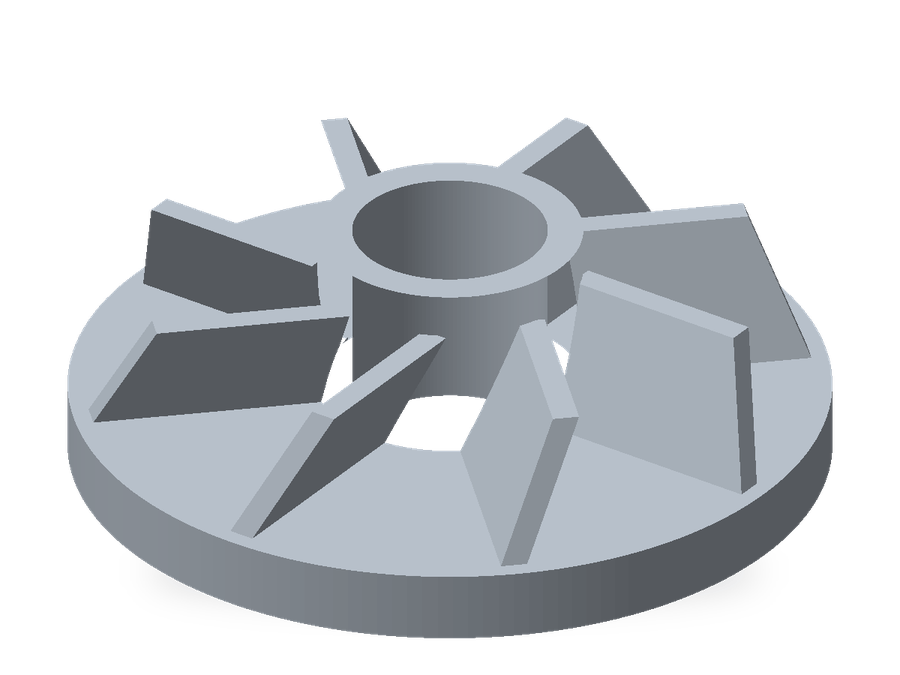
Modelo CAD ilustrativo com pás elevadas e varridas e um furo central aberto
01Acesso para ferramentas02Direção da superfície03Fixação da peça

Comparação entre usinagem 3-eixo, 3+2 e 5-eixo simultânea

01 / ROTA DE PROCESSO

Fresagem 3-eixo

Uma direção de abordagem fixa

Movimentos lineares usinam recursos a partir de uma orientação fixa da ferramenta. Bolsos, faces e perfis acessíveis podem não exigir uma rota multi-eixo.[1]

Comece aqui para: recursos abertos que podem ser alcançados em configurações diretas.
02 / ROTA DE PROCESSO

Usinagem posicional 3+2

Primeiro indexe. Depois corte.

Os eixos rotativos definem um ângulo e permanecem fixos durante a operação de corte. A máquina pode então indexar para outra orientação para o próximo conjunto de recursos.[2]

Discuta para: furos angulados, recursos laterais e peças com múltiplas faces.
03 / ROTA DE PROCESSO

Usinagem simultânea 5-eixos

Mudanças de orientação durante o corte

O movimento coordenado linear e rotativo permite que a orientação da ferramenta mude enquanto se usina um contorno. Isso difere simplesmente de indexar entre faces.[1]

Discuta para: contornos complexos, acesso variável e geometria esculpida.
Configurações adicionais e acabamento

Superfícies fixadas, áreas inacessíveis ou etapas posteriores de acabamento ainda podem exigir outra operação. A cotação deve descrever o escopo acordado de usinagem e acabamento.

Quais características da sua peça precisam de uma análise mais detalhada?

Discuta um ponto de partida no formulário de solicitação. Este não é uma avaliação automatizada de viabilidade de fabricação.

Exemplos de peças multi-face e contornadas CNC

6 exemplos de peças mostrados.

Carcaças em Múltiplas Faces

Cavidades, aberturas laterais e interfaces de montagem em diferentes faces.

Discutir:Relações entre faces · acessibilidade · características de vedação ou acoplamento

Suportes e Braços Angulados

Superfícies de montagem inclinadas e padrões de furos que exigem uma referência acordada.

Discutir:Definição do ângulo · posições dos furos · faces de referência

Blocos com Orifícios e Múltiplas Faces

Blocos com características acessadas a partir de várias direções.

Discutir:Geometria dos orifícios · interseções · aceitação de rebarbas

Insertos conformados

Superfícies rebaixadas ou esculpidas combinadas com elementos de localização.

Discutir:Definição do perfil · textura superficial · sobremetal para acabamento

Paletas e Formas Esculpidas

Paletas e superfícies curvas que exigem análise de folga da ferramenta, continuidade superficial e acesso para inspeção.

Discutir:Folga da ferramenta · continuidade da superfície · acesso para inspeção

Estruturas com nervuras

Estruturas abertas com nervuras, características laterais e áreas locais de montagem.

Discutir:Estratégia de suporte · distorção · localização final das características

Considerações de projeto para usinagem 5-eixos CNC

01

Folga da ferramenta e do porta-ferramenta

Mostre a geometria completa ao redor de cada característica. Uma aresta de corte acessível não significa que o porta-ferramenta, o eixo principal e os dispositivos de fixação também tenham folga.[3]

02

Superfícies de fixação e sobremetal para fixação

Discuta antecipadamente as superfícies de fixação, material suplementar (sacrificial) ou abas. Proteja superfícies funcionais e identifique quais áreas exigem uma configuração posterior.

03

Cavidades profundas e raios pequenos

Alcance, comprimento da ferramenta e tamanho do canto interagem entre si. Um maior balanço da ferramenta pode dificultar o controle de vibrações; destaque detalhes profundos para revisão.[4]

04

Paredes finas e estruturas abertas

Identifique paredes que possam se mover durante a fixação ou usinagem. Discuta a estratégia de suporte e a sequência de usinagem, em vez de confiar em um valor mínimo genérico de espessura de parede.[5]

05

Recursos fechados e superfícies inacessíveis

Cinco eixos não eliminam limites físicos de acesso. Canais fechados, características presas ou certos rebaixos podem exigir outro processo ou uma alteração de projeto acordada.[3]

06

Superfícies funcionais e acesso para inspeção

Marque os contornos funcionais, as áreas de vedação e as zonas de contato. Acordem quais superfícies podem ser polidas ou revestidas e como as superfícies finais serão verificadas.

As alterações propostas devem ser visíveis e aprovadas. Mantenha clara a propriedade do projeto, o controle de revisões e a responsabilidade pela fabricação.

Metais e plásticos para usinagem de 5 eixos

11 materiais exibidos.

Classes de material e propriedades de referência
Material / classe de referênciaPropriedade de referência
Alumínio
Extrusão 6061-T6 / T6511
Limite de escoamento ≥240 MPa
Aço inoxidável
304 / EN 1.4301
Dilatação térmica 16 × 10⁻⁶/K
20–100°C
Aço
42CrMo4 +QT, Ovako 327A
Barra redonda, 40 < diâmetro < 100 mm
Dureza 270–320 HB
Titânio
Ti-6Al-4V, barra recozida
Seção <76.2 mm
Limite de escoamento ≥828 MPa
20°C, longitudinal
Latão
Latão livre de corte C36000
Condutividade térmica ≈116 W/(m·K)
20°C
Cobre
Cobre ETP C11000
Condutividade elétrica 101% IACS
20°C
Ligas Inconel
INCONEL 625, barra/recozida / barra / chapa
Dimensões do produto ≤4 in
Resistência à tração nominal 827–1,034 MPa
Temperatura ambiente
PEEK
TECAPEEK natural sem enchimento
Módulo de tração 4,200 MPa
1 mm/min
POM / acetal
POM-C, TECAFORM AH natural
Absorção de água 0.05 / 0.10%
24 / 96 h, 23°C
Náilon
PA6, TECAMID 6 natural
Absorção de água 0.30 / 0.60%
24 / 96 h, 23°C
Acrílico / PMMA
PLEXIGLAS GS 0F00 fundido transparente
Transmitância luminosa ≈92%
D65, DIN 5036-3

Dados de referência de classe nomeada: HydroLiga 6061; OutokumpuFaixa principal; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000eC11000; Special MetalsLiga INCONEL 625; dados de produto Ensinger para as classes listadas; RöhmPLEXIGLAS GS / XT. Os valores poliméricos são típicos. A resistência à tração do INCONEL é dado comparativo nominal. Essas referências de material não definem os limites de usinagem da VETCNC nem substituições aprovadas.

Precisa de um grau diferente? Inclua a especificação exata e a documentação exigida. Substituições exigem sua aprovação.

Referências, tolerâncias e perfis de superfície

ISO 2768-1:1989 · dimensões lineares · mm
Dimensão nominal (mm)Fino (f)Médio (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Para peças metálicas com ISO 2768-1 especificado no desenho. Dimensões individualmente toleradas e controles geométricos têm precedência. Dimensões inferiores a 0.5 mm, chanfros e raios de borda utilizam limites separados.ISO 2768-1

Requisitos de acabamento para superfícies críticas

Preferência de consulta:Não especificado

Um processo de acabamento não substitui uma especificação superficial. Identifique as áreas que exigem uma rugosidade específica ou uma dimensão final.[4]

Planejamento de inspeção para peças complexas CNC

Cena ilustrativa de inspeção dimensional — não é uma fotografia da fábrica VETCNC
01 / DEFINIR

Alinhamento de Datum e Modelo

A inspeção relaciona os resultados de posição e perfil aos datums do desenho e à revisão correta do modelo. Dimensões locais, relações entre faces opostas e textura superficial permanecem verificações separadas.

02 / PLANEJAR

Acesso e Cobertura da Superfície

O método selecionado deve alcançar as características controladas e cobrir a superfície ou localizações especificadas. Calibradores funcionais, medições por coordenadas e outros métodos atendem a requisitos distintos.

03 / VERIFICAR

Definir os requisitos de aprovação da primeira peça

Quando exigida a aprovação da primeira peça, defina o que precisa ser aprovado e o que ocorre antes da produção do restante da quantidade.

04 / DOCUMENTAR

Especificar registros de material, acabamento e inspeção

Acordar registros de material, resultados de inspeção, documentação de acabamento e identificação da peça como parte do escopo de fornecimento.

Aplicações industriais para peças multi-eixo CNC

Aeroespacial

Geometria estrutural, de fixação e contornada. Especifique os requisitos de rastreabilidade e qualificação específicos da peça.

Requisitos de aplicação

Dispositivos Médicos

Carcaças de equipamentos e interfaces de precisão. Indique os requisitos de material, limpeza e documentação.

Requisitos de aplicação

Automotivo

Carcaças de desenvolvimento, dispositivos de fixação e peças complexas de montagem. Identifique as interfaces funcionais e necessidades de aprovação.

Requisitos de aplicação

Defesa

Compartilhe os requisitos específicos do projeto quanto à qualificação e ao tratamento de informações antes de trocar arquivos sensíveis.

Requisitos de aplicação

Semicondutores

Estruturas, carcaças e interfaces de precisão de equipamentos. Discuta a geometria final, estado da superfície e limpeza.

Requisitos de aplicação

Exemplos de aplicações não estabelecem aprovação ou certificação setorial. Requisitos especializados são analisados antes da aceitação de um projeto.

5-eixo custos de usinagem e quantidades do pedido

PROTOCOLO

Protótipos para verificação de encaixe e funcionalidade

Comece com as perguntas funcionais que a amostra precisa responder. Identifique quaisquer diferenças entre o material, acabamento ou critérios de aceitação do protótipo e os da produção.

LOTE PILOTO

Lotes piloto antes da produção em série

Use um lote inicial para confirmar o escopo de fabricação, o plano de inspeção e os pontos de aprovação antes de ampliar o pedido.

PEDIDOS REPETIDOS

Pedidos repetidos com base em desenhos aprovados

Referencie o desenho aprovado, a especificação e quaisquer dispositivos de fixação retidos acordados. Reconfirme alterações em vez de presumir que a cotação anterior ainda é válida.

Compare as rotas de usinagem

A preparação é cobrada por peça ou lote; carregamento, corte e manuseio repetido são contabilizados por peça. Uma rota reutilizável pode distribuir os custos de preparação ao longo de um lote repetido, enquanto uma peça única simples pode favorecer fresagem direta. Comparamos rotas completas para o mesmo desenho e quantidade.

01

Programação e verificação da trajetória da ferramenta

A programação em cinco eixos inclui orientação da ferramenta, verificação de folgas entre porta-ferramenta e fixação, além da verificação da primeira execução. Essa preparação integra o custo da ordem antes da comparação do trabalho repetido em cada peça.

02

Configurações da máquina e dispositivos de fixação dedicados

O acesso indexado ou multi-eixos pode reduzir recolocações em geometrias multi-face adequadas. Menos montagens podem economizar tempo de manuseio e trabalho com fixações, mas uma face presa ou um recurso obstruído ainda podem exigir outra operação. Comparamos essas economias com a programação e verificação necessárias.

03

Geometria superficial e acabamentos secundários

Separe os requisitos funcionais das superfícies das expectativas cosméticas. Indique onde processos secundários são necessários.

04

Registros de inspeção, embalagem e entrega

Inclua na discussão a cobertura de inspeção, documentação, embalagem, destino e data de entrega solicitada.

De revisão CAD a um pedido de usinagem 5-eixo

01

Envie o modelo CAD e o desenho correspondente

Envie o modelo CAD, o desenho correspondente, a classe do material, a quantidade e a data-alvo. Destaque superfícies críticas e necessidades de confidencialidade.

02

Reveja o acesso da ferramenta, a fixação da peça e a inspeção

Discuta o acesso da ferramenta, a fixação da peça, a especificação, a inspeção e se nossas fábricas ou um parceiro acordado devem executar o trabalho.

03

Aprovar a cotação e os requisitos da primeira peça

Confirme a cotação, as responsabilidades de fabricação e qualquer aprovação da primeira peça ou amostra antes da etapa acordada de produção.

04

Inspeção e identificação das peças acabadas

Conclua as verificações de aceitação acordadas, a documentação e a embalagem. Mantenha o rastreamento entre o pedido, a revisão e as peças entregues.

Dúvidas sobre usinagem de 5-eixos, tolerâncias e custo

Qual é a diferença entre usinagem 3+2 e usinagem simultânea de 5-eixos?

Na usinagem 3+2, os eixos rotativos posicionam a peça ou a ferramenta e permanecem fixos durante cada operação de corte. A usinagem simultânea de cinco eixos permite que a orientação mude durante o corte. O desenho e os requisitos de acesso determinam qual abordagem é apropriada.[2]

Minha peça realmente precisa de usinagem de cinco eixos?

Não necessariamente. Algumas peças com múltiplas faces podem ser fabricadas usando fresamento convencional e montagens adicionais. Compartilhe toda a geometria e os requisitos críticos; peça justificativa para a rota proposta, em vez de escolher apenas com base na contagem de eixos.

A usinagem de cinco eixos pode concluir todas as superfícies em uma única montagem?

Nem sempre. Faces presas, recursos inacessíveis e etapas de acabamento podem exigir outra operação. Peça-nos para confirmar como a peça completa será usinada.

Quais tolerâncias o VETCNC consegue atingir?

Confirmamos as tolerâncias alcançáveis para a geometria específica, o material, a estrutura de referência e o método de inspeção. Indique no seu desenho os tamanhos, posições e perfis de superfície críticos. Esta página não divulga uma tolerância universal nem um envelope de usinagem garantido.

Você consegue usinar cavidades profundas ou rebaixos?

É necessária uma revisão da geometria. A folga entre ferramenta, porta-ferramenta, dispositivo de fixação e máquina é fundamental; adicionar movimento rotativo não torna acessíveis todos os recursos fechados ou obstruídos. Podemos discutir outro processo ou uma alteração de projeto aprovada, sempre que necessário.[3]

Vocês fornecem documentação de inspeção ou de materiais?

Informe-nos quais registros você exige antes do pedido. Acordamos a cobertura das medições, o formato do relatório, a documentação de materiais e quaisquer registros de acabamento já na cotação. Não assuma que uma certificação ou relatório específico está automaticamente incluído.

Meus componentes serão fabricados em uma fábrica VETCNC ou por um parceiro?

Quando o trabalho se adequa às nossas fábricas, podemos discutir a fabricação direta. Se outro especialista for mais adequado, podemos coordenar um roteiro com um parceiro acordado ou apresentá-lo diretamente para contato. O objetivo é deixar claro quem fabrica o componente e quem assume a responsabilidade.

A preparação de um pedido de usinagem de cinco eixos pode ser reutilizada em um lote repetido?

Um programa verificado e um dispositivo de fixação reutilizável podem reduzir a preparação para pedidos repetidos, desde que a revisão do desenho, o material bruto, as ferramentas e a configuração da máquina permaneçam compatíveis. Uma alteração em um recurso ou no arranjo de fixação pode exigir novas verificações de folga e verificação da primeira peça. Separamos ativos reutilizáveis da preparação necessária para a nova versão.

SUPORTE PARA PROJETOS

Discuta seu projeto de usinagem 5-eixos

Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.

DOWNLOAD TÉCNICO

Projeto de Peça CNC e Fabricabilidade

PDF · 28 páginas · 188 KB · V1.0

Referências técnicas e escopo da orientação

Referências para usinagem indexada e simultânea, folga da ferramenta, saliência da ferramenta e suporte para paredes finas.

  1. Autodesk — visão geral da usinagem de 5-eixos
  2. Autodesk — fresamento posicional de 3+2
  3. Autodesk — evitação de colisões e limites do eixo da ferramenta
  4. Sandvik Coromant — fresamento de perfil e saliência da ferramenta
  5. Sandvik Coromant — fresamento de ombro e paredes finas
VETCNCFABRICAÇÃO CNC

Solicitar orçamento

Enviar desenho

*Campos obrigatórios

Ilustração da Peça

Pré-visualização da página

Esta página não está incluída na pré-visualização local. Continue explorando os Serviços de Usinagem 5-Eixos CNC ou solicite uma cotação baseada em desenho.

Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB