Zum Inhalt springen
VETCNCCNC FERTIGUNG
Geometrie eines Mehrachsen-Teils

5-Achsen-CNC-Bearbeitungsdienstleistungenfür komplexe, mehrflächige Teile

Vergleich von Bearbeitungswegen
3+2 & simultane BearbeitungAusgewählt für die tatsächliche Geometrie
Zeichnung & PrüfungKritische Merkmale werden vorab vereinbart
Prototypen & WiederholungschargenFordern Sie die gewünschten Mengen an
Wissen Sie, wer Ihre Teile fertigtUnsere Werke oder ein vereinbarter Partner

Für 5-Achsen-Bearbeitung geeignete Bauteile

Teilen Sie uns Ihr Modell, die kritischen Merkmale und die Bestellmenge mit. Wir prüfen, ob herkömmliches Fräsen, indiziertes 3+2-Achsen-Fräsen oder simultanes 5-Achsen-Fräsen für das Bauteil geeignet ist.

Mehrflächen-MerkmaleGewinkelte Bohrungen & FlächenGekrümmte GeometrieDefinierte Bezugsflächen-Beziehungen
Vergleich von 3-Achsen-, 3+2- und 5-Achsen-Bearbeitung
Mehr als ein Bearbeitungsansatz
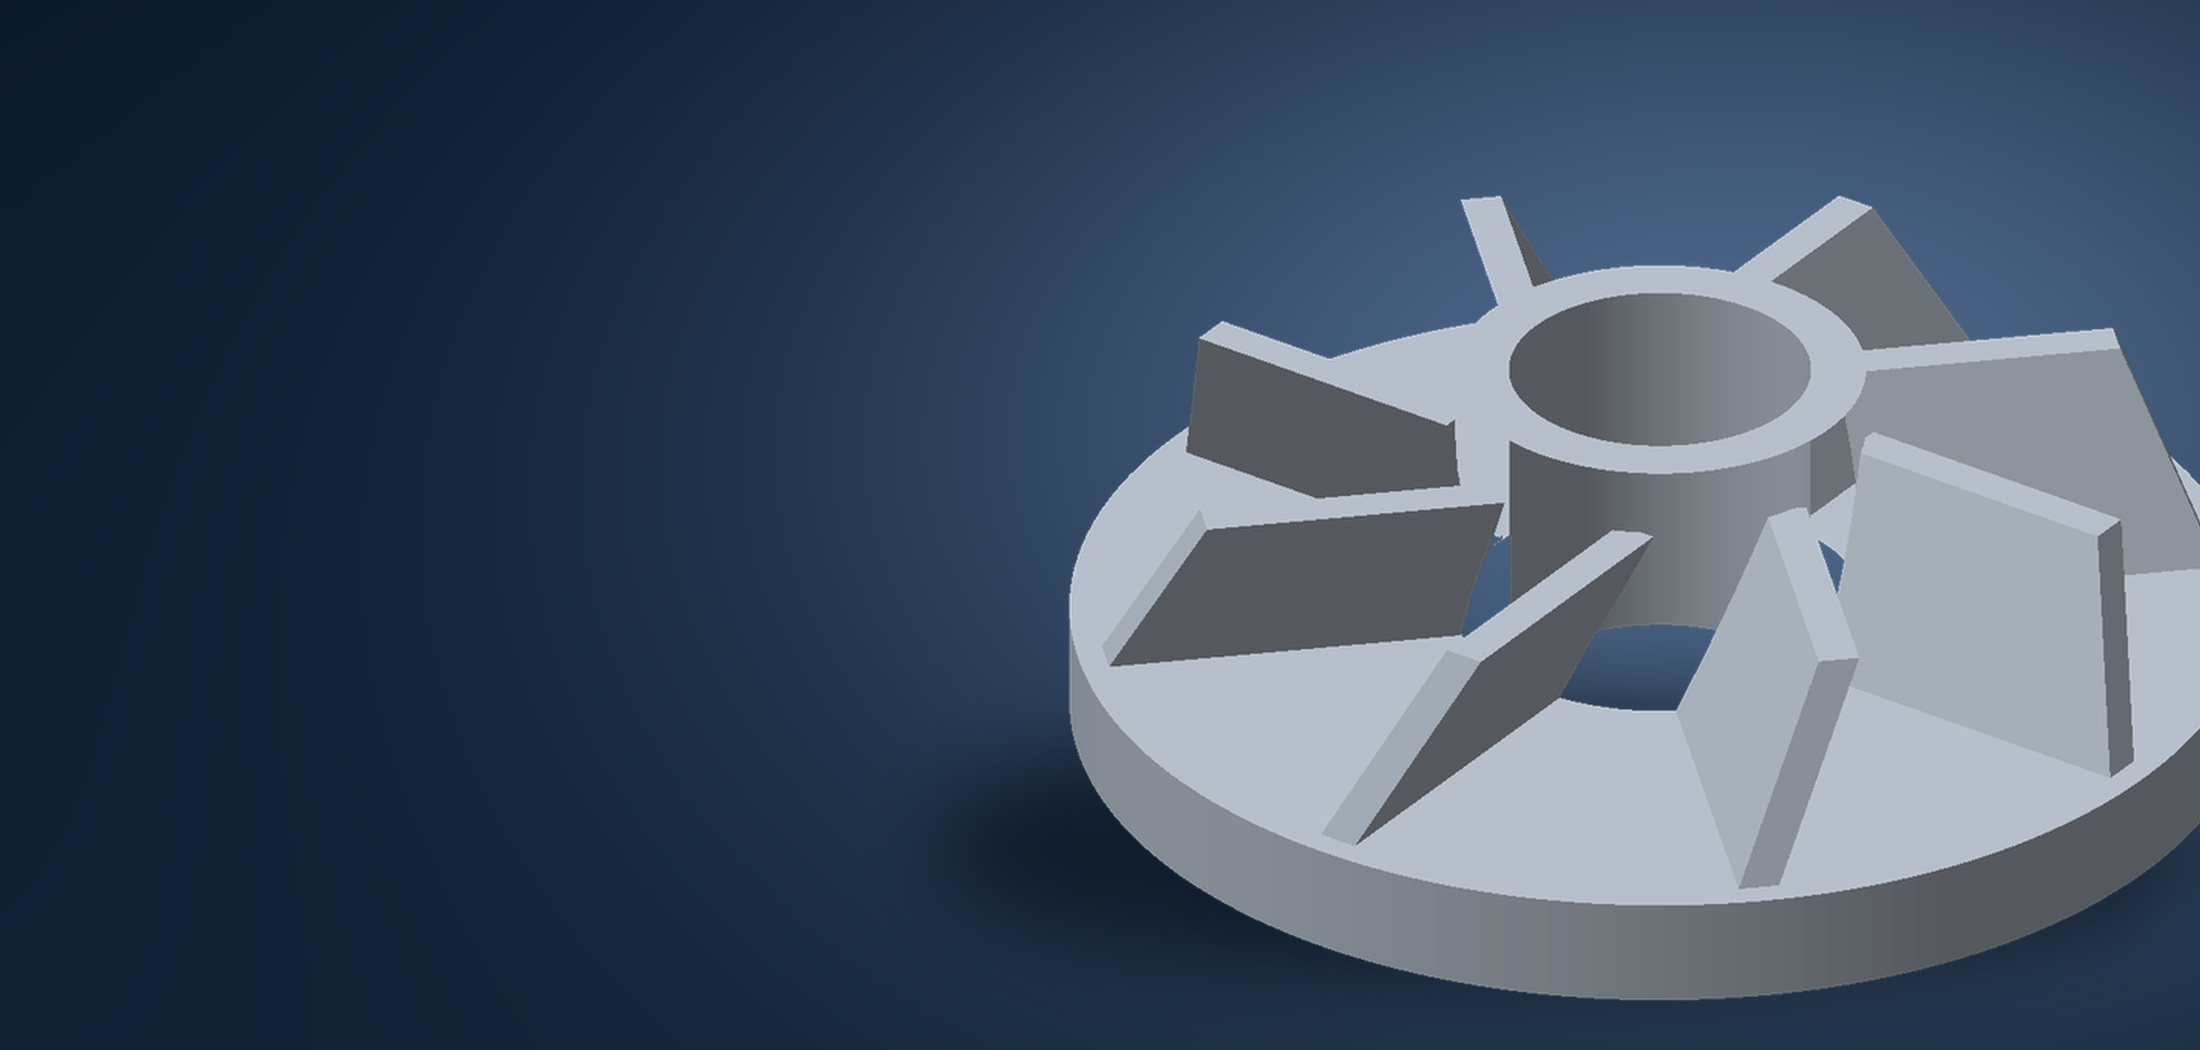
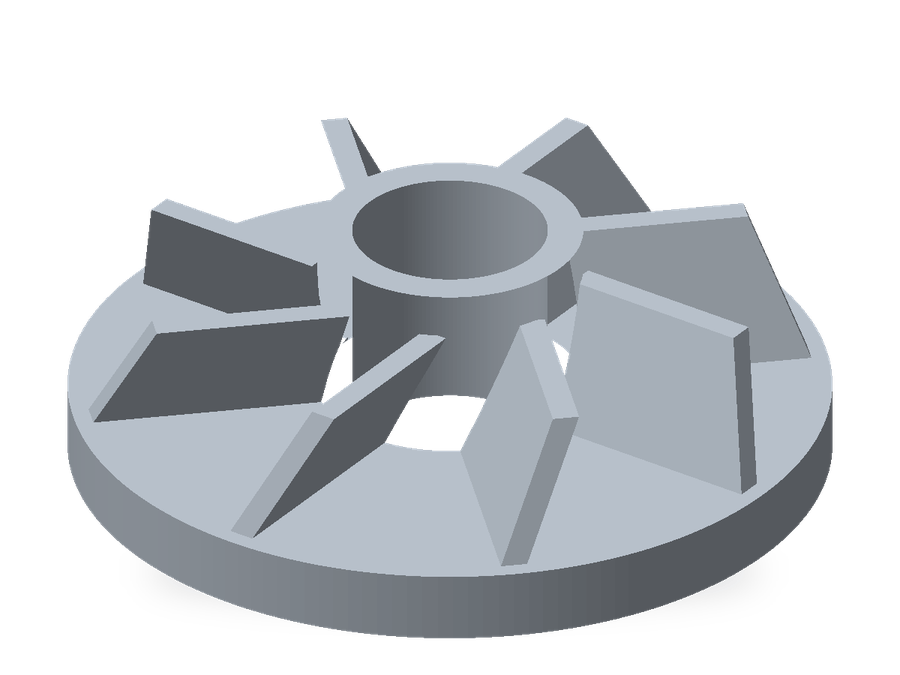
Veranschaulichendes CAD-Modell mit erhabenen, geschwungenen Leitschaufeln und einer offenen zentralen Bohrung
01Werkzeugzugänglichkeit02Oberflächenausrichtung03Werkstückspannung

3-Achsen-, 3+2-Achsen- und simultane 5-Achsen-Bearbeitung im Vergleich

01 / PROZESSROUTE

3-Achsen-Fräsen

Feste Anfahr-Richtung

Lineare Bewegungsmaschinen arbeiten mit fester Werkzeugausrichtung. Erreichbare Taschen, Flächen und Konturen benötigen möglicherweise keine Mehrachsen-Bearbeitungsroute.[1]

Beginnen Sie hier bei: offenen Merkmalen, die in geradlinigen Aufspannungen zugänglich sind.
02 / PROZESSROUTE

3+2-Achsen-Positionierbearbeitung

Zuerst Positionieren, dann Zerspanen.

Die Drehachsen stellen einen Winkel ein und bleiben während des Zerspanungsvorgangs fest. Die Maschine kann dann zu einer anderen Ausrichtung indexieren, um den nächsten Satz von Merkmalen zu bearbeiten.[2]

Diskutieren Sie für: schräge Bohrungen, Seitenmerkmale und Mehrflächen-Teile.
03 / Fertigungsablauf

Simultane 5-Achsen-Bearbeitung

Orientierungsänderungen während des Schnitts

Gleichzeitige lineare und rotatorische Bewegung ermöglicht eine Änderung der Werkzeugorientierung während der Bearbeitung einer Kontur. Dies unterscheidet sich von einer bloßen Indexierung zwischen den Flächen.[1]

Diskutieren Sie für: komplexe Konturen, wechselnde Zugänglichkeit und skulpturale Geometrie.
Zusätzliche Aufspannungen und Nachbearbeitungsschritte

Eingespannte Flächen, schwer zugängliche Bereiche oder spätere Nachbearbeitungsschritte erfordern möglicherweise immer noch eine weitere Bearbeitungsoperation. Das Angebot sollte den vereinbarten Umfang der Zerspanung und Nachbearbeitung beschreiben.

Welche Merkmale Ihres Bauteils benötigen eine genauere Prüfung?

Besprechen Sie einen Ausgangspunkt im Anfrageformular. Dies ist keine automatisierte Herstellbarkeitsbewertung.

Beispiele für mehrgesichtige und konturierte CNC-Teile

6 gezeigte Beispiele für Teile.

Mehrfachflächige Gehäuse

Taschen, seitliche Öffnungen und Befestigungsschnittstellen auf verschiedenen Flächen.

Diskutieren: Flächenbeziehungen · Zugänglichkeit · Dicht- oder Eingriffmerkmale

Winkelhalterungen und -befestigungen

Geneigte Befestigungsflächen und Bohrmuster, die einen vereinbarten Bezug erfordern.

Diskutieren: Winkeldefinition · Bohrungspositionen · Bezugsflächen

Anschlussblöcke mit mehreren Seiten

Blöcke mit Merkmalen, die aus mehreren Richtungen bearbeitet werden.

Diskutieren: Anschlussgeometrie · Schnittpunkte · Gratzulassung

Formgebundene Einsätze

Vertiefte oder skulpturale Oberflächen in Kombination mit Positioniermerkmalen.

Diskutieren: Profildefinition · Oberflächentextur · Fertigbearbeitungszugabe

Leitschaufeln und skulpturale Formen

Leitschaufeln und geformte Körper weisen gekrümmte Konturen sowie sich verändernde Oberflächenwinkel auf, die einen Zugriff aus mehreren Werkzeugrichtungen erfordern können.

Diskutieren: Werkzeugfreiraum · Flächenkontinuität · Prüfzugänglichkeit

Versteifte Rahmen

Offene Rahmen mit Versteifungsrippen, Seitenmerkmalen und lokalisierten Befestigungsbereichen.

Diskutieren: Stützstrategie · Verzug · Lage der Endmerkmale

Konstruktionsüberlegungen für 5-achsige CNC-Bearbeitung

01

Werkzeug- und Halter-Freigang

Zeigen Sie die vollständige Geometrie um jedes Merkmal herum an. Eine erreichbare Schneidkante bedeutet nicht automatisch, dass auch Halter, Spindel und Spannvorrichtungen ausreichend Freiraum haben.[3]

02

Spannflächen und Zulage für die Werkstückaufspannung

Besprechen Sie Spannflächen, Opfermaterial oder Spanntabs frühzeitig. Schützen Sie funktionale Oberflächen und kennzeichnen Sie Bereiche, die eine spätere Aufspannung erfordern.

03

Tiefe Taschen und kleine Radien

Reichweite, Fräserlänge und Eckengröße beeinflussen sich gegenseitig. Größere Werkzeugauskragungen können Schwingungen schwerer beherrschbar machen; markieren Sie tiefe Details zur Überprüfung.[4]

04

Dünne Wände und offene Rahmen

Identifizieren Sie Wände, die sich während des Spannens oder Fräsens bewegen können. Besprechen Sie stattdessen die erforderliche Stützung und die Bearbeitungsreihenfolge – nicht auf einen generischen Mindestwandwert zu verlassen.[5]

05

Eingeschlossene Merkmale und nicht zugängliche Oberflächen

Fünf Achsen beseitigen keine physischen Zugangsbeschränkungen. Geschlossene Kanäle, eingeschlossene Merkmale oder bestimmte Hinterschneidungen können ein anderes Verfahren oder eine vereinbarte Konstruktionsänderung erfordern.[3]

06

Funktionale Oberflächen und Zugang für die Prüfung

Markieren Sie die funktionalen Konturen, Dichtflächen und Kontaktbereiche. Vereinbaren Sie, welche Bereiche poliert oder beschichtet werden dürfen und wie die endgültigen Oberflächen überprüft werden.

Vorgeschlagene Änderungen müssen sichtbar sein und genehmigt werden. Halten Sie die Konstruktionsverantwortung, die Versionskontrolle und die Fertigungsverantwortung klar getrennt.

Metalle und Kunststoffe für 5-Achsen-Bearbeitung

11 dargestellten Materialien.

Werkstoffgüten und Referenzeigenschaften
Material / ReferenzgüteReferenzeigenschaft
Aluminium
6061-T6 / T6511 Strangpressprofil
Streckgrenze ≥240 MPa
Edelstahl
304 / EN 1.4301
Wärmeausdehnung 16 × 10⁻⁶/K
20–100°C
Stahl
42CrMo4 +QT, Ovako 327A
Rundstab, 40 < Durchmesser < 100 mm
Härte 270–320 HB
Titan
Ti-6Al-4V, geglühter Stab
Querschnittsabmessung <76.2 mm
Streckgrenze ≥828 MPa
20°C, längs
Messing
C36000 Automatenmessing
Wärmeleitfähigkeit ≈116 W/(m·K)
20°C
Kupfer
C11000 ETP-Kupfer
Elektrische Leitfähigkeit 101% IACS
20°C
Inconel-Legierungen
INCONEL 625, geglühter Stab / Stange / Platte
Produktabmessungen ≤4 in
Nominelle Zugfestigkeit 827–1,034 MPa
Raumtemperatur
PEEK
Ungefülltes TECAPEEK natur
Zugmodul 4200 MPa
1 mm/min
POM / Acetal
POM-C, TECAFORM AH natur
Wasseraufnahme 0.05 / 0.10%
24 / 96 h, 23°C
Nylon
PA6, TECAMID 6 natur
Wasseraufnahme 0.30 / 0.60%
24 / 96 h, 23°C
Acryl / PMMA
Klares, gegossenes PLEXIGLAS GS 0F00
Lichtdurchlässigkeit ≈92%
D65, DIN 5036-3

Referenzdaten für benannte Sorten: Hydro Legierung 6061; Outokumpu Kernsortiment; Ovako 42CrMo4; TIMET TIMETAL 6-4; Copper Development Association C36000 und C11000; Special Metals INCONEL-Legierung 625; Ensinger-Produktdaten für die aufgeführten Sorten; Röhm PLEXIGLAS GS / XT. Polymerwerte sind typisch. Die Zugfestigkeit von INCONEL ist nominale Vergleichsdaten. Diese Materialangaben definieren weder die VETCNC-Bearbeitungsgrenzen noch zugelassene Ersatzwerkstoffe.

Benötigen Sie eine andere Werkstoffklasse? Geben Sie bitte die exakte Spezifikation und die erforderlichen Unterlagen an. Ersatzwerkstoffe bedürfen Ihrer ausdrücklichen Genehmigung.
Bezugsflächen, Toleranzen und Oberflächenprofile

ISO 2768-1:1989 · lineare Maße · mm
Nennmaß (mm)Fein (f)Mittel (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Für Metallteile mit ISO 2768-1 gemäß Zeichnung. Einzelne Toleranzen und geometrische Steuergrößen haben Vorrang. Für Maße unter 0.5 mm, Fasen und Kantenradien gelten gesonderte Grenzwerte. ISO 2768-1

Oberflächenendbearbeitungsanforderungen für kritische Flächen

Anfragepräferenz: Nicht spezifiziert

Ein Oberflächenbearbeitungsverfahren ist kein Ersatz für eine Oberflächenspezifikation. Geben Sie die Bereiche an, die eine bestimmte Rauheit oder Endmaße erfordern.[4]

Prüfplanung für komplexe CNC-Teile

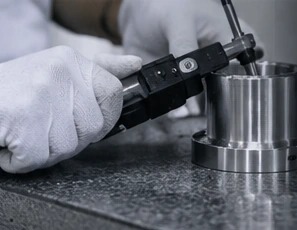
Szene einer dimensionellen Prüfung
01 / DEFINIEREN

Bezugselemente und Modellausrichtung

Die Prüfung bezieht Positions- und Profilergebnisse auf die Bezugselemente der Zeichnung und die korrekte Modellrevision. Lokale Abmessungen, Querflächenbeziehungen und Oberflächentextur bleiben getrennte Prüfungen.

02 / PLANEN

Oberflächenzugänglichkeit und -abdeckung

Das gewählte Verfahren muss die kontrollierten Merkmale erreichen und die spezifizierte Oberfläche oder die angegebenen Positionen abdecken. Funktionale Prüfmittel, Koordinatenmessungen und andere Verfahren erfüllen unterschiedliche Anforderungen.

03 / VERIFIZIEREN

Festlegung der Freigabeanforderungen für das Erstteil

Wenn eine Freigabe des Erstteils erforderlich ist, legen Sie fest, was freigegeben werden muss und welche Schritte vor der Fertigung der verbleibenden Menge durchzuführen sind.

04 / DOKUMENTIEREN

Material, Oberflächenfinish und Prüfprotokolle spezifizieren

Stimmen Sie Materialaufzeichnungen, Prüfergebnisse, Endbearbeitungsdokumentation und Teilekennzeichnung als Teil des Lieferumfangs ab.

Industrieanwendungen für Mehrachsen-CNC-Teile

Luft- und Raumfahrt

Strukturelle, Befestigungs- und konturierte Geometrie. Geben Sie die teilspezifischen Rückverfolgbarkeits- und Qualifikationsanforderungen an.

Anwendungsanforderungen

Medizintechnik

Gerätegehäuse und Präzisions-Schnittstellen. Nennen Sie die Anforderungen an Werkstoff, Sauberkeit und Dokumentation.

Anwendungsanforderungen

Automobilindustrie

Entwicklungshäuser, Vorrichtungen und komplexe Befestigungsteile. Identifizieren Sie die funktionalen Schnittstellen und Genehmigungsanforderungen.

Anwendungsanforderungen

Verteidigung

Teilen Sie die projektspezifischen Qualifikations- und Informationsbehandlungsanforderungen mit, bevor sensible Dateien ausgetauscht werden.

Anwendungsanforderungen

Halbleiter

Geräterahmen, Gehäuse und Präzisions-Schnittstellen. Besprechen Sie die endgültige Geometrie, Oberflächenbeschaffenheit und Sauberkeit.

Anwendungsanforderungen

Anwendungsbeispiele begründen keine Branchenzulassung oder Zertifizierung. Spezielle Anforderungen werden vor Auftragsannahme geprüft.

5-Achsen-Bearbeitungskosten und Bestellmengen

PROTOTYP

Prototypen zur Überprüfung von Passgenauigkeit und Funktion

Beginnen Sie mit den funktionalen Fragen, die das Muster beantworten muss. Identifizieren Sie Unterschiede zwischen Prototyp- und Serienmaterial, Oberfläche oder Freigabekriterien.

PILOTPRODUKTION

Vorserien vor der Serienfertigung

Nutzen Sie eine erste Serie, um Umfang der Fertigung, Prüfplan und Freigabepunkte zu bestätigen, bevor die Bestellung ausgeweitet wird.

WIEDERHOLUNGSBESTELLUNGEN

Wiederholungsbestellungen auf Grundlage freigegebener Zeichnungen

Beziehen Sie sich auf die freigegebene Zeichnung, Spezifikation und alle vereinbarten, zurückgehaltenen Spannmittel. Bestätigen Sie Änderungen erneut – gehen Sie nicht davon aus, dass das vorherige Angebot weiterhin gilt.

Vergleichen Sie die Bearbeitungswege

Die Vorbereitung wird pro Auftrag oder Charge berechnet; das Einlegen, Zerspanen und wiederholte Handling entstehen je Teil. Eine wiederverwendbare Fertigungsroute kann die Vorbereitung auf eine Wiederholungscharge verteilen, während ein einfaches Einzelteil möglicherweise eine direkte Frässtrategie begünstigt. Wir vergleichen vollständige Fertigungswege für dieselbe Zeichnung und dieselbe Menge.

01

Programmierung und Werkzeugweg-Verifizierung

Die Programmierung für die Fünf-Achsen-Bearbeitung umfasst die Werkzeugausrichtung sowie Prüfungen des Werkzeughalters und der Spannvorrichtung auf Kollisionen sowie die Verifizierung des ersten Bearbeitungslaufs. Diese Vorbereitung gehört in die Auftragskosten, bevor die pro Teil wiederholte Arbeit verglichen wird.

02

Maschineneinrichtungen und spezielle Spannvorrichtungen

Eine indizierte oder mehrachsige Zugänglichkeit kann bei geeigneter mehrflächiger Geometrie das erneute Einspannen reduzieren. Weniger Aufspannungen können Handling- und Spannvorrichtungsarbeiten einsparen, doch eine bereits eingespannte Fläche oder ein schwer zugängliches Merkmal erfordert unter Umständen dennoch einen weiteren Bearbeitungsschritt. Wir vergleichen diese Einsparungen mit dem erforderlichen Programmieraufwand und der Verifizierung.

03

Oberflächengeometrie und sekundäre Nachbearbeitung

Trennen Sie funktionale Oberflächenanforderungen von kosmetischen Erwartungen. Kennzeichnen Sie Stellen, an denen sekundäre Verfahren erforderlich sind.

04

Prüfprotokolle, Verpackung und Lieferung

Beziehen Sie in die Besprechung Umfang und Dokumentation der Prüfung, Verpackung, Lieferzielort sowie das gewünschte Lieferdatum ein.

Vom CAD-Review bis zur Bestellung einer 5-achsigen Bearbeitung

01

Senden Sie das CAD-Modell und die dazugehörige Zeichnung

Senden Sie das CAD-Modell, die dazugehörige Zeichnung, die Werkstoffsorte, die Menge und das Ziel-Datum. Kennzeichnen Sie kritische Oberflächen sowie Vertraulichkeitsanforderungen.

02

Überprüfung von Werkzeugzugang, Werkstückaufspannung und Prüfung

Besprechen Sie Zugangsmöglichkeiten, Werkstückaufspannung, Spezifikation, Prüfung sowie die Frage, ob die Aufgabe in unseren Werken oder bei einem vereinbarten Partner ausgeführt werden soll.

03

Genehmigen Sie das Angebot und die Anforderungen an das Erstteil.

Bestätigen Sie das Angebot, die Fertigungsverantwortlichkeiten sowie ggf. die Freigabe des Erstteils oder eines Musters vor dem vereinbarten Produktionszeitpunkt.

04

Prüfen und identifizieren Sie die fertigen Teile.

Führen Sie die vereinbarten Abnahmeprüfungen, Dokumentation und Verpackung durch. Stellen Sie sicher, dass Auftrag, Änderungsstand und gelieferte Teile eindeutig miteinander verknüpft sind.

Fragen zu 5-Achsen-Bearbeitung, Toleranzen und Kosten

Was ist der Unterschied zwischen 3+2- und simultaner 5-Achsen-Bearbeitung?

Bei 3+2-Bearbeitung positionieren die Drehachsen das Werkstück oder das Werkzeug und verbleiben während jeder Zerspanungsoperation in einer festen Stellung. Bei simultaner Fünf-Achsen-Bearbeitung kann sich die Orientierung während des Schneidvorgangs ändern. Die Zeichnungs- und Zugänglichkeitsanforderungen bestimmen, welcher Ansatz geeignet ist.[2]

Benötigt mein Teil tatsächlich eine Fünf-Achsen-Bearbeitung?

Nicht unbedingt. Einige mehrseitige Teile können mit konventioneller Fräsarbeit und zusätzlichen Aufspannungen hergestellt werden. Teilen Sie uns bitte die vollständige Geometrie und die kritischen Anforderungen mit; fragen Sie nach der Begründung für den vorgeschlagenen Bearbeitungsweg – wählen Sie nicht allein anhand der Achsenanzahl.

Kann mit der Fünf-Achsen-Bearbeitung jede Oberfläche in einem einzigen Aufspannvorgang fertigbearbeitet werden?

Nicht immer. Eingespannte Flächen, nicht zugängliche Merkmale sowie Nachbearbeitungsschritte können eine weitere Operation erforderlich machen. Fragen Sie uns, um zu bestätigen, wie das gesamte Teil bearbeitet wird.

Welche Toleranzen kann VETCNC erreichen?

Wir bestätigen die erreichbaren Toleranzen für die jeweilige Geometrie, den Werkstoff, die Bezugsstruktur und die Prüfmethode. Kennzeichnen Sie kritische Abmessungen, Positionen und Oberflächenprofile auf Ihrer Zeichnung. Auf dieser Seite werden weder universelle Toleranzen noch ein garantiertes Bearbeitungsfeld veröffentlicht.

Können Sie tiefe Hohlräume oder Hinterschneidungen bearbeiten?

Eine geometrische Prüfung ist erforderlich. Werkzeug, Spannfutter, Spannvorrichtung und Maschinenfreigang sind alle entscheidend; die Hinzunahme einer Drehbewegung macht nicht jede eingeschlossene oder behinderte Geometrie zugänglich. Wir können bei Bedarf ein anderes Verfahren oder eine genehmigte Konstruktionsänderung besprechen.[3]

Können Sie Prüf- oder Materialdokumentation bereitstellen?

Teilen Sie uns vor der Bestellung mit, welche Unterlagen Sie benötigen. Vereinbaren Sie im Angebot den Umfang der Messungen, das Format des Prüfberichts, die Materialdokumentation sowie alle Nachbearbeitungsunterlagen. Gehen Sie nicht davon aus, dass eine bestimmte Zertifizierung oder ein bestimmter Bericht automatisch enthalten ist.

Werden meine Teile in einer VETCNC-Fabrik oder durch einen Partner gefertigt?

Passt die Aufgabe in unsere eigenen Fertigungskapazitäten, können wir eine direkte Fertigung besprechen. Passt ein anderer Spezialist besser, können wir eine abgestimmte Partnerlösung koordinieren oder Sie für den direkten Kontakt vorstellen. Ziel ist es, klar zu benennen, wer das Teil herstellt und wer dafür verantwortlich ist.

Kann die Vorbereitung eines Fünf-Achsen-Auftrags für eine Wiederholungscharge wiederverwendet werden?

Ein verifiziertes Programm und eine wiederverwendbare Spannvorrichtung können die Vorbereitung bei Wiederholungsbestellungen reduzieren, sofern die Zeichnungsrevision, der Rohling, die Werkzeuge und die Maschinenkonfiguration kompatibel bleiben. Eine geänderte Geometrie oder eine andere Spannanordnung kann neue Kollisionsprüfungen und die Verifizierung des ersten Teils erforderlich machen. Wir trennen wiederverwendbare Hilfsmittel von der für die neue Freigabe erforderlichen Vorbereitung.

PROJEKTUNTERSTÜTZUNG

5-Achs-Bearbeitungsprojekt besprechen

Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.

Technische Referenzen und Umfang der Anleitung

Referenzen für indizierte und simultane Bearbeitung, Werkzeugfreiraum, Werkzeugüberkragung und Stützung dünnwandiger Bauteile.

  1. Autodesk — 5-Achsen-Fräsbearbeitung – Übersicht
  2. Autodesk — 3+2-positionelles Fräsen
  3. Autodesk — Kollisionsvermeidung und Werkzeugachsgrenzen
  4. Sandvik Coromant — Profilfräsen und Werkzeughalterüberstand
  5. Sandvik Coromant — Schulterfräsen und dünne Wände
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Bauteilillustration

Seitenvorschau

Diese Seite ist nicht in der lokalen Vorschau enthalten. Setzen Sie die Erkundung unserer 5-Achsen-CNC-Bearbeitungsdienstleistungen fort oder fordern Sie ein Angebot auf Grundlage einer Zeichnung an.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB