Przejdź do treści
VETCNCCNC MANUFACTURING
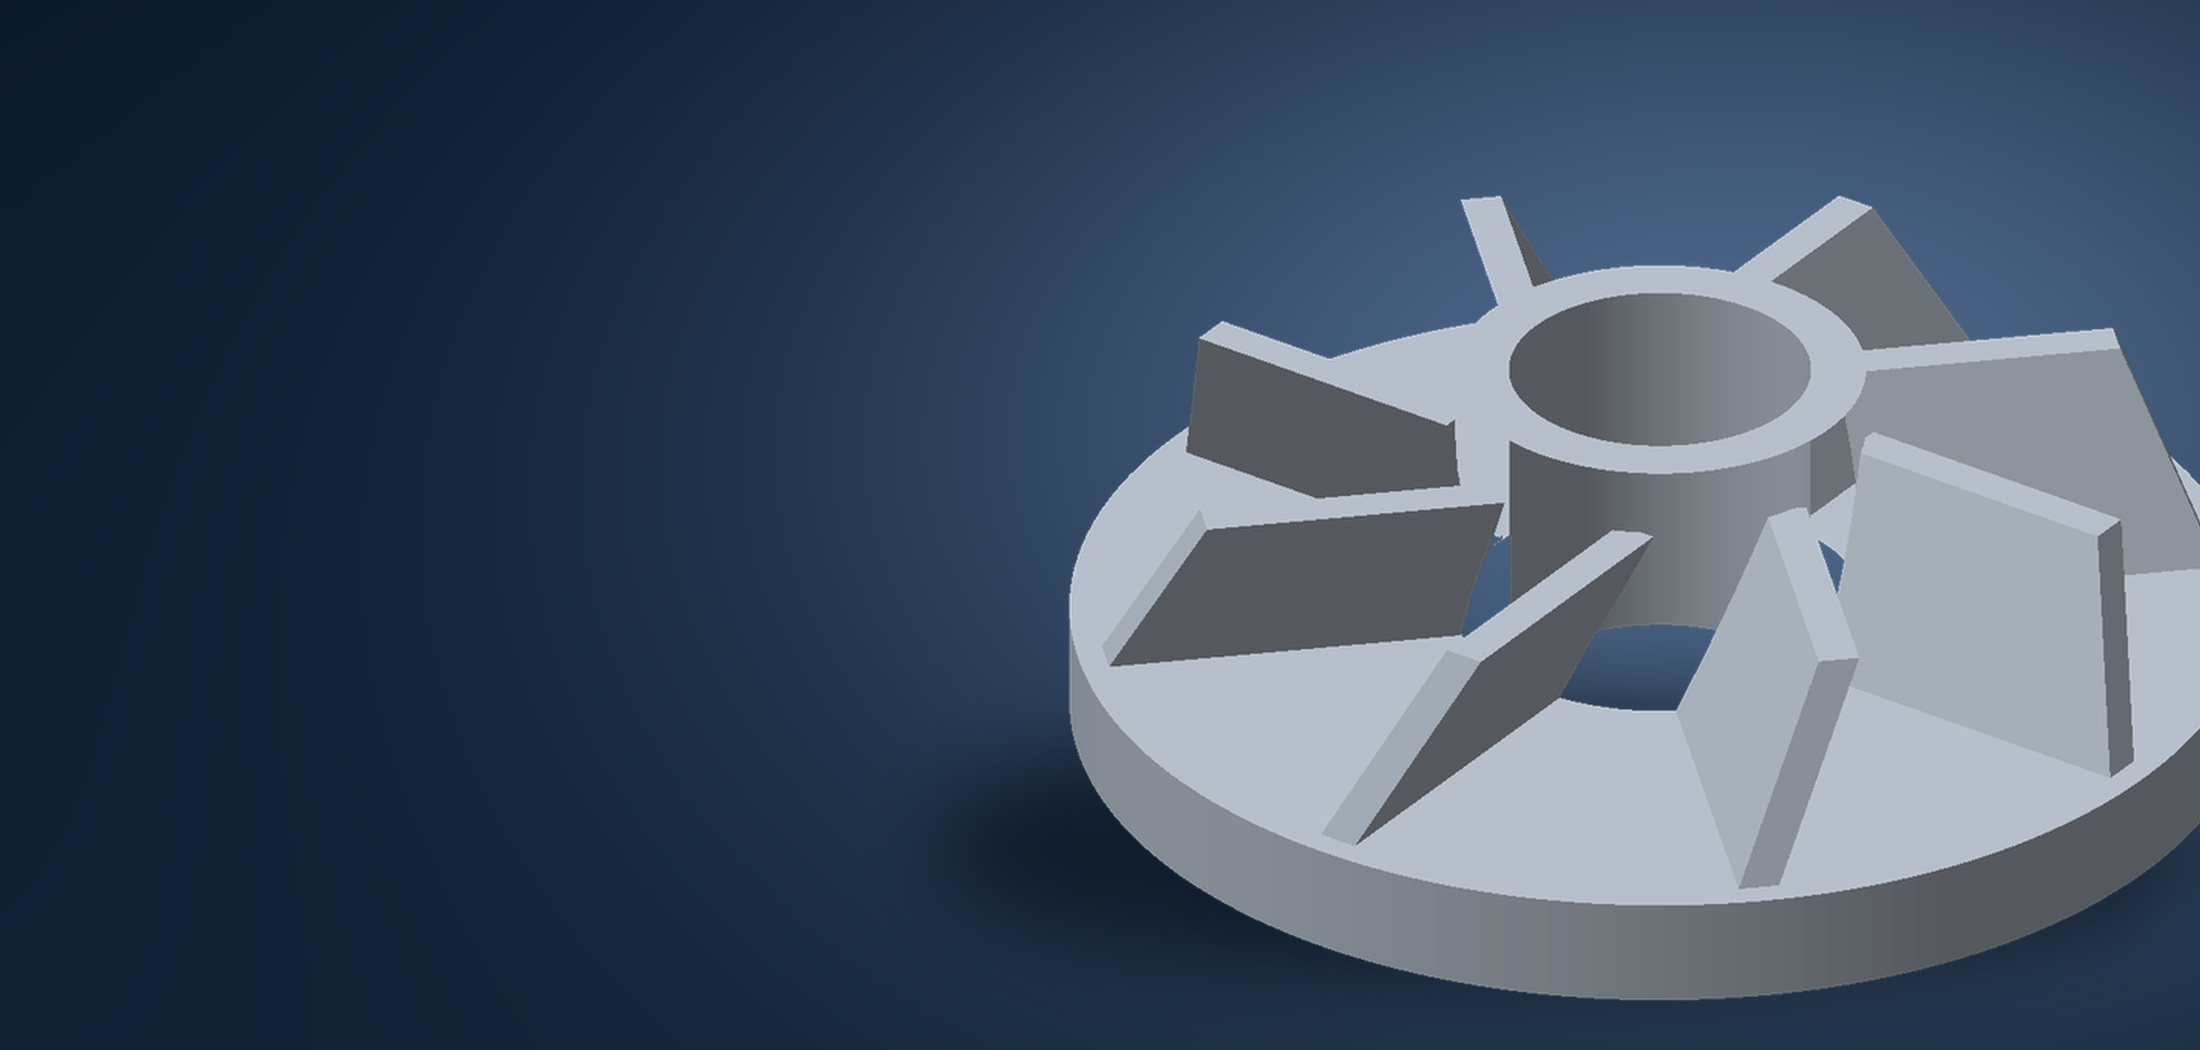
Ilustracyjna geometria części wieloosiowej — nie jest to fotografia z produkcji

usługi obróbki 5-osiowej CNCdla części złożonych i wielościanowych

Porównaj trasy obróbki
3+2 i jednoczesna obróbkaWybrane zgodnie z rzeczywistą geometrią
Rysunek i kontrolaKluczowe cechy ustalone na wstępie
Prototypy i powtarzalne serieZamów ilości, które potrzebujesz
Wiedz, kto wykonuje Twoje częściNasze zakłady lub uzgodniona ścieżka partnera

Części odpowiednie do obróbki 5-osiowej

Prześlij swój model, kluczowe cechy i ilość zamówienia. Przeanalizujemy, czy do danej części lepiej nadaje się tradycyjna frezarka, indeksowana obróbka 3+2 czy jednoczesna obróbka 5-osiowa.

Cechy wielościenneOtwory i powierzchnie pod kątemGeometria kształtowanaZdefiniowane relacje układu odniesienia
Porównaj obróbkę 3-osiową, 3+2 i 5-osiową
Więcej niż jedno podejście
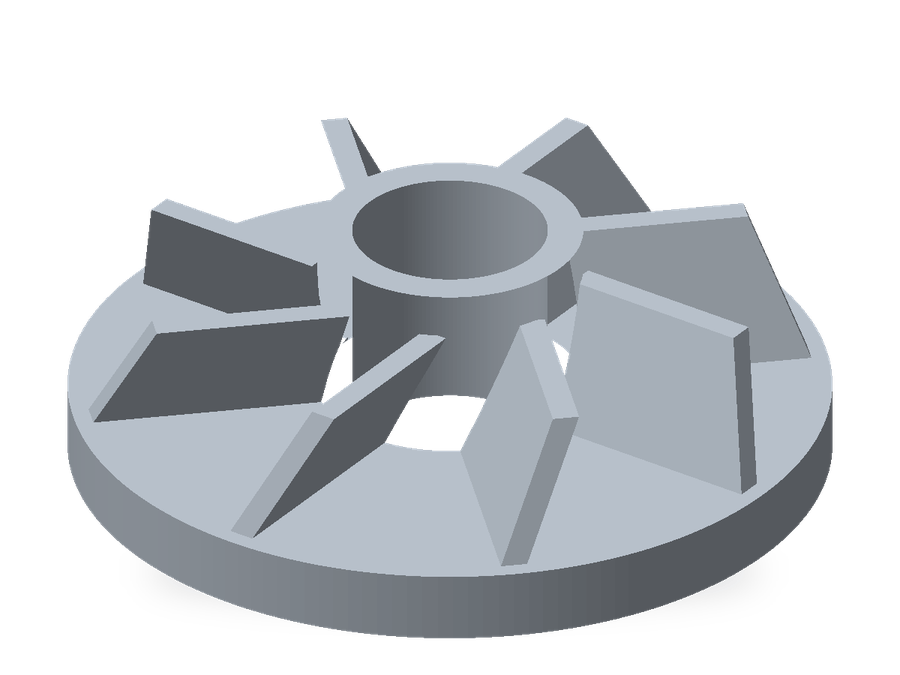
Ilustracyjny model CAD z wypukłymi, wygiętymi łopatkami i otwartym otworem centralnym
01Dostęp narzędzi02Kierunek powierzchni03Uchwyt przedmiotu obrabianego

Porównanie obróbki 3-osiowej, 3+2 oraz jednoczesnej obróbki 5-osiowej

01 / TRASA OBRÓBKI

Frezowanie 3-osiowe

Stały kierunek podejścia

Ruch liniowy tworzy cechy przy stałej orientacji narzędzia. Kieszenie, powierzchnie i profile dostępne z zewnątrz mogą nie wymagać trasy wieloosiowej.[1]

Zacznij tutaj dla: otwartych cech osiągalnych w prostych ustawieniach.
02 / TRASA OBRÓBKI

Obróbka pozycyjna 3+2

Najpierw indeksuj, potem tnij.

Osi obrotowe ustawiają kąt i pozostają nieruchome podczas operacji cięcia. Maszyna może następnie wykonać indeksację do kolejnej orientacji w celu obróbki następnego zestawu cech.[2]

Omów z naszą pomocą: otwory pod kątem, cechy boczne i części wielościenne.
03 / TRASA OBRÓBKI

Jednoczesna obróbka 5-osiowa

Zmiana orientacji podczas cięcia

Współpracujące ruchy liniowe i obrotowe pozwalają zmieniać orientację narzędzia podczas frezowania kształtu. Różni się to od prostego indeksowania między powierzchniami.[1]

Omów z naszą pomocą: złożone kształty, zmieniające się warunki dostępu i geometria rzeźbiona.
Dodatkowe ustawienia i obróbka wykończeniowa

Powierzchnie zamocowane, niedostępne obszary lub późniejsze etapy wykańczania mogą nadal wymagać dodatkowej operacji. Oferta powinna określać uzgodniony zakres obróbki i wykańczania.

Które cechy Twojej części wymagają szczegółowego przeanalizowania?

Omów punkt wyjścia w formularzu zapytania. Nie jest to automatyczna ocena nadawalności do produkcji.

Przykłady wielopowierzchniowych i kształtowych części CNC

6 przykłady części przedstawiono.

Obudowy wielopowierzchniowe

Kieszenie, otwory boczne oraz powierzchnie montażowe na różnych ścianach.

Omów:Relacje powierzchni · dostępność · cechy uszczelniające lub dopasowujące

Ukośne wsporniki i podstawki

Pochylone powierzchnie montażowe i wzory otworów wymagające ustalonej odniesienia.

Omów:Definicja kąta · położenie otworów · powierzchnie bazowe

Bloki z otworami i wieloma ścianami

Bloki z cechami obrabianymi z kilku kierunków.

Omów:Geometria otworów · przecięcia · akceptacja zadziory

Wkładki kształtowane

Powierzchnie zagłębione lub rzeźbione w połączeniu z cechami pozycjonującymi.

Omów:Definicja profilu · struktura powierzchni · nadmiar na wykańczanie

Łopatki i formy rzeźbiarskie

Łopatki i powierzchnie zakrzywione, które wymagają analizy luzu narzędzia, ciągłości powierzchni oraz dostępu do kontroli.

Omów:Dostęp narzędzia · ciągłość powierzchni · dostęp do kontroli

Ramy żeberkowane

Otwarte ramy z żebrami, cechami bocznymi i lokalnymi obszarami montażu.

Omów:Strategia podparcia · odkształcenia · położenie końcowych cech

Uwagi projektowe dotyczące obróbki 5-osiowej za pomocą maszyn CNC

01

Luz narzędzia i uchwytu

Przedstaw pełną geometrię wokół każdej cechy. Możliwość osiągnięcia krawędzi tnącej nie oznacza, że trzymacz, wrzeciono i uchwyty również mają wystarczającą przestrzeń.[3]

02

Powierzchnie skrawania i zapas na uchwyty

Omów powierzchnie skrawania, dodatkowy materiał technologiczny lub zakładki już na wczesnym etapie. Ochronij funkcjonalne powierzchnie i określ obszary wymagające późniejszej przełożki.

03

Głębokie kieszenie i małe promienie zaokrągleń

Zasięg, długość frezu i rozmiar narożnika są ze sobą powiązane. Zwiększenie wysięgu narzędzia może utrudnić kontrolę drgań; głębokie detale należy zaznaczyć do przeglądu.[4]

04

Cienkie ściany i otwarte konstrukcje

Zidentyfikuj ściany, które mogą się przemieszczać podczas mocowania lub obróbki. Omów strategię podparcia i kolejność operacji obróbkowych zamiast polegać na ogólnie przyjętej minimalnej wartości grubości ściany.[5]

05

Elementy zamknięte i powierzchnie niedostępne

Pięć osi nie usuwa fizycznych ograniczeń dostępu. Zamknięte kanały, cechy uwięzione lub niektóre wklęsłości mogą wymagać dodatkowego procesu lub uzgodnionej zmiany projektu.[3]

06

Powierzchnie funkcjonalne i dostęp do inspekcji

Oznacz kontury funkcjonalne, powierzchnie uszczelniające oraz obszary styku. Ustal, które elementy mogą zostać politowane lub powleczone oraz jak zostaną zweryfikowane końcowe powierzchnie.

Proponowane zmiany powinny być widoczne i zatwierdzone. Zachowaj jasne rozgraniczenie odpowiedzialności za projekt, kontrolę wersji oraz odpowiedzialności za produkcję.

Metale i tworzywa sztuczne przeznaczone do obróbki na maszynach 5-osiowych

11 przedstawionych materiałów.

Gatunki materiałów i właściwości odniesienia
Materiał / klasa odniesieniaOdniesienie do właściwości
Aluminium
6061-T6 / T6511 – wycisk
Wytrzymałość na rozciąganie ≥240 MPa
Stal nierdzewna
304 / EN 1.4301
Rozszerzalność cieplna 16 × 10⁻⁶/K
20–100°C
Stal
42CrMo4 +QT, Ovako 327A
Pręt okrągły, 40 < średnica < 100 mm
Twardość 270–320 HB
Tytan
Ti-6Al-4V, pręt w stanie ulepszonym
Sekcja <76.2 mm
Wytrzymałość na rozciąganie ≥828 MPa
20°C, wzdłużne
Mosiądz
Brąz łatwociętny C36000
Przewodność cieplna ≈116 W/(m·K)
20°C
Miedź
Miedź C11000 ETP
Przewodność elektryczna 101% IACS
20°C
Stopy Inconel
INCONEL 625, pręt / pręt / blacha w stanie ulepszonym
Wymiary produktu ≤4 in
Nominalna wytrzymałość na rozciąganie 827–1,034 MPa
Temperatura pokojowa
PEEK
Nieuzupełniony TECAPEEK naturalny
Moduł rozciągania 4,200 MPa
1 mm/min
POM / acetal
POM-C, TECAFORM AH naturalny
Wchłanianie wody 0.05 / 0.10%
24 / 96 h, 23°C
Poliamid (nylon)
PA6, TECAMID 6 naturalny
Wchłanianie wody 0.30 / 0.60%
24 / 96 h, 23°C
Akryl / PMMA
Przezroczysty, odlewany PLEXIGLAS GS 0F00
Przepuszczalność światła ≈92%
D65, DIN 5036-3

Dane odniesienia dla nazwanych gatunków: HydroStop 6061; OutokumpuPodstawowa oferta; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000iC11000; Special MetalsStop INCONEL 625; dane produktowe Ensinger dla wymienionych gatunków; RöhmPLEXIGLAS GS / XT. Wartości polimerów są typowe. Wytrzymałość na rozciąganie INCONEL to nominalne dane porównawcze. Te odniesienia materiałowe nie definiują limitów obróbki VETCNC ani zatwierdzonych substytutów.

Potrzebujesz innego gatunku? Podaj dokładną specyfikację i wymagane dokumenty. Zastąpienie materiału wymaga Twojej zgody.

Punkty odniesienia, tolerancje i profile powierzchni

ISO 2768-1:1989 · wymiary liniowe · mm
Wymiary nominalne (mm)Dokładne (f)Średnie (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Dla części metalowych z normą ISO 2768-1 określonymi na rysunku. Wymiary i kontrola geometryczna z osobnymi dopuszczeniami mają pierwszeństwo. Dla wymiarów poniżej 0.5 mm, zaokrągleń i promieni krawędzi stosuje się osobne limity.ISO 2768-1

Wymagania dotyczące wykończenia krytycznych powierzchni

Preferencje w zakresie zapytania:Nie określono

Operacja wykończeniowa nie zastępuje specyfikacji powierzchni. Wskazuj obszary, które wymagają określonej chropowatości lub końcowego wymiaru.[4]

Planowanie kontroli jakości dla złożonych części CNC

Ilustracyjna scena inspekcji wymiarowej — nie jest to zdjęcie fabryki VETCNC
01 / OKREŚL

Odniesienie geometryczne (datum) i wyrównanie modelu

Kontrola jakości odnosi wyniki położenia i profilu do punktów odniesienia (datum) na rysunku oraz do poprawnej wersji modelu. Lokalne wymiary, zależności między przeciwległymi powierzchniami oraz struktura powierzchni są sprawdzane osobno.

02 / PLANUJ

Dostęp do powierzchni i zakres jej objęcia

Wybrana metoda musi zapewniać dostęp do kontrolowanych cech oraz obejmować określoną powierzchnię lub miejsca. Przyrządy kontrolne funkcjonalne, pomiary współrzędnościowe oraz inne metody spełniają różne wymagania.

03 / WERYFIKUJ

Określenie wymagań dotyczących akceptacji pierwszej sztuki

Gdy wymagana jest akceptacja pierwszej sztuki, należy określić, co podlega akceptacji oraz jakie czynności mają zostać wykonane przed rozpoczęciem produkcji pozostałej ilości.

04 / DOKUMENTUJ

Określenie materiału, wykończenia powierzchni oraz dokumentacji kontroli jakości

Umowa w zakresie dostaw obejmuje dokumentację materiału, wyniki kontroli jakości, dokumentację procesu wykończeniowego oraz identyfikację części.

Zastosowania przemysłowe części wieloosiowych CNC

Przemysł lotniczy i kosmiczny

Geometria konstrukcyjna, mocująca oraz kształtowana. Określenie wymagań dotyczących śledzalności i kwalifikacji specyficznych dla danej części.

Wymagania aplikacyjne

Urządzenia medyczne

Obudowy urządzeń oraz precyzyjne interfejsy. Określenie wymagań dotyczących materiału, czystości oraz dokumentacji.

Wymagania aplikacyjne

Przemysł motocyklowy i samochodowy

Obudowy prototypów, przyrządy montażowe oraz złożone elementy mocujące. Identyfikacja funkcjonalnych interfejsów oraz wymagań akceptacyjnych.

Wymagania aplikacyjne

Przemysł obronny

Wspólne ustalenie wymagań dotyczących kwalifikacji projektu oraz obsługi informacji przed wymianą poufnych plików.

Wymagania aplikacyjne

Elementy półprzewodnikowe

Ramy urządzeń, obudowy oraz precyzyjne interfejsy. Omówienie końcowej geometrii, stanu powierzchni oraz czystości.

Wymagania aplikacyjne

Przykłady zastosowań nie stanowią potwierdzenia zatwierdzenia ani certyfikacji sektorowej. Wymagania specjalne są sprawdzane przed przyjęciem projektu.

5-osiowe obrabianie: koszty i ilości zamówień

PROTOTYP

Prototypy do weryfikacji dopasowania i funkcjonalności

Zacznij od pytań funkcjonalnych, na które próba musi odpowiedzieć. Określ wszelkie różnice między prototypem a produktem seryjnym pod względem materiału, wykończenia lub kryteriów akceptacji.

PARTIA PRÓBNA

Partie pilotowe przed pełną produkcją

Użyj początkowej partii do potwierdzenia zakresu produkcji, planu kontroli jakości oraz punktów zatwierdzenia przed rozszerzeniem zamówienia.

ZAMÓWIENIA POWTARZANE

Powtórne zamówienia na podstawie zatwierdzonych rysunków

Odwołaj się do zatwierdzonego rysunku, specyfikacji oraz wszelkich uzgodnionych, zachowanych uchwytów. Ponownie potwierdź wszelkie zmiany zamiast zakładać, że poprzednia oferta nadal obowiązuje.

Porównaj trasy obróbki

Przygotowanie jest rozliczane na poziomie zamówienia lub partii; załadowanie, cięcie oraz wielokrotne przemieszczanie są naliczane za każdą część. Możliwość wielokrotnego wykorzystania ścieżki technologicznej pozwala rozłożyć koszty przygotowania na całą partię powtarzaną, podczas gdy prosta jednorazowa część może korzystać z bezpośredniego frezowania. Porównujemy pełne ścieżki technologiczne dla tego samego rysunku i tej samej ilości.

01

Programowanie i weryfikacja ścieżek narzędzi

Programowanie obróbki pięcioosiowej obejmuje orientację narzędzia, sprawdzenie luzów pomiędzy trzpieniem narzędzia a uchwytem oraz weryfikację pierwszego przebiegu. To przygotowanie należy uwzględnić w koszcie zamówienia przed porównaniem pracy powtarzanej na każdej części.

02

Ustawienia maszyn i dedykowane uchwyty

Dostęp indeksowany lub wieloosiowy może zmniejszyć liczbę ponownych mocowań przy odpowiedniej geometrii wielościennej. Mniejsza liczba ustawień może zaoszczędzić czas na manipulację i przygotowanie uchwytów, ale powierzchnia zamocowana lub przeszkodzona może nadal wymagać dodatkowej operacji. Porównujemy te oszczędności z kosztami niezbędnego programowania i weryfikacji.

03

Geometria powierzchni i obróbka wtórna

Oddziel wymagania funkcjonalne dotyczące powierzchni od oczekiwań estetycznych. Zaznacz miejsca, w których wymagane są procesy wtórne.

04

Dokumentacja kontroli jakości, pakowanie i dostawa

Do dyskusji dołącz zakres kontroli jakości, dokumentację, sposób pakowania, adres przeznaczenia oraz żądaną datę dostawy.

Od przeglądu modelu CAD do zamówienia na 5-osiowe obrabianie

01

Wyślij model CAD oraz odpowiadający mu rysunek

Wyślij model CAD, odpowiadający mu rysunek, gatunek materiału, ilość oraz termin realizacji. Zaznacz krytyczne powierzchnie oraz wymagania dotyczące poufności.

02

Przegląd dostępności narzędzi, sposobu mocowania i kontroli jakości

Omów dostępność narzędzi, sposób mocowania, specyfikację, kontrolę jakości oraz to, czy prace powinny być wykonane w naszych zakładach, czy u uzgodnionego partnera.

03

Zatwierdź ofertę oraz wymagania dotyczące pierwszej części

Potwierdź ofertę, obowiązki produkcyjne oraz wszelkie wymagania dotyczące pierwszej części lub próbki przed ustaloną fazą produkcji.

04

Zidentyfikuj i przeprowadź kontrolę gotowych części

Wykonaj uzgodnione kontrole akceptacji, dokumentację oraz pakowanie. Zapewnij śledzalność zamówienia, wersji dokumentacji i dostarczonych części względem siebie nawzajem.

Pytania dotyczące obróbki 5-osiowej, wymagań tolerancyjnych i kosztów

Jaka jest różnica między obróbką 3+2 a jednoczesną obróbką 5-osiową?

W obróbce 3+2, osie obrotowe pozycjonują detal lub narzędzie i pozostają nieruchome podczas każdej operacji skrawania. W jednoczesnej obróbce pięcioosiowej orientacja może się zmieniać w trakcie skrawania. Decyzję o wybraniu odpowiedniej metody determinują rysunek techniczny oraz wymagania dostępu.[2]

Czy mój detal rzeczywiście wymaga obróbki pięcioosiowej?

Niekoniecznie. Niektóre detale wielostronne można wykonać za pomocą konwencjonalnego frezowania oraz dodatkowych ustawień. Udostępnij pełną geometrię i kluczowe wymagania; zapytaj o uzasadnienie zaproponowanej metody obróbki zamiast wybierać ją wyłącznie na podstawie liczby osi.

Czy obróbka pięcioosiowa pozwala na wykończenie każdej powierzchni w jednym ustawieniu?

Nie zawsze. Powierzchnie zamocowane w imadle, niedostępne cechy geometryczne oraz etapy wykańczania mogą wymagać dodatkowej operacji. Zapytaj nas o potwierdzenie, jak będzie obrabiany cały detal.

Jakie tolerancje może osiągnąć VETCNC?

Potwierdzamy osiągalne tolerancje dla konkretnej geometrii, materiału, struktury punktów odniesienia oraz metody pomiaru. Oznacz na swoim rysunku krytyczne wymiary, położenia oraz profile powierzchni. Ta strona nie publikuje uniwersalnych tolerancji ani gwarantowanego zakresu możliwości obróbkowych.

Czy możecie obsłużyć głębokie wnęki lub podcięcia?

Wymagają one przeglądu geometrii. Istotne są wolne przestrzenie dla narzędzia, uchwytu, przyrządu montażowego oraz maszyny; dodanie ruchu obrotowego nie zapewnia dostępu do każdego zamkniętego lub zablokowanego elementu. W razie potrzeby możemy omówić alternatywny proces lub zatwierdzoną zmianę konstrukcji.[3]

Czy możecie dostarczyć dokumentację kontroli jakości lub materiału?

Zawiadom nas wcześniej, jakie dokumenty są dla Ciebie wymagane. Zgódź się na zakres pomiarów, format raportu, dokumentację materiału oraz ewentualną dokumentację wykończenia już w trakcie przygotowywania oferty. Nie zakładaj, że konkretna certyfikacja lub raport są domyślnie zawarte.

Czy moje części zostaną wyprodukowane w fabryce VETCNC, czy przez partnera?

Jeśli zakres prac odpowiada możliwościom naszych zakładów, możemy omówić bezpośrednią produkcję. Jeśli lepszym rozwiązaniem będzie zaangażowanie innego specjalisty, możemy zorganizować współpracę z zatwierdzonym partnerem lub przedstawić Ci go do bezpośredniego kontaktu. Naszym celem jest jasne określenie, kto wykonuje część oraz kto ponosi za to odpowiedzialność.

Czy przygotowanie do zamówienia pięcioosiowego można ponownie wykorzystać przy powtarzanym zamówieniu?

Zweryfikowany program oraz wielokrotnie używany przyrząd montażowy mogą skrócić czas przygotowania powtarzanego zamówienia, o ile wersja rysunku, surowiec, wyposażenie narzędziowe oraz konfiguracja maszyny pozostają zgodne. Zmiana cechy geometrycznej lub układu chwytania może wymagać ponownej weryfikacji wolnych przestrzeni oraz kontroli pierwszego egzemplarza. Oddzielamy aktywa wielokrotnego użytku od przygotowania niezbędnego dla nowej wersji.

WSPARCIE PROJEKTOWE

Omówmy projekt obróbki 5-osiowej

Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.

Odnośniki techniczne i zakres wytycznych

Odnośniki dotyczące frezowania indeksowanego i jednoczesnego, zapasu narzędzi, wystającego narzędzia oraz podparcia cienkich ścian.

  1. Autodesk — przegląd frezowania 5-osiowego
  2. Autodesk — frezowanie pozycyjne 3+2
  3. Autodesk — unikanie kolizji i ograniczenia osi narzędzia
  4. Sandvik Coromant — frezowanie profilowe i wystające narzędzie
  5. Sandvik Coromant — frezowanie barków i cienkie ściany
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja części

Podgląd strony

Ta strona nie jest uwzględniona w lokalnym podglądzie. Kontynuuj przeglądanie usług frezowania 5-osiowego CNC lub złożenie zapytania cenowego opartego na rysunku.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB