Przejdź do treści
VETCNCCNC MANUFACTURING
Ilustracyjny wałek stopniowy, kołnierzowy element mocujący i tuleje jako przykładowe niestandardowe części toczone CNC

Indywidualne części toczone CNC

Wały, tuleje, dystansy, sworznie i adaptery z gwintem przeznaczone do Twojej złożonej jednostki. VETCNC dostarcza indywidualnych elementów metalowych oraz z inżynierskich tworzyw sztucznych — od pierwszych próbek po powtarzalne serie — z toczeniem profili, frezowaniem szczegółów oraz wymaganą końcową obróbką powierzchni.

  • Metale i inżynierskie tworzywa sztuczne
  • Profile toczone + detale frezowane
  • Próbki i powtarzalne partie

Wały, tuleje oraz inne indywidualne części toczone

Dostarczamy okrągłych komponentów przeznaczonych do maszyn, przyrządów, urządzeń pomiarowych oraz zespołów wyposażenia. Średnice, barki, otwory i szczegóły mocowania wykonujemy zgodnie z Twoim rysunkiem technicznym oraz wymaganiami współpracy z innymi częściami.

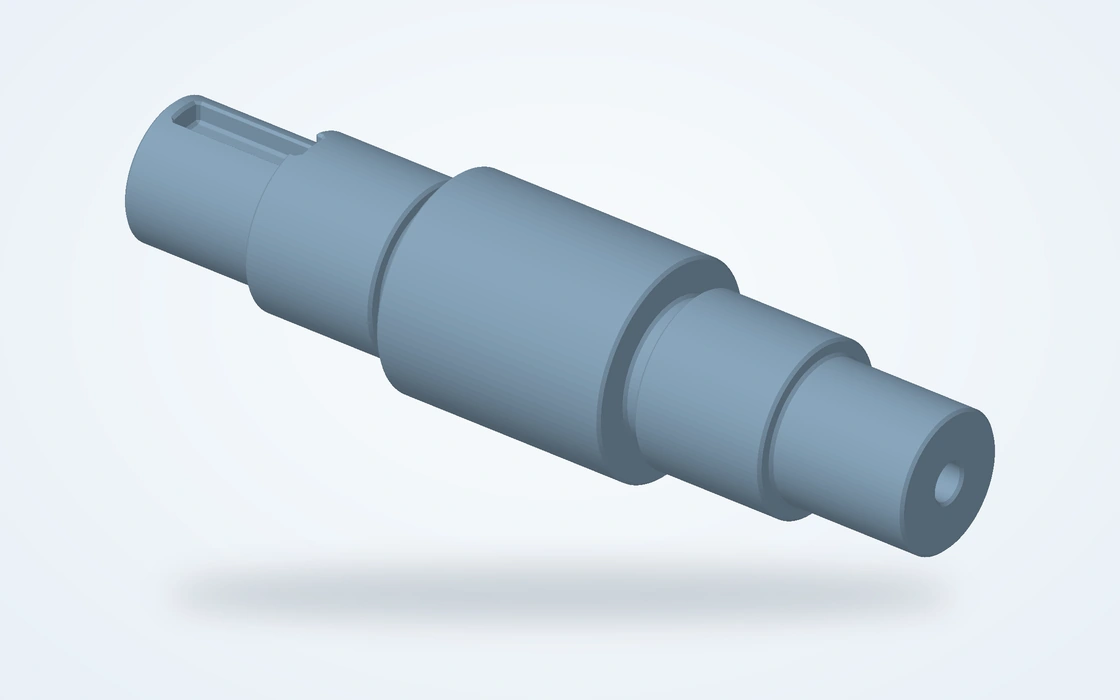
Ilustracja wałka stopniowego z różnymi średnicami, wpustem i osiowym otworem końcowym

Wałki i wałki stopniowe

Do wspierania elementów obrotowych lub łączenia zespołów mechanicznych. Stopnie pozwalają na dokładne umiejscowienie łożysk, piast oraz dystansów, podczas gdy gwinty końcowe, rowki lub wpusty zapewniają wymagane funkcje zabezpieczające i napędowe.

  • Miejsca osadzenia łożysk
  • Stopnie lokalizujące
  • Szczegóły końcowe
Omów tę część
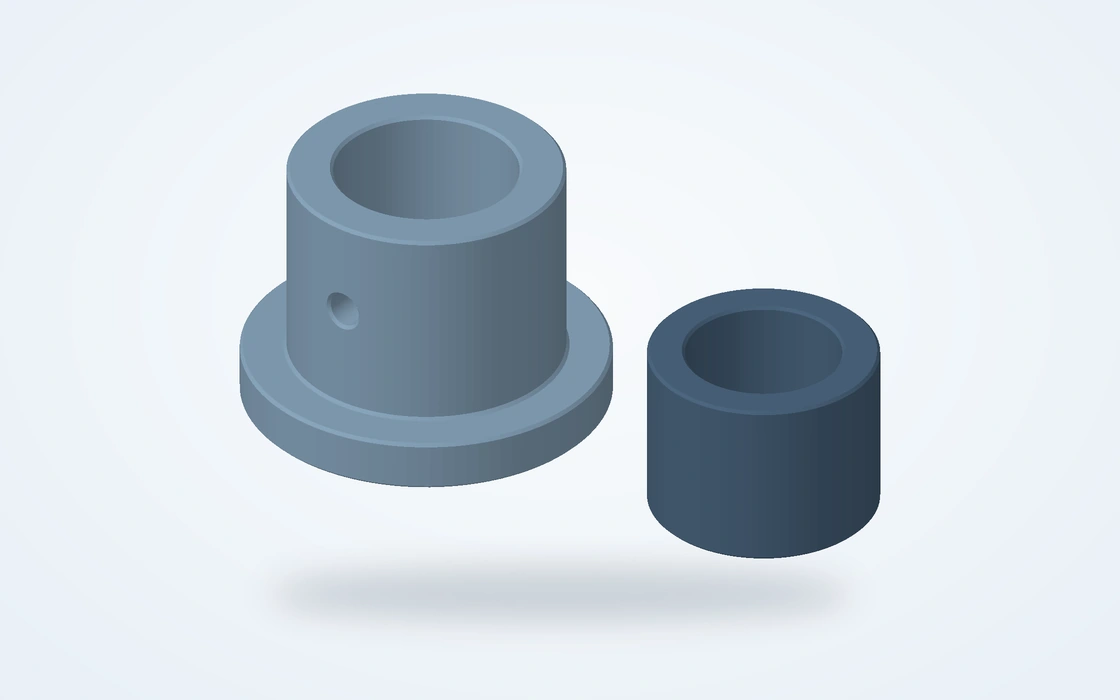
Ilustracje gładkiej tulei i tulei kołnierzowej z otworami wzdłużnymi

Tuleje i tuleje kołnierzowe

Do prowadzenia wału, wykładania otworu w korpusie lub oddzielania stykających się powierzchni. Wersje zwykłe i z kołnierzem łączą roboczy otwór wewnętrzny ze średnicą zewnętrzna służącą do lokalizacji; kołnierz może pełnić funkcję ogranicznika osiowego lub powierzchni montażowej.

  • Otwory wzdłużne lub stopniowane
  • Profile z kołnierzem
  • Grubość ścianki
Omów tę część
Ilustracyjne toczone dystanse i gwintowane pierścienie zabezpieczające o różnych profilach

Dystanse i pierścienie zabezpieczające

Do ustalania odstępu w złożonej jednostce, wspierania zestawu dociskanego lub zabezpieczania innego elementu. Długość dystansu, geometria powierzchni czołowych oraz otwór wyrównawczy określają sposób, w jaki element umieszcza się pomiędzy sąsiednimi częściami. Pierścienie zabezpieczające dodatkowo zawierają wymagany gwint lub stopień.

  • Kontrolowany odstęp
  • Luzy otworu
  • Gwinty zabezpieczające
Omów tę część
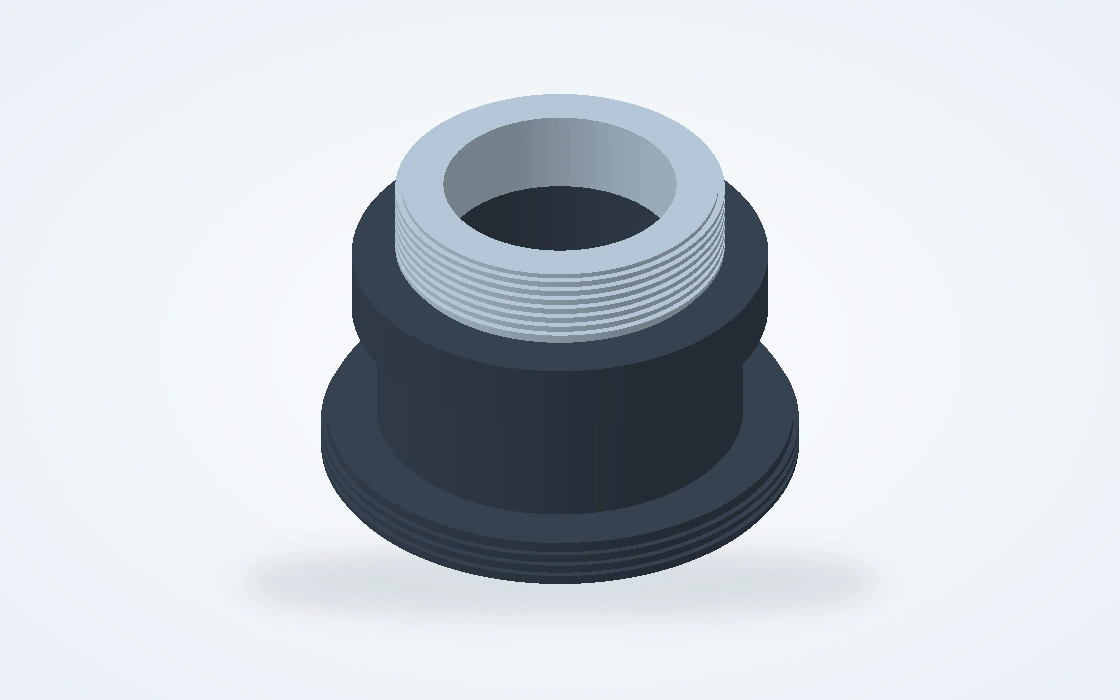
Ilustracja pustego adaptera stopniowego z zewnętrznymi gwintami i tarczą lokalizacyjną

Adaptery gwintowane i łączniki

Do łączenia komponentów o różnych interfejsach montażowych lub mocujących. Zewnętrzne i wewnętrzne gwinty, stopniowane otwory, średnice prowadzące oraz powierzchnie oporowe mogą być połączone z płaszczyznami klucza lub otworami promieniowymi do montażu.

  • Gwinty wewnętrzne / zewnętrzne
  • Średnice wpustów
  • Powierzchnie montażowe
Omów tę część
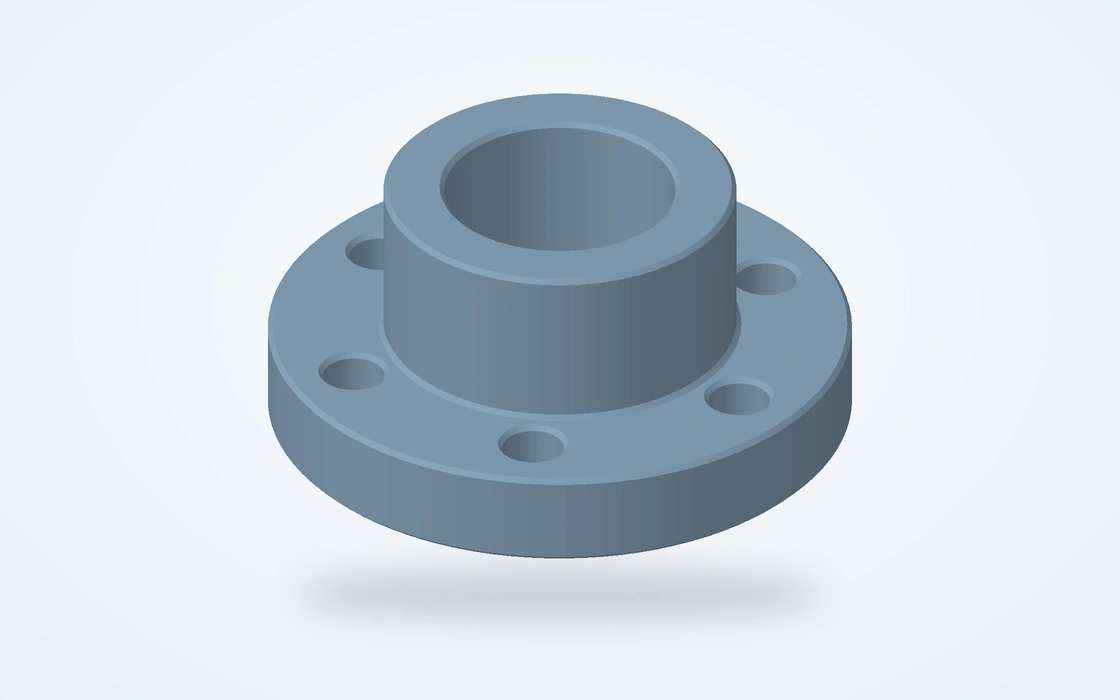
Ilustracja tarczowej piasty z centralnym otworem, średnicą prowadzącą i otworami montażowymi

Kołnierze i okrągłe elementy mocujące

Do montażu okrągłego komponentu na płycie, wałku lub obudowie. Obrócony otwór prowadzący i powierzchnia czołowa określają położenie; układ otworów pod śruby, otwór wewnętrzny, wpust lub otwór pod śrubę dociskową kończą połączenie z współpracującym sprzętem.

  • Powierzchnie prowadzące i otwory
  • Okręgi śrubowe
  • Powierzchnie montażowe
Omów tę część
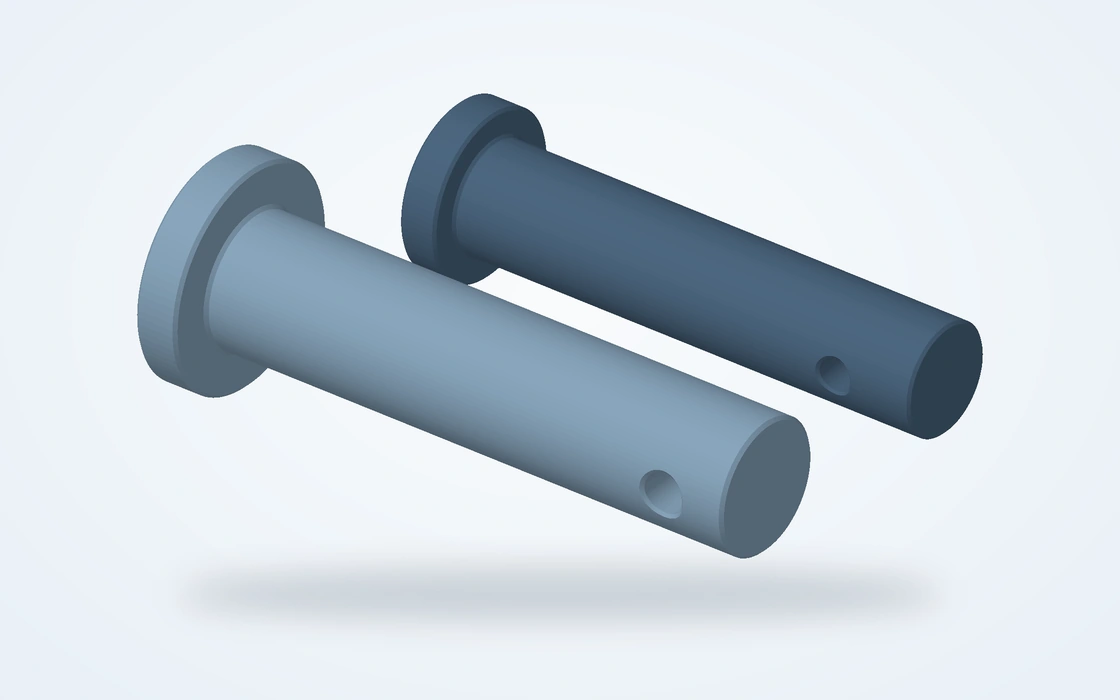
Ilustracje dwugłowowych sworzni z cylindrycznymi korpusami i cechami barkowymi

Sworznie pozycjonujące i sworznie barkowe

Do lokalizacji wymiennych narzędzi, prowadzenia ruchu lub łączenia elementów mechanicznych. Średnica ciała i długość robocza określają luzy, natomiast głowa, barak, otwór poprzeczny lub funkcja zabezpieczająca decydują o sposobie montażu i utrzymywania sworznia.

  • Średnice lokalizacyjne
  • Profile z głową
  • Cechy zabezpieczające
Omów tę część

Wymiary i pasowania obrabianych części

Niestandardowe cechy obejmują stopnie, stożki, barki, kołnierze, otwory wewnętrzne, rowki, płaszczyzny, otwory poprzeczne i wpusty. Określ długości, fazowanie, gwinty i wykończenie na rysunku w milimetrach lub calach.

ISO 286-2 · odchyłka górna / dolna · mm
Średnica nominalna (mm)H7 otwórwałek h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Stosuj klasę otworu H7 lub wału h6 tam, gdzie jest to określone na rysunku; sterowanie geometryczne definiuje się osobno.ISO 286-2

Powierzchnie oporowe wałów, otwory w tulejach oraz połączenia gwintowe

Te przykłady ilustrują zależności między gniazdami wałków a pierścieniami zaczepowymi, otworami tulei a średnicami zewnętrznymi oraz gwintami a powierzchniami oporowymi.

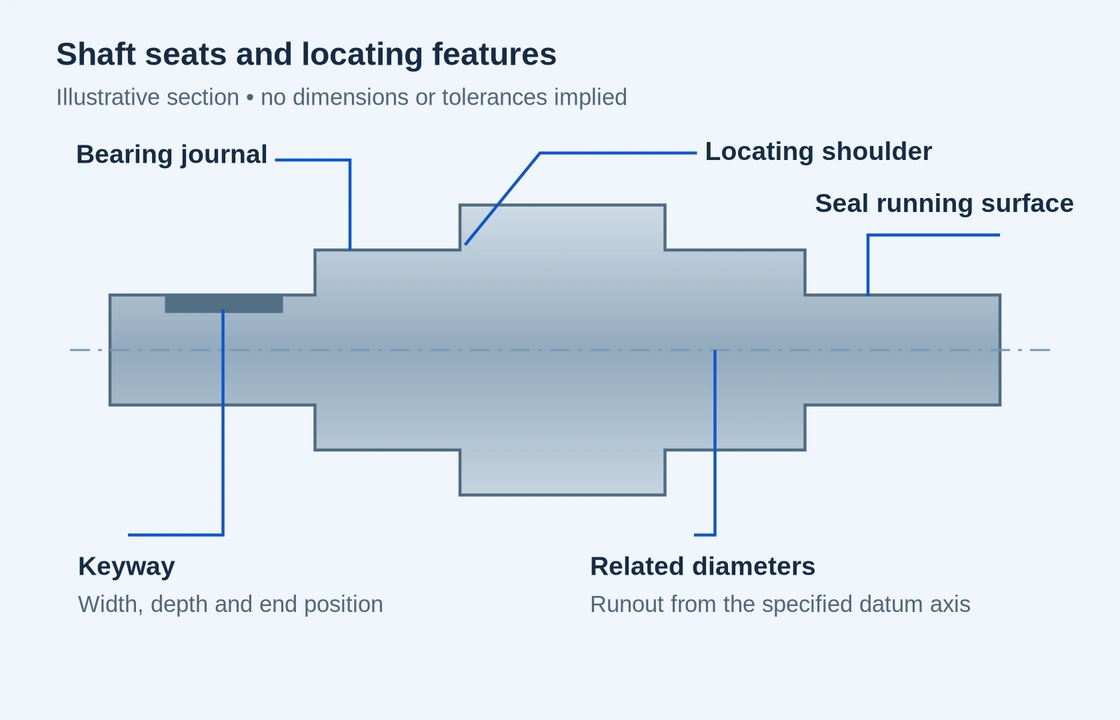
Przekrój ilustrujący powierzchnię wałka (journal), bark lokalizacyjny, powierzchnię roboczą uszczelki oraz odpowiadające jej średnice

Gniazda łożyskowe i barki pozycjonujące

Wał może zawierać powierzchnię osiową łożyska, barkę pozycjonującą łożysko w kierunku osiowym oraz drugie gniazdo dla tarczy kołowej lub sprzęgła. Ich relacja do określonej osi odniesienia ma takie samo znaczenie jak każda z podanych średnic.

Chropowatość powierzchni oporowej, biczowanie pierścienia zaczepowego oraz promień przejściowy wpływają na połączenie z łożyskiem. Powierzchnia oporowa po szlifowaniu może być odpowiednia w warunkach ekstremalnego obciążenia; sam toczenie nie jest automatycznie właściwą końcową operacją obróbkową.[1]

Powierzchnia pozycjonująca (barka czołowa)

Powierzchnia barki czołowej określa ograniczenie osiowe, podczas gdy jej wydrążenie lub promień musi zapewnić wystarczającą przestrzeń dla krawędzi elementu dopasowanego.

Powierzchnie robocze

Gniazdo łożyskowe, tor uszczelnienia oraz zewnętrzna powierzchnia niestykająca się mogą wymagać różnych wymagań dotyczących chropowatości na tym samym wale.

Tuleja kołnierzowa i gładka tuleja pokazujące powierzchnie wewnętrzne i zewnętrzne do współpracy
Rękaw ma oddzielne interfejsy wewnętrzny i zewnętrzny.

Robocze otwory walcowe i zewnętrzne średnice pozycjonujące

Otwór walcowy współpracuje z wałem lub wałkiem; średnica zewnętrzna współpracuje z obudową. Te dwa pasowania pełnią różne funkcje, nawet jeśli współdzielą tę samą oś. Flansza zapewnia osobne pozycjonowanie w kierunku osiowym.

Cienkie ścianki mogą zmieniać kształt podczas zamocowania lub montażu. W przypadku rękawa montowanego wciskowo średnica otworu w stanie zmontowanym i średnica otworu w stanie swobodnym to dwa różne zagadnienia projektowe. Dopasowana obudowa oraz metoda montażu pomagają określić zamierzony efekt końcowy.

Pasowanie ślizgowe lub pozycjonujące

Rysunek złożeniowy określa, czy wymagane jest ruch, czy też komponent ma pozostać nieruchomy.

Wloty otworów walcowych

Zaokrąglenia wlotów i czyste krawędzie ułatwiają wprowadzanie dopasowanego wałka lub wału bez zakleszczenia się na zadziorkach lub ostro zakończonych przejściach.

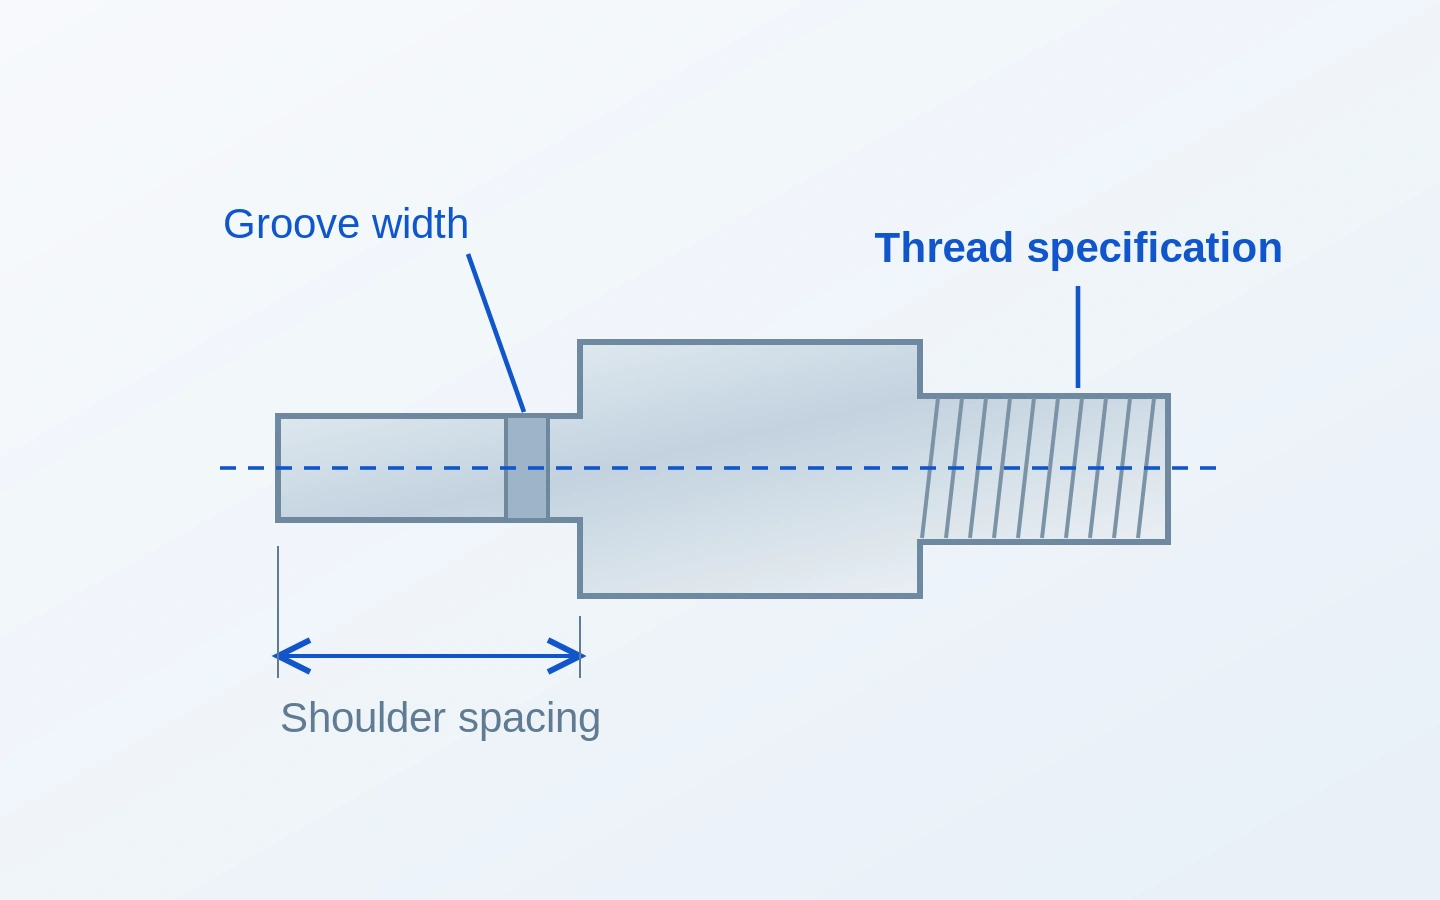
Przekrój tokarskiego elementu pokazujący specyfikację gwintu, szerokość rowka i odległość między barkami

Zanurzenie gwintu, powierzchnie oporowe i rowki

Gwintowany adapter łączy interfejs śrubowy z korpusem, pierścieniem zaczepowym oraz często z otworem wewnętrznym. Średnica, skok, kształt gwintu oraz klasa dopasowania definiują połączenie śrubowe; długość zarysu oraz powierzchnia oporowa określają sposób jego montażu.W przypadku gwintowanych elementów złącznych naszaniestandardowe śruby maszynowestrona obejmuje wymagania dotyczące główki, napędu i trzonu.

Oznaczenia metryczne i calowe wyrażają skok gwintu w różny sposób. Rowki pod pierścienie zabezpieczające oraz rowki oddechowe pod gwint są osobnymi cechami konstrukcyjnymi, a nie wymiennymi wgłębieniami. Próbka zmontowanego połączenia może pomóc wyjaśnić interfejs, ale identyfikacja gwintu nadal wymaga jednoznacznej specyfikacji.[2]

Gwinty wewnętrzne i zewnętrzne

Oba końce adaptera mogą korzystać z różnych interfejsów, z osobnymi długościami współpracy i wymaganiami kontrolnymi.

Powierzchnie oporowe i uszczelniające

W zastosowaniu uszczelniającym typ uszczelki i geometria gniazda są określane oddzielnie od gwintu mocującego.

Tokarkowe części metalowe i z inżynierskich tworzyw sztucznych

Wybór materiału zależy od obciążenia, środowiska pracy, masy oraz powierzchni styku części. Ten sam kształt może pełnić zupełnie inne funkcje, gdy wykonany jest jako stalowy wałek, aluminiowy dystans lub polimerowa tuleja prowadząca. Szczegółowe właściwości poszczególnych stopów znajdują się na powiązanych stronach materiałów.

Materiały do elementów toczeniowych
MateriałStop referencyjny / stan dostawyOdniesienie do właściwości
Stal i staliwo42CrMo4 +QT, Ovako 327A
Pręt okrągły, 40 < średnica < 100 mm
Twardość 270–320 HB
Stal nierdzewna304 / EN 1.4301Rozszerzalność cieplna 16 × 10⁻⁶/K
20–100°C
Aluminium6061-T6 / T6511 – wyciskWytrzymałość na rozciąganie ≥240 MPa
Mosiądz/miedźC36000 / C11000Przewodnictwo elektryczne 26 / 101% IACS
20°C, odpowiednio
Plastiki inżynierskiePOM-C, TECAFORM AH naturalnyWchłanianie wody 0.05 / 0.10%
24 / 96 h, 23°C

Źródła: Ovako42CrMo4; OutokumpuPodstawowa oferta; HydroStop 6061; Copper Development AssociationC36000iC11000; EnsingerTECAFORM AH naturalny. Wartości rozszerzalności, przewodnictwa i polimerów są typowe; pasowania z rysunku oraz końcowy stan dostawy pozostają osobno.

Płaszczyzny, otwory poprzeczne i wpusty na częściach tokarskich

Okragła forma podstawowa nie oznacza koniecznie elementu przeznaczonego wyłącznie do toczenia. Dodatkowa obróbka może uzupełnić cechy montażowe i napędowe na tym samym zamówionym elemencie, przy czym ich położenie jest powiązane z geometrią uzyskaną przez toczenie.[3]

Powierzchnie kluczowe i profile końcowe

Powierzchnie kluczowe zapewniają narzędziom montażowym powierzchnię styku. Ich szerokość i orientacja mogą być powiązane z gwintem, stopniem lub inną cechą.

Otworki poprzeczne i wzory otworów pod śruby

Otwory promieniowe mogą służyć do zabezpieczenia lub dostępu, podczas gdy otwory w płycie mocują element do powierzchni montażowej. Krawędzie wyjścia otworów oraz miejsca ich przecięcia są starannie przetwarzane podczas usuwania ostrzy.

Wpusty i frezowane rowki

Wpusty i wpustownice łączą element ze współpracującym wałem lub tarczą. Szerokość, głębokość i położenie wpływają na dopasowanie; kształt końców wpustownicy również musi uwzględniać dostępne miejsce w zespole.

Wykończenie powierzchni i końcowy stan dostawy

Wykończenie jest częścią specyfikacji elementu, a nie tylko jego wyglądu. Widoczna powierzchnia zewnętrzna, precyzyjny otwór walcowy oraz powierzchnia ślizgowa mogą wymagać różnych metod obróbki na jednym elemencie. Obróbkę i wykańczanie planuje się z uwzględnieniem powierzchni, które muszą zachować swoje funkcjonalne właściwości.

Obrabiane i wydebursowane

Element zachowuje określoną powierzchnię obrabianą. Załamania krawędzi, wejścia otworów walcowych, miejsca przecięcia otworów oraz początki gwintów są przetwarzane tak, aby usunąć niepożądane ostrza, zachowując przy tym określoną geometrię. Usuwanie ostrzy nie oznacza usuwania zaprojektowanej ostrej krawędzi.

Poddane obróbce cieplnej i dopiero potem dokonczane obróbką

Dla elementów wymagających hartowania kolejność operacji uwzględnia stan materiału po obróbce cieplnej. Kluczowe powierzchnie oporowe mogą wymagać wykończenia obróbką lub szlifowania po hartowaniu; końcowy stan rysunkowy określa, gdzie ta praca powinna zostać wykonana.

Anodowane, pokryte warstwą galwaniczną lub pasywne

Obróbka cieplna lub powłokowa dobierana jest zgodnie z materiałem i zastosowaniem. Anodowanie lub naniesiona powłoka mogą zmienić wymiary współpracujących elementów, dlatego dopuszczalne odchyłki otworów, pasowanie gwintów oraz obszary chronione przed powłoką należą do zakresu prac wykończeniowych. Pasywacja stali nierdzewnej to inny proces, nie stanowi warstwy galwanicznej powiększającej wymiary.[4]

Kontrola gotowych elementów toczeniowych

Sprawdź gotowe średnice, otwory wewnętrzne, długości, gwinty oraz geometrię związaną z powierzchniami odniesienia zgodnie z rysunkiem.

Określ warunki dostawy oraz wszelkie wymagane dokumenty dotyczące wymiarów, materiału lub obróbki cieplnej.

Sprawdź pierwszą sztukę przed rozpoczęciem masowej produkcji; stosuj uzgodniony plan pobierania próbek dla całej partii.

Lista kontrolna inspekcji elementów toczeniowych
CechaWymaganie rysunkoweMetoda kontroli
Średnice i otworyGranice wymiarów; miejsca pomiaruPomiar zewnętrzny / wewnętrzny; określone suwmiarki lub przymiary
Powierzchnie i długościDługość; odległość między stopami; grubość kołnierzaPomiar długości / wysokości względem powierzchni odniesienia
Wzajemne położenie względem osi bazy oraz kształt geometrycznyOś odniesienia; osobne granice kształtuPomiar za pomocą wskaźnika lub pomiar kształtu względem powierzchni odniesienia
Gwinty i rowkiKlasa gwintu; szerokość, głębokość i położenie rowkaPrzymiary gwintowe; osobny pomiar rowków
Powierzchnia i identyfikacjaChropowatość; krawędzie; numer rewizji rysunkuPomiar powierzchni; wizualna kontrola i sprawdzenie dokumentów

Zakres kontroli i dokumentacja są zgodne z rysunkiem oraz zakresem zamówienia.

Próbki, powtórne serie i dostawa

Pierwsze zamówienie może dotyczyć prób montażowych; kolejne zamówienie może wymagać dostawy tej samej części zgodnie z kontrolowaną rewizją rysunku. W obu przypadkach kluczowe jest jednoznaczne zidentyfikowanie komponentu, a nie tylko jego wizualne podobieństwo.

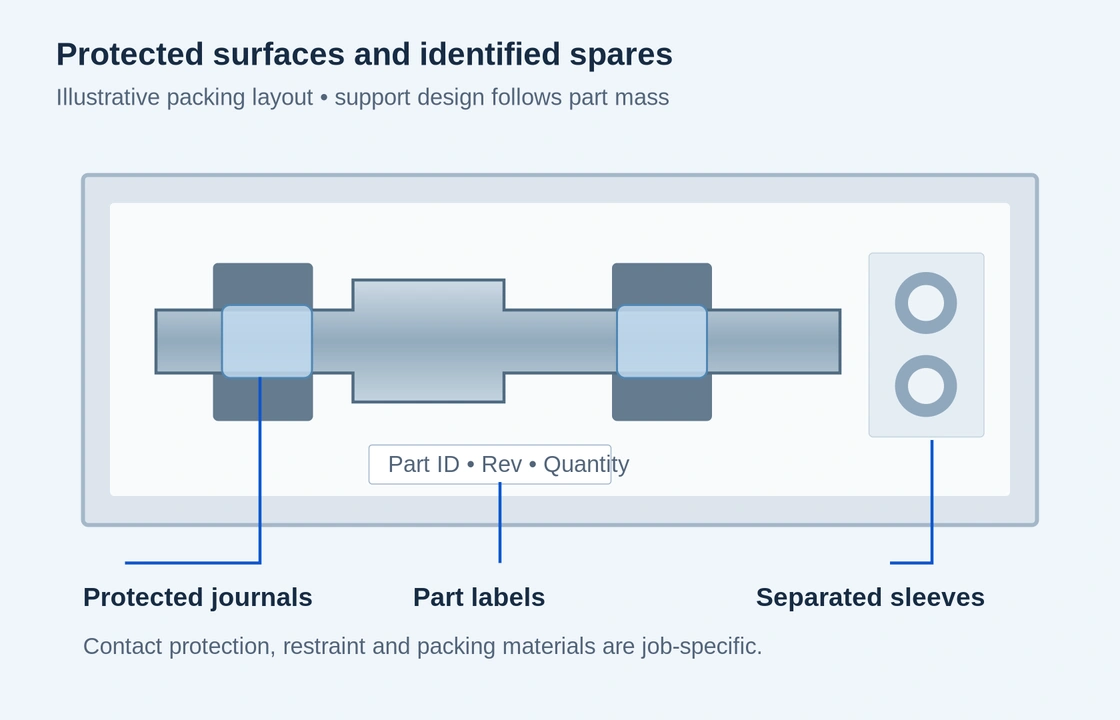
Ilustracyjny układ pakowania z chronionymi powierzchniami wałków, oddzielnymi wtułkami oraz identyfikacją elementów

Ochrona powierzchni wałów (journali), gwintów i gotowych powierzchni czołowych

Powierzchnie wałów (journali) i precyzyjne otwory wewnętrzne nie powinny stanowić punktów kontaktu dla luźnych elementów w tym samym kartonie. Dzielniki, tuleje lub indywidualne owinięcie zapobiegają wzajemnemu dotykaniu się powierzchni roboczych; ochronne kapturki mogą przykrywać wystające gwinty tam, gdzie to odpowiednie. Transportowa ochrona zgodna z materiałem pomaga zachować stan dostawy bez konieczności dodatkowego czyszczenia przed montażem.

  1. Próbki pierwszej sztuki

    Początkowa ilość umożliwia sprawdzenie części oraz jej współpracy z zespołem docelowym przed kolejnym uruchomieniem produkcji.

  2. Partie produkcyjne

    Ilość, stan gotowości oraz zakres kontroli są określone dla zamówionej partii, w tym wszelkie zmiany rysunku wprowadzone po pobraniu próbki.

  3. Powtarzane zamówienia

    Numer części, rewizja oraz zatwierdzona powłoka jednoznacznie identyfikują wymóg powtarzanego zamówienia. Zmiany materiału lub geometrii są rozdzielane od pozycji niezmienionych.

  4. Pakowanie i identyfikacja

    Powierzchnie robocze i gwinty są chronione podczas transportu. Etykiety łączą zapakowane elementy z odpowiadającym im zamówieniem i numerem części.

Co wpływa na cenę części tokarskiej

Oferty są najbardziej przydatne, gdy opisują dokładnie ten sam gotowy komponent. Cztery czynniki najczęściej wpływają na zakres prac produkcyjnych oraz koszt pojedynczej sztuki.

Surowiec i geometria

Średnica początkowa, usuwana objętość materiału, długie niepodparte odcinki oraz cienkie ścianki wpływają na czas obróbki i sposób zamocowania przedmiotu.

Dokładność funkcjonalna

Dokładne dopasowanie, wypadanie osiowe, wysoka jakość powierzchni oraz dodatkowe pomiary wpływają na proces. Powierzchnie niemające kontaktu nie muszą spełniać tych samych wymagań.

Dodatkowe operacje

Płaszczyzny, otwory poprzeczne, hartowanie, szlifowanie lub powłoki zwiększają zakres prac poza podstawowym profilem tokarskim.

Wielkość partii i wielkość zwolnienia

Prace przygotowawcze są rozłożone na całą wyprodukowaną ilość. Oddzielne partie mogą mieć inną cenę jednostkową niż jedna połączona partia.

Pytania dotyczące zamówienia CNC części tokarskich

Czy mogę rozpocząć od jednej części lub małej partii próbnej?

Tak. Próba lub niewielka ilość początkowa stanowi uzasadniony punkt wyjścia. Zamówienie początkowej ilości oraz — jeśli znana — przewidywanej ilości powtórzeń należy złożyć osobno, aby możliwe było uwzględnienie zarówno narzędzi, jak i prac przygotowawczych w obu etapach.

Czy możecie opracować projekt na podstawie istniejącej części, gdy nie posiadam pełnego rysunku?

Istniejąca część, zdjęcia lub szkic mogą być początkowym punktem dyskusji. Zużyta powierzchnia nie oddaje wiarygodnie pierwotnych wymiarów, materiału ani rodzaju obróbki cieplnej; dlatego produkcja zamiennika wymaga wcześniejszej ustalenia funkcjonalnej geometrii przed rozpoczęciem produkcji.

Czy można zawrzeć kilka numerów części w jednym zapytaniu?

Tak. Wały, tuleje, dystanse oraz powiązane komponenty mogą być przesłane razem. Prosta lista numerów części i ich ilości zapewnia identyfikowalność każdego elementu; ta sama wersja rysunku powinna być powiązana z każdą pozycją.

Czy możliwe jest wykonanie części w układzie metrycznym i calowym?

Tak. Rysunek powinien być przygotowany w systemie jednostek, dla którego został zaprojektowany. Gwinty zachowują swoje określone normy i klasy dopasowania, a nie są zastępowane przybliżonymi odpowiednikami w układzie metrycznym lub calowym. Same przeliczenie jednostek nie gwarantuje wzajemnej zamienności.

Czy mogę dostarczyć materiał lub półfabrykat częściowo obrabiony?

Materiał lub półfabrykat dostarczony przez klienta mogą zostać omówione w kontekście konkretnego zamówienia. Identyfikacja materiału, jego stan początkowy oraz pozostała tolerancja na obróbkę decydują o przydatności proponowanego półfabrykatu oraz o zakresie operacji obejmowanych w zamówieniu.

Czy powiązane komponenty mogą być dostarczane jako zestawy dopasowane?

Wymagania dotyczące zestawów dopasowanych mogą zostać uwzględnione w zapytaniu. Należy określić wymiary dopasowania, oznaczenia parowania oraz kontrolę montażową, ponieważ dostarczanie dwóch oddzielnych komponentów różni się od zaakceptowania ich dopasowania jako pary.

Czy możemy omówić kwestie poufności przed wysłaniem plików własnościowych?

Tak. Pierwsze zapytanie może opisywać komponent bez dołączania poufnego geometrii. Omówienie wymagań dotyczących poufności oraz ustalenie umowy o poufności (NDA) powinny odbyć się przed udostępnieniem kontrolowanych rysunków lub modeli.

Co określa czas realizacji zamówienia i czy można przeanalizować pilne zamówienie?

Dostępność materiału, geometria, ilość, obróbka końcowa oraz zakres kontroli pomiarowej wpływają na harmonogram. Pilne zamówienie może zostać przeanalizowane pod kątem tych operacji. Ostateczny termin dostawy należy zawrzeć w ofercie, a nie podawać jednego ogólnego czasu realizacji dla każdego elementu toczonego.

WSPARCIE PROJEKTOWE

Omów swoje niestandardowe elementy toczone

Poinformuj nas, który komponent potrzebujesz i jaką pełni funkcję w Twoim zespole. Rysunek jest pomocny, ale krótki opis wystarczy, aby rozpocząć rozmowę.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB