Vai al contenuto
VETCNCCNC MANUFACTURING
Albero scanalato illustrativo, mozzo flangiato e boccole rappresentativi di parti tornite personalizzate CNC

Parti tornite personalizzate CNC

Alberi, boccole, distanziali, perni e adattatori filettati realizzati per il vostro assemblaggio. VETCNC fornisce componenti personalizzati in metallo e in plastica tecnica, dai primi campioni alle produzioni ripetute, con profili torniti, dettagli fresati e finitura finale specificata.

  • Metalli e plastiche tecniche
  • Profili torniti + dettagli fresati
  • Campioni e lotti ripetuti

Alberi, boccole e altri componenti torniti personalizzati

Le parti riportate di seguito coprono i comuni requisiti per componenti rotondi impiegati in macchinari, dispositivi di fissaggio, strumenti e assemblaggi di apparecchiature. Ogni famiglia può integrare diametri, spalle, fori passanti e dettagli di fissaggio in un singolo componente. Si tratta di una fornitura su disegno tecnico, non di un catalogo di dimensioni fisse: la parte segue quindi il vostro assemblaggio, anziché costringere l’assemblaggio ad adattarsi a un articolo standard.

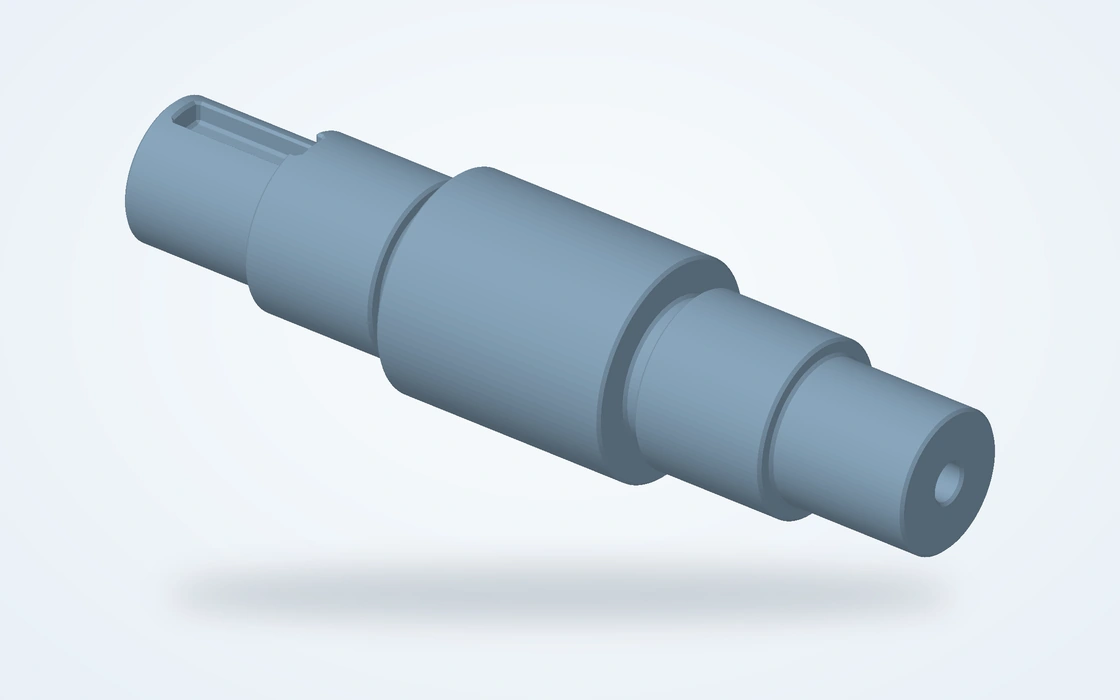
Illustrazione di un albero a gradini con diametri diversi, una linguetta e un foro assiale di estremità

Alberi e alberi scanalati

Per supportare elementi rotanti o collegare assemblaggi meccanici. Le sezioni a gradino posizionano cuscinetti, mozzi e distanziali, mentre i filetti terminali, le gole o le cave per linguetta forniscono le caratteristiche richieste di ritenzione e trasmissione del moto.

  • Sedi per cuscinetti
  • Spalle di posizionamento
  • Caratteristiche terminali
Discuti questa parte
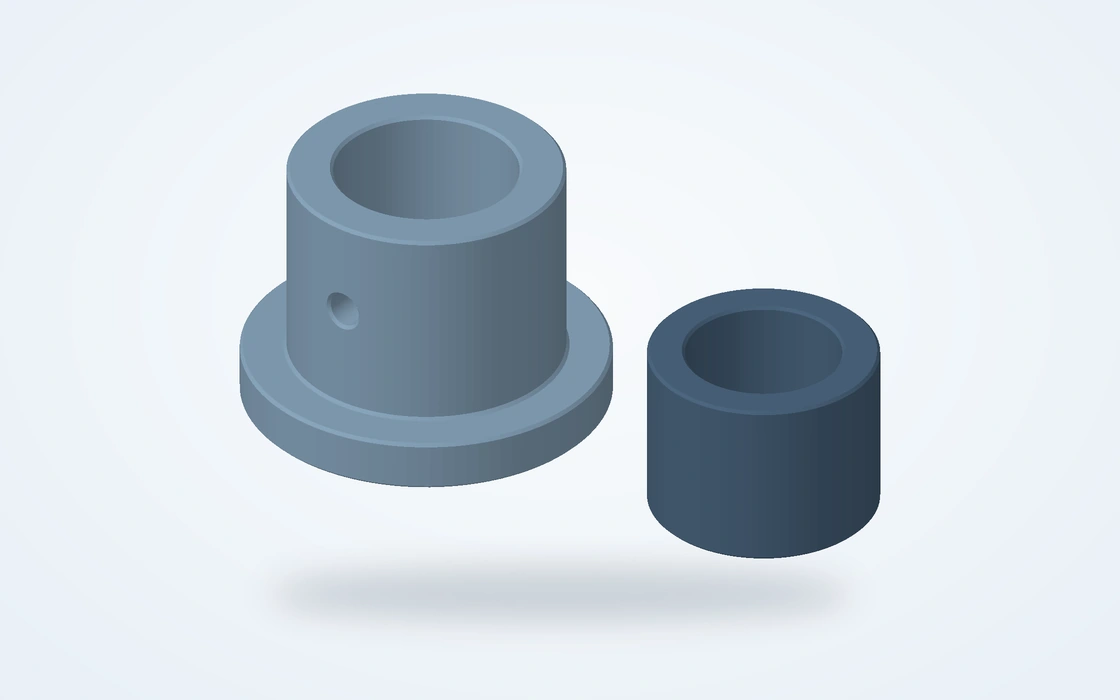
Illustrazioni di boccola semplice e boccola flangiata con fori passanti

Boccole e manicotti flangiati

Per guidare un albero, rivestire un alloggiamento o separare superfici accoppiate. Le versioni lisce e quelle flangiate combinano un foro funzionale con un diametro esterno di posizionamento; la flangia può fungere da fermo assiale o da superficie di montaggio.

  • Fori passanti o a gradini
  • Profili flangiati
  • Spessore della parete
Discuti questa parte
Distanziali torniti e anelli di ritenzione filettati illustrativi con profili diversi

Distanziali e anelli di ritenzione

Per definire un gioco nell’assemblaggio, supportare uno stack serrato o trattenere un altro componente. La lunghezza del distanziale, la geometria delle facce terminali e il foro di svincolo definiscono come il componente si inserisce tra i suoi vicini. Gli anelli di ritenzione aggiungono il filetto o la spalla specificati.

  • Distanziamento controllato
  • Gioco nel foro
  • Filetti di ritenzione
Discuti questa parte
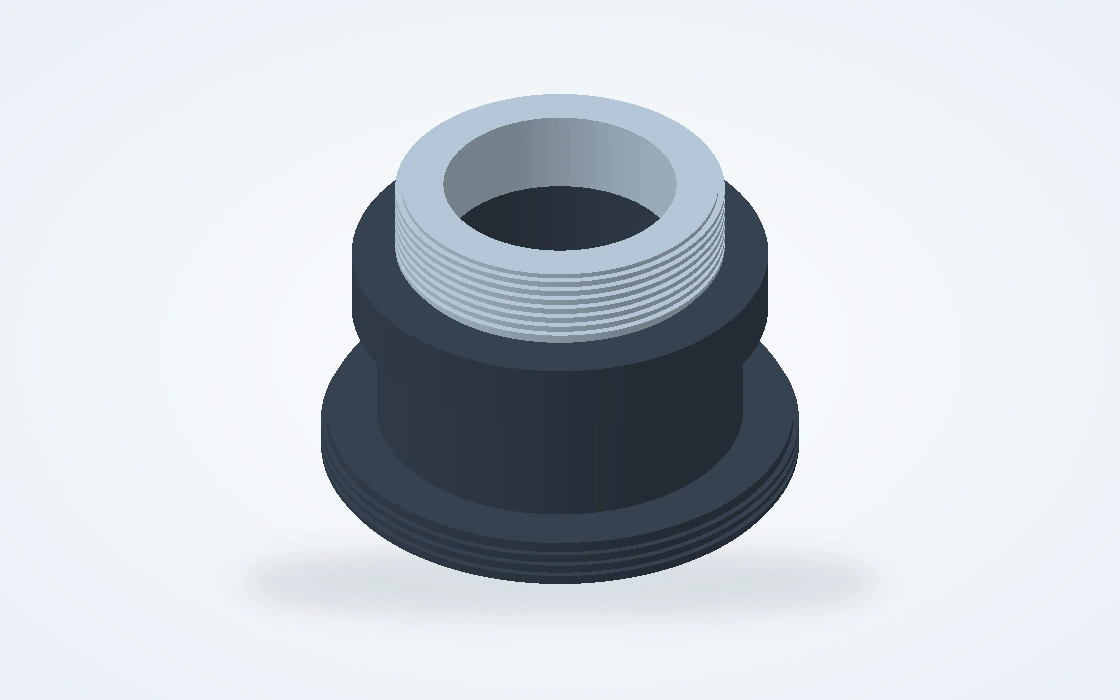
Illustrazione di un adattatore cavo a gradini con filettature esterne e una flangia di posizionamento

Adattatori e connettori filettati

Per il collegamento di componenti con interfacce di fissaggio o montaggio diverse. Filetti esterni e interni, fori scalati, diametri di centraggio e superfici di appoggio possono essere combinati con piani di serraggio o fori radiali per l’installazione.

  • Filetti interni / esterni
  • Diametri del maschio di centraggio
  • Superfici di assemblaggio
Discuti questa parte
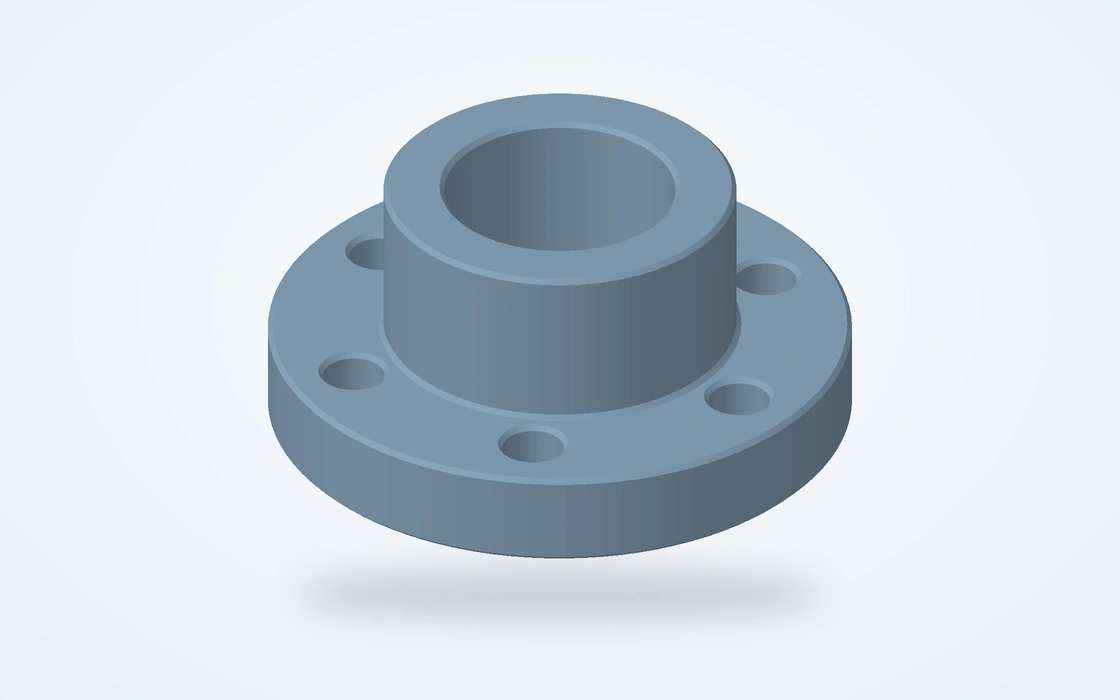
Illustrazione di un mozzo flangiato che mostra un foro centrale, un diametro di centraggio e fori di fissaggio

Flange e mozzi rotondi

Per il montaggio di un componente circolare su una piastra, un albero o una scatola. Un centraggio e una superficie di appoggio torniti ne definiscono la posizione; il cerchio di fori, il foro passante, la linguetta o le viti di bloccaggio completano il collegamento all’equipaggiamento abbinato.

  • Centraggi e fori
  • Cerchi di fori
  • Superfici di montaggio
Discuti questa parte
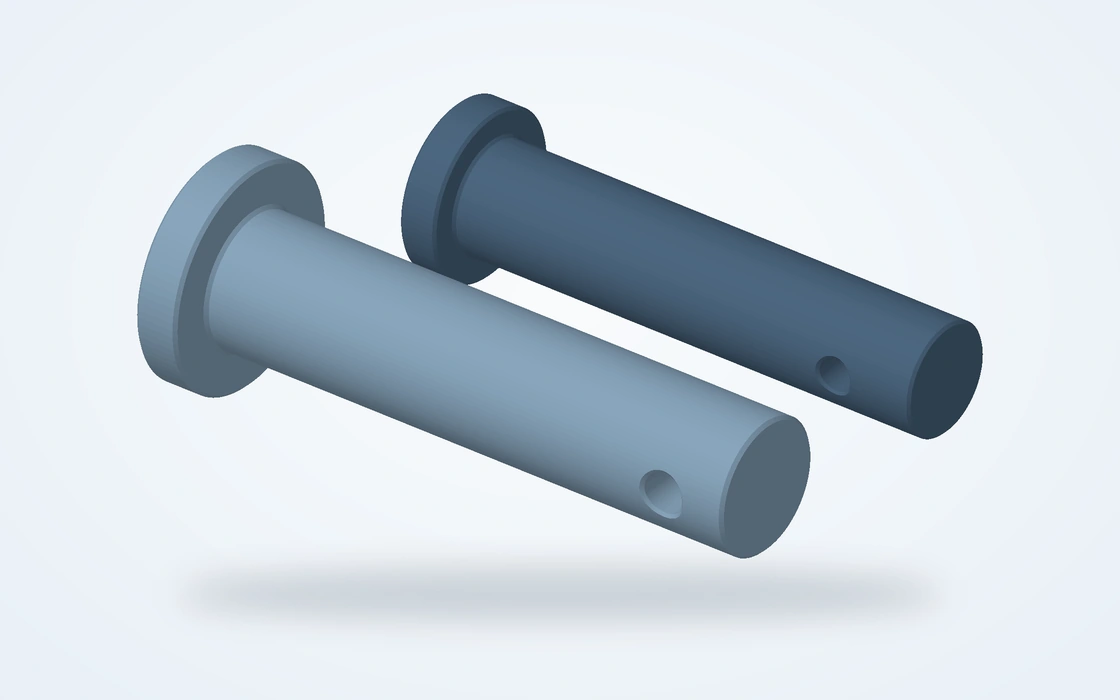
Illustrazioni di perni a due teste con corpi cilindrici e caratteristiche a spalla

Perni di centraggio e perni a spalla

Per il centraggio di attrezzature rimovibili, la guida del movimento o il collegamento di elementi meccanici. Il diametro del corpo e la lunghezza operativa determinano l’aderenza, mentre la testa, la spalla, il foro trasversale o la caratteristica di ritenzione definiscono come il perno viene installato e fissato.

  • Diametri di posizionamento
  • Profili con testa
  • Caratteristiche di ritenzione
Discuti questa parte

Dimensioni e tolleranze dei componenti torniti

Le caratteristiche personalizzate includono gradini, conicità, spalle, flange, fori, gole, piani di serraggio, fori trasversali e linguette. Specificare lunghezze, smussi, filettature e finiture sul disegno, in millimetri o pollici.

ISO 286-2 · deviazione superiore / inferiore · mm
Diametro nominale (mm)Foro H7Albero h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Utilizzare la classe foro H7 o albero h6 dove indicato sul disegno; i controlli geometrici sono definiti separatamente.ISO 286-2

Sedi per alberi, fori per manicotti e interfacce filettate

La precisione più utile si ottiene sulle superfici che realizzano il posizionamento, la rotazione, lo scorrimento o il fissaggio. Questi tre esempi mostrano come le caratteristiche correlate operino in sinergia, pertanto un diametro con tolleranza stretta non viene considerato isolatamente rispetto alla sua spalla, al foro passante o al filetto di accoppiamento.

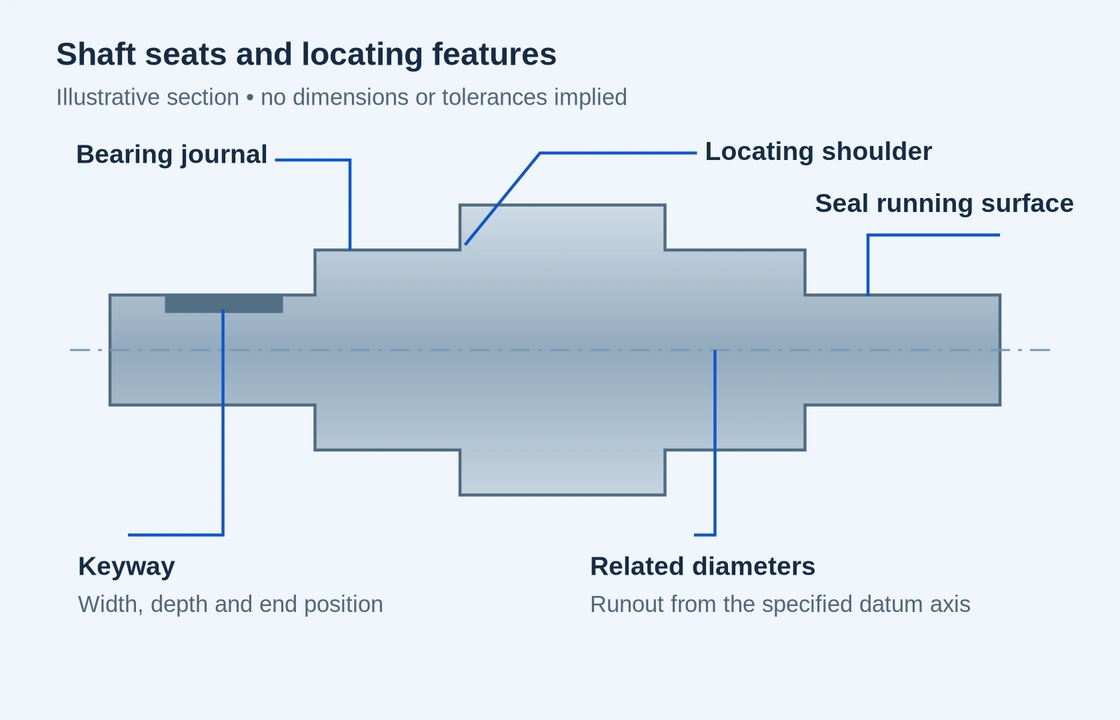
Sezione illustrativa che identifica il tratto di albero (journal), la spalla di posizionamento, la superficie di scorrimento della guarnizione e i diametri correlati

Sedi per cuscinetti e spalle di posizionamento

Un albero può includere un perno per cuscinetto, una spalla che ne definisce assialmente la posizione e una seconda sede per un mozzo o un giunto. La loro relazione rispetto all’asse di riferimento specificato è altrettanto importante quanto ciascun diametro.

La finitura della superficie di appoggio, la concentricità della spalla e il raggio di raccordo influenzano l’interfaccia con un cuscinetto. Una superficie di appoggio rettificata può essere appropriata per condizioni operative gravose; la tornitura da sola non è automaticamente l’operazione finale corretta.[1]

Faccia di posizionamento

La faccia della spalla stabilisce l’arresto assiale, mentre la sua svasatura o il suo raggio devono lasciare spazio per il bordo dell’elemento di accoppiamento.

Superfici funzionali

Una sede per cuscinetto, una pista per tenuta e una superficie esterna non a contatto possono richiedere requisiti di finitura diversi sullo stesso albero.

Boccola flangiata e boccola semplice che mostrano le superfici di accoppiamento interne ed esterne
Un manicotto presenta interfacce distinte interna ed esterna.

Fori funzionali e diametri esterni di posizionamento

Il foro lavora con un albero o un perno; il diametro esterno lavora con una carcassa. Questi due accoppiamenti soddisfano scopi diversi, anche quando condividono lo stesso asse. La flangia fornisce un ulteriore posizionamento assiale.

Le pareti sottili possono deformarsi durante il serraggio o il montaggio. Per un manicotto montato a pressione, il foro in stato montato e il foro in stato libero rappresentano due questioni progettuali distinte. La carcassa di accoppiamento e il metodo di montaggio contribuiscono a definire il risultato atteso.

Accoppiamento scorrevole o di posizionamento

Il disegno di montaggio indica se è richiesto un movimento oppure se il componente deve rimanere fisso.

Entrate dei fori

I raccordi di ingresso e i bordi puliti facilitano l’inserimento del perno o dell’albero di accoppiamento senza inceppamenti causati da bave o brusche variazioni di profilo.

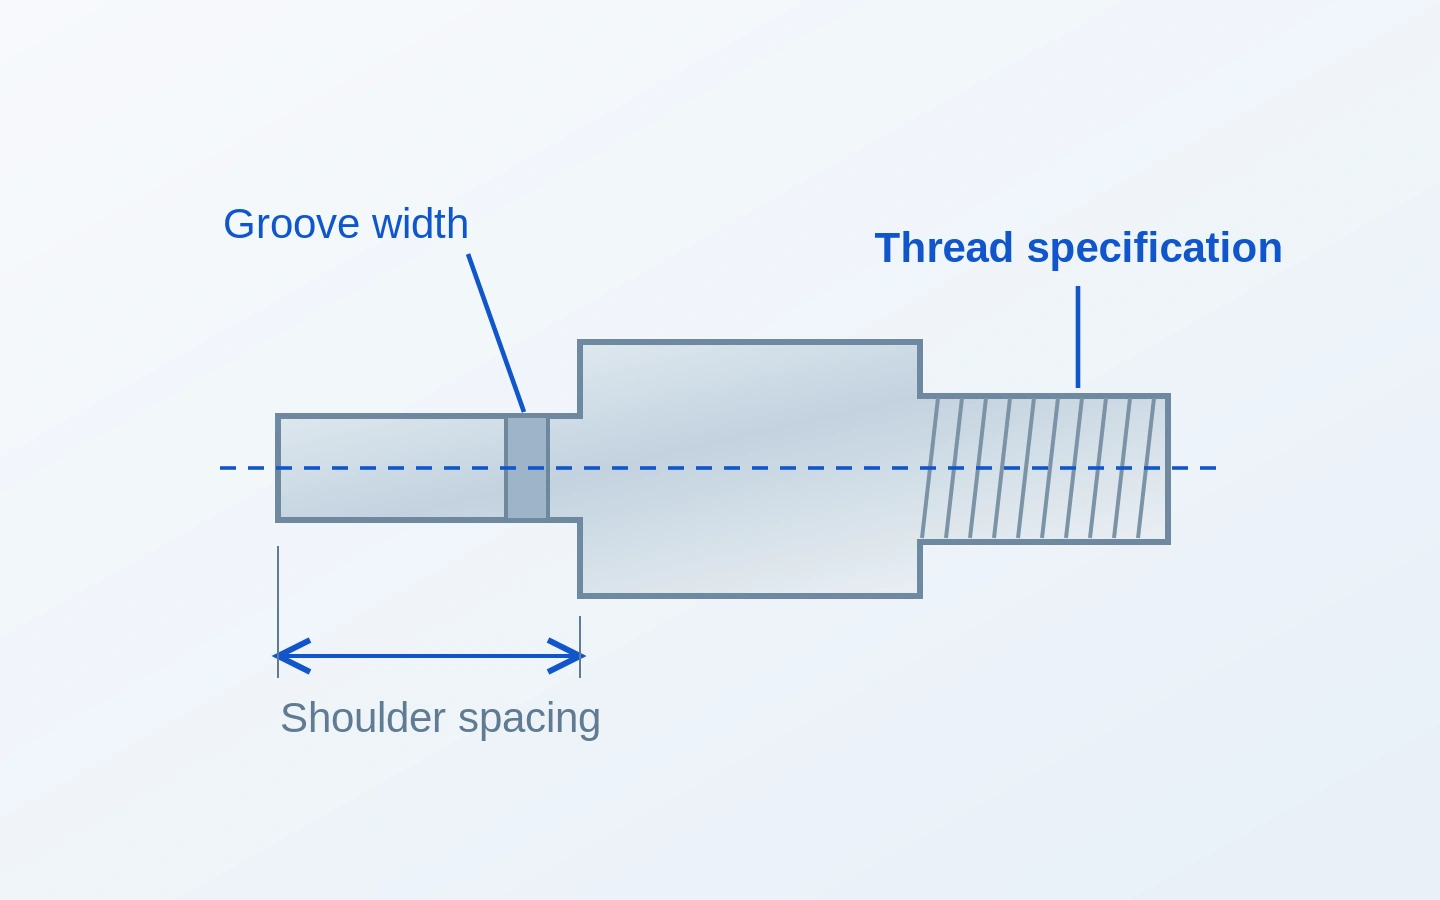
Sezione di un componente tornito che mostra la specifica della filettatura, la larghezza della gola e l’interasse tra le spalle

Imbocco filettato, facce di appoggio e gole

Un adattatore filettato combina un’interfaccia a vite con un corpo, una spalla e spesso un foro passante. Diametro, passo, forma del filetto e classe di accoppiamento definiscono il collegamento filettato; la lunghezza di impegno e la superficie di appoggio definiscono come avviene l’assemblaggio.Per gli elementi di fissaggio filettati, la nostraviti speciali per macchinepagina copre i requisiti relativi a testa, sistema di azionamento e gambo.

Le quotature metriche e in pollici esprimono il passo in modo diverso. Le gole per anelli elastici e le svasature filettate sono caratteristiche distinte, non recessi intercambiabili. Un campione di accoppiamento può aiutare a chiarire l’interfaccia, ma l’identificazione del filetto richiede comunque una specifica definita.[2]

Filetti interni ed esterni

Le due estremità di un adattatore possono utilizzare interfacce diverse, con lunghezze di impegno e requisiti di ispezione distinti.

Superfici di appoggio e di tenuta

Per un’applicazione di tenuta, il tipo di guarnizione e la geometria della sede vengono identificati separatamente dal filetto di fissaggio.

Parti tornite in metallo e in plastica tecnica

La scelta del materiale segue i carichi applicati, l’ambiente operativo, il peso e le superfici di contatto del componente. La stessa forma può assolvere funzioni molto diverse se realizzata come albero in acciaio, distanziale in alluminio o manicotto guida in polimero. I confronti dettagliati tra leghe sono disponibili sulle pagine materiali collegate; qui l’attenzione è rivolta al componente finito.

Materiali per componenti torniti
MaterialeGrado / condizione di riferimentoProprietà di riferimento
Acciaio e acciai legati42CrMo4 +QT, Ovako 327A
Barra tonda, 40 < diametro < 100 mm
Durezza 270–320 HB
Acciaio inossidabile304 / EN 1.4301Dilatazione termica 16 × 10⁻⁶/K
20–100°C
AlluminioEstruso 6061-T6 / T6511Resistenza allo snervamento ≥240 MPa
Ottone/rameC36000 / C11000Conducibilità elettrica 26 / 101% IACS
20°C, rispettivamente
Plastiche tecnichePOM-C, TECAFORM AH naturaleAssorbimento d’acqua 0.05 / 0.10%
24 / 96 h, 23°C

Riferimenti: Ovako42CrMo4; OutokumpuGamma principale; HydroLega 6061; Copper Development AssociationC36000eC11000; EnsingerTECAFORM AH naturale. I valori di dilatazione, conducibilità ed elastomeri sono tipici; gli adattamenti disegnati e lo stato finale di consegna rimangono distinti.

Piani, fori trasversali e cave di chiavetta su parti tornite

Una forma di base circolare non implica necessariamente un componente realizzabile esclusivamente mediante tornitura. Ulteriori lavorazioni possono completare le caratteristiche di installazione e di trasmissione sullo stesso componente ordinato, con le loro posizioni correlate alla geometria tornita.[3]

Piattezze per chiave e profili di estremità

I piani forniscono una superficie di contatto per gli utensili di montaggio. La loro larghezza e orientamento possono essere riferiti a un filetto, una spalla o un’altra caratteristica, anziché essere lasciati come una seconda operazione arbitraria.

Fori trasversali e schemi di bullonatura

I fori radiali possono ospitare elementi di ritenzione o consentire l’accesso, mentre i fori sulle flange fissano il componente a una superficie di montaggio. L’uscita dei fori e le intersezioni vengono trattate con attenzione durante la sbavatura.

Ranature per linguetta e cave fresate

Chiavette e cave collegano il componente a un albero o a un mozzo abbinati. Larghezza, profondità e posizione influenzano tutte l’aderenza; anche la forma dell’estremità della cava deve prevedere spazio sufficiente all’interno dell’insieme.

Finitura superficiale e condizione finale di consegna

La finitura fa parte delle specifiche del componente, non solo del suo aspetto esteriore. Una superficie esterna visibile, un foro di precisione e una superficie di scorrimento possono richiedere trattamenti diversi su un singolo componente. Le operazioni di lavorazione e di finitura sono pianificate in funzione delle superfici che devono mantenere la propria funzionalità.

Lavorati e sgrassati

Il componente conserva la superficie lavorata specificata. Gli smussi ai bordi, gli ingressi dei fori, le intersezioni tra fori e gli inizi dei filetti vengono rifiniti per rimuovere le sbavature indesiderate, preservando tuttavia la geometria definita. La sbavatura non equivale alla rimozione di uno spigolo affilato previsto in progetto.

Temprati e finiti con lavorazione meccanica

Per i componenti che richiedono la tempra, la sequenza tiene conto dello stato del materiale dopo il trattamento termico. Sedili critici potrebbero necessitare di lavorazione a finitura o rettifica successiva alla tempra; la condizione finale indicata nel disegno identifica dove tale lavorazione deve essere eseguita.

Anodizzato, nichelato o passivato

Il trattamento dipende dal materiale e dall’applicazione. L’anodizzazione o un rivestimento depositato possono modificare le dimensioni di accoppiamento, quindi il sovrametallo per fori, l’adattamento filettato e le aree mascherate rientrano nell’ambito della finitura.[4]

Ispezione dei componenti torniti finiti

Verificare i diametri, i fori, le lunghezze, le filettature e la geometria correlata ai riferimenti (datum) rispetto al disegno.

Specificare lo stato di consegna e tutti i documenti richiesti relativi a dimensioni, materiale o trattamenti.

Controllare il primo pezzo prima della produzione ripetuta; utilizzare il piano di campionamento concordato per il lotto.

Checklist per ispezione di parti tornite
CaratteristicaRequisito sul disegnoMetodo di ispezione
Diametri e foriLimiti dimensionali; posizioni delle misurazioniMisurazione esterna / interna; calibri specificati
Spalle e lunghezzeLunghezza; distanza tra spalle; spessore del risaltoMisurazione della lunghezza / altezza rispetto al riferimento (datum)
Runout e formaAsse di riferimento (datum); limiti di forma separatiMisurazione con indicatore / forma basata sul riferimento (datum)
Filetti e goleClasse di filettatura; larghezza, profondità e posizione della golaCalibri filettati; misurazione separata della gola
Superficie e identitàRugosità; spigoli; revisione del disegnoMisurazione della superficie; controlli visivi / documentali

La copertura e i registri dell’ispezione seguono il disegno e l’ambito dell’ordine.

Campioni, lotti ripetuti e protezione durante la consegna

Un primo ordine può essere destinato a prove di assemblaggio; un ordine ripetuto potrebbe richiedere lo stesso componente fornito secondo una revisione controllata. Entrambi dipendono da un componente chiaramente identificato, non semplicemente da un pezzo simile nell’aspetto.

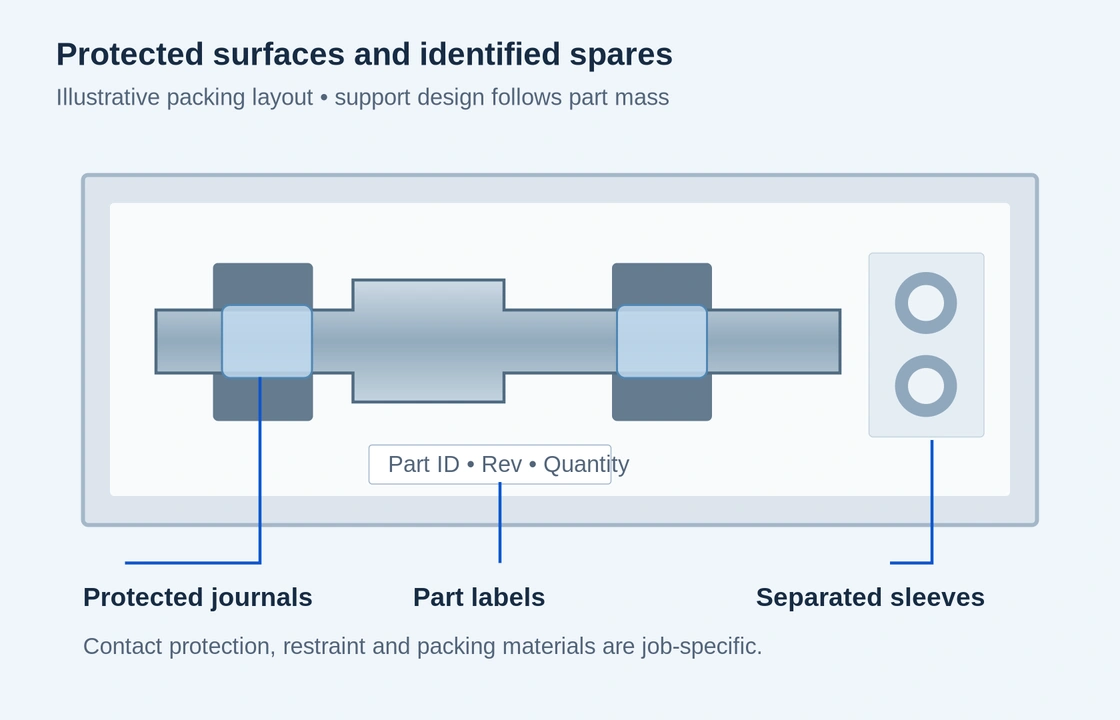
Layout illustrativo dell’imballaggio con zone protette degli alberi, manicotti separati e identificazione del pezzo

Protezione di zone di appoggio (journal), filettature e superfici finite

Le zone di appoggio degli alberi e i fori di precisione non devono diventare punti di contatto per pezzi sciolti nello stesso cartone. Separatori, manicotti o imballaggio individuale possono mantenere separate le superfici lavorate; tappi protettivi possono coprire le filettature esposte, ove idonei. Una protezione per il trasporto compatibile con il materiale contribuisce a preservare lo stato di consegna senza generare ulteriori problemi di pulizia in fase di assemblaggio.

  1. Campioni del primo pezzo

    Una quantità iniziale consente di verificare il pezzo e la sua interazione con l’insieme di accoppiamento prima del successivo rilascio produttivo.

  2. Lotti di produzione

    Quantità, stato finito e copertura dell’ispezione sono definiti per il lotto ordinato, comprese eventuali modifiche al disegno successive al campione.

  3. Ordini ripetuti

    Il numero di parte, la revisione e la finitura approvata identificano il requisito ripetibile. Le modifiche al materiale o alla geometria sono distinte dagli elementi non modificati.

  4. Imballaggio e identificazione

    Le superfici funzionali e le filettature sono protette durante il trasporto. Le etichette collegano i pezzi imballati all’ordine e al numero di parte corrispondenti.

Cosa influenza il prezzo di un componente tornito

I preventivi sono più utili quando descrivono lo stesso componente finito. Quattro fattori modificano comunemente il lavoro di produzione e il costo per pezzo.

Materiale grezzo e geometria

Il diametro iniziale, la quantità di materiale asportato, le sezioni lunghe non supportate e le pareti sottili influenzano il tempo di lavorazione e il fissaggio del pezzo.

Precisione funzionale

Accoppiamenti stretti, eccentricità, finiture fini e misurazioni aggiuntive influenzano il processo. Le superfici non funzionali non devono soddisfare gli stessi requisiti.

Operazioni aggiuntive

Piani, fori trasversali, tempra, rettifica o rivestimenti aggiungono lavorazioni rispetto al semplice profilo tornito.

Dimensione del lotto e della spedizione

Il lavoro di attrezzaggio è distribuito sulla quantità prodotta in un’unica serie. Rilasci separati possono avere un costo unitario diverso rispetto a un unico lotto combinato.

Domande sull’ordine di componenti torniti CNC

Posso iniziare con un singolo pezzo o un piccolo lotto campione?

Sì. Un campione o un’esigenza a basso volume rappresenta un punto di partenza valido. Indicare separatamente la quantità iniziale e, se nota, la probabile quantità di ripetizione, in modo che attrezzature e setup possano essere valutati per entrambe le fasi.

Potete lavorare partendo da un componente esistente, nel caso in cui non disponga di un disegno completo?

Un componente esistente, fotografie o uno schizzo possono avviare la discussione. Una superficie usurata non mostra in modo affidabile le sue dimensioni originali, il materiale o il trattamento; pertanto, per la produzione di un ricambio è necessaria una definizione concordata della geometria funzionale prima dell’avvio della produzione.

È possibile includere più numeri di parte in una singola richiesta?

Sì. Alberi, manicotti, distanziali e componenti correlati possono essere inviati insieme. Un semplice elenco di numeri di parte e quantità mantiene l’identificabilità di ciascun articolo; la stessa revisione del disegno deve rimanere associata a ogni riga.

È possibile produrre sia componenti in misure metriche che in pollici?

Sì. Mantenere il disegno nel sistema di unità previsto. Le filettature conservano lo standard e la classe di accoppiamento specificati, anziché essere sostituite con una misura metrica o in pollici approssimativamente equivalente. La semplice conversione delle unità non garantisce l’intercambiabilità.

Posso fornire io stesso il materiale o un semilavorato parzialmente lavorato?

La fornitura da parte del cliente di materiale grezzo o semilavorati può essere valutata caso per caso. L’identità del materiale, le condizioni iniziali e il sovrappiù di materiale disponibile per la lavorazione determinano se il semilavorato proposto è idoneo e quali operazioni sono incluse.

È possibile fornire componenti correlati come set abbinati?

I requisiti per i set abbinati possono essere indicati nella richiesta di preventivo. È necessario definire le dimensioni di accoppiamento, i riferimenti per l’abbinamento e il controllo di assemblaggio, poiché fornire due componenti separati è diverso dall’accettarne l’accoppiamento come coppia.

Possiamo discutere la riservatezza prima dell’invio di file proprietari?

Sì. La prima richiesta può descrivere il componente senza includere geometrie riservate. Discutere i requisiti di riservatezza e gli accordi relativi all’NDA prima di condividere disegni o modelli soggetti a controllo.

Cosa determina i tempi di consegna e un’esigenza urgente può essere valutata?

Disponibilità del materiale, geometria, quantità, finiture e portata dei controlli influenzano tutti il cronoprogramma. Una richiesta urgente può essere esaminata alla luce di tali operazioni. L’impegno sulla data di consegna va indicato nel preventivo, non come una promessa generica sui tempi di consegna per ogni componente tornito.

SUPPORTO PER IL PROGETTO

Discuti i tuoi componenti torniti personalizzati

Indicaci quale componente ti serve e quale funzione svolge nel tuo assieme. Un disegno è utile, ma una breve descrizione è sufficiente per avviare la conversazione.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB