Boccole e manicotti per cuscinetti in nylon
Inviare le dimensioni dell'albero e della sede insieme al disegno della boccola. Indicare il gioco previsto, il carico, il lubrificante e le condizioni in cui deve essere accettato il foro.
Inviare le dimensioni dell'albero e della sede insieme al disegno della boccola. Indicare il gioco previsto, il carico, il lubrificante e le condizioni in cui deve essere accettato il foro.
Il profilo dei denti, il modulo o il passo, l'angolo di pressione, il foro e il mozzo definiscono una ruota dentata in nylon. Il metodo di taglio e l'ispezione dei denti devono essere concordati in base alla geometria specifica.
Indicare la superficie di scorrimento, il senso di movimento e i punti di fissaggio. Includere il materiale della superficie di contatto e le condizioni di pulizia, affinché la revisione copra il modo in cui la guida è posizionata e utilizzata.
Identificare le facce soggette a carico e il foro che determina il posizionamento dell'anello. Specificare la soluzione di fissaggio, il gioco e qualsiasi misura da verificare in fase di montaggio prima dell'accettazione dell'insieme.
Indicare la superficie di lavoro, le viti a scomparsa e i limiti di sostituzione. Fornire carico, movimento e materiale di contatto, invece di indicare esclusivamente «resistente all'usura» come requisito.
Definisci le superfici di posizionamento e il modo in cui il componente verrà fissato. Includi l’ambiente di ispezione o assemblaggio, specialmente quando l’allineamento deve essere ripetuto in un altro sito.
Il PA6 estruso è un materiale semifinito ingegneristico consolidato per componenti meccanici. La sua combinazione di tenacità, capacità di smorzamento e comportamento all’usura lo rende adatto a guide e boccole. [2]
Tra le grade naturali elencate, TECAMID 66 è leggermente più rigido di TECAMID 6 (3,500 rispetto a 3,300 MPa), ma non offre alcun incremento di rigidità rispetto al TECAST T colato (3,500 MPa). Nell’intervallo 23–60°C, la sua dilatazione termica longitudinale è 11 × 10⁻⁵/K rispetto a 12 × 10⁻⁵/K per le grade PA6. Per la stessa lunghezza e variazione di temperatura, ciò significa una crescita termica leggermente minore, contribuendo a limitare la variazione dell’accoppiamento con un componente metallico. Manteniamo il condizionamento all’umidità in questa valutazione dell’accoppiamento.[1]
Il nylon colato 6, spesso indicato come PA6G, è sia un’opzione di forma semifinita sia una scelta di materiale. Un grezzo in nylon colato può comunque essere lavorato a finitura secondo il tuo disegno; questo processo non equivale all’iniezione di un componente finito. [3]
Una formulazione caricata o lubrificata richiede una propria valutazione del materiale. Ad esempio, un PA6 colato modificato con MoS₂ è un prodotto diverso da una classe non caricata; non assumere che ogni nylon scuro contenga lo stesso additivo. [4]
Una nota che riporta soltanto «nylon» lascia aperti il tipo di PA, il percorso di approvvigionamento, gli additivi e le condizioni di fornitura. Inviare la specifica materiale corrente e indicare le alternative ammesse. Un colore equivalente, un nome commerciale o una descrizione del fornitore non costituiscono autorizzazione alla sostituzione del materiale.
Le opzioni di materiale sono da discutere, non rappresentano un elenco di disponibilità a magazzino. Per ogni ordine devono essere confermati grado, fornitore e dimensioni disponibili del grezzo.
| Proprietà | PA6 estruso TECAMID 6 naturale | PA6 colato TECAST T naturale | PA66 TECAMID 66 naturale | Condizioni di prova |
|---|---|---|---|---|
| Densità (g/cm³) | 1.14 | 1.15 | 1.15 | — |
| Resistenza a trazione (MPa) | 79 | 83 | 85 | 50 mm/min |
| Modulo di trazione (MPa) | 3,300 | 3,500 | 3,500 | 1 mm/min |
| Durezza (Shore D) | 79 | 83 | 82 | Shore D |
| Espansione termica (×10⁻⁵/K) | 12 | 12 | 11 | 23–60°C, direzione longitudinale |
| Assorbimento d'acqua (%) | 0.30 / 0.60 | 0.20 / 0.40 | 0.20 / 0.40 | 24 h / 96 h a 23°C |
Proprietà tipiche delle grade di materiale indicate; specificare le condizioni di umidità per l’accettazione dimensionale.
Le poliammidi possono assorbire umidità dall’ambiente circostante. L’entità dell’effetto dipende dal materiale, dalle dimensioni del componente, dall’umidità, dalla temperatura e dal tempo. Una misura rilevata subito dopo la lavorazione non deve essere considerata immutabile dopo stoccaggio o utilizzo. [5]
Seleziona una condizione di misurazione da includere nella tua specifica per componenti in nylon
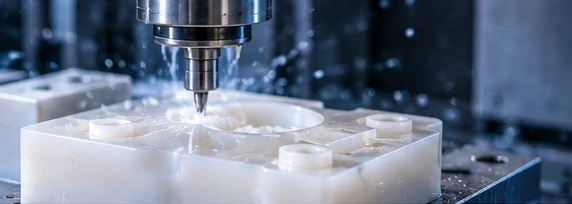
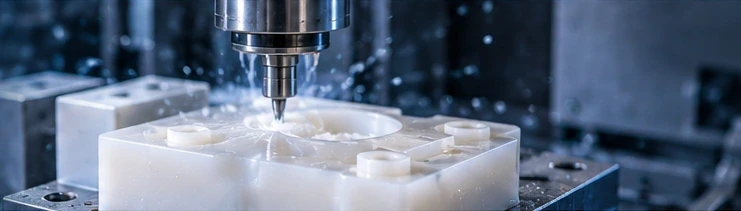
Le superfici di posizionamento, le aree portanti, l’accessibilità degli utensili, il supporto del pezzo e la sequenza delle caratteristiche influenzano la fresatura. Tasche, raccordi e fori passanti richiedono un modello e un disegno coerenti.
Il diametro del foro, il diametro esterno e le spalle definiscono l’accoppiamento con l’albero o la carcassa. Lo stato di ispezione deve essere specificato; le dimensioni dei singoli componenti non determinano di per sé il gioco funzionale in condizioni di montaggio.
I denti delle ruote dentate, gli inserti, i fori trasversali, il condizionamento e le verifiche funzionali potrebbero richiedere un’operazione separata o un supporto specializzato. Confermare cosa è incluso, chi esegue il lavoro e quali risultati accompagnano i componenti.
| Caratteristica | Specifiche | Condizione di accettazione | Verifica |
|---|---|---|---|
| Fori e sedi per cuscinetti | Limiti di diametro; albero/cuscinetto abbinato | Temperatura e stato di umidità specificati | Controlli separati per parti sfuse e fori montati |
| Facce guida e piani di appoggio | Riferimenti geometrici; planarità/parallelismo; sistema di fissaggio | Supporto definito; nessuna deformazione forzata | Misurazioni delle facce nel supporto specificato |
| Filettature e inserti | Forma del filetto; profondità; specifica dell’inserto | Requisiti specificati per montaggio e coppia di serraggio | Controllo del filetto; prova separata di installazione dell’inserto |
| Pareti sottili e caratteristiche profonde | Spessore minimo delle pareti; superfici funzionali; punti di misura | Caratteristiche accessibili; assenza di distorsione durante l’ispezione | Dimensioni critiche nei punti identificati |
| Facce di scorrimento e usura | Finitura funzionale; materiale abbinato; movimento | Condizioni operative e di prova definite | Controllo dimensionale; prova di usura specificata separata |
| Dimensioni dipendenti dalle condizioni | Stato accettato; procedura di condizionamento; revisione del disegno | Tempo richiesto o stato di umidità | Ambiente di misura registrato e stato di condizionamento |
Le tolleranze del nylon dipendono dalla qualità, dalla geometria e dalle condizioni di impiego. Il preventivo conferma i limiti concordati e le condizioni di misura.
Per una guida a scorrimento o una bussola di cuscinetto, indicare la superficie abbinata, la velocità, il carico e la lubrificazione. Specificare se il carico è continuo o intermittente e come verrebbe valutato il guasto in una prova su campione.
Segnalare le aree che possono essere serrate e qualsiasi faccia che deve rimanere intatta. Concordare se un componente flessibile debba essere ispezionato in posizione libera, con supporto o montato, e indicare la postazione di fissaggio qualora influisca sull’accettazione.
Per i componenti in nylon, umidità, contatto con fluidi, prodotti detergenti e condizioni di stoccaggio vanno considerati insieme alla temperatura operativa. Queste condizioni valgono in ogni sito di utilizzo, quindi il margine di umidità è fissato per il vostro ambiente operativo.
Il disegno di assemblaggio definisce il tipo di fissaggio, l’interferenza o il gioco e l’accessibilità per il montaggio. L’accesso agli inserti e per la sostituzione deve essere risolto prima dell’approvazione del componente.
Nessun argomento di revisione selezionato.
Un campione usurato mostra il pattern di usura, non la dimensione obiettivo del nuovo componente. Distinguiamo le superfici di lavoro dalle superfici di riferimento di montaggio non usurato e registriamo lo stato di umidità del vecchio componente in nylon prima di confrontarne le dimensioni con quelle del materiale nuovo in stock.
Per un ingranaggio o un componente di posizionamento di ricambio, l’ingranaggio, l’albero e la carcassa già presenti definiscono le interfacce a cui il nuovo componente deve corrispondere esattamente. Verifichiamo tali interfacce non usurate rispetto al disegno rilasciato, anziché replicare la geometria di un dente o di un foro usurati.
Quando viene sostituito un supporto di contatto, le superfici di posizionamento e il percorso di serraggio della fixture conservata continuano a governare l’assemblaggio. Manteniamo l’altezza di supporto prevista e verifichiamo l’accessibilità intorno al nuovo supporto, in particolare nelle zone in cui l’usura precedente ha modificato la posizione di contatto.
Per applicazioni a contatto con alimenti, comportamento elettrico o altri impieghi controllati, confermare esattamente la classe di materiale approvata e i documenti richiesti per il componente finito.
Specificare la rugosità solo dove soddisfi un requisito funzionale o estetico. Identificare l’area di misurazione e distinguere una superficie di scorrimento da una superficie esterna non funzionale.
Indicare esplicitamente le smussature degli spigoli, le intersezioni tra fori trasversali e tutti gli spigoli che devono mantenere il proprio taglio affilato. Concordare il risultato finale senza consentire che lo sgrassaggio modifichi un diametro di posizionamento o una caratteristica di tenuta.
Fornire i limiti indicati nel disegno tecnico e i dettagli della superficie di controparte. Discutere il metodo di finitura più adatto al tipo specifico di nylon scelto, anziché presupporre che una lucidatura decorativa migliori le prestazioni del contatto funzionale.
Specificare i detergenti ammessi, la posizione della marcatura e le restrizioni nella manipolazione. Includere istruzioni per imballaggio e stoccaggio laddove sia fondamentale preservare le condizioni concordate alla consegna.
La finitura superficiale, il condizionamento e i test funzionali sono requisiti distinti. Specificarne ciascuno separatamente, qualora richiesto.
Concordare il tipo di PA, il produttore o il fornitore approvato, la formulazione, il colore e le informazioni sul lotto necessarie. Il certificato di materiale deve identificare esattamente il materiale effettivamente fornito; eventuali alternative richiedono un’approvazione separata.
Collegare le caratteristiche misurate al disegno tecnico e al piano di ispezione rilasciati. Includere temperatura, umidità relativa o stato di condizionamento rilevanti, modalità di supporto e quantità del campione, affinché l’ispezione in ingresso non confronti due condizioni di accettazione differenti.
Durata a usura, capacità di carico e approvazione applicativa sono materia di prove funzionali. Definire ogni controllo di condizionamento, prova di assemblaggio o altro test funzionale specificandone metodo, limiti e responsabile prima dell’avvio della produzione.
La designazione del fornitore, gli additivi, le dimensioni del grezzo e le sostituzioni approvate influenzano il requisito materiale. Richiedere che la classe approvata rimanga identificabile nella quotazione.
Tasche profonde, sezioni sottili e caratteristiche su più facce richiedono lavorazioni diverse rispetto a quelle di piccole caratteristiche facilmente accessibili. Un modello completo definisce tale ambito.
Un passaggio definito di condizionamento, la registrazione delle dimensioni o una prova di assemblaggio ampliano l’ambito di lavoro oltre la semplice lavorazione della geometria. Specificarlo prima del confronto tra quotazioni, affinché ogni offerta copra esattamente lo stesso requisito.
Fornire quantità distinte per la valutazione, il primo ordine e le ripetizioni. Approvazione del campione, sforzo di ispezione, imballaggio e modifiche pianificate potranno quindi essere discussi separatamente per ciascuna fase.
Includi un modello corrispondente, la classe di poliammide (PA), le quantità e le condizioni che influenzano l’accettazione.
Conferma le sostituzioni, il condizionamento, le ispezioni e l’approvazione necessaria prima del rilascio del lotto.
Utilizza la condizione di misurazione concordata e documenta le modifiche approvate sotto una nuova revisione.
Confermi nuovamente il grado del materiale, la condizione, i registri, l’imballaggio e la data di consegna richiesta al momento del riordino.
Parti dal disegno, dai carichi, dalla temperatura, dall’ambiente e dai documenti richiesti. PA6 e PA66 sono polimeri diversi; anche il PA6 colato indica una specifica via produttiva per il materiale grezzo. Specifica una classe completa anziché affidarti a un nome generico per definire la scelta. Disponibilità e idoneità verranno confermate per l’ordine effettivo. [1] [3]
Sì. Le poliammidi possono assorbire umidità dall’ambiente circostante e l’entità dell’effetto dipende da fattori quali umidità, temperatura, geometria del pezzo e tempo. Concorda lo stato del pezzo al momento della misurazione e le condizioni previste per stoccaggio e utilizzo; non assumere un valore percentuale universale di espansione. [5]
Non tutti i pezzi in nylon richiedono il condizionamento. Specifica la procedura richiesta e la condizione di accettazione; esamina la classe di semilavorato, la geometria e l’applicazione prima di aggiungere un passaggio di essiccazione o immersione.
Il disegno e l’ordine devono indicarlo esplicitamente. Le dimensioni del pezzo sfuso, il foro montato e il gioco funzionale rispondono a domande diverse. Fornisci l’albero, la sede e il metodo di assemblaggio e concorda esplicitamente qualsiasi verifica montata o funzionale.
Non senza approvazione. Mantenga la designazione originale del materiale e le proprietà richieste nel disegno. Un'alternativa proposta deve essere identificata e revisionata separatamente, anziché essere considerata equivalente solo perché commercializzata anche come nylon.
Invii i limiti delle caratteristiche, la geometria, il grado di PA e le condizioni di misurazione. Esaminiamo i requisiti di lavorazione e ispezione in relazione al pezzo. I limiti concordati e il metodo di misurazione devono essere indicati caratteristica per caratteristica nella quotazione.
Si tratta di esempi basati su disegni, non di liste di prodotti a magazzino. Inviare il disegno del componente e la sua applicazione. Per gli ingranaggi, includere i dati dei denti e le ispezioni richieste; per i componenti antifrizione, indicare la superficie di accoppiamento, il carico, il tipo di movimento e la prova di accettazione.
No. Il servizio descritto qui realizza geometrie personalizzate partendo da un grezzo mediante lavorazione meccanica. Può essere utilizzato un grezzo in nylon fuso, ove approvato, ma la lavorazione di un grezzo fuso è diversa dalla produzione diretta del componente finale mediante stampaggio ad iniezione. Inviare le quantità richieste per prototipo e produzione, affinché possa essere valutato il processo più idoneo.
Sì. Elencare esattamente quali dichiarazioni o registro di condizionamento sono richiesti. Confermare il grado selezionato, i documenti disponibili, l’ambito della rendicontazione e la parte responsabile prima dell’ordine.
Invii un modello CAD corrispondente e un disegno quotato, il grado di PA, le quantità, l’ambiente operativo e gli accoppiamenti critici. Specificare la condizione all’ispezione, le finiture richieste, i documenti da conservare, le approvazioni campione e la data di consegna richiesta. Concordare preventivamente le modalità di riservatezza prima di inviare informazioni soggette a restrizioni.
Accettare la riservatezza e il metodo di trasferimento prima di condividere file sensibili o soggetti a restrizioni.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
Riferimenti dei produttori per le classi di nylon e le relative modalità di gestione. Utilizzare la documentazione aggiornata relativa alla classe e all’applicazione specificate.
Le schede tecniche Ensinger forniscono il modulo di trazione e la dilatazione termica longitudinale per i gradi indicati nella versione natural. Mitsubishi Chemical Group illustra le differenze generali tra PA6 e PA66.
Esempio di una qualità da barra ingegneristica in PA6.
Forme da barra in nylon colato 6 e distinzione rispetto alla stampatura finale del componente.
Esempio di una PA6 colata modificata con MoS₂; le formulazioni non sono intercambiabili.
La sezione 4 tratta lo stoccaggio, le variazioni dimensionali e le proprietà dipendenti dall’umidità.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
