Buchas e mangas de rolamento em nylon
Envie as dimensões do eixo e da carcaça juntamente com o desenho da bucha. Inclua a folga pretendida, a carga, o lubrificante e as condições nas quais o furo deve ser aceito.
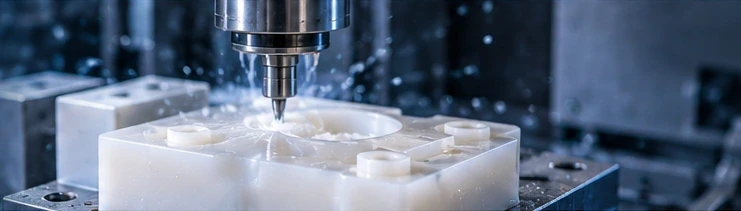
Envie as dimensões do eixo e da carcaça juntamente com o desenho da bucha. Inclua a folga pretendida, a carga, o lubrificante e as condições nas quais o furo deve ser aceito.
O perfil dos dentes, o módulo ou o passo, o ângulo de pressão, o furo e o cubo definem uma engrenagem de náilon. O método de usinagem e a inspeção dos dentes devem ser acordados para a geometria específica.
Indique a face de deslizamento, o sentido de deslocamento e os pontos de fixação. Inclua o material da superfície de contato e as condições de limpeza, para que a análise abranja como a guia é posicionada e utilizada.
Identifique as faces que suportam carga e o furo que posiciona o anel. Acrescente o sistema de fixação, a folga e qualquer medição necessária após a instalação antes da aceitação do conjunto.
Indique a superfície de trabalho, os fixadores embutidos e os limites de substituição. Forneça a carga, o movimento e o material de contato, em vez de usar apenas “resistente ao desgaste” como único requisito.
Defina as superfícies de localização e a forma como a peça será fixada. Inclua o ambiente de inspeção ou montagem, especialmente quando o alinhamento precisar ser repetido em outro local.
O PA6 extrudido é um material de estoque técnico consolidado para componentes mecânicos. Sua combinação de tenacidade, amortecimento e comportamento ao desgaste torna-o adequado para guias e buchas. [2]
Entre as classes naturais listadas, o TECAMID 66 é ligeiramente mais rígido que o TECAMID 6 (3,500 versus 3,300 MPa), mas não oferece ganho de rigidez em comparação com o TECAST T fundido (3,500 MPa). Na faixa de 23–60°C, sua expansão térmica longitudinal é de 11 × 10⁻⁵/K, contra 12 × 10⁻⁵/K para as classes de PA6. Para o mesmo comprimento e variação de temperatura, isso significa um crescimento térmico ligeiramente menor, ajudando a limitar a variação no ajuste contra um componente metálico acoplado. Realizamos a condicionamento de umidade juntamente com essa avaliação de ajuste.[1]
O náilon fundido 6, frequentemente designado como PA6G, é tanto uma opção de forma de estoque quanto uma escolha de material. Um bloco de náilon fundido ainda pode ser usinado até a tolerância final conforme seu desenho; esse processo não é equivalente à moldagem por injeção de uma peça pronta. [3]
Uma formulação reforçada ou lubrificada exige análise específica do material. Por exemplo, um PA6 fundido modificado com MoS₂ é um produto distinto de uma classe sem carga; não se deve presumir que todo náilon escuro contenha o mesmo aditivo. [4]
Uma observação que diga apenas "nylon" deixa em aberto o tipo de PA, a rota de estoque, os aditivos e a condição de fornecimento. Envie a especificação atual do material e identifique as alternativas permitidas. Uma cor equivalente, um nome de família ou uma descrição do fornecedor não equivalem à aprovação para substituição do material.
As opções de material são para discussão, não constituem uma lista de estoque em tempo real. A classe, a origem e o tamanho disponível do tarugo devem ser confirmados para cada pedido.
| Propriedade | PA6 extrudado TECAMID 6 natural | PA6 fundido TECAST T natural | PA66 TECAMID 66 natural | Condição de ensaio |
|---|---|---|---|---|
| Densidade (g/cm³) | 1.14 | 1.15 | 1.15 | — |
| Resistência à tração (MPa) | 79 | 83 | 85 | 50 mm/min |
| Módulo de tração (MPa) | 3,300 | 3,500 | 3,500 | 1 mm/min |
| Dureza (Shore D) | 79 | 83 | 82 | Shore D |
| Expansão térmica (×10⁻⁵/K) | 12 | 12 | 11 | 23–60°C, longitudinal |
| Absorção de água (%) | 0.30 / 0.60 | 0.20 / 0.40 | 0.20 / 0.40 | 24 h / 96 h a 23°C |
Propriedades típicas das grades de estoque indicadas; especifique a condição de umidade para aceitação dimensional.
As poliamidas podem absorver umidade do ambiente. O efeito depende do material, dimensões da peça, umidade relativa, temperatura e tempo. Uma dimensão medida logo após a usinagem não deve ser considerada inalterada após armazenamento ou uso. [5]
Selecione uma condição de medição para incluir no seu breve técnico para peças de nylon.
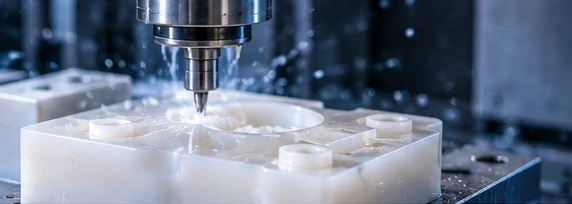
Faces de localização, áreas de suporte de carga, acesso da ferramenta, suporte da peça e sequência de recursos afetam a fresagem. Cavidades, raios e furos passantes exigem um modelo e um desenho compatíveis.
O diâmetro do furo, o diâmetro externo e os ombros definem o ajuste com o eixo ou o alojamento. A condição de inspeção deve ser especificada; dimensões de peça solta isoladamente não estabelecem a folga de funcionamento instalada.
Dentes de engrenagem, inserções, furos transversais, condicionamento e verificações funcionais podem exigir uma operação separada ou apoio especializado. Confirme o que está incluído, quem executará o trabalho e quais resultados acompanharão as peças.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Furos e assentos para rolamentos | Limites de diâmetro; eixo/acoplamento com rolamento | Temperatura e estado de umidade especificados | Verificações separadas de peças soltas e furos montados |
| Faces-guia e superfícies planas | Referências (datums); planicidade/paralelismo; arranjo de fixação | Suporte definido; sem reconfiguração forçada | Medições das faces no suporte especificado |
| Roscas e inserts | Forma da rosca; profundidade; especificação do inserto | Requisitos especificados de montagem e torque | Verificação da rosca; ensaio separado de instalação do inserto |
| Paredes finas e recursos profundos | Espessuras mínimas de parede; superfícies funcionais; pontos de medição | Recursos acessíveis; sem distorção durante a inspeção | Dimensões críticas nos pontos identificados |
| Superfícies de deslizamento e desgaste | Acabamento funcional; material acoplado; movimento | Condições operacionais e de ensaio definidas | Verificação dimensional; ensaio de desgaste específico e separado |
| Dimensões dependentes da condição | Estado aceito; procedimento de condicionamento; revisão do desenho | Tempo ou estado de umidade exigidos | Ambiente de medição registrado e estado de condicionamento |
As tolerâncias do nylon dependem da classe, da geometria e da condição de serviço. A cotação confirma os limites acordados e as condições de medição.
Para uma guia de deslizamento ou bucha de rolamento, fornecer a superfície acoplada, a velocidade, a carga e a lubrificação. Incluir se a carga é contínua ou intermitente e como a falha seria avaliada num ensaio com amostra.
Marcar as áreas que podem ser presas com grampo e qualquer face que deva permanecer intocada. Concordar se uma peça flexível será inspecionada em posição livre, com suporte ou montada, e indicar o dispositivo de fixação sempre que este afete a aceitação.
Para peças em nylon, umidade, contato com fluidos, agentes de limpeza e condições de armazenamento devem ser considerados juntamente com a temperatura de operação. Estas condições aplicam-se em cada local de utilização, pelo que a folga de humidade é fixada para o seu próprio ambiente de operação.
O desenho de montagem define a fixação, interferência ou folga, bem como o acesso à instalação. O acesso para insertos e substituição deve ser resolvido antes da aprovação da peça.
Nenhum tópico de revisão selecionado.
Uma amostra desgastada mostra o padrão de desgaste, não a dimensão-alvo da nova peça. Distinguimos superfícies de trabalho de referências de montagem não desgastadas e registramos a condição de umidade da antiga peça de nylon antes de comparar suas dimensões com o material novo.
Para uma engrenagem de substituição ou um componente de localização, a engrenagem, o eixo e a carcaça retidos definem as interfaces que a nova peça deve corresponder. Verificamos essas interfaces não desgastadas em comparação com o desenho liberado, em vez de copiar um dente ou diâmetro do furo desgastados.
Ao substituir uma pastilha de contato, as faces de localização e o percurso de fixação da fixação retida ainda regem a montagem. Preservamos a altura de suporte pretendida e verificamos o acesso ao redor da nova pastilha, especialmente onde o desgaste anterior alterou a posição de contato.
Para contato com alimentos, comportamento elétrico ou outro uso controlado, confirme exatamente o grau aprovado e os documentos exigidos para a peça acabada.
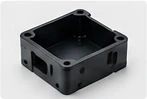
Especifique a rugosidade apenas onde ela atenda a um requisito funcional ou estético. Identifique a área de medição e distinga uma superfície de deslizamento de uma superfície externa não funcional.
Indique chanfros nas bordas, interseções de furos cruzados e quaisquer bordas que devem permanecer afiadas. Acordar o resultado sem permitir que a desburragem altere um diâmetro de localização ou uma característica de vedação.
Forneça os limites indicados no desenho e os detalhes da superfície de contato. Discuta o método de acabamento adequado ao tipo específico de nylon selecionado, em vez de presumir que um polimento decorativo melhora o desempenho do contato funcional.
Especifique os limpa-dores autorizados, a localização da marcação e restrições de manuseio. Inclua instruções de embalagem e armazenamento sempre que for essencial manter a condição acordada na entrega.
Acabamento superficial, condicionamento e ensaios funcionais são requisitos distintos. Especifique cada um separadamente, quando necessário.
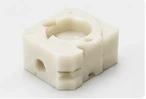
Acordar o tipo de PA, fabricante ou fornecedor aprovado, formulação, cor e informações do lote necessários. O certificado de material deve identificar exatamente o material efetivamente fornecido; alternativas exigem aprovação distinta.
Vincular as características medidas ao desenho liberado e ao plano de inspeção. Incluir temperatura, umidade relativa relevante ou estado de condicionamento, suporte utilizado e quantidade de amostras, para que a inspeção de entrada não compare duas condições distintas de aceitação.
A vida ao desgaste, a capacidade de carga e a aprovação da aplicação são matéria de ensaios funcionais. Defina qualquer ensaio de condicionamento, ensaio de montagem ou outro ensaio funcional com seu método, limites e parte responsável antes da produção.
A designação do fornecedor, aditivos, dimensões do tarugo e substituições aprovadas afetam o requisito de material. Solicite que a classe aprovada permaneça identificável na cotação.
Bolsos profundos, seções finas e recursos em várias faces exigem um processo de usinagem distinto daquele usado para recursos pequenos e acessíveis. Um modelo completo define esse escopo.
Um passo definido de condicionamento, dimensões registradas ou um ensaio de montagem acrescentam escopo além da simples usinagem da geometria. Especifique-o antes da comparação de cotações, para que cada proposta cubra exatamente o mesmo requisito.
Forneça quantidades separadas para avaliação, para o primeiro pedido e para repetições. Assim, pode-se discutir, em cada etapa, a aprovação de amostras, esforço de inspeção, embalagem e alterações planejadas.
Inclua um modelo correspondente, a classe de PA, as quantidades e as condições que afetam a aceitação.
Confirme substituições, condicionamento, inspeção e a aprovação necessária antes da liberação de um lote.
Utilize a condição de medição acordada e documente as alterações aprovadas sob uma nova revisão.
Confirme novamente a classe, a condição, os registros, a embalagem e a entrega solicitada ao reordenar.
Comece com o desenho, a carga, a temperatura, o ambiente e os registros exigidos. PA6 e PA66 são polímeros diferentes; o PA6 fundido também identifica uma rota de fabricação de matéria-prima. Especifique uma classe completa em vez de esperar que um nome genérico defina a escolha. A disponibilidade e a adequação são confirmadas para o pedido efetivo. [1] [3]
Sim. As poliamidas podem absorver umidade do ambiente circundante, e o efeito depende de fatores como umidade, temperatura, geometria da peça e tempo. Concorde a condição na medição e as condições previstas para armazenamento e uso; não assuma uma porcentagem universal de expansão. [5]
Nem toda peça em nylon exige condicionamento. Especifique o procedimento exigido e a condição de aceitação; revise a classe da matéria-prima, a geometria e a aplicação antes de incluir uma etapa de secagem ou imersão.
O desenho e o pedido devem indicar isso. Dimensões de peça solta, diâmetro do furo instalado e folga funcional respondem a perguntas diferentes. Forneça o eixo, a carcaça e o método de montagem, e acorde explicitamente qualquer verificação instalada ou funcional.
Não sem aprovação. Mantenha a designação original do material e as propriedades exigidas no desenho. Uma alternativa proposta deve ser identificada e revisada separadamente, em vez de ser tratada como equivalente apenas porque também é comercializada como nylon.
Envie os limites das características, a geometria, a classe de PA e a condição de medição. Revisamos os requisitos de usinagem e inspeção com base na peça. Os limites acordados e o método de medição devem ser indicados característica por característica na cotação.
Estes são exemplos baseados em desenhos, não listas de produtos em estoque. Envie o desenho da peça e sua aplicação. Para engrenagens, inclua os dados dos dentes e os requisitos de inspeção; para peças de desgaste, inclua a superfície de contato, a carga, o movimento e o ensaio de aceitação.
Não. O serviço aqui descrito produz geometrias personalizadas a partir de um formato bruto mediante usinagem. Pode-se utilizar matéria-prima em nylon fundido, quando aprovado, mas usinar um blank fundido difere da moldagem da peça final. Envie as quantidades para protótipo e produção, para que possamos discutir a rota mais adequada.
Sim. Liste exatamente quais declarações ou registros de condicionamento são exigidos. Confirme a classe selecionada, os documentos disponíveis, o escopo do relatório e a parte responsável antes do pedido.
Envie um modelo CAD compatível e um desenho cotado, a classe de PA, as quantidades, o ambiente de operação e os ajustes críticos. Inclua a condição na inspeção, o acabamento, os registros, as aprovações de amostras e a data de entrega solicitada. Acerte a confidencialidade antes de enviar informações restritas.
Concorde sobre confidencialidade e método de transferência antes de compartilhar arquivos sensíveis ou restritos.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências dos fabricantes para classes de nylon e manuseio. Utilize a documentação atual para a classe e aplicação especificadas.
As fichas técnicas da Ensinger fornecem o módulo de tração e a dilatação térmica longitudinal para as respectivas classes naturais indicadas. O Grupo Mitsubishi Chemical abrange as distinções gerais entre PA6 e PA66.
Exemplo de uma classe de estoque técnica de PA6.
Formas de estoque de náilon fundido 6 e a distinção em relação à moldagem final da peça.
Exemplo de um PA6 fundido modificado com MoS₂; as formulações não são intercambiáveis.
A Seção 4 discute armazenamento, variações dimensionais e propriedades dependentes da umidade.
Utilizamos o Google Analytics para perceber como este site é usado. Os cookies de análise só são definidos se aceitar. Política de Privacidade
