Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
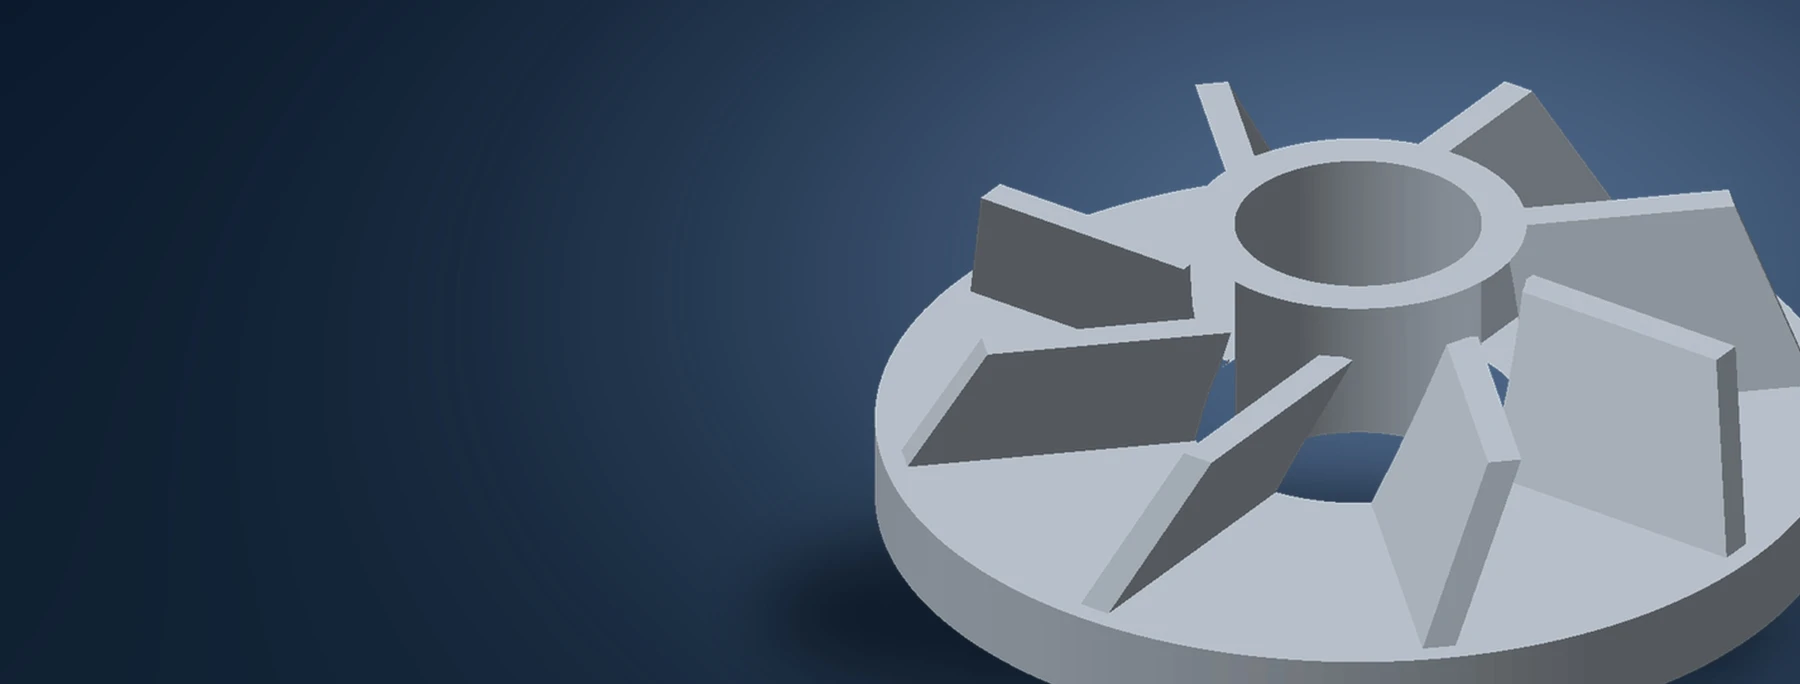
Ilustração no estilo CAD de um componente complexo em alumínio com furo central e nervuras radiais

Usinagem de alumínio CNC

Fornecemos carcaças, braçadeiras, placas e componentes torneados em alumínio personalizados para protótipos e produção, com fresagem, torneamento e acabamento adequados à liga selecionada, ajustes de montagem e condição final da superfície.

  • 6061 · 6082 · 7075 · 2024
  • Fresagem e torneamento
  • Consultas para protótipos e produção

Carcaças, suportes, chapas e peças torneadas em alumínio

Usinamos cavidades, faces de montagem, furos internos e roscas em componentes de alumínio. As famílias de peças abaixo são fabricadas conforme a geometria do projeto e os requisitos de montagem.

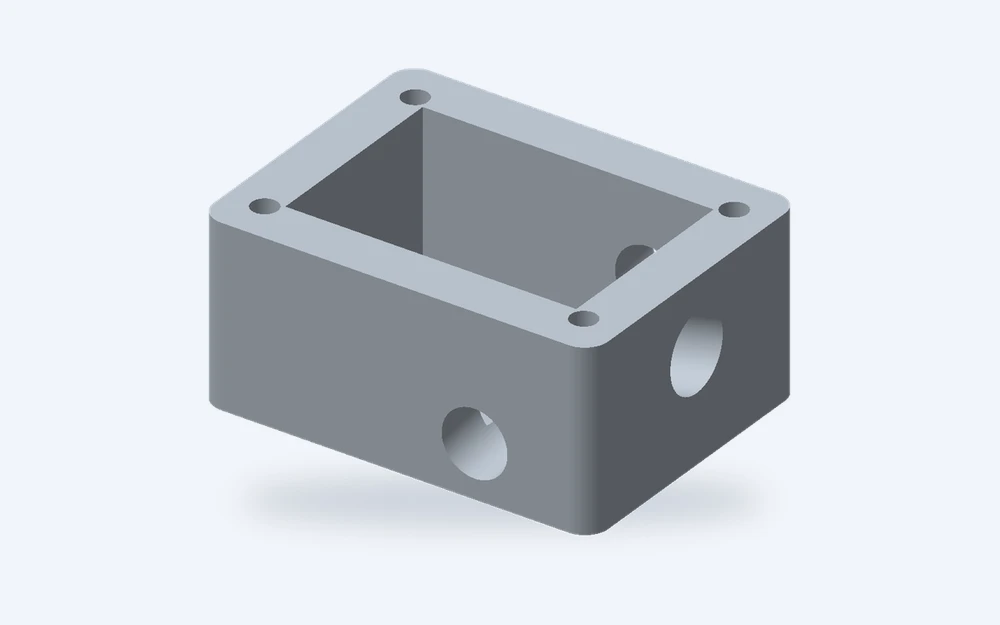
Ilustração de carcaça em alumínio com cavidade aberta, rebordo de fixação e aberturas laterais

Carcaças e tampas

Encapsulamentos para sensores, controles e conjuntos instrumentais. Cavidades usinadas criam espaço para os componentes, enquanto as faces da borda, furos para fixadores e aberturas para conectores fornecem as interfaces entre a tampa e os componentes internos.

  • Bolsos internos
  • Interfaces de tampas
  • Aberturas laterais
Discuta esta peça
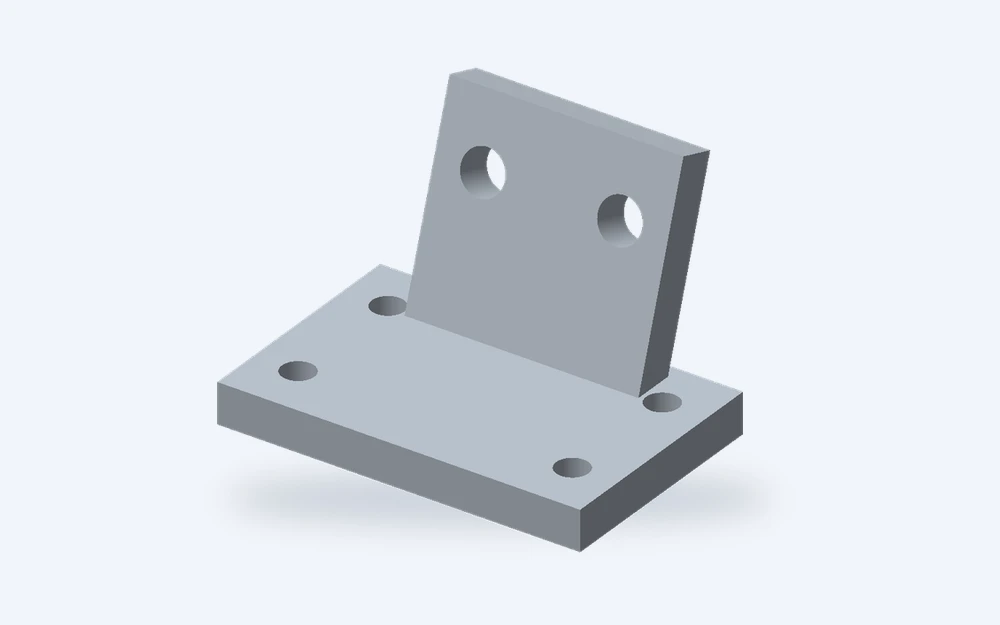
Ilustração de braçadeira de alumínio em ângulo reto com furos em duas faces de montagem

Suportes e blocos de fixação

Suportes leves para motores, atuadores e acessórios de máquinas. Faces planas, ranhuras de montagem e furos roscados correspondem aos pontos de conexão na montagem circundante.

  • Faces de montagem
  • Ranhuras e furos
  • Conexões roscadas
Discuta esta peça
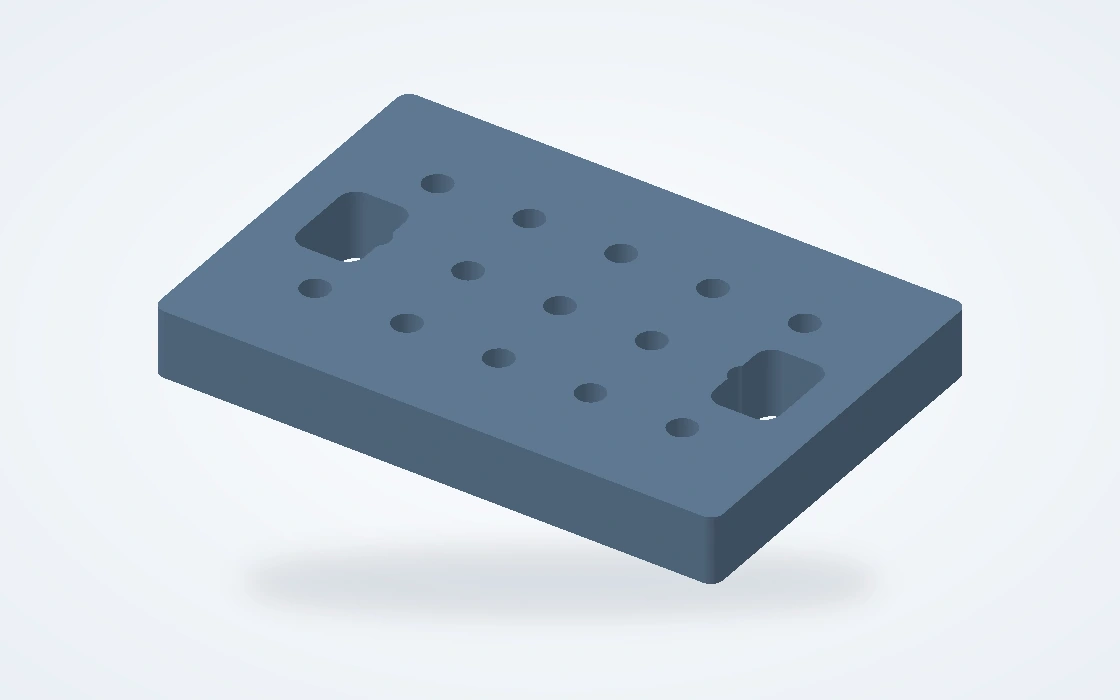
Ilustração de placa de fixação retangular em alumínio com um padrão de furos perfurados

Placas de fixação e de montagem

Placas-base e placas de localização para bancadas de teste, dispositivos de fixação e equipamentos automatizados. Os detalhes relevantes são o padrão de furos, as faces de referência (datums) e os recursos de folga, com a condição do material e a sequência de usinagem selecionadas com base na planicidade exigida.

  • Padrões de furos
  • Datums de localização
  • Faces usinadas
Discuta esta peça
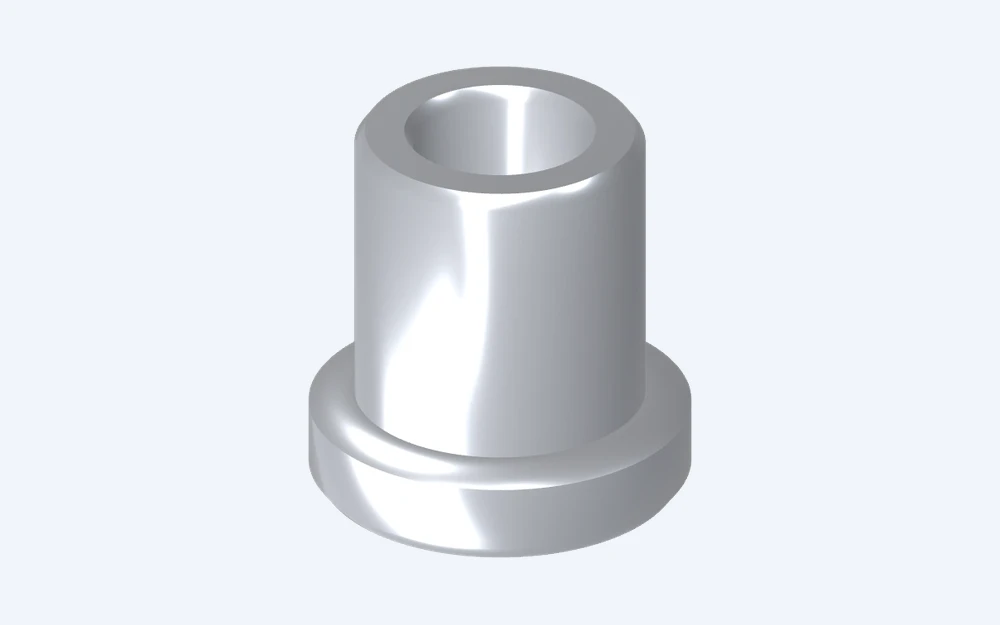
Ilustração de bucha cilíndrica de alumínio com flange, mostrando seu furo interno, diâmetro externo e ombro

Buchas, luvas e espaçadores

Componentes torneados para espaçamento, alinhamento e fixação. Furos, diâmetros externos e ombros podem ser combinados com ranhuras ou furos transversais. O material e o acabamento dependem de a peça ser um espaçador estático ou ter contato repetido com um componente acoplado.

  • Furos internos e ombros
  • Diâmetros concêntricos
  • Ranhuras
Discuta esta peça
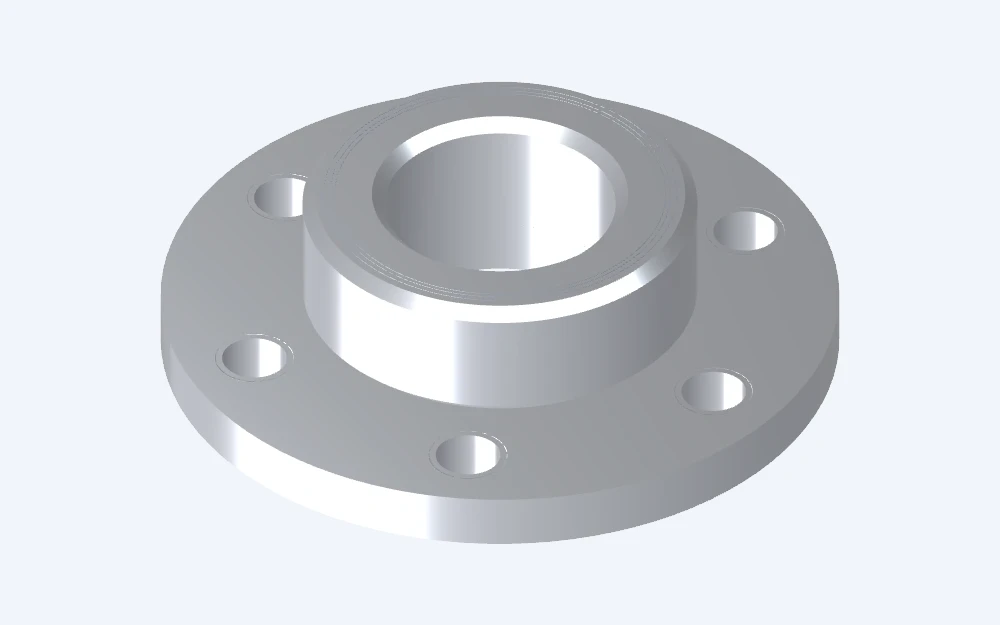
Ilustração de cubo de alumínio com flange, com furo central e furos para círculo de parafusos

Flanges, cubos e adaptadores

Interfaces circulares que conectam eixos, tubos ou módulos de equipamentos. O torneamento define o furo central e os diâmetros de localização; a fresagem adiciona círculos de furação, faces planas ou recursos de folga necessários para conectar os dois lados da montagem.

  • Diâmetros de localização
  • Círculos de furos para parafusos
  • Faces planas fresadas
Discuta esta peça
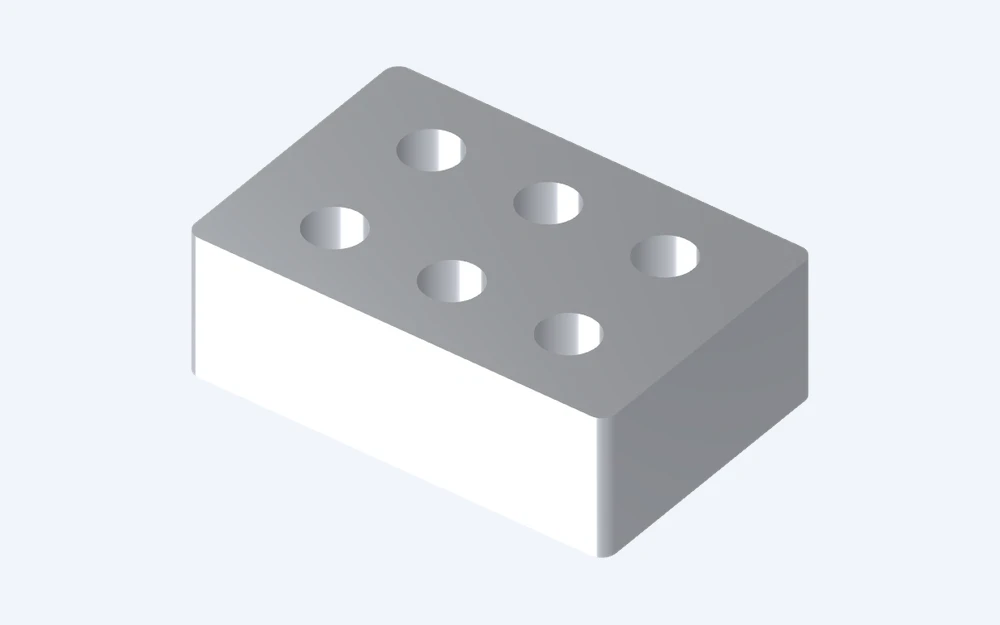
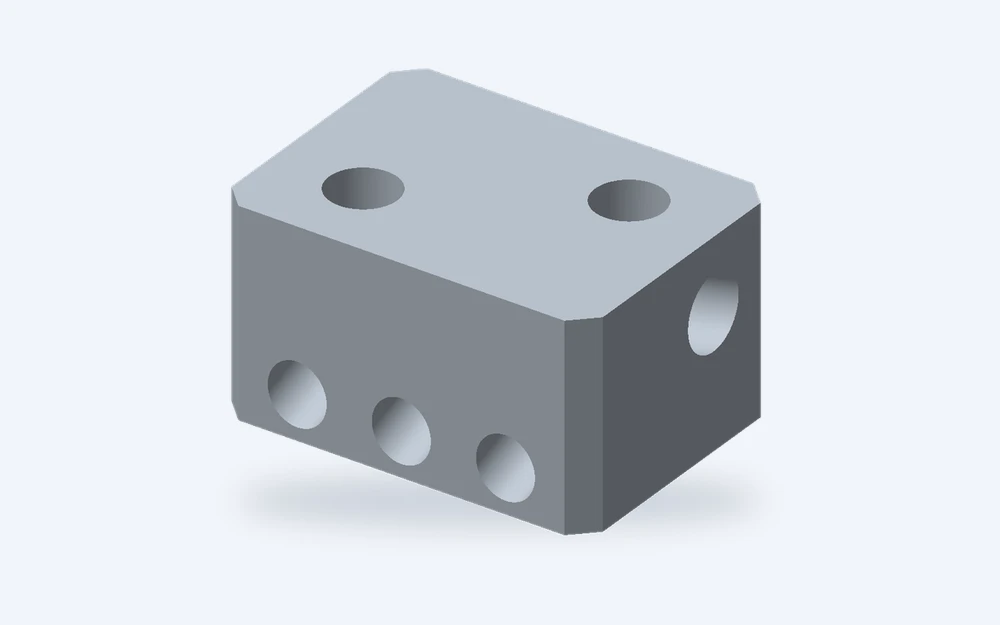
Ilustração de bloco perfurado em alumínio com furos concorrentes em múltiplas faces

Blocos e coletoras com orifícios de passagem

Blocos usinados com furos de passagem, orifícios roscados e faces de fixação. O acesso para desburrar e limpar é tão importante quanto a localização dos orifícios. A geometria de vedação e quaisquer ensaios específicos da aplicação devem constar do escopo de fornecimento do componente acabado.

  • Furos de passagem
  • Orifícios roscados
  • Faces de montagem
Discuta esta peça

6061, 6082, 7075 e 2024 de alumínio para usinagem CNC

A liga é um ponto de partida, não uma especificação completa do material. O estado de têmpera e a forma do material bruto também afetam resistência, tensões residuais e a peça final. Essas quatro famílias de ligas atendem a necessidades distintas; a seleção deve seguir as cargas, o ambiente e o acabamento do componente, e não uma regra simplista de que 'mais resistente é sempre melhor'.

Propriedades do alumínio 6061
Propriedade6061-T4 / T4511
Extrusões de alumínio Hydro 6061
6061-T6 / T6511
Extrusões de alumínio Hydro 6061
Condição
Resistência mínima à tração (MPa)180260Temperatura especificada da extrusão
Resistência mínima ao escoamento (MPa)1102400.2% de deslocamento
Condutividade térmica (W/(m·K))15516725°C, típico

Os valores de resistência são mínimos publicados para esses temperamentos de extrusão; a condutividade térmica é típica.

Seleção de liga e tempera de alumínio
Liga / temperamentoPeças típicasFator de seleçãoAcabamento / condição
6061-T6 / T651Carcaças; suportes; adaptadores; dispositivosUsinabilidade, resistência à corrosão e flexibilidade de fabricaçãoT651: aliviado de tensões por estiramento
6082-T6 / T651Suportes estruturais; componentes de máquinas; chapasRequisitos estruturais e forma de estoque especificadosCompare os requisitos mecânicos e o acabamento com 6061
7075-T6 / T651Componentes mecânicos compactos de alta resistênciaMaior resistência onde a série 6000 é insuficienteCorrosão sob tensão dependente do temperamento; acabamento protetor
2024-T3 / T351Componentes de alta resistência conforme especificado no desenhoLiga contendo cobre; boas características de usinagemForma de estoque/temperamento correspondente; proteção contra corrosão

A aparência após anodização depende da liga, da condição do material em estoque e da preparação; maior resistência não implica rigidez proporcionalmente maior.

Esta comparação descreve a seleção de material, não uma promessa de que todas as ligas, temperamentos e dimensões de tarugos estejam disponíveis em estoque. A cotação identifica o material fornecido.

6061 versus 7075

Compare primeiro a exigência real de carga. 7075 pode fornecer maior resistência, mas não resolve automaticamente a deformação em uma chapa fina ou um suporte longo. A geometria, o vão não apoiado e o projeto das juntas continuam sendo fatores importantes. Uma carcaça projetada com foco estético e um elo submetido a alta carga envolvem decisões distintas quanto ao material.

Liga e tratamento térmico são especificados em conjunto

T6 descreve uma condição de solução térmica seguida de envelhecimento artificial; T651 adiciona alívio de tensões por alongamento. Essas designações não são intercambiáveis em pedidos. Para uma chapa com muitos rebaixos, o estado de tensões residuais do material bruto e a sequência de usinagem podem ser tão importantes quanto o nome da liga.

Chapas, barras e pré-formas próximas da geometria final para peças de alumínio

A forma inicial influencia tanto o tempo de usinagem quanto a estabilidade dimensional. Uma chapa costuma ser adequada para carcaças com cavidades; uma barra ou tubo pode ser um ponto de partida melhor para uma bucha. Escolher um material bruto próximo da geometria final pode reduzir a remoção desnecessária de material sem alterar a função do componente.[5]

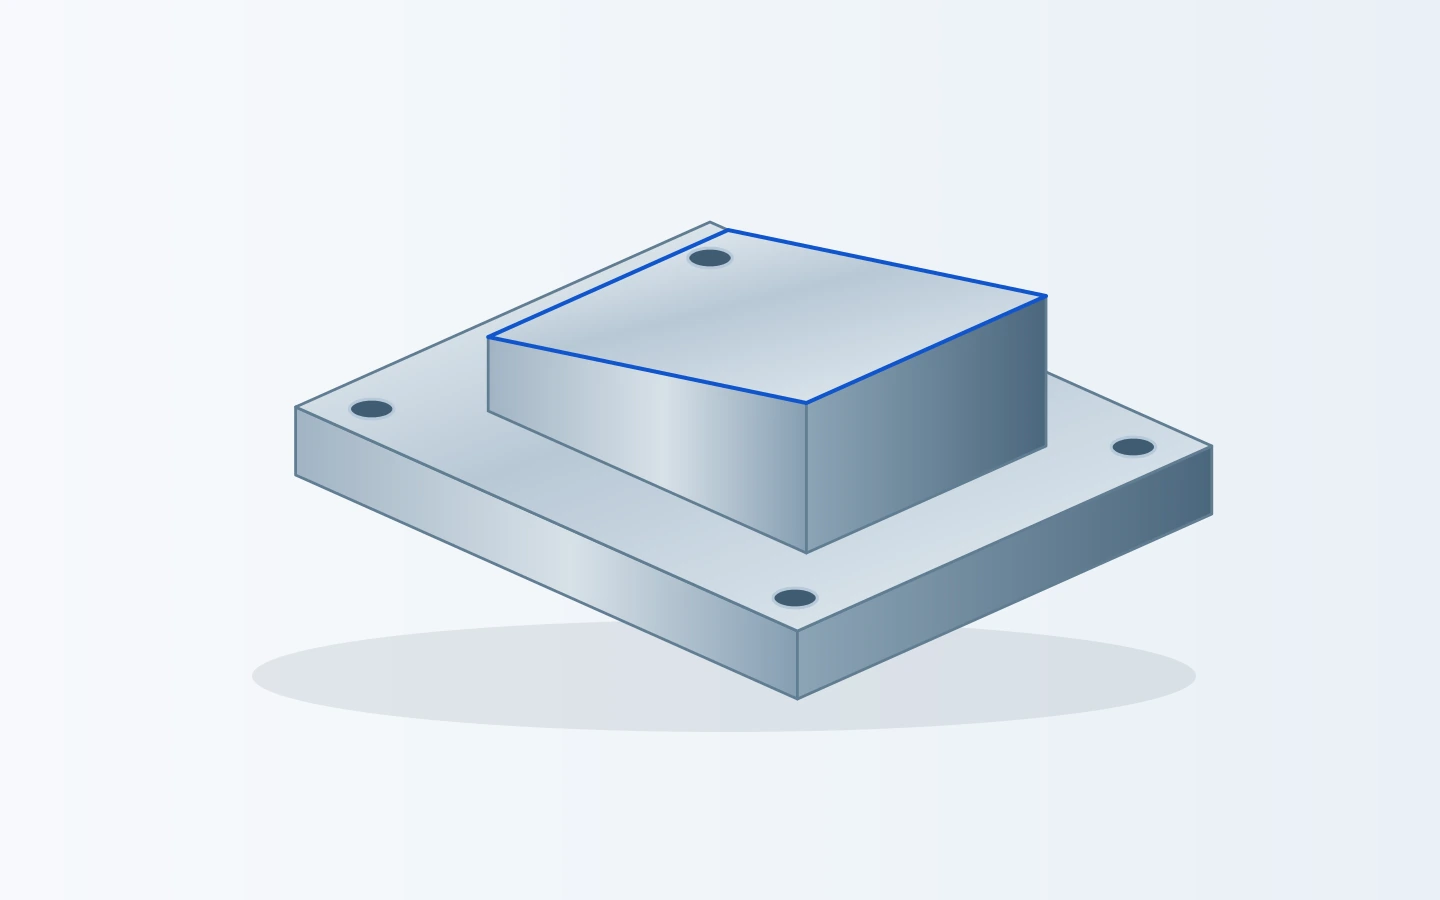
Ilustração de placa em alumínio com degraus, mostrando um boss elevado e furos de montagem nos cantos
Um reforço saliente e uma placa de fixação combinam diferentes profundidades de usinagem em uma única peça bruta.

Chapas e blocos para componentes fresados

Faces, rebaixos, ranhuras e padrões de furos são fresados em torno das superfícies de posicionamento. Quando grande volume de material é removido, o plano de usinagem leva em conta o estado do material bruto e as seções remanescentes das paredes, em vez de considerar a peça bruta como livre de tensões.

Barras e tubos para componentes torneados

O torneamento é adequado para ombros, furos cilíndricos e diâmetros concêntricos. Planos, orifícios e padrões de parafusos podem então ser adicionados por fresamento. Começar a partir de um tubo só é útil quando sua espessura de parede, estado e dimensões disponíveis forem compatíveis com a peça final.

Extrusões e outras pré-formas

A usinagem secundária pode adicionar faces finais, furos e rebaixos locais a um perfil existente adequado. Uma pré-forma próxima da geometria final pode reduzir o tempo de corte em pedidos repetidos, enquanto lotes de protótipos podem ser mais simples de usinar a partir de materiais brutos disponíveis.

Paredes finas, roscas e características de acoplamento em alumínio

O apoio das paredes, a penetração dos roscas, o acesso da ferramenta e o acabamento afetam todas as seções finas e superfícies de contato macias em peças de alumínio.

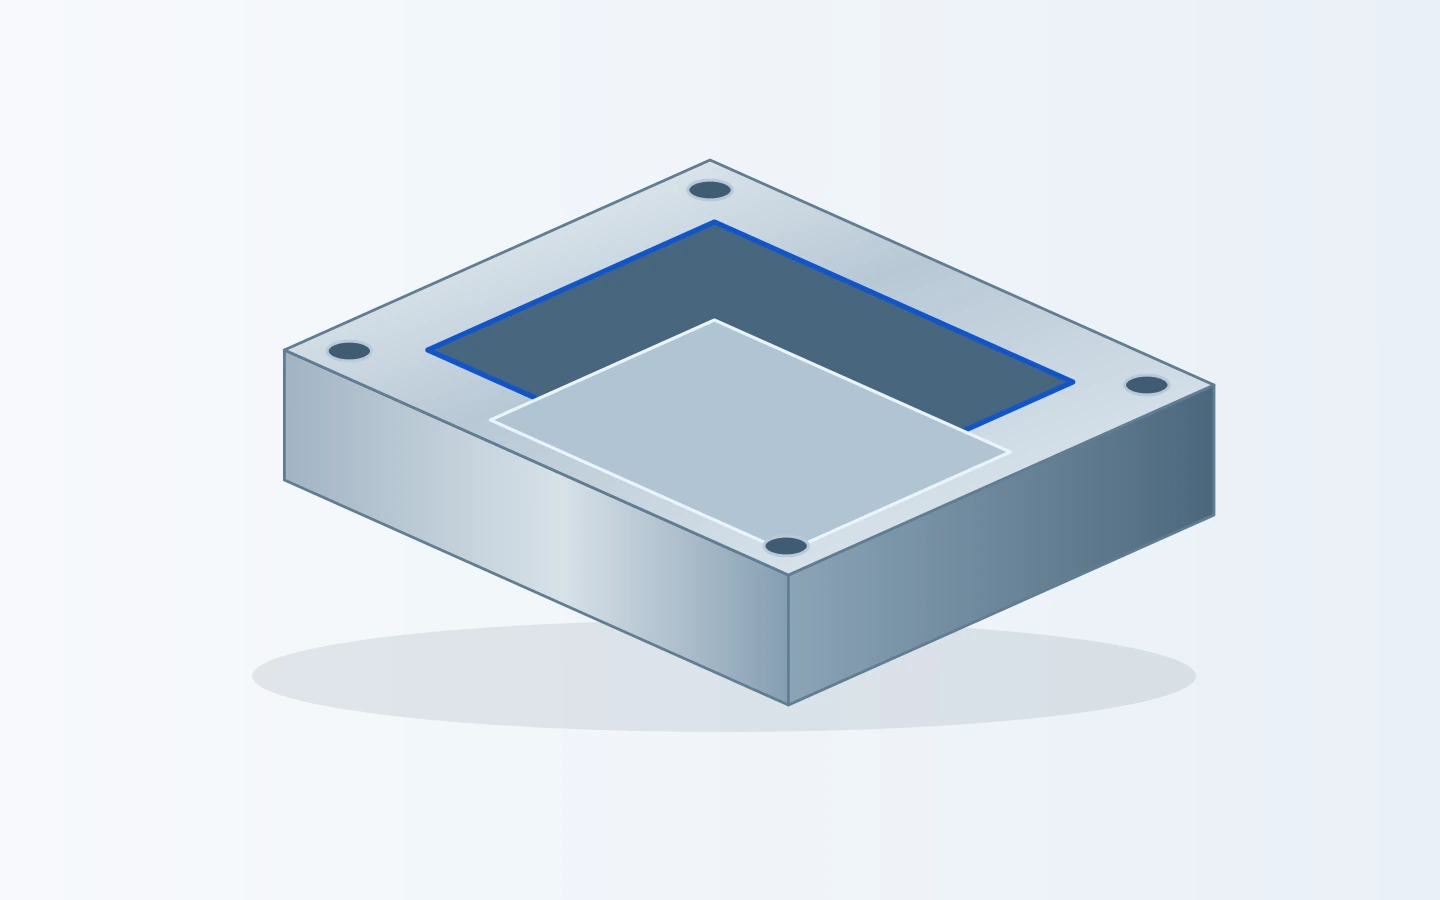
Ilustração de componente com cavidade, mostrando um recesso central profundo e uma borda periférica de montagem
A altura da parede, a largura da borda e o acesso aos recessos afetam o suporte durante a usinagem.

Paredes finas e planicidade

Uma parede não apoiada pode sofrer desvio durante o corte ou a fixação. A remoção equilibrada de material, a fixação com suporte adequado e uma sequência apropriada de desbaste seguida de acabamento ajudam a controlar a distorção. A planicidade é avaliada na condição de suporte acordada, não sendo assumida apenas pelo fato de a peça estar mantida plana em uma morsa.

Recessos e cantos internos

Uma fresa rotativa deixa um raio em um canto interno. Recessos profundos e estreitos podem exigir ferramentas mais longas e uma remoção de cavacos mais cuidadosa. Um raio de canto interno maior permitido ou um melhor acesso da ferramenta podem reduzir a dificuldade de usinagem sem alterar o envelope externo.

Roscas e montagem repetida

A profundidade da rosca, a espessura da parede e o engajamento do parafuso são considerados em conjunto. Para montagens frequentes ou cargas locais mais elevadas, pode ser mais adequado especificar uma bucha roscada do que realizar repetidas aplicações de torque diretamente no alumínio. O tipo de bucha roscada e sua posição instalada fazem parte dos detalhes do componente.

Rebarbas, bordas de vedação e marcas superficiais

Pequenas rebarbas podem permanecer em furos intersecionais e nas entradas de roscas. A remoção de rebarbas elimina arestas indesejadas, preservando ao mesmo tempo as áreas de vedação e as características de ajuste. O estado da ferramenta e a evacuação de cavacos também ajudam a evitar que os cavacos marquem uma superfície que permanecerá visível.[6]

Acabamentos superficiais para peças de alumínio usinadas

O acabamento adequado depende da função da superfície: posicionar outra peça, permanecer visível, resistir ao desgaste ou fornecer um contato elétrico. Um único componente pode, portanto, exigir mais de uma condição superficial.[7] [8]

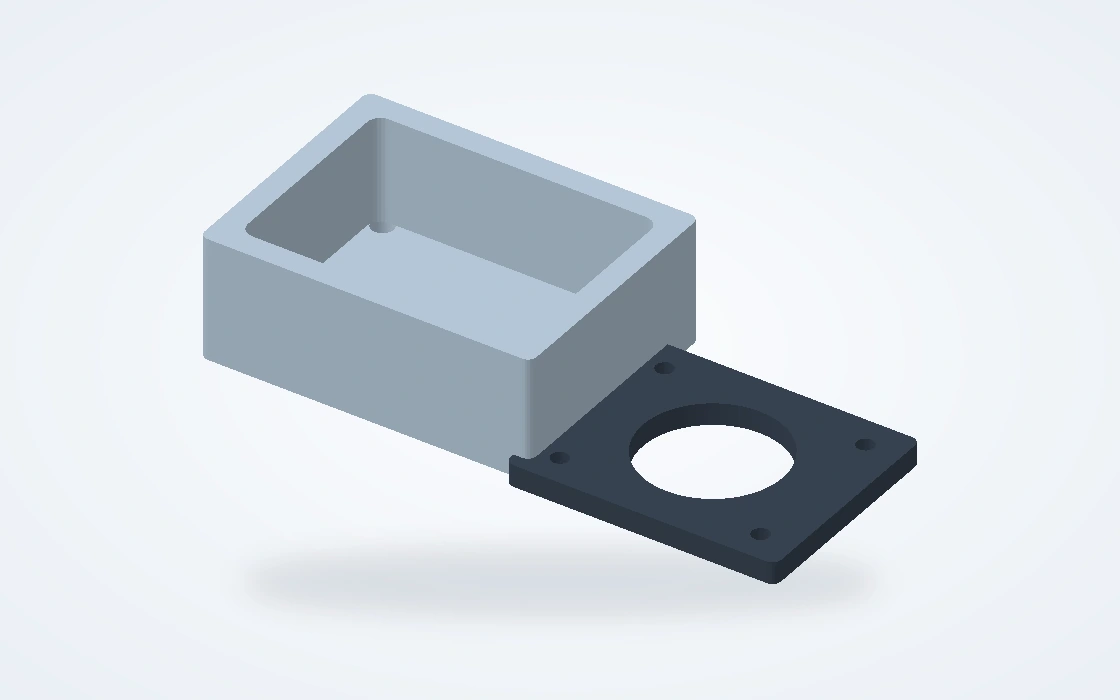
Ilustração de carcaça e tampa separada, mostrando faces externas visíveis e bordas de acoplamento
Superfícies externas, interfaces de tampas e recursos roscados podem ter requisitos diferentes de acabamento.

Superfícies usinadas e jateadas

Uma superfície usinada mantém seu padrão de corte. O jateamento produz uma textura mais difusa; trata-se de um tratamento estético, não de um substituto para inspeção dimensional ou revestimento protetor.

Faces usinadas funcionais

Faces de montagem e localização podem permanecer usinadas quando a montagem exigir uma superfície de contato definida. A rugosidade superficial é especificada apenas onde afeta a função da peça.

Faces externas foscas

O jateamento pode reduzir a visibilidade dos traços de usinagem, mas não remove arranhões profundos nem corrige erros de forma. As faces estéticas e as superfícies excluídas são separadas no plano de acabamento.

Superfícies claras, coloridas e anodizadas duras

A anodização converte a superfície de alumínio em uma camada de óxido. A anodização convencional atende a necessidades estéticas e protetoras; a anodização dura é considerada quando a abrasão ou o desgaste forem mais relevantes.

Aparência e cor

A liga, a textura, o pré-tratamento e o revestimento afetam o tom final. Para peças visíveis acopladas, uma amostra do material pretendido é mais útil do que uma cor exibida na tela. Um acabamento transparente não significa que todas as ligas terão aparência idêntica.

Superfícies voltadas para desgaste

A anodização dura altera tanto o comportamento superficial quanto as dimensões. Seu acabamento pode ser mais escuro do que o de uma superfície anodizada decorativa. A espessura do revestimento e sua vedação são selecionadas com base na aplicação prevista, não como valores-padrão universais.

Furos cilíndricos (bores), roscas e áreas de contato elétrico

Um revestimento pode alterar um diâmetro externo, reduzir um furo cilíndrico (bore) ou modificar o ajuste de uma rosca. Portanto, a rota de acabamento parte da condição exigida para a peça montada.

Ajuste após o acabamento

Furos cilíndricos (bores) críticos e diâmetros de localização são planejados com base na condição final revestida. A sobremetal para usinagem leva em conta o processo selecionado; um único valor de crescimento do revestimento não é aplicado universalmente a todas as ligas e rotas de anodização.

Áreas mascaradas e condutivas

A máscara mantém áreas específicas livres de anodização, incluindo algumas superfícies de ajuste ou de contato elétrico. Os revestimentos de conversão constituem outra família de acabamentos adequados para proteção, base para pintura ou requisitos de contato elétrico. O comportamento elétrico exigido deve fazer parte dessa especificação.

Identificação do material e inspeção de peças de alumínio acabadas

Ilustração de placa de montagem com furos de localização e um padrão repetido de furos
O diâmetro do furo cilíndrico (bore), a posição do furo e a face de montagem respondem a diferentes questões de inspeção.

Um registro de inspeção utilizável vincula o componente entregue ao seu material, à revisão do desenho e à condição final da superfície. A inspeção é organizada em torno das características que afetam a montagem, em vez de aplicar a mesma lista de medições a todas as peças.

Os registros de material identificam a liga, o estado de têmpera e o estoque fornecido. Quando exigida rastreabilidade por lote ou um certificado de material, esse registro faz parte dos documentos de entrega acordados. Uma ficha técnica de material descreve uma liga; ela não constitui um certificado para o estoque real utilizado.

O plano de inspeção também distingue a etapa de usinagem da etapa finalizada. O ajuste final é avaliado no furo após a anodização, já que o revestimento acrescenta espessura à parede. Amostras de aparência, leituras dimensionais e registros de revestimento fornecem cada um um tipo distinto de evidência.

Dimensões e inspeção de alumínio
CaracterísticaEspecificaçãoCondição de aceitaçãoVerificação
Furos e diâmetros de acoplamentoLimites de dimensão e ajusteCondição de entrega especificada; antes/após acabamentoCalibrador para furo, diâmetro ou função
Superfícies de fixação e padrões de furosPlaneza; localizações; referências do desenhoSuporte definidoMedição referenciada às referências funcionais
Roscas e insertsAceitação de roscas; engajamento utilizável; posição da inserçãoCondição instalada especificadaCalibradores de rosca; verificações da característica e da posição instalada
Superfícies visíveis e identificação da peçaAparência; revisão; identidade do materialRequisito de aparência especificadoVerificação de danos visuais; registros vinculados ao pedido

A cotação indica as tolerâncias acordadas e a abrangência da inspeção para a peça em alumínio especificada.

De protótipos em alumínio até produção repetida

Um protótipo pode validar o ajuste de montagem antes de um pedido maior. A produção em série exige o material aprovado, a revisão do desenho e o acabamento especificados.

  1. Protótipo ou primeiro lote

    Usinar a geometria exigida para avaliação de ajuste, manuseio e montagem. Características ainda em desenvolvimento são mantidas distintas das dimensões já fixadas para a aplicação.

  2. Acabamento e análise de amostra

    Analisar as superfícies que permanecem visíveis e as dimensões que se acoplam após o acabamento. A aprovação da amostra registra o resultado acordado para o próximo lote.

  3. Definição de pedido repetido

    O desenho aprovado, a condição do material, o acabamento e o escopo da inspeção são transferidos integralmente para a produção repetida. Uma alteração de projeto é identificada como uma nova revisão, não sendo misturada ao lote anterior.

  4. Proteção e identificação

    A embalagem separa as superfícies cosméticas expostas e protege roscas, furos e bordas finas. As etiquetas vinculam a remessa ao número da peça, à revisão e à quantidade do pedido.

O que afeta o custo da usinagem de alumínio CNC?

Uma comparação de preços significativa utiliza a mesma liga, quantidade, acabamento e escopo de inspeção. O preço do material em estoque é apenas uma parte do total; a quantidade removida e as operações necessárias para concluir a peça podem ter importância igual.

Forma do material em estoque e remoção de material

Um rebaixo profundo usinado a partir de um bloco maciço gera mais trabalho de corte e resíduos do que um pré-formado quase final. A espessura do material em estoque e o tamanho disponível do pré-formado influenciam essa diferença.

Acesso da ferramenta e montagens

Rebaixos estreitos, ferramentas esbeltas e características em várias faces afetam o tempo de corte e a fixação da peça. Pequenas alterações geométricas podem simplificar o acesso, desde que o projeto o permita.

Ajustes e acabamento

Características com tolerâncias rigorosas selecionadas, máscaras, amostras de acabamento e inspeções adicionais acrescentam operações distintas. Um exterior cosmético e um furo interno de localização exigem trabalhos diferentes.

Quantidade e repetibilidade

A programação e a preparação são compartilhadas por todo o lote. Pedidos repetidos podem reutilizar uma definição de fabricação aprovada, enquanto revisões de projeto ou uma nova condição do material podem alterar o trabalho necessário.

Dúvidas sobre pedidos de peças de alumínio CNC

Posso começar com um único protótipo ou um pequeno lote?

Solicitações de protótipos e pequenos lotes são bem-vindas. O arranjo prático do pedido depende do material em estoque, da geometria e de qualquer configuração de acabamento envolvida. Uma peça de teste pode ser orçada separadamente da quantidade esperada para repetição, de modo que o custo de desenvolvimento e o custo posterior de produção fiquem claros.

Posso solicitar um orçamento antes de escolher a classe de alumínio?

Sim. Um desenho ou descrição do componente, suas cargas, ambiente de uso e requisitos de aparência são suficientes para iniciar a discussão. Materiais candidatos podem ser comparados no orçamento. A classe selecionada é registrada antes da liberação do pedido; ela não é escolhida ou substituída silenciosamente durante a fabricação.

Você pode usinar materiais ou perfis extrudados fornecidos pelo cliente?

Materiais fornecidos pelo cliente podem ser considerados para usinagem secundária. Sua identificação, condição e sobremetal disponível determinam o ponto de partida. Isso é particularmente relevante para um perfil existente ou um pré-formado adquirido que precise apenas de usinagem de faces, furos ou outras características locais.

Você pode trabalhar a partir de uma peça existente ou de uma amostra?

Uma amostra ou fotografias podem ajudar a iniciar a consulta, especialmente para um componente de reposição. Elas não revelam o estado do material, características ocultas ou tolerâncias originais. Antes da fabricação, as dimensões e os requisitos de aceitação precisam de uma referência documentada, de modo que ambas as partes trabalhem com a mesma definição.

Vocês fornecem chapas e barras brutas de alumínio?

Esta página abrange componentes usinados sob encomenda, e não a comercialização de materiais brutos. Chapas, barras, tubos e outros blanks são discutidos como materiais iniciais para a peça acabada. Para uma consulta, o desenho do componente ou a geometria pretendida é, portanto, mais útil do que uma simples solicitação de estoque.

Dissipadores de calor e invólucros eletrônicos estão dentro do escopo?

Bases, carcaças e componentes de fixação em alumínio usinados podem ser discutidos como peças mecânicas. O desempenho de arrefecimento, a classe de estanquidade e a conformidade elétrica pertencem ao projeto do equipamento. Esses requisitos permanecem parte do projeto do equipamento e de qualquer validação acordada separadamente.

É possível incluir diferentes números de peça em uma única consulta?

Sim. Um grupo de carcaças, tampas, espaçadores ou suportes pode ser analisado em conjunto. Manter identificáveis cada número de peça, revisão e quantidade permite separar os preços, ao mesmo tempo que se verifica a existência de requisitos compartilhados quanto ao material ou ao acabamento superficial no conjunto completo.

Podemos discutir confidencialidade antes de compartilhar arquivos detalhados?

Sim. Comece com uma breve descrição do projeto e informe que os arquivos técnicos são confidenciais. Qualquer acordo de confidencialidade necessário pode ser discutido antes da troca de arquivos CAD detalhados. Uma consulta não exige que você publique desenhos proprietários nesta página.

SUPORTE PARA PROJETOS

Discuta sua peça em alumínio com VETCNC

Um desenho finalizado é útil, mas não é obrigatório para uma conversa inicial. Conte-nos qual a função da peça e quais informações você já possui; podemos identificar o próximo detalhe necessário para uma cotação de usinagem.

VETCNCFABRICAÇÃO CNC
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB