Siirry sisältöön
VETCNCCNC VALMISTUS
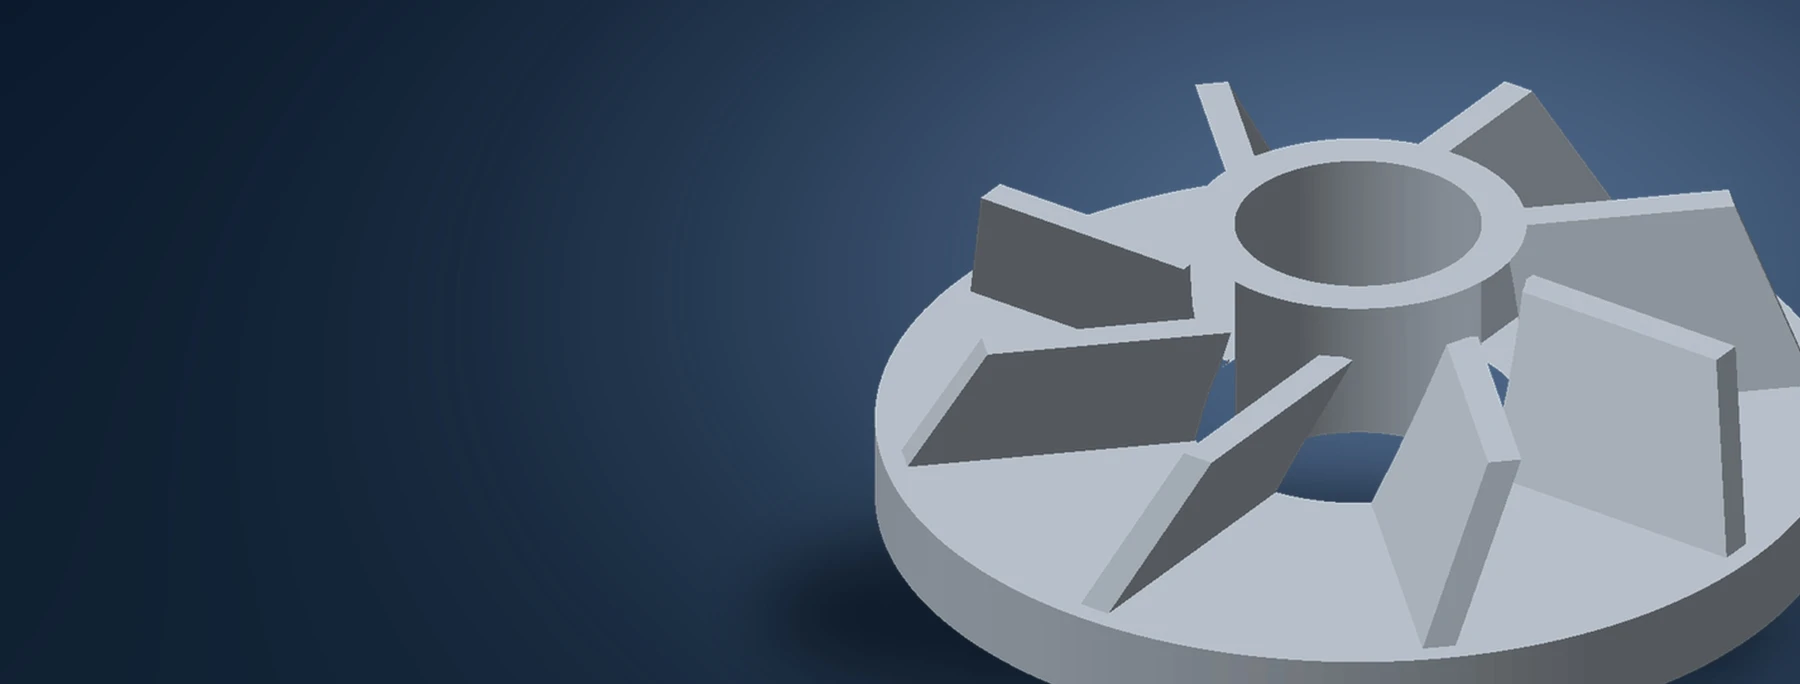
CAD-tyylinen kuvitus monimutkaisesta alumiiniosasta, jossa keskellä on porattu reikä ja säteittäisiä rippeitä

Alumiinisen CNC-koneistuksen koneistus

Toimitamme mukautettuja alumiinikotelokomponentteja, kiinnikkeitä, levyjä ja sorvattuja osia prototyypeille ja sarjatuotantoon; koneistamme jyrsintällä, sorvausmenetelmällä ja viimeistelyllä valitun seoksen, kokoonpanoliitosten ja lopullisen pinnan laadun mukaan.

  • 6061 · 6082 · 7075 · 2024
  • Jyrsintä ja sorvaus
  • Prototyyppi- ja sarjatuotantopyynnöt

Alumiinisiepat, kiinnikkeet, levyt ja sorvatut osat

Koneistamme alumiinikomponentteihin kappaleita, kiinnityspintoja, porauksia ja kierreputkia. Alla olevat osaperheet valmistetaan projektin geometrian ja kokoonpanovaatimusten mukaisesti.

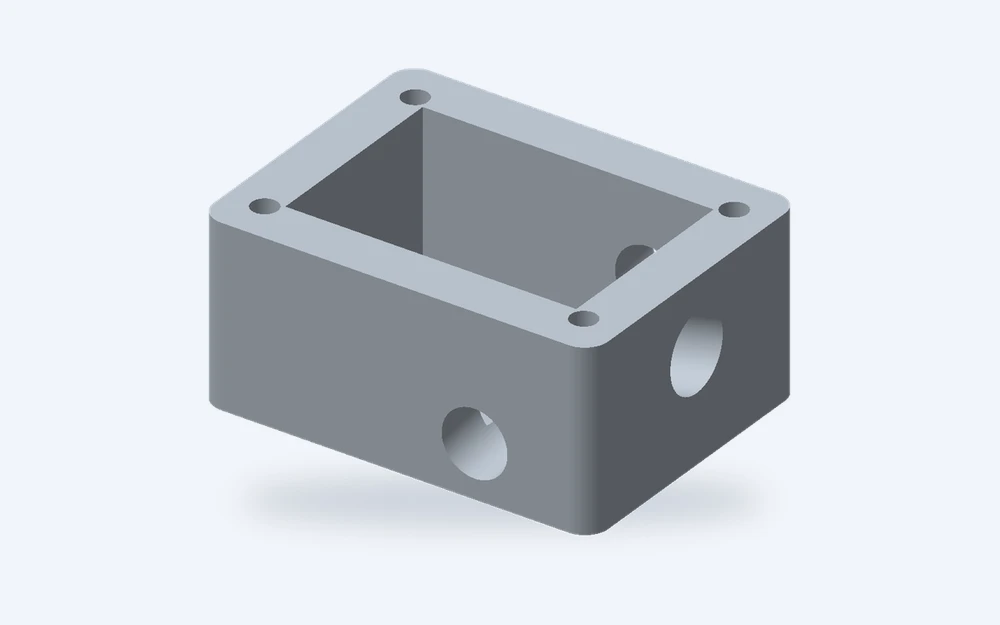
Alumiinisen koteloituksen kuvitus avoimella lokolla, kiinnitysreunalla ja sivuaukoilla

Siepat ja kannet

Koteloita antureille, ohjauksille ja mittauslaitteiden kokoonpanoille. Koneistetut lokit luovat tilaa komponenteille, kun taas reunapinnat, kiinnitysreikäkuvio ja liittimien avoimet osat muodostavat rajapinnat kantolle ja sisäiselle laitteistolle.

  • Sisäiset lokerot
  • Kantten liitännät
  • Sivuaukot
Keskustele tästä osasta
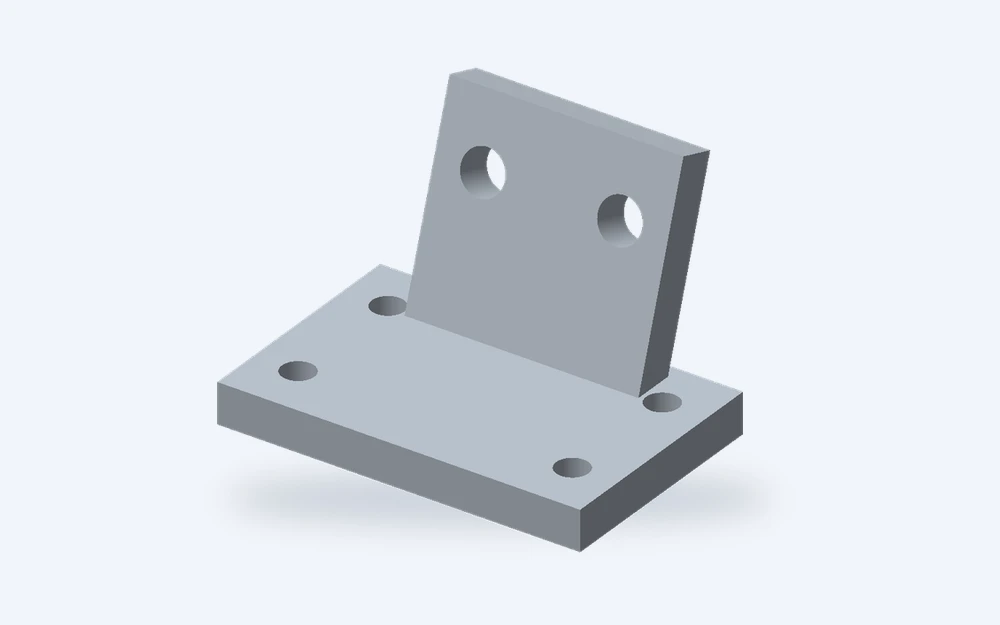
Alumiinisen suorakulmaisen kiinnikkeen kuvitus, jossa on reikiä kahdella kiinnityspinnalla

Kiinnityskannakkeet ja kiinnityspalat

Kevyitä tuentaa moottoreille, toimilaitteille ja konevarusteille. Tasaiset pinnat, kiinnitysura ja kierreputket vastaavat ympäröivän kokoonpanon liitospisteitä.

  • Kiinnityspinnat
  • Urat ja reiät
  • Kierreliitokset
Keskustele tästä osasta
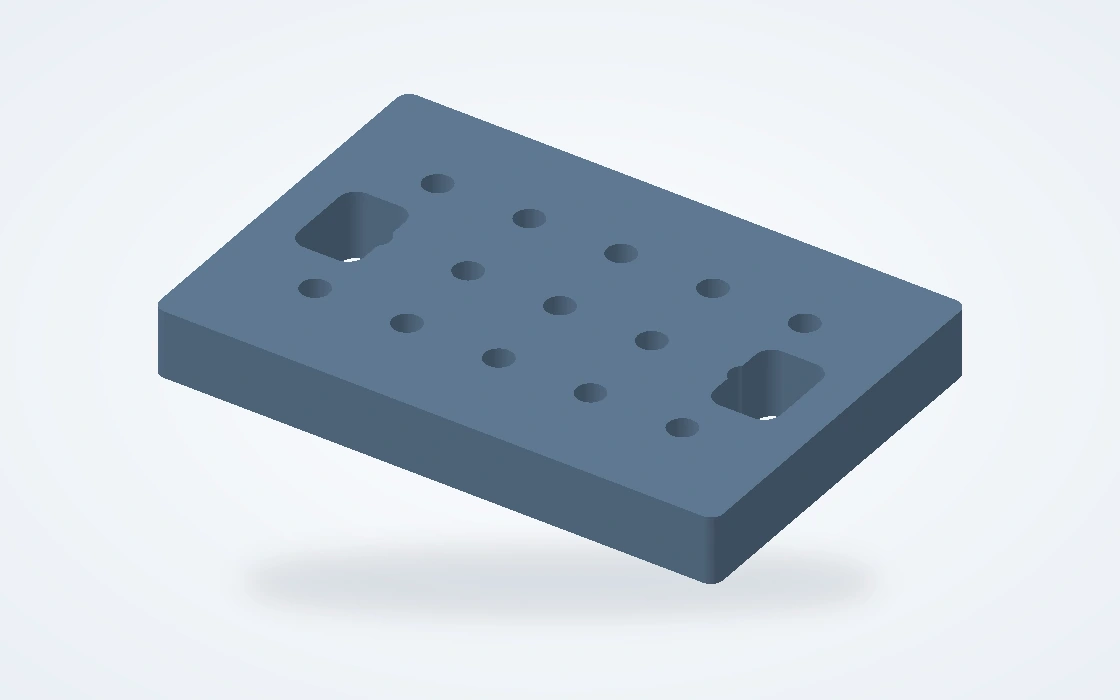
Suorakulmainen alumiininen kiinnitinlevy -kuvitus, jossa on porattujen reikien kuvio

Kiinnittimet ja kiinnityslevyt

Peruslevyt ja sijoituslevyt testijärjestelmiin, kiinnittimiin ja automatisoituun laitteistoon. Hyödyllisimmät tiedot ovat reikäkuvio, mittauspinnat ja varavarausominaisuudet; materiaalitila ja koneistusjärjestys valitaan vaaditun tasaisuuden perusteella.

  • Reikäkuviot
  • Sijoitusmittapinnat
  • Koneistetut pinnat
Keskustele tästä osasta
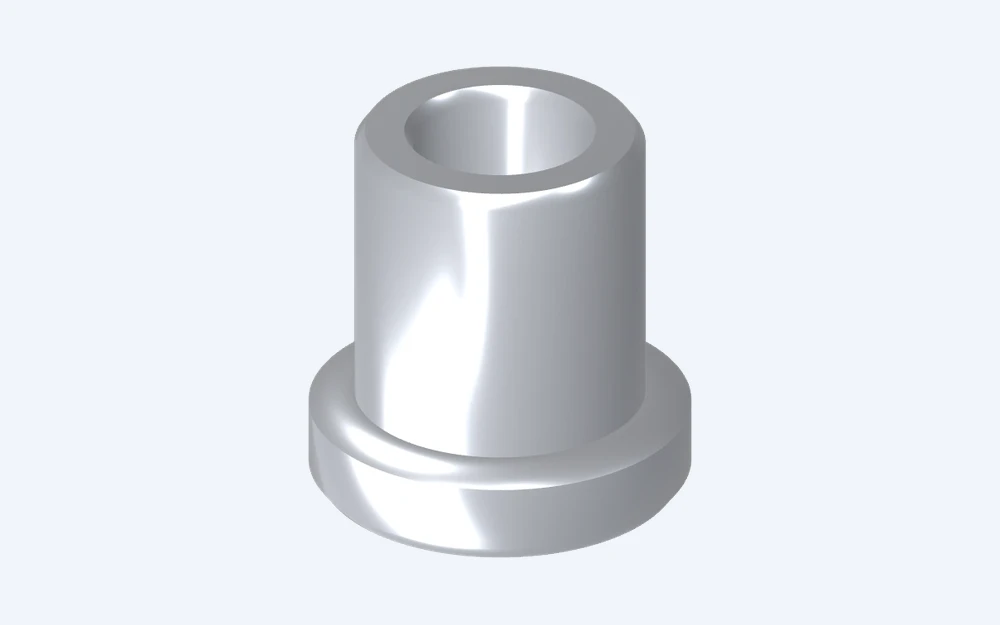
Levyreunainen alumiininen holkki -kuvitus, jossa näytetään sen sisämittaa, ulkohalkaisijaa ja kantta

Holkit, holkkikannakkeet ja etäisyyskannakkeet

Sorvatut komponentit etäisyyden säätöön, kohdistukseen ja kiinnittämiseen. Poraukset, ulkohalkaisijat ja olkapääpinnat voidaan yhdistää urille tai risteäviin reikiin. Materiaali ja pinnankäsittely riippuvat siitä, onko osa staattinen eristin vai tuleeko sitä käyttää toistuvasti vastaosan kanssa.

  • Poraukset ja kantapinnat
  • Keskitetyt halkaisijat
  • Uurteet
Keskustele tästä osasta
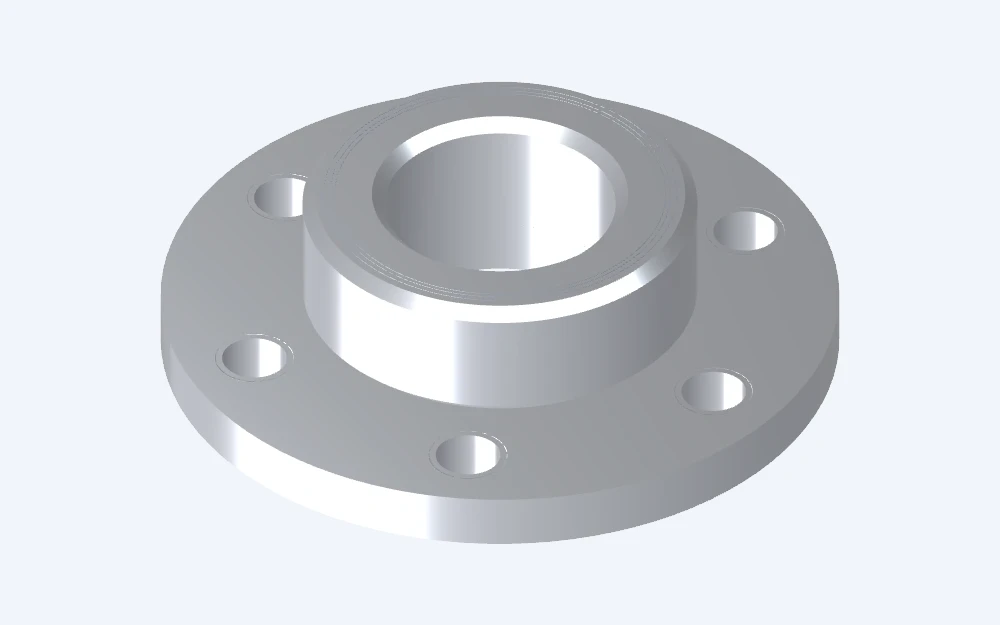
Levyreunainen alumiininen keskikappale -kuvitus, jossa on keskitetty sisämitta ja kiinnitysrengasreiät

Liitännät, keskukset ja sovittimet

Pyöreät liitännät, joilla yhdistetään akselit, putket tai laitteistomoduulit. Sorvaus muodostaa keskikäyrän ja sijoitustasojen halkaisijat; jyrsintä lisää kiinnitysympyrät, tasapinnat tai varauspiirteet, jotka tarvitaan kahden kokoonpanon puolen yhdistämiseen.

  • Sijoituskulmat (locating diameters)
  • Kiinnitysrenkaat
  • Jyrsittyjä tasopintoja
Keskustele tästä osasta
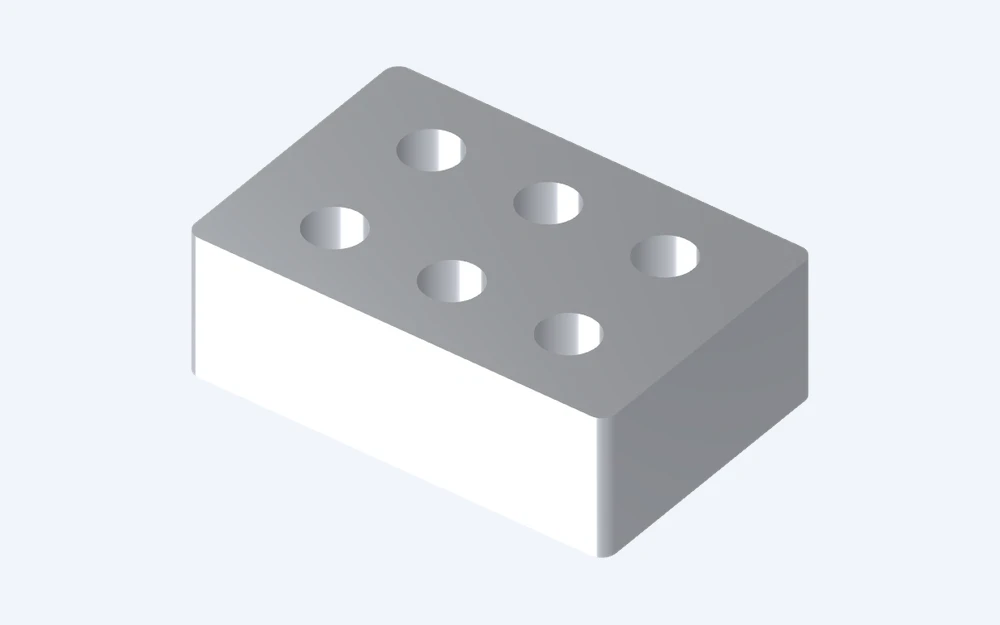
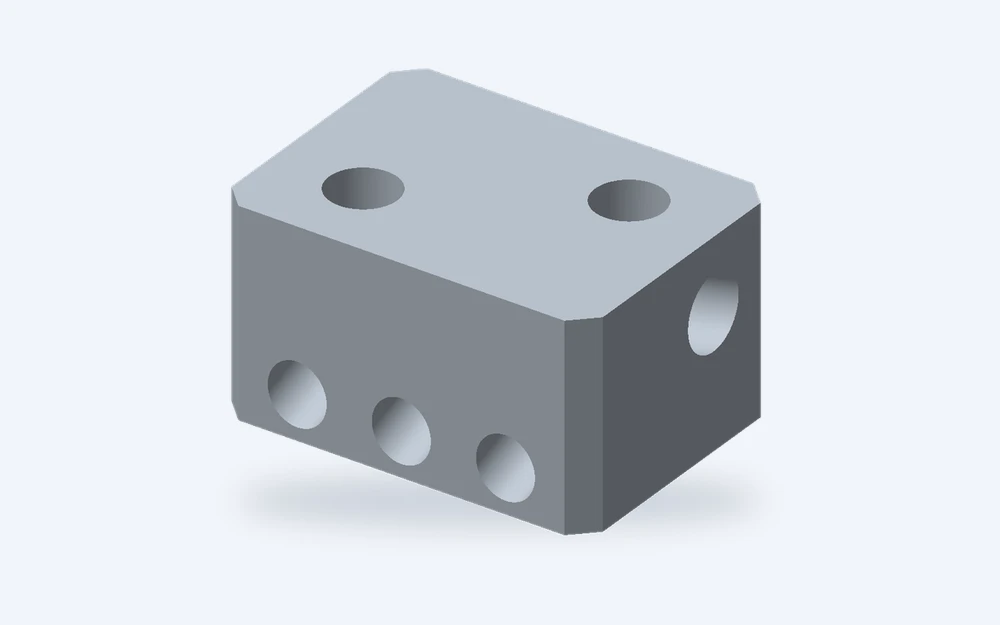
Portitettu alumiininen lohko -kuvitus, jossa on useilla tahkoilla sijaitsevia toisiaan leikkaavia reikiä

Portatut lohkot ja jakajat

Koneistetut lohkot porattuine kulkukäytävineen, kierreliittimin ja kiinnityspintoineen. Jäysteenpoiston ja puhdistuksen mahdollisuus on yhtä tärkeä kuin porttien sijainti. Tiivistysgeometria ja mahdollinen sovelluskohtainen testaus kuuluvat valmiin komponentin toimitusalueeseen.

  • Poratut kulkukäytävät
  • Kierreliittimet
  • Kiinnityspinnat
Keskustele tästä osasta

Alumiiniseokset 6061, 6082, 7075 ja 2024 CNC-koneistukseen

Seos on lähtökohta, ei kattava materiaalimäärittely. Lämpökäsittelytila ja raaka-ainemuoto vaikuttavat myös lujuuteen, jäännösjännitykseen ja valmiin osan ominaisuuksiin. Nämä neljä seosperhettä täyttävät erilaisia vaatimuksia; valinta tulisi perustua komponentin kuormitukseen, ympäristöolosuhteisiin ja pinnankäsittelyyn eikä yksinkertaiseen ”mitä vahvempi, sitä parempi” -sääntöön.

6061 alumiinien ominaisuudet
Ominaisuus6061-T4 / T4511
Hydro 6061 puristusprofiilit
6061-T6 / T6511
Hydro 6061 puristusprofiilit
Tila
Pienin vetolujuus (MPa)180260Määritetty puristusprofiilin kovuusasteikko
Pienin myötöraja (MPa)1102400.2% -poikkeama
Lämmönjohtavuus (W/(m·K))15516725°C, tyypillinen

Lujuusarvot ovat näille puristusmuovattujen valmistuslämpötilaluokkien vähimmäisarvoja; lämmönjohtavuus on tyypillinen.

Alumiiniseppeleen ja käsittelyn valinta
Seos / kovuusluokkaTyypillisiä osiaValintatekijäPinnankäsittely / tila
6061-T6 / T651Koteloita; kiinnikkeitä; sovittimia; kiinnittimiäKoneistettavuus, korrosionkestävyys ja muokattavuuden joustavuusT651: jännitysten poisto venyttämällä
6082-T6 / T651Rakenteelliset kiinnikkeet; koneenosat; levytMääritellyt rakenteelliset vaatimukset ja valmiiksi valutettu muotoVertaa mekaanisia vaatimuksia ja pinnankäsittelyä aineella 6061
7075-T6 / T651Kompaktit, korkean lujuuden omaavat mekaaniset komponentitSuurempi lujuus, jos 6000-sarjan materiaalit eivät riitäKäsittelytilan riippuva jännityskorroosio; suojapinnoite
2024-T3 / T351Piirustuksessa määritellyt korkealujuiset komponentitKuparia sisältävä seos; hyvät koneistusominaisuudetSopiva valmis muoto ja karkaisutila; korroosiosuojaus

Anodointiulkonäkö riippuu seoksesta, valmiista lähtötilasta ja esikäsittelystä; suurempi lujuus ei tarkoita suhteellisesti suurempaa jäykkyyttä.

Vertailu kuvaa materiaalin valintaa, ei sitä lupaa, että jokainen seos, karkaisutila ja valmislevyn koko on varastossa. Tarjous määrittelee toimitettavan materiaalin.

6061 verrattuna 7075:een

Vertaa ensin todellista kuormitustarvetta. 7075-seos voi tarjota korkeampaa lujuutta, mutta se ei automaattisesti ratkaise taipumaa ohuessa levyssä tai pitkässä kiinnikkeessä. Geometria, tuettu väli ja liitoksen suunnittelu säilyvät tärkeinä. Ulkonäöstä johtuva kotelo ja voimakkaasti kuormitettu nivel ovat eri materiaalivalintoja.

Seos ja karkaisutila kuuluvat yhdessä.

T6 kuvaa liuotuskarkaistua ja tekoisesti vanhennettua tilaa; T651 lisää jännityksenpoiston venyttämällä. Nämä merkinnät eivät ole vaihtaakin toisiinsa sopivia tilausmerkintöjä. Voimakkaasti taskuun koneistetulle levylle lähtötilan jäännösjännitystila ja koneistusjärjestys voivat olla yhtä tärkeitä kuin seoksen nimi.

Alumiiniosien levyt, sauvat ja lähes valmislevyt

Lähtömuoto vaikuttaa sekä koneistusajassa että mittatarkkuuden vakaudessa. Levy on usein sopiva lähtömuoto taskumaiselle koteloille; sauva tai putki voi olla parempi lähtömuoto holkille. Valitsemalla valmiin komponentin geometrian kanssa mahdollisimman lähellä oleva raakamateriaali voidaan vähentää tarpeetonta materiaalinpoistoa ilman komponentin toiminnallisuuden muuttamista.[5]

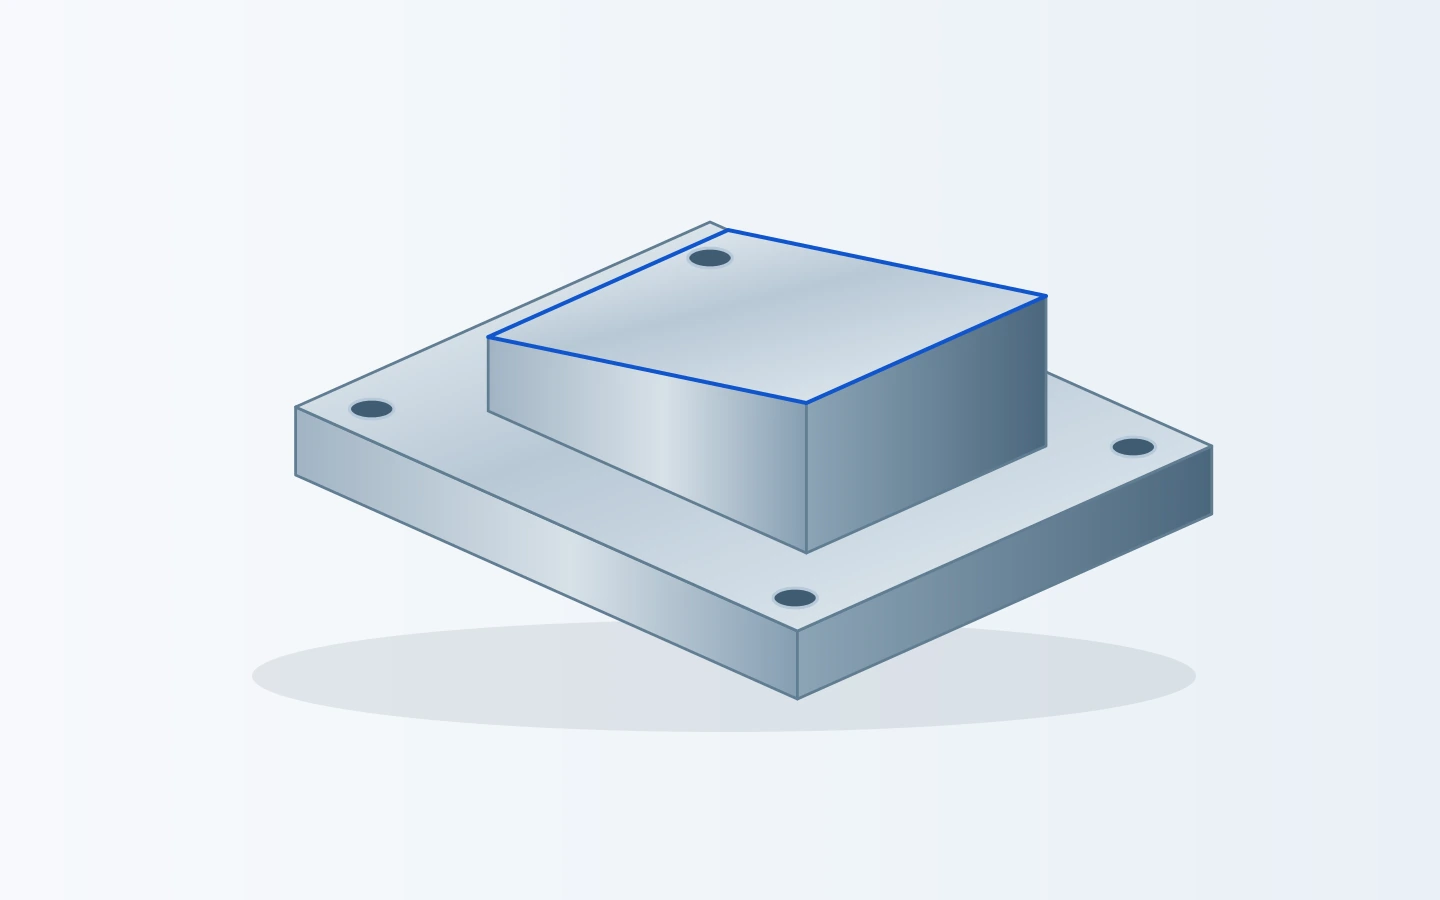
Portitettu alumiininen levy -kuvitus, jossa näytetään korotettu korko ja kulmiin sijoitetut kiinnitysreiät
Korotettu kantapää ja kiinnityslevy yhdistävät eri koneistussyvyydet yhdessä raaka-ainepalassa.

Levy ja lohko jyrsittyjä komponentteja varten

Pinnat, syväkolot, urat ja reikäkuvio jyrsitään sijoituspintojen ympärille. Siellä, missä poistetaan huomattava määrä materiaalia, koneistussuunnitelma ottaa huomioon raaka-aineen tilan ja jäljelle jäävät seinämäosat sen sijaan, että raaka-ainepalaa käsiteltäisiin jännityksetönä.

Tangot ja putket sorvattaville komponenteille

Sorvaus soveltuu olkapäille, rei’ille ja keskitetyille halkaisijoille. Tasot, portit ja kiinnityskuvio voidaan lisätä myöhemmin jyrsintäprosessissa. Putken käyttö lähtöaineena on hyödyllistä vain silloin, kun sen seinämän paksuus, tila ja saatavilla olevat koot vastaavat valmiin osan vaatimuksia.

Puristetut profiilit ja muut esimuokatut raaka-ainepalat

Toissijainen koneistus voi lisätä päätytasoja, reikiä ja paikallisesti syvennettyjä koloja sopivaan olemassa olevaan profiiliin. Lähes lopullinen raaka-ainepala voi vähentää leikkuuaikaa toistokäytössä, kun taas prototyyppimäisiä määriä on yksinkertaisempaa koneistaa saatavilla olevasta varastosta.

Ohuet seinämät, kierreosat ja toimivat liitospinnat alumiinissa

Seinämän tuenta, kierrekierteiden tarttuminen, työkalun pääsy ja viimeistely vaikuttavat kaikki alumiiniosien ohuihin osiin ja pehmeisiin kosketuspintoihin.

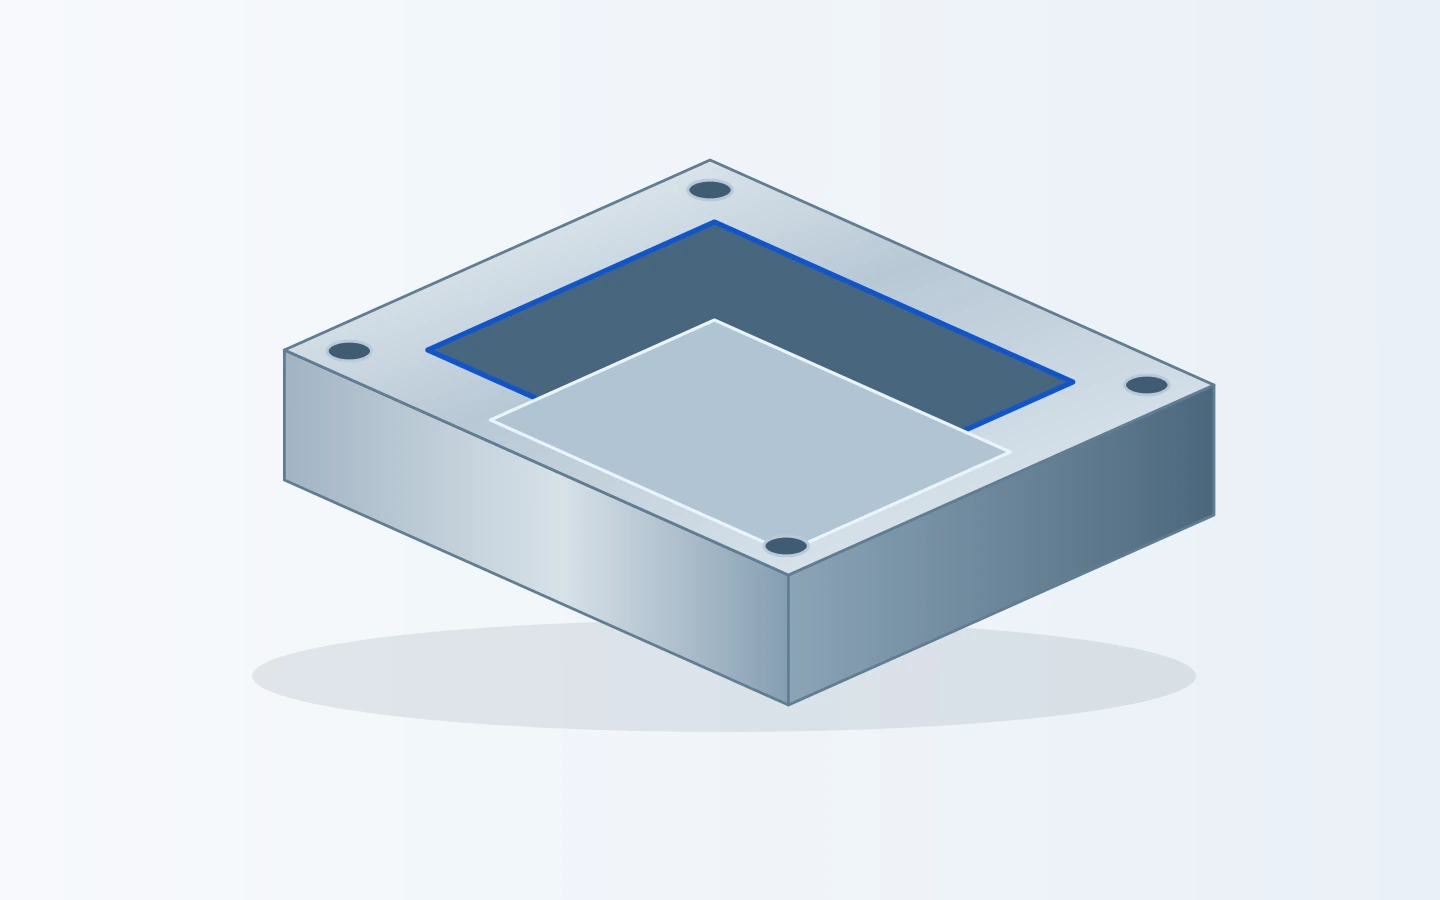
Tasaisen alumiinisen komponentin kuva, jossa on syvä keskellä sijaitseva kouru ja sen ympärillä kiinnitysreuna
Seinämän korkeus, reunan leveys ja kolon saavutettavuus vaikuttavat tukeen koneistuksen aikana.

Ohuet seinät ja tasaisuus

Tukematon seinä voi taipua leikatessa tai kiinnitettäessä. Tasapainoinen materiaalin poisto, tuettu työkappaleen kiinnitys ja sopiva karkealeikkaus–tarkkaleikkaus-järjestys auttavat hallitsemaan muodonmuutoksia. Tasaisuutta arvioidaan sovitussa tukiehdossa, eikä sitä oleteta siitä, että osa on pidetty tasaisena puristimessa.

Uurteet ja sisäkulmat

Pyörivä työkalu jättää säteen sisäkulmaan. Syvät ja kapeat lokit voivat vaatia pidempiä työkaluja ja huolellisempaa lastunpoistoa. Suurempi sallittu kulmasäde tai parempi työkalun pääsy voi vähentää koneistusvaikeutta muuttamatta ulkoista mitoitusta.

Kierreliitokset ja toistuva kokoonpano

Kierre syvyys, seinämän paksuus ja ruuvin kiinnityspituus otetaan huomioon yhdessä. Usein toistuvaa kokoonpanoa tai suurempaa paikallista kuormitusta varten määritelty kierrepanos voi olla sopivampi vaihtoehto kuin toistuva kiristäminen suoraan alumiiniin. Panoksen tyyppi ja asennuspaikka kuuluvat osan tarkempaan eriteltyyn kuvausosaan.

Jäysteet, tiivistysreunat ja pinnan merkintäjäljet

Pieniä jäysteitä voi jäädä risteäviin reikiin ja kierrealojen sisäänkäyntiin. Jäysteenpoisto poistaa epätoivottuja reunuksia samalla kun suojataan tiivistyspintoja ja sovitusominaisuuksia. Työkalun kunto ja lastunpoisto auttavat myös estämään lastujen aiheuttamia merkintöjä pinnassa, joka jää näkyviin.[6]

Koneistettujen alumiiniosien pinnankäsittelyt

Oikea pinnankäsittely riippuu siitä, mitä pinta tekee: toimii toisen osan sijoituspinnana, pysyy näkyvissä, kestää kulumista tai tarjoaa sähköisen kontaktin. Yksittäinen komponentti voi siksi vaatia useita eri pinnanoloja.[7] [8]

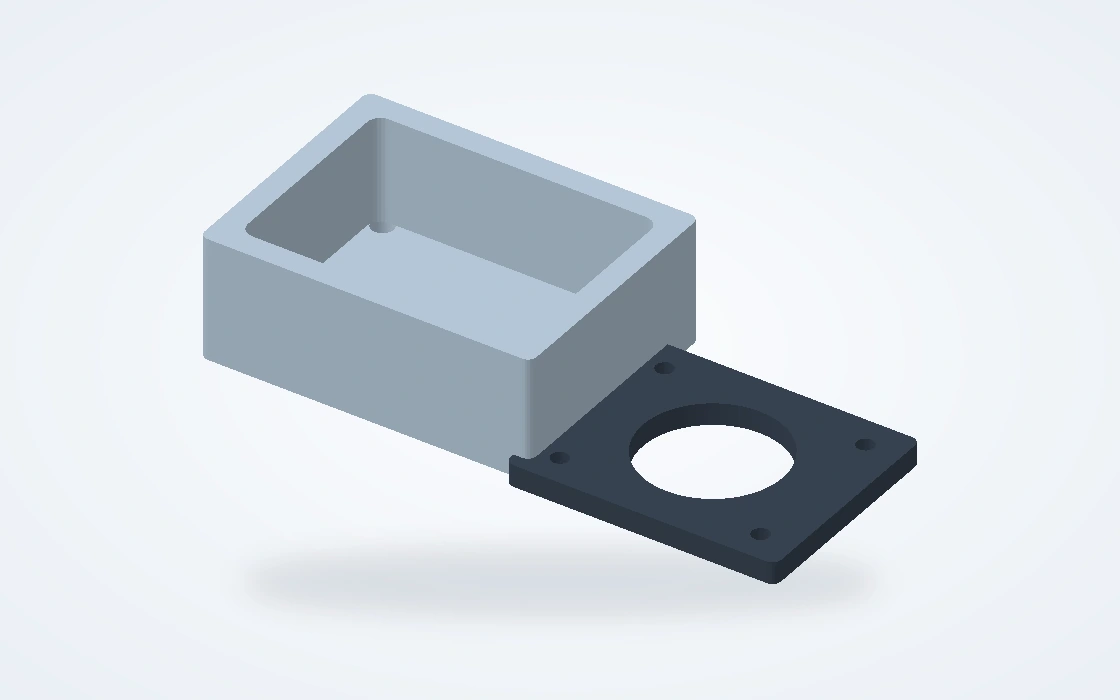
Kotelo ja erillinen kansi, joissa näkyvät ulkopinnat ja liitospinnat
Ulkoiset pinnat, kansi- ja liitospinnat sekä kierreominaisuudet voivat vaatia erilaisia pinnankäsittelyvaatimuksia.

Koneistettu ja helmihiomalla käsittelyllä karkeutettu pinta

Koneistettu pinta säilyttää leikkauskuvionsa. Helmihionta tuottaa hajaantuneemman pintatekstuurin; se on ulkonäön parantava käsittely, ei korvaus mittojen tarkastukseen tai suojaavalle pinnoitteelle.

Toiminnallisesti koneistetut pinnat

Kiinnitys- ja sijoituspinnat voivat jäädä koneistettuina, jos kokoonpanossa vaaditaan määritelty kosketuspinta. Pintakarheus määritellään vain siinä tapauksessa, että se vaikuttaa osan toimintakykyyn.

Mattat ulkopinnat

Sorvaus voi vähentää koneistusjälkien näkyvyyttä, mutta se ei poista syvää naarmua eikä korjaa muotovirhettä. Kosmeettiset pinnat ja pois jätetyt pinnat erotellaan viimeistelysuunnitelmassa.

Selkeät, väritetyt ja kovaanodisoitut pinnat

Anodointi muuttaa alumiinipinnan oksidikerrokseksi. Tavallinen anodointi täyttää ulkonäön ja suojelun vaatimukset; kovaanodointia käytetään, kun kuluminen tai kulumisvastus on tärkeämpiä tekijöitä.

Ulkonäkö ja väri

Seoksen, tekstuurin, esikäsittelyn ja pinnoituksen vaikutuksesta saadaan lopullinen sävy. Toisiaan vastaaville näkyville osille näyte tarkoitetusta materiaalista on hyödyllisempi kuin ruudun väri. Selkeä pinnoitus ei tarkoita, että kaikki seokset näyttävät samoilta.

Kulumaa korostavat pinnat

Kovaanodisointi muuttaa sekä pintakäyttäytymistä että mittoja. Sen pinnanhoito voi olla tummempi kuin koristeellisen anodisoinnin pinta. Pintakäsittelyn paksuus ja sinertäminen valitaan tarkoitukseen soveltuvan käytön perusteella eikä niitä käsitellä yleispätevinä oletusarvoina.

Poraukset, kierret alueet ja sähkökontaktialueet

Pintakäsittely voi muuttaa ulkohalkaisijaa, pienentää porausta tai vaikuttaa kierreliitoksen sovituslaatuun. Pintakäsittelyprosessi aloitetaankin siitä, mikä on kokoonpanun jälkeen vaadittu osan tila.

Sovitetaan lopputyön jälkeen

Kriittiset poraukset ja sijoitusläpimitat suunnitellaan lopullisen pinnoitettujen pintojen perusteella. Koneistustoleranssi ottaa huomioon valitun prosessin; yhtä pinnoituksen kasvulukua ei sovelleta kaikkiin seoksia ja anodointireitteihin.

Suojatut ja johtavat alueet

Suojaus estää anodointia määritellyiltä alueilta, mukaan lukien jotkin sovituspinnat tai sähkökontaktipinnat. Muuntokerrokset muodostavat toisen pinnakäsittelyperheen, joka soveltuu riittävään suojaamiseen, maalin perustaksi tai sähkökontaktivaatimuksiin. Vaadittava sähköinen käyttäytyminen on osa kyseistä eritelmää.

Materiaalitunniste ja valmiiden alumiiniosien tarkastus

Kiinnityslevyn kuva, jossa on sijoitusporeja ja toistuva reikäkuvio
Poran koko, reiän sijainti ja kiinnityspinta vastaavat eri tarkastuskysymyksiä.

Käytettävä tarkastustietue yhdistää toimitetun komponentin sen materiaaliin, piirustuksen versioon ja lopulliseen pinnatilaan. Tarkastus järjestetään niiden ominaisuuksien perusteella, jotka vaikuttavat kokoonpanoon, eikä samaa mittausluetteloa sovelleta kaikkiin osiin.

Materiaalitiedot ilmoittavat seoksen, kovuusluokan ja toimitetun lähtöaineen. Jos vaaditaan eräseurantaa tai materiaalitodistusta, kyseinen tietue kuuluu sovittuihin toimitusasiakirjoihin. Materiaalitietolehti kuvailee seosta; se ei ole todistus siitä, että kyseistä lähtöainetta on käytetty.

Tarkastussuunnitelma erottaa myös koneistusvaiheen valmiiseen vaiheeseen. Lopullinen sovite arvioidaan reiästä anodoinnin jälkeen, koska pinnoite kasvattaa seinämän paksuutta. Ulkonäköä koskevat näytteet, mitatut arvot ja pinnoitustiedot tarjoavat kukin eri tyyppistä todisteita.

Alumiinin mitat ja tarkastus
OminaisuusMäärittelyHyväksyntäehtoTarkastus
Sovitettavat reiät ja halkaisijatKokorajat ja sovitusMääritelty toimitustila; ennen/jälkeen pinnankäsittelynReikä, halkaisija tai toiminnallinen mittapäästävä
Kiinnityspinnat ja reikäkuviotTasaisuus; sijainnit; piirustuksen viitepisteetMääritelty tukipintaMittaus viitetään toiminnallisille viitepisteille
Kierreliitokset ja vaihtopäätKierrehyväksyntä; käytettävissä oleva kierreosuma; kiinnityspisteen sijaintiMääritelty asennettu tilaKierremitat; ominaisuuksien ja asennetun aseman tarkastukset
Näkyvät pinnat ja osan tunnistetiedotUlkoasu; versio; materiaalin tunnistetiedotMääritelty ulkonäön vaatimusVisuaalinen vaurio­tarkistus; tilaukseen liitetyt tallenteet

Tarjous sisältää sovitut toleranssit ja tarkastuskattavuuden määritellylle alumiiniosalle.

Alumiiniprototyypeistä toistettavaan tuotantoon

Prototyyppi voi vahvistaa kokoonpanosopivuuden ennen suurempaa tilausta. Toistettava tuotanto edellyttää hyväksyttyä materiaalia, piirustuksen versiota ja pinnankäsittelyä.

  1. Prototyyppi tai ensimmäinen erä

    Työstä vaadittu geometria sovitteeksi, käsittelyksi ja kokoonpanoarviointia varten. Kehityksen alla olevat ominaisuudet pidetään erillään jo sovituista käyttökohteeseen liittyvistä mitoista.

  2. Pinnankäsittely ja näytteen tarkastus

    Tarkasta lopullisen pinnankäsittelyn jälkeen näkyvillä pysyvät pinnat sekä toisiinsa liittyvät mitat. Näytteen hyväksyminen vahvistaa sovitun tuloksen seuraavaa erää varten.

  3. Toistotilauksen määritelmä

    Hyväksytty piirustus, materiaalitila, pinnankäsittely ja tarkastuksen laajuus siirtyvät yhdessä toistovalmistukseen. Suunnittelumuutos tunnistetaan uutena versiona, ei sekoiteta edelliseen erään.

  4. Suojaus ja tunnistus

    Pakkaus erottaa näkyvät esteettiset pinnat toisistaan ja suojaa kierrekohtia, porausten sisäpintoja ja ohuita reunuksia. Tarrat yhdistävät lähetyksen osanumeroon, versioon ja tilattuun määrään.

Mitä tekijöitä vaikuttavat alumiinisen CNC-koneistuksen kustannuksiin?

Merkitsevä hintavertailu käyttää samaa seosta, määrää, pinnankäsittelyä ja tarkastuslaajuutta. Varastohinta on vain yksi osa kokonaishintaa; poistetun materiaalin määrä ja osan valmistukseen tarvittavat koneistustoimenpiteet voivat olla yhtä merkityksellisiä.

Valmis muoto ja materiaalin poisto

Syvä tasku, joka on porattu kokonaan kiinteästä lohkosta, aiheuttaa enemmän työstötyötä ja jätteitä kuin lähes valmis puolivalmisosa. Lähtöaineen paksuus ja saatavilla oleva puolivalmisosan koko vaikuttavat tähän eroon.

Työkalujen saavutettavuus ja asennukset

Kapeat taskut, kevyet työkalut ja usealla pinnalla sijaitsevat piirteet vaikuttavat työstöaikaan ja kiinnitykseen. Pienet geometriamuutokset voivat yksinkertaistaa saavutettavuutta siellä, missä suunnittelu mahdollistaa ne.

Tarkkuussovituukset ja viimeistely

Valitut tarkkuuspiirteet, suojaus (maskaus), viimeistelyn näytteet ja lisäinsinointi lisäävät erillisiä työvaiheita. Ulkoinen kosmeettinen pinta ja sisäinen sijoituspore vaativat erilaista työtä.

Määrä ja toistettavuus

Ohjelmointi ja asennus jakautuvat eri osille samassa erässä. Toistotilauksissa voidaan käyttää uudelleen hyväksi hyväksyttyä valmistusmäärittelyä, kun taas suunnittelumuutokset tai uusi materiaalitila voivat muuttaa vaadittavaa työtä.

Kysymyksiä alumiinisen CNC-osien tilaamisesta

Voinko aloittaa yhdellä prototyypillä tai pienellä erällä?

Prototyyppi- ja pieniä eriä koskevat kyselyt ovat tervetulleita. Käytännöllinen tilausjärjestely riippuu saatavilla olevasta varastosta, geometriasta ja mahdollisista viimeistelyyn liittyvistä asennuksista. Kokeilukappale voidaan tarjota erikseen odotetusta toistomäärästä, jotta kehityskustannukset ja myöhempänä tuotannossa syntyvät kustannukset ovat selkeitä.

Voinko pyytää tarjousta ennen kuin valitsen alumiinilajitteen?

Kyllä. Komponentin piirustus tai kuvaus sen kuormituksesta, käyttöympäristöstä ja ulkoasun vaatimuksista riittää keskustelun aloittamiseen. Ehdotettuja materiaaleja voidaan verrata tarjouksessa. Valittu lajitteeseen merkitään tilauksen antamisen yhteydessä; sitä ei valita hiljaa tai vaihdeta koneistuksen aikana.

Voitteko koneistaa asiakkaan toimittamaa puolivalmista materiaalia tai puristusprofiileja?

Asiakkaan toimittamaa materiaalia voidaan harkita lisäkoneistukseen. Sen tunnistaminen, tila ja saatavilla oleva koneistustoleranssi määrittävät lähtöpisteen. Tämä on erityisen merkityksellistä olemassa olevassa profiilissa tai ostetussa puolivalmislevyssä, johon tarvitaan vain pintoja, reikiä tai muita paikallisesti sijaitsevia ominaisuuksia.

Voitteko työskennellä olemassa olevan osan tai näytteen perusteella?

Näyte tai valokuvat voivat auttaa kyselyn aloittamisessa, erityisesti korvaavalle komponentille. Ne eivät kuitenkaan paljasta materiaalin tilaa, piilossa olevia ominaisuuksia tai alkuperäisiä tarkkuusvaatimuksia. Ennen koneistusta mitat ja hyväksyntävaatimukset vaativat dokumentoidun viitteen, jotta molemmat osapuolet työskentelevät saman määritelmän mukaan.

Toimitteko raaka-alumiinilevyjä ja -tankoja?

Tämä sivu käsittelee teollisesti valmistettuja erikoiskomponentteja, ei raakamateriaalien vähittäismyyntiä. Levyt, tangot, putket ja muut puolivalmisosat käsitellään lopullisen osan lähtömateriaalina. Kyselyn yhteydessä komponentin piirustus tai suunniteltu geometria on siksi hyödyllisempi kuin pelkkä pyyntö varastosta.

Kuuluvatko lämmönpoistimet ja elektronisten laitteiden koteloitukset soveltamisalaan?

Koneistettuja alumiinisia perustoja, koteloita ja kiinnityskomponentteja voidaan käsitellä mekaanisina osina. Jäähdytysteho, tiiveysluokka ja sähköinen vaatimustenmukaisuus kuuluvat laitesuunnitteluun. Nämä vaatimukset kuuluvat edelleen laitteiston suunnitteluun ja mahdolliseen erikseen sovitettuun validointiin.

Voiko yhteen kyselyyn sisällyttää eri osanumerot?

Kyllä. Koteloita, kannuksia, etäisyysrenkaita tai kiinnikkeitä voidaan tarkastella yhdessä. Jokaisen osanumeron, version ja määrän pysyminen erottelukelpaisena mahdollistaa hintojen erottelun samalla kun tarkastellaan yhteisiä materiaali- tai pinnankäsittelyvaatimuksia kokoonpanon tasolla.

Voimmeko keskustella luottamuksellisuudesta ennen yksityiskohtaisten tiedostojen jakamista?

Kyllä. Aloita lyhyellä projektikuvausella ja mainitse, että tekniset tiedostot ovat luottamuksellisia. Mahdollinen luottamuksellisuussopimus voidaan käydä läpi ennen yksityiskohtaisten CAD-tiedostojen vaihtoa. Kysely ei vaadi sinua julkaisemaan omaa suunnittelutietoa tässä sivussa.

HANKKEEN TUKI

Keskustele alumiiniosastasi VETCNC kanssa

Valmis piirros on hyödyllinen, mutta se ei ole vaadittu ensimmäiseen keskusteluun. Kerro meille, mitä osa tekee ja mitä tiedät jo; voimme tunnistaa seuraavan tarvittavan tiedon koneistusarvion laatimiseksi.

VETCNCCNC VALMISTUS
Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB