Siirry sisältöön
VETCNCCNC VALMISTUS
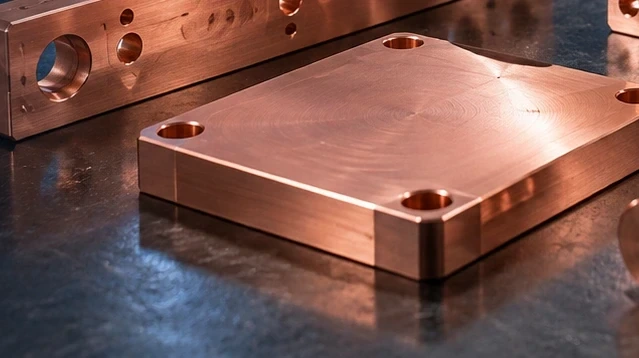
Esimerkkinä toimivat kuparikomponentit CNC-pyöriväakselin vieressä

Automaaliikkeen CNC-koneistus

Me koneistamme mukautettuja koteloita, kiinnikkeitä, akselit, sovittimia ja kiinnittimiä ajoneuvojen kehitykseen, pilottituotantoon ja toistotilauksiin. Komponenttipalveluumme kuuluvat jyrsintä, sorvaus ja mittaus, alkaen sovitustarkistusosista valmiisiin eriin.

  • Prototyyppikomponentit
  • Pilottituotanto ja toistotilaukset
  • Kokoonpano- ja testauslaitteet

Automaaliikkeen osat kehitykseen, kokoonpanoon ja testaukseen

Meidän automaaliikkeen CNC-koneistuspalvelumme kattavat mukautettuja komponentteja insinööriteameille, komponenttitoimittajille ja laitevalmistajille. Alla olevat osaperheet sisältävät ajoneuvon laitteiston sekä sen valmistukseen tai testaukseen käytettävän työkalun. Yksittäinen hanke voi yhdistää jyrsittyjä, sorvattuja ja toissijaisesti koneistettuja osia samojen komponenttiviitteiden alle.

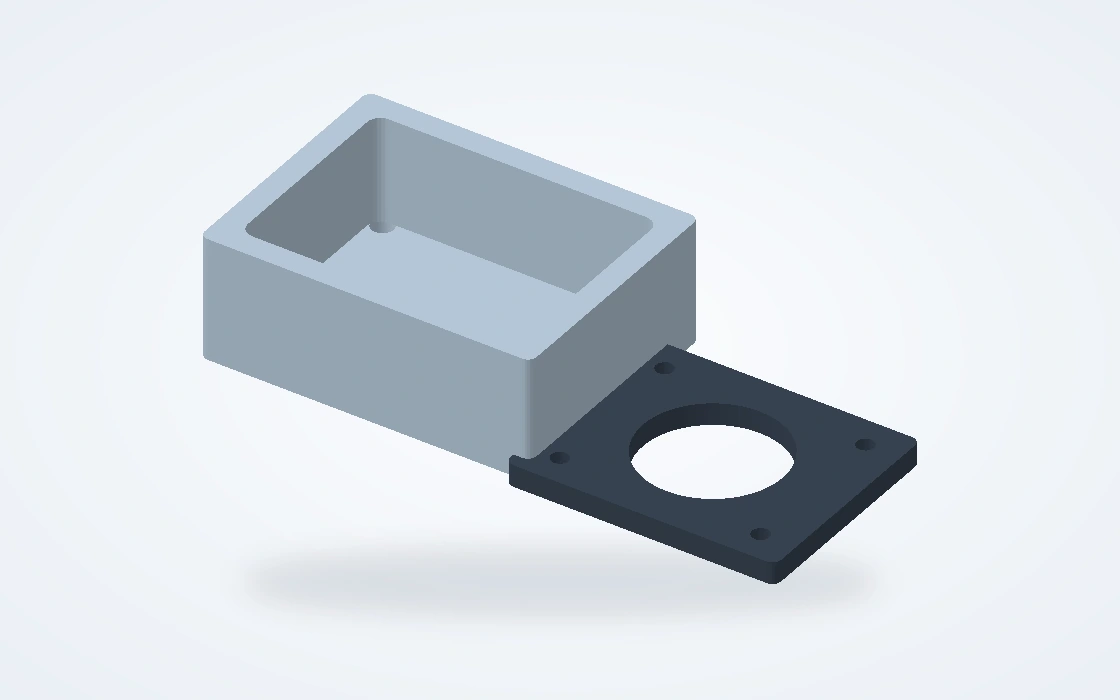
Esimerkkinen koneistettu kotelo ja erillinen kansi, joissa näkyy tasku ja kiinnityspinnat

Koteloit ja kannakkeet

Koneistettuja koteloita, laakeritukikoteloksiä ja irrotettavia kansiota kehityskokoonpanoihin. Umpilokit, kiinnityspinnat ja liitinaukot määrittelevät käytettävissä olevan tilan, kun taas sijoitusominaisuudet pitävät kannen ja sen viereiset osat kohdallaan.

  • Uurteet ja seinämät
  • Kiinnityspinnat
  • Liittimen avaukset
Keskustele tästä komponentista
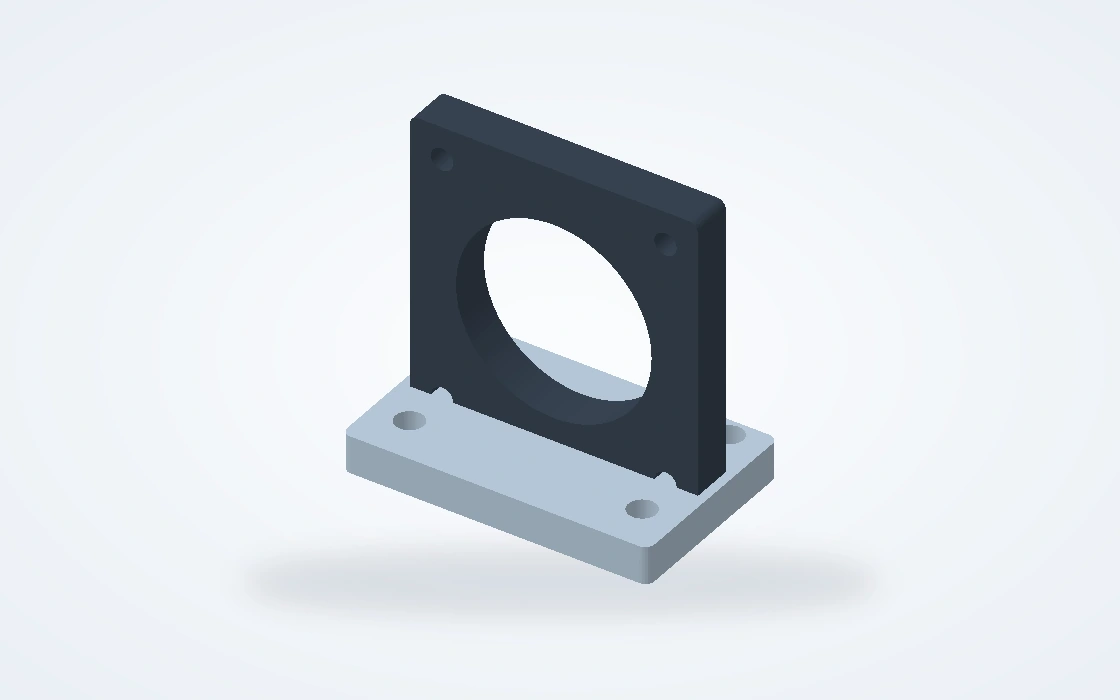
Esimerkkinen anturin kiinnityskannatin pyöreällä aukeamalla ja ruuvatulla alustalla

Anturien ja kokoonpanojen kiinnityslevyt

Anturien, apulaitteiden ja kokoonpanopuun käytettävien kiinnityskomponenttien kiinnikkeet. Tasaiset pohjat, kulmassa olevat pinnat, urat ja sijoituskuvut määrittävät asennusasennon, ja liittimille, kiinnittimille ja huoltotyökaluille on varattu tarvittava tila.

  • Kiinnitysraot
  • Vinossa olevat pinnat
  • Sijaintireiät
Keskustele tästä komponentista
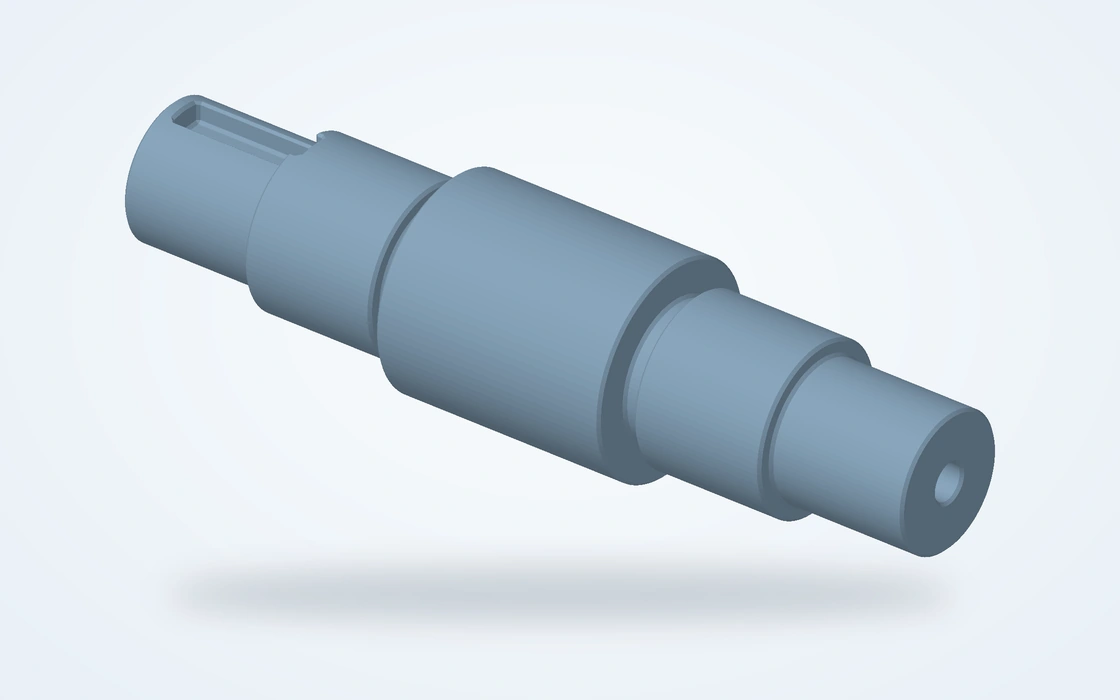
Esimerkkinen portaalakseli laakeripinnoilla, olkapääsiirtymillä ja koneistetulla tasolla

Akselit, putket ja etäisyyspalat

Kehitysmekanismien, laakerijärjestelmien ja kokeilurakenteiden sorvatut komponentit. Portaatut halkaisijat, olakkeet, sisäiset reiät ja urat määrittävät, miten osaa tuetaan, pidetään paikoillaan ja sijoitetaan kokoonpanossa.

  • Laakerinistukat
  • Sisäiset reiät
  • Aksiaaliset olakkeet
Keskustele tästä komponentista
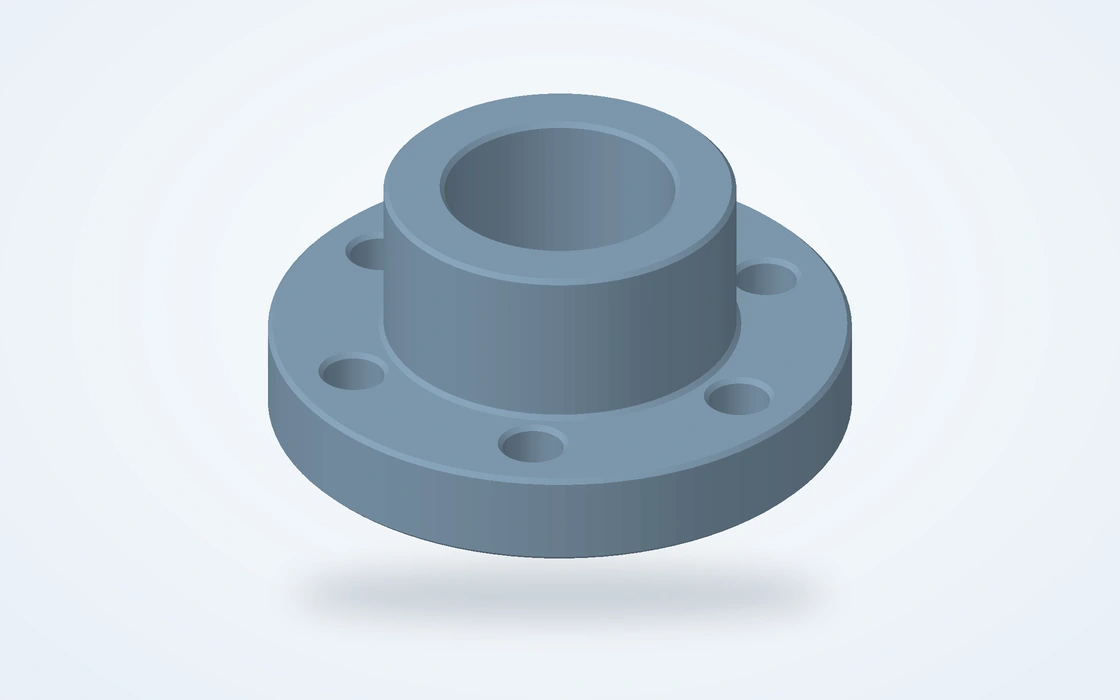
Esimerkki liitosrenkaan sovittimesta keskikuvauksella, sijoitustasolla ja kiinnitysrengasmitalla

Liitosrenkaat ja kokeiluadapterit

Mukautetut liitännät koteloön, akseliin tai kokeilulaitteeseen. Keskityshalkaisijat ja ruuvinreiät yhdistävät eri liitännöillä varustettuja osia; avainpinnat tai risteävät reiät mahdollistavat asennuksen ja irrottamisen.

  • Keskityshalkaisijat
  • Ruuvikuviot
  • Pääsyominaisuudet
Keskustele tästä komponentista
Esimerkki kuparilevystä kiinnitysreiköin ja koneistetulla kosketuspinnalla

Kuparista valmistetut liitoslevyt

Koneistetut kosketuslevyt ja lämmönvaihtopinnat sähköisiin tai lämpötekniikan kehityskokoonpanoihin. Kosketuspinnat, kiinnitysreiät ja lopullinen pinnanlaatu otetaan huomioon yhdessä komponentin suunnittelun ja mahdollisen määritellyn pinnankäsittelyn kanssa.

  • Kosketuspinnat
  • Kiinnitysreiät
  • Tasaiset liitännät
Keskustele tästä komponentista
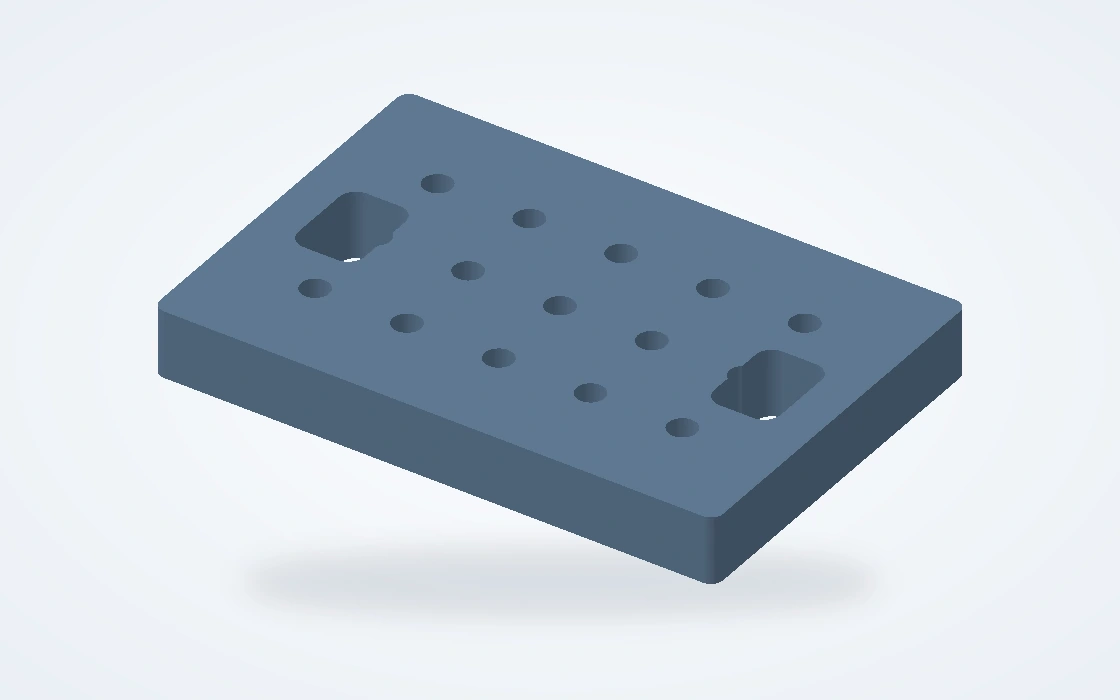
Esimerkki kiinnitinlevystä sijoitusreiköin, urilla ja kiinnitysosin

Kokoonpanokiinnittimet ja testityökalut

Kiinnityslevyt, sijoitusblokkit ja vaihtoehtoiset työkalut tuotantolaitteita ja testipenkkejä varten. Nämä osat pitävät, sijoittavat tai tukevat työkappaletta ja niitä voidaan tilata erikseen ajoneuvoon asennetusta komponentista.

  • Kiinnitinlevyt
  • Sijoitustiedot
  • Vaihtoehtoiset työkalut
Keskustele tästä komponentista

Missä koneistetut komponentit soveltuvat autoteollisuuden ohjelmaan

Ajoneuvon kotelo, voiman siirtojärjestelmän testisovitin ja kokoonpanokiinnitin täyttävät eri tehtäviä. Niiden sijoituspinnat, kiinnitysosat ja käyttömahdollisuudet täytyy sovittaa niihin tarkoitukseen, jota ne tukevat.

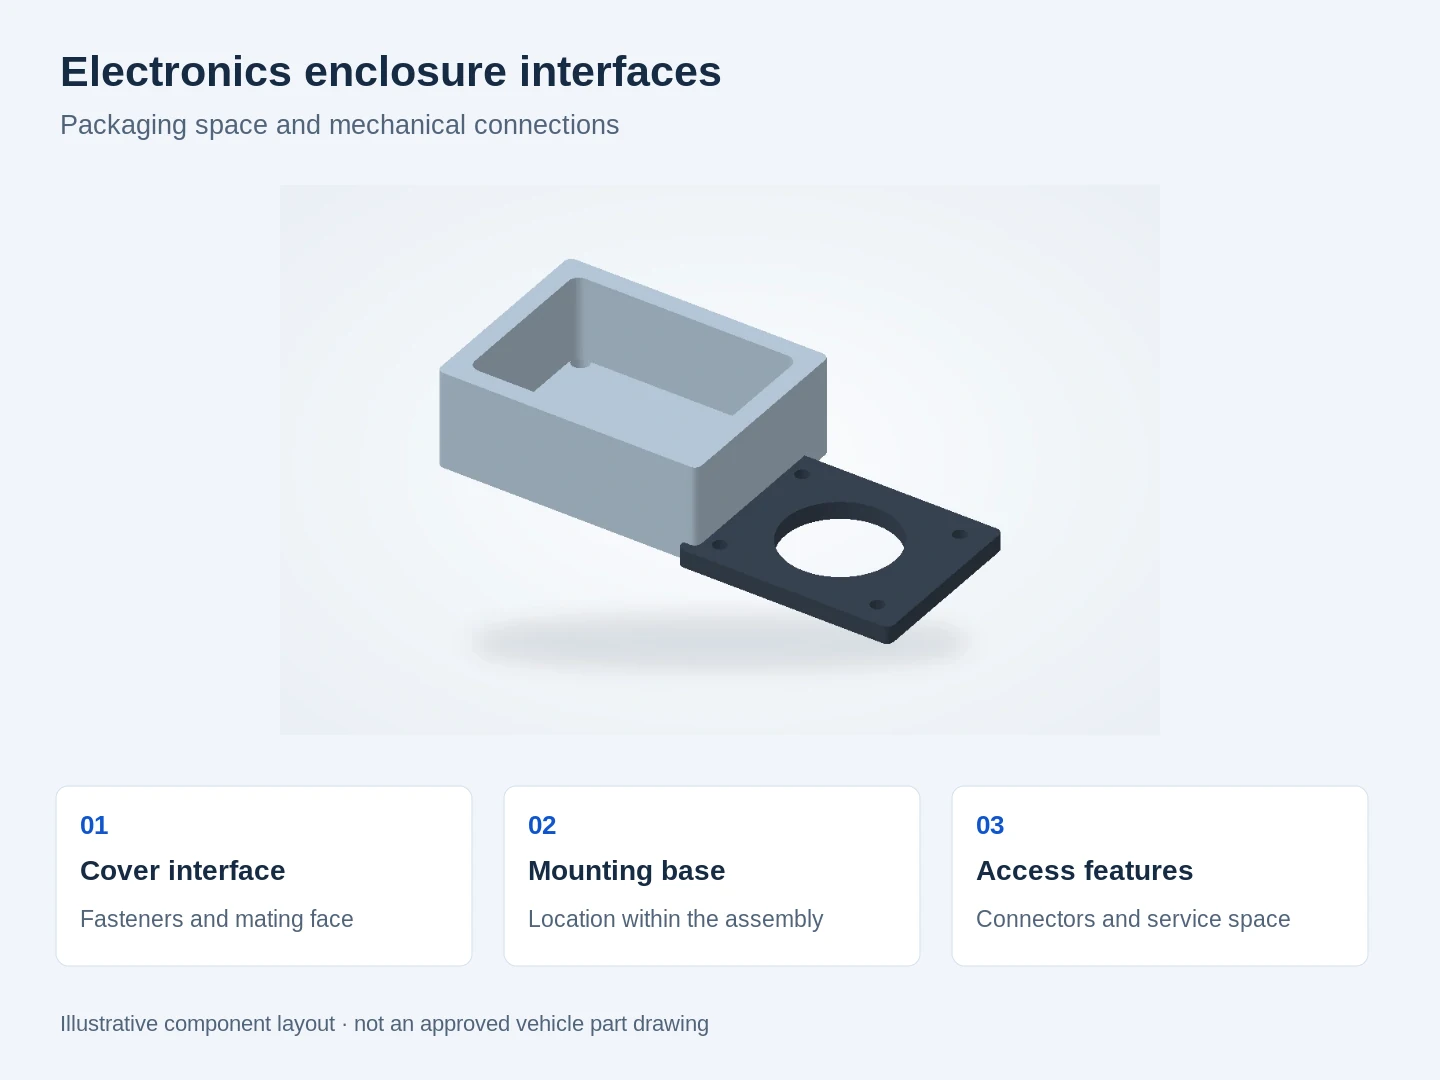
Esimerkkinen kotelon asettelukuva, jossa erotetaan kansi, kiinnitys ja pääsyliittimet

Mechanical parts for vehicle and e-mobility development

Sähköisten ja sähkömoottoripohjaisten pakkausratkaisujen osalta kiinnityspinta, sisäinen tila ja kiinnityskohdat täytyvät sopia samaan kokoonpanoon. Koneistamme koteloita, anturien kiinnikkeitä ja liitännäislevyjä, jotka määritellään kyseisen asettelun perusteella.

Pyörivän kokoonpanon kantavan kotelon tapauksessa laakerin reiät ja kohdistuspaikat täytyvät myös pysyä samassa akselissa. Koneistus ja mittaus tulisi suhteuttaa näitä ominaisuuksia samaan toiminnallisesti merkitykselliseen viitepisteeseen eikä tarkistaa jokaista halkaisijaa erillisesti.[1]

Kotelon ja kannen liitokset

Ruuvien pääsy, liitospinnan kunto ja liittimien aukeamat määrittävät, voidaanko ympäröivä kokoonpano asentaa ja huoltaa.

Lämpö- ja kosketusliitokset

Paikallisesti määritellyt pinnavaatimukset erottelevat lämmön siirtoon tai kosketukseen tarkoitetut alueet yleisistä ulkopinnoista; järjestelmän suorituskyky kuuluu edelleen kokoonpanosuunnitteluun.

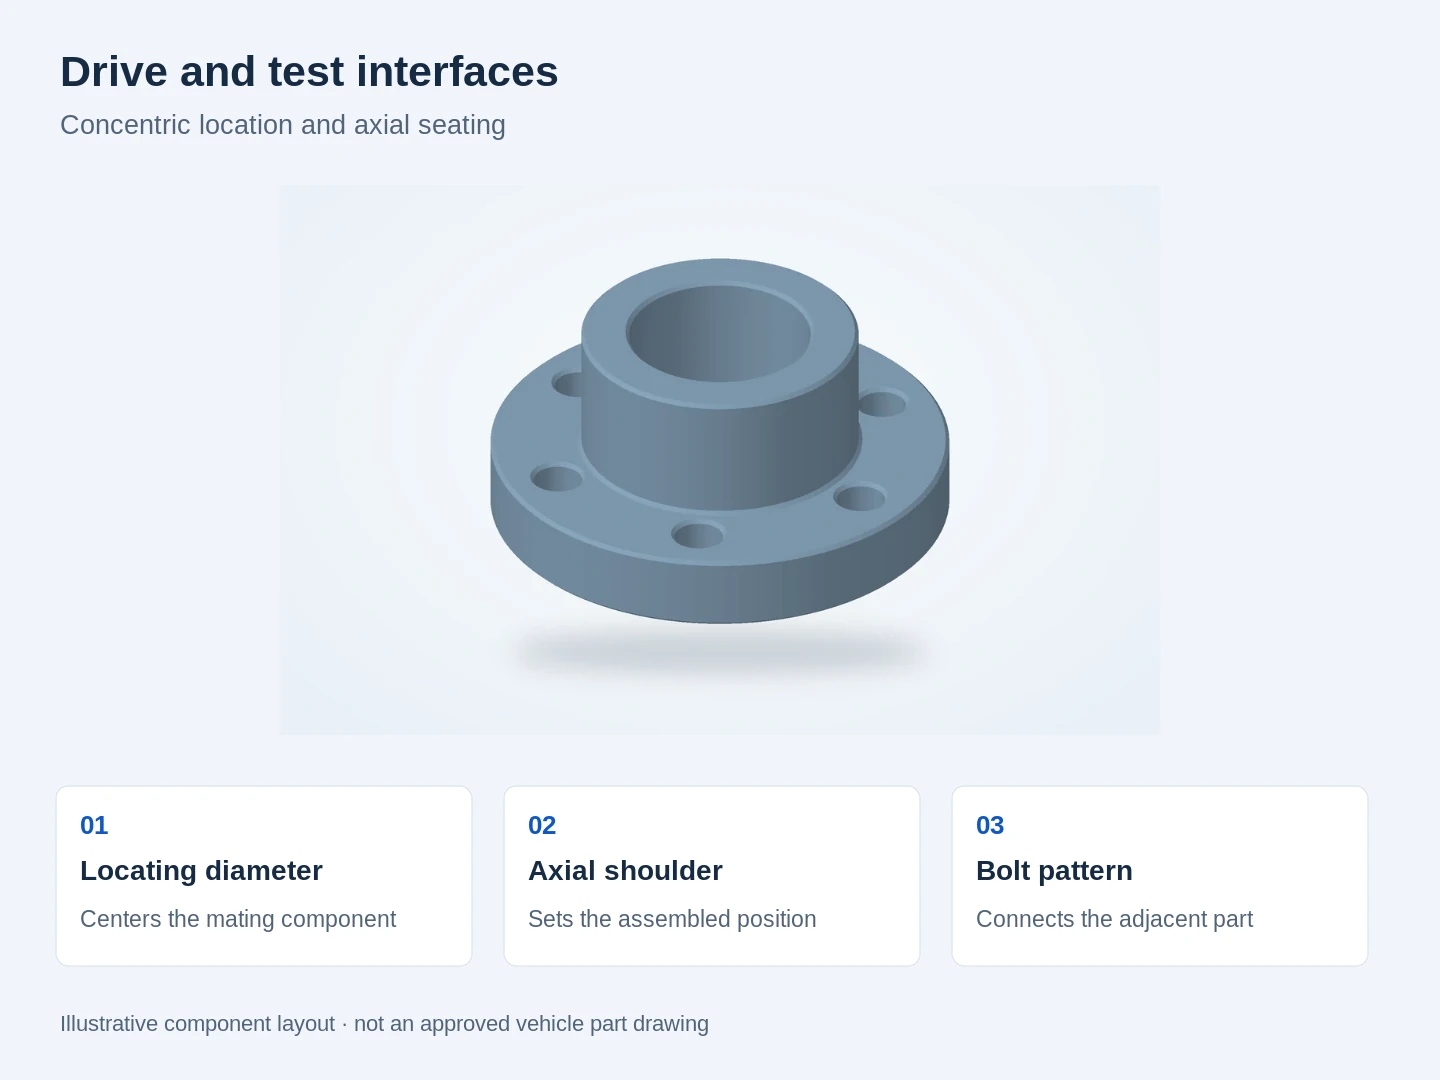
Esimerkkinen liitoslevyn asettelukuva, joka selittää sijaintihalkaisijaa, aksiaalista varretta ja ruuvikuvioita

Adaptaattorit ja sijoituskappaleet voiman siirtoa ja testauskokoonpanoja varten

Keskityspinnat ja aksiaaliset istukkapinnat akselissa, holkissa tai liitosrenkaassa määrittävät, miten se kiinnitetään koteloonsa, tukeensa tai testipenkkiinsä. Molempien on vastattava toisiaan yhdistettäviä komponentteja.

Testikiinnittimen osalla voi olla erilaiset käyttöikä-, käsittely- ja tunnistusvaatimukset kuin ajoneuvoon asennetulla osalla. Tarjous- ja tarkastusalueen on ilmoitettava, kumpaa käyttötapausta koskee.

Säteellinen ja aksiaalinen sijainti

Laakerin istukat, kantavat reunat ja sijaintihalkaisijat määrittävät, miten kokoonpano keskitetään ja kuinka pitkälle kukin toimintaan osallistuva komponentti sijoittuu akselin suunnassa.

Pääsy ja säilytys

Kierteet, urat, tasot ja risteävät reiät tarjoavat määritellyn kiinnityksen tai huoltotilan, mutta ne pysyvät työpintojen ulkopuolella.

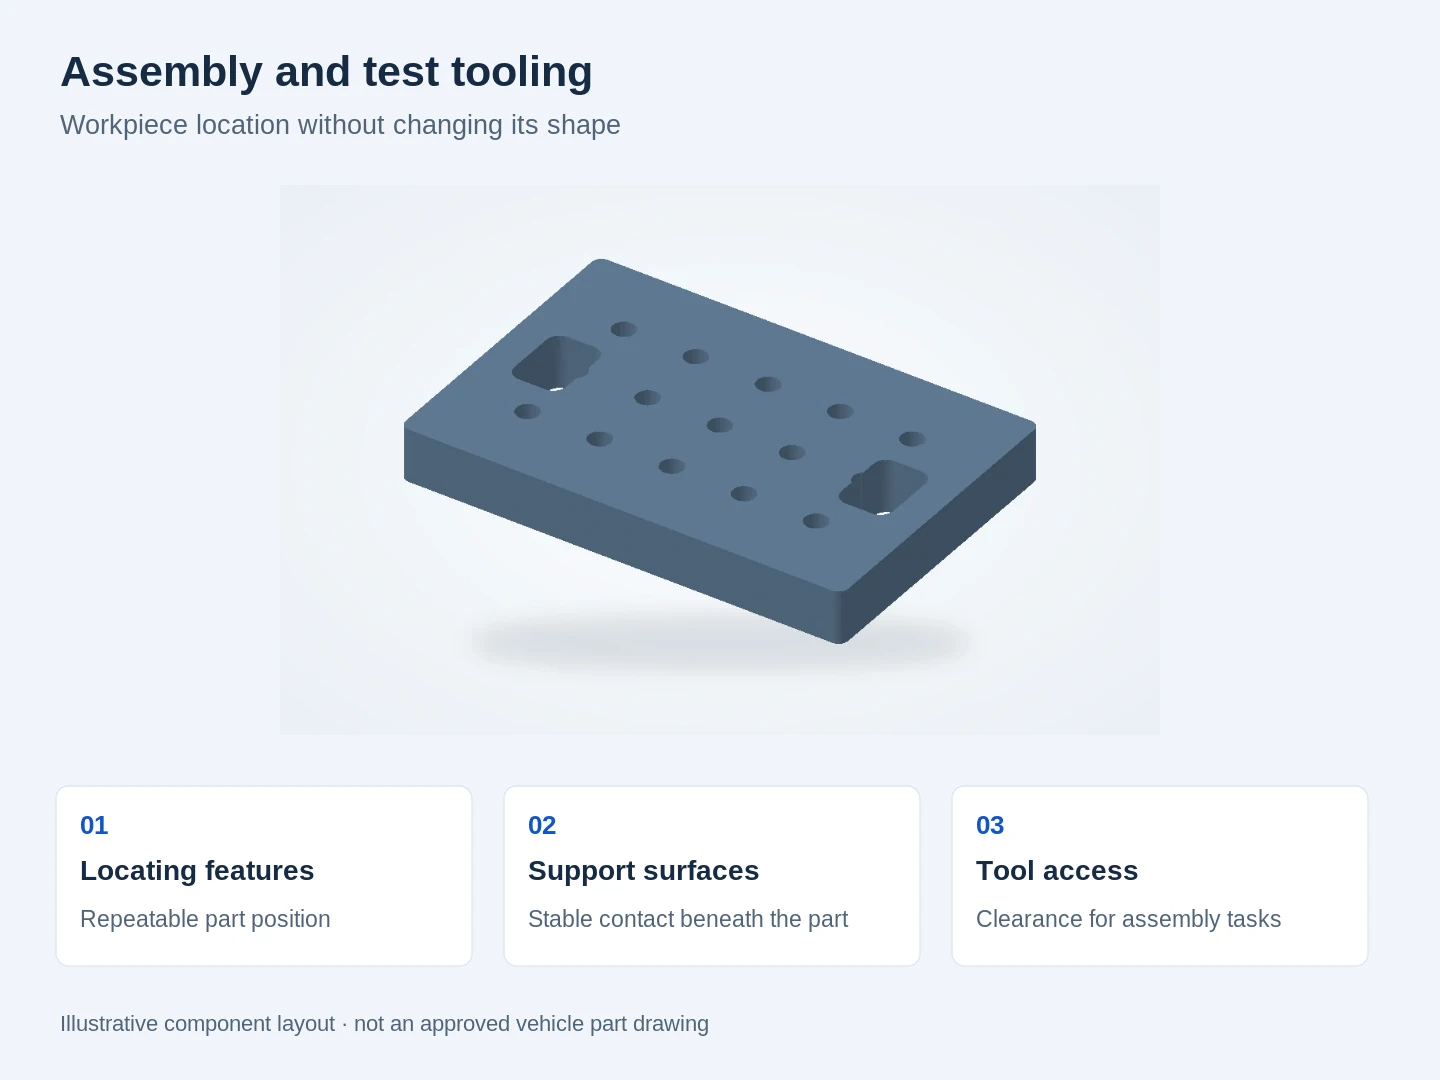
Esimerkkinen kiinnittimen asettelu, joka erottaa sijoitustuet, tuetut pinnat ja työkalukäytön

Koneistettu työkalut asennuslinjoja ja testipenkkejä varten

Kiinnitinlevyt, sijoituslohkot, pesäkkeet ja etäisyyspalat tukevat toistettavia kokoonpano- tai tarkastustehtäviä. Suunnittelussa vaaditaan vakaa kosketuskuvio ja riittävä pääsy ruuveihin, mittauskoekappaleisiin ja käyttäjään; osan tiukka kiinnitys ei ole sama asia kuin osan kiinnitys ilman vääntymää.

Vaihdettavat työkaluosat voidaan valmistaa riippumatta koko kiinnittimestä. Tämä on hyödyllistä, kun sijoituspinta kuluisi, tuotevaihtoehto muuttuisi tai uusi toiminto vaatisi erilaista tukea, kun nykyinen laite pysyy käytössä.

Työkappaleen kosketus

Tuenta- ja kiinnityspaikat otetaan huomioon ohuiden seinämien, valmiiden pintojen ja osan kuormitussuunnan kanssa.

Huollettavat työkaluosat

Kulumislevyille, sijoituspinsille ja etäisyyspaloille käytetään erillisiä osanumeroita, mikä tekee vaihto- ja versiohallinnasta käytännöllisempää.

Prototyyppiosat, koeerät ja toistotilaukset

Sovintatarkistusnäytteet määrittävät pakkaus- ja pääsyn vaatimukset. Esivalmisteluerät tukevat kokoonpanoevaluaatiota, kun taas toistotilaukset noudattavat muuttumatonta ja yksilöitävissä olevaa osamääritelmää.

Kehitysprototyypit

Yksittäiset osat ja pienet sarjat tukevat pakkaustarkistuksia, kokoonpanoon pääsyä ja varhaista suunnittelun arviointia. Materiaalin tila ja viimeistely noudattavat näytteen tarkoitusta, joten viimeistelemätön sovitusnäyte pidetään erillään toiminnallisessa testauksessa käytettävästä osasta.

Pilottirakentaminen ja validointirakentaminen

Pienet erät yhdistävät hyväksytyn geometrian, valitun materiaalin ja lopullisen pinnan tilan. Tunnistus ja tarkastuskattavuus auttavat insinööritekniikkaa yhdistämään mahdollisia kokoonpanohavaintoja todelliseen tarkistettuun versioon ja erään.

Toistuva komponenttitoimitus

Toistotilaukset käyttävät ohjattua osamääritelmää, johon kuuluvat hyväksytty versio, viimeistelyreitti ja tarkastusvaatimukset. Ennakoitu kysyntä voi vaikuttaa aikataulutukseen, kun taas hyväksytty ostotilaus määrittelee, mitä valmistetaan ja toimitetaan.

Materiaaliparametrit automaali- ja ajoneuvosarjojen osille ja kiinnittimiin

Akseli, sähköinen kosketus ja sijoituskolo vaativat erilaisia materiaaliominaisuuksia. Nämä nimetyt laadut tukevat tätä valintaa ennen kuin koneistamme piirroksen lopulliset liitokset.

Materiaaliparametrit automaali- ja ajoneuvosarjojen osille ja kiinnittimiin
MateriaaliviiteParametriarvotOsa / raaka-ainekonteksti
6061-T6 / T6511 puristusprofiiliMyötöraja ≥240 MPa; vetolujuus ≥260 MPaKoteloit, kiinnikkeet ja kiinnitinperukset
42CrMo4 +QT · Ovako 327A270–320 HB; vetolujuus 900–1,100 MPaPyöreä sauvamateriaali, 40 < halkaisija < 100 mm
C11000-kupariLämmönjohtavuus ≈391 W/(m·K); IACS 101%Lämmönsiirtoalueet ja sähköiset liitokset
POM-C · TECAFORM AH luonnollinenKimmomoduuli 2.8 GPa; vedenotto 0.05%Sijoituskuput ja ohjauspadit

Lähteet: Hydro Alloy 6061 -puristusprofiilien minimiarvot; Ovako 42CrMo4 327A +QT, 40 < halkaisija < 100 mm pyöreä sauva; Copper Development Association C11000 -yhdistelmän tyypilliset fysikaaliset arvot lämpötilassa 20°C; Ensinger TECAFORM AH -luonnonmuotoisen materiaalin tyypilliset tiedot (kimmokerroin 1 mm/min; vedenotto 24 h jälkeen lämpötilassa 23°C).

Jyrsintä ja sorvaus koteloille, akselille ja kiinnikkeille

Jyrsityt pinnat, sorvat halkaisijat ja toissijaiset ominaisuudet vaativat yhteisen viitejoukon. Koneistus- ja tarkastussuunnitelman on säilytettävä nämä suhteet kaikissa vaadituissa operaatioissa.

Laakerin istutuspinnat, tiivistyspinnat ja kokoonpanon mittapistepinnat

Käytä tiukempia mittatoleransseja laakerinistuimille, sijoitusominaisuuksille ja kosketuspintoille. Ulkoiset varauspinnat vaativat toimintansa mukaiset rajat.

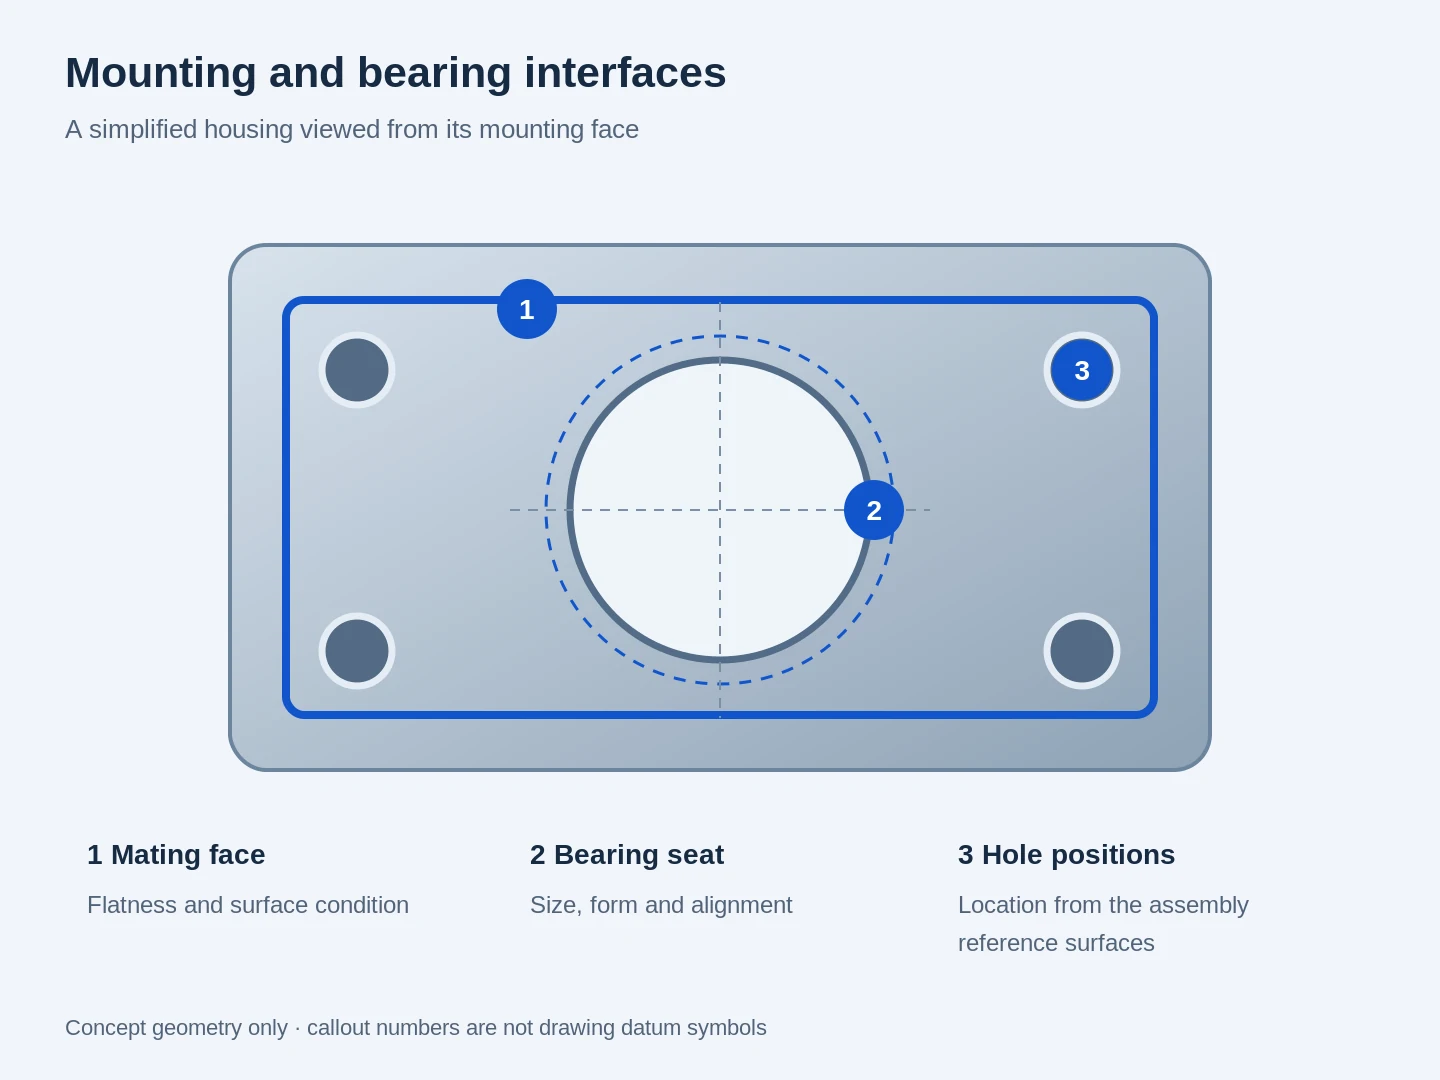
Yksinkertaistettu kotelo-kaavio, jossa tunnistetaan liitospinta, laakerin istutus ja kiinnitysreikien sijainnit

Laakeritukipinnat ja aksiaaliset kantavat reunat

Työhalkaisijat, pyöristyys, kantapinnan asento ja pinnan tekstuurisuus vaikuttavat laakerin tukeen ja sijoitukseen. Nämä ominaisuudet arvioidaan yhdessä eikä pelkkää halkaisijaa pidetä riittävänä todisteena sopivasta istukasta.[4]

Kiinnityspinnat ja sijoituspistoruudut

Tukikannen tai koteloituksen asettamiseen käytetyt viitepinnat ohjaavat myös koneistusta ja tarkastusta. Pistoruutujen sijainti, pintojen suuntautuminen ja kokoonpanon varausväli kuvaavat samaa liitostapaa.

Tiivistystasot ja sisäiset kulkukäytävät

Tiivistyskannat, urat ja toisiinsa leikkaavat kulkukäytävät vaativat erilaisia ratkaisuja kuin ulkoiset kosmeettiset pinnat. Jäysteenpoisto, työkalun pääsy ja pintatila suunnitellaan kyseisten piirteiden mukaan; painekoetus tai vuotokoetus on erillinen testivaatimus.

Ohuet seinämät ja valmiit mitat

Kiinnitys ja raaka-aineen poisto voivat vaikuttaa ohueen seinämään tai leveään levyyn. Tarkastus määritellyssä lopullisessa tilassa auttaa erottamaan tarkoitetun geometrian väliaikaisesta kiinnityksestä tai myöhempää pinnankäsittelyä varten varatusta toleranssista.

Koneistettujen osien sovitus, pinnan laatu ja suojaus

Yksittäinen komponentti voi sisältää alttiina olevia pintoja, suojattuja reikiä ja käsittellemättömiä kosketuspintoja. Pintakäsittelysuunnitelma erottaa nämä toiminnallisuudet toisistaan sen sijaan, että koko osalle annettaisiin yksi ulkoasua koskeva vaatimus.

Koneistetut ja valmistellut pinnat

Jäysteenpoisto ja reunakäsittely huomioivat käsittelyä, kokoonpanoa ja helposti saavutettavien kulmien käsittelyä. Tiivistyspinta tai sovituspinta säilyttää määritellyn pintarakenteensa; sitä ei automaattisesti hiota tai ruiskuteta yleisen ulkopinnan kanssa.

Anodisoitu alumiini ja peitettyjä alueita

Anodointi muuttaa pintaa ja voi muuttaa valmiiden mittojen arvoja. Siksi sovitut reiät, kierret ja kosketuspinnat saattavat vaatia peittämistä tai mitallista varausarvoa, jonka kattavuus on merkitty komponentin määrittelyyn.[5]

Lämmönkäsittely ja lopputyöstö

Käsitellyn teräskomponentin valmistusreitti määrittää, suoritetaanko tärkeiden pintojen lopputyöstö ennen vai jälkeen käsittelyn. Kovanisuusvaatimukset, jäljellä oleva työstövaraus sekä mahdollinen myöhempäinen pinnoitus kuuluvat samaan lopullisen tilan suunnitelmaan.

Akselin, kotelo- ja tiivistyskatsastus

Tarkastamme valmiit istuimet erikseen pyörivästä tiivistysurasta. Käytä kutakin numeerista viitettä ainoastaan silloin, kun piirustus valitsee kyseisen sovitusluokan tai tiivistysmäärittelyn.

Yleismitat, muoto, kierreistuminen ja pinnan kunto vaativat erilaisia tarkastusmenetelmiä. Valitse jokainen menetelmä kyseisen ominaisuuden ja saatavan käyttöpääsyn perusteella; mittatarkastus ei korvaa muoton arviointia eikä kierrekontrollia.

Akselin, kotelo- ja tiivistyskatsastus
Ominaisuus / tarkistusParametri tai viiteHyväksyntäyksityiskohta
Akselin juovapintah6, nimellisarvo >18–30 mm
−0.013–0 mm
Lopullinen halkaisija lämpökäsittelyn tai pinnoituksen jälkeen
Kotelo-ohjausreikäH7, nimellisarvo >18–30 mm
0–+0.021 mm
Koko ja akseli tarkistettu kiinnitystukipisteistä
Säteittäisen tiivisteen vastapintaRa 0.2–0.8 µm
DIN-viite SKF-taulukossa 5
Käytä vain valitun säteittäisen akselitiivispesän kanssa; tarkista pinnan suuntavuus
Pyörivä olake / istutusaluePoikkeama (mm) akselin mittatason akseliinTarkista käyttöradan ja aksiaalisen istutuspinnan mitat
Käsitelty kulumispintaKovuus (HRC tai HB); kovuussyvyyden syvyys (mm)Käytä määriteltyä käsittelyä ja lopullisia hyväksyntäpaikkoja

SKF antaa eri ISO-, DIN- ja RMA-karkeusalueita; valittu tiivistysmäärittely määrittää vastapinnan. Viitteet: ELESA+GANTER, DIN ISO 286-taulukot; SKF, teollisuuden akselitiivistykset, taulukko 5 (DIN-sarake).

Tuotannon hyväksyntä ja erityisvaatimukset

Prototyyppitarkastusraportti ei ole tuotetun osan hyväksyntä. Asiakkaan vaatimat PPAP-, kyvykkyyden tutkimukset, sertifiointialue ja erityiskokeet tarkistetaan erillisinä hankkeen vaatimuksina ennen tilauksen vahvistamista. Turvallisuuden kannalta kriittiset ajoneuvo-osat vaativat lisäksi sovellettavat suunnittelu-, validointi- ja asiakashyväksynnät, jotka käsitellään omina projektivaatimuksina.[6]

Osaluokitus, pakkaus ja toistuvat toimitukset

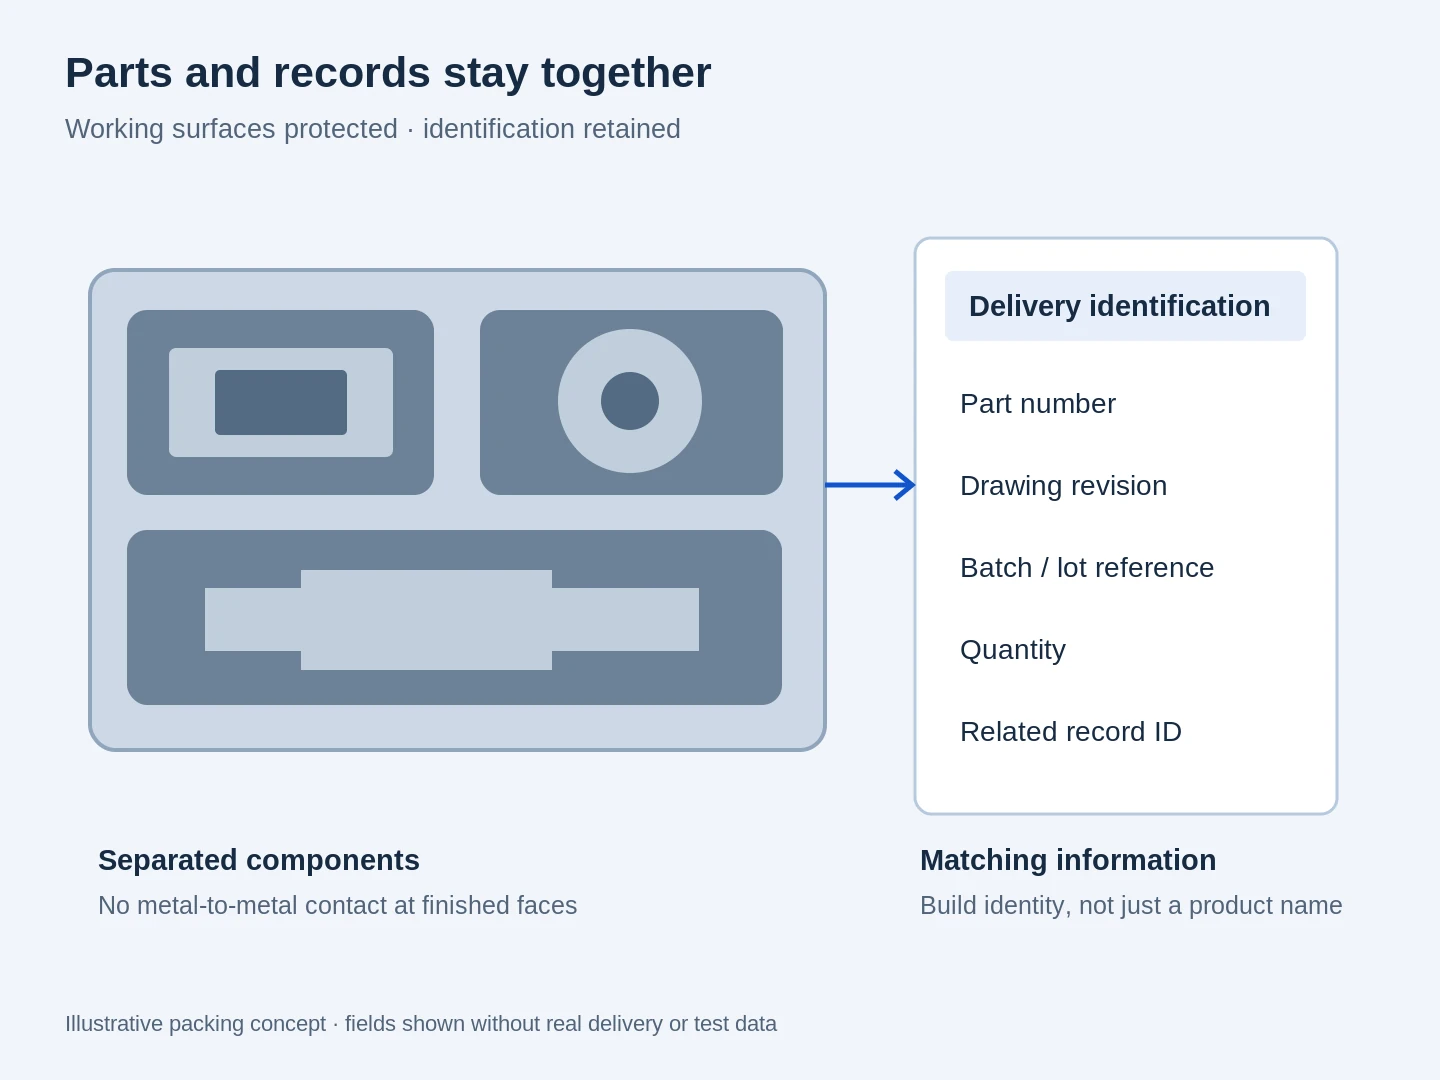
Käyttöpinnat vaativat suojaa kuljetuksen aikana. Osanumerot, versiot ja sovitut lähetyksen tietueet on pidettävä yhteydessä vastaanottotarkastusta varten.

Esimerkkinen pakkausasettelu, jossa komponentit on erotettu toisistaan ja jossa on tunnistekenttiä osanumerolle, versiolle, erälle, määrälle ja tietueen tunnisteelle

Käyttöpinnat suojattu

Erikoispakkaus tai eristetty pakkaus rajoittaa kosketusta valmiiden metallipintojen välillä. Kierreliitokset, ulkonevat rakenteet ja koneistetut liitospinnat suojataan niiden erityisen geometrian käsittelyn riskejä vastaan.

Osat ja asiakirjat ovat yhdistettyjä.

Osnumerot ja revision tunnisteet erottelevat toisiaan muodoltaan samankaltaisia vaihtoehtoja. Jos eräseuranta vaaditaan, asiaankuuluva erä- tai tyyppitunniste kuljetetaan eteenpäin merkintöihin ja liitetyihin asiakirjoihin.

Tarkistetut osat ja toistotilaukset

Tarkistettu piirustus käsitellään uutena valmistusmäärittelynä, ei hiljaisesti yhdistettynä edelliseen revisioon. Muutettuja materiaali-, viimeistely- tai hyväksyntävaatimuksia ratkaistaan ennen kuin seuraava julkaistu erä valmistetaan.

Autoteollisuuden CNC-koneistus -usein kysytyt kysymykset

Mitä hyväksyntätietoja tulee sisällyttää autoteollisuuden koneistuksen tarjouspyyntöön (RFQ)?

Määritä, ovatko osat tuotantokalustoon, kehitystesteihin vai tukevaan työkaluun. Sisällytä asiakkaan laatuvaatimukset, mahdollinen vaadittu esittämistaso ja tiedot, kuka niitä hyväksyy ja milloin hyväksyntä on tarpeen. Käytämme tätä laajuutta erottamaan näytteiden toimituksen tuotannon toimitukseen vaaditusta hyväksynnästä.

Korjaatteko te moottoreita vai toimitatteko valmiita vaihto-osia?

Tämä palvelu on räätälöityjen komponenttien valmistusta, ei paikallista moottorien korjaamista tai ajoneuvojen huoltoa. Uudesta koteloista, akselista, sovittimesta, kiinnikkeestä tai työkalukokoonpanon osasta voidaan keskustella yksittäisenä valmistushankkeena eikä katalogin mukaisena vaihto-osana.

Voimmeko aloittaa CAD-mallilla ja puutteellisella piirustuksella?

Kyllä. Malli tai alustava piirustus voi aloittaa keskustelun. Voimme tunnistaa puuttuvat valmistustiedot ennen kuin valmistus käynnistetään. Toleranssit, kierremitat ja vaadittu lopullinen tila selviävät teidän tiimin kanssa, eikä niitä arvata mallin perusteella.

Voitteko koneistaa asiakkaan toimittamia valugosia tai puolivalmiita raaka-aineita?

Asiakkaan toimittamat valukappaleet, muovaukset ja puolivalmiit raaka-aineet voidaan tarkastaa lisäkoneistusta varten. Niiden olemassa olevat pinnat, materiaalitiedot, koneistustoleranssi ja pääsy määrittävät toteuttamiskelpoisemman menetelmän. Ehdotettu toimitusjärjestely otetaan huomioon tarjouksessa ennen kuin raaka-aineet lähetetään.

Onko billet-koneistettu prototyyppi yhtäpitävä lopullisen valukappaleen kanssa?

Ei automaattisesti. Koneistettu näyte voi toistaa tärkeitä geometrioita kehitystehtävää varten, mutta materiaalin muodon tai valmistusmenetelmän muuttaminen voi vaikuttaa sen käyttäytymiseen. Prototyypin tarkoituksesta ja lopullisen komponentin validointivaatimuksista riippuu, mitä kyseisestä näytteestä voidaan oppia.

Tuleeko akseli ja kotelo määritellä parina, joka on tarkoitettu käytettäväksi yhdessä, vai vaihtoehtoisina osina?

Vaihtoehtoisille osille jokaisen piirustuksen on sisällettävä mitat ja geometriset rajat, jotka varmistavat vaaditun sovituksen kaikissa sallituissa yhdistelmissä. Yhden testiparin onnistunut kokoonpano ei takaa vaihtoehtoisuutta. Jos suunnittelussa vaaditaan parillisia osia, määritellään niiden tunnistus ja toimitusyksikkö; yksittäistä varaosaa varten määritellään säilytettävän vastinosan versio ja tila.

Voivatko luottamukselliset suunnittelut käsitellä NDA-sopimuksen alaisena?

NDA-sopimus voidaan tehdä ennen luottamuksellisten piirustusten jakamista. Organisaationne suosima sopimus ja suunnittelutiedostojen sallittu käyttö voidaan keskustella yhteydenottokanavan kautta ennen teknisten tiedostojen vaihtoa.

Mikä vaikuttaa eniten kustannuksiin ja toimitusaikaan?

Geometria, materiaalin tila, määrä, lisäkäsittely ja tarkastuksen laajuus ovat kaikki merkityksellisiä. Syvät pääsykohteet, useat koneistusasetukset tai erityinen testi voivat vaikuttaa valmistusreittiin enemmän kuin pelkkä ulkomitta. Tarjous yhdistää nämä toiminnot ja pyydetyt valmistusaikataulut.

HANKKEEN TUKI

Keskustele autoteoksestasi

Kerro meille osasta ja projektisi vaiheesta. Esikokeiluun tarkoitettu kotelo, testisovitin tai kokoonpanokiinnitin voivat kaikki alkaa suorasta keskustelusta.

VETCNCCNC VALMISTUS
Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB