Vai al contenuto
VETCNCCNC MANUFACTURING
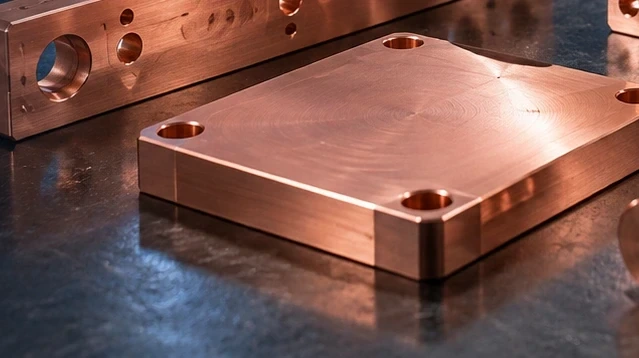
Componenti in rame illustrativi accanto a un mandrino CNC; non una linea di produzione automotive VETCNC

Lavorazione automobilistica CNC

Alloggiamenti, staffe, alberi, adattatori e dispositivi di fissaggio personalizzati per lo sviluppo veicoli, produzioni pilota e ordini ripetuti. VETCNC integra fresatura, tornitura e ispezione dimensionale in un unico progetto di produzione componenti, dalla prima parte per il controllo di aderenza fino al successivo lotto rilasciato.

  • Componenti prototipali
  • Produzioni pilota e ripetute
  • Attrezzature per assemblaggio e collaudo

Parti automobilistiche per sviluppo, assemblaggio e collaudo

I nostri servizi di lavorazione automobilistica CNC coprono componenti personalizzati per team di ingegneria, fornitori di componenti e costruttori di impianti. Le famiglie di parti riportate di seguito includono hardware veicolare e gli utensili utilizzati per la sua costruzione o verifica. Un singolo progetto può integrare parti fresate, tornite e sottoposte a lavorazioni secondarie sotto lo stesso insieme di riferimenti componenti.

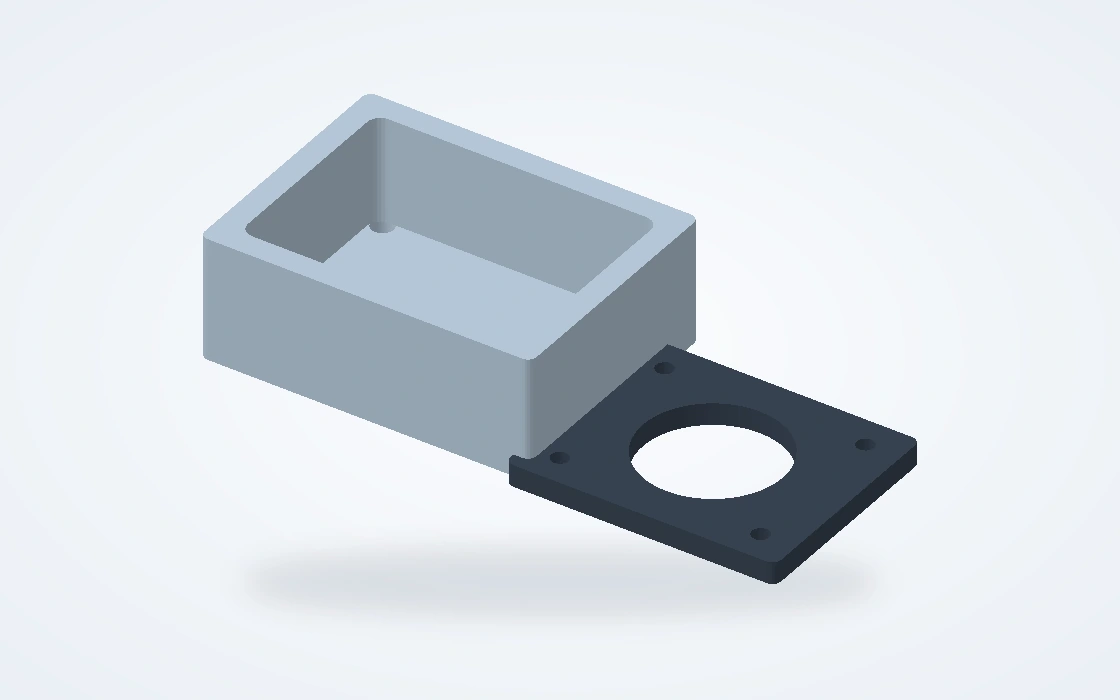
Alloggiamento lavorato illustrativo e coperchio separato che mostrano una tasca e interfacce di fissaggio

Alloggiamenti e piastrine di copertura

Involucri, alloggiamenti di supporto per cuscinetti e coperture rimovibili per assemblaggi di sviluppo. Tasche, superfici di montaggio e aperture per connettori definiscono lo spazio utilizzabile, mentre le caratteristiche di posizionamento mantengono allineati copertura e parti adiacenti.

  • Tasche e pareti
  • Superfici di accoppiamento
  • Aperture per connettori
Discuti questo componente
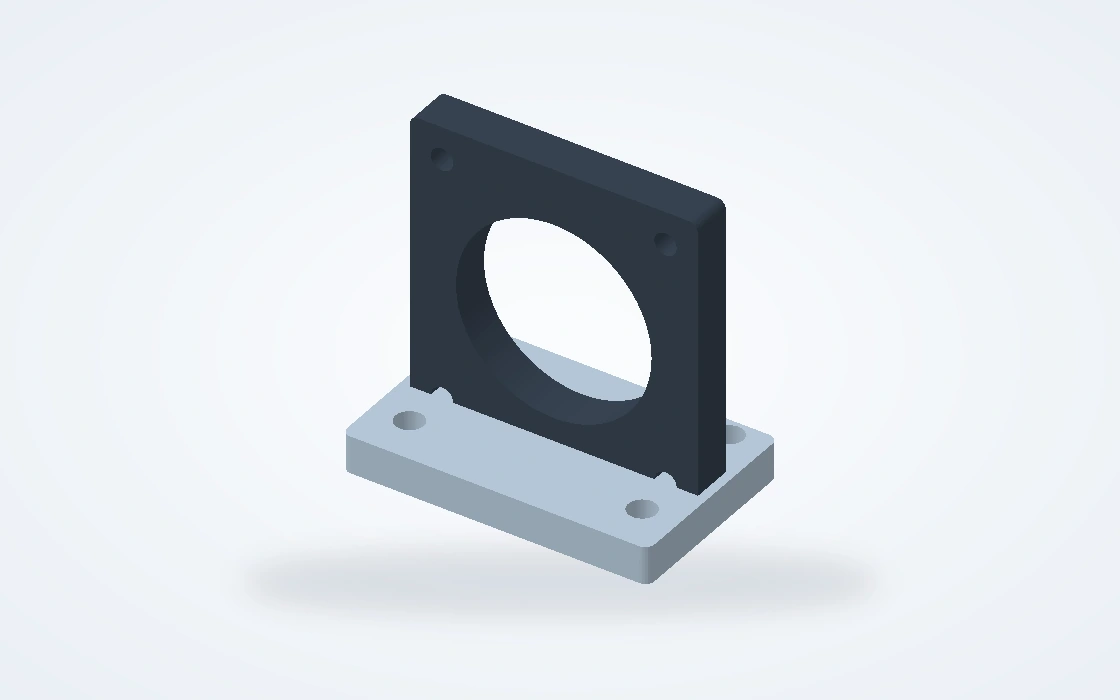
Staffa di fissaggio per sensore illustrativa con apertura circolare e base avvitata

Staffe per sensori e assemblaggi

Supporti per sensori, dispositivi ausiliari e hardware di assemblaggio. Basi piane, superfici inclinate, scanalature e fori di posizionamento definiscono la posizione di installazione, garantendo l’accesso a connettori, viti e attrezzature di manutenzione.

  • Scanalature di fissaggio
  • Superfici inclinate
  • Fori di posizionamento
Discuti questo componente
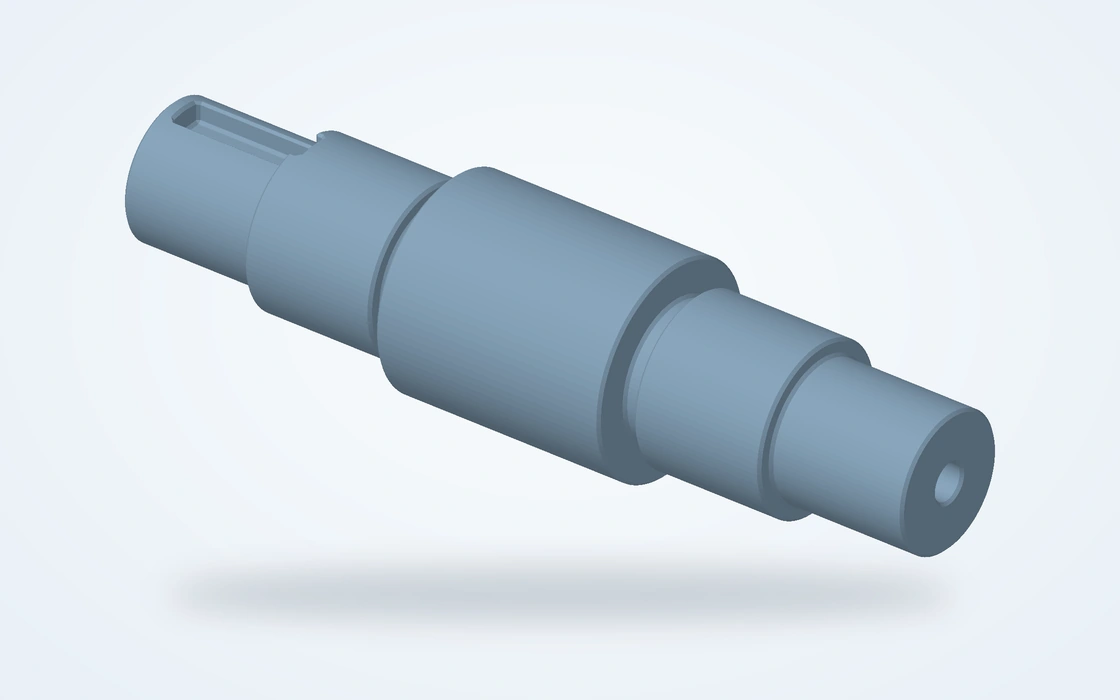
Albero a gradini illustrativo con sedi per cuscinetti, transizioni di spalla e una superficie piana lavorata

Alberi, manicotti e distanziali

Componenti torniti per meccanismi di sviluppo, configurazioni di cuscinetti e banchi prova. Diametri scalati, spalle, fori interni e gole definiscono come il componente viene supportato, trattenuto e posizionato nell’assemblaggio.

  • Sedi per cuscinetti
  • Fori interni
  • Spalle assiali
Discuti questo componente
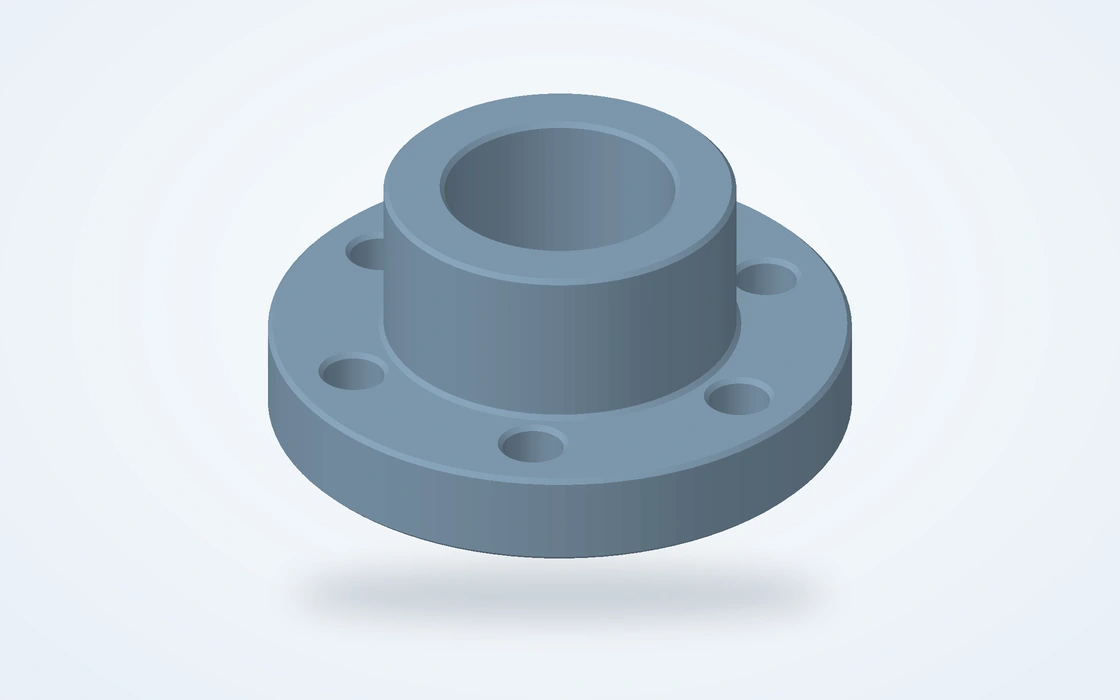
Adattatore flangiato illustrativo con foro centrale, diametro di posizionamento e cerchio di bulloni

Flange e adattatori di prova

Interfacce personalizzate tra un alloggiamento, un albero o un apparecchio di prova. I diametri di centraggio e i fori per viti collegano parti con interfacce diverse; le superfici piane per chiave o i fori trasversali agevolano il montaggio e lo smontaggio.

  • Diametri di centraggio
  • Configurazioni dei fori filettati
  • Caratteristiche di accesso
Discuti questo componente
Piastra in rame illustrativa con fori di fissaggio e una superficie di contatto lavorata

Piastrine di interfaccia in rame

Piastrine di contatto fresate e interfacce per il trasferimento termico destinate a gruppi di sviluppo elettrici o termici. Le aree di contatto, i fori di fissaggio e lo stato finale della superficie vengono considerati insieme al progetto del componente e a qualsiasi trattamento superficiale specificato.

  • Pads di contatto
  • Fori di fissaggio
  • Interfacce piane
Discuti questo componente
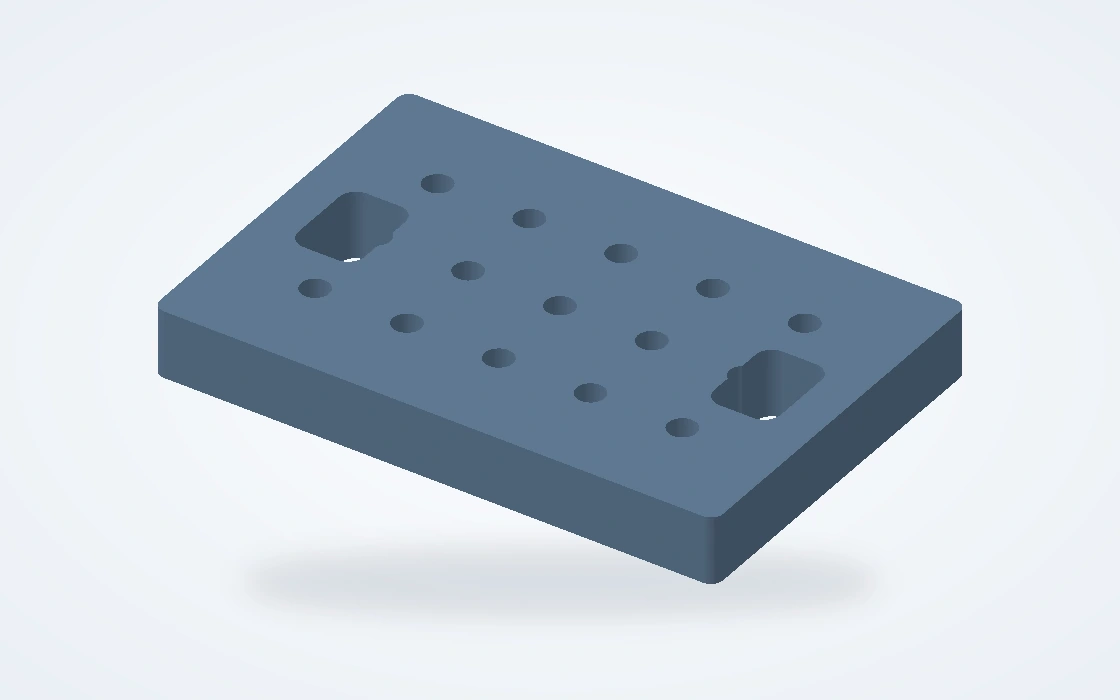
Piastra di fissaggio illustrativa con fori di posizionamento, scanalature e caratteristiche di montaggio

Dispositivi di montaggio e attrezzature per prove

Piastrine di fissaggio, blocchi di posizionamento e dettagli di utensili sostituibili per impianti di produzione e banchi di prova. Questi componenti fissano, posizionano o supportano il pezzo in lavorazione e possono essere ordinati separatamente rispetto al componente installato sul veicolo.

  • Piastre fixture
  • Dettagli di posizionamento
  • Utensili sostituibili
Discuti questo componente

Inserimento dei componenti fresati in un programma automobilistico

Un alloggiamento montato sul veicolo, un adattatore per prove del gruppo propulsore e una fixture di assemblaggio possono apparire simili su un disegno tecnico, ma svolgono funzioni molto diverse. Strutturiamo la discussione produttiva in base alla destinazione d’uso del componente e alle interfacce che devono operare in sinergia.

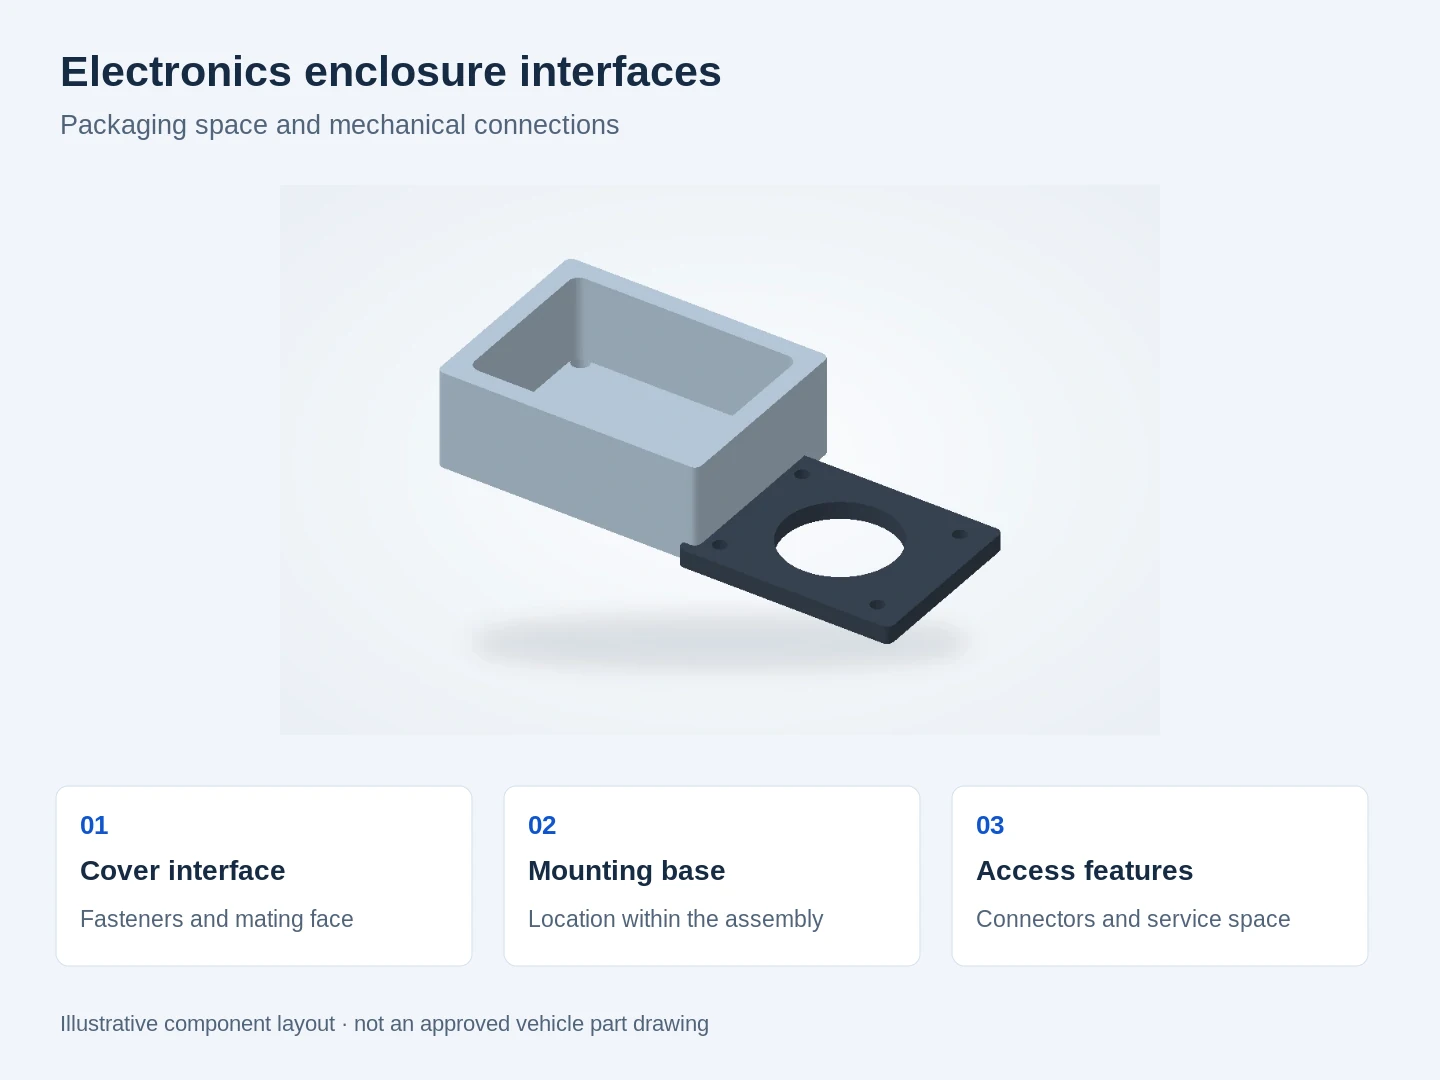
Layout illustrativo dell'involucro che separa coperchio, punti di montaggio e interfacce di accesso

Componenti meccanici per lo sviluppo di veicoli ed e-mobility

Alloggiamenti, supporti per sensori e piastre di interfaccia supportano le attività di imballaggio e integrazione intorno a componenti elettronici, apparecchiature ausiliarie e gruppi di azionamento elettrico. Il dettaglio produttivo rilevante è la relazione tra la superficie di fissaggio, l’involucro interno e i punti in cui si collegano altri componenti.

Per un alloggiamento che supporta un insieme rotante, anche i fori per cuscinetti e le zone di accoppiamento devono mantenere l’allineamento. Le operazioni di lavorazione e misurazione devono riferire tali caratteristiche agli stessi riferimenti funzionali, anziché verificare ogni diametro isolatamente.[1]

Interfacce tra alloggiamento e coperchio

L’accessibilità ai dispositivi di fissaggio, lo stato della superficie di accoppiamento e le aperture per i connettori determinano se l’insieme circostante può essere installato e sottoposto a manutenzione.

Interfacce termiche e di contatto

I requisiti superficiali locali distinguono le aree di scambio termico o di contatto dalle facce esterne generali; le prestazioni del sistema rimangono parte integrante della progettazione dell’insieme.

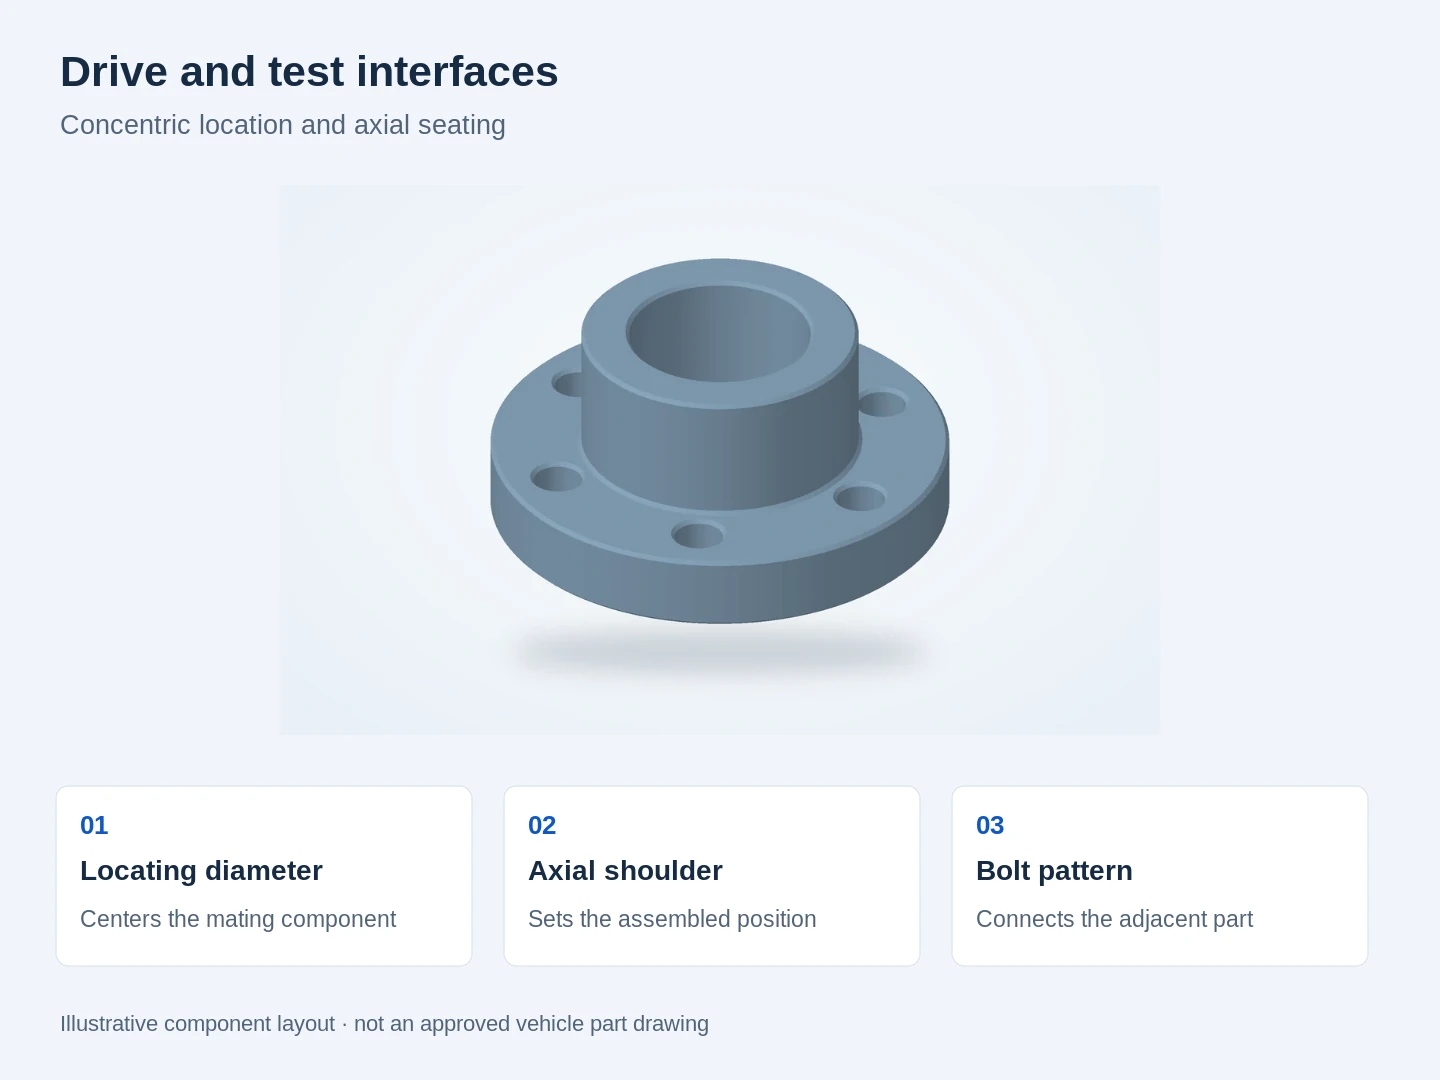
Layout illustrativo della flangia che spiega il diametro di posizionamento, la spalla assiale e il pattern dei bulloni

Adattatori e componenti di posizionamento per gruppi di azionamento e di prova

Alberi, manicotti e adattatori flangiati possono collegare un componente in fase di sviluppo a un alloggiamento, un supporto o un banco di prova. Il loro valore risiede nella relazione tra le superfici di centraggio e i sedili assiali, non semplicemente nella realizzazione di un diametro esterno rotondo.

Un componente utilizzato su un dispositivo di prova può avere requisiti diversi riguardo alla durata, alla manipolazione e all’identificazione rispetto a uno rilasciato per l’uso veicolare. Tenere separati questi due ambiti di applicazione rende più chiari preventivo, ambito di ispezione e condizioni di consegna.

Posizionamento radiale e assiale

Sedili per cuscinetti, spalle e diametri di posizionamento definiscono come viene centrato l’insieme e quanto ciascun componente accoppiato si inserisce lungo l’asse.

Accesso e ritenzione

Filettature, scanalature, piani e fori trasversali garantiscono il fissaggio o l’accesso per la manutenzione specificati, mantenendosi comunque liberi dalle superfici operative.

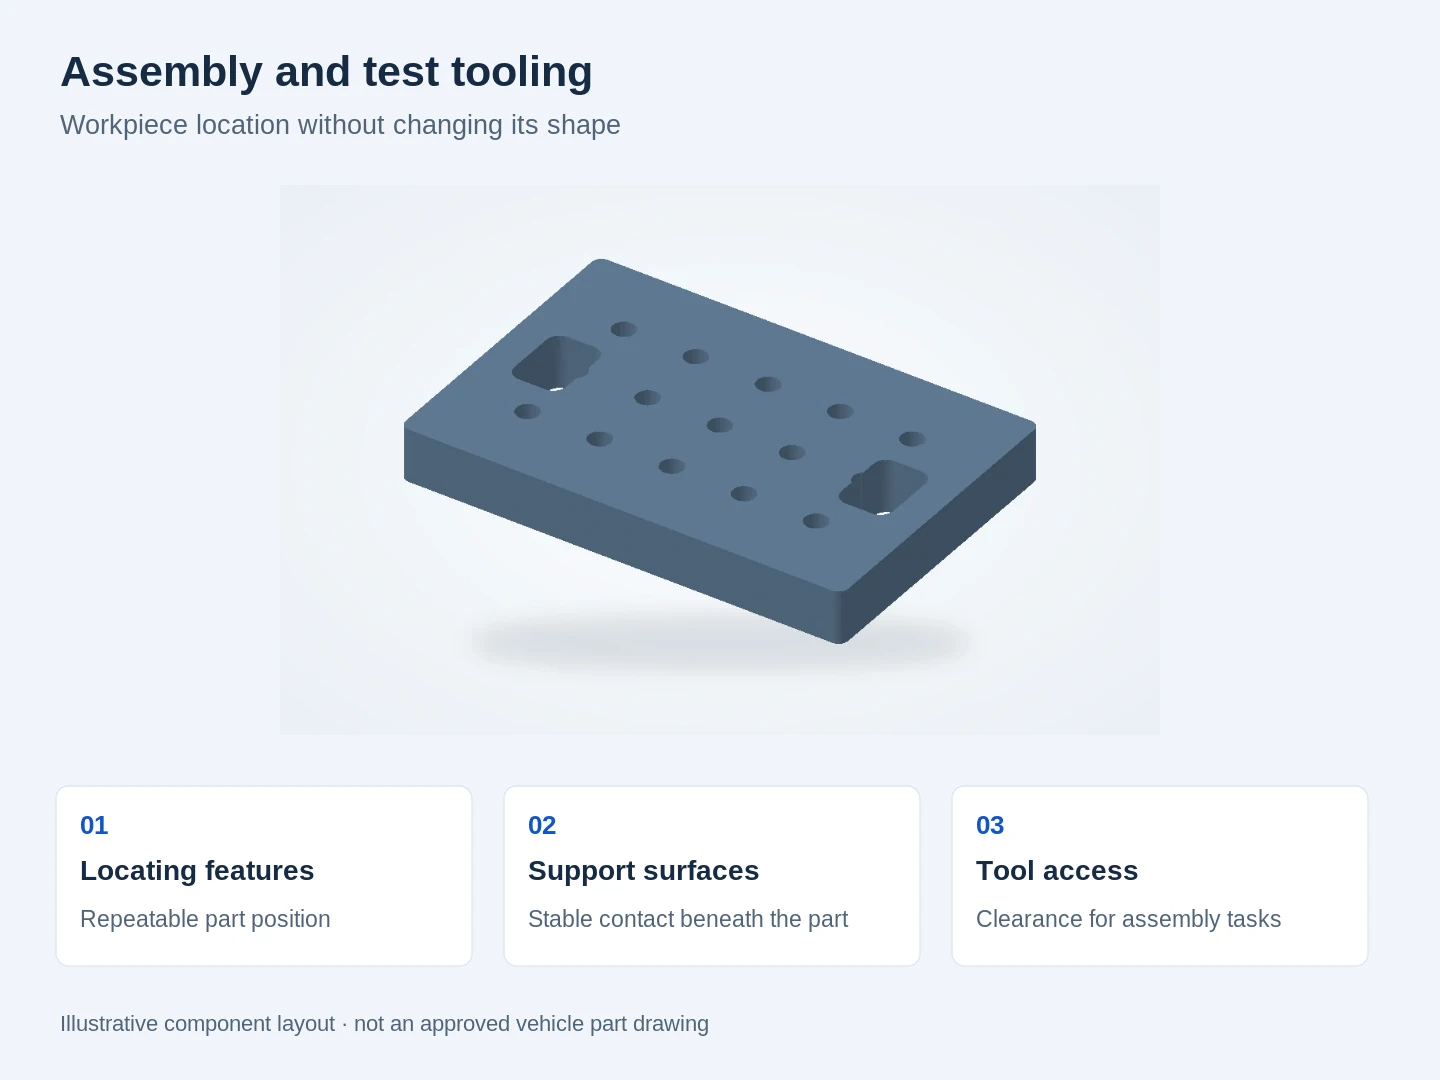
Layout illustrativo del sistema di fissaggio che separa le caratteristiche di posizionamento, le superfici di supporto e l'accesso utensili

Attrezzature meccanizzate per linee di montaggio e banchi di prova

Piastre di fissaggio, blocchi di posizionamento, nidi e distanziali supportano operazioni ripetibili di montaggio o ispezione. La progettazione richiede un modello di contatto stabile e un’accessibilità sufficiente per viti, sonde e operatore; trattenere saldamente un pezzo non equivale a trattenere un pezzo senza deformarlo.

I dettagli delle attrezzature sostituibili possono essere prodotti indipendentemente dall’intero dispositivo. Ciò risulta utile quando una superficie di posizionamento si usura, una variante del prodotto cambia o una nuova operazione richiede un supporto diverso, pur mantenendo in servizio le attrezzature esistenti.

Contatto con il pezzo in lavorazione

I punti di supporto e di serraggio vengono considerati insieme alle pareti sottili, alle superfici finite e alla direzione in cui il componente è caricato.

Dettagli degli utensili manutenibili

Numeri di parte separati per le piastre di usura, i perni di posizionamento e gli spessori rendono più pratici sostituzione e controllo delle revisioni.

Parti prototipo, lotti pilota e ordini ripetuti

La fase del programma modifica l’aspetto di una consegna utile: un campione di sviluppo può rispondere a una domanda di adattamento, mentre un lotto pilota deve supportare la valutazione dell’assemblaggio e un ordine ripetuto richiede una definizione di costruzione invariata e identificabile.

Prototipi di sviluppo

Parti singole e piccoli lotti supportano i controlli dell’imballaggio, l’accessibilità all’assemblaggio e la prima valutazione del progetto. Lo stato del materiale e la finitura seguono la finalità del campione, quindi una parte grezza per il controllo dell’adattamento viene mantenuta distinta da una parte destinata ai test funzionali.

Costruzioni pilota e di validazione

Piccoli lotti riuniscono la geometria rilasciata, il materiale selezionato e la condizione finale della superficie. L’identificazione e la copertura ispettiva aiutano il team di ingegneria a collegare qualsiasi osservazione sull’assemblaggio alla revisione e al lotto effettivamente testati.

Fornitura ripetuta di componenti

Gli ordini ripetuti utilizzano una definizione di parte controllata, compresa la revisione accettata, il percorso di finitura e i requisiti ispettivi. La previsione della domanda può informare la programmazione, mentre l’ordine d’acquisto rilasciato definisce ciò che viene prodotto e consegnato.

Parametri dei materiali per componenti e dispositivi di fissaggio automotive

Un albero, un contatto elettrico e un alloggiamento di posizionamento richiedono proprietà diverse del materiale. Questi riferimenti a gradi denominati supportano tale scelta prima della lavorazione delle interfacce finali indicate nel disegno.

Parametri dei materiali per componenti e dispositivi di fissaggio automotive
Riferimento materialeValori dei parametriContesto del pezzo / del materiale grezzo
Estruso 6061-T6 / T6511Limite di snervamento ≥240 MPa; resistenza a trazione ≥260 MPaCorpi di supporto, staffe e basi per fissaggi
42CrMo4 +QT · Ovako 327A270–320 HB; resistenza a trazione 900–1,100 MPaTondo da lavorazione, 40 < diametro < 100 mm
Rame C11000Conducibilità termica ≈391 W/(m·K); 101% IACSZone termiche e contatti elettrici
POM-C · TECAFORM AH naturaleModulo 2.8 GPa; assorbimento d’acqua 0.05%Nidi di posizionamento e pattini di guida

Fonti: Estrusi in lega Hydro 6061 minima; barra tonda Ovako 42CrMo4 327A +QT, 40 < diametro < 100 mm; valori fisici tipici del rame C11000 della Copper Development Association a 20°C; dati tipici del materiale polimerico Ensinger TECAFORM AH naturale (modulo a 1 mm/min; assorbimento d’acqua dopo 24 h a 23°C).

Fresatura e tornitura per alloggiamenti, alberi e supporti

Il percorso di lavorazione si basa sulla geometria del componente. Combinando le operazioni necessarie in un unico piano di produzione si mantiene visibile, durante lavorazione e ispezione, la relazione tra le superfici fresate, i diametri torniti e le caratteristiche secondarie.

Sedili per cuscinetti, superfici di tenuta e riferimenti di assemblaggio

La lavorazione automobilistica di precisione risulta particolarmente utile quando le relazioni critiche sono chiaramente definite. Stringere uniformemente tutte le quote dimensionali può comportare un aumento del lavoro senza migliorare l’assemblaggio; i sedili funzionali, le caratteristiche di posizionamento e le aree di contatto meritano la massima attenzione.

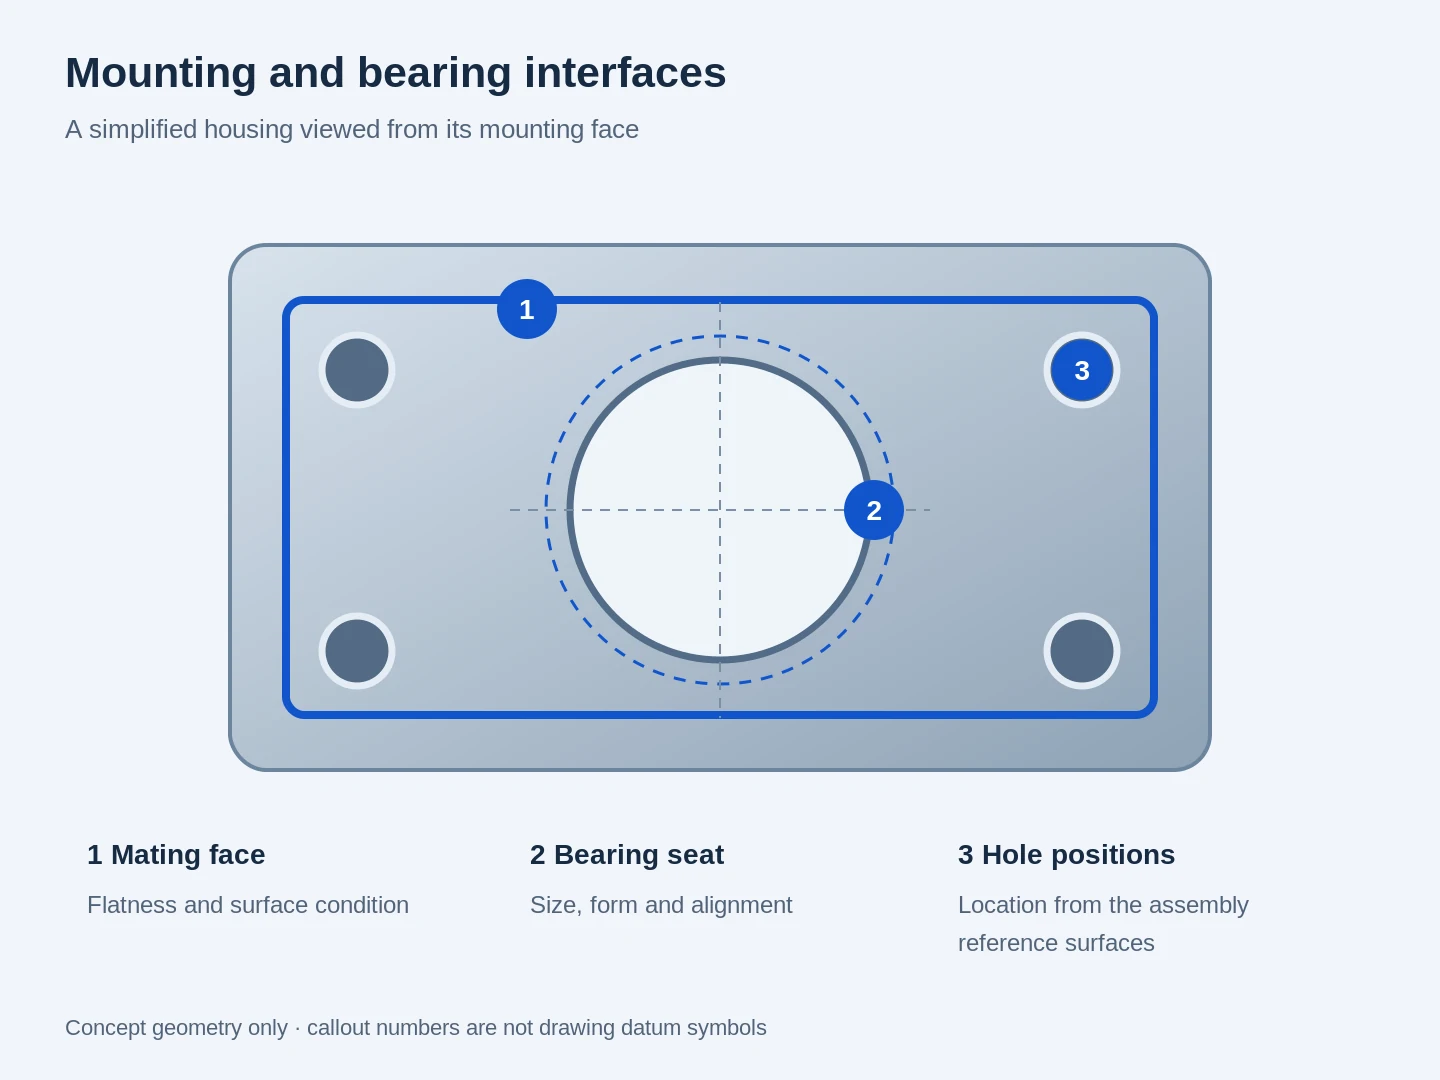
Schema semplificato dell’alloggiamento che identifica la faccia di accoppiamento, la sede del cuscinetto e la posizione dei fori di fissaggio

Sedili per cuscinetti e spalle assiali

Diametri di lavoro, rotondità, orientamento delle spalle e struttura superficiale influenzano il supporto e il posizionamento del cuscinetto. Queste caratteristiche vengono valutate congiuntamente, anziché considerare il solo diametro come prova di un accoppiamento idoneo.[4]

Superfici di montaggio e fori di posizionamento

Le superfici di riferimento utilizzate per posizionare una staffa o una scatola guidano anche la lavorazione e la verifica. La posizione dei fori, l’orientamento della superficie e il gioco di assemblaggio devono descrivere lo stesso schema di accoppiamento.

Superfici di tenuta e canali interni

Le zone di tenuta, le gole e i canali intersecanti presentano esigenze diverse rispetto alle superfici esterne a fini estetici. La rimozione dei bava, l’accessibilità degli utensili e lo stato superficiale vengono pianificati in base alle caratteristiche coinvolte; i test di pressione o di tenuta sono requisiti di verifica separati.

Pareti sottili e dimensioni finite

Il serraggio e la rimozione del sovrametallo possono influenzare pareti sottili o lamiere estese. La verifica nella condizione finale specificata aiuta a distinguere la geometria intenzionale da eventuali deformazioni temporanee dovute al fissaggio o da tolleranze previste per successivi trattamenti superficiali.

Finitura per accoppiamento, stato superficiale e protezione

Un singolo componente può combinare superfici esposte, fori protetti e aree di contatto non trattate. Il piano di finitura distingue tali funzioni anziché assegnare un unico requisito estetico all’intero pezzo.

Superfici fresate e preparate

La rimozione delle bave e il trattamento dei bordi riguardano la manipolazione, l’assemblaggio e le intersezioni accessibili dei passaggi. Una spalla di tenuta o una superficie accoppiata mantiene la sua texture specificata; non viene automaticamente lucidata o sabbiata insieme all’esterno generale.

Alluminio anodizzato e aree mascherate

L’anodizzazione modifica la superficie e può alterare le dimensioni finite. I fori accoppiati, le filettature e le aree di contatto potrebbero quindi richiedere mascheratura o tolleranze dimensionali aggiuntive, con la copertura indicata nella definizione del componente.[5]

Trattamento termico e lavorazione finale

Per un componente in acciaio sottoposto a trattamento, il percorso produttivo specifica se le superfici critiche vengono ultimate prima o dopo il trattamento. I requisiti di durezza, il sovrametallo residuo da asportare e qualsiasi rivestimento successivo devono essere inclusi nello stesso piano delle condizioni finali.

Ispezione di alberi, carcasse e guarnizioni

Ispezioniamo separatamente le sedi finite rispetto alla pista di scorrimento della guarnizione rotante. Applicare ogni riferimento numerico esclusivamente quando il disegno seleziona quella classe di accoppiamento o quella specifica guarnizione.

L’ambito dell’ispezione può includere verifiche sulla geometria complessiva, sulle caratteristiche di accoppiamento, sulle filettature e sulle superfici specificate. I metodi sono scelti in base alla caratteristica da controllare e all’accessibilità: una misurazione dimensionale, una valutazione della forma e un controllo della filettatura non sono interscambiabili.

Ispezione di alberi, carcasse e guarnizioni
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Maschio dell’alberoh6, nominale >18–30 mm
−0.013 a 0 mm
Diametro finale dopo trattamento termico o rivestimento
Foro di centraggio della carcassaH7, nominale >18–30 mm
0 a +0.021 mm
Dimensione e asse verificati dai riferimenti di montaggio
Controfaccia radiale per guarnizioneRa 0.2–0.8 µm
Riferimento DIN nella Tabella 5 di SKF
Utilizzare esclusivamente per la guarnizione radiale sull’albero selezionata; verificare la direzionalità della superficie
Spalla/contatto rotanteTolleranza di eccentricità (mm) rispetto all’asse di riferimento dell’alberoVerificare la pista di lavoro e la faccia assiale di appoggio
Superficie trattata per usuraDurezza (HRC o HB); profondità dello strato indurito (mm)Utilizzare il trattamento specificato e i punti di accettazione finale indicati

SKF fornisce diversi intervalli di rugosità secondo ISO, DIN e RMA; la specifica della guarnizione selezionata determina la rugosità della controsuperficie. Riferimenti: ELESA+GANTER, tabelle DIN ISO 286; SKF, Guarnizioni industriali per alberi, Tabella 5 (colonna DIN).

Approvazione della produzione e requisiti speciali

Un rapporto di ispezione del prototipo non costituisce un'approvazione del pezzo prodotto. I requisiti PPAP, gli studi di capacità, l’ambito di certificazione e i test speciali imposti dal cliente vengono esaminati come requisiti di progetto separati prima del rilascio dell’ordine. Anche i componenti veicolari critici per la sicurezza richiedono le relative approvazioni di progettazione, validazione e del cliente; questa pagina non stabilisce tali qualifiche.[6]

Identificazione del pezzo, imballaggio e consegne ripetute

Un componente fresato deve raggiungere la successiva operazione mantenendo intatte sia le sue superfici lavorate sia la sua identità. Il piano di consegna collega i pezzi fisici, la revisione accettata e i documenti inclusi nella spedizione.

Layout illustrativo dell’imballaggio con componenti separati e campi identificativi per numero di parte, revisione, lotto, quantità e ID record

Superfici operative protette

L’imballaggio separato o ammortizzato limita il contatto tra le superfici metalliche finite. Filettature, caratteristiche sporgenti e interfacce fresate vengono protette in base ai rischi di manipolazione legati alla specifica geometria.

Pezzi e documenti abbinati

I numeri di parte e gli identificativi di revisione distinguono varianti simili. Qualora sia richiesta la tracciabilità per lotto, il riferimento pertinente al lotto o alla partita viene riportato sulle etichette e sui documenti allegati.

Modifiche distinte dagli ordini ripetuti

Un disegno rivisto è considerato una nuova definizione di costruzione, non viene integrato silenziosamente con la revisione precedente. Le modifiche relative al materiale, alla finitura o ai requisiti di accettazione vengono risolte prima della produzione del successivo lotto rilasciato.

Domande frequenti sull’CNC automobilistico

Potete realizzare pezzi di sviluppo unici o piccoli lotti?

Sì. I pezzi singoli di sviluppo e i piccoli lotti possono essere discussi in parallelo con ordini pilota o ripetuti. La quantità e lo scopo della produzione influenzano il preventivo; un campione per verifica di montaggio, un componente per test e un lotto di produzione possono prevedere ambiti diversi di finitura e documentazione.

Ricostruite motori o fornite ricambi pronti all’uso?

Questo servizio riguarda la produzione su misura di componenti, non la ricostruzione locale di motori né la riparazione di veicoli. Per una nuova carcassa, albero, adattatore, staffa o dettaglio per utensileria, possiamo discutere il componente come progetto di produzione individuale, anziché come ricambio catalogato.

Possiamo iniziare da un modello CAD e da un disegno incompleto?

Sì. Un modello o un disegno preliminare può avviare la conversazione. Possiamo identificare i dettagli mancanti per la produzione prima del rilascio del progetto. Tolleranze, filettature e condizione finale richiesta vengono definite insieme al vostro team, piuttosto che dedotte per stima dal modello.

Potete fresare getti o semilavorati forniti dal cliente?

Le fusioni, le forgiate e i semilavorati forniti possono essere esaminati per la lavorazione secondaria. Le loro superfici esistenti, le informazioni sul materiale, il sovrametallo di lavorazione e l’accessibilità determinano il percorso realizzabile. L’accordo di fornitura proposto viene indicato nel preventivo prima della spedizione dei semilavorati.

Un prototipo fresato da billetta è equivalente alla fusione finale?

Non automaticamente. Un campione fresato può riprodurre con precisione la geometria rilevante per un’attività di sviluppo, ma modificare la forma del materiale o il processo produttivo può alterarne il comportamento. Lo scopo previsto del prototipo e i requisiti di validazione del componente finale determinano quali informazioni si possono ricavare da tale campione.

È possibile includere nel medesimo ordine richieste relative a diversi disegni di componenti?

Sì. Corpi, alberi, distanziali e dettagli di fissaggio possono essere trattati in un’unica richiesta di progetto. Riferimenti parte distinti e quantità separate consentono al preventivo di differenziare i componenti, pur mostrando complessivamente l’ambito di lavorazione, finitura e consegna.

È possibile discutere progetti riservati sotto accordo di non divulgazione (NDA)?

Un NDA può essere stipulato prima della condivisione di disegni riservati. L’accordo preferito dalla vostra organizzazione e l’uso consentito dei file di progetto possono essere concordati tramite il canale di contatto prima dello scambio dei file tecnici.

Quali fattori influenzano maggiormente costo e tempi di consegna?

Geometria, stato del materiale, quantità, lavorazioni secondarie e copertura ispettiva sono tutti fattori rilevanti. Caratteristiche con accesso profondo, più configurazioni di lavorazione o prove speciali possono modificare il percorso produttivo più della semplice dimensione esterna. Il preventivo riunisce tali operazioni e i tempi di produzione richiesti.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente automotive

Facci sapere di quale parte si tratta e in quale fase del progetto ti trovi. Un alloggiamento per una produzione pilota, un adattatore per test o una fixture di assemblaggio possono tutti partire da una conversazione diretta.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB