01 / OPERAZIONE
Tornitura esterna e sfacciatura
Diametri cilindrici e a gradino, facce terminali, conicità e profili. Identifica le superfici funzionali e qualsiasi transizione che deve corrispondere a un componente abbinato.
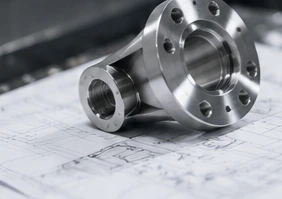
Una sede per cuscinetto, una superficie di tenuta o un collegamento filettato possono richiedere controlli di accettazione diversi, anche sullo stesso componente.
Revisione dei requisiti del disegno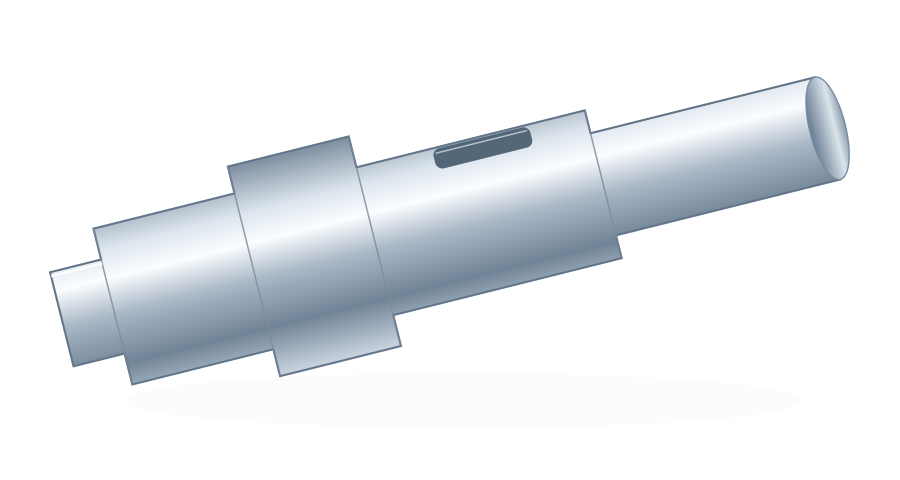
Il disegno tecnico ci consente di verificare attrezzature, sistemi di fissaggio e eventuali operazioni secondarie prima di accettare l'ordine.
Diametri cilindrici e a gradino, facce terminali, conicità e profili. Identifica le superfici funzionali e qualsiasi transizione che deve corrispondere a un componente abbinato.
Indicare il diametro del foro, la profondità e se il foro è cieco o passante. La lunghezza di lavoro dell’utensile e lo smaltimento dei trucioli sono fondamentali per caratteristiche interne più profonde.[2]
Specificare il tipo di filettatura, il passo, la classe di accoppiamento e la lunghezza utile. Per le gole, indicare larghezza, profondità, raggi e funzione svolta. Il manuale operativo per la tornitura collega le operazioni di tornitura, sfacciatura, esecuzione di gole e troncatura alle caratteristiche finali del pezzo.
Piani, cave per linguette e fori trasversali potrebbero richiedere utensili motorizzati o un’operazione di fresatura separata. Il percorso dipende dalle attrezzature disponibili, dall’accessibilità e dal disegno.[3]
Parti lunghe e sottili, fori profondi, dettagli di piccole dimensioni o leghe speciali richiedono una verifica specifica per ogni singolo componente. Tornitura di tipo svizzero e rettifica non sono considerate incluse automaticamente in ogni lavorazione.
Diametri e spalle multipli per funzioni di trasmissione, posizionamento o supporto.
Discuti: Sedi per cuscinetti · distanziamento tra spalle · asse di riferimento
Componenti cilindrici cavi con una relazione definita tra foro interno e superficie esterna.
Discuti: Tolleranza di accoppiamento del foro · spessore della parete · stato superficiale
Interfacce circolari con facce, fori e caratteristiche di fissaggio opzionali. Gli schemi di fori potrebbero richiedere un’ulteriore operazione di fresatura.
Discuti: Posizionamento della faccia · allineamento del foro · disposizione dei fori di fissaggio
Connettori e adattatori filettati personalizzati realizzati secondo una specifica di accoppiamento definita.
Discuti: Profilo filettatura · classe di accoppiamento · lunghezza utile della filettatura
Componenti per il posizionamento e il collegamento, con diametri, lunghezze e dettagli delle estremità controllati.
Discuti: Accoppiamento del diametro · rettilineità · geometria delle estremità
Componenti circolari per distanziamento e posizionamento progettati in base alle dimensioni del tuo assemblaggio.
Discuti: Distanza tra facce · gioco nel foro · trattamento dei bordi
| Materiale / grado di riferimento | Proprietà di riferimento |
|---|---|
| Alluminio Estruso 6061-T6 / T6511 | Resistenza allo snervamento ≥240 MPa |
| Acciaio inossidabile 304 / EN 1.4301 | Dilatazione termica 16 × 10⁻⁶/K 20–100°C |
| Acciaio 42CrMo4 +QT, Ovako 327A Barra tonda, 40 < diametro < 100 mm | Durezza 270–320 HB |
| Titanio Ti-6Al-4V, barra ricotta Sezione <76.2 mm | Resistenza allo snervamento ≥828 MPa 20°C, direzione longitudinale |
| Ottone Ottone facilmente lavorabile C36000 | Contenuto di piombo 2.5–3.0 wt% |
| Rame Rame ETP C11000 | Conducibilità elettrica 101% IACS 20°C |
| Leghe Inconel INCONEL 625, tondo / barra / piastra allo stato ricotto Dimensioni del prodotto ≤4 in | Durezza nominale 145–220 HB |
| PEEK TECAPEEK naturale non caricato | Modulo di trazione 4200 MPa 1 mm/min |
| POM / acetale POM-C, TECAFORM AH naturale | Assorbimento d’acqua 0.05 / 0.10% 24 / 96 h, 23°C |
| Nylon PA6, TECAMID 6 naturale | Assorbimento d’acqua 0.30 / 0.60% 24 / 96 h, 23°C |
| Acrilico / PMMA PLEXIGLAS GS 0F00 trasparente colato | Trasmissione luminosa ≈92% D65, DIN 5036-3 |
Dati di riferimento per i gradi indicati: Hydro Lega 6061; Outokumpu Gamma principale; Ovako 42CrMo4; TIMET TIMETAL 6-4; Copper Development Association C36000 e C11000; Special Metals Lega INCONEL 625; Dati prodotto Ensinger per i gradi elencati; Röhm PLEXIGLAS GS / XT. I valori dei polimeri sono tipici. La durezza INCONEL è un dato comparativo nominale. I riferimenti confrontano dati sui materiali pubblicati; confermiamo i limiti di lavorazione e qualsiasi materiale sostitutivo in base al vostro disegno.
Necessita di un altro grado? Indicare la specifica esatta e la documentazione richiesta. Le sostituzioni richiedono la vostra approvazione.
| Diametro nominale (mm) | Foro H7 | Albero h6 |
|---|---|---|
| >3–6 | +0.012 / 0 | 0 / −0.008 |
| >6–10 | +0.015 / 0 | 0 / −0.009 |
| >10–18 | +0.018 / 0 | 0 / −0.011 |
| >18–30 | +0.021 / 0 | 0 / −0.013 |
| >30–50 | +0.025 / 0 | 0 / −0.016 |
Utilizzare la classe foro H7 o albero h6 dove indicato sul disegno; i controlli geometrici sono definiti separatamente. ISO 286-2
Discutere la lunghezza supportata, il sistema di fissaggio e se sono ammesse predisposizioni per il centraggio. Sezioni snelle possono essere sensibili alle forze di taglio e alle vibrazioni; i relativi criteri di accettazione devono essere chiari.[4]
Indicare la lunghezza operativa del foro e la geometria interna. Un aumento della sporgenza dell’utensile può rendere più difficile controllare vibrazioni, deformazioni ed evacuazione dei trucioli.[2]
Definire le dimensioni critiche nello stato libero e le superfici ammesse per il serraggio. Verificare come il pezzo verrà fissato, lavorato e ispezionato senza modificare il design funzionale.[4]
Indicare la lunghezza utile della filettatura, la lunghezza di avvitamento ed eventuali scarichi o tratti di filettatura incompleta ammessi all’estremità. Non fare affidamento esclusivamente su una rappresentazione CAD della filettatura per trasmettere la specifica.
Indicare larghezza, profondità e dettagli degli spigoli delle gole, nonché la specifica relativa alla tenuta o al fermo. Richiedere una verifica dell’accessibilità richiesta per l’utensile e del metodo di ispezione.
Indicare le relazioni angolari rispetto ad altre caratteristiche. Questi dettagli potrebbero richiedere un piazzamento aggiuntivo o utensili motorizzati; confermare il processo previsto anziché presupporre che ogni caratteristica venga realizzata al tornio.[3]
Le modifiche progettuali sono proposte da esaminare — non modifiche automatiche al pezzo. Mantenere allineate le revisioni del disegno e le approvazioni prima della produzione.
Preferenza per la richiesta: Non specificato
Un processo di finitura non sostituisce una specifica superficiale. Identificare le aree che richiedono una determinata rugosità o una dimensione finale.[4]
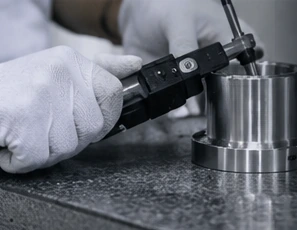
Identificare le dimensioni critiche, i riferimenti (datums) e qualsiasi documento relativo al materiale o alla finitura. Concordare l’ambito dell’ispezione e il formato della relazione come parte dell’ordine.
Le misure del diametro stabiliscono le dimensioni dell’albero o del foro. Il controllo dell’oscillazione (runout) determina la variazione superficiale mentre il pezzo ruota attorno all’asse di riferimento specificato; un diametro corretto da solo non garantisce tale relazione. I calibri filettati verificano il sistema filettato e la classe di accoppiamento specificati, mentre la misura della rugosità controlla il parametro superficiale dichiarato e le condizioni di misurazione. Concordiamo sulle posizioni, sul metodo e sui risultati riportati per ciascuna caratteristica richiesta.
Per lotti ripetuti, confermare la revisione del disegno approvata, i requisiti per il campione, la frequenza delle ispezioni e il metodo di identificazione dei pezzi o dei lotti.
Quando è necessario un processo esterno, concordare chi esegue il lavoro, chi lo verifica e chi gestisce le domande sulla conformità prima della conferma dell’ordine.
La programmazione e la messa a punto sono condivise solo tra alcuni pezzi, quindi i costi di preparazione possono superare il costo di ciascun ciclo di tornitura.
Un prezzo indicativo non deve essere considerato come il prezzo unitario di un lotto di produzione.Più pezzi condividono il costo di messa a punto, riducendone l’incidenza per singolo pezzo. Il materiale, il tempo di taglio e le operazioni secondarie continuano invece a incidere su ciascun pezzo.
Il risparmio dipende dalla geometria del pezzo e dal lavoro richiesto per ciascun componente.Una parte e un processo invariati possono consentire il riutilizzo di un programma esistente e di un metodo di fissaggio, riducendo i tempi di preparazione rispetto a una nuova parte.
Modifiche al disegno, al materiale o alla finitura possono richiedere una nuova preparazione.La geometria del pezzo, lo stato del grezzo, le attrezzature e le operazioni secondarie influenzano il costo della tornitura. Le quantità iniziali e ripetute influenzano la ripartizione del costo di allestimento sull’intero lotto.
Grado esatto, stato di fornitura, requisiti di approvvigionamento e quantità di materiale da rimuovere dalla forma iniziale.
Geometria del pezzo, fissaggio del pezzo, accessibilità degli utensili e operazioni secondarie come foratura trasversale, fresatura o rettifica.
Rivestimenti, mascherature, documentazione richiesta e ambito dell’ispezione.
Costo di attrezzaggio ripartito sul lotto, ambito di ordini ripetuti, disponibilità del materiale e destinazione di consegna richiesta.
Quantità minima d’ordine, tempi di consegna e modalità di spedizione sono confermati per ogni progetto.
Boccole, manicotti e componenti di interfaccia. Confermare i requisiti di tracciabilità e qualifica.
Requisiti applicativiComponenti per strumenti e assemblaggi. Specificare i requisiti relativi a materiale, pulizia e documentazione.
Requisiti applicativiAlberi, perni, distanziali e adattatori. Identificare gli accoppiamenti critici e i requisiti per lotti ripetuti.
Requisiti applicativiCondividere i requisiti di qualifica e gestione delle informazioni prima di scambiare disegni soggetti a restrizioni.
Requisiti applicativiInterfacce di precisione e componenti per apparecchiature. Discutere i requisiti relativi alle superfici e alla pulizia.
Requisiti applicativiGli esempi di applicazione non costituiscono approvazione o certificazione per un settore specifico. I requisiti specializzati vengono esaminati prima dell’accettazione di un progetto.
Inviare il modello CAD, il disegno corrispondente, il materiale, la quantità e la data obiettivo di consegna.
Discutere accoppiamenti, utensileria, materiale grezzo, finiture, ispezioni e qualsiasi lavorazione esterna affidata a partner.
Confermare per iscritto prezzo, revisione del disegno, requisiti di accettazione e modalità di consegna.
Procedere secondo il piano concordato di produzione, ispezione, registrazione e imballaggio.
416 ACCIAIO INOSSIDABILE
Controlli su fori piccoli e ispezione al microscopio da due angolazioni hanno evidenziato sbavature che il solo controllo del foro principale avrebbe potuto non rilevare.
Leggi il progetto del tubo collimatoreLa tornitura fa ruotare il pezzo ed è comunemente utilizzata per profili circolari, superfici piane e diametri. Nella fresatura si usano utensili rotanti per realizzare caratteristiche come tasche, piani e configurazioni di fori. Un componente può richiedere entrambi i processi.[1][3]
Sì — iniziare dalla vostra specifica di parte. Gli esempi presenti in questa pagina illustrano famiglie di parti, non articoli a magazzino. Inviare il modello e il disegno corrispondente, in modo che possiamo valutare forma, materiale, quantità e requisiti di accettazione.
Queste richiedono una revisione basata sul disegno. Fornire il diametro esterno, la lunghezza totale, il materiale, gli accoppiamenti critici e i controlli geometrici. Il preventivo conferma i requisiti accettati; un volume di lavoro generico della macchina o una tolleranza generica non vengono utilizzati come impegno valido per ogni singolo componente.
Includere tali caratteristiche nella richiesta, indicandone completamente le dimensioni e i requisiti di accettazione. Forma della filettatura, lunghezza utile, profondità del foro, accessibilità alla gola e sistema di fissaggio del pezzo devono essere esaminati prima della conferma dell’ambito della fornitura.
Queste caratteristiche possono essere realizzate con utensili motorizzati o con un ulteriore piazzamento per la fresatura. Indicarne le posizioni e le relazioni angolari sul disegno. Il preventivo deve identificare il percorso di lavorazione proposto, senza presupporre che tutte le caratteristiche siano completate in un unico piazzamento.[3]
La tornitura svizzera e la rettifica possono essere valutate come requisiti separati. Inviare le dimensioni del componente, le sezioni snelle e i requisiti di finitura superficiale, in modo da poter discutere il percorso di lavorazione più idoneo e l’eventuale coinvolgimento di specialisti.
Indicare la quantità effettivamente necessaria e quali caratteristiche devono dimostrare i primi pezzi. Le quantità minime, i costi di setup e le eventuali fasi di approvazione campione vengono concordate caso per caso nel progetto, anziché essere applicate come regola unica per ogni componente.
Il disegno, lo stato del materiale, la quantità, gli utensili, le operazioni secondarie, la finitura, i controlli di qualità e i requisiti di consegna definiscono l’ambito della fornitura. Indicare la data di consegna richiesta; il cronoprogramma realistico e gli eventuali vincoli saranno confermati nel preventivo.
Il primo passo consiste nella verifica della compatibilità con i nostri stabilimenti. Per lavorazioni al di fuori di tale ambito, possiamo valutare insieme il coordinamento con partner adeguati oppure mettervi in contatto. Concordare preventivamente le parti responsabili della produzione, i compiti di ispezione e il rapporto commerciale prima di procedere all’ordine.
Un modello STEP o IGES accompagnato da un disegno PDF corrispondente costituisce un utile punto di partenza. Includere le unità di misura, il numero di parte e la revisione. Il modulo di richiesta accetta un singolo file o un archivio ZIP fino a 20 MB. Concordare preventivamente le modalità di riservatezza e il metodo di trasferimento appropriato prima di condividere informazioni sensibili o soggette a restrizioni.
Non sei ancora pronto a condividere file riservati? Inizia con una descrizione del progetto non sensibile e specifica eventuali requisiti di riservatezza.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
Riferimenti per i processi di tornitura e per la qualità dei componenti.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
