Alloggiamenti fresati
Fresiamo tasche per involucri, sedi per coperchi e aperture per connettori intorno ai riferimenti di posizionamento e alle superfici di accoppiamento.
Fresiamo tasche per involucri, sedi per coperchi e aperture per connettori intorno ai riferimenti di posizionamento e alle superfici di accoppiamento.
Le superfici di fissaggio, le scanalature e i fori di fissaggio collegano le staffe all’insieme. Pianifichiamo i montaggi tenendo conto di tali relazioni posizionali.
Le piastrine di fissaggio posizionano e trattengono i pezzi in lavorazione tramite contatti funzionali, fori per perni e dettagli sostituibili.
I blocchi con porti integrano passaggi intersecanti, caratteristiche di fissaggio e interfacce di tenuta. L’accessibilità e lo stato dei bordi interni guidano la sequenza di lavorazione.
Le interfacce termiche ed elettriche utilizzano il materiale specificato, la geometria di contatto e la finitura richiesta; i test di prestazione prevedono requisiti di accettazione separati.
I componenti sagomati richiedono accessibilità dell’utensile e requisiti superficiali coerenti con la geometria e le relative interfacce funzionali.
Le parti a più facce trasferiscono le relazioni tra riferimenti attraverso diversi montaggi o posizioni di lavorazione a indice.
Le parti in plastica utilizzano la classe di materiale grezzo specificata, considerando condizioni di supporto e misurazione per le caratteristiche sensibili all’adattamento.
Nessun esempio corrispondente. Discuti il tuo componente tramite il pulsante di richiesta informazioni o reimposta i filtri.
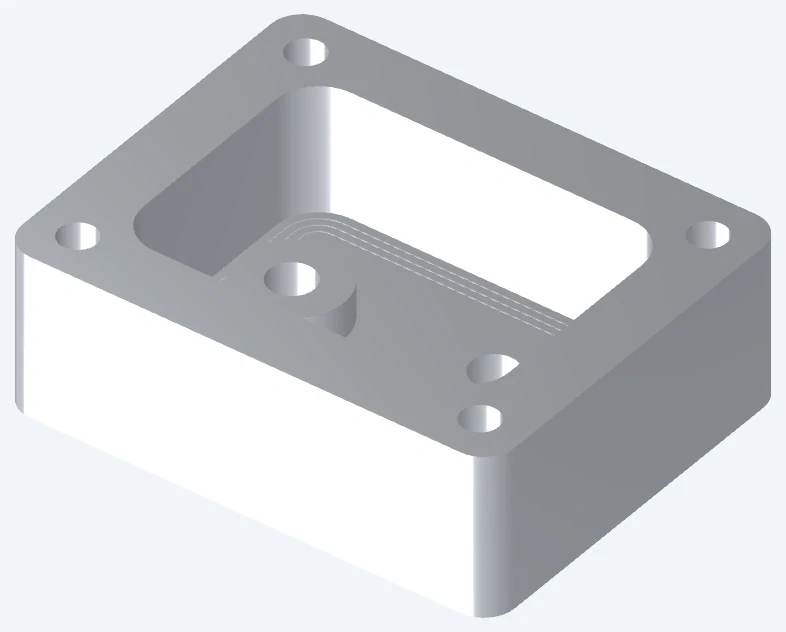
Lavoriamo componenti metallici nella lega e nello stato specificati. Il trattamento termico e i requisiti finali di superficie determinano il percorso di lavorazione.
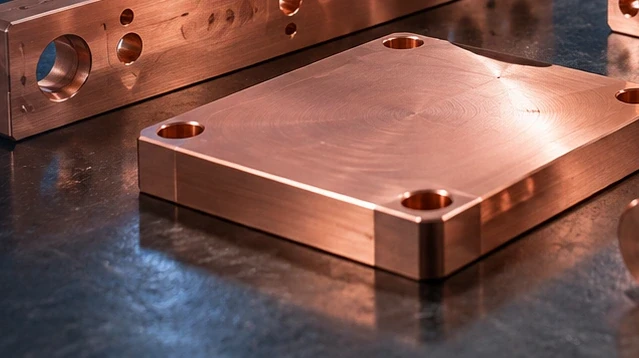
I componenti in rame, ottone e leghe di nichel mantengono la classe specificata. La funzione di contatto, i requisiti di usura e qualsiasi rivestimento determinano i controlli dello stato finale.
Le facce di posizionamento definiscono come il componente si inserisce nell’assieme. Utilizziamo le loro relazioni di riferimento per pianificare il sistema di fissaggio e la lavorazione.
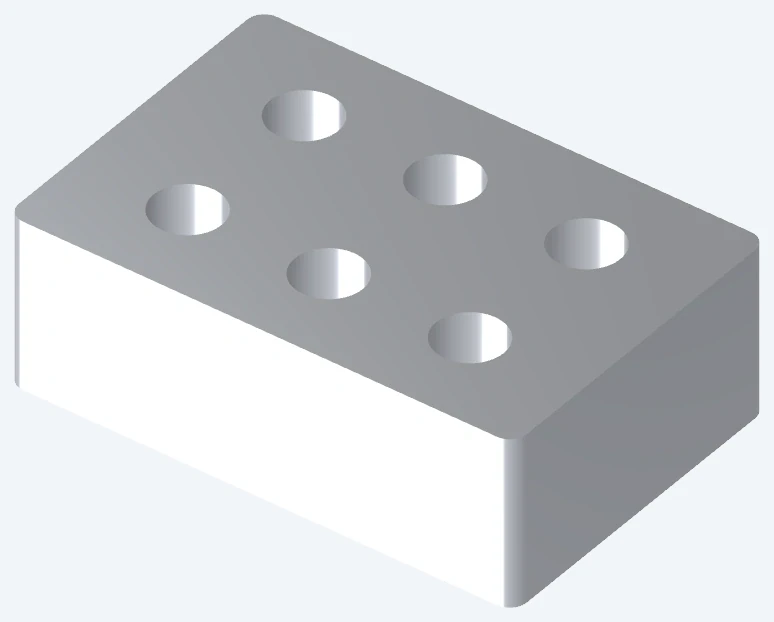
Fori ciechi, fori per perni, filettature e fori di svincolo svolgono funzioni di accoppiamento diverse. Le indicazioni nei disegni ne definiscono dimensione, posizione e requisiti di ispezione.
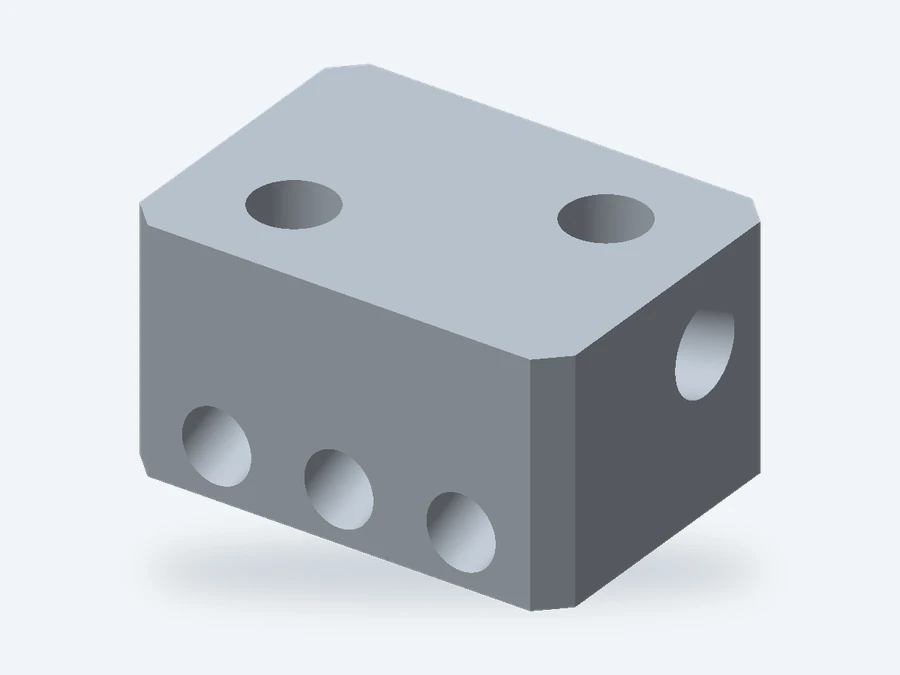
Pianifichiamo la lavorazione su più facce attorno ai riferimenti comuni, in modo che le caratteristiche mantengano le loro relazioni attraverso i diversi montaggi.
| Caratteristica | Requisiti per i disegni. | Revisione produttiva |
|---|---|---|
| Spigoli interni | Raggio, geometria di accoppiamento, svasatura ammessa | Raggio della fresa; smusso approvato o processo alternativoRiferimento |
| Tasche profonde o strette | Profondità, larghezza dell’apertura, spessore del fondo | Lunghezza utile dell’utensile, accessibilità, spazio disponibile per il montaggioRiferimento |
| Pareti sottili e nervature | Spessore, facce critiche, distorsione ammissibile | Supporto, sequenza di lavorazione, condizioni di ispezioneRiferimento |
| Fori e filettature | Diametro, profondità, filettatura completa, lunghezza utile | Profondità del foro pilota rispetto alla filettatura utilizzabile; adattamento di posizionamentoRiferimento |
| Sottofilettature | Viste in sezione, direzione di accesso, svasatura | Spazio libero per l’utensile; montaggio aggiuntivoRiferimento |
| Superfici libere | Attuale CAD, tolleranza di profilo, finitura | Criteri di ispezione del profilo e dell’aspetto esteticoRiferimento |
Fresiamo superfici piane, tasche, scanalature e schemi di fori, pianificando l’accesso e il supporto dell’utensile in funzione della geometria del pezzo.
I componenti con lavorazioni su più facce possono richiedere diversi montaggi o posizioni indizzate. Il percorso proposto mantiene le caratteristiche di accoppiamento allineate allo schema dei riferimenti.
Le caratteristiche inclinate e contornate possono utilizzare la lavorazione 3+2 a posizionamento angolare o la lavorazione simultanea. La geometria e l’accessibilità determinano il percorso.[4]
Le superfici come fresate mantengono la rugosità specificata e i requisiti consentiti relativi ai segni lasciati dall’utensile. Le aree visibili e quelle funzionali possono avere condizioni di accettazione diverse.
Gli scarti per la verniciatura e le aree mascherate proteggono gli accoppiamenti, le facce di posizionamento e le filettature nello stato finale.
La condizione di trattamento termico specificata influenza la sequenza di lavorazione e i controlli dimensionali finali dei componenti in acciaio.
I requisiti estetici per le parti in plastica identificano le superfici visibili, i segni ammessi degli utensili e qualsiasi campione di riferimento concordato.
Le opzioni di finitura vengono esaminate in base al materiale specificato e all’ordine. Concordare lo stato finale del disegno prima di accettare il preventivo.[5]
Colleghiamo i controlli dimensionali alle caratteristiche critiche, ai riferimenti (datums) e allo stato finale indicati sul disegno. Il preventivo specifica la relazione e l’ambito del campionamento concordati.
Il trattamento, il rivestimento o gli inserti specificati determinano la condizione nella quale vengono accettate le dimensioni di accoppiamento.
Il numero di parte, la revisione e i riferimenti al lotto collegano le parti finite ai relativi registri concordati riguardo materiale, ispezione e consegna.
Lavoriamo sulla revisione concordata del disegno e del modello per la quantità indicata nel preventivo.
I primi pezzi e i controlli concordati supportano la tua verifica di accettazione; le modifiche rimangono registrate sul disegno.
La revisione accettata e l’ambito dell’ispezione definiscono il lotto produttivo.
Esaminiamo i disegni rivisti o i requisiti di lavorazione prima di ripetere una produzione.
Geometria, materiale, montaggi, quantità, finiture e ispezione influenzano tutti il preventivo. L’ambito concordato identifica le operazioni e i registri inclusi.
| Includere | Dettagli richiesti |
|---|---|
| Modello 3D e disegno 2D | Geometria, dimensioni critiche, riferimenti (datums), materiale, finitura; file di riferimento |
| Caratteristiche di fresatura | Cavità, raggi, pareti, fori, filettature, unità di misura |
| Identificazione del componente | Corrispondenza tra numeri di parte e revisioni nei diversi file |
| Requisiti dell’ordine | Quantità, approvazione del campione, registrazioni, imballaggio, destinazione, assemblaggio |
Concordare un metodo sicuro per il trasferimento di file riservati.
Selezionare un componente fresato sopra riportato oppure aggiungere una riga per il proprio disegno. Espandere ogni riga per specificare i requisiti relativi a tasche, fori e superfici di riferimento (datum).
Questo elenco organizza la vostra richiesta. Non calcola i prezzi, non conferma la disponibilità né approva una specifica produttiva. Le voci rimangono su questa pagina a meno che non vengano scaricate o inviate a un endpoint di preventivo configurato.
Lavoriamo questi tipi di componenti secondo i vostri disegni. La loro geometria e la funzione prevista definiscono i requisiti di materiale, lavorazione e ispezione per l’ordine.
Definire il componente finito, le caratteristiche critiche e i requisiti di accettazione. La revisione del disegno può stabilire il percorso di fresatura. Indicare eventuali restrizioni di processo o operazioni obbligatorie nella vostra specifica.
Inviare il modello completo e il disegno, comprese le relazioni tra le facce. La revisione determinerà l’accesso e il posizionamento richiesti, nonché l’eventuale necessità di fresatura multiasse a indice o simultanea. La capacità viene confermata per il componente effettivo.
Inviare le tolleranze richieste, in particolare per i fori di centraggio, i gruppi di fori e le superfici di accoppiamento. Valuteremo la fattibilità in base alla geometria, al materiale, al processo e alle condizioni finali di ispezione.
La fresatura convenzionale lascia un raggio nell’angolo interno, formato dalla fresa rotante. Identificare il requisito di accoppiamento, quindi discutere un raggio di svasatura ammesso o un processo alternativo. Una modifica progettuale deve essere concordata esplicitamente, non data per scontata.
Fornire la classe e lo stato esatti del materiale, qualora noti, insieme a eventuali registrazioni materiali richieste. Se la scelta è ancora aperta, descrivere l’ambiente operativo, i carichi applicati e i componenti di accoppiamento, in modo da poter discutere alternative. Un’immagine di riferimento non identifica né approva un materiale.
Indicare il processo, la specifica applicabile, le aree da finire e qualsiasi mascheratura richiesta. Identificare le dimensioni che devono essere accettate dopo il trattamento superficiale e indicare le superfici estetiche o funzionali richieste. La disponibilità e l'idoneità del processo vengono valutate per ogni materiale e ordine.
Includere nel vostro preventivo le quantità di campione e di produzione, insieme ai controlli necessari prima della messa in produzione. L'ordine, il prezzo e il cronoprogramma vengono concordati dopo la revisione del disegno. Una richiesta di campione non stabilisce un ordine minimo universale né un tempo di consegna standard.
Inviare i disegni con i riferimenti dei componenti, le quantità richieste e l’ambito di consegna desiderato in un unico preventivo. Ogni componente viene esaminato in base ai propri requisiti specifici.
Elencare, prima della quotazione, i documenti richiesti relativi al materiale, le relazioni dimensionali, l’approvazione del campione, la revisione del disegno e l’identificazione del lotto. Indicare le facce di tenuta, le filettature e le superfici visibili che richiedono un imballaggio protettivo. Confermare quali documenti e imballaggi sono inclusi nella quotazione.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
Riferimenti per i termini di lavorazione e di specifica utilizzati sopra.
