Vai al contenuto
VETCNCCNC MANUFACTURING
Scena di lavorazione di polimeri

Lavorazione di dispositivi medici CNC

Lavoriamo al tornio e alla fresa involucri, supporti per strumenti, alberi e guide in polimero per i costruttori di apparecchiature mediche, oltre a realizzare fixture per assemblaggio e ispezione. Il nostro servizio componenti copre sia lo sviluppo iniziale che le produzioni ripetute, con materiali, finiture e tempi di consegna definiti in base all’uso previsto del componente.

  • Componenti per apparecchiature
  • Sviluppo non clinico
  • Attrezzature per assemblaggio e collaudo

Componenti per apparecchiature mediche e per lo sviluppo

Un componente deve adattarsi perfettamente allo strumento, rimanere facilmente accessibile per la manutenzione e arrivare nelle condizioni richieste dal tuo processo produttivo. Forniamo i componenti lavorati; le sezioni seguenti illustrano come tali requisiti influenzino geometria, finitura e criteri di accettazione.

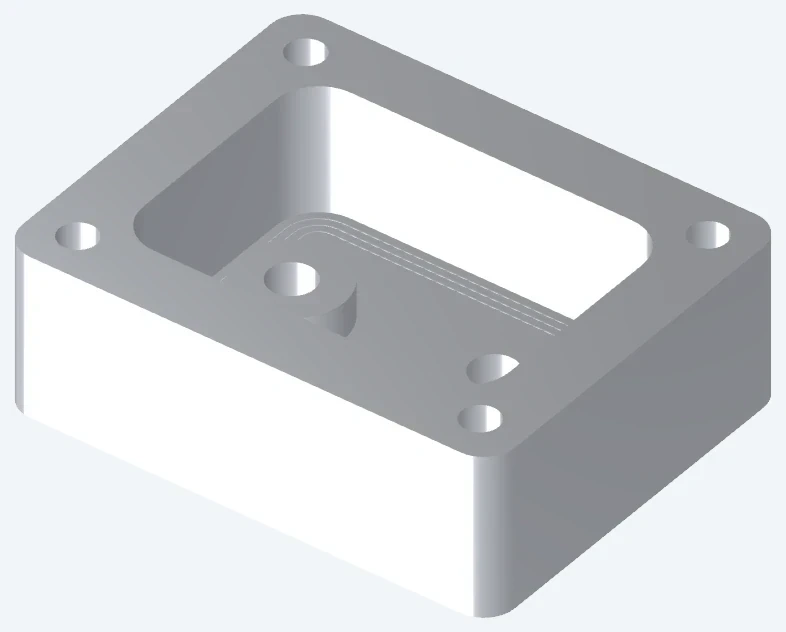
Carcassa con sede per coperchio e fori di fissaggio

Involucri per apparecchiature diagnostiche

Un coperchio rimovibile può esporre i collegamenti di servizio senza interferire con i supporti dello strumento. Lavoriamo al tornio e alla fresa le tasche dell’involucro e le sedi dei coperchi in modo che la disposizione dell’apparecchiatura possa separare i pannelli di accesso dalle caratteristiche che posizionano l’insieme funzionante.

  • Tasche interne
  • Sedi per coperchi
  • Accesso ai connettori
Discuti questo componente
Supporti per sensori e gruppi strumentali

Supporti per sensori e strumenti

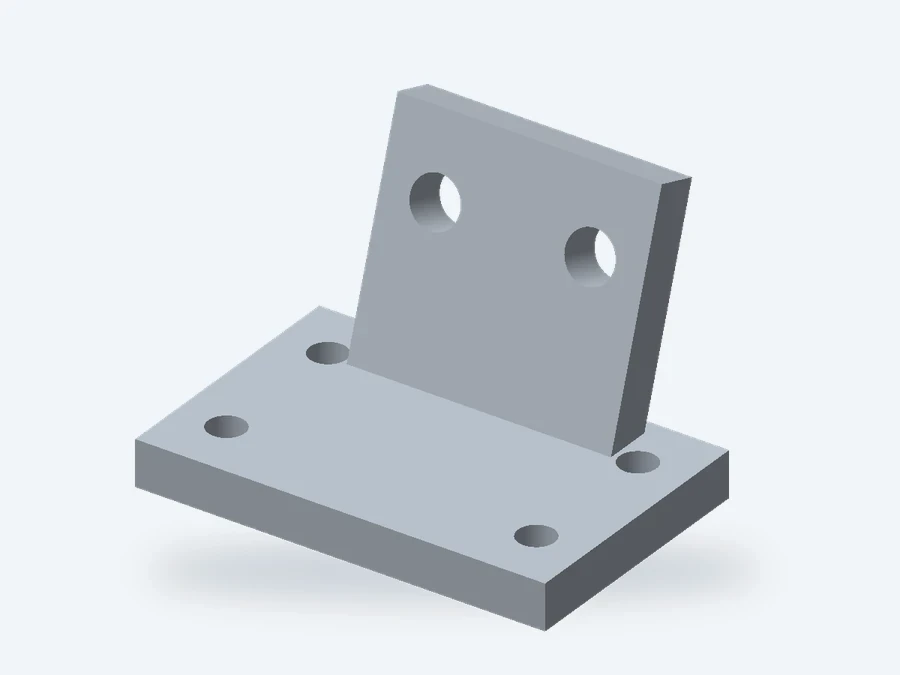
Un perno di centraggio o una spalla di posizionamento stabiliscono la posizione; le viti forniscono la forza di serraggio. Quando uno strumento richiede regolazione, delle scanalature possono consentire un movimento di traslazione, mentre un fermo separato ne preserva l’impostazione ripetibile.

  • Supporti per sensori
  • Fori di posizionamento
  • Scanalature di regolazione
Discuti questo componente
Alberi, manicotti e perni di centraggio

Alberi, manicotti e perni di centraggio

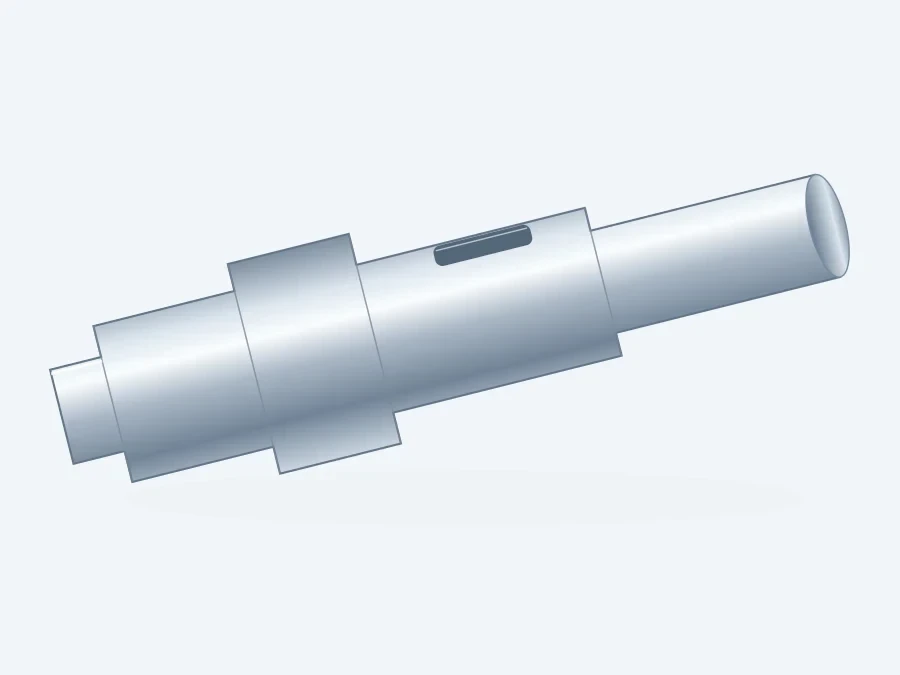
Le spalle degli alberi e i manicotti definiscono la distanza di installazione tra cuscinetti, guide o elementi mobili. Una sostituzione eseguita solo sul diametro esterno usurato può mantenere l’errore legato all’usura; l’accoppiamento determina la tolleranza di accoppiamento richiesta.

  • Diametri funzionanti
  • Spalle assiali
  • Fori e filettature
Discuti questo componente
Distanziali e componenti guida in polimero

Guide e distanziali in polimero

Una guida in polimero sostituibile può proteggere il componente accoppiato dal contatto diretto con il metallo. La guida deve ricevere un supporto sufficiente nei punti di fissaggio per evitare deformazioni causate semplicemente dal serraggio.

  • Superfici di guida
  • Fori di fissaggio
  • Caratteristiche di gioco
Discuti questo componente
Blocchi con bocche per lo sviluppo di sistemi di gestione dei fluidi

Blocchi di sviluppo per gestione fluidi

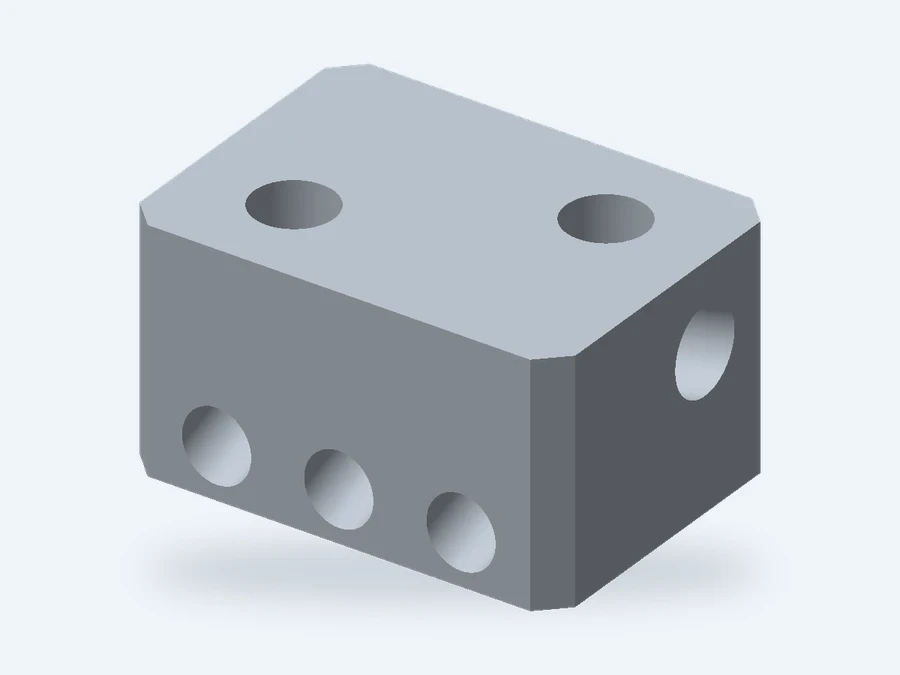
Lavoriamo al tornio e alla fresa blocchi di sviluppo con passaggi interconnessi, porti di attacco e sedi di tenuta. Un tappo rimovibile o un’estremità del passaggio accessibile fornisce un percorso per la sbavatura e l’ispezione che un foro trasversale completamente chiuso non offre.

  • Passaggi per fluidi
  • Interfacce dei porti
  • Caratteristiche di tenuta
Discuti questo componente
Fixtures per assemblaggio e ispezione

Fixtures per assemblaggio e ispezione

I punti di contatto del dispositivo di fissaggio devono posizionare il componente sugli stessi riferimenti funzionali utilizzati per l’assemblaggio o la misurazione. Il serraggio su un coperchio sottile può deformare il pezzo e produrre un risultato di ispezione fuorviante.

  • Contatti di posizionamento
  • Superfici di supporto
  • Montaggio utensili
Discuti questo componente

Accessibilità, connessioni fluide e ripetibilità del dispositivo di fissaggio

Le scelte di lavorazione utili variano in base all’applicazione. Gli alloggiamenti per apparecchiature richiedono hardware rimovibile; i blocchi per gestione fluidi necessitano di connessioni accessibili; i dispositivi di fissaggio richiedono un posizionamento stabile senza deformare il pezzo.

Carcassa con sede per coperchio e fori di fissaggio

Confezionamento meccanico per apparecchiature diagnostiche

Mantenere separata la rimozione per manutenzione dall’allineamento dello strumento. Un modulo sostituibile deve poter essere estratto dall’alloggiamento senza rilasciare supporti per sensori non correlati né tirare un cavo contro il bordo dell’apertura.

Una vite incassata può essere raggiungibile nella vista CAD, ma ostruita dallo strumento installato. Includere nell’ingombro di assemblaggio il cacciavite, il connettore e il percorso di rimozione prima di realizzare il primo alloggiamento.

Posizionamento stabile dello strumento

Separare le caratteristiche di posizionamento dalle viti del coperchio, affinché l’accesso ordinario non dipenda da un nuovo allineamento dello strumento dopo ogni apertura.

Moduli rimovibili

Utilizzare un percorso di estrazione chiaro e fissaggi facilmente raggiungibili laddove il modulo debba essere sostituito. Un involucro esterno più compatto ha scarso valore se la manutenzione richiede lo smontaggio completo dello strumento.

Blocchi con bocche per lo sviluppo di sistemi di gestione dei fluidi

Blocchi e interfacce per lo sviluppo della gestione fluidi

Una scelta comune nello sviluppo è un singolo blocco forato rispetto a diversi raccordi collegati. Un blocco riduce il numero di connessioni separate, ma può creare intersezioni nascoste. Mantenere l’accessibilità per la rimozione dei bava e per la verifica di tali intersezioni quando si consolida il percorso fluido.

Il raccordo definisce il punto in cui avviene la tenuta. Una filettatura, un cono o una sede per guarnizione O-ring richiedono la geometria corrispondente; sostituire uno stile di connessione con un altro modifica più che semplicemente il foro filettato.

Accesso ai raccordi

Prevedere spazio sufficiente per chiave e tubazioni intorno alle porte adiacenti. Un raccordo che si avvita direttamente nel blocco nudo potrebbe risultare impossibile da installare dopo che la linea vicina è stata collegata.

Passaggi interni accessibili

Evitare rami ciechi privi di funzione idraulica. Qualora sia necessaria un’intersezione interna, prevedere un accesso adeguato allo stato richiesto del bordo e all’ispezione.

Fixtures per assemblaggio e ispezione

Attrezzature per l’assemblaggio e l’ispezione del dispositivo

Utilizzare superfici di posizionamento dedicate o perni per definire la posizione del componente, quindi serrare contro le aree supportate. Un dispositivo di fissaggio che costringe un componente flessibile ad assumere una determinata forma può nascondere le variazioni che il controllo dimensionale dovrebbe rilevare.

Un alloggiamento per assemblaggio richiede spazio libero per gli utensili; un dispositivo di controllo richiede accesso alle superfici da misurare. Separare tali esigenze quando una stessa base è destinata a servire entrambe le operazioni.

Supporto del pezzo in lavorazione

Posizionare il supporto nelle vicinanze del carico di serraggio. Lasciare libere dalle parti del dispositivo le zone di contatto sensibili oppure utilizzare il tampone di contatto sostituibile specificato.

Accesso alle misurazioni

Mantenere la superficie di misura esposta dopo il serraggio. Le aperture di accesso sono utili soltanto se la sonda o lo strumento di misura possono avvicinarsi nella direzione richiesta.

Parti per sviluppo, costruzioni per valutazione e fornitura ripetuta

Scegliere la definizione di costruzione in funzione della decisione che deve supportare. Un modello di adattamento a basso costo e un componente impiegato in una valutazione di materiale o di pulizia costituiscono ordini diversi.

Sviluppo non clinico

Per un controllo dell’imballaggio, le principali domande riguardano l’accesso all’assemblaggio, il movimento e le interferenze. Una finitura semplificata può essere sufficiente, purché il prototipo non venga poi utilizzato per valutare le prestazioni superficiali o di esposizione.

Componenti per valutazione

Utilizzare il materiale previsto e i relativi processi per le prove che ne dipendono. Una corrispondenza geometrica da sola non rende un polimero sostitutivo o un componente metallico non finito rappresentativo del componente rilasciato.

Parti ricorrenti per apparecchiature

Forniamo preventivi per la fornitura ripetuta alla revisione rilasciata. Integrare le modifiche di adattamento accettate in tale revisione prima di effettuare nuovi ordini; una richiesta via email di una guida con tolleranza più ampia non deve trasformarsi in una seconda specifica non documentata.

Parametri del materiale per componenti di apparecchiature

Per involucri di strumenti, guide e parti di dispositivi di fissaggio, confrontare oltre all’identità del materiale anche la rigidità e la risposta dimensionale. I requisiti specifici del dispositivo relativi all’esposizione e all’accettazione rimangono parte integrante della specifica del componente.

Parametri del materiale per componenti di apparecchiature
Riferimento materialeValori dei parametriContesto del pezzo / del materiale grezzo
316L / EN 1.4404Modulo 200 GPa; dilatazione 16 µm/(m·K)Montaggi e manicotti esposti alla corrosione
Ti-6Al-4V · barra ricotta ASTM B348Limite di snervamento ≥828 MPa; resistenza a trazione ≥895 MPaDiametro / spessore <76.2 mm; 20°C
Estruso 6061-T6 / T6511Limite di snervamento ≥240 MPa; resistenza a trazione ≥260 MPaCorpi di supporto, staffe e basi per fissaggi
PEEK · TECAPEEK naturaleModulo 4.2 GPa; assorbimento d’acqua 0.02%Riferimenti per guide e distanziali

Fonti: Outokumpu Supra 316L (modulo 20°C; espansione 20–100°C); TIMET TIMETAL 6-4 bar minima (longitudinale, 20°C); Hydro 6061 estrusione minima; Ensinger TECAPEEK dati tipici naturali (modulo a 1 mm/min; assorbimento d’acqua dopo 24 h a 23°C).

Fresatura e tornitura per parti di apparecchiature mediche

L’accesso degli utensili, le pareti non supportate e i passaggi intersecanti influenzano ciò che può essere lavorato e controllato. Le seguenti scelte possono semplificare il componente senza modificarne le interfacce funzionali.

Giocature, bordi di passaggio e superfici manutenibili

Questi dettagli determinano se il componente si assembla liberamente e rimane accessibile dopo l’installazione. Stringere tutte le dimensioni non risolve un sistema di posizionamento inadeguato o una disposizione che impedisce la pulizia.

Carcassa con sede per coperchio e fori di fissaggio

Riferimenti di assemblaggio

Definire i riferimenti di assemblaggio sulle superfici che ne controllano la funzione. Due perni con accoppiamento stretto richiedono limiti di posizione compatibili; utilizzare tutti i viti di fissaggio come riferimenti può rendere difficoltosa l’installazione di un componente altrimenti corretto.

Intersezioni e bordi dei passaggi

I passaggi realizzati mediante foratura possono lasciare bave all’uscita interna. L’accesso tramite un porto o un coperchio rimovibile rende pratiche la loro rimozione e verifica; un controllo del bordo esterno non può sostituire l’ispezione di queste zone nascoste.

Superfici di accoppiamento e di contatto

Mantenere le sedi di tenuta libere da rigature incrociate e preservare la finitura superficiale specificata. Lucidare l’intero componente per motivi estetici può alterare il bordo di tenuta senza migliorare la superficie effettivamente a contatto con la guarnizione.

Dimensioni finali

Definire la giocatura funzionale nella condizione di consegna. Uno spessore di rivestimento applicato al foro ma non all’albero abbinato può annullare il gioco; le dimensioni post-processo devono descrivere coerentemente l’accoppiamento.

Trattamenti superficiali e accessibilità per la pulizia

La finitura deve soddisfare le esigenze di contatto, esposizione e pulizia del componente. Una finitura lucida esterna o un semplice controllo visivo della pulizia non risolvono contemporaneamente tutti e tre gli aspetti.

Trattamento superficiale specificato

Distinguere chiaramente sulla tavola di finitura la sede di tenuta, la superficie di scorrimento e l’estetica esterna. Mascherature o finiture localizzate possono preservare l’interfaccia funzionale mentre si trattano le restanti parti del componente.

Fessure e dettagli rimovibili

Laddove l’accessibilità per la pulizia è critica, fessure strette, recessi ciechi profondi e sovrapposizioni intrappolate meritano attenzione già in fase di progettazione, prima della lavorazione. Un inserto rimovibile o una transizione più aperta possono esporre l’area alla pulizia; il team del dispositivo ne convalida comunque il processo previsto.

Condizione di consegna definita

Distinguere i detriti visibili, i limiti specificati di residui e la fornitura sterile nell’ordine. Essi richiedono prove diverse. Un componente che appare pulito non dimostra di per sé il rispetto di un limite di residui o di un requisito di consegna sterile.

Verifiche di accoppiamento e di superfici funzionali

Separiamo la posizione dello strumento, il gioco di scorrimento e lo stato del passaggio. I valori di accoppiamento riportati di seguito si applicano esclusivamente alle interfacce metalliche cui sono associati tali riferimenti nel disegno.

Una relazione dimensionale, un registro del materiale e un registro della pulizia rispondono a domande diverse. La relazione deve consentire di identificare senza ambiguità un’interfaccia fuori tolleranza o un lotto di materiale non corrispondente, senza dover fare affidamento sull’aspetto del componente.

Verifiche di accoppiamento e di superfici funzionali
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Foro guida in metalloH7, nominale >3–6 mm
0 a +0.012 mm
Misurare la lunghezza operativa, escludendo la smussatura di ingresso
Perno metallico abbinatoTolleranza h6, nominale >3–6 mm
−0.008 a 0 mm
Verificare il diametro finito e la spalla di posizionamento
Gioco guida in polimeroGioco (mm); temperatura (°C)Utilizzare lo stato di condizionamento e di supporto specificato
Sede della guarnizione o superficie di scorrimentoRa (µm); dimensione finale della caratteristica (mm)Mantenere la texture specificata sull’effettiva area di contatto
Intersezione del passaggioLimite di bava/spigolo (mm); accessibilità all’ispezioneVerificare l’uscita interna, non solo l’ingresso del porto

H7 e h6 controllano la dimensione; l’insieme richiede inoltre i limiti di posizione e di forma definiti nel disegno. Riferimento: ELESA+GANTER, tabelle DIN ISO 286.

Qualifica del fornitore e utilizzo previsto

Questa offerta riguarda componenti meccanici ed attrezzature, non dispositivi completi né forniture sterili validate. Non viene dichiarata alcuna certificazione ISO 13485. Il lavoro su componenti a contatto con il paziente o impiantabili richiede una revisione qualificativa separata; la validazione del dispositivo e l’approvazione dell’utilizzo previsto rimangono di competenza del produttore responsabile del dispositivo.

Protezione dei componenti e controllo delle revisioni di produzione

Organizziamo l’imballaggio e l’identificazione tenendo conto delle superfici di contatto del componente e dei registri del team ricevente.

Layout dell'imballaggio con componenti separati e campi identificativi per numero parte, revisione, lotto, quantità e ID record

Protezione delle superfici

Proteggere separatamente le superfici di scorrimento, le sedi delle guarnizioni e le sporgenze sottili rispetto alle robuste facce di fissaggio. Una busta può impedire il contatto diretto, ma potrebbe comunque consentire che una sporgenza non supportata venga deformata da parti adiacenti.

Identità del componente e del lotto

Mantenere distinguibili, al momento della ricezione, guide di dimensioni simili e revisioni di produzione differenti. I riferimenti del componente e del lotto devono collegare la spedizione ai relativi registri del materiale e delle ispezioni, inclusa qualsiasi deroga accettata.

Modifiche tra le revisioni di produzione

Una modifica del materiale, della finitura o della geometria può influenzare il montaggio e il comportamento in condizioni di esposizione, anche quando il numero di parte appare familiare. Utilizzare la versione aggiornata e identificare quali campioni di valutazione rappresentano tale modifica.

Domande sulla lavorazione di dispositivi medici

La specifica di 316L o PEEK garantisce la biocompatibilità?

No. La valutazione biologica tiene conto del dispositivo finito, delle sue lavorazioni e della natura e durata del contatto. Il nome del materiale grezzo o un certificato non garantiscono la sicurezza biologica di un componente finito. Il team del dispositivo definisce la valutazione applicabile.

La passivazione chimica e l'elettrolucidatura sono intercambiabili?

No. La passivazione chimica rimuove le contaminazioni superficiali, come il ferro libero; l'elettrolucidatura rimuove invece anche metallo e leviga la superficie. Scegliere il processo in base alla condizione superficiale richiesta, tenendo conto degli effetti dimensionali su sedi di tenuta, spigoli e accoppiamenti. Una finitura più brillante da sola non definisce l’accettabilità del componente per la pulizia.

È possibile utilizzare un polimero di un fornitore diverso pur avendo lo stesso nome materiale?

Non automaticamente. Le classi all’interno di una stessa famiglia di polimeri possono differire per cariche, additivi e storia di lavorazione. Una sostituzione materiale che preserva la forma potrebbe comunque modificare l’attrito, la risposta dimensionale o il comportamento in condizioni di esposizione. Mantenere la classe approvata e la restrizione di fornitura oppure trattare la sostituzione come un cambiamento controllato del materiale.

È possibile sostituire un localizzatore usurato di un dispositivo di fissaggio senza rifare l’intero attrezzo?

Sì, purché il localizzatore sia un componente separabile con un’interfaccia di montaggio definita. Determinarne la nuova dimensione operativa dal disegno dell’attrezzo e dal componente abbinato, anziché copiare la zona di contatto usurata. Un localizzatore sostituibile può ripristinare l’attrezzo senza dover sostituire una base altrimenti ancora funzionante.

Un campione estetico può definire la finitura della scocca?

Può integrare un requisito estetico scritto, purché le facce concordate per la verifica e i difetti accettabili siano chiaramente indicati. Non può da solo definire lo spessore del rivestimento, la texture superficiale in una zona di contatto funzionale o l’accoppiamento dimensionale. Mantenere tali requisiti misurabili sul disegno del componente.

Perché una guida in polimero può montare correttamente all’ispezione ma bloccarsi in uso?

Temperatura, umidità, esposizione chimica e serraggio possono modificare il gioco funzionale. Definire l’accoppiamento per l’ambiente previsto e distinguere tale requisito dalle condizioni utilizzate per la misurazione in ingresso. Contano altrettanto la classe di polimero e la geometria supportata, oltre alla larghezza misurata della scanalatura.

È possibile sostituire un raccordo filettato conico con uno filettato cilindrico?

Solo con la geometria di tenuta e installazione corrispondente. Una connessione filettata conica e una connessione filettata cilindrica con tenuta separata non garantiscono la tenuta nello stesso modo. La semplice sostituzione della maschio può lasciare il raccordo privo della faccia di appoggio, dell’alesatura di controtornitura o della guarnizione richieste. Utilizzare la definizione completa della bocca del raccordo selezionato.

Fornite uno strumento diagnostico completo?

Forniamo i componenti meccanici lavorati e i documenti concordati per quell’ordine. L’integrazione elettronica, l’assemblaggio dello strumento e la validazione a livello di dispositivo rimangono al di fuori di questo servizio. È possibile acquistare da noi alloggiamenti, guide, supporti o dispositivi di fissaggio, mantenendo inalterato il proprio processo di assemblaggio degli strumenti.

SUPPORTO PER IL PROGETTO

Discutete il componente per apparecchiature mediche

Condividete il componente per apparecchiature, la sua destinazione d’uso e le interfacce rilevanti per la vostra produzione. Vi forniremo un preventivo per la lavorazione, le finiture e i documenti di consegna concordati.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB