Vai al contenuto
VETCNCCNC MANUFACTURING
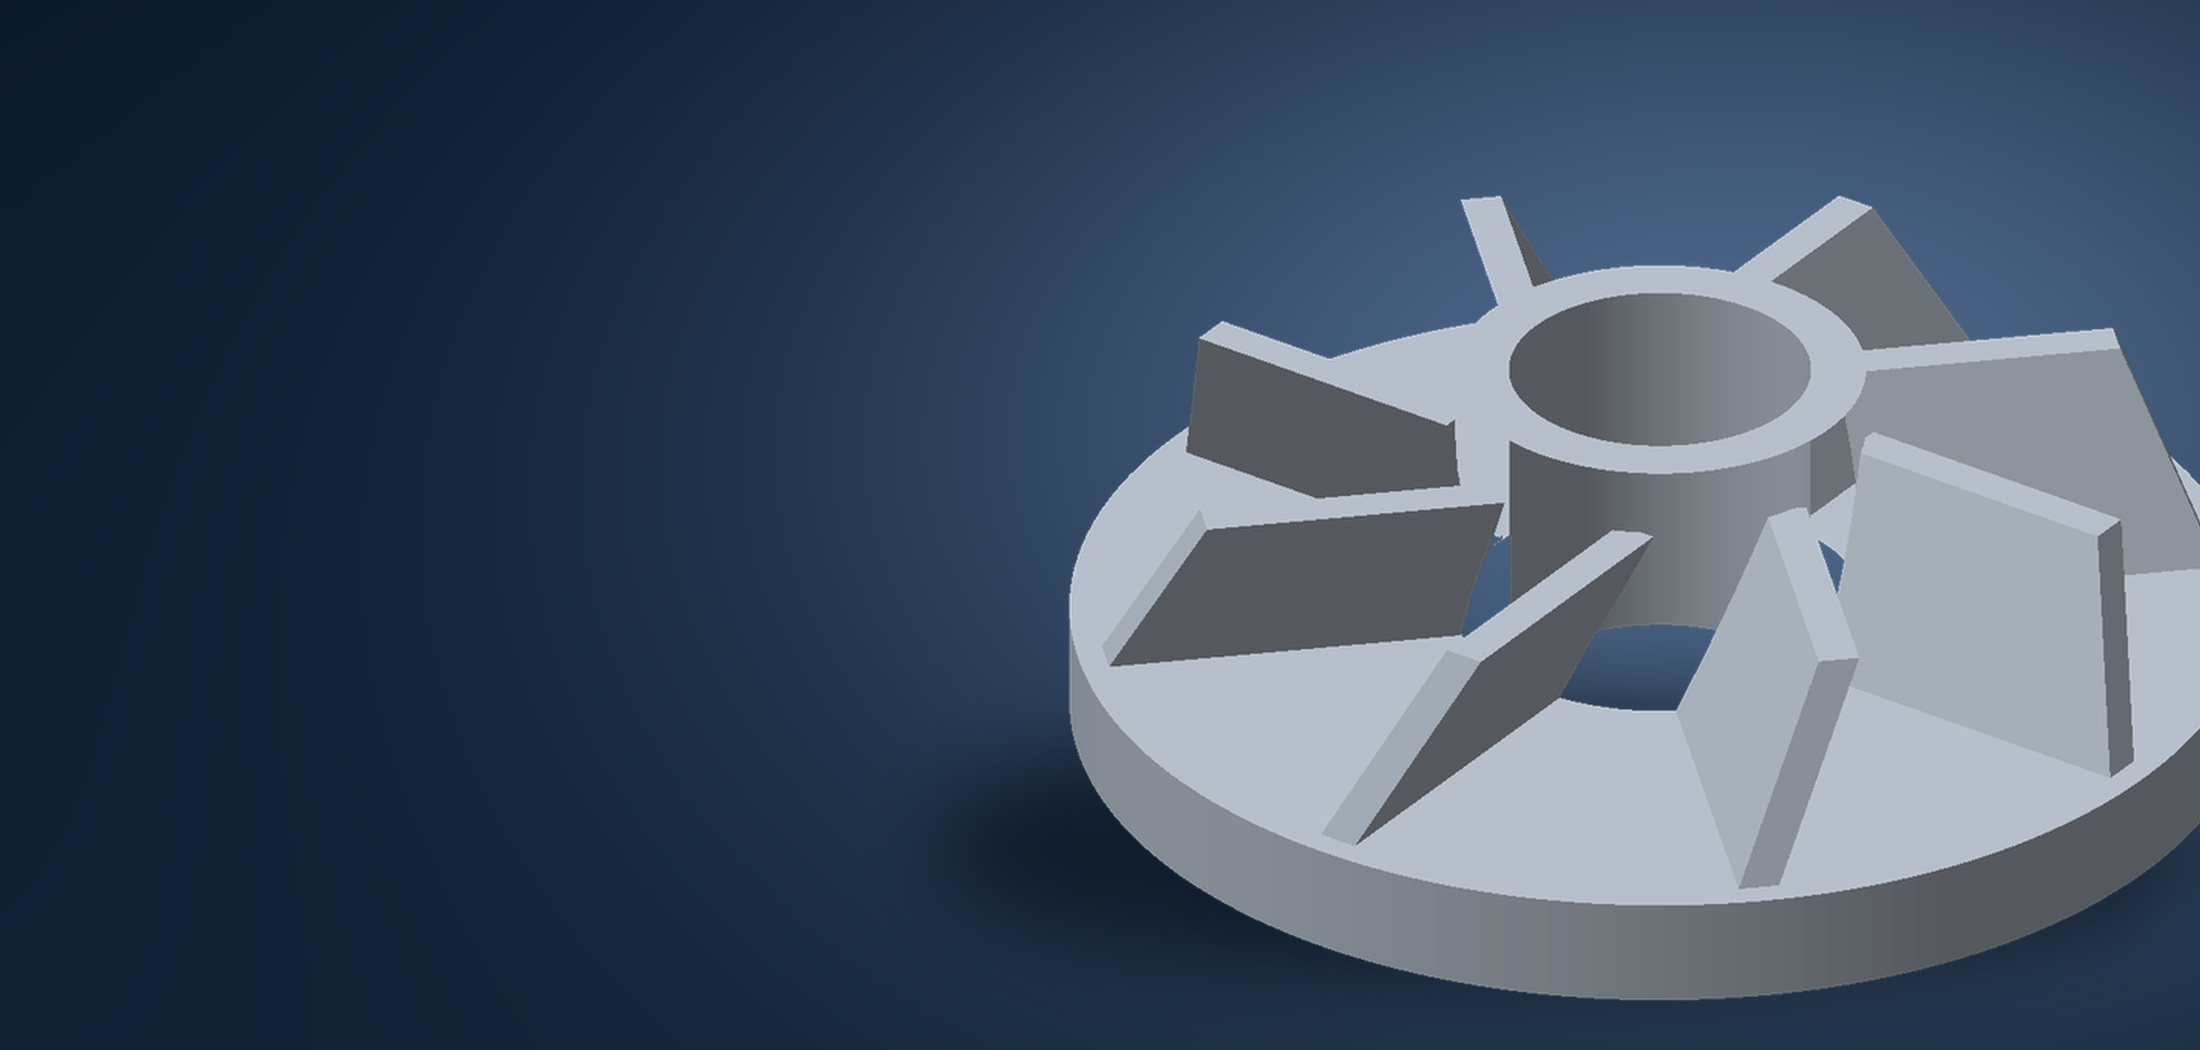
Geometria illustrativa del pezzo a più assi — non fotografie di produzione

Servizi di lavorazione 5-assi CNCper pezzi complessi a più facce

Confronta i percorsi di lavorazione
Lavorazione 3+2 e simultaneaScelto in base alla geometria effettiva
Disegno e ispezioneCaratteristiche critiche concordate in anticipo
Prototipi e lotti ripetutiRichiedi un preventivo per le quantità necessarie
Sappi chi realizza i tuoi pezziI nostri stabilimenti o un fornitore partner concordato

Parti adatte alla lavorazione 5-assi

Condividi il tuo modello, le caratteristiche critiche e la quantità d’ordine. Possiamo valutare se la fresatura convenzionale, la lavorazione 3+2 a posizionamento oppure la lavorazione simultanea 5-assi sia la soluzione più adatta per il componente.

Caratteristiche a più facceFori e superfici angolatiGeometria sagomataRelazioni tra riferimenti definite
Confronta la lavorazione a 3 assi, 3+2 e 5 assi
Più di un approccio possibile
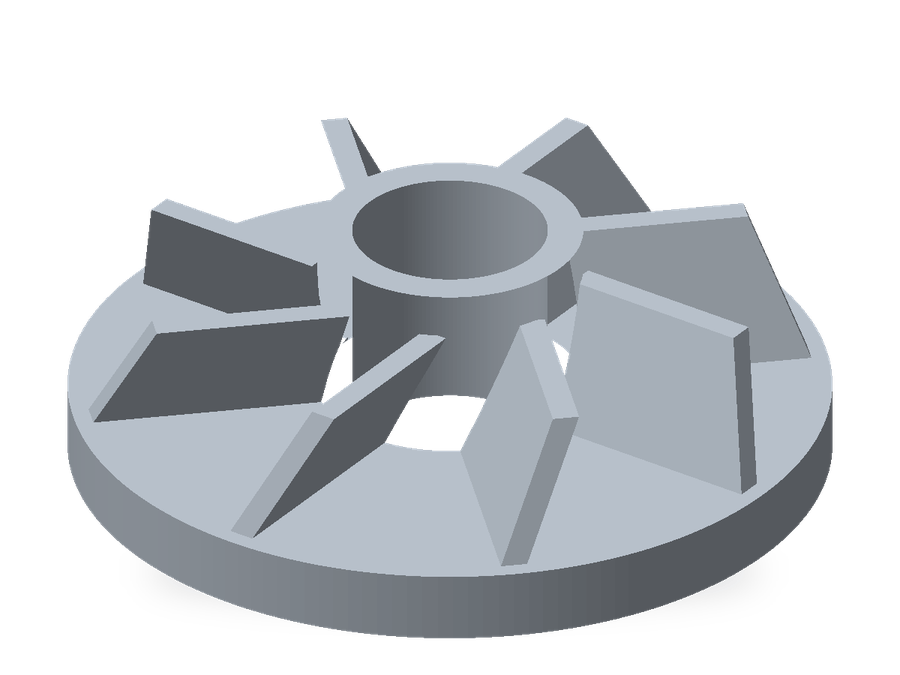
Modello CAD illustrativo con pale rialzate e spazzolate e un foro centrale aperto
01Accesso utensili02Direzione della superficie03Fissaggio del pezzo

Confronto tra lavorazione 3-assi, 3+2 e 5-assi simultanea

01 / PERCORSO DI LAVORAZIONE

Fresatura 3-assi

Un orientamento fisso dell’utensile

Il movimento lineare realizza le caratteristiche partendo da un orientamento fisso dell’utensile. Tasche, facce e profili accessibili potrebbero non richiedere un percorso multi-asse.[1]

Inizia qui per: caratteristiche aperte raggiungibili con configurazioni semplici.
02 / PERCORSO DI LAVORAZIONE

Lavorazione posizionale 3+2

Prima posizionamento angolare, poi taglio.

Gli assi rotativi impostano un angolo e rimangono fissi durante l’operazione di taglio. La macchina può quindi ruotare verso un altro orientamento per realizzare il successivo insieme di caratteristiche.[2]

Discuti per: fori angolati, caratteristiche laterali e pezzi a più facce.
03 / PERCORSO DI LAVORAZIONE

Lavorazione simultanea 5-assi

Cambio di orientamento durante il taglio

Il movimento coordinato lineare e rotativo consente di modificare l’orientamento dell’utensile mentre si lavora un profilo sagomato. Ciò differisce dal semplice posizionamento angolare tra diverse facce.[1]

Discuti per: profili complessi, variazioni di accessibilità e geometrie scolpite.
Meno montaggi non equivale a un pezzo finito realizzato in un unico montaggio.

Facce serrate, aree inaccessibili o fasi successive di finitura potrebbero richiedere comunque un’ulteriore operazione. Il preventivo deve descrivere l’ambito concordato — non limitarsi a indicare «5-assi».

Quali caratteristiche del vostro componente necessitano di una revisione più approfondita?

Discutete un punto di partenza nel modulo di richiesta. Questa non è una valutazione automatica della lavorabilità.

Esempi di componenti CNC su più facce e contornati

6 esempi di componenti mostrati.

Carcasse su più facce

Tasche, aperture laterali e interfacce di fissaggio su facce diverse.

Discuti:Relazioni tra facce · accessibilità · caratteristiche di tenuta o accoppiamento

Staffe angolari e supporti

Facce di montaggio inclinate e schemi di fori che richiedono un riferimento concordato.

Discuti:Definizione dell’angolo · posizioni dei fori · facce di riferimento

Blocchi con porti e a più lati

Blocchi con caratteristiche lavorate da diverse direzioni.

Discuti:Geometria dei porti · intersezioni · tolleranza ai bava

Inserti sagomati

Superfici incassate o scolpite combinate con elementi di posizionamento.

Discuti:Definizione del profilo · rugosità superficiale · sovrametallo per finitura

Pale e forme scolpite

Pale e superfici curve che richiedono una verifica dello spazio libero utensile, della continuità superficiale e dell’accessibilità per le ispezioni.

Discuti:Libero passaggio utensile · continuità della superficie · accessibilità per ispezione

Strutture a costole

Strutture aperte con costole, caratteristiche laterali e aree localizzate di montaggio.

Discuti:Strategia di supporto · deformazione · posizione finale delle caratteristiche

Considerazioni progettuali per la lavorazione 5-assi CNC

01

Spazio libero utensile e portautensile

Mostra l’intera geometria intorno a ciascuna caratteristica. Un bordo tagliente raggiungibile non implica che anche portautensile, mandrino e dispositivi di fissaggio abbiano lo spazio necessario.[3]

02

Superfici di serraggio e tolleranza per il sistema di fissaggio

Discutere precocemente le facce di serraggio, il materiale sacrificale o le linguette. Proteggere le superfici funzionali e identificare le aree che richiederanno un ulteriore setup.

03

Cavità profonde e raggi piccoli

Raggiungibilità, lunghezza dell’utensile e dimensione degli spigoli interagiscono. Un maggior sbalzo dell’utensile può rendere più difficile controllare le vibrazioni; segnala i dettagli profondi per revisione.[4]

04

Pareti sottili e strutture aperte

Identifica le pareti che potrebbero deformarsi durante il serraggio o la lavorazione. Discuti strategia di supporto e sequenza di lavorazione anziché fare affidamento su un valore minimo generico per lo spessore delle pareti.[5]

05

Caratteristiche chiuse e superfici inaccessibili

I cinque assi non eliminano i limiti fisici di accessibilità. Canali chiusi, caratteristiche intrappolate o alcuni sottofili richiedono un processo aggiuntivo o una modifica concordata del progetto.[3]

06

Superfici funzionali e accesso per ispezione

Indicare i contorni funzionali, le zone di tenuta e le aree di contatto. Concordare quali superfici possono essere lucidate o rivestite e come verranno verificate le superfici finali.

Le modifiche proposte devono essere visibili e approvate. Mantenere chiari il possesso del progetto, il controllo delle revisioni e la responsabilità produttiva.

Metalli e plastiche per la lavorazione a 5 assi

11 materiali mostrati.

Gradi di materiale e proprietà di riferimento
Materiale / grado di riferimentoProprietà di riferimento
Alluminio
Estruso 6061-T6 / T6511
Resistenza allo snervamento ≥240 MPa
Acciaio inossidabile
304 / EN 1.4301
Dilatazione termica 16 × 10⁻⁶/K
20–100°C
Acciaio
42CrMo4 +QT, Ovako 327A
Barra tonda, 40 < diametro < 100 mm
Durezza 270–320 HB
Titanio
Ti-6Al-4V, barra ricotta
Sezione <76.2 mm
Resistenza allo snervamento ≥828 MPa
20°C, direzione longitudinale
Ottone
Ottone facilmente lavorabile C36000
Conducibilità termica ≈116 W/(m·K)
20°C
Rame
Rame ETP C11000
Conducibilità elettrica 101% IACS
20°C
Leghe Inconel
INCONEL 625, barra / profilato / lamiera ricotta
Dimensioni del prodotto ≤4 in
Resistenza a trazione nominale 827–1,034 MPa
Temperatura ambiente
PEEK
TECAPEEK naturale non caricato
Modulo di trazione 4,200 MPa
1 mm/min
POM / acetale
POM-C, TECAFORM AH naturale
Assorbimento d’acqua 0.05 / 0.10%
24 / 96 h, 23°C
Nylon
PA6, TECAMID 6 naturale
Assorbimento d’acqua 0.30 / 0.60%
24 / 96 h, 23°C
Acrilico / PMMA
PLEXIGLAS GS 0F00 trasparente colato
Trasmissione luminosa ≈92%
D65, DIN 5036-3

Dati di riferimento per grado denominato: HydroLega 6061; OutokumpuGamma principale; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000eC11000; Special MetalsLega INCONEL 625; Dati prodotto Ensinger per i gradi elencati; RöhmPLEXIGLAS GS / XT. I valori dei polimeri sono tipici. La resistenza a trazione dell’INCONEL è un dato comparativo nominale. Questi riferimenti materiali non definiscono i limiti di lavorazione VETCNC né sostituti approvati.

Necessita di un altro grado? Indicare la specifica esatta e la documentazione richiesta. Le sostituzioni richiedono la vostra approvazione.

Riferimenti, tolleranze e profili superficiali

ISO 2768-1:1989 · dimensioni lineari · mm
Dimensione nominale (mm)Fine (f)Media (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Per pezzi metallici con ISO 2768-1 indicata sul disegno. Le dimensioni con tolleranza individuale e i controlli geometrici hanno priorità. Per dimensioni inferiori a 0.5 mm, smussi e raggi di raccordo si applicano limiti separati.ISO 2768-1

Requisiti di finitura per le superfici critiche

Preferenza per la richiesta:Non specificato

Un processo di finitura non sostituisce una specifica superficiale. Identificare le aree che richiedono una determinata rugosità o una dimensione finale.[4]

Pianificazione delle ispezioni per componenti complessi CNC

Scena illustrativa di ispezione dimensionale — non una fotografia dello stabilimento VETCNC
01 / DEFINISCI

Allineamento dei riferimenti e del modello

L’ispezione correla i risultati di posizione e profilo ai riferimenti del disegno e alla revisione corretta del modello. Le misure locali, le relazioni tra facce opposte e la texture della superficie rimangono controlli distinti.

02 / PIANIFICA

Accessibilità e copertura della superficie

Il metodo selezionato deve raggiungere le caratteristiche controllate e coprire la superficie o le posizioni specificate. Calibri funzionali, misurazioni coordinate e altri metodi soddisfano requisiti diversi.

03 / VERIFICA

Definisci i requisiti per l’approvazione del primo pezzo

Qualora sia richiesta l’approvazione del primo pezzo, definisci cosa deve essere approvato e quali azioni devono essere compiute prima della produzione del quantitativo residuo.

04 / DOCUMENTA

Specifica i materiali, la finitura e i registri di ispezione

Concorda i registri dei materiali, i risultati delle ispezioni, la documentazione relativa alla finitura e l’identificazione dei pezzi come parte dell’ambito di fornitura.

Applicazioni industriali per componenti multiasse CNC

Aerospaziale

Geometria strutturale, di fissaggio e sagomata. Specifica i requisiti di tracciabilità e qualifica specifici per il componente.

Requisiti applicativi

Dispositivi medici

Carcasse per apparecchiature e interfacce di precisione. Indica i requisiti relativi a materiale, pulizia e documentazione.

Requisiti applicativi

Automotive

Carcasse per sviluppo, dispositivi di fissaggio e componenti complessi di montaggio. Identifica le interfacce funzionali e i requisiti di approvazione.

Requisiti applicativi

Difesa

Condividi i requisiti specifici del progetto in materia di qualifica e gestione delle informazioni prima dello scambio di file sensibili.

Requisiti applicativi

Semiconduttori

Telai per apparecchiature, carcasse e interfacce di precisione. Discuti la geometria finale, lo stato della superficie e la pulizia.

Requisiti applicativi

Gli esempi di applicazione non costituiscono approvazione o certificazione per un settore specifico. I requisiti specializzati vengono esaminati prima dell’accettazione di un progetto.

5-asse: costi di lavorazione e quantità d’ordine

PROTOTIPO

Prototipi per verificare l’adattamento e il funzionamento

Iniziare dalle domande funzionali che il campione deve rispondere. Identificare eventuali differenze tra materiale, finitura o criteri di accettazione del prototipo e quelli della produzione.

LOTTO PILOTA

Lotti pilota prima della produzione completa

Utilizzare un lotto iniziale per confermare l’ambito di produzione, il piano di ispezione e i punti di approvazione prima di ampliare l’ordine.

ORDINI RIPETUTI

Ordini ricorrenti basati su disegni approvati

Fare riferimento al disegno approvato, alla specifica e a eventuali attrezzature fissate concordate. Riconfermare le modifiche anziché presupporre che il preventivo precedente sia ancora valido.

Confrontare i percorsi di lavorazione

La preparazione è addebitata a livello di lavoro o lotto; il caricamento, la lavorazione e le manipolazioni ripetute vengono conteggiate per ogni singolo pezzo. Un percorso riutilizzabile può distribuire i costi di preparazione su un lotto ripetuto, mentre un pezzo semplice realizzato una tantum potrebbe richiedere una fresatura diretta. Confrontiamo percorsi completi per lo stesso disegno e la stessa quantità.

01

Programmazione e verifica del percorso utensile

La programmazione a cinque assi include l’orientamento dell’utensile, la verifica di interferenze tra portautensile e dispositivo di fissaggio, e la verifica del primo ciclo di produzione. Questa fase di preparazione rientra nel costo del lavoro prima di confrontare le operazioni ripetute su ciascun pezzo.

02

Configurazioni macchina e attrezzature dedicate

L’accesso indicizzato o multiasse può ridurre il numero di ri-fissaggi su geometrie multiface adatte. Un minor numero di montaggi può consentire risparmi sulle operazioni di manipolazione e sui dispositivi di fissaggio, ma una faccia già bloccata o una caratteristica ostruita potrebbero comunque richiedere un’ulteriore operazione. Confrontiamo tali risparmi con i costi aggiuntivi legati alla programmazione e alla verifica necessarie.

03

Geometria superficiale e finiture secondarie

Separare i requisiti funzionali delle superfici dalle aspettative estetiche. Indicare chiaramente dove sono richiesti processi secondari.

04

Documentazione di ispezione, imballaggio e consegna

Includere nella discussione la copertura di ispezione, la documentazione, l’imballaggio, la destinazione e la data di consegna richiesta.

Dalla revisione CAD all’ordine di lavorazione su macchina a 5 assi

01

Inviare il modello CAD e il relativo disegno

Inviare il modello CAD, il relativo disegno, la classe di materiale, la quantità e la data obiettivo. Indicare le superfici critiche e le esigenze di riservatezza.

02

Revisione dell’accessibilità utensile, del fissaggio e dell’ispezione

Discutere accessibilità, fissaggio, specifica, ispezione e se il lavoro debba essere eseguito nei nostri stabilimenti o presso un partner concordato.

03

Approvare il preventivo e i requisiti per il primo pezzo

Confermare il preventivo, le responsabilità produttive e qualsiasi approvazione preliminare del primo pezzo o del campione prima della fase concordata di produzione.

04

Ispezionare e identificare i pezzi finiti

Completare le verifiche di accettazione concordate, la documentazione e l'imballaggio. Mantenere tracciabile il collegamento tra ordine, revisione e parti consegnate.

Domande sulla lavorazione a 5 assi, sulle tolleranze e sui costi

Qual è la differenza tra lavorazione 3+2 e lavorazione simultanea a 5 assi?

Nella lavorazione 3+2, gli assi rotanti posizionano il pezzo o l’utensile e rimangono fissi durante ogni operazione di taglio. Nella lavorazione simultanea a cinque assi, l’orientamento può variare durante il taglio. Il disegno e i requisiti di accessibilità determinano quale approccio è appropriato.[2]

Il mio pezzo richiede effettivamente una lavorazione a cinque assi?

Non necessariamente. Alcuni pezzi con più facce possono essere realizzati mediante fresatura convenzionale e ulteriori montaggi. Condividi l'intera geometria e i requisiti critici; chiedi la motivazione alla base del percorso proposto, anziché scegliere esclusivamente in base al numero di assi.

La lavorazione a cinque assi può finire ogni superficie in un unico montaggio?

Non sempre. Le facce serrate, le caratteristiche non accessibili e le operazioni di finitura potrebbero richiedere un’ulteriore lavorazione. Chiedici di confermare come verrà lavorato l’intero pezzo.

Quali tolleranze può garantire VETCNC?

Confermiamo le tolleranze raggiungibili in relazione alla specifica geometria, al materiale, alla struttura dei riferimenti e al metodo di ispezione. Indica sul tuo disegno le dimensioni, le posizioni e i profili superficiali critici. Questa pagina non pubblica una tolleranza universale né un campo di lavorazione garantito.

Potete lavorare cavità profonde o sottosquadri?

È necessaria una revisione della geometria. Strumento, portautensile, dispositivo di fissaggio e spazio libero sulla macchina sono tutti fattori rilevanti; l’aggiunta di un moto rotatorio non rende accessibili tutte le caratteristiche racchiuse o ostruite.[3]

Potete fornire documentazione relativa all’ispezione o al materiale?

Indicateci quali registri richiedete prima dell’ordine. Concordate la copertura delle misurazioni, il formato del rapporto, la documentazione del materiale e, ove applicabile, i registri relativi alla finitura già nel preventivo. Non date per scontata l’inclusione automatica di una particolare certificazione o di un determinato rapporto.

I miei componenti verranno realizzati in uno stabilimento VETCNC o da un partner?

Quando il lavoro rientra nelle capacità dei nostri stabilimenti, possiamo discutere una produzione diretta. Se un altro specialista risulta più adatto, possiamo coordinare un percorso con un partner concordato oppure mettervi direttamente in contatto con esso. L’obiettivo è garantire chiarezza su chi realizzi effettivamente il componente e su chi ne assuma la responsabilità.

La preparazione relativa a un ordine a cinque assi può essere riutilizzata per un lotto successivo?

Un programma verificato e un dispositivo di fissaggio riutilizzabile possono ridurre i costi di preparazione per ordini ripetuti, purché rimangano compatibili la revisione del disegno, il materiale grezzo, gli utensili e la configurazione della macchina. Una modifica di una caratteristica geometrica o dell’assetto di fissaggio potrebbe richiedere nuove verifiche di interferenza e la verifica del primo pezzo. Distinguiamo chiaramente le risorse riutilizzabili dalla preparazione specifica necessaria per la nuova versione.

SUPPORTO PER IL PROGETTO

Discutiamo il vostro progetto di lavorazione a 5 assi

Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.

Riferimenti tecnici e ambito della consulenza

Riferimenti per i concetti di lavorazione trattati in questa pagina. Le capacità e i requisiti di accettazione vengono confermati per ogni singolo progetto.

  1. Autodesk — panoramica della lavorazione 5-assi
  2. Autodesk — fresatura posizionale 3+2
  3. Autodesk — prevenzione delle collisioni e limiti dell’asse utensile
  4. Sandvik Coromant — fresatura di profilo e sbalzo utensile
  5. Sandvik Coromant — fresatura di spalla e pareti sottili
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione del pezzo

Anteprima pagina

Questa pagina non è inclusa nell’anteprima locale. Continua a esplorare i Servizi di Lavorazione 5-Assi CNC o richiedi un preventivo basato sul disegno.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB