Vai al contenuto
VETCNCCNC MANUFACTURING
Componenti in rame in un laboratorio CNC

Lavorazione per la difesa CNC

Lavoriamo meccanicamente al tornio e alla fresa alloggiamenti, staffe, alberi e attrezzature di supporto per progetti legati alla difesa. Il sito produttivo proposto e i requisiti del programma vengono esaminati per ogni ordine; iniziare con una descrizione non sensibile del componente.

  • Componenti meccanici
  • Sviluppo e produzioni ripetute
  • Attrezzature per assemblaggio e collaudo

Componenti meccanici e attrezzature di supporto

Forniamo componenti meccanici per alloggiamenti di apparecchiature, strumentazione e attrezzature di supporto. Le domande riportate di seguito riguardano principalmente le interfacce di assemblaggio utilizzabili, la sostituzione in servizio e i documenti necessari per ricevere il componente corretto.

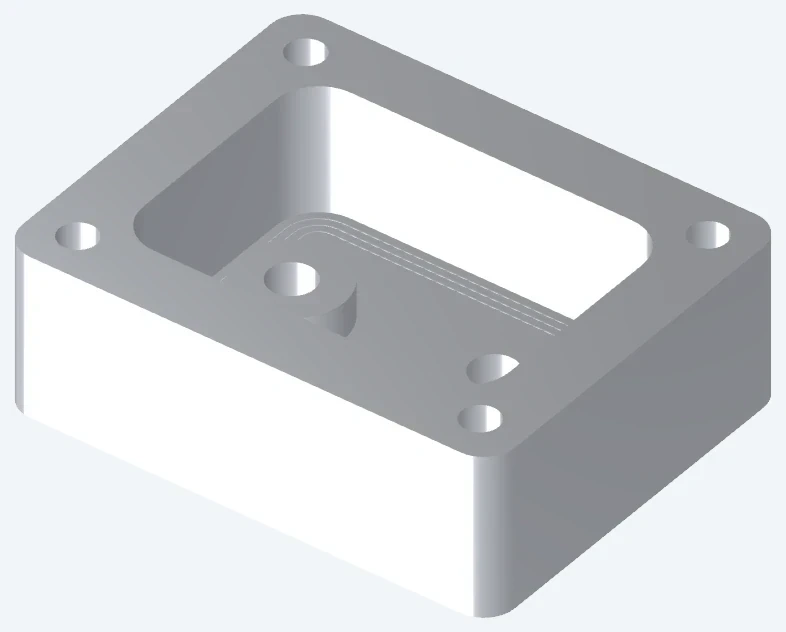
Carcassa con sede per coperchio e fori di fissaggio

Alloggiamenti e piastrine di copertura

Lavoriamo meccanicamente corpi e coperture con i supporti per schede, gli alloggiamenti per connettori e le caratteristiche di chiusura richieste dall’assemblaggio. Una copertura incassata richiede spazio di riserva sia negli angoli che nelle dimensioni perimetrali specificate; un interferenza agli angoli può impedirne l’appoggio planare completo.

  • Tasche per involucri
  • Interfacce per coperture
  • Aperture per connettori
Discuti questo componente
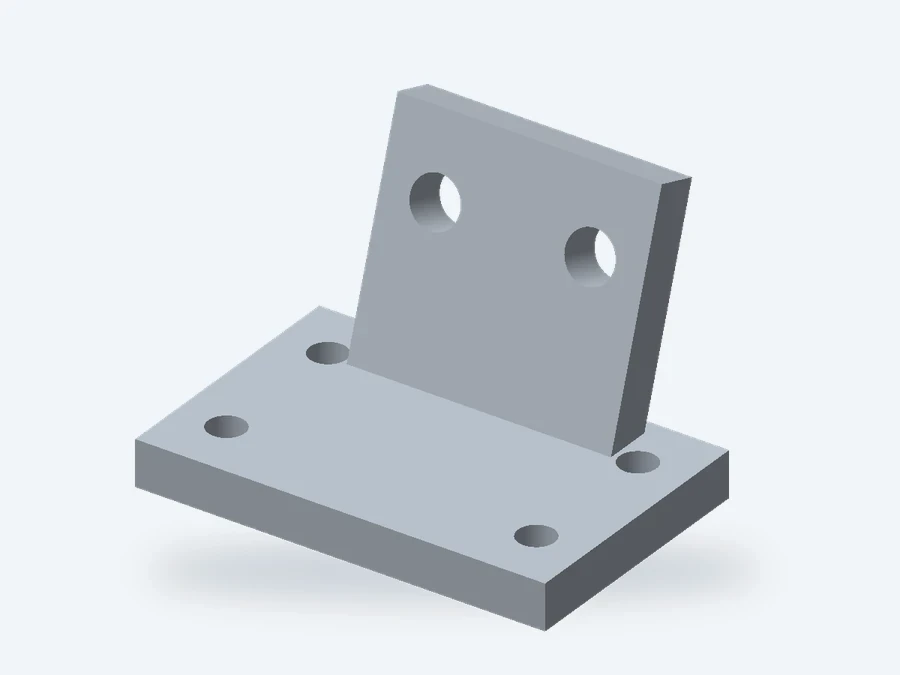
Supporti per sensori e gruppi strumentali

Staffe per sensori e assemblaggi

Le scanalature di regolazione consentono a un sensore di muoversi durante la messa a punto, mentre caratteristiche di posizionamento dedicate ne stabiliscono la posizione ripetibile. Il design della staffa deve distinguere chiaramente queste funzioni, in modo che il serraggio di una vite con gioco non sia l’unico mezzo per posizionare lo strumento.

  • Superfici di montaggio
  • Pattern di posizionamento
  • Scanalature di regolazione
Discuti questo componente
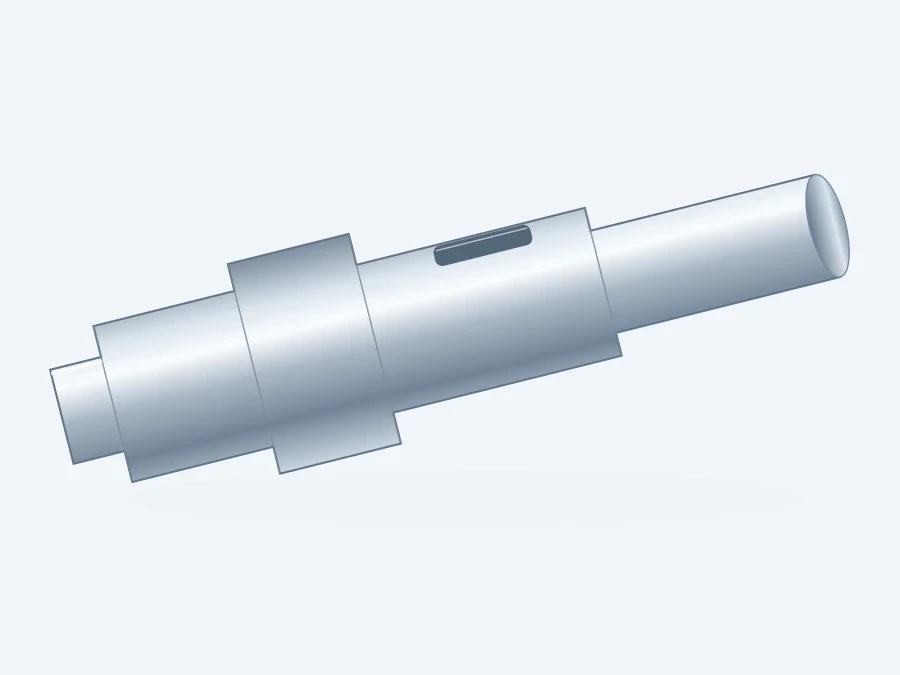
Alberi, manicotti e parti di posizionamento

Alberi, manicotti e perni di centraggio

Un perno di centraggio richiede diametro operativo e lunghezza compatibili con il foro di accoppiamento. Un raccordo di inserimento facilita l’introduzione, mentre la spalla o la caratteristica di ritenzione determina la posizione finale di arresto del perno; tali caratteristiche non devono essere lasciate alla generica indicazione di smussatura del bordo.

  • Diametri di accoppiamento
  • Spalle assiali
  • Caratteristiche di ritenzione
Discuti questo componente
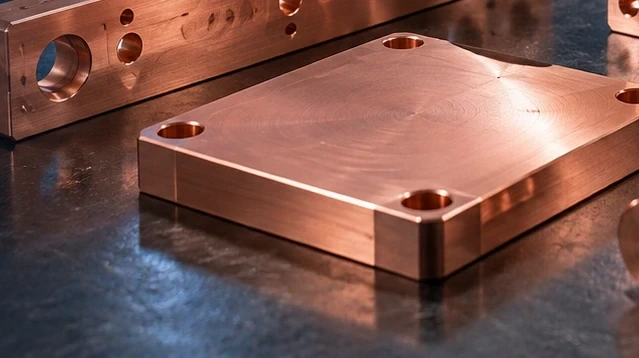
Piastra di contatto in rame con interfacce forate

Contatti in rame e parti termiche

Lavoriamo meccanicamente lastre di rame con le zone di contatto e la geometria di fissaggio definite dall’assemblaggio. Zone rilevate possono mantenere l’area di contatto libera da strutture adiacenti; la loro altezza e planarità sono critiche quando il fissaggio deve avvicinare due superfici.

  • Superfici di contatto
  • Fori di fissaggio
  • Stato di superficie definito
Discuti questo componente
Guide e distanziali in polimero

Guide e distanziali in polimero

Un distanziatore polimerico deve mantenere la separazione richiesta dopo il serraggio del fissaggio. Il grado scelto, l'area di supporto e il carico di compressione influenzano tale risultato; pertanto, la geometria di un distanziatore metallico non deve essere trasferita direttamente a uno in plastica senza verificarne l'idoneità al servizio previsto.

  • Superfici di guida
  • Fori di posizionamento
  • Caratteristiche di gioco
Discuti questo componente
Fixtures per assemblaggio e ispezione

Dispositivi di montaggio e attrezzature per prove

Realizziamo piastre di fissaggio, dettagli di posizionamento e parti sostituibili soggette ad usura. Un elemento di posizionamento rimovibile richiede sia una sede ripetibile sia una vite di fissaggio; in caso contrario, la sostituzione del dettaglio usurato potrebbe spostare il riferimento del pezzo in lavorazione.

  • Contatti di posizionamento
  • Accesso per il serraggio
  • Dettagli sostituibili
Discuti questo componente

Attrezzature manutenibili, interfacce di contatto e utensili

Acquistare il componente in base alla funzione che deve svolgere: inserimento di un modulo sostituibile, chiusura di un’interfaccia di contatto o posizionamento di un pezzo in lavorazione. Tali funzioni determinano quali dettagli meritano la massima attenzione.

Carcassa con sede per coperchio e fori di fissaggio

Moduli che possono essere inseriti e rimossi

Un modulo di sostituzione deve poter passare attraverso l’apertura disponibile e raggiungere la propria posizione installata prima del serraggio dei fissaggi. Realizziamo la geometria della scatola e del supporto secondo le interfacce definite; l’intero volume di installazione comprende inoltre spine, cavi e accesso per gli utensili.

Un connettore montato su pannello può avere un corpo posteriore più grande dell’apertura frontale. Verificare la direzione di estrazione evita una progettazione della scatola che consenta l’inserimento del connettore durante il montaggio iniziale, ma ne impedisca la rimozione dopo l’installazione di altri moduli.

Antiruotazione del connettore

Nei connettori che utilizzano una superficie piana o una chiavetta per resistere alla rotazione, l’orientamento deve essere definito nella sagoma di taglio sul pannello. Un semplice foro di gioco circolare potrebbe lasciare il connettore libero di ruotare durante il serraggio del suo accoppiamento.

Spazio di svincolo per la rimozione

Lasciare spazio sufficiente per il corpo del connettore, la lunghezza del fissaggio e l’accesso dell’utensile lungo il percorso effettivo di rimozione.

Piastra di contatto in rame con interfacce forate

Zone di contatto e interfacce termiche

La zona di contatto e le relative basette di montaggio devono incontrarsi con il componente abbinato nell’ordine previsto. Una basetta di montaggio in rilievo può impedire la chiusura della faccia di contatto, anche se entrambe le facce rispettano individualmente la tolleranza di planarità.

Per una pastiglia termica o uno strato isolante, lo spessore installato modifica l’altezza totale dello stack. La definizione dell’assieme deve fare riferimento allo stato compresso utilizzato per il montaggio; lo spessore della lamina non compressa da solo non determina il gioco operativo.

Mantenere distinte le superfici di contatto

Identificare separatamente la zona di lavoro dall’area circostante di svincolo, in modo che i requisiti di finitura superficiale e di rivestimento si applichino esclusivamente dove è necessario il contatto.

Separare il controllo dell’adattamento dal collaudo delle prestazioni

I controlli geometrici stabiliscono le dimensioni e la posizione dell’interfaccia. La resistenza elettrica o le prestazioni termiche richiedono condizioni di assemblaggio e prove di accettazione specifiche.

Fixtures per assemblaggio e ispezione

Sistemi di fissaggio che rilasciano l’insieme finito

Un sistema di fissaggio può posizionare correttamente i componenti sfusi, ma intrappolarli una volta assemblati. Direzione di carico, accesso per il serraggio e percorso di estrazione dell’insieme assemblato devono essere verificati congiuntamente nella progettazione degli attrezzaggi.

Per attrezzaggi variabili, una base comune dotata di supporti di posizionamento con chiavetta o distanziati in modo inequivocabile può impedire l’installazione di un particolare errato. La funzione di prevenzione degli errori deve far parte della geometria rilasciata, non limitarsi a un’etichetta.

Supporto senza segni di contatto

Posizionare il supporto in corrispondenza di una zona del pezzo in lavorazione in grado di sopportare il carico di serraggio; una faccia finita sottile potrebbe richiedere un dettaglio di contatto diverso rispetto a un robusto boss di montaggio.

Viti di fissaggio con parti sostituibili

Quando un elemento di posizionamento è progettato per essere sostituito in loco, la sua vite di fissaggio deve essere accessibile anche con la base ancora installata. Mantenere tale accesso libero evita di dover smontare e riposizionare l’intero sistema di fissaggio per sostituire un singolo particolare usurato.

Sviluppo, costruzione di prototipi e ordini ripetuti

Forniamo un preventivo basato sullo stato del componente richiesto per la produzione prevista. Ogni fase — prova di assemblaggio, campione di accettazione e rilascio per produzione ripetuta — deve avere un risultato inequivocabile da verificare.

Componenti di sviluppo

I pezzi prototipo consentono al vostro team di risolvere interferenze, percorso dei cavi e accessibilità per la manutenzione prima di definire la configurazione finale. Un materiale sostitutivo può essere adeguato per un controllo d’ingombro, ma non può validare le prestazioni meccaniche o ambientali del pezzo finale sotto carico.

Costruzione di prototipi e collaudi di qualifica

Utilizzare un prototipo per testare la sequenza di assemblaggio proposta, con la finitura, gli inserti e i componenti abbinati previsti. Tenere separata la valutazione funzionale dall’accettazione dimensionale, affinché un assemblaggio riuscito su banco non venga scambiato erroneamente per la qualifica del programma.

Fornitura ripetuta

I ricambi intercambiabili devono presentare le stesse interfacce accettate del componente originale. Una modifica del fornitore o del processo produttivo può alterare tali interfacce anche se il numero di parte rimane invariato; l’approvazione della fonte e ogni eventuale riqualifica richiesta restano parte integrante del rilascio.

Parametri di materiale per alloggiamenti e interfacce meccaniche

Distinguiamo le interfacce in acciaio portanti, i dettagli metallici conduttivi e i supporti polimerici in base alla loro classe specificata e allo stato di fornitura. I valori di resistenza, durezza e conducibilità rispondono a diverse domande di selezione.

Parametri di materiale per alloggiamenti e interfacce meccaniche
Riferimento materialeValori dei parametriContesto del pezzo / del materiale grezzo
Estruso 6061-T6 / T6511Limite di snervamento ≥240 MPa; resistenza a trazione ≥260 MPaCorpi di supporto, staffe e basi per fissaggi
42CrMo4 +QT · Ovako 327A270–320 HB; resistenza a trazione 900–1,100 MPaTondo da lavorazione, 40 < diametro < 100 mm
Ottone C36000Conducibilità termica ≈116 W/(m·K); 26% IACSAdattatori filettati e dettagli di contatto
PEEK · TECAPEEK naturaleModulo 4.2 GPa; dilatazione 50 µm/(m·K)Spessori, guide e contatti per utensili

Fonti: Minimi di estrusione Hydro 6061; Ovako 42CrMo4 327A +QT, barra tonda con diametro 40 < diametro < 100 mm; Valori fisici tipici della Copper Development Association per lega C36000 a 20°C; Dati tipici di Ensinger TECAPEEK naturale (modulo a 1 mm/min; dilatazione longitudinale, 23–60°C).

Fresatura e tornitura per componenti e utensili

Una definizione utile di lavorazione distingue le superfici di accoppiamento da quelle che forniscono esclusivamente gioco. Questa distinzione aiuta a concentrare il percorso di lavorazione sulle caratteristiche che influenzano l’assemblaggio.

Caratteristiche che determinano l’intercambiabilità e l’adattamento

Lavoriamo i giochi e la geometria delle interfacce specificati. Questi dettagli distinguono un componente che misura correttamente in isolamento da uno che si adatta effettivamente all’equipaggiamento previsto.

Carcassa con sede per coperchio e fori di fissaggio

Sedi per cuscinetti e diametri di posizionamento

Una sede per cuscinetto richiede dimensione, rapporto con la spalla e condizione superficiale nello stato finito. Un diametro da solo non controlla l’allineamento del cuscinetto rispetto all’albero adiacente o al foro dell’alloggiamento.

Interfacce per guarnizioni e spigoli interni

Un anello O-ring può essere danneggiato da uno spigolo di entrata non specificato prima che raggiunga la sua scanalatura. La geometria della scanalatura, gli smussi di entrata e il controllo dei bavaresi appartengono quindi a un unico insieme; un test di tenuta, se richiesto, necessita anche delle condizioni di prova assemblate.

Filettature e accesso per l’assemblaggio

I fori ciechi filettati richiedono spazio per la punta della vite al di sotto del tratto utile della filettatura. L'ingranamento filettato, la profondità della controfilettatura e l'accessibilità dell'utensile devono essere compatibili con il fissaggio scelto, in modo che il montaggio non blocchi la vite prima della chiusura del giunto.

Caratteristiche designate dal cliente

Una posizione critica del foro richiede una relazione definita con un riferimento (datum) e un risultato riportabile. Stringere tutte le dimensioni generali non sostituisce il controllo dell’allineamento o del gioco specifico che rende funzionale il componente.

Trattamento, mascheratura e adattamento finale

Un componente finito deve comunque adattarsi al suo controparte. Includiamo il trattamento specificato nello stato di consegna, anziché considerare il trattamento come un semplice intervento estetico.

Trattamento termico e condizione finale

Il trattamento termico può modificare le dimensioni. Un albero con un accoppiamento finale temprato potrebbe richiedere un sovrametallo di lavorazione e una successiva finitura; il percorso produttivo richiesto dipende sia dallo stato del materiale sia dalla geometria accettata.

Rivestimento e caratteristiche mascherate

Il rivestimento su entrambi i lati di un foro accoppiato ne modifica il diametro disponibile. La mascheratura o il sovrametallo di lavorazione devono corrispondere alla dimensione finale; le zone di contatto conduttivo potrebbero richiedere un sistema superficiale diverso rispetto all’esterno rivestito.

Pulizia e accettazione della superficie

Una cavità cieca può trattenere residui di lavorazione anche quando l’esterno è pulito. Un percorso accessibile per la pulizia e l’ispezione è utile già nella fase di progettazione; modificare il materiale o aggiungere un trattamento superficiale non elimina i trucioli intrappolati.

Ispezione del corpo (housing) e delle interfacce

Verifichiamo le interfacce tra corpo (housing) e apparecchiature nella loro condizione finita. I valori standard indicati di seguito si applicano esclusivamente laddove siano specificati tali accoppiamenti o filettature metriche.

Il certificato di conformità attesta la conformità all’ordine; non è un elenco dei risultati di misura. Qualora l’ispezione di ricevimento richieda i valori effettivi di determinate caratteristiche, tali risultati devono essere inclusi nella relazione dimensionale richiesta.

Ispezione del corpo (housing) e delle interfacce
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Centraggio di guida del corpo (housing)H7, nominale >10–18 mm
0 a +0.018 mm
Ispezionare il centraggio di guida dopo la finitura o la mascheratura approvata
Filettature metriche di fissaggioPasso grosso: M6 × 1.0; M8 × 1.25 mmVerificare la serie, la classe e la lunghezza utile della filettatura selezionate
Allineamento della faccia di montaggioPosizione / perpendicolarità (mm)Utilizzare la faccia di appoggio dell’apparecchiatura e i riferimenti (datums) di centraggio
Superfici accoppiate rivestiteSpessore del rivestimento (µm); dimensione finale (mm)Controllare i limiti della mascheratura e l’accoppiamento consegnato
Zone di contatto conduttivoResistenza di contatto (mΩ), se specificataUtilizzare la finitura definita e la condizione di prova assemblata

Dimensioni, finitura e limiti elettrici rimangono vincolati al disegno rilasciato e al relativo metodo di prova specificato. Riferimenti: ELESA+GANTER, tabelle DIN ISO 286; Bossard, filetti metrici ISO.

Idoneità del sito produttivo e del programma

Le certificazioni richieste, le approvazioni del cliente e le restrizioni per il fornitore vengono verificate in base al sito proposto e all’ambito dell’ordine. Questa pagina non attesta l’approvazione del programma, l’idoneità in materia di sicurezza, l’autorizzazione all’esportazione né l’idoneità a un contratto controllato.

Protezione, identificazione e rilascio della consegna

I componenti devono arrivare pronti per l’identificazione e per i controlli in ingresso concordati, con le relative interfacce funzionali protette durante la movimentazione.

Layout dell'imballaggio con componenti separati e campi identificativi per numero parte, revisione, lotto, quantità e ID record

Protezione delle interfacce funzionali

Le zone di contatto rilevate e i perni sporgenti non devono sopportare il peso dei componenti adiacenti nell’imballo. Punti di supporto separati proteggono tali caratteristiche e ne consentono la rimozione senza afferrare la superficie di contatto.

Mantenere identificabili i lotti

Distanziatori, manicotti o staffe sinistra/destra visivamente simili richiedono un’identificazione distinta dell’imballo. Il destinatario deve poter separare le varianti prima di disimballarle su un banco di assemblaggio.

Controllo delle versioni modificate

Una versione sostitutiva rivista può coesistere con scorte precedenti soltanto nel rispetto delle regole di configurazione accettate dal cliente. Mantenere la nuova revisione chiaramente identificabile affinché il magazzino non possa emetterla come sostituto non vincolato.

Domande sulla lavorazione difesa CNC

Posso caricare un disegno soggetto a restrizioni nel modulo di richiesta?

No. Iniziare con una descrizione non sensibile. Prima di condividere dati tecnici soggetti a controllo delle esportazioni, classificati, soggetti a restrizioni o comunque sensibili, verificare il destinatario autorizzato, il metodo di trasferimento, il luogo di produzione e le restrizioni applicabili al progetto. VETCNC deve ricevere esclusivamente informazioni per le quali è autorizzata e adeguatamente attrezzata.

È possibile utilizzare un campione usurato per ordinare un componente di ricambio?

Un campione può aiutare a identificare la forma, ma potrebbe presentare usura, riparazioni o un rivestimento sconosciuto. Il ricambio richiede una definizione autorizzata delle sue interfacce originali e del materiale. Per un albero o un manicotto, copiare il diametro usurato potrebbe replicare il difetto che il ricambio dovrebbe correggere.

È possibile utilizzare un diverso sito produttivo o fornitore dopo la quotazione?

Ogni modifica proposta richiede una verifica rispetto alle restrizioni di origine dell’ordine e alle approvazioni del cliente. Concordare preventivamente il produttore, le operazioni esterne e le responsabilità documentali prima del rilascio del lavoro interessato. L’introduzione di un partner non trasferisce automaticamente un’approvazione già esistente.

Cosa rende diverse due quotazioni per lo stesso componente?

Confronta lo stato di consegna e le prove documentali, non solo il numero di parte. Un prezzo potrebbe includere il trattamento finale, gli inserti e i risultati delle misurazioni delle caratteristiche, mentre un altro copre soltanto il grezzo lavorato. Devono inoltre corrispondere al requisito di acquisto il sito di produzione, le fonti esterne approvate e l’ambito della registrazione del materiale.

Albero e bussola devono essere abbinati o intercambiabili?

Le parti intercambiabili devono rispettare limiti tali da consentire a qualsiasi albero accettato di funzionare con qualsiasi bussola accettata. L’abbinamento selettivo crea insiemi identificati e limita la sostituzione successiva. Scegli la strategia di servizio prevista prima di approvare una fornitura abbinata; un accoppiamento soddisfacente in un singolo insieme non garantisce l’intercambiabilità tra lotti.

Possiamo affidare il rivestimento finale al nostro fornitore autorizzato?

Possiamo esaminare la consegna prima di tale operazione. Indica lo stato al momento della consegna, il sovrappiù residuo e le superfici accettate prima del rivestimento. L’ambito della fornitura deve distinguere chiaramente i nostri controlli effettuati alla consegna dai controlli finali richiesti dopo il vostro trattamento.

Possiamo sostituire un riferimento di fissaggio senza acquistare una nuova base?

Un riferimento definito separatamente può essere valutato per la sostituzione autonomamente. Verifica innanzitutto la sede esistente sulla base e le caratteristiche di ritenzione: l’usura in tali zone potrebbe impedire a un nuovo riferimento, anche correttamente lavorato, di ripristinare la posizione corretta. Il disegno del riferimento deve preservare l’interfaccia con quella base, non solo la forma di contatto presentata al pezzo in lavorazione.

Dove deve essere posizionata una marcatura seriale o identificativa obbligatoria?

Indica sull’elaborazione del componente l’area e il metodo ammessi per la marcatura. Mantieni esplicite le restrizioni sulle facce di contatto, sulle pareti sottili e sulle caratteristiche di tenuta. L’ambito proposto per la marcatura e la sua verifica viene esaminato contestualmente all’ordine di lavorazione, anziché essere assunto automaticamente dalla semplice necessità di un numero seriale.

SUPPORTO PER IL PROGETTO

Discuti un componente relativo al settore della difesa

Inizia con una descrizione non sensibile del componente e dell’ambito di fornitura proposto. Lo scambio di dati tecnici avviene successivamente alla conferma del destinatario autorizzato e del percorso di trasferimento.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB