Zum Inhalt springen
VETCNCCNC FERTIGUNG
Kupferkomponenten in einer CNC-Werkstatt

Verteidigungs-CNC-Bearbeitung

Wir fertigen Gehäuse, Halterungen, Wellen und unterstützende Werkzeuge für verteidigungsrelevante Projekte. Der vorgeschlagene Fertigungsstandort und die Programm-Anforderungen werden für jeden Auftrag geprüft; beginnen Sie mit einer nicht sensiblen Beschreibung der Komponente.

  • Mechanische Komponenten
  • Entwicklung und Wiederholungsfertigung
  • Montage- und Prüfwerkzeuge

Mechanische Komponenten und unterstützende Werkzeuge

Wir liefern mechanische Komponenten für Gerätegehäuse, Mess- und Prüfeinrichtungen sowie unterstützende Werkzeuge. Die nachstehenden Fragen konzentrieren sich auf nutzbare Montageschnittstellen, Ersatz bei Servicefällen und die erforderlichen Unterlagen, um die korrekte Komponente zu erhalten.

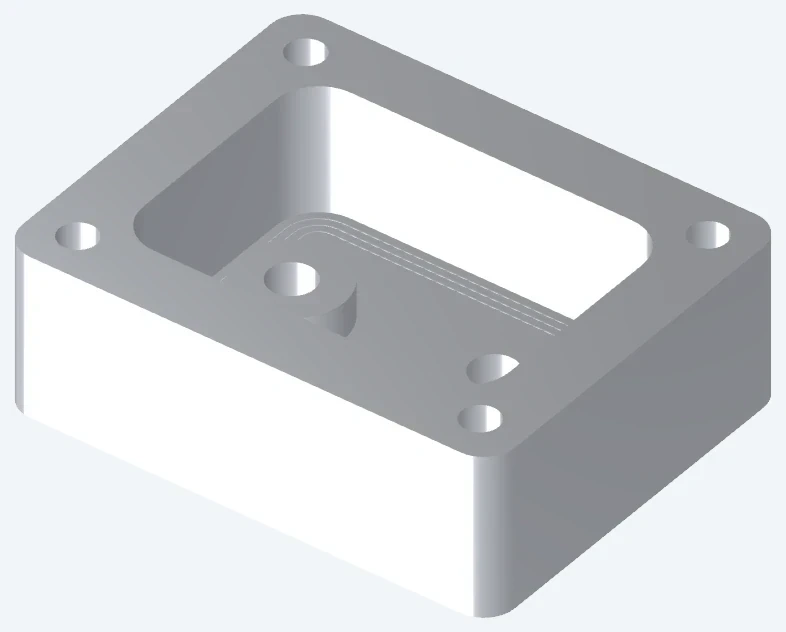
Gehäuse mit Abdeckungssitz und Befestigungslöchern

Gehäuse und Abdeckplatten

Wir bearbeiten Gehäusekörper und Abdeckungen mit den für die Montage erforderlichen Leiterplattenhaltern, Anschlussöffnungen und Verschlussmerkmalen. Eine versenkte Abdeckung benötigt neben der angegebenen Umfangsgröße auch Freiraum an ihren Ecken; Eckeninterferenzen können verhindern, dass sie plan aufliegt.

  • Gehäusetaschen
  • Deckelschnittstellen
  • Anschlussöffnungen
Besprechen Sie diese Komponente
Halterungen für Sensoren und Instrumentenbaugruppen

Sensor- und Montagehalterungen

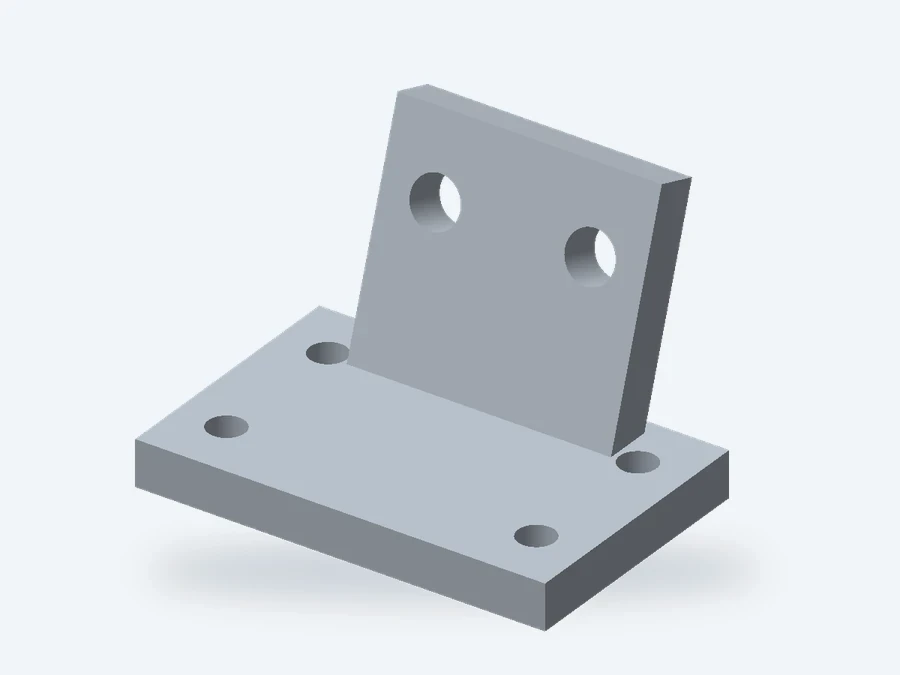
Einstellschlitze ermöglichen eine Bewegung des Sensors während der Inbetriebnahme, während spezielle Positioniermerkmale dessen wiederholbare Lage festlegen. Das Halterungsdesign muss diese beiden Funktionen klar unterscheiden, sodass das Anziehen einer Spielverbindung nicht das einzige Mittel zur Positionierung des Instruments ist.

  • Montageflächen
  • Positioniermuster
  • Justierschlitze
Besprechen Sie diese Komponente
Wellen, Buchsen und Positionierteile

Wellen, Buchsen und Positionierstifte

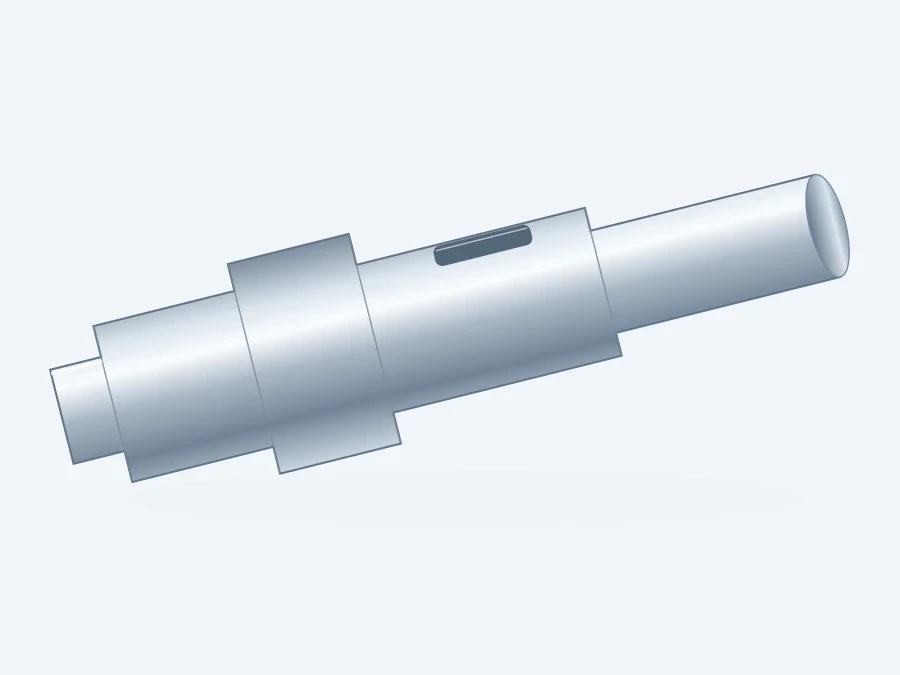
Ein Positionierstift benötigt einen funktionsfähigen Durchmesser und eine Länge, die mit der Aufnahmbohrung übereinstimmen. Eine Einlaufzone erleichtert das Einsetzen, während Schulter oder Sicherungsmerkmal bestimmen, wo der Stift zum Stehen kommt; diese Merkmale dürfen nicht lediglich durch eine allgemeine Abrundungsangabe definiert werden.

  • Passende Durchmesser
  • Axialschultern
  • Sicherungselemente
Besprechen Sie diese Komponente
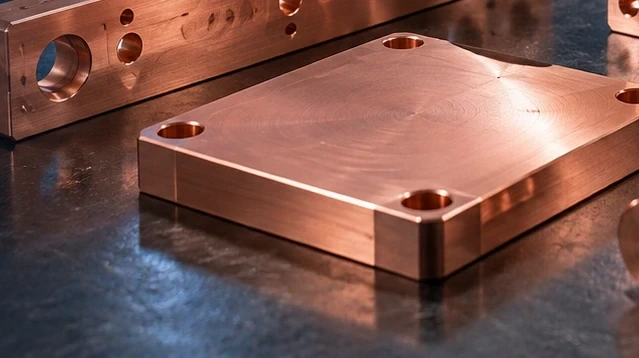
Kupfer-Kontaktplatte mit gebohrten Schnittstellen

Kupferkontakte und thermische Komponenten

Wir fräsen Kupferplatten mit den durch die Montage vorgegebenen Kontaktflächen und Befestigungsgeometrien. Erhöhte Kontaktflächen können den Kontaktbereich von benachbarten Strukturen freihalten; deren Höhe und Ebenheit sind entscheidend, wenn beim Befestigen zwei Flächen plan aufeinander gepresst werden müssen.

  • Kontaktflächen
  • Befestigungslöcher
  • Definierter Oberflächenzustand
Besprechen Sie diese Komponente
Polymerführungen und Abstandshalter

Polymerführungen und Abstandshalter

Ein Polymerabstandhalter muss nach dem Anziehen der Befestigungselemente den geforderten Abstand halten. Die gewählte Werkstoffsorte, die Auflagefläche und die Druckbelastung beeinflussen dieses Ergebnis; daher darf die Geometrie eines metallischen Abstandhalters nicht ohne Prüfung seiner Einsatztauglichkeit auf Kunststoff übertragen werden.

  • Führungsoberflächen
  • Zentrierbohrungen
  • Freistellmerkmale
Besprechen Sie diese Komponente
Montage- und Prüfspannvorrichtungen

Montagevorrichtungen und Prüfwerkzeuge

Wir fräsen Vorrichtungsplatten, Positionierdetails und austauschbare Verschleißteile. Ein austauschbares Positionierdetail benötigt sowohl eine wiederholgenaue Auflage als auch eine Befestigungsschraube; andernfalls kann der Austausch des abgenutzten Teils die Werkstückreferenz verschieben.

  • Positionierkontakte
  • Zugang für Spannelemente
  • Austauschbare Details
Besprechen Sie diese Komponente

Wartungsfähige Geräte, Kontakt-Schnittstellen und Werkzeuge

Kaufen Sie die Komponente für die Aufgabe, die sie erfüllen muss: das Einpassen eines austauschbaren Moduls, das Schließen einer Kontaktstelle oder das Positionieren eines Werkstücks. Diese Anwendungen bestimmen, auf welche Details besonders geachtet werden muss.

Gehäuse mit Abdeckungssitz und Befestigungslöchern

Module, die eingebaut und entfernt werden können

Ein Austauschmodul muss durch die verfügbare Öffnung hindurchpassen und seine endgültige Einbauposition erreichen, bevor die Befestigungselemente angezogen werden. Wir bearbeiten Gehäuse- und Montagegeometrien an den definierten Schnittstellen; der gesamte Installationsraum umfasst zudem Stecker, Kabel und Zugang für Werkzeuge.

Ein auf einer Frontplatte montierter Stecker kann einen hinteren Körper haben, dessen Abmessungen größer sind als die Öffnung in der Frontplatte. Die Überprüfung der Ausziehrichtung verhindert ein Gehäusedesign, das den Stecker bei der Erstmontage akzeptiert, ihn jedoch nach dem Einbau anderer Module festhält.

Drehfestigkeit von Steckern

Wenn ein Stecker eine Flachseite oder einen Sicherungsstift zur Drehfestigkeit nutzt, muss dessen Orientierung in der Aussparung der Frontplatte berücksichtigt werden. Eine runde Freistellung allein kann den Stecker drehbar lassen, während dessen Kupplung angezogen wird.

Demontageraum

Berücksichtigen Sie ausreichend Platz für den Steckerkörper, die Länge der Befestigungselemente sowie den erforderlichen Werkzeugzugang entlang des tatsächlichen Ausziehpfads.

Kupfer-Kontaktplatte mit gebohrten Schnittstellen

Kontaktflächen und thermische Schnittstellen

Die Kontaktfläche und ihre Montageflächen müssen sich in der vorgesehenen Reihenfolge mit der Gegenkomponente treffen. Eine zu hoch stehende Montagefläche kann das vollständige Schließen der Kontaktfläche verhindern – selbst wenn beide Flächen einzeln die vorgegebene Ebenheits-Toleranz einhalten.

Bei einer thermischen Padschicht oder einer isolierenden Zwischenschicht ändert die eingebaute Dicke die Gesamthöhe des Stapels. Für die Montagedefinition ist der komprimierte Zustand maßgeblich, der für die Passgenauigkeit gilt; die unkomprimierte Schichtdicke allein bestimmt nicht den betrieblichen Spalt.

Halten Sie Kontaktflächen klar getrennt

Geben Sie die aktive Kontaktfläche separat von der umgebenden Freistellfläche an, damit Oberflächenbeschaffenheit und Beschichtungsanforderungen gezielt dort angewendet werden, wo Kontakt erforderlich ist.

Trennen Sie Passgenauigkeitsprüfung von Leistungsprüfung

Geometrische Prüfungen legen Größe und Lage der Schnittstelle fest. Elektrischer Widerstand oder thermische Leistung erfordern eigene Montagebedingungen und eigene Abnahmetests.

Montage- und Prüfspannvorrichtungen

Spannvorrichtungen, die die fertige Baugruppe freigeben

Eine Spannvorrichtung kann lose Komponenten zwar korrekt positionieren, sie aber nach dem Verbinden festhalten. Richtung der Belastung, Zugang für Spannelemente sowie der Ausziehpfad der zusammengesetzten Baugruppe müssen gemeinsam im Werkzeugdesign überprüft werden.

Bei Varianten-Werkzeugen kann eine gemeinsame Grundplatte mit codierten oder deutlich unterschiedlich positionierten Positionierungsstellen verhindern, dass die falsche Detailkomponente eingebaut wird. Die fehlervermeidende Funktion muss Teil der freigegebenen Geometrie sein – nicht nur eine Beschriftung.

Unterstützung ohne Kennzeichnung

Positionieren Sie die Stütze dort, wo das Werkstück die Spannlast aufnehmen kann; eine fertig bearbeitete dünne Fläche erfordert möglicherweise ein anderes Kontaktprofil als ein massiver Montagevorsprung.

Befestigungselemente für austauschbare Einzelteile

Wenn ein Positionierer vor Ort ausgetauscht werden soll, muss die Halteschraube auch bei installierter Basis problemlos zugänglich sein. Die Aufrechterhaltung dieser Zugänglichkeit vermeidet das Entfernen und Neujustieren der gesamten Vorrichtung nur wegen eines verschlissenen Einzelteils.

Entwicklung, Pilotserien und Wiederholungsbestellungen

Wir kalkulieren den erforderlichen Zustand der Komponente für die geplante Fertigung. Für eine Versuchsbaugruppe, eine Abnahmeprobe und eine Wiederholungsfreigabe muss jeweils ein klares Ergebnis festgelegt werden.

Entwicklungsbauteile

Prototypenteile ermöglichen es Ihrem Team, Interferenzen, Kabelverlegung und Servicezugang bereits vor der Festlegung der endgültigen Konfiguration zu klären. Ein Ersatzwerkstoff eignet sich möglicherweise für eine Einbaumaßprüfung, kann jedoch nicht die belastungs- oder umgebungsbedingte Leistung des Endteils nachweisen.

Pilot- und Qualifizierungsbausätze

Nutzen Sie einen Pilotbausatz, um die vorgeschlagene Montagereihenfolge mit der geplanten Oberflächenbeschaffenheit, den Einsätzen und den zusammenzufügenden Komponenten zu testen. Halten Sie die funktionale Bewertung von der maßlichen Abnahme getrennt, damit eine erfolgreiche Labor-Montage nicht fälschlich als Programmqulifizierung missverstanden wird.

Wiederholungsversorgung

Austauschbare Ersatzteile benötigen dieselben freigegebenen Schnittstellen wie das ursprüngliche Komponententeil. Eine Lieferanten- oder Prozessänderung kann diese Schnittstellen sogar dann verändern, wenn die Teilenummer unverändert bleibt; die Lieferantenzulassung sowie ggf. erforderliche Neuzulassungen bleiben Bestandteil der Freigabe.

Materialparameter für Gehäuse und mechanische Schnittstellen

Wir unterscheiden tragende Stahl-Schnittstellen, leitfähige Metallkomponenten und Polymerstützen anhand ihrer spezifizierten Legierungsgrade und Zustände. Festigkeits-, Härte- und Leitfähigkeitswerte beantworten unterschiedliche Auswahlfragen.

Materialparameter für Gehäuse und mechanische Schnittstellen
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Zugfestigkeit ≥260 MPaGehäuse, Halterungen und Spannvorlagenbasen
42CrMo4 +QT · Ovako 327A270–320 HB; Zugfestigkeit 900–1,100 MPaRundmaterial, 40 < Durchmesser < 100 mm
C36000 MessingWärmeleitfähigkeit ≈116 W/(m·K); 26% IACSGewindeadapter und Kontaktkomponenten
PEEK · TECAPEEK naturfarbenElastizitätsmodul 4.2 GPa; Ausdehnungskoeffizient 50 µm/(m·K)Abstandshalter, Führungselemente und Werkzeugkontaktflächen

Quellen: Hydro 6061-Extrusionsminima; Ovako 42CrMo4 327A +QT, 40 < Durchmesser < 100 mm Rundstahl; Copper Development Association C36000 typische physikalische Werte bei 20°C; Ensinger TECAPEEK naturfarben typische Daten (Elastizitätsmodul bei 1 mm/min; Längenausdehnung, 23–60°C).

Fräsen und Drehen für Komponenten und Werkzeuge

Eine sinnvolle spanende Fertigungsdefinition unterscheidet zwischen den Flächen, die miteinander in Kontakt treten, und den Flächen, die lediglich Spielräume bereitstellen. Diese Unterscheidung hilft dabei, den Bearbeitungsweg auf die Merkmale zu konzentrieren, die die Montage beeinflussen.

Merkmale, die Passung und Austauschbarkeit bestimmen

Wir bearbeiten die spezifizierten Passungen und Schnittstellen-Geometrien. Diese Details unterscheiden ein Teil, das isoliert korrekt gemessen wird, von einem Teil, das tatsächlich in die vorgesehene Anlage passt.

Gehäuse mit Abdeckungssitz und Befestigungslöchern

Lageraufnahmen und Positionierdurchmesser

Eine Lageraufnahme erfordert im fertigen Zustand ihre genaue Größe, die geometrische Beziehung zum angrenzenden Absatz sowie ihren Oberflächenzustand. Ein Durchmesser allein steuert nicht die Ausrichtung eines Lagers relativ zur angrenzenden Welle oder zur Gehäusebohrung.

Dichtungs-Schnittstellen und innere Kanten

Eine O-Ring-Dichtung kann bereits vor Erreichen ihrer Nut durch eine nicht spezifizierte scharfe Eintrittskante beschädigt werden. Die Geometrie der Nut, die Eintrittsfasen und die Gratkontrolle gehören daher zusammen; bei erforderlichem Dichtheitstest ist zudem der montierte Prüfzustand notwendig.

Gewinde und Montagezugang

Blindgewindebohrungen benötigen Platz für die Schraubenspitze unterhalb des nutzbaren Gewindes. Die Gewindeeingriffslänge, die Senkungstiefe und der Werkzeugzugang müssen auf die gewählte Verbindungselemente abgestimmt sein, damit bei der Montage die Schraube nicht vor dem vollständigen Schließen der Verbindung am Boden anstößt.

Vom Kunden festgelegte Merkmale

Eine kritische Lochposition erfordert eine definierte Bezugsbeziehung zum Bezugssystem und ein nachweisbares Messergebnis. Eine generelle Verschärfung aller allgemeinen Maße ersetzt nicht die gezielte Kontrolle jener spezifischen Ausrichtung oder des Freiraums, die für die Funktionsfähigkeit des Bauteils entscheidend sind.

Behandlung, Abdeckung und Endpassung

Ein fertiges Teil muss weiterhin zu seinem Gegenstück passen. Wir führen die spezifizierte Wärmebehandlung im Lieferzustand durch, statt die Oberflächenbehandlung lediglich als kosmetische Ergänzung zu betrachten.

Wärmebehandlung und Endzustand

Eine Wärmebehandlung kann zu Maßänderungen führen. Eine Welle mit einer gehärteten Endpassung benötigt möglicherweise einen Bearbeitungszuschlag und anschließende Feinbearbeitung; der erforderliche Fertigungsprozess hängt sowohl vom Ausgangszustand des Werkstoffs als auch von der geforderten Geometrie ab.

Beschichtung und abgedeckte Merkmale

Eine Beschichtung auf beiden Seiten einer passgenauen Bohrung verändert ihren verfügbaren Durchmesser. Die Abdeckung oder der Bearbeitungszugabemaß muss mit der Endgröße übereinstimmen; Kontaktflächen benötigen möglicherweise ein anderes Oberflächensystem als die beschichtete Außenseite.

Reinigung und Oberflächenfreigabe

Ein blinder Hohlraum kann Bearbeitungsrückstände selbst dann festhalten, wenn die Außenseite sauber ist. Ein zugänglicher Reinigungs- und Inspektionsweg ist bereits in der Konstruktionsphase sinnvoll; eine Materialänderung oder das Aufbringen einer Oberflächenbeschichtung entfernt eingeklemmte Späne nicht.

Gehäuse- und Schnittstelleninspektion

Wir prüfen die freigegebenen Gehäuse- und Geräteschnittstellen im fertigen Zustand. Die nachstehenden Standardwerte gelten ausschließlich dort, wo diese Passungen oder metrischen Gewinde spezifiziert sind.

Eine Konformitätsbescheinigung bestätigt die Übereinstimmung mit der Bestellung; sie ist keine Auflistung gemessener Ergebnisse. Wo für die Eingangsprüfung konkrete Messwerte ausgewählter Merkmale erforderlich sind, müssen diese Werte im angeforderten Maßprotokoll enthalten sein.

Gehäuse- und Schnittstelleninspektion
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Gehäuse-Locating-PilotH7, Nennmaß >10–18 mm
0 bis +0.018 mm
Prüfen Sie den Pilot nach der Fertigstellung oder einer genehmigten Abdeckung
Metrische BefestigungsgewindeGrobgewinde: M6 × 1.0; M8 × 1.25 mmÜberprüfen Sie die ausgewählte Reihe, Klasse und nutzbare Gewindelänge
Ausrichtung der MontageflächePosition / Senkrechtigkeit (mm)Verwenden Sie die Sitzfläche des Geräts und die Locating-Bezugselemente
Beschichtete PassflächenBeschichtungsstärke (µm); Endmaß (mm)Überprüfen Sie die Abdeckgrenzen und die gelieferte Passung
Leitfähige KontaktflächenKontaktwiderstand (mΩ), falls spezifiziertVerwenden Sie die festgelegte Oberflächenbeschaffenheit und den montierten Prüfzustand

Größe, Oberflächenbeschaffenheit und elektrische Grenzwerte bleiben an die freigegebene Zeichnung und ihre spezifizierte Prüfmethode gebunden. Referenzen: ELESA+GANTER, DIN ISO 286 Tabellen; Bossard, Metrische ISO-Gewinde.

Fertigungsstandort und Programmberechtigung

Erforderliche Zertifizierungen, Kundenfreigaben und Verarbeiterbeschränkungen werden anhand des vorgeschlagenen Standorts und des Auftragsumfangs geprüft. Diese Seite stellt keine Programmfreigabe, Sicherheitsfreigabe, Exportgenehmigung oder Berechtigung für einen kontrollierten Vertrag in Aussicht.

Schutz, Kennzeichnung und Lieferfreigaben

Die Teile sollten bereit zur Identifizierung und zu den vereinbarten Eingangsprüfungen eintreffen, wobei ihre funktionalen Schnittstellen während der Handhabung geschützt bleiben müssen.

Verpackungslayout mit getrennten Komponenten und Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Schutz der funktionalen Schnittstellen

Erhöhte Kontaktflächen und vorstehende Stifte dürfen nicht das Gewicht benachbarter Teile im Versandpaket tragen. Separate Stützpunkte schützen diese Merkmale und ermöglichen deren Entfernung, ohne die Kontaktfläche greifen zu müssen.

Erhaltung der Chargenkenntlichkeit

Optisch ähnliche Abstandshalter, Buchsen oder linke/rechte Halterungen benötigen eine deutlich unterscheidbare Verpackungskennzeichnung. Der Empfänger muss in der Lage sein, Varianten bereits vor dem Auspacken auf die Montagebank zu trennen.

Steuerung geänderter Builds

Eine überarbeitete Ersatzkomponente kann nur dann gemeinsam mit früheren Lagerbeständen verwendet werden, wenn dies den vom Kunden akzeptierten Konfigurationsregeln entspricht. Stellen Sie sicher, dass die neue Revision eindeutig identifizierbar ist, damit Lager sie nicht als uneingeschränkten Ersatz ausgeben können.

Verteidigung CNC Bearbeitungsfragen

Kann ich eine beschränkte Zeichnung im Anfrageformular hochladen?

Nein. Beginnen Sie mit einer nicht sensiblen Beschreibung. Bevor Sie exportkontrollierte, klassifizierte, beschränkte oder anderweitig sensible technische Daten weitergeben, müssen Sie den zulässigen Empfänger, die Übertragungsmethode, den Fertigungsort und geltende Projektbeschränkungen bestätigen. VETCNC darf ausschließlich Informationen erhalten, für die es entsprechend autorisiert und technisch ausgelegt ist.

Kann ein abgenutztes Muster zur Bestellung einer Ersatzkomponente verwendet werden?

Ein Muster kann bei der Identifizierung der Form helfen, kann jedoch Abnutzungsspuren, Reparaturen oder eine unbekannte Beschichtung aufweisen. Für die Ersatzkomponente ist eine autorisierte Definition ihrer ursprünglichen Schnittstellen und ihres Werkstoffs erforderlich. Bei einer Welle oder einer Buchse führt das Kopieren des abgenutzten Durchmessers möglicherweise zu einer Reproduktion des Fehlers, den die Ersatzkomponente eigentlich beheben soll.

Kann nach Erstellung des Angebots ein anderer Bearbeitungsstandort oder ein anderer Auftragsfertiger eingesetzt werden?

Eine vorgeschlagene Änderung muss hinsichtlich der Quellenbeschränkungen der Bestellung und der Genehmigungen des Kunden geprüft werden. Vereinbaren Sie vor Freigabe der betroffenen Arbeiten Hersteller, externe Bearbeitungsschritte sowie Verantwortlichkeiten für die Dokumentation. Die Einführung eines Partners führt nicht automatisch zur Übertragung einer bestehenden Genehmigung.

Wodurch unterscheiden sich zwei Angebote für dieselbe Komponente?

Vergleichen Sie den ausgelieferten Zustand und die Nachweise – nicht nur die Teilenummer. Ein Preis kann beispielsweise die Endbehandlung, Einsätze und gemessene Ergebnisse der Merkmale umfassen, während ein anderer lediglich den bearbeiteten Rohling abdeckt. Der Fertigungsstandort, zugelassene externe Lieferanten sowie der Umfang der Werkstoffdokumentation müssen ebenfalls den Beschaffungsanforderungen entsprechen.

Sollen Welle und Buchse paarweise oder austauschbar sein?

Austauschbare Teile müssen Grenzwerte erfüllen, die es jeder zugelassenen Welle ermöglichen, mit jeder zugelassenen Buchse zu funktionieren. Eine selektive Paarung erzeugt festgelegte Sätze und schränkt spätere Einzelersetzungen ein. Wählen Sie die gewünschte Service-Strategie vor der Freigabe einer paargerechten Lieferung; eine zufriedenstellende Passung in einem Paar stellt keine Chargenaustauschbarkeit sicher.

Können wir die endgültige Beschichtung über unseren zugelassenen Auftragsfertiger veranlassen?

Wir können die Lieferung vor diesem Arbeitsschritt prüfen. Geben Sie den Zustand bei Übergabe, die verbleibende Toleranz und die vor der Beschichtung akzeptierten Oberflächen an. Der Lieferumfang muss unsere ausgelieferten Prüfungen von den abschließenden Prüfungen nach Ihrer Bearbeitung klar trennen.

Können wir einen Fixtur-Locator ersetzen, ohne eine neue Basis zu kaufen?

Ein separat definiertes Positionierungs-Element kann einzeln als Ersatz in Betracht gezogen werden. Prüfen Sie zunächst den vorhandenen Basis-Sitz und die Halte-Merkmale: Verschleiß an diesen Stellen kann verhindern, dass ein korrekt gefertigtes neues Positionierungs-Element die richtige Lage wiederherstellt. Die Zeichnung des Positionierungs-Elements muss die Schnittstelle zu dieser Basis bewahren – nicht nur die Kontaktform, die dem Werkstück zugewandt ist.

Wo soll eine erforderliche Serien- oder Identifikationsmarkierung angebracht werden?

Zeigen Sie den zulässigen Markierungsbereich und die zulässige Markierungsmethode in der Komponentendefinition an. Halten Sie Einschränkungen für Kontaktflächen, dünne Wände und Dichtmerkmale ausdrücklich fest. Der vorgeschlagene Umfang der Markierung und ihrer Verifizierung wird im Rahmen des Bearbeitungsauftrags geprüft – er wird nicht allein aus der Notwendigkeit einer Seriennummer abgeleitet.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie eine verteidigungstechnische Komponente

Beginnen Sie mit einer nicht sensiblen Beschreibung der Komponente und des vorgesehenen Lieferumfangs. Der Austausch technischer Daten erfolgt erst nach Bestätigung des zulässigen Empfängers und des zulässigen Übertragungswegs.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB