Zum Inhalt springen
VETCNCCNC FERTIGUNG
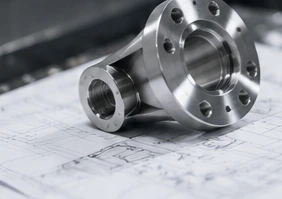
Darstellung bearbeiteter Metallkomponenten auf einer Zeichnung

Präzisions-CNC-Bearbeitungsdienstleistungen.Für Teile, die passgenau zusammenpassen müssen.

Wir bieten CNC-Bearbeitung für Teile mit kritischen Passungen und Bezugsflächenbeziehungen an. Die Zeichnung und der endgültige fertige Zustand definieren die Prüfanforderungen.

Toleranzen prüfen
Zeichnungsbasierte Prüfung
Metall- und Kunststoffteile
Prototypen- und Serienaufträge
Klare Produktionsverantwortung

Bearbeitung für kritische Passungen und Bezugsflächen-Beziehungen

Präzises CNC-Fräsen

Gehäuse, Platten und Befestigungsmerkmale. Senden Sie die Geometrie der Gegenstücke, die Bezugsflächen und die Anforderungen an die Lochpositionierung. Geben Sie an, welche Flächen die Montage positionieren und welche lediglich Spielraum bereitstellen.

CNC-Fräsen
Präzises CNC-Drehen

Wellen, Buchsen und konzentrische Merkmale. Geben Sie die Passung für jeden Durchmesser, die Bezugsachse sowie eventuelle Rundlaufanforderungen an. Kennzeichnen Sie Gewinde, Nuten und Flächen, die unbeschichtet bleiben müssen.

CNC-Drehen

Mehrflächige und winkelige Merkmale

Merkmale auf mehreren Flächen oder unter verschiedenen Winkeln. Teilen Sie das vollständige Modell zusammen mit seiner Zeichnung. Wir können eine Fräs-, Dreh- oder Mehrachsen-Bearbeitungsroute besprechen, ohne die Anzahl der Maschinenachsen als Toleranzgarantie zu betrachten.

5-Achsen-Bearbeitung

Präzisionsmerkmale und Maßtoleranzen

Projektanforderung: Kalibrierplatte für optische Justage aus 6061-T6 Der kritische Messbereich erforderte eine Planheits- und Parallelitätskontrolle von 0.01 mm. Die Prüfung umfasste die kritische Geometrie vor der mattschwarzen Eloxierung sowie den Oberflächenzustand danach, wodurch die Bearbeitungsanforderungen mit dem fertigen Teil verknüpft wurden.
Stützende Referenz: ISO 2768-1:1989 · lineare Maße · mm
Nennmaß (mm)Fein (f)Mittel (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Für Metallteile mit ISO 2768-1 gemäß Zeichnung. Einzelne Toleranzen und geometrische Steuergrößen haben Vorrang. Für Maße unter 0.5 mm, Fasen und Kantenradien gelten gesonderte Grenzwerte. ISO 2768-1

Präzisionskomponenten und kritische Merkmale

6 Bauteilbeispiele

Präzisionsgehäuse

Passflächen, Lagerstellen und Befestigungsbohrungen. Geben Sie die Positionierflächen, die Montageposition sowie die internen Merkmale an, die einer individuellen Prüfung bedürfen.

Stufenwellen

Lagerbohrungen, Absätze und Bezugsachsen. Zeigen Sie jede Passung, die Position jedes Absatzes sowie das Bezugselement zur Bewertung der Drehanforderungen an.

Buchsen & Hülsen

Bohrungspassung, Außenpassung und Wandbeziehungen. Geben Sie die montierte Passung, die Länge sowie die Flächen an, die zur Festlegung des Messaufbaus verwendet werden.

Flansche & Naben

Zentrale Bohrungen, Positionierflächen und Schraubmuster. Geben Sie die geometrische Beziehung zwischen Montagefläche, Bohrung und Schraubmuster an.

Positionierplatten & -blöcke

Bohrungsmuster, Montageflächen und Positioniermerkmale. Geben Sie die Zeichnungsreferenzen an, die die bearbeiteten Merkmale mit dem übrigen Baugruppenverbund verbinden.

Präzisionsabstandshalter & -ringe

Wandstärke, Passungen und Paarflächen. Ermitteln Sie, ob Dicke, Flächenbeziehungen, Kantenbeschaffenheit oder Durchmesser die Funktion des Teils bestimmen.

Werkstoffe für die Präzisions-CNC-Bearbeitung

11 Materialien

Aluminium-Legierungen

Die Eloxierung verändert die Abmessungen von Fügeflächen. Wir planen die Endbearbeitungszugabe unter Berücksichtigung der endgültigen Passungen und kennzeichnen Kontaktflächen, die maskiert werden müssen, anstatt die unbeschichteten Metallabmessungen als maßgeblich für das beschichtete Ergebnis zu betrachten.

Edelstahl

Austenitische und duplexe Edelstähle können beim Zerspanen Grate und verschmierte Oberflächen bilden. Bei engen Bohrungen oder Dichtflächen ersetzt eine korrekte Nennmaßangabe nicht die vorgeschriebene Kanten- und Oberflächenbeschaffenheit.

Stahl

Weicher unlegierter Stahl neigt zu Aufbauschneiden und Gratbildung; härtere Sorten stellen höhere Anforderungen an die Schneidenqualität. Härte und Wärmebehandlungszustand beeinflussen, wie kleine Merkmale und Endoberflächen gefertigt werden.

Titan-Legierungen

Titan leitet Wärme schlecht und konzentriert dadurch Wärme an der Schneide. Für schlank dimensionierte Merkmale und feine Oberflächen muss der Zerspanungsplan Schnittkräfte, Aufspannung und Werkzeugzustand berücksichtigen.

Messing

Die Legierungszusammensetzung beeinflusst die Spanbildung bei Messing. Ein bleifreier Ersatzwerkstoff kann das Zerspanungsverhalten verändern; jegliche Beschichtung muss zudem bei der endgültigen Passmaßangabe berücksichtigt werden.

Kupfer

Weiches Kupfer erfordert eine Aufspannung, die die Geometrie einer Kontaktfläche oder eines dünnen Merkmals bewahrt. Die Kantenbearbeitung muss Grate entfernen, ohne eine funktionale Kontaktkante abzurunden; elektrische und thermische Leistung hängen weiterhin von der spezifizierten Sorte ab.

Inconel-Legierungen

Nickelbasierte Inconel-Legierungen verfestigen sich während des Schneidens und behalten ihre Festigkeit bei erhöhten Temperaturen bei, was Verschleiß der Werkzeuge und die Oberflächenkontrolle anspruchsvoll macht. Die Legierung und der Wärmebehandlungszustand beeinflussen den Endbearbeitungsprozess für eng tolerierte Merkmale.

PEEK

Glasgefülltes PEEK kann eine höhere Steifigkeit als ungefülltes PEEK bieten, doch können die Fasern eine Gegenfläche abrasiv angreifen. Eine eng sitzende Gleitpassung erfordert daher eine werkstoffspezifische Wahl der Sorte.

POM

POM dehnt sich bei Temperaturerhöhung stärker aus als typische Konstruktionsmetalle. Eine engpassende POM-Ausführung erfordert ihre eigene Prüftemperatur und ihren eigenen Betriebs-Spielraum; wir übertragen die Passung eines Metallteils nicht direkt auf ein Acetal-Ersatzteil.

Nylon

Nylon nimmt Feuchtigkeit auf, was zu Änderungen der Abmessungen und der Steifigkeit führt. Wir unterscheiden die Prüfung im trockenen Lagerzustand vom spezifizierten konditionierten Zustand, sodass ein Messergebnis am trockenen Teil nicht fälschlicherweise als Passung nach Feuchteeinwirkung interpretiert wird.

Acryl

PMMA dehnt sich mit der Temperatur aus, wodurch eng sitzende durchsichtige Abdeckungen empfindlich gegenüber den Mess- und Einsatzbedingungen werden. Die Lichtdurchlässigkeit des Materials allein definiert nicht das Erscheinungsbild einer bearbeiteten Oberfläche oder Kante.

Geben Sie die Werkstoffgüte an, nicht nur die Werkstofffamilie. Die Bearbeitbarkeit kann je nach Legierung und Werkstoffzustand variieren.[3] Materialverfügbarkeit, mögliche Ersatzwerkstoffe sowie erreichbare Anforderungen werden projektbezogen geprüft.

Schützen Sie die Merkmale, die die Passung bestimmen.

Funktionstoleranzen

Halten Sie enge Toleranzen nur dort ein, wo sie erforderlich sind. Verwenden Sie den Zeichnungsstandard und unterscheiden Sie klar zwischen Referenzinformationen und Abnahmekriterien.[1]

Spannung & Loslösung

Besprechen Sie, wie das Teil positioniert wird, welche Flächen eingespannt werden können und in welchem Zustand es geprüft wird. Kennzeichnen Sie dünne Wände und Flächen, die empfindlich gegenüber Spannmarkierungen sind.

Fertigungsablauf

Identifizieren Sie Wärmebehandlung, Beschichtung, Schleifen oder andere notwendige Bearbeitungsschritte. Vereinbaren Sie, wer für jeden Schritt verantwortlich ist und wann die endgültige Abnahme erfolgt.

Zeichnungsänderungen

Halten Sie Modell, Zeichnung und Einkaufsspezifikation synchron. Dokumentieren Sie genehmigte Änderungen und Alternativen – verlassen Sie sich nicht auf eine alte E-Mail oder einen unmarkierten Screenshot.

Mess- und Handhabungsbedingungen

Geben Sie die für Ihre Zeichnung relevanten Messumgebungs- und Stabilisierungsanforderungen an. Fügen Sie alle Einschränkungen bezüglich Handhabung, Sauberkeit und Oberflächenschutz hinzu.

Kontrolle von Wiederholungsbestellungen

Verweisen Sie bei späteren Bestellungen auf die genehmigte Zeichnungsrevision, den Prüfplan sowie ggf. eine Musterfreigabe. Besprechen Sie den Umfang der Prüfungen erneut, sobald sich Material, Verfahren oder Zeichnung ändern.

Prüfung der Abmessungen, Bezugsflächen und Oberflächenstruktur

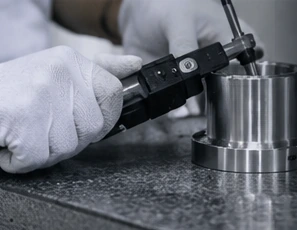
Veranschaulichende Szene einer dimensionalen Prüfung

Die Prüfmethode an die jeweilige Merkmalsart anpassen

Ein Bohrungsdurchmesser-Ergebnis legt die Größe fest; es legt jedoch nicht die Position der Bohrung relativ zu den Zeichnungs-Bezugselementen fest. Positionsprüfungen müssen den angegebenen Bezugssystemrahmen verwenden, während die Oberflächenrauheit den genannten Parameter, die Richtung und die Messbedingungen erfordert. Wir ordnen jedes gemeldete Ergebnis der jeweils zu akzeptierenden Merkmalsgröße zu; die Anzeigeauflösung des Messgeräts und eine bloße Kennzeichnung als „CMM-Bericht“ reichen allein nicht aus, um die Abdeckung nachzuweisen.

Definieren Sie den Prüfbericht vor Auftragserteilung

Vereinbaren Sie, welche Merkmale im Bericht ausgewiesen werden, wie sie sich auf die Zeichnung beziehen, was in der Musterphase geprüft wird und was bei Serienmengen geprüft wird.

Fordern Sie unterstützende Aufzeichnungen an

Identifizieren Sie die erforderlichen Materialunterlagen, die Mess-Rückverfolgbarkeit und ggf. externe Prüfungen. Ein Rückverfolgbarkeitsnachweis erfordert stützende Belege; zudem bleibt die Messunsicherheit weiterhin relevant.[2]

Was im Prüfprotokoll vereinbart werden muss

Teilenummer und RevisionMerkmals-/Ballon-BezugSpezifizierte AnnahmegrenzeGemessenes Ergebnis und MessverfahrenUmfang der Stichprobe oder ChargeDokumentenkennung

Oberflächenfinish und Endteilannahme

Die Auswahlmöglichkeiten stellen Ihre Anfragepräferenzen dar. Die Prozesskompatibilität, die dimensionsbezogenen Anforderungen sowie die endgültige Fertigungsroute müssen bestätigt werden.

Kosten für die Präzisionsbearbeitung und Produktionsphasen

01

Funktionale Anforderungen

Die Anzahl der streng kontrollierten Merkmale ist entscheidend – nicht nur die engste Toleranzangabe auf der Zeichnung. Identifizieren Sie, welche Merkmale kontrolliert werden müssen und wo eine allgemeine Angabe ausreichend ist.

02

Umfang der Verifizierung

Erststück-Messungen, Produktionskontrollen und Berichterstattung können unterschiedliche Aufgaben sein. Definieren Sie jede Lieferleistung bei der Anfrage eines Angebots.

03

Fertigungsroute

Werkstoff, Ausgangsmaterialform, Spannaufbauten sowie festgelegte Nachbearbeitungsschritte gehören in denselben Leistungsumfang. Vergleichen Sie Angebote anhand derselben Zeichnungsrevision und derselben Annahmen.

04

Menge & Lieferung

Fordern Sie genau die Mengen an, die Sie tatsächlich benötigen. Trennen Sie die Freigabe von Musterstücken von Wiederholungsbestellungen und bestätigen Sie den Termin erst nach technischer und kaufmännischer Prüfung.

Prototyp-Prüfung kritischer Schnittstellen

Teilen Sie den Verwendungszweck des Musters mit: Montagepassung, Geometrieprüfung, Tests oder eine andere Aufgabe. Vereinbaren Sie, welche Merkmale gemessen werden müssen und welche Freigabe vor der nächsten Bestellung erforderlich ist.

Von der Zeichnungsprüfung bis zu präzisen Bauteilen

01

Senden Sie das Zeichnungspaket

Fügen Sie Modell, Zeichnungsstand, Werkstoff und Bestellmengen bei. Kennzeichnen Sie kritische Passungen und erforderliche Dokumentationen.

02

Prüfbarkeit und Umfang der Prüfung

Besprechen Sie vor der Freigabe Machbarkeit, Produktionsverantwortlichkeiten, Messverfahren und offene Fragen.

03

Vereinbaren Sie Umfang von Bestellung und Muster

Bestätigen Sie den kommerziellen Leistungsumfang, die Abnahmekriterien sowie etwaige Erstteil- oder Musterfreigabestufen schriftlich.

04

Prüfen, dokumentieren und liefern

Wenden Sie die vereinbarten Prüf-, Dokumentations- und Verpackungsanforderungen an. Halten Sie genehmigte Änderungsstände für Wiederholungsbestellungen bereit.

Kritische Merkmale aus abgeschlossenen Projekten

6061-T6 ALUMINIUM

Optische Kalibrierplatte

Ein einziges Werkzeug führte den Endbearbeitungsschritt aus, der die Referenzfläche kontrollierte. Geschützte Messkanten und eine kontrollierte Vorbereitung für die Eloxierung übertrugen die Oberflächenanforderungen entlang der gesamten Endbearbeitungsroute.

Lesen Sie zum Kalibrierplatten-Projekt

416 EDELSTAHL

Kollimatorrohr mit Querbohrungen

Kleinstlochprüfungen sowie die Mikroskopinspektion unter zwei Winkeln enthüllten Grate, die bei der Hauptbohrungs-Messung mit Lehren andernfalls verborgen geblieben wären.

Lesen Sie zum Kollimatorrohr-Projekt

Präzisions-CNC-Bearbeitungs-FAQs

Wie enge Toleranzen können Sie fertigen?

Senden Sie die Zeichnung, die kritischen Merkmale, das Material und die Menge. Wir bestätigen vor Auftragsannahme die erreichbaren Toleranzen sowie einen geeigneten Prüfumfang für den vorgeschlagenen Fertigungsweg.

Was ist der Unterschied zwischen Präzisions-CNC-Bearbeitung und herkömmlicher CNC-Bearbeitung?

Diese Seite konzentriert sich auf passungskritische Merkmale und deren Abnahmeanforderungen. Fräsen, Drehen und Mehrachsen-Bearbeitung können alle Teil des Fertigungswegs sein. Die sinnvolle Unterscheidung liegt in der für Ihr Bauteil erforderlichen Spezifikation und Kontrolle – nicht in einer anderen Bezeichnung der Maschine.

Wenden Sie automatisch einen allgemeinen Toleranzstandard an?

Aus einer Beschreibung wie „Präzisionsteil“ wird keine Norm automatisch vorausgesetzt. Geben Sie auf Ihrer Zeichnung die verwendete Norm und deren Ausgabe an, zusammen mit merkmalsbezogenen Anforderungen. ASME Y14.5 enthält Regeln zur Kommunikation geometrischer Form- und Lagetoleranzen; es handelt sich dabei nicht um eine Lieferantenzertifizierung.[1]

Können Sie anhand eines 3D-Modells ohne Zeichnung arbeiten?

Ein Modell kann das Gespräch eröffnen. Für passungskritische Bauteile stellen Sie bitte eine passende Zeichnung oder eine vereinbarte modellbasierte Spezifikation zur Verfügung, die Toleranzen, Bezugsflächen, Oberflächenanforderungen und Annahmekriterien definiert. Klären Sie fehlende Informationen vor der Freigabe zur Fertigung.

Können Sie einen CMM- oder Maßprüfbericht bereitstellen?

Geben Sie die gewünschten Merkmale, das Berichtsformat und den Umfang der Stichprobe an. Wir besprechen gemeinsam die geeignete Prüfmethode und klären ab, welche Berichtsinhalte enthalten sein können. Ein CMM-Bericht ist nicht automatisch für jedes Werkstück vorgesehen, und eine einzelne Messmethode deckt möglicherweise nicht alle Merkmale ab.

Können Präzisionsteile auch aus technischen Kunststoffen hergestellt werden?

Teilen Sie uns die exakte Werkstoffsorte, die Bauteilgeometrie, die Passungsanforderungen und den vorgesehenen Einsatzbereich mit. Fügen Sie relevante Konditionierungs- und Messanforderungen hinzu. Gehen Sie nicht davon aus, dass eine für eine metallische Variante vereinbarte Toleranz automatisch auf eine polymere Variante übertragbar ist.

Wie werden Oberflächenfinish und eng tolerierte Passungen gemeinsam realisiert?

Markieren Sie die endgültigen Abmessungen und kennzeichnen Sie die Flächen, die zu einem bestimmten Zeitpunkt geschützt, abgedeckt oder geprüft werden müssen. Geben Sie die Finish-Spezifikation bereits im ersten Anfragevorgang an, damit Bearbeitungsroute und Verantwortlichkeiten als einheitlicher Auftrag überprüft werden können.

Gibt es eine Mindestbestellmenge oder eine feste Durchlaufzeit?

Fordern Sie ein Angebot für die gewünschten Prototypen- und Serienmengen an. Mindestmengen, Materialbeschaffung, Freigabe von Musterteilen und Liefertermine werden für das konkrete Projekt bestätigt. Wir veröffentlichen keine einheitliche Durchlaufzeit für alle Präzisionsteile.

Wird VETCNC das Teil selbst fertigen oder einen Partner beauftragen?

Wir beginnen mit unseren eigenen Fertigungsstätten. Falls eine weitere Fertigungskapazität erforderlich ist, können wir gemeinsam besprechen, ob ein Partner koordiniert wird oder ob wir Sie direkt an diesen weitervermitteln. Die vorgeschlagene Fertigungsvereinbarung sowie die Verantwortung für die Prüfung sind vor Auftragserteilung zu vereinbaren.

Welche Informationen sollte ich in einer Anfrage für ein Angebot zu Präzisionsbearbeitung angeben?

Geben Sie das aktuelle CAD-Modell und die dazugehörige Zeichnung, den genauen Werkstoff, die Menge, kritische Merkmale, die Oberflächenanforderungen, Prüfprotokolle sowie den gewünschten Liefertermin an. Die Checkliste auf dieser Seite hilft Ihnen dabei, diese Punkte zusammenzustellen. Vereinbaren Sie vor dem Versand vertraulicher Informationen Vertraulichkeitsvereinbarungen und Regelungen für die Dateiübertragung.

PROJEKTUNTERSTÜTZUNG

Präzisionsbauteil besprechen

Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.

Technische Referenzen und Umfang
  1. ASME — Bemaßung und Tolerierung
  2. NIST — Richtlinie zur metrologischen Rückführbarkeit
  3. Sandvik Coromant — Fräsen verschiedener Werkstoffe

Referenzen für geometrische Toleranzen, metrologische Rückführbarkeit und Bearbeitungswerkstoffe.

VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Teildarstellung

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB