Tarkka CNC jyrsintä
Koteloit, levyt ja kiinnityskomponentit.Lähetä kohdepinnat, mittauspinnat ja reikien sijaintivaatimukset. Määritä, mitkä pinnat määrittävät kokoonpanon sijainnin ja mitkä toimivat ainoastaan varavälin tarjoajina.
CNC-poraus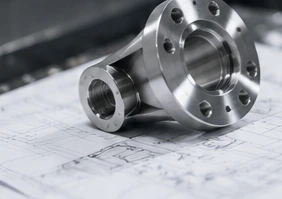
Koteloit, levyt ja kiinnityskomponentit.Lähetä kohdepinnat, mittauspinnat ja reikien sijaintivaatimukset. Määritä, mitkä pinnat määrittävät kokoonpanon sijainnin ja mitkä toimivat ainoastaan varavälin tarjoajina.
CNC-porausAkselit, holkit ja keskitetyt komponentit.Määritä jokaisen halkaisijan sovitus, viiteakseli ja mahdollinen pyörähdysvirhevaatimus. Merkitse piirrokseen kierret, urat ja pinnat, jotka on pidettävä pinnoittamattomina.
CNC-kääntökoneistusKomponentit useilla pinnoilla tai kulmilla.Jaa koko malli yhdessä sen piirroksen kanssa. Voimme käydä läpi jyrsintä-, sorvaus- tai moniakselinen valmistusreitti ilman, että koneen akseleiden lukumäärää tulkitaan tarkkuustakuuna.
5-akselinen koneistus| Nimellismitan arvo (mm) | Tarkka (f) | Keskitarkka (m) |
|---|---|---|
| 0.5–3 | ±0.05 | ±0.10 |
| >3–6 | ±0.05 | ±0.10 |
| >6–30 | ±0.10 | ±0.20 |
| >30–120 | ±0.15 | ±0.30 |
| >120–400 | ±0.20 | ±0.50 |
Metalliosille, joiden piirustuksessa on määritelty ISO 2768-1. Yksittäisesti toleroidut mitat ja geometriset ohjaukset ovat ensisijaisia. Alle 0,5 mm:n mitat, kärkikulmat ja reunasäteet käyttävät erillisiä rajoja.ISO 2768-1
Kohtaavat pinnat, laakeripaikat ja kiinnitysreijätMääritä sijoitustasot, kokoonpanoasento ja ne sisäiset piirteet, joita vaaditaan yksilöllisesti tarkastettaviksi.
Laakerinistukat, kaulukset ja viiteakselit.Näytä jokainen sovitus, kauluksen sijainti ja viitepiste, jota käytetään pyörivien vaatimusten arvioinnissa.
Reiän sovitus, ulkoinen sovitus ja seinämäsuhde.Määritä kokoonpanosovitus, pituus ja pinnat, joita käytetään mittausasetelman määrittämiseen.
Keskireiät, sijoitustasot ja kiinnitysreikäkuvio.Ilmoita kiinnitystason, reiän ja kiinnityskuvion välinen suhde.
Kiinnitysreikäkuvio, kiinnitystasot ja sijoituspinnat.Anna piirustusviitteet, jotka yhdistävät koneistetut ominaisuudet koko kokoonpanoon.
Paksuus, sovitus ja vastakkaiset pinnat.Tunnista, hallitseeko osan toimintaa paksuus, tahkojen suhteet, reunan kunto vai halkaisija.
Anodointi muuttaa kääntöpintojen mittoja. Suunnittelemme pinnankäsittelyn sallimaa poikkeamaa lopullisten kääntöjen perusteella ja tunnistamme ne kosketuspinnat, jotka on suojattava pinnoitukselta, eikä me hyväksytä valmiiksi koneistettujen metallipintojen mittoja pinnoitetun tuotteen lopputuloksena.
Austeniittiset ja duplex-rakenneiset ruostumattomat teräkset voivat kehittää jäysteitä ja sormeaan pintoja koneistuksen aikana. Tiukassa reiässä tai tiivistepinnassa oikea nimellismitta ei korvaa määriteltyä reunan ja pinnan tilaa.
Peukaloidun hiiliteräksen on helppo muodostaa työkappaleeseen kertymä ja jäysteitä; kovemmat laadut asettavat suurempia vaatimuksia leikkuuterän terävyydelle. Kovan ja lämmönkäsittelyn tila vaikuttavat siihen, miten pienet piirteet ja lopulliset pinnat koneistetaan.
Titaani johtaa lämpöä huonosti, mikä keskittää lämmön leikkuuterän kärkeen. Hienoille piirteille ja tasaisille pinnoille koneistussuunnitelman on otettava huomioon leikkuuvoimat, tuenta ja työkalun kunto.
Seoksen koostumus vaikuttaa messinkin lastunmuodostukseen. Lyijyä rajoittava vaihtoehto voi muuttaa leikkuukäyttäytymistä; myös millä tahansa pinnoituksella on otettava huomioon lopullinen kääntömitta.
Peukaloidun kuparin koneistukseen tarvitaan tuentaa, joka säilyttää kosketuspinnan tai ohuen piirteen geometrian. Reunan viimeistelyssä on poistettava jäysteet ilman, että toiminnallisesta kosketusreunasta tehdään pyöristetty; sähkö- ja lämmönjohtokyky riippuvat edelleen määritellystä laadusta.
Nikkelipohjaiset Inconel-seokset kovettuvat työstön aikana ja säilyttävät lujuutensa korotettuissa lämpötiloissa, mikä tekee työkalun kulumasta ja pinnan hallinnasta vaativia tehtäviä. Seos ja lämmönkäsittelyn tila vaikuttavat tiukkien piirteiden viimeistelyyn käytettävään menetelmään.
Lasikuituinen PEEK voi tarjota suuremman jäykkyyden kuin lasikuitumaton PEEK, mutta kuidut voivat kuluttaa vastapintaa. Tiukka liukupassi vaatii siksi laadusta riippuvan valinnan.
POM laajenee lämpötilan nousun myötä enemmän kuin tyypilliset tekniset metallit. Tarkkaan istuvan POM-versioon tarvitaan oma tarkastuslämpötila ja käyttöväli; emme siirrä metalliosan istuvuutta suoraan asetalin korvaavaksi osaksi.
Nylon imee kosteutta, mikä muuttaa sen mittoja ja jäykkyyttä. Erotamme kuivan varaston tarkastuksen määritellystä kosteusolosuhteesta, jotta kuivan osan mitatuloksia ei sekoiteta kosteuden vaikutuksesta aiheutuvaan istuvuuteen.
PMMA laajenee lämpötilan nousun myötä, mikä tekee tarkkaan istuvista läpinäkyvistä kannoista herkkiä mittaus- ja käyttöolosuhteille. Aineen valonläpäisykyky ei yksinään määritä koneistetun pinnan tai reunan ulkonäköä.
Pidä tiukat toleranssit vain niissä ominaisuuksissa, joissa niitä tarvitaan. Käytä piirustusstandardia ja erottele selkeästi viiteinformaatio hyväksyntävaatimuksista.[1]
Keskustele siitä, miten osaa sijoitetaan, mitkä pinnat voidaan kiinnittää ja missä tilassa osaa tarkastetaan. Merkitse ohuet seinämät ja kiinnitysmerkistä alttiit pinnat.
Tunnista lämpökäsittely, pinnoitus, hionta tai muut toimenpiteet, jotka on otettava huomioon. Sovi, kuka vastaa kustakin vaiheesta ja milloin lopullinen hyväksyntä tapahtuu.
Pidä malli, piirustus ja ostospesifikaatio linjassa. Merkitse hyväksytyt muutokset ja vaihtoehdot sähköpostin vanhan viestin tai merkitsemättömän ruudunkaappauksen sijasta.
Määritä mittausympäristö ja piirustukseen liittyvät vakauttamisvaatimukset. Sisällytä kaikki rajoitukset käsittelystä, puhtaudesta ja pinnansuojelusta.
Viittaa hyväksyttyyn versioon, tarkastussuunnitelmaan ja mahdolliseen näytteen hyväksyntään myöhempissä tilauksissa. Käsittele tarkastusten laajuutta uudelleen, kun materiaali, prosessi tai piirustus muuttuu.
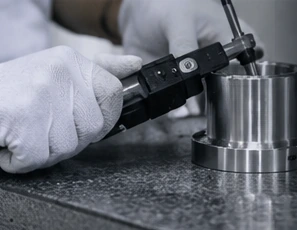
Porauksen halkaisijan mittaustulos vahvistaa koon, mutta ei porauksen sijaintia suhteessa piirustuksen viitepisteisiin. Sijainnin tarkistukset on tehtävä määritellyn viitekehyksen avulla, ja pinnan karkeuden mittaamiseen vaaditaan ilmoitettu parametri, mittaussuunta ja mittausasetukset. Jokainen raportoitu tulos vastaa tarkastettavaa ominaisuutta; mittalaitteen näytön resoluutio ja ”CMM-raportti” -merkintä eivät yksinään varmista tarkastuksen kattavuutta.
Sopii, mitkä ominaisuudet ilmoitetaan, miten ne viittaavat piirustukseen, mitä tarkistetaan näytteessä ja mitä tarkistetaan tuotantomääristä.
Määritä vaadittavat materiaalitiedot, mittauksen jäljitettävyys ja mahdollinen ulkoinen tarkastus. Jäljitettävyysväite edellyttää tukevia todisteita, ja mittausepävarmuus on edelleen merkityksellinen.[2]
Valinnat ovat kyselyyn liittyviä mieltymyksiä. Prosessin yhteensopivuus, mitalliset vaatimukset ja lopullinen tuotantoreitti vaativat vahvistuksen.
Tärkeää on tiukasti ohjattavien ominaisuuksien määrä, ei vain piirustuksessa ilmoitettu tiukin toleranssi.
Ensimmäisen tuotteen mittaukset, tuotantotarkastukset ja raportointi voivat olla eri tehtäviä. Määrittele jokainen toimitettava asiakirja pyytäessäsi tarjousta.
Materiaali, raaka-ainemuoto, kiinnitykset ja määritellyt jälkikäsittelytoimenpiteet kuuluvat samaan laajuuteen. Vertaa tarjouksia saman versio- ja oletuspohjan perusteella.
Pyydä juuri niitä määriä, joita todella tarvitset. Erottele esimerkkihyväksyntä toistotilauksista ja vahvista aikataulu vasta teknisen ja kaupallisen tarkastelun jälkeen.
Jaa näytteen tarkoitus: kokoonpanosovitus, geometrian tarkastus, testaus tai muu tehtävä. Sovi, mitkä ominaisuudet on mitattava ja mikä hyväksyntä vaaditaan ennen seuraavaa tilausta.
Määritä erän määrä, tarkastusnäyte ja raportointimuoto. Nostakaa esiin mahdollinen vaatimus arvioida hajontaa koko erässä, sillä suorituskykyindeksi lasketaan tuotantodatasta.
Viittaa nykyiseen piirustukseen, materiaalin tilaan ja sovitettuun tarkastussuunnitelmaan. Tunnista muutokset ennen uudelleentilausta ja vahvista tuotantomäärä, pakkausvaatimukset ja toimitusaikataulu.
Sisällytä malli, piirustuksen versio, materiaali ja tilattavat määrät. Merkitse kriittiset sovitusmitat ja vaaditut tallennukset.
Keskustele toteuttamismahdollisuudesta, tuotantovastuualueista, mittausmenetelmistä ja kaikista avoimista kysymyksistä ennen hyväksyntää.
Vahvista kaupallinen laajuus, hyväksyntäkriteerit sekä mahdollinen ensimmäisen osan tai näytteen hyväksyntävaihe kirjallisesti.
Käytä sovitun tarkastuksen, asiakirjat vaatimusten ja pakkausvaatimusten mukaisesti. Säilytä hyväksytyt versiot toistettavien tilausten varalta.
6061-T6 ALUMIINI
Yhden työkalun viimeistelykäynti ohjasi viitealuetta. Suojatut mittausreunat ja ohjattu anodointivalmistus varmistivat pinnanvaatimusten noudattamisen koko viimeistelyprosessin ajan.
Lue kalibrointilevyn projektista416 ROSTUMATON TERÄS
Pienien reikien tarkastukset ja kahden kulman mikroskooppitarkastus paljastivat jäysteet, jotka pääporauksen mittaus voisi muuten peittää.
Lue kolli-maattoriputken projektistaLähetä piirustus, kriittiset ominaisuudet, materiaali ja määrä. Vahvistamme saavutettavissa olevat tarkkuudet ja sopivan tarkastusalueen ehdotetulle valmistusmenetelmälle ennen tilauksen hyväksymistä.
Tämä sivu keskittyy sovituskriittisiin ominaisuuksiin ja niiden hyväksyntävaatimuksiin. Jyrsintä, sorvaus ja moniakselinen koneistus voivat kaikki kuulua valmistusmenetelmään. Hyödyllinen erotus on osan vaatima erityisvaatimus ja ohjaus, ei eri merkintä koneessa.
Kuvaus, kuten ”tarkkapartinen osa”, ei oleta mitään standardia. Ilmoita piirustukseesi käytetty standardi ja sen versio sekä ominaisuuskohtaiset vaatimukset. ASME Y14.5 sisältää säännöt geometrisen mittaus- ja toleranssimerkinnän viestintään; se ei ole toimittajan sertifiointi.[1]
Malli voi aloittaa keskustelun. Tarkkuusvaatimukseltaan kriittisille osille toimita vastaava piirustus tai sovittu mallipohjainen määrittely, jossa määritellään tarkkuusvaatimukset, viitetasot, pinnanvaatimukset ja hyväksyntäkriteerit. Selvitä puuttuvat tiedot ennen tuotannon hyväksyntää.
Määrittele tarvitsemasi ominaisuudet, raportin muoto ja näytteenottolaajuus. Keskustelemme sopivasta mittausmenetelmästä ja vahvistamme, mitkä raportointitoiminnot voidaan sisällyttää. CMM-mittausraporttia ei sisällytetä automaattisesti jokaiseen osaan, eikä yksi mittausmenetelmä välttämättä kata kaikkia ominaisuuksia.
Jaa tarkka materiaaliluokka, osan geometria, sovitusvaatimukset ja käyttötarkoitus. Sisällytä myös asiaankuuluvat käsittely- ja mittausvaatimukset. Älä oleta, että metalliversiolle sovittu tarkkuusvaatimus pätee automaattisesti polymeeriversiolle.
Merkitse lopulliset mitat ja tunnista pinnat, jotka on suojattava, peitettävä tai tarkastettava tietyssä vaiheessa. Sisällytä pinnankäsittelymäärittely alustavaan pyyntöön, jotta valmistusreitti ja vastuut voidaan tarkastella yhtenä tehtävänä.
Hae tarjous prototyypistä ja tuotantomääristä, jotka sinulla on tarve. Minimimäärät, materiaalin hankinta, näytteiden hyväksyntä ja toimituspäivämäärät vahvistetaan todelliselle projektille. Emme julkaise yhtä kiinteää läpimenoaikaa kaikille tarkkuusosille.
Aloitamme omilla tehtaillamme. Kun tarvitaan muuta osaamista, voimme keskustella kumppanin koordinoimisesta tai esitellä sinut suoraan kumppaniin. Ehdotettu valmistusjärjestely ja vastuu tarkastuksesta pitää sopia ennen tilauksen tekemistä.
Toimita nykyinen CAD-malli ja piirustus, tarkka materiaali, määrä, kriittiset ominaisuudet, pinnankäsittelyvaatimukset, tarkastustiedot ja toivottu aikataulutus. Tämän sivun tarkistuslista auttaa keräämään nämä tiedot. Sovi luottamuksellisuudesta ja tiedostonsiirtojärjestelyistä ennen arkaluontoisten tietojen lähettämistä.
Sopikaa luottamuksellisuudesta ja tiedostojen siirtotavasta ennen herkkojen tai rajoitettujen tiedostojen jakamista.
Jaa piirustuksesi, materiaalisi ja määrä. Kerro, mitä tarvitset, niin vastaamme sähköpostitse.
Geometristen toleranssien, mittausperusteisen jäljitettävyyden ja koneistusmateriaalien viitteet.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
