Siirry sisältöön
VETCNCCNC VALMISTUS
Kuvattu koneistettu kotelo ja kiinnittimet sinisen teollisuus-taustan edessä

Ilmailualan CNC-koneistus

Koneistamme koteloita, kiinnikkeitä, akselit ja työkaluja ilmailun kehitykseen ja maalla käytettäviin tukevaan varusteisiin. Lentokoneeseen asennettavia osia koskevat työt vaativat tarkistuksen tarkoituksesta ja toimittajan vaatimuksista ennen hyväksyntää.

  • Kehityskomponentit
  • Maalla käytettävät tukevat varusteet
  • Kokoonpano- ja tarkastustyökalut

Koteloit, kiinnikkeet ja työkalukomponentit

Toimitamme kotelointiosia, kiinnikkeitä, sijoitusosia ja työkaluosia ilmailulaitteisiin. Alla olevat komponenttiperheet kattavat koteloiden sulkeutumisen, laitteiden tasauksen, pyörivät sovitetut yhdistelmät ja kiinnittimien sijoituksen.

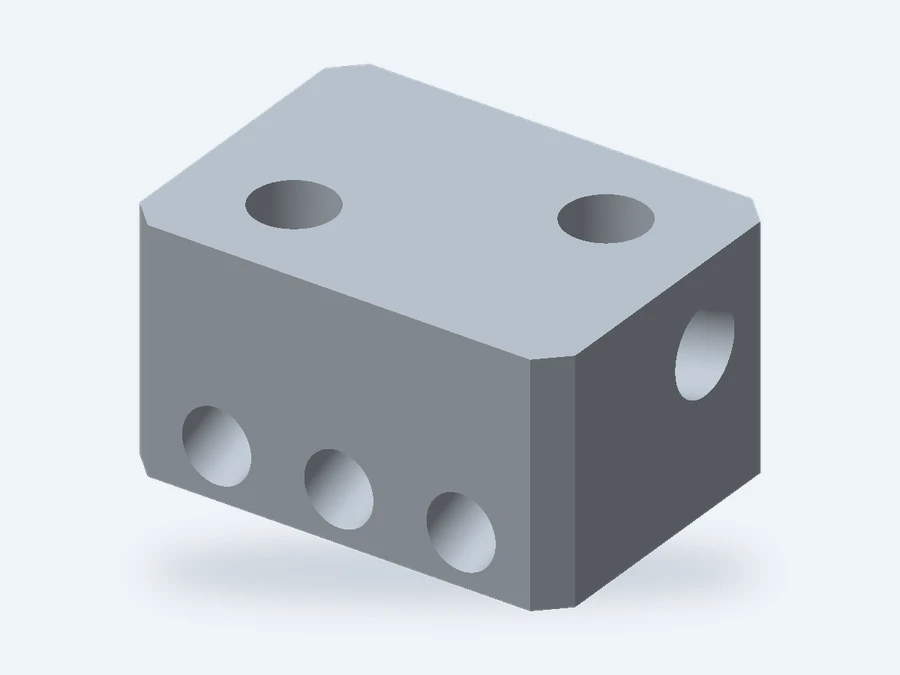
Kotelon geometria kiinnitys- ja kantopintojen kanssa

Lentolaitteiston koteloit

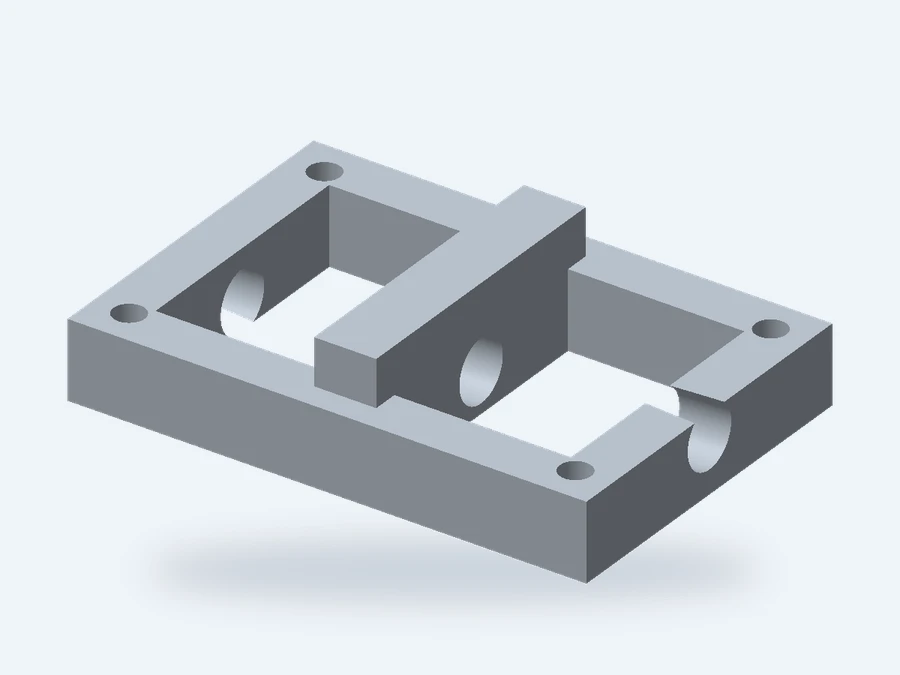
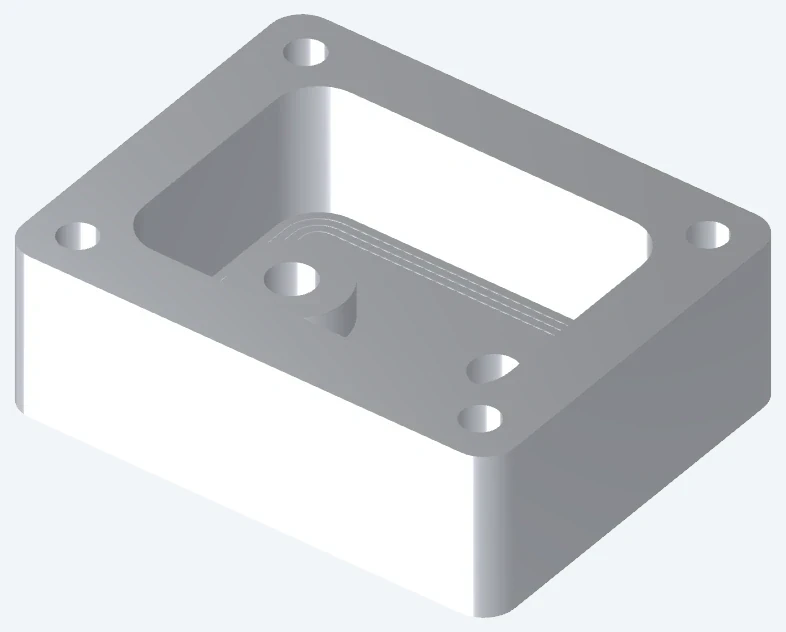
Koneistamme koteloita, joissa on piirilevypaikat ja syvennettyjä tai tasaisia kantopinnoja. Syvennetty rekisteri voi sijoittaa kansi; tasainen pinta jättää sijoituksen erillisten ominaisuuksien varaan. Sulkeutumispinnat täytyy koskettaa toisiaan ennen kuin muu sisäinen geometria estää kanteen sulkeutumisen.

  • Koteloituja lokeroita
  • Kannasten istukkapinnat
  • Liittimen avaukset
Keskustele tästä komponentista
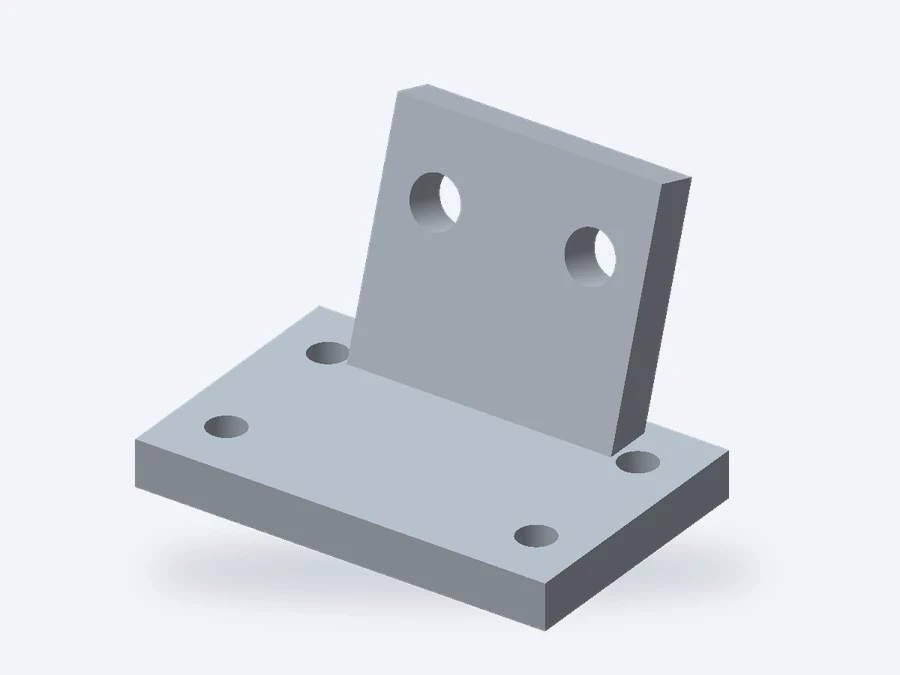
Kiinnike erillisillä kiinnityspinnoilla ja reikäkuvioilla

Kiinnityskannakkeet ja tuennat

Kannake voi täyttää ulkomittansa, mutta silti pitää mittalaitetta vinossa tai poikittain. Kiinnityspinnan kulma ja reikäasemat täytyy siksi viitata laitteiston liitännäispintaan, erityisesti kun kannake yhdistää kahta eri kulmassa olevaa pintaa.

  • Kiinnityspinnat
  • Ruuvikuviot
  • Tuennat
Keskustele tästä komponentista
Akselit, holkit ja sijoitusosat

Akselit, holkit ja sijoitusosat

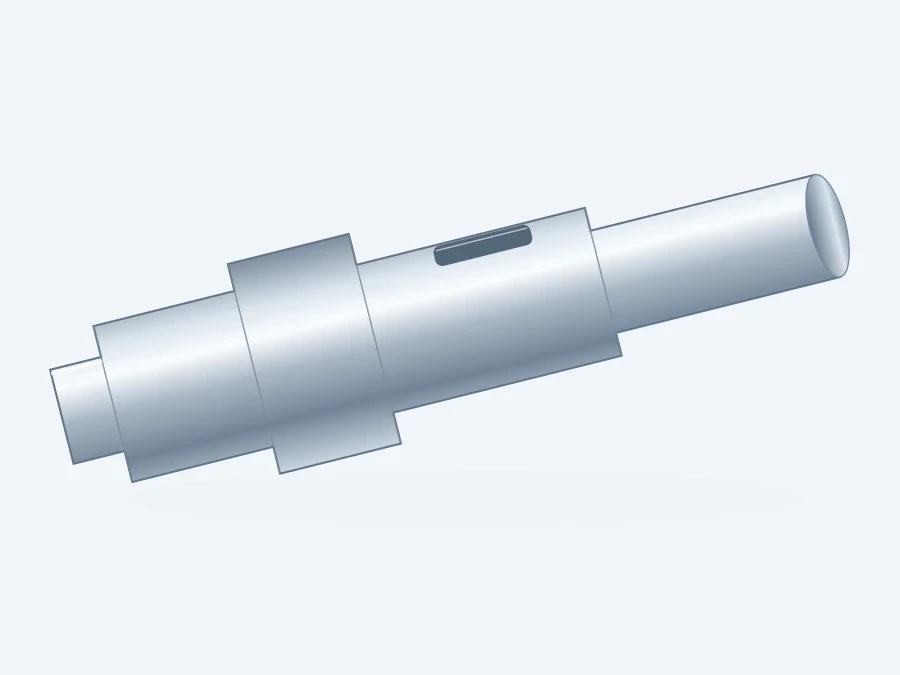
Irrotettavan sijoitusholkkin (locating sleeve) porauksella ohjataan vastinpistettä, kun taas kauluksesta (shoulder) ohjataan asennussyvyyttä. Käsittelemme molemmat ominaisuudet; työpituuden erottaminen sisäänkäyntivinosiirtäjästä (entry chamfer) estää sovituksen määrittämisen pelkästään kokonaispituuden perusteella.

  • Sijoituskulmat (locating diameters)
  • Kaulukset (shoulders)
  • Poikittaissuuntaiset ominaisuudet
Keskustele tästä komponentista
Ripustetut rungot ja monitasoiset osat

Ripustetut rungot ja monitasoiset osat

Kevyt runko yhdistää ohuet ripukset paksuumpiin kiinnitysalustoihin. Taskun syvyys, juurikaarevuudet ja pääsy ripusten takana vaikuttavat siihen, kuinka paljon materiaalia voidaan poistaa säilyttäen tukirakenteet lopullisia leikkauksia varten.

  • Riipustetut seinämät
  • Avoimet taskut
  • Vinot piirteet
Keskustele tästä komponentista
Kokoonpano- ja tarkastuskiinnittimet

Kokoonpano- ja tarkastuskiinnittimet

Koneistamme kiinnitinlevyjä, sijoitinkappaleita ja vaihdettavia tuentayksiköitä. Erikoisesti kertaalleen kuormattavissa olevat kulumaosat ovat hyödyllisiä siinä tapauksessa, että toistuva kuormitus muuten vahingoittaisi pääkiinnitintä; niiden istutuspinnat ja kiinnityskuvio on suunniteltava siten, että vaihtoehtoiset osat palautuvat tarkoitetulle paikalleen.

  • Kontaktien sijainnin määrittäminen
  • Työkappaleen tukiosat
  • Vaihdettavat osat
Keskustele tästä komponentista
Portatut lohkot ja testauspuristimen komponentit

Portatut lohkot ja koekäyttöasemien osat

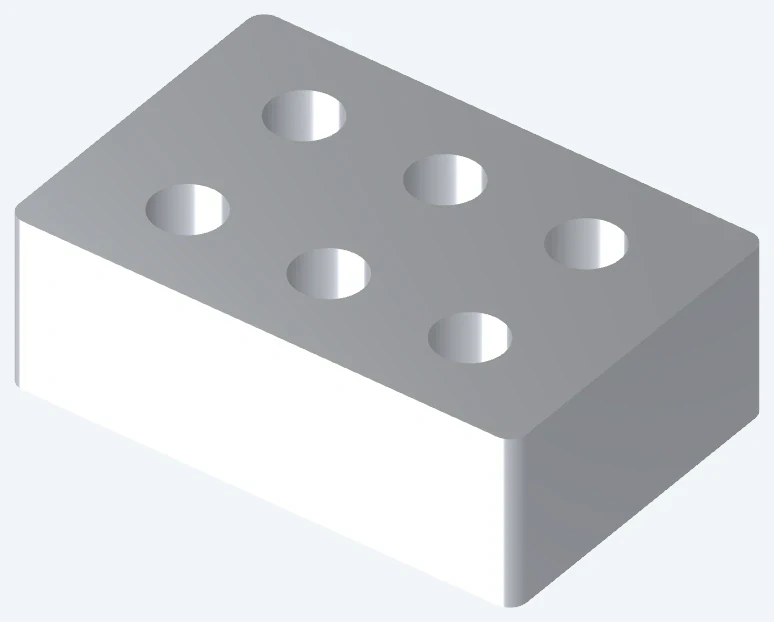
Ristiin porattujen testilohkojen puristusliitokset vaativat pääsyn jäysteiden poistamiseen siinä, missä kulkureitit kohtaavat. Tukin syvyys ja porauksen läpimeno täytyy myös jättää tarkoitettu virtausreitti auki; portin suuaukko yksin ei määritä sisäistä yhteyttä.

  • Leikkaavat kulkutiet
  • Tukin liitokset
  • Tiivistyspinnat
Keskustele tästä komponentista

Lentolaitteiston elektroniikkapakkaus, maalla käytettävä työkalu ja lentokoneasennus

Sama koneistettu muoto voi toimia sekä sovitus- että tarkistuskokoonpanona, uudelleenkäytettävänä maalla käytettävänä kiinnittimenä tai lentokoneasennuksena. Kunkin käyttötavan mukaan muuttuvat ne tarkistukset, jotka tekevät osasta hyödyllisen, sekä ostamiseen vaadittava hyväksyntä.

Kotelon geometria kiinnitys- ja kantopintojen kanssa

Kokonaisen lentolaitteiston elektroniikkakokoonpanon tarkistaminen

Kotelo-prototyyppi on kaikista hyödyllisin, kun sen voi kokoonpanna todellisen piirilevyn, liittimien ja kiinnitysosien kanssa. Koneistamme pyydetyt kiinnitys- ja kotelo-ominaisuudet, jotta teidän tiiminne voi tarkistaa nämä liitokset yhdessä.

Varaa tilaa kytkentäliittimelle ja sen poistopolulle, ei ainoastaan liittimen leikkausaukolle. Suljettu kansi voi myös haitata kaapelien uloskäytiä, kiinnityspulttien päitä tai pohjatason yläpuolelle asennettua piirilevyä.

Laitteiden pakkaus

Korttipiirin eristyskorkeus, liittimien keskilinjat ja kantteen alapinta määrittävät saatavilla olevan komponenttien sijoittelutilan.

Huoltotilaan pääsy

Irrotettava kansi vaatii varaa valitulle työkalulle sekä riittävästi tilaa sen poistamiseen ilman, että naapurilaitteita häiritään.

Kiinnike erillisillä kiinnityspinnoilla ja reikäkuvioilla

Uudelleenkäytettävät maanpinnalla käytettävät tuentavaliitokset ja tarkastustyökalut

Ohuessa kotelo- tai paneeliosassa tuennan tulisi vaikuttaa tarkoitetuilla kosketusalueilla ennen kiinnityspulttien kiristämistä. Kiinnittäminen tuentamattomalle pinnalle voi muuttaa kokoonpanon tai mittauksen kohteena olevaa muotoa.

Kiinnitin, jossa on varaa työkappaleen alapuolelle, mahdollistaa työkappaleen asettamisen ja poistamisen ilman, että valmiit pinnat raahataan paikallisinten yli. Mittaprobit, kiinnityspultit ja liittimet vaativat myös pääsyn työkalujärjestelmän suunnittelussa.

Tukeminen ennen kiinnittämistä

Sijoita kiinnitys tuentojen läheisyyteen; jos kiinnitin käytetään vääristyneen työkappaleen vetämiseen oikeaan asentoon, se muuttaa tarkastusehtoja.

Mittaprobin ja työkalun varaa

Varmista esteetön pääsy jokaiseen tarkastettavaan ominaisuuteen sekä poistumisreitti toimenpiteen jälkeen.

Kokoonpano- ja tarkastuskiinnittimet

Ilmailukoneisiin asennettavien osien hankinta

Asennustyöhön tarvitaan kelpaava sähkö- ja putkiliitosreitti sekä koneistettavissa oleva piirustus. Tarkistamme vaaditun valmistuspaikan, hyväksytyt prosessoijat ja asiakkaan laatuvaatimukset ennen kuin hyväksymme kyseisen työalueen.

VETCNC toimii tehtaissa Kiinassa ja kumppaniverkostossa. Jos tilauksessa rajoitetaan valmistusmaata tai nimetään hyväksytyt lähteet, tämä vaatimus kuuluu alustavaan hankintapäätökseen ennen kuin tekniset tiedostot siirretään.

Suunnitteluvastaava

Piirustuspoikkeamia ei saa ottaa käyttöön ilman määritellyn vastuuhenkilön hyväksyntää. Toimittajan valmistettavuuteen liittyvä ehdotus ei oikeuta suunnittelumuutosta.

Valmistusalue

Käsittelyn hyväksyntä on kattava kyseiselle toimenpiteelle todellisessa lähteessä; samanniminen käsittely ei ole yhtäpitävä hyväksyntä.

Prototyypit, tarkastusnäytteet ja toistotilaukset

Prototyyppi-, hyväksyntä- ja toistovalmistukset tulisi suorittaa eri kysymyksiin vastaamiseksi. Tarjoamme hintaa vaaditulle osan tilalle ja tallenteille siitä vaiheesta, jota tilaatte.

Kehitysprototyypit

Käytä prototyyppiä tarkistamaan kokoonpanon pääsy, akselointi ja varatilat. Kun materiaali tai pintakäsittely poikkeaa lopullisesta osasta, lujuus, kuluminen ja korroosiokäyttäytyminen varmistetaan osista hyväksytyssä tilassa.

Tarkastus- ja hyväksyntänäytteet

Hyväksyntäerän valmistukseen käytetään tarkoitettua materiaalia ja käsittelyreittiä sekä määritellään esitettävät ominaisuudet. Vain onnistunut kokoonpanokoe ei tarjoa ensimmäisen artikkelin paketin ominaisuus-ominaisuus-perusteista todistetta.

Toistotuotantotilaukset

Toistotilaukset tulisi säilyttää vaihtoehtoisesti toimivat rajapinnat, ei ainoastaan nimellinen ulkoinen muoto. Muuttunut liitin, upotusosa tai pinnankäsittely voi vaikuttaa jo vakiintuneeseen sovitukseen, vaikka suurin osa mallista olisi muuttumaton.

Materiaaliviitteet ilmailulaitteiden osiin

Lujuus, massa ja lämpövaste johtavat erilaisiin materiaalivalintoihin kotelolle, kiinnitykselle ja työkalukosketukseen. Alla olevat viitteet määrittelevät jokaisen arvon taustalla olevan raaka-ainetilan; julkaistu materiaalieritelmä ohjaa tilausta.

Materiaaliviitteet ilmailulaitteiden osiin
MateriaaliviiteParametriarvotOsa / raaka-ainekonteksti
6061-T6 / T6511 puristusprofiiliMyötöraja ≥240 MPa; vetolujuus ≥260 MPaKoteloit, kiinnikkeet ja kiinnitinperukset
Ti-6Al-4V · pehmitetty ASTM B348-tankoMyötöraja ≥828 MPa; vetolujuus ≥895 MPaHalkaisija / paksuus <76.2 mm; 20°C
Seos 625 · pehmitettyTiukkuus 8.44 g/cm³; lämmönjohtavuus 9.8 W/(m·K)Lämmön käsittelyyn altistuvat rajapinnat; johtavuus lämpötilassa 21°C
PEEK · TECAPEEK luonnollinenKimmomoduuli 4.2 GPa; lämpölaajenemiskerroin 50 µm/(m·K)Eristyslevyt, ohjaimet ja työkalukosketuspinnat

Lähteet: Hydro-alumiiniseoksen 6061 puristusprofiilien minimiarvot; TIMET-alumiiniseoksen TIMETAL 6-4 sauvaminimiarvot (pitkittäissuunnassa, 20°C); Special Metals -nikkeliseoksen 625 johtavuus 2,100°F/1 h -pehmennysten jälkeen; Ensinger TECAPEEK -luonnonmateriaalin tyypilliset tiedot (kimmokerroin 1 mm/min:ssa; pitkittäinen lämpölaajenemiskerroin 23–60°C).

Jyrsintä, sorvaus ja monitasoinen koneistus

Ominaisuuksien saavutettavuus on hyödyllinen kustannustarkistus ennen suunnittelun lopullista hyväksyntää. Syvät kotelot, tiukkaan sijoitellut ripat sekä usealla pinnalla sijaitsevat reiät voivat vaatia eri työkaluja tai asennuksia, vaikka osa olisi pienikokoinen.

Kokoonpanon sovituksen ohjaavat rajapinnat

Kohdenna tiukemmat toleranssit niille pinnoille, jotka määrittävät sijoituksen, tiivistävät tai koskettavat kokoonpanoa. Yhtä tiukka toleranssi kaikilla ulkopinnoilla lisää työtä ilman, että sovitus välttämättä parantuu.

Ripustetut rungot ja monitasoiset osat

Sijoituspinnat ja reikäasemat

Vapausliitosruuviympyrä mahdollistaa liikettä reikien sisällä. Siellä, missä asennuspaikan täytyy toistua tarkasti, suunnittelussa on oltava määritellyt sijoituspinnat ja paikkatoleranssit, jotka ovat sidottuja kiinnitysviitepisteisiin.

Ohuet seinät ja ripat

Ohut kansi voi näyttää tasaiselta kiinnitettynä, mutta siirtyä vapauttamisen jälkeen. Vapaassa tilassa tai rajoitetussa tilassa tapahtuva hyväksyntä on sovitettava sen toimintatarkoitukseen, ja määritellyt tuennat on käytettävä silloin, kun rajoittamista vaaditaan.

Kierre ja toiminnalliset pinnat

Täysi kierrekiinnitys on lyhyempi kuin kokonaissyöttösyvyys. Kiinnityspituus, sokean reiän varaus ja vastakappaleen ruuvin ulottuma eivät saa jättää työkierrealueen alapuolelle tilaa, joka rikkoo viereistä seinämää.

Mitat käsittelyn jälkeen

Pintakäsittelyllä varustettu sijoituspore voi olla pienempi kuin sen koneistettu koko. Lopullisten mittojen vaatimukset on erotettava peitettyjen sovintojen ja pintakäsittelyllä varustettujen pintojen välillä, ja on ilmoitettava, missä olosuhteissa vastakappale on asennettava.

Viimeistely ilman sovinnon tai sähköisen yhteyden menettämistä

Pintakäsittelyn on sovelluttava sekä toiminnallista pintaa että alttiina olevaa ulkopintaa. Pidämme pintakäsittelyn laajuuden ja valmiin piirustuksen tilan yhdessä tarjouksessa.

Prosessispesifikaatio

Anodointi, muuntokerroskäsittely ja määritelty metallipinnoitus täyttävät erilaisia vaatimuksia. Valinta perustuu prosessispesifikaatioon ja hyväksyttyyn lähteeseen; ulkonäön kuvaus, kuten ”musta pinta”, ei riitä toiminnalliselle pinnalle.

Suojattavuus ja peittävyys

Anodisoitu alumiini muodostaa sähköisesti eristävän pintakerroksen. Kiinnitys- tai maadoituspinnat voivat vaatia määriteltyä vaihtoehtoista käsittelyä tai suojattavaa rajaa, joka pidetään erillään kosmeettisesta ulkopinnasta.

Pinnan karheus tiivistys- ja kosketusalueilla

Yksinäinen karheusarvo ei kuvaudu syvää naarmua tiivistysalueella. Paikallisille virheille ja työkalumerkkien suunnalle on omat hyväksyntävaatimuksensa siinä tapauksessa, että ne leikkaavat tiivistys- tai kosketusreittiä.

Sijoitusominaisuudet ja ensimmäisen osan mittaukset

Tarkistamme liitospinnat, joiden avulla kotelo, kiinnike tai kiinnitin sijoitetaan. Alla olevat numeeriset viittaukset ovat voimassa, kun piirustus valitsee nimetyn sovitus- tai kierrejonon.

Mittausraportti rekisteröi tarkastettujen osien valitut ominaisuudet. IAQG 9102 -FAI-paketti varmistaa sovitut tuotevaatimukset määritellyn prosessin ja dokumentoinnin avulla; se ei korvaa toimittajan hyväksyntää eikä lentokelpoisuuspäätöstä.

Sijoitusominaisuudet ja ensimmäisen osan mittaukset
Ominaisuus / tarkistusParametri tai viiteHyväksyntäyksityiskohta
Sijoitusholkki-akseliH7, nimellisarvo >6–10 mm
0–+0.015 mm
Työporauspituus määritellyn pinnanmuodon jälkeen
Mittajärjestelmän mukaiset kiinnityskierreketKarkea kierrevälillä: M6 × 1.0; M8 × 1.25 mmKierreluokka ja käytettävissä oleva kiinnityspituus pysyvät erillisinä merkintöinä
Kiinnityskannakkeen asennuskuvioSijaintitoleranssi (mm); viitetasojen viittauksetReikäakselit sijoitettu laitteiston kiinnityspintojen suhteen
Ohut kansi tai ripustuslevyinen kehikkoTasaisuus / profiili (mm)Tarkastus piirroksen vapaassa tai rajoitetussa tilassa
Mittaviite20°C standardilämpötilaKirjaa osan lämpötila tai sovellettu korjaus

Mittasuureet ovat nimellisarvoista poikkeavia mittoja. Ensimmäisen osan ja prosessitietueet säilyvät yhdistettyinä hyväksyttyyn osakonfiguraatioon. Viitteet: ELESA+GANTER, DIN ISO 286-taulukot; Bossard, metriset ISO-kierrejä; NIST, standardilämpötila.

Toimittajan kelpoisuuden varmistaminen

Tässä ei väitetä AS9100-sertifiointia, asiakkaan hyväksymää toimittajan statusta tai lentokelpoisuushyväksyntää. Vaaditut hyväksynnät on sovitettava ehdotetun valmistuspaikan ja -alueen kanssa. IAQG OASIS tarjoaa tietoa ilmailualan toimittajien sertifiointiin ja rekisteröintiin.

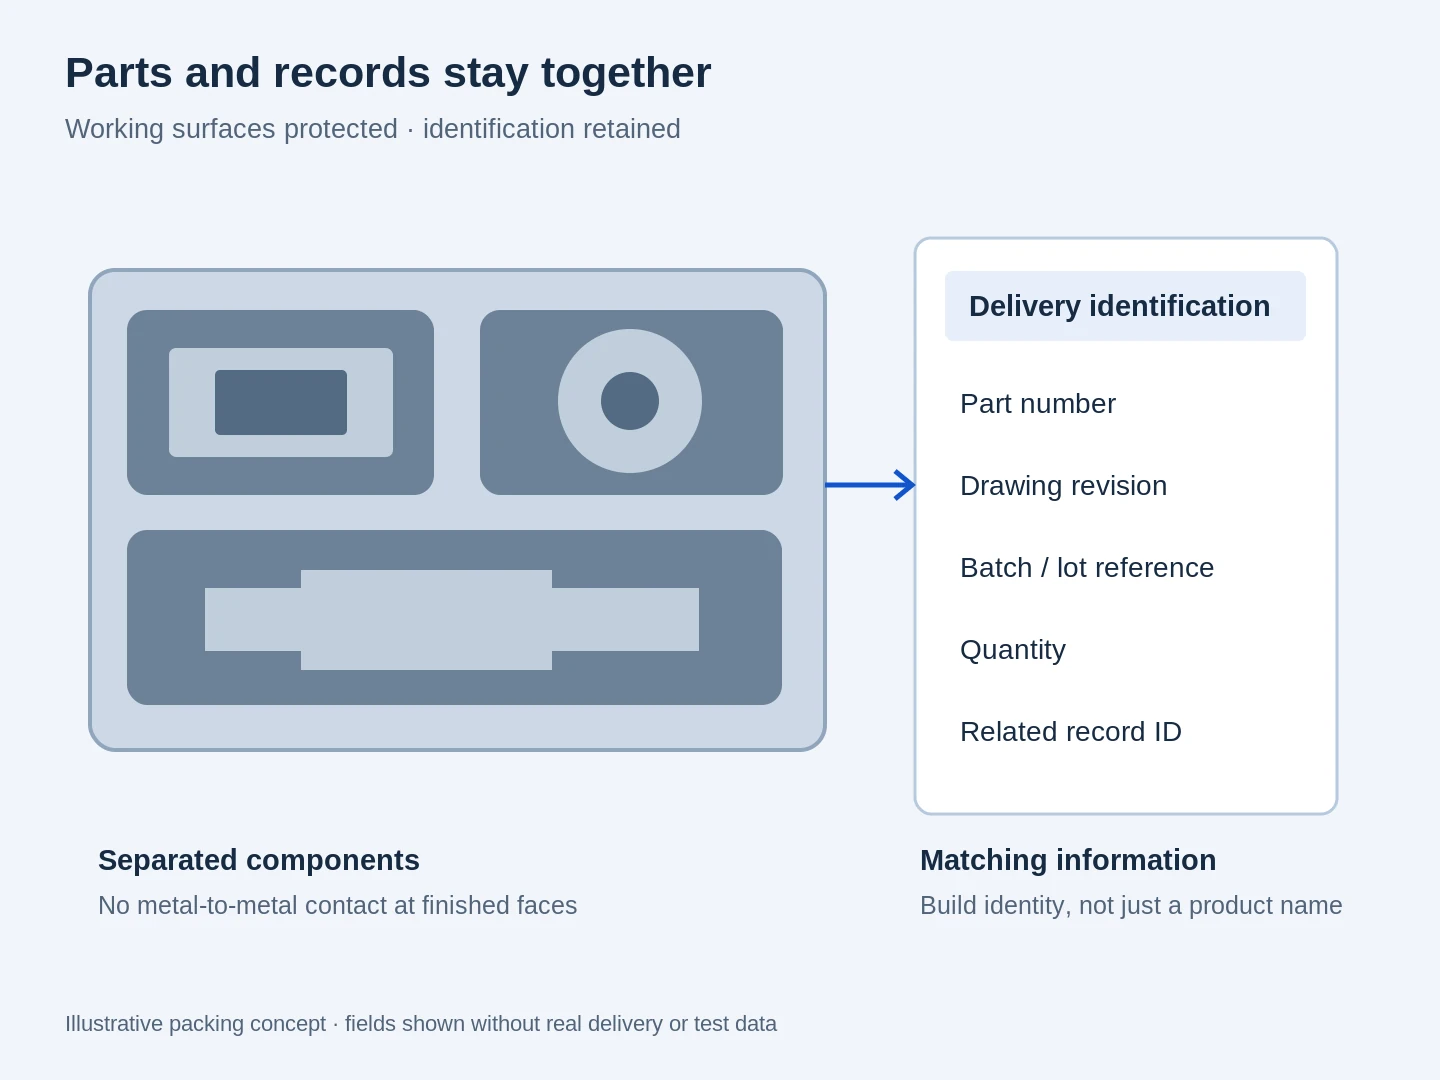
Komponentin tunnistus ja pinnansuojaus

Vastaanottotiimit tarvitsevat tunnistaa oikean vaihtoehdon ilman, että sen toimintapinnat vaarantuvat. Pakkaus ja merkinnät tulisi tukea tätä tarkistusta ennen kuin osa saavuttaa kokoonpanovaiheen.

Pakkausasettelu erillisiin komponentteihin ja tunnistekenttiin osanumerolle, versiolle, erälle, määrälle ja tietueen tunnisteelle

Toimintapintojen suojaaminen

Ohuet ripat, ulkonevat sijoituskohdat ja valmiit reiät vaativat erottelua, jotta vierekkäiset osat eivät voi törmätä niihin. Suojauksen on myös säilytettävä mahdollisuus poistaa osa ilman, että herkkää piirrettä vedetään.

Osien ja tietueiden linkitys

Samankaltaiset koteloitut osat eri liitinmalleineen voivat näyttää samoilta laatikossa. Osaviitteet ja näkyvät pakkausetiketit erottavat vaihtoehdot toisistaan ennen kuin kokoonpanija avaa suojauksen.

Tarkistettujen rakennusten hallinta

Kun vanhoja ja tarkistettuja osia on molempia kiertossa, piirustuksen tarkistusmerkintä pakkausmerkinnässä estää vastaanottotiimin käsittelemästä niitä vaihtoehtoisina. Aiemman varaston hyväksytty käsittely kuuluu muutosjulkaisun yhteyteen.

Ilmailukoneistuksen kysymykset

Voitteko antaa tarjouksen koteloille ennen kuin kaikki ei-kriittiset tiedot ovat lopullisia?

Kyllä. Alustava tarjous voi perustua selvästi tunnistettavaan suunnittelun versioon ja luetteloida sen avoimet kohdat. Erottele ratkaisemattomat ulkonäköön liittyvät tiedot niistä mitoista, jotka määrittävät raaka-ainekappaleen koon, seinämän paksuuden tai kokoonpanorajapinnat; nämä kohdat voivat muuttaa valmistusprosessia ja hintaa.

Voivatko kotelovariantit jakaa saman puolivalmiin osan tai yhteisen koneistuksen?

Ne voivat jakaa varhaisia koneistusvaiheita, kun ulkogeometria, raakapalat ja tärkeimmät taskut ovat samanlaiset. Liitinaukko, joka poistaa kiinnityspinnan, voi muuttaa tätä koneistusreittiä. Määrittele varianttimäärät erikseen, jotta yhteinen työ ja varianttikohtainen työ voidaan erottaa tarjouksessa.

Voiko näytteepäinen osa korvata piirustuksen maalaitteiston varaosalle?

Näyte voi selventää muotoa ja kokoonpanoa, mutta kulumaa, pinnoitteita ja aiemmin tehtyjä korjauksia voidaan käyttää peittämään alkuperäiset mitat tai materiaali. Korvaava osa edellyttää silti virallisesti hyväksyttyä määritelmää toiminnallisista sovituksista, materiaalista ja hyväksyntävaatimuksista. Pelkän mitatun näytteen kopioiminen voi johtaa sen kuluman uudelleen tuottamiseen.

Vaatiiko tarkistettu osa aina täysin uuden FAI-paketin?

Ei kaikki muutokset ole samanlaista laajuutta. Soveltuva 9102-versio ja asiakkaan vaatimukset määrittävät arvioitavien ominaisuuksien ja mahdollisen täydellisen tai osittaisen FAI:n soveltuvuuden. Muutoksen arviointi on saatava päätökseen ennen kuin aiemmin esitettyä FAI:ta voidaan käyttää tarkistetun osan valmistukseen.

Voiko määritellyn seoksen korvata helpommin saatavilla olevalla luokalla?

Ainoastaan virallisesti hyväksytyn suunnittelun tai ostotoiminnon kautta. Vastaavuus korroosion, väsymisen ja materiaalin tilan osalta arvioidaan ominaisuus kerrallaan tätä hyväksymisreittiä käyttäen. Tarjouksessa pidämme kiinni määritellystä luokasta, ellei vaihtoehtoista luokkaa erikseen hyväksytä.

Voimmeko ostaa osia ennen hyväksyttyä lopputeostamme?

Tämä siirto voidaan tarjota erikseen. Siinä on ilmoitettava esitekstuurimitat, suojellut pinnat sekä henkilö, joka varmentaa lopullisen komponentin käsittelyn jälkeen. Osan hyväksyminen ulkoisen käsittelyn ennen ja valmiin komponentin toimitus ovat eri toimitusalueita.

Voiko tilaukseen käyttää toista valmistuskumppania?

Kumppanisuhteesta tai suorasta esittelystä voidaan keskustella tarvittaessa. Sovi itsestään valmistajasta ja vastuualueista ennen julkaisua; lähteen vaihtaminen edellyttää edelleen projektin kelpoisuusvaatimuksien ja asiakkaan hyväksynnän täyttämistä.

Miten arkaluontoista teknistä tietoa tulisi jakaa?

Aloita ei-arkaluontoisella kuvauksella. Sovi luottamuksellisuudesta, vastaanottajan valtuutuksesta ja sopivasta siirtotavasta ennen rajoitettujen teknisten tietojen vaihtoa. Älä lataa rajoitettuja tietoja yleiseen tiedustelulomakkeeseen.

HANKKEEN TUKI

Keskustele ilmailukomponentistasi

Aloita komponentin käyttötarkoituksella ja toimittajan vaatimuksilla ehdotetusta tilauksesta. Käytä ei-herkkää kuvausta, kunnes siirtoreitti on sovittu.

VETCNCCNC VALMISTUS
Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB