Przejdź do treści
VETCNCCNC MANUFACTURING
Ilustracja obrabianego obudowy i elementów uchwytu na niebieskim tle przemysłowym

Obróbka CNC dla przemysłu lotniczego i kosmicznego

Wykonujemy obróbkę obudów, wsporników, wałów oraz narzędzi do rozwoju sprzętu lotniczego i wyposażenia naziemnego. Prace przeznaczone do montażu na pokładzie statku powietrznego wymagają wstępnej analizy zamierzonego zastosowania oraz wymagań dostawcy przed przyjęciem zamówienia.

  • Elementy rozwojowe
  • Sprzęt naziemny
  • Narzędzia montażowe i kontrolne

Obudowy, wsporniki i elementy narzędziowe

Dostarczamy obudowy, uchwyty, elementy pozycjonujące oraz szczegóły osprzętu do sprzętu lotniczego. Poniższe rodziny komponentów obejmują zamknięcia obudów, wyrównanie urządzeń, pasowania obrotowe oraz lokalizację uchwytów.

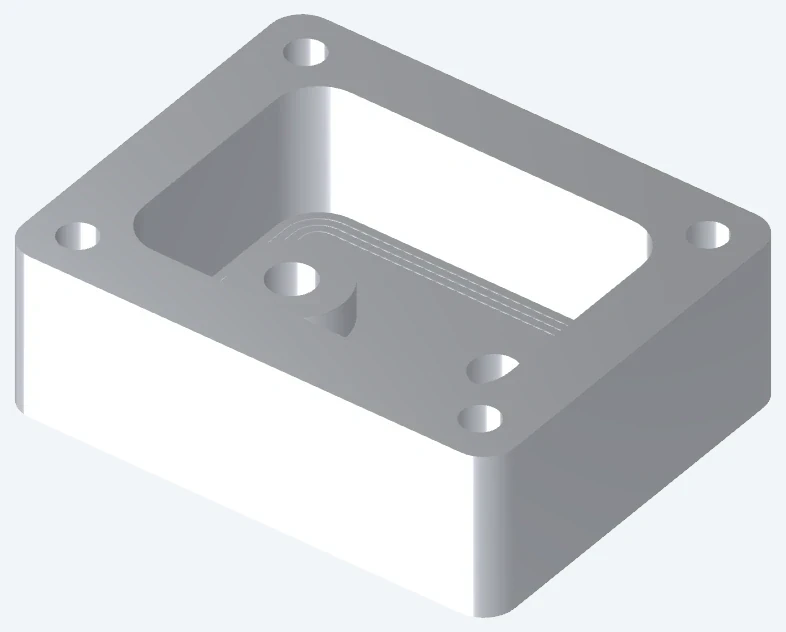
Geometria obudowy z powierzchniami montażowymi i interfejsami pokrywy

Obudowy systemów awioniki

Wykonujemy obudowy z uchwytami pod płytki oraz z zagłębionymi lub płaskimi gniazdami pod pokrywę. Zagłębienie może służyć do precyzyjnego pozycjonowania pokrywy; płaska powierzchnia przekazuje funkcję lokalizacji innym cechom konstrukcyjnym. Powierzchnie zamykające muszą się stykać przed zatrzymaniem pokrywy przez inne elementy wnętrza.

  • Kieszenie obudowy
  • Gniazda pod pokrywy
  • Otwory na złącza
Omów ten komponent
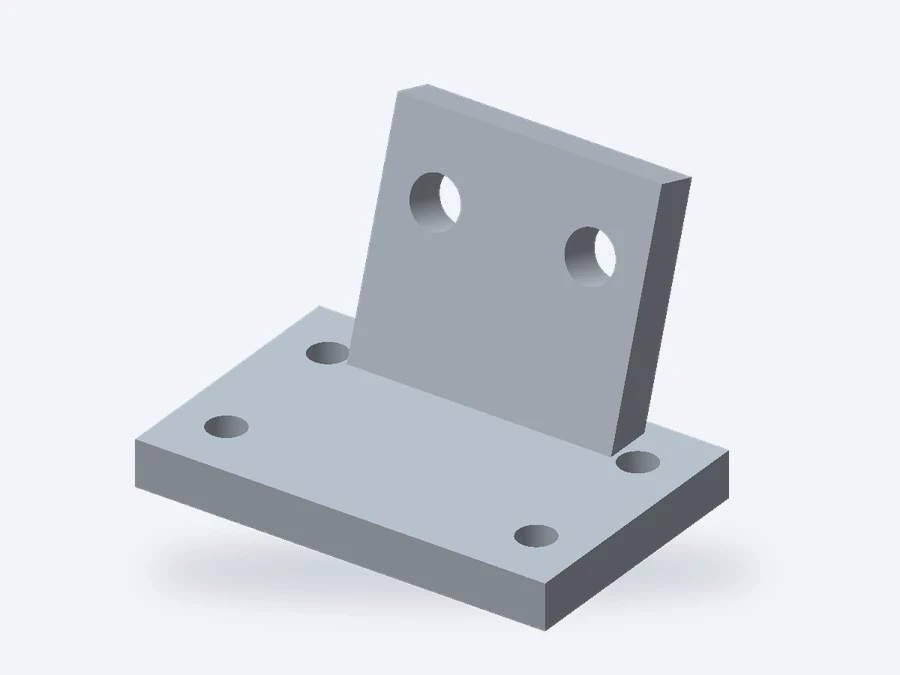
Uchwyt z wyraźnymi powierzchniami montażowymi i wzorami otworów

Wsporniki montażowe i uchylniki

Wspornik może spełniać wymagania dotyczące zewnętrznych wymiarów, ale nadal powodować nachylenie lub przesunięcie instrumentu. Kąt powierzchni montażowej oraz położenie otworów muszą więc odnosić się do interfejsu sprzętu — szczególnie w przypadku wspornika łączącego dwie powierzchnie nachylone pod różnymi kątami.

  • Powierzchnie montażowe
  • Układy otworów mocujących
  • Rozpory wzmacniające
Omów ten komponent
Wały, tuleje i elementy pozycjonujące

Wały, tuleje i elementy pozycjonujące

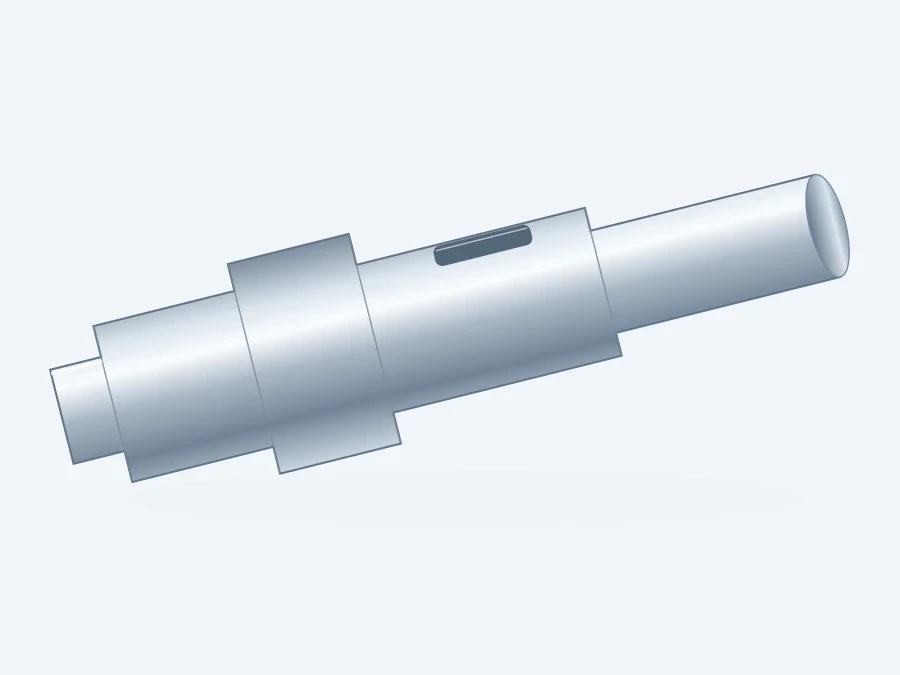
Dla wyjmowanego tuleja lokalizacyjnego średnica otworu określa pasowanie do wałka, natomiast stopa określa głębokość wsadzenia. Obrabiamy obie te cechy; oddzielne określenie długości roboczej od fazowania wejściowego zapobiega definiowaniu pasowania wyłącznie na podstawie całkowitej długości.

  • Średnice lokalizacyjne
  • Stopy
  • Cechy poprzeczne
Omów ten komponent
Ramki z rozporkami wzmacniającymi oraz wielościenne części

Ramki z rozporkami wzmacniającymi oraz wielościenne części

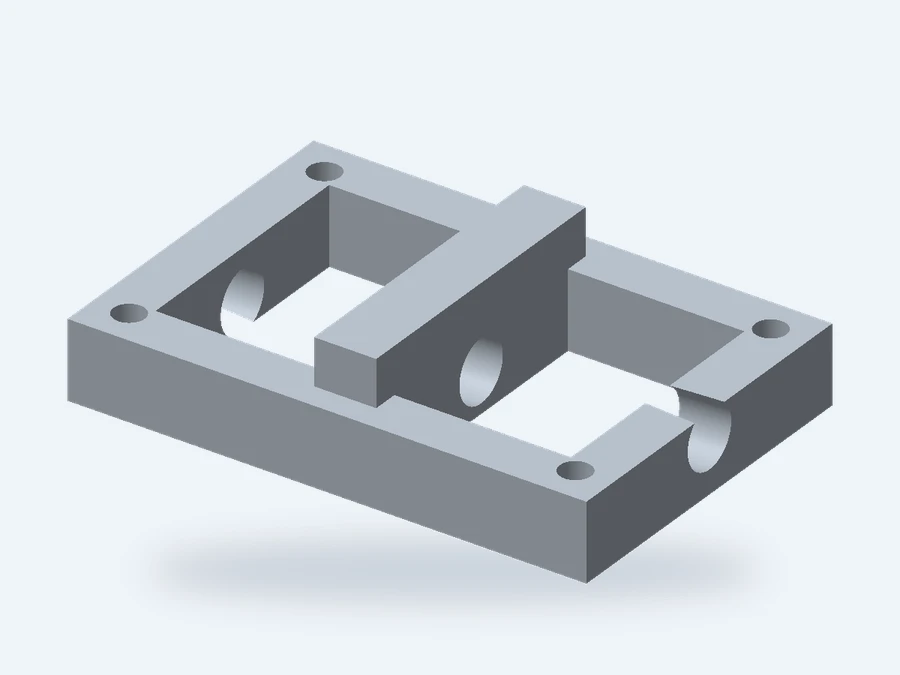
Lekkie ramki łączą cienkie rozporki ze znacznie grubszymi płaskimi obszarami montażowymi. Głębokość kieszeni, promienie zaokrągleń przy podstawie oraz dostęp do obszarów za rozporami wpływają na ilość materiału możliwego do usunięcia przy jednoczesnym zachowaniu wystarczającej sztywności na końcowe operacje obróbkowe.

  • Ściany z rozporkami wzmacniającymi
  • Otwarte kieszonki
  • Elementy nachylone
Omów ten komponent
Uchwyty montażowe i kontrolne

Uchwyty montażowe i kontrolne

Wykonujemy płyty uchwytnicze, elementy lokalizacyjne oraz wymienne detale wsporcze. Oddzielne elementy zużywalne są przydatne tam, gdzie powtarzające się obciążenia mogłyby uszkodzić główną płytę uchwytniczą; ich powierzchnie osadzenia oraz układ mocowania muszą umożliwiać zamontowanie zamiennika w dokładnie tym samym położeniu co oryginał.

  • Powierzchnie kontaktowe lokalizujące
  • Podpórki przedmiotów obrabianych
  • Wymienne elementy
Omów ten komponent
Blok z kanałami i elementy stanowiska testowego

Blok z kanałami i elementy stanowisk testowych

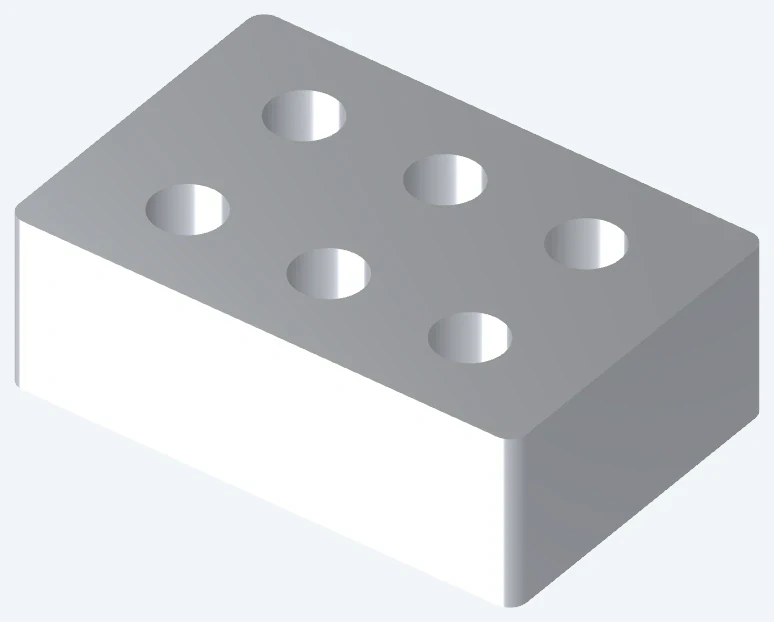
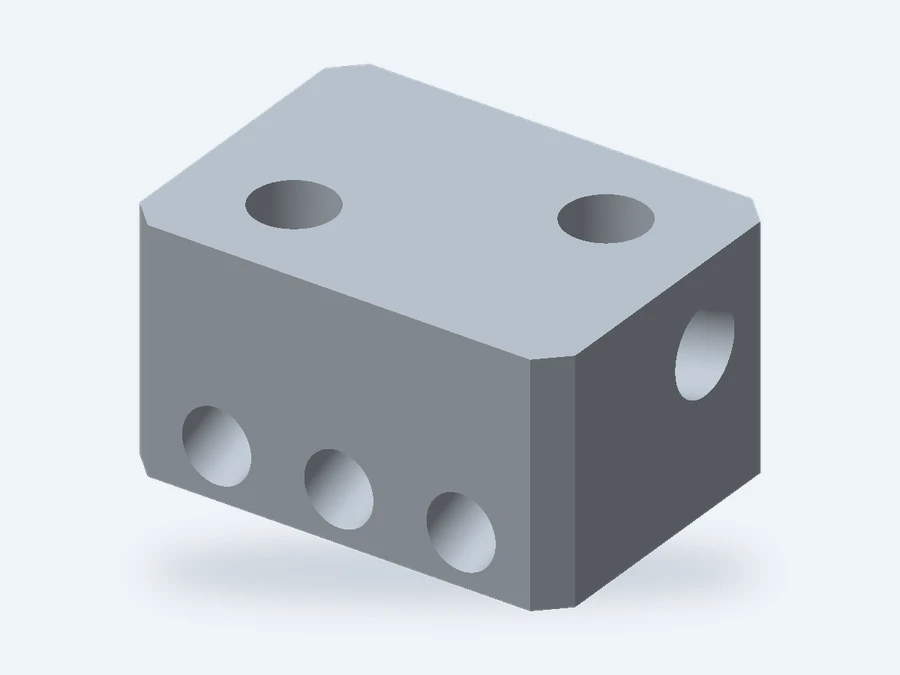
Bloki testowe z wiertłami poprzecznymi wymagają dostępu do usuwania wyprasek w miejscach, gdzie kanały się spotykają. Głębokość wkładki i przebicie wiertła muszą również pozostawić zamierzony kanał przepływu otwarty; sam tylko wlot portu nie określa połączenia wewnętrznego.

  • Przecinające się kanały
  • Powierzchnie styku wkładek
  • Powierzchnie uszczelniające
Omów ten komponent

Opakowania dla systemów awioniki, narzędzia naziemne oraz montaż na pokładzie statku powietrznego

Ten sam obrabiany kształt może służyć jako element do sprawdzenia dopasowania w zespole, wielokrotnie używane narzędzie montażowe naziemne lub element montażu na pokładzie statku powietrznego. Każde zastosowanie zmienia kryteria sprawdzania, które czynią detal użytecznym, oraz rodzaj zatwierdzenia wymaganego do jego zakupu.

Geometria obudowy z powierzchniami montażowymi i interfejsami pokrywy

Sprawdzanie kompletnego zespołu awioniki

Prototyp obudowy jest najbardziej przydatny, gdy można go zmontować z rzeczywistą płytą, złączkami i elementami mocującymi. Obrabiamy żądane cechy montażowe i obudowy, aby Państwa zespół mógł sprawdzić te interfejsy łącznie.

Zarezerwuj przestrzeń nie tylko na połączone złącze, ale także na ścieżkę jego demontażu. Zamknięta pokrywa może również utrudniać wyprowadzenie kabli, zakłócać umieszczenie głów śrub lub płytę zamontowaną nad dnem wgłębienia.

Opakowania urządzeń

Wysokość dystansowania płyty, osie środkowe złączy oraz dolna powierzchnia pokrywy określają dostępną objętość dla komponentów.

Dostęp serwisowy

Demontowalna pokrywa wymaga luzu na wybrany narzędzie oraz wystarczającej przestrzeni do jego wyjęcia bez zakłócania pracy sąsiednich urządzeń.

Uchwyt z wyraźnymi powierzchniami montażowymi i wzorami otworów

Wielokrotnie używane narzędzia wspomagające pracę naziemną oraz narzędzia kontrolne

Dla cienkiej obudowy lub panelu podpory powinny działać w miejscach przewidzianych kontaktów jeszcze przed dokręceniem imadeł. Dokręcanie imadeł do niepodpartej powierzchni może zmienić kształt podlegający montażowi lub pomiarowi.

Układ z luzem pod przedmiotem obrabianym umożliwia załadunek i wyjmowanie bez przeciągania gotowych powierzchni po lokalizatorach. Dostęp dla sond, elementów mocujących i złączy należy również uwzględnić w układzie narzędziowym.

Podpora przed dokręceniem imadeł

Umieść ogranicznik w pobliżu podpór; użycie imadła do wprowadzenia odkształconego przedmiotu obrabianego w położenie zmienia warunki kontroli.

Luz dla sond i narzędzi

Zapewnij niezakłócony dostęp do każdej kontrolowanej cechy oraz ścieżkę wycofania po wykonaniu operacji.

Uchwyty montażowe i kontrolne

Zakup części przeznaczonych do montażu na pokładzie statku powietrznego

Prace montażowe wymagają kwalifikowanej ścieżki dostaw oraz rysunku nadającego się do obróbki. Sprawdzamy wymagane miejsce produkcji, zatwierdzone podmioty wykonawcze oraz klauzule jakościowe klienta przed przyjęciem takiego zakresu prac.

VETCNC współpracuje z fabrykami w Chinach oraz siecią partnerów. Jeśli zamówienie ogranicza kraj produkcji lub określa zatwierdzone źródła, takie wymaganie musi zostać uwzględnione na etapie początkowego dobierania źródeł, zanim pliki techniczne zostaną przekazane.

Uprawnienia do projektowania

Odchylenia od rysunku wymagają akceptacji przez upoważnioną osobę. Sugestia podmiotu wykonawczego dotycząca wykonalności produkcyjnej nie uprawnia do zmiany projektu.

Zakres produkcji

Zatwierdzenie podmiotu wykonawczego musi obejmować wymaganą operację przeprowadzaną w rzeczywistym źródle; podobnie nazwana obróbka nie stanowi równoważnego zatwierdzenia.

Wytwarzanie prototypów, próbki inspekcyjne i powtarzane zamówienia

Wytwarzanie prototypów, akceptacyjne oraz powtarzane powinny odpowiadać na różne pytania. Wyceniamy stan części i dokumentację wymagane dla etapu, który zamawiasz.

Prototypy rozwojowe

Wykorzystaj prototyp do sprawdzenia dostępności montażu, współosiowości i luzów. Jeśli materiał lub wykończenie prototypu różni się od końcowej części, wyniki kontroli dopasowania nie mogą stanowić podstawy oceny wytrzymałości, odporności na zużycie ani odporności na korozję końcowego elementu.

Próbki inspekcyjne i akceptacyjne

Dla wytwarzania akceptacyjnego należy użyć zamierzonego materiału i ścieżki obróbki oraz określić charakterystyki do przekazania. Samo pomyślne próbné złożenie nie zapewnia dowodów charakterystyka po charakterystyce zawartych w pakiecie pierwszego artykułu.

Powtarzanie zamówień na komponenty

Powtarzane zamówienia powinny zachowywać wzajemnie zamienne interfejsy, a nie tylko nominalny zewnętrzny kształt. Zmiana złącza, wkładki lub wykończenia może wpływać na istniejące dopasowanie, nawet jeśli większość modelu pozostaje bez zmian.

Odniesienia materiałowe dla części wyposażenia lotniczego

Wytrzymałość, masa i odpowiedź termiczna prowadzą do różnych wyborów materiałów dla obudowy, mocowania i powierzchni styku narzędzi. Poniższe odniesienia wskazują stan surowca stojący za każdą wartością; obowiązującą specyfikację materiału kontroluje zamówienie.

Odniesienia materiałowe dla części wyposażenia lotniczego
Odniesienie materiałoweWartości parametrówKontekst części / surowca
6061-T6 / T6511 – wyciskGranica plastyczności ≥240 MPa; wytrzymałość na rozciąganie ≥260 MPaKorpusy, uchwyty i podstawy oprzyrządowania
Stop Ti-6Al-4V · odpuszczony pręt ASTM B348Granica plastyczności ≥828 MPa; wytrzymałość na rozciąganie ≥895 MPaŚrednica / grubość <76.2 mm; 20°C
Stop 625 · odpuszczonyGęstość 8.44 g/cm³; przewodność cieplna 9.8 W/(m·K)Interfejsy narażone na działanie temperatury; przewodność cieplna w temperaturze 21°C
PEEK · TECAPEEK naturalnyModuł sprężystości 4.2 GPa; współczynnik rozszerzalności 50 µm/(m·K)Dystanse, prowadnice i powierzchnie styku narzędzi

Źródła: ekstruzja stopu aluminium Hydro 6061 – minimalne wymiary profili; pręty TIMET TIMETAL 6-4 – minimalne wymiary (kierunek podłużny, 20°C); stop Special Metals Alloy 625 (przewodność po wyżarzaniu w temperaturze 2,100°F/1 h); typowe dane materiałowe Ensinger TECAPEEK naturalny (moduł sprężystości przy grubości 1 mm/min; współczynnik rozszerzalności liniowej, 23–60°C).

Frezowanie, toczenie i wielostronne obrabianie

Dostęp do cech geometrycznych to przydatna kontrola kosztów przed zatwierdzeniem projektu. Głębokie wgłębienia, blisko siebie usytuowane żeberka oraz otwory na kilku powierzchniach mogą wymagać różnych narzędzi lub ustawień nawet przy małych gabarytach detalu.

Powierzchnie styku decydujące o dopasowaniu zespołu

Ścisłe tolerancje należy stosować wyłącznie do powierzchni, które lokalizują, uszczelniają lub stykają się z zespołem. Jednakowo ścisła tolerancja na każdej powierzchni zewnętrznej zwiększa nakład pracy bez konieczności poprawy dopasowania.

Ramki z rozporkami wzmacniającymi oraz wielościenne części

Powierzchnie lokalizujące i położenie otworów

Wzór otworów pod śruby luzujące umożliwia przesuw w granicach średnic otworów. Tam, gdzie pozycja montażowa musi być powtarzalna, projekt powinien zawierać zdefiniowane cechy lokalizujące oraz sterowanie położeniem powiązane z bazami montażowymi.

Cienkie ścianki i żeberka

Cienka pokrywa może wyglądać na płaską podczas zamocowania, ale ulec odkształceniu po jego zwolnieniu. Akceptacja w stanie swobodnym lub ograniczonym powinna odpowiadać funkcji detalu; w przypadku wymagania ograniczenia należy stosować określone podpory.

Wkręty i powierzchnie funkcyjne

Pełna długość zaczepienia gwintu jest krótsza niż całkowita głębokość wierconego otworu. Długość wkładki, luz w otworze ślepym oraz zasięg współpracującej śruby muszą zapewnić wystarczającą przestrzeń poniżej czynnego gwintu, bez przebicia sąsiedniej ścianki.

Wymiary po obróbce cieplnej lub powłokowej

Pokryta powierzchnia otworu lokalizującego może mieć mniejszy średnicę niż jej wymiar po obróbce mechanicznej. Wymagania dotyczące końcowej średnicy muszą wyraźnie rozróżniać pasowania zabezpieczone maską od powierzchni pokrytych oraz określać warunki, w jakich współpracujący element musi zostać wmontowany.

Wykańczanie bez utraty dopasowania lub kontaktu elektrycznego

Obróbka powierzchniowa musi być odpowiednia zarówno dla powierzchni funkcyjnej, jak i dla widocznej powierzchni zewnętrznej. Zakres obróbki powierzchniowej oraz stan rysunku końcowego uwzględniamy razem w ofercie.

Specyfikacja procesu

Anodowanie, powłoki konwersyjne oraz określone pokrycia spełniają różne wymagania. Wybór procesu określa specyfikacja procesu oraz zatwierdzony źródłowy dostawca; opis wyglądów, np. „czarny wykończeniowy”, jest niewystarczający dla powierzchni funkcyjnej.

Maskowanie i pokrycie

Anodowane aluminium posiada warstwę powierzchniową o właściwościach izolacyjnych elektrycznych. Obszary do klejenia lub uziemienia mogą wymagać określonego alternatywnego rodzaju obróbki lub granicy maskowania, oddzielonej od estetycznej powierzchni zewnętrznej.

Tekstura na powierzchniach uszczelniających i stykowych

Wartość chropowatości sama w sobie nie opisuje głębokiego zadrapania na powierzchni uszczelniającej. Wady lokalne oraz kierunek śladów narzędziowych wymagają osobnych kryteriów akceptacji w miejscach przecinania toru uszczelnienia lub kontaktu.

Elementy lokalizujące i pomiary pierwszego egzemplarza

Sprawdzamy interfejsy lokalizujące obudowę, wspornik lub uchwyty. Poniższe wartości liczbowe stosuje się, gdy rysunek określa nazwaną dopasowanie lub serię gwintów.

Raport wymiarowy dokumentuje wybrane cechy badanych części. Pakiet FAI wg standardu IAQG 9102 weryfikuje uzgodnione wymagania produktowe za pośrednictwem zdefiniowanego procesu i dokumentacji; nie stanowi on zamiennika zatwierdzenia dostawcy ani decyzji dotyczącej lotniczości.

Elementy lokalizujące i pomiary pierwszego egzemplarza
Element / kontrolaParametr lub odniesienieSzczegóły akceptacji
Otaczająca otwór lokalizującyH7, nominalnie >6–10 mm
0 do +0.015 mm
Długość robocza otworu po określonym wykończeniu
Metryczne gwinty mocująceGwint grubozębny: M6 × 1.0; M8 × 1.25 mmKlasa gwintu i użyteczna długość zaczepienia pozostają osobnymi oznaczeniami
Wzór montażowy wspornikaTolerancja położenia (mm); odniesienia do elementów odniesieniaOsie otworów zlokalizowane względem powierzchni montażowych urządzenia
Cienka pokrywa lub ramka z żebramiPłaskość / kształt (mm)Badanie w stanie swobodnym lub ograniczonym zgodnie z rysunkiem
Odniesienie wymiarowe20°C standardowa temperatura odniesieniaZarejestrować temperaturę detalu lub zastosowaną korektę

Wartości dopasowania to odchylenia wymiarowe od wartości nominalnej. Rekordy pierwszego egzemplarza i procesu pozostają powiązane z zaakceptowaną konfiguracją detalu. Odnośniki: ELESA+GANTER, tabele DIN ISO 286; Bossard, metryczne gwinty ISO; NIST, standardowa temperatura odniesienia.

Kwalifikacja dostawcy

Nie stawia się tutaj żadnych roszczeń dotyczących certyfikacji AS9100, statusu dostawcy zatwierdzonego przez klienta ani zatwierdzenia lotniczości. Wymagane zatwierdzenia muszą odpowiadać zaproponowanemu miejscu produkcji i zakresowi działań. System IAQG OASIS udostępnia informacje dotyczące certyfikacji i rejestracji dostawców w branży lotniczej.

Identyfikacja komponentu i ochrona powierzchni

Zespół odbiorczy musi jednoznacznie zidentyfikować właściwy wariant, nie narażając przy tym jego roboczych powierzchni. Opakowanie i etykiety powinny wspierać tę kontrolę jeszcze przed dotarciem części do montażu.

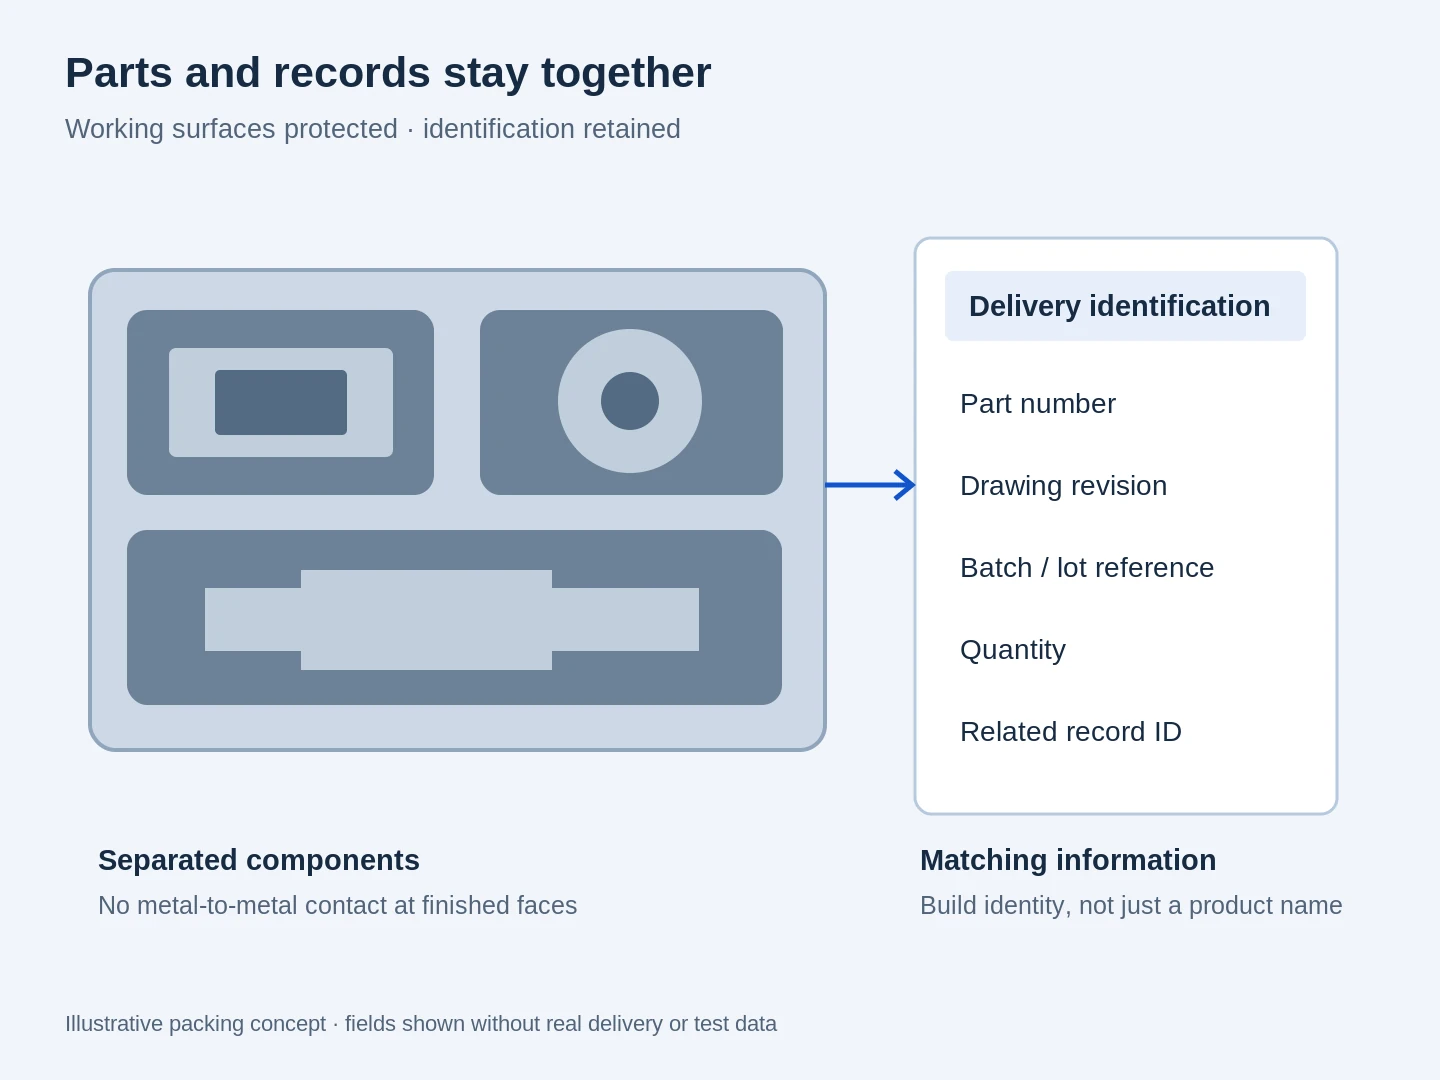
Układ pakowania z oddzielonymi komponentami oraz polami identyfikacyjnymi: numer części, rewizja, partia, ilość i identyfikator rekordu

Ochrona powierzchni funkcjonalnych

Cienkie żeberka, wystające elementy lokalizujące oraz gotowe otwory wymagają oddzielenia, aby sąsiednie części nie mogły ich uszkodzić. Ochrona musi również zapewniać możliwość wyjęcia części bez ciągnięcia za delikatny element.

Powiązanie części z dokumentacją

Podobne obudowy z różnymi układami złącz mogą wyglądać identycznie w tacach. Oddzielne oznaczenia części i widoczne etykiety opakowań pozwalają rozróżnić warianty jeszcze przed otwarciem ochrony przez montażystę.

Zarządzanie zaktualizowanymi wersjami wyrobów

Gdy jednocześnie krąży zarówno stara, jak i zaktualizowana wersja części, numer rewizji rysunku na opakowaniu zapobiega błędnej interpretacji tych wersji jako wzajemnie zamienialnych przez zespół odbiorczy. Sposób postępowania z wcześniejszymi zapasami określa dokument wydania zmiany.

Pytania dotyczące frezowania dla przemysłu lotniczego

Czy można przygotować ofertę na obudowę, zanim wszystkie szczegóły niestotne dla funkcji zostaną ostatecznie ustalone?

Tak. Wstępna oferta może opierać się na wyraźnie zidentyfikowanej wersji projektu i zawierać listę otwartych punktów. Nierozstrzygnięte szczegóły wyglądu należy oddzielić od wymiarów określających gabaryt surowca, grubość ścianek lub interfejsy montażowe — te parametry mogą wpływać na trasę technologiczną i cenę.

Czy różne wersje obudowy mogą korzystać z tego samego półfabrykatu lub wspólnych operacji obróbkowych?

Mogą one współdzielić wczesne operacje, gdy geometria zewnętrzna, rodzaj i gabaryty surowca oraz główne kieszenie są identyczne. Otwór pod złącze, który usuwa powierzchnię chwytową, może jednak zmienić trasę technologiczną. Ilości poszczególnych wariantów należy podawać osobno, aby w ofercie można było wyraźnie rozróżnić prace wspólne od prac specyficznych dla danego wariantu.

Czy pojedyncza próbka może zastąpić rysunek techniczny części zamiennych do sprzętu naziemnego?

Próbka może ułatwić zrozumienie kształtu i sposobu montażu, ale zużycie, powłoki oraz wcześniejsze naprawy mogą ukrywać oryginalne wymiary lub materiał. Zamiennik nadal wymaga autoryzowanej definicji dopasowań roboczych, materiału oraz wymagań akceptacyjnych. Samo kopiowanie zmierzonych wymiarów próbki może spowodować powielenie jej zużycia.

Czy zaktualizowana część zawsze wymaga całkowicie nowego pakietu FAI?

Nie każda zmiana ma ten sam zakres. Ocena charakterystyk objętych zmianą oraz konieczność pełnego lub częściowego FAI zależy od obowiązującej rewizji 9102 oraz wymagań klienta. Ocena zmiany musi zostać zakończona przed wykorzystaniem wcześniejszego pakietu FAI do zaktualizowanej wersji wyrobu.

Czy można zastąpić określony stop innym, łatwiejszym do zdobycia stopniem?

Tylko poprzez upoważnioną ścieżkę projektowania lub zatwierdzania zakupów. Podobne nazwy stopów lub nominalna wytrzymałość nie gwarantują równoważności pod względem odporności na korozję, zmęczenia czy stanu materiału. Zachowujemy w ofercie podaną klasę materiału, chyba że wyraźnie zaakceptowano alternatywę.

Czy możemy zakupić części przed naszą zatwierdzoną operacją wykańczania?

Tę przekazanie można zaoferować cenowo. Musi ono określać wymiary części przed wykańczaniem, powierzchnie chronione oraz osobę odpowiedzialną za weryfikację gotowego komponentu po obróbce. Część przyjęta przed zewnętrzną operacją wykańczania i gotowy komponent to różne zakresy dostawy.

Czy można użyć innego partnera produkcyjnego do realizacji zamówienia?

Umowę partnerską lub bezpośrednią prezentację można omówić w odpowiednim momencie. Zgadnij rzeczywistego producenta i obszar odpowiedzialności przed wydaniem zamówienia; zmiana źródła pozostaje podległa wymogom kwalifikacyjnym projektu oraz zatwierdzeniu przez klienta.

Jak należy udostępniać poufne informacje techniczne?

Zacznij od opisu niepoufnego. Zgadnij warunki poufności, uprawnienia odbiorcy oraz odpowiednią metodę przekazu przed wymianą ograniczonych informacji technicznych. Nie przesyłaj danych ograniczonych za pośrednictwem ogólnego formularza kontaktowego.

WSPARCIE PROJEKTOWE

Omów swoją część lotniczą

Zacznij od określenia przeznaczenia komponentu oraz wymagań dostawcy dotyczących planowanego zamówienia. Używaj opisu niepoufnego, dopóki nie uzgodniono ścieżki przekazu.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB