Przejdź do treści
VETCNCCNC MANUFACTURING
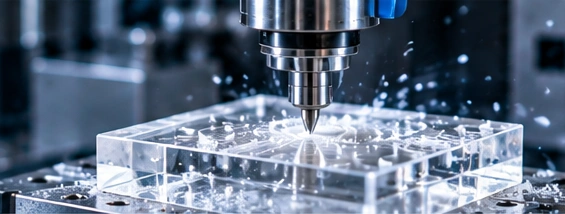
Scena obróbki akrylu — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA

Obróbka akrylu CNC
do indywidualnych części PMMA

Części z akrylu do pokryw, obudów i przezroczystych zespołów

6 przykłady elementów

Przezroczyste obudowy z akrylu

Zaznacz powierzchnie widoczne, głębokości wgnieceń, otwory montażowe oraz powierzchnię styku pokrywy. Poinformuj nas, czy obudowa jest pojedynczą, obrabianą częścią, czy też elementem sklejonego zespołu; oferta musi rozróżniać te dwa przypadki.
Okna i płyty montażowe z akrylu

Wskaż obszar przeznaczony do przeglądania, schemat mocowania oraz krawędź pozostającą widoczną po montażu. Dołącz rysunek ramy lub uszczelki współpracującej, jeśli panel musi pasować do istniejącego otworu.

Pierścienie i elementy z flanszami z akrylu

Prześlij średnicę otworu, średnicę zewnętrzną, grubość flansza oraz układ otworów. Zaznacz każdą powierzchnię cylindryczną wymagającą polerowania oraz każdą powierzchnię osadzenia, której wymagana jest zachowana nominalna wielkość i płaskość.

Rukawki i rury z akrylu wykonane metodą tokarki

Oddziel wymagania estetyczne od ograniczeń dotyczących średnicy otworu i grubości ścianki. Pokaż pełną długość każdej powierzchni wewnętrznej wymagającej wykończenia, aby zapewnić możliwość oceny dostępu i kontroli przed przygotowaniem oferty.

Uchwyty i elementy lokalizacyjne z akrylu

Wskaż powierzchnie nośne, elementy mocujące oraz obciążenia montażowe. Podaj położenie zmontowanego elementu, szczególnie w przypadku przezroczystych detali, które będą dokręcane do komponentów metalowych lub wielokrotnie wykorzystywane w przyrządzie.

Blok z akrylu z kieszeniami i otworami

Wzajemnie przecinające się kanały, cechy ślepe i powierzchnie widokowe definiują bloki z kieszeniami. Elementy przeznaczone do zawierania cieczy wymagają również określenia medium roboczego oraz testu akceptacyjnego.

Ilustracje przedstawiają możliwe geometrie, a nie ukończone prace klientów ani zweryfikowane próbki materiału. Każde rysunek wymaga osobnej oceny wykonalności.

Odlewnicze, wytłaczane oraz specjalne gatunki akrylu

Akryl odlewniczy do detali frezowanych

Dla odlewanego arkusza PLEXIGLAS GS tolerancja grubości surowca wynosi ±(0.4 + 0.1t) mm, gdzie t to nominalna grubość w mm. Dla t = 4 mm zakres grubości surowca wynosi 3.2–4.8 mm. Planujemy zapas na obróbkę, gdy końcowa grubość wymaga węższego przedziału tolerancyjnego.[9]

Dołącz do rysunku
Gatunek, grubość półfabrykatu, powierzchnie zachowywane oraz końcowe wymiary.

Akryl wytłaczany

Odciśnięty arkusz PLEXIGLAS XT o nominalnej grubości ≥3 mm ma tolerancję grubości surowca wynoszącą ±5%; arkusz o grubości 4 mm mieści się w zakresie 3.8–4.2 mm. Ta ścislsza kontrola grubości surowca ma znaczenie, gdy obie pierwotne powierzchnie arkusza pozostają na elemencie gotowym. Nie zastępuje ona określonej klasy materiału ani tolerancji obróbki końcowej.[9]

Dołącz do rysunku
Gatunek wytłaczany, profil materiału surowego oraz informacja, czy dopuszczalna jest jego substytucja.

Akryl barwiony, kolorowy lub nieprzezroczysty

Rodziny akrylu obejmują różne kolory i efekty powierzchniowe. Nazwa koloru sama w sobie nie stanowi specyfikacji produkcyjnej. Użyj klasy lub kodu koloru oraz uzgodnij fizyczny próbek, gdy wygląd musi być zgodny z innym komponentem.[6]

Dołącz do rysunku
Producent, kod koloru, ścieżka światła i próbka wykończenia.

Określona klasa optyczna, UV lub z powłoką

Wymagania takie jak przepuszczalność UV, dyfuzja lub powłoka odporna na ścieranie wymagają określenia konkretnego materiału oraz jego danych technicznych. Oznacz każdą pierwotną powłokowaną powierzchnię, która musi zostać zachowana; nie zakładaj, że obróbka mechaniczna lub polerowanie odtworzy ją ponownie.[6]

Dołącz do rysunku
Zatwierdzona klasa materiału, orientacja powłoki oraz wymagany test.
Ilustracja przezroczystego surowca polimerowego — ilustracja AI, nie jest to zdjęcie VETCNC ani zweryfikowany próbek PMMA

Klasy PMMA i wymagania dotyczące marek

PMMA to nazwa polimeru akrylu. PLEXIGLAS® i ACRYLITE® to marki identyfikujące konkretne produkty, a nie wszystkie dostępne na rynku arkusze akrylowe.[6]Określ wymaganą markę i klasę materiału oraz, czy dopuszczalne są alternatywy. Potwierdzamy dostępność surowca i zakres produkcji przed przyjęciem zamówienia.

Oferta zawiera potwierdzenie dostępności określonej klasy akrylu oraz formy magazynowej.

Właściwości akrylu odlewanego i wytłaczanego
WłaściwośćAkryl odlewany
PLEXIGLAS GS 0F00
Akryl wytłaczany
PLEXIGLAS XT 0A000
Warunki badania
Gęstość (g/cm³)1.191.1923°C, 50% RH
Wytrzymałość na rozciąganie (MPa)807223°C; 5 mm/min
Moduł rozciągania (MPa)3,3003,300Krótkotrwałe; 1 mm/min
Wytrzymałość na zginanie (MPa)115105Próbka 80 × 10 × 4 mm
Przepuszczalność światła (%)≈92≈92Światło D65, klasa przezroczysta
Rozszerzalność cieplna (×10⁻⁵/K)770–50°C
Przewodnictwo cieplne (W/(m·K))0.190.19DIN 52612

Typowe wartości dla wymienionych klas przezroczystych przy 23°C i wilgotności względnej 50%, chyba że podano zakres temperatur.

Oznacz powierzchnie, które muszą pozostać przezroczyste

Trzy różne wymagania na jednej przezroczystej części akrylowejObszar A to centralna strefa widoczności. Obszar B identyfikuje powierzchnie mocujące i lokalizujące. Obszar C to górna krawędź połączenia. To przykładowe strefy, a nie rysunek produkcyjny. AObszar widokowyBPowierzchnie mocujące ilokalizująceCKrawędź połączenia
Przykład planowania powierzchni · bez zachowania skali

Przejrzystość wizualna i wydajność optyczna

Przejrzystość wizualna i zmierzona wydajność optyczna mają różne kryteria akceptacji. Opisz zadanie obserwacyjne oraz wszelkie wymagane ograniczenia dotyczące długości fali, zawartości mglistości, współczynnika przepuszczania lub zniekształceń. Możliwość technologiczna i zakres testów są weryfikowane przed przygotowaniem oferty.

CNC frezowanie, toczenie i frezowanie torowe dla elementów z akrylu

Przezroczysta obrobiona obudowa — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA

Frezowanie wgłębień, powierzchni płaskich i cech montażowych

Dostęp narzędzi i sposób zamocowania wpływają na powierzchnie pozostawiane po frezowaniu wgłębień, stopni i wzorów otworów. Stabilne cięcie, odprowadzanie wiórków oraz odpowiednie chłodzenie pomagają ograniczyć uszkodzenia powierzchni spowodowane ciepłem.[1]

Toczona koszulka akrylowa — ilustracja AI, nie jest to zdjęcie VETCNC ani zweryfikowany próbek PMMA

Toczenie tulei, pierścieni i profili kołowych

Rysunek części akrylowej wykonanej metodą tokarki powinien określać otwór wewnętrzny, zewnętrzny kształt轮廓 i grubość ścianki. Oznacz powierzchnie funkcjonalne oraz określ, które powierzchnie wewnętrzne lub zewnętrzne wymagają obróbki wykończeniowej; przezroczysta zewnętrzna powierzchnia nie określa stanu otworu wewnętrznego.

Płyta akrylowa z otworami montażowymi — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA

Karta technologiczna profilów blachy z otworami wiertarskimi

Dla płyty przedstaw kontur, położenie otworów, kieszenie oraz wymagania dotyczące grubości w jednej wersji rysunku. Rozróżnij powierzchnie obrobione od pierwotnych powierzchni arkusza, w tym wszelkie warstwy ochronne lub powłoki, które muszą pozostać nietknięte.

Kiedy omawiać cięcie laserem zamiast tego

Płaski profil z przecięcia na wylot oraz element z wgłębieniami, kontrolowanymi otworami wierconymi lub wieloma głębokościami to różne zadania. Krawędzie akrylu wykonane laserowo mogą zawierać naprężenia termiczne.[2]Poinformuj nas o późniejszym klejeniu i montażu, aby zaproponowana metoda obróbki została przeanalizowana pod kątem gotowego komponentu, a nie tylko jego konturu.

Polerowanie akrylu i końcowe wymiary

Ilustracja szlifowania mechanicznego — ilustracja AI, nie jest to VETCNC zdjęcie ani zweryfikowany próbek PMMA

Powierzchnie po obróbce z zaokrąglonymi krawędziami

Zastosuj tę opcję tam, gdzie dopuszczalny jest wygląd po obróbce. Określ widoczne powierzchnie oraz ograniczenia zaokrąglenia krawędzi; ślady narzędzi na powierzchni cięcia nie są takie same jak pierwotna powłoka arkusza.

Polerowanie mechaniczne na określonych obszarach

Szlifowanie i polerowanie mogą poprawić wygląd dostępnych powierzchni, ale wiążą się z usuwaniem materiału. Zidentyfikuj obszary podlegające polerowaniu oraz uzgodnij sposób sprawdzania końcowej geometrii i wyglądu.[3]

Polerowanie diamentowe tam, gdzie umożliwia to dostęp

Polerowanie diamentowe to proces wymagający analizy pod kątem danej geometrii i powierzchni, a nie gwarancja osiągnięcia określonych parametrów optycznych. Zachowaj wymagany obszar widoczności oraz kryteria wymiarowe na rysunku.[4]

Polerowanie płomieniem i zgodność z klejeniem

Polerowanie płomieniem może powodować dodatkowe naprężenia i być nieodpowiednie dla powierzchni, które później będą klejone. Przed zatwierdzeniem tej metody należy przeanalizować gatunek akrylu, geometrię, sposób montażu oraz wymagania dotyczące odprężania.[4]

Metody wykańczania podlegają przeglądom projektowym. Zaznacz dokładnie powierzchnie, które mają zostać przetworzone; określenie „polerowanie całej powierzchni” może kolidować z wymaganiami dotyczącymi dopasowania, ostrej krawędzi lub połączenia klejonego.

Wymagania dotyczące rysunków akrylu

Otwory w pobliżu krawędzi lub narożnika

Zaznacz odległość otworu od krawędzi oraz zamontowany element mocujący. Wiercenie akrylu wymaga odpowiedniej geometrii narzędzia i wsparcia, aby zmniejszyć łuszczenie się materiału przy przebiciu.[5]Dołącz współpracującą część montażową, aby można było przeanalizować szczegóły mocowania.

Wkręty i wielokrotne dokręcanie

Określ rodzaj gwintu, długość zaczepienia oraz metodę montażu. Akryl jest wrażliwy na koncentrację naprężeń; połączenia obciążone lub wielokrotnie używane wymagają szczególnej ostrożności, a wkładki mogą wymagać dodatkowej analizy.[1]Nie dokonuj zmiany typu gwintu bez wcześniejszej zgody.

Kieszenie, cienkie ścianki i obszary chwytania

Zaznacz najcieńsze przekroje, promienie zaokrągleń wewnętrznych oraz wszystkie powierzchnie, które muszą być wolne od śladów uchwytów. Zapewnij dostęp do kontroli jakości dla głębokich cech geometrycznych. Omawiamy geometrię niestabilną indywidualnie, zamiast przypisywać każdemu elementowi taką samą minimalną grubość ścianki.

Środki czyszczące i połączenia klejone

Zidentyfikuj środki czyszczące, kleje, uszczelki oraz ciecze kontaktowe. Zgodność należy sprawdzić dla konkretnego gatunku akrylu i warunków eksploatacji; nieodpowiednie materiały mogą prowadzić do pęknięć lub mikropęknięć (crazing).[6]Wyślij odpowiednie informacje o produkcie razem z rysunkiem.

Sprawdź wymiary akrylu po polerowaniu i odprężeniu.

Wymiary i kontrola jakości akrylu
CechaSpecyfikacjaWarunek akceptacjiWeryfikacja
Grubość, otwory i powierzchnie lokalizacyjneWymiary; granice dopuszczalne; elementy odniesienia; część współpracującaPo określonych operacjach obróbki i wykończeniaKońcowa kontrola wymiarowa
Wypolerowane krawędzie i krzywoliniowe profileObszary polerowane; załamania krawędzi; zaokrąglenia; granice profiluDostępne obszary do polerowania; końcowy kształtKontrola profilu oraz umówionego wyglądu
Duże powierzchnie widokowePłaskość / geometria; podparcie; warunki montażuOkreślone warunki podparcia i montażuOddzielna kontrola wymiarowa, wizualna i optyczna
Otwory, pogłębniki i gwintyElementy mocujące; głębokość; odległość od krawędzi; wkładkiBrak przeciążenia przy montażuWymiary otworów i kontrola montażu
Cechy optyczne i przepuszczalności światłaBadanie; długość fali / ustawienie widoku; granice akceptacjiOkreślona metoda i stan próbekOkreślone badanie optyczne; potwierdzona zdolność wykonania badania
Części odprężone lub sklejoneKolejność procesów; materiały współpracujące; etap końcowej akceptacjiPo określonym procesie obróbki i okresie postojuKońcowe wymiary i wygląd

Potwierdź jednoczesnie odprężenie i końcowe pomiary.

Odpoczynek cieplny może zmniejszyć naprężenia wprowadzone podczas obróbki i wykańczania.[7]Nie jest to cykl uniwersalny dla każdej gatunkowości ani kształtu. Określ wszelkie wymagane zabiegi termiczne i uzgodnij wsparcie, kolejność procesów oraz końcową kontrolę przed rozpoczęciem produkcji. Możliwości tolerancyjne są potwierdzane na podstawie rzeczywistego rysunku, a nie ogólnego zakresu wartości.

Elementy akrylowe do przyrządów pomiarowych i wizualnych prototypów

Płyta akrylowa z otworami montażowymi — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA

Pokrywy przyrządów i okna inspekcyjne

Podaj, które elementy muszą być widoczne, sposób montażu okna oraz sposób jego czyszczenia. Pokrywa do obserwacji i bariera ochronna wymagają różnych specyfikacji; określ wszelkie wymagane kwalifikacje dotyczące odporności na uderzenia lub bezpieczeństwa.

Przezroczysty pierścień z kołnierzem — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA

Obudowy do oświetlenia i układów optycznych

Określ ścieżkę światła oraz powierzchnie służące do pozycjonowania innych komponentów. Obudowa, dystansownik lub trzymacz soczewki nie są samodzielnie kwalifikowanymi elementami optycznymi. Prześlij wszelkie wymagania dotyczące przepuszczalności światła, dokładności wyrównania lub materiału, które mają wpływ na montaż zespołu.

Przezroczysta obrobiona obudowa — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA

Wizualne prototypy i obudowy urządzeń

Przezroczysty prototyp ułatwia ocenę rozmieszczenia elementów wewnętrznych oraz dostępu do montażu. Określ, czy próba ma służyć wyłącznie ocenie wizualnej, sprawdzeniu dopasowania, czy też konkretnemu testowi funkcjonalnemu oraz które wymagania muszą zostać zachowane w późniejszej produkcji.

Akrylowe opakowania inspekcyjne i ochronne

Ilustracja zestawu przezroczystych komponentów — ilustracja AI, nie jest to VETCNC zdjęcie ani zweryfikowany próbką PMMA

Zidentyfikuj materiał przed obróbką

Uzgodnij gatunek PMMA, źródło surowca, ograniczenia dotyczące dostawcy oraz dokumentację śledzoności. Przezroczystość nie stanowi dowodu na konkretny gatunek materiału. Dokumentacja materiałowa oraz wszelkie deklaracje odnoszące się do konkretnego gatunku powinny zostać wyraźnie wskazane w ofercie.

Zatwierdź próbkę końcowej powierzchni

Przeanalizuj próbkę po wykonaniu określonych etapów szlifowania, czyszczenia i montażu. Zachowaj warunki oglądania oraz zaakceptowany wzorzec wraz z wersją rysunku. Zdefiniuj dopuszczalne znaki i kryteria odrzucania, aby kolejne partie nie były oceniane na podstawie pamięci.

Chronione powierzchnie używane do akceptacji

Omów zgodne metody maskowania, separatory i opakowania dla widocznych powierzchni. Określ, które folie pozostają na detalach podczas kontroli lub wysyłki oraz jak klient powinien je usunąć. Opakowania i środki transportowe wymagają również przeglądu zgodności materiałowej.[6]

Co wpływa na cenę akrylowej części CNC?

Określony surowiec i użyteczny półfabrykat

Koszt zależy od zatwierdzonej gatunkowości materiału, koloru, grubości oraz wymiarów płytki potrzebnych do danej geometrii. Wskazać, czy obie szerokie powierzchnie mają być obrabiane, czy jedna z pierwotnych powierzchni arkusza może zostać zachowana. Alternatywny materiał powinien zostać oddzielnie zcenyowany i zatwierdzony.

Głębokość cech geometrycznych i dodatkowe ustawienia

Głębokość kieszeni i otworów, cechy przecinające się oraz dostęp z kilku stron wpływają na zakres obróbki i przygotowanie ustawień. Kompletne CAD i rysunki określają ten zakres.

Jaka część elementu musi zostać politowana

Wskazuj powierzchnie kluczowe, zamiast zakładać, że wszystkie powierzchnie wymagają tego samego wykończenia. Wybrany proces wykończenia, dostęp do powierzchni, maskowanie, zatwierdzenie wzorca oraz końcowa inspekcja należą do zakresu oferty.

Ilości wzorców i powtarzane produkcje

Podaj ilości wzorców, pierwszej partii oraz zaplanowanych powtórzeń. Zażądaj, aby zakres wykończenia, badań i pakowania pozostawał spójny we wszystkich opcjach ilościowych. Cena wzorca nie określa automatycznie ceny zamówienia powtórnego ani harmonogramu dostawy.

Wzorce akrylowe i powtarzane zamówienia

01

Wymagania dotyczące wzorców

Określ materiał, oznaczone powierzchnie oraz warunki oglądania wzorca.

02

Zakres wykończenia i badań

Ustalcie odpowiedzialność za zapas materiału, wykończenie, sprawdzenia wymiarowe oraz ewentualną montażową.

03

Ostateczne zatwierdzenie wzorca

Sprawdź dopasowanie i wygląd po wykończeniu; wprowadź zmiany w rewizji rysunku.

04

Odnośnik do zamówienia powtórnego

Zachowaj zatwierdzony rysunek, wzorzec odniesienia, kryteria akceptacji oraz instrukcje pakowania. Potwierdź ponownie dostępność i harmonogram dla zamówień ze zmianami.

Pytania dotyczące zamawiania elementów akrylowych

Czy mam określić akryl odlewany czy wytłaczany?

Jeśli obie pierwotne powierzchnie arkusza pozostają nietknięte, porównaj zakres grubości wybranego materiału z wymaganiami montażu: podany arkusz XT ma węższy zakres niż GS przy 4 mm. Jeśli obie powierzchnie zostaną poddane obróbce, wybierz zatwierdzony gatunek oraz płytkę z wystarczającą nadwyżką na wykończenie. Z tym wyborem przechowujemy wymagany wygląd oraz instrukcje obróbki specyficzne dla danego gatunku.

Czy akryl po obróbce będzie przezroczysty bez szlifowania?

Powierzchnie pierwotnego materiału i powierzchnie frezowane wymagają osobnego rozpatrzenia. Frezowanie może pozostawić inny wygląd; polerowanie może być częścią planu wykańczania.[3]Zaznacz rzeczywistą strefę widoczności i uzgodnij próbkę lub test zamiast polegać na określeniu „przezroczysty”.

Czy każdą powierzchnię akrylową można polerować płomieniem?

Żadna pojedyncza metoda polerowania nie nadaje się do każdej powierzchni. Polerowanie płomieniem wprowadza naprężenia i wymaga szczegółowej weryfikacji przed późniejszym klejeniem.[4]Określ powierzchnie, gatunek materiału, sposób montażu oraz wymagania dotyczące akceptacji; dostępność procesów potwierdzana jest dla danego projektu.

Czy możecie wykonać komponenty akrylowe o jakości optycznej?

Przedstaw wymagania optyczne, odpowiednie powierzchnie oraz metodę badania. Przeprowadzimy analizę zakresu obróbki i pomiarów przed przygotowaniem oferty.

Jakie tolerancje możecie zapewnić dla elementu akrylowego?

Potwierdzamy tolerancje w odniesieniu do rysunku, geometrii, materiału oraz stanu końcowego po obróbce. Oznacz wymiarowo krytyczne wymiary po wykończeniu i uwzględnij element współpracujący. Oferta powinna zawierać osiągalne limity tolerancji oraz metody kontroli, a nie jednolitą wartość stosowaną do wszystkich cech.

Czy elementy akrylowe mogą zawierać gwintowane otwory?

Gwinty wymagają weryfikacji głębokości zaczepienia, stosowanych elementów mocujących oraz obciążenia. Powtarzane dokręcanie lub połączenie obciążone mogą wymagać zatwierdzonego wkładu lub innego rozwiązania konstrukcyjnego połączenia.[1]Wyślij rysunek montażowy; nie zakładaj, że szczegół mocowania przeznaczony dla elementów metalowych można bez zmian przenieść na akryl.

Czy odpuszczanie jest uwzględniane w każdej zamówionej partii?

Odpuszczanie jest uwzględniane tylko wtedy, gdy zostało to określone w uzgodnionym zakresie procesu. Przeprowadź weryfikację potrzeby odprężenia po frezowaniu, wykańczaniu lub klejeniu.[7]Potwierdź wymagany przebieg procedury oraz etap końcowej kontroli w ofercie.

Jak należy określić wygląd przezroczystego elementu?

Zaznacz widoczne powierzchnie i podaj odległość oglądania, oświetlenie, tło oraz dozwolone oznaczenia. Przykładowy wzorzec może wspierać akceptację wizualną. Dodaj osobową metodę badań i ograniczenia, gdy istotne są mętność, przepuszczalność, długość fali lub zniekształcenia.

WSPARCIE PROJEKTOWE

Omów swoją część akrylową

Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.

Odnośniki techniczne i uwagi materiałowe

Odniesienia materiałowe i technologiczne. Korzystaj z aktualnej dokumentacji dotyczącej określonego gatunku PMMA.

  1. ACRYLITE® — Frezowanie— Frezowanie, dostęp narzędzi, zgodność chłodzenia oraz cechy gwintowane.
  2. ACRYLITE® — Frezowanie laserem— Krawędzie cięte laserem oraz naprężenia indukowane ciepłem.
  3. PLEXIGLAS® — Szlifowanie i polerowanie— Wygląd wykończenia, odporność na ścieranie oraz kontrola ciepła tarcia.
  4. ACRYLITE® — Wykańczanie krawędzi i powierzchni— Polerowanie diamentowe i płomieniem; późniejsze klejenie oraz uwzględnienie naprężeń.
  5. ACRYLITE® — Wiercenie— Wiercone cechy, odpowiedniość narzędzi oraz podparcie.
  6. ACRYLITE® — Produkty i zasoby związane z obróbką— Nazwy PMMA, gatunki specjalne oraz zgodność materiałów.
  7. ACRYLITE® — Odpuszczanie— Uwagi dotyczące odprężania materiału; zalecenia procesowe zależne od gatunku.
  8. PLEXIGLAS® — FAQ i słownik: Tolerancja grubości— Granice grubości arkuszy akrylu GS i XT; t to nominalna grubość arkusza w mm.

ACRYLITE® i PLEXIGLAS® są znakami towarowymi produktów firm trzecich. Nie wynika z tego żadna afiliacja ani status zatwierdzonego dostawcy.

VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części akrylowej

Przezroczysta obrobiona obudowa — ilustracja AI, nie jest to zdjęcie fabryki VETCNC ani zweryfikowany próbkę PMMA
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB