Obudowy z wnękami
Określ wolną przestrzeń wewnętrzną, punkty mocowania oraz powierzchnie, które pozostaną widoczne po zmontowaniu. Zaznacz otwory pod złącza na rysunku.
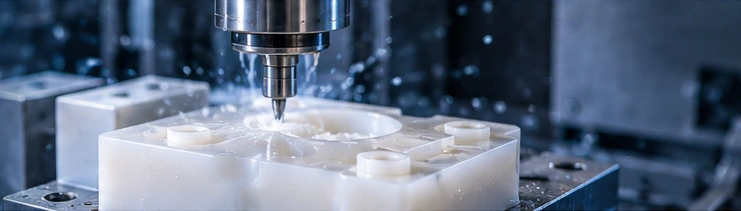
Indywidualne obudowy i części obrobione skrawaniem z ABS, takie jak pokrywy, panele i komponenty przeznaczone na potrzeby prototypów i produkcji seryjnej. VETCNC oferuje frezowanie i toczenie ABS, przy czym gatunek materiału, wygląd oraz wymagania montażowe są określone dla danej części.
Określ wolną przestrzeń wewnętrzną, punkty mocowania oraz powierzchnie, które pozostaną widoczne po zmontowaniu. Zaznacz otwory pod złącza na rysunku.
Dopasowanie pokrywy, otwory na kable oraz cechy lokalizacyjne definiują obudowy czujników. Korpus i pokrywa wymagają spójnej specyfikacji montażu.
Oddziel estetyczne powierzchnie od miejsc przeznaczonych na przyciski, wyświetlacze i złącza. Do określenia otworów użyj rysunku; sama fotografia nie pozwala jednoznacznie określić ich położenia.
Opisz załączone elementy, elementy złączne oraz obciążenia eksploatacyjne. Zaznacz cienkie ścianki, powierzchnie podparte oraz wszelkie wymagania dotyczące dopasowania do istniejącej złożonej części.
Dostarcz rysunek wspieranego elementu lub jego interfejsu. Ustal obszary styku, dostęp do montażu oraz stan inspekcyjny przed wykonaniem uchwytu.
Wskazanie średnic współpracujących, stopni oraz stanu, w którym mierzona jest dopasowana tolerancja. ABS nie jest automatyczną substytutem określonego tworzywa plastycznego przeznaczonego na łożyska.
Ilustracyjne kształty elementów, nie produkty magazynowane, niepotwierdzone próbki ABS ani przypadki zastosowań klientów. Każde zapytanie jest weryfikowane na podstawie jego rysunku.
ABS to termoplastyk stosowany do obudów, pokryw i prototypów o wysokiej odporności na uderzenia. Surowiec przeznaczony do obróbki skrawaniem jest oferowany osobno od gatunków ogólnego przeznaczenia, dlatego sam wyraz „ABS” nie stanowi pełnej specyfikacji zakupowej.[1]
Rozpocznij od wymaganego gatunku producenta lub uzgodnionej specyfikacji materiału. Następnie określ formę dostawy, kolor oraz dokumenty wymagane razem z zamówieniem. Wcześniej zatwierdzony żywiczny materiał formowy lub próbkę wydrukowaną można traktować jako pomocne informacje kontekstowe, ale nie potwierdzają one dostępności równoważnego arkusza lub pręta.
Zapytaj o surowiec przeznaczony do elementów wykonanych metodą skrawania, gdy rysunek wymaga ścisłej kontroli wymiarów. Potwierdź jego gatunek, stan materiału oraz dostępne wymiary przed podjęciem decyzji o realizacji.[3]
Wymagania dotyczące ekspozycji na otwartym powietrzu, zachowania elektrycznego, odporności na ogień lub regulowanych kontaktów z materiałami powinny znaleźć się w specyfikacji. Ogólna etykieta ABS nie stanowi dowodu spełnienia konkretnego wymagania.
Określ, czy wygląd części określa nazwany kolor, zachowana próbka fizyczna czy późniejsze powłoki. Wymagaj zatwierdzenia przed zmianą gatunku materiału surowego, koloru lub metody obróbki powierzchniowej.
Oferta zawiera podanie gatunku ABS, koloru materiału surowego, ilości części oraz uzgodnionego zakresu produkcji. Wymagania specyficzne dla danej aplikacji pozostają powiązane ze zatwierdzoną specyfikacją materiału.
| Właściwość | ABS bez napełniacza TECARAN ABS szary | Warunki badania |
|---|---|---|
| Gęstość (g/cm³) | 1.04 | — |
| Wytrzymałość na rozciąganie (MPa) | 32 | 50 mm/min |
| Moduł rozciągania (MPa) | 1,700 | 1 mm/min |
| Wytrzymałość na uderzenie z karbem (kJ/m²) | 34 | Uderzenie Charpy, maks. 7.5 J |
| Twardość (skala Shore D) | 75 | Skala Shore D |
| Wchłanianie wody (%) | 0.07 / 0.20 | 24 h / 96 h w temperaturze 23°C |
Typowe właściwości TECARAN ABS szarego; inne formuły ABS korzystają z własnych danych gatunkowych.
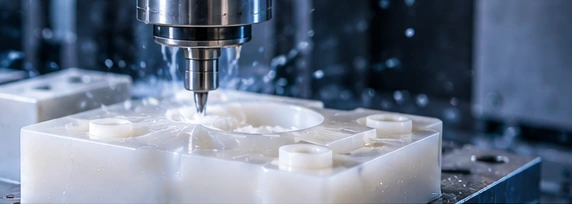
Rysunek może łączyć otwory obudowy, płaskie powierzchnie, otwory na łączniki oraz cechy uzyskane przez wiercenie. Przeprowadź wspólną analizę dostępu narzędzi, podparcia oraz powierzchni bazowych; jedna cecha może zmienić sposób zamocowania całej części.
usługi frezowania CNCTokarka wykonuje otwory, powierzchnie czołowe oraz stopniowane średnice w pierścieniach i dystansach. Elementy położone poza osią mogą wymagać dodatkowej operacji.
CNC usługi toczeniaCiepło, uwolnione naprężenia w materiale surowym oraz siła docisku uchwytu mogą wpływać na końcowy kształt elementu z tworzywa sztucznego. Przeanalizuj odpowiedni surowiec, kontrolę wiórków oraz sposób podparcia elementu w odniesieniu do rysunku.[2]
Zaznacz końcową grubość ściany, głębokość wgłębienia oraz wszelkie obszary przeznaczone do gięcia. Cienka ściana o długim niepodpartym rozpiętości wymaga innej analizy niż krótka żeberko. Ustal dopuszczalne obszary podparcia i chwytu, a nie tylko zewnętrzne wymiary.
Określ typ śruby, głębokość wkręcenia oraz częstotliwość otwierania elementu. Omów zastosowanie wkładek lub innych metod łączenia tam, gdzie jest to wymagane. Nie zakładaj, że średnica otworu sama w sobie określa wydajność połączenia zmontowanego.
Zilustruj współpracującą pokrywę, powierzchnie bazowe oraz dozwoloną geometrię narożników. Frez okrągły pozostawia promień w wewnętrznych narożnikach frezowanych; omów rozwiązanie ulgi lub alternatywny kształt wyłącznie wtedy, gdy projektant zezwala na zmianę.
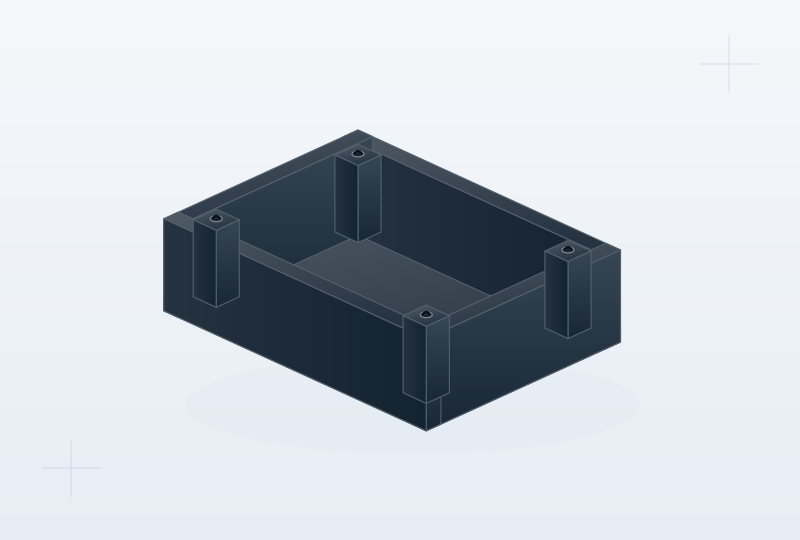
Określ, które powierzchnie są zwykle widoczne, a które są ukryte po montażu. Ustal, czy każdą powierzchnię kontroluje powierzchnia po obróbce, powierzchnia zachowana z półfabrykatu czy wzorzec referencyjny. Same nazwy kolorów nie określają połysku, faktury ani dopuszczalnych śladów.
Przegląd próbki wizualnej w uzgodnionych warunkach obserwacji. Zachowaj powiązanie tej próbki referencyjnej z numerem rewizji rysunku oraz zapisz, które powierzchnie obejmuje.
Gdy wymagana jest powłoka, określ jej kolor, połysk, dokumentację zgodności oraz powierzchnie pod maskowanie. Określ, czy końcowe wymiary są kontrolowane przed czy po nałożeniu powłoki oraz kto zatwierdza gotową próbkę.
Nie traktuj malowania jako automatycznego środka spełnienia wymogów związanych z użytkowaniem na zewnątrz, odpornością chemiczną lub odpornością na ogień. Należy przeanalizować pełną kombinację materiału i wykończenia.
Dostarcz rysunek złożeniowy, specyfikację kleju lub metody łączenia, powierzchnie styku oraz wymagany wygląd. Umów się osobno proces montażu oraz kryteria akceptacji złożonego elementu, niezależnie od obróbki poszczególnych komponentów.
Każde połączenie klejowe oraz narażenie na czynniki czyszczące lub rozpuszczalniki musi zostać ocenione pod kątem wybranej gatunkowości materiału ABS. Ostateczne dopasowanie, wygląd i wydajność połączenia wymagają odpowiednich kontroli próbek.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Otwory i cechy pozycjonujące | Średnice; położenia; bazy pomiarowe; element współpracujący | Określona metoda podparcia; wymagania dotyczące próbek/partii | Określona metoda pomiaru |
| Płaskie pokrywy i elastyczne ściany | Powierzchnie funkcjonalne; ograniczenia kształtu; zaplanowana elastyczność | Stan swobodny, podparty lub zamontowany | Kontrola kształtu w określonym stanie |
| Gwinty i wkładki gwintowe | Specyfikacja gwintu/wkładki; wymagania montażowe | Po określonym zakręceniu wkładki lub połączeniu | Kontrola gwintów i montażu |
| Gotowy kolor i wymiary | Próbka odniesienia; obszary/granice wykończenia; końcowe wymiary | Po określonym wykończeniu | Oddzielne dokumenty pomiarowe oraz zatwierdzenie próbki estetycznej |
Wymiary elementów z tworzyw sztucznych mogą zmieniać się wraz ze zmianą temperatury. W przypadku precyzyjnego dopasowania zdefiniuj warunki pomiaru i eksploatacji zamiast kopiować tolerancję z elementu metalowego.[2]
Dla ślizgających się pierścieni i prowadnic należy zdefiniować obciążenie, ruch, smarowanie oraz materiał współpracujący przed porównaniem ABS z POM lub nylonem.
Przeanalizuj obróbkę POMOkreśl, czy przeźroczystość jest wymogiem funkcjonalnym, a nie jedynie decyzją stylistyczną. Przeprowadź osobną analizę okienka w stosunku do nieprzezroczystej obudowy, w tym akceptację optyczną i powierzchniową.
Przeanalizuj obróbkę akryluPodaj rzeczywiste warunki eksploatacji i wymaganą klasę materiału. Zmiana na inny polimer jest decyzją projektową wymagającą zatwierdzenia, a nie cichą podmianą w trakcie przygotowywania oferty.
Porównaj tworzywa inżynierskieDopasuj model, rysunek i rewizję. Potwierdź dostępność klasy materiału, ilości oraz wszelkie zaproponowane zmiany przed zakupem materiału.
Określ pytania dotyczące montażu i wyglądu, które musi rozstrzygnąć próbka. Zatwierdzenie prototypu obejmuje wyłącznie uzgodnione kontrole i konfigurację.
Zarejestruj zatwierdzoną klasę materiału, kolor, rewizję oraz ścieżkę wykończenia. Ustalcie, jak będą przeglądane ewentualne podstawienia lub zmiany procesu.
Określ sposób pakowania dla widocznych powierzchni i delikatnych ścianek, identyfikację partii oraz dokumenty kontrolne do dołączenia do zamówienia.
Dostępność materiału w magazynie, ilość usuwanego materiału, liczba ustawień, delikatne cechy geometryczne, prace wykończeniowe i kontrola mogą wpływać na ofertę. Proszę o osobne podanie ilości próbek i powtarzanych zamówień; prognoza nie stanowi zatwierdzonego zamówienia.
Wybierz obróbkę CNC wtedy, gdy próba musi reprezentować określoną klasę materiału do obróbki ABS, końcowe powierzchnie montażowe lub obrabianą powierzchnię. Dla wczesnych iteracji opakowania i montażu próbka wydrukowana może być odpowiednia, jeśli jej wymiary i powierzchnia spełniają te sprawdzania. Walidacja nośności musi odbywać się przy użyciu rzeczywistego materiału drukowanego, procesu i orientacji; wspólne nazwy ABS nie czynią tych dwóch metod równoważnymi pod względem mechanicznym.
Prototyp z ABS wykonany metodą obróbki może pomóc w ocenie geometrii, ale forma materiału i metoda produkcji różnią się od wtrysku. Zachowanie podczas wtrysku oraz wymagania stawiane końcowej części wymagają osobnej walidacji.
Nie możemy jednoznacznie określić minimalnej grubości ścianki bez rysunku. Istotne są: długość niewspartego przęsła, głębokość kieszeni, dostęp do narożników, obciążenia montażowe oraz sposób mocowania elementu. Oznacz na rysunku gotową grubość ścianki oraz obszary elastyczne, aby możliwa była jednoczesna weryfikacja projektu i procesu.
Dopuszczalne odchyłki muszą zostać potwierdzone na podstawie rzeczywistego rysunku, gatunku ABS oraz końcowego stanu materiału. Wskazać wymiary krytyczne dla montażu oraz sposób ich pomiaru.
Określić, czy wymagana jest zachowana tekstura arkusza surowego, wykończona powierzchnia frezowana czy osobno nanoszona powłoka. Frezowanie nowej powierzchni nie odtwarza tekstury surowego arkusza. W przypadku żądania malowania lub nanoszenia powłoki należy uzgodnić zgodność materiałów, maskowanie, końcowe wymiary oraz wizualny wzorzec przed rozpoczęciem produkcji.
Nie zatwierdzaj na podstawie samej nazwy ABS. Standardowe i specjalnie modyfikowane klasy różnią się od siebie. Podaj warunki ekspozycji na światło słoneczne, temperatury, obciążenia oraz używane środki czyszczące; przydatność należy zweryfikować dla konkretnej klasy i zastosowania.[1]
Określić wymagany gatunek ABS, wymagania dotyczące wydajności oraz dokumentację potwierdzającą. Konieczne jest potwierdzenie zakresu pozyskiwania materiału, zakresu obróbki i ewentualnych wymaganych certyfikatów lub zatwierdzeń do określonego zastosowania końcowego; wszelkie substytuty wymagają Państwa pisemnej zgody.
Mogą one zostać przeanalizowane w ramach rysunku. Należy określić typ elementu mocującego, głębokość współpracy, częstotliwość montażu, obciążenie oraz ewentualną wymaganą wkładkę. Sposób wprowadzania wkładki lub montażu należy uzgodnić oddzielnie oraz określić, które wymiary mają zastosowanie po wykonaniu tej operacji.
Użyj tego opcjonalnego opisu, aby zebrać już podjęte decyzje oraz nadal otwarte pytania. Informacje pozostają na stronie aż do momentu, w którym zdecydujesz się uwzględnić je w formularzu ofertowym.
Możesz również pominąć ten krok i wysłać bezpośrednio zapytanie z rysunkiem. Żadna z decyzji dotyczących materiału, tolerancji ani wykończenia nie jest zatwierdzana automatycznie.
Przeczytaj listę kontrolną RFQPrześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Odnośniki materiałowe i technologiczne. Wymagania materiałowe określane są na podstawie specyfikacji projektowych oraz aktualnych danych dostawcy dotyczących gatunku materiału.
Przygotować ofertę na części z ABS zgodnie z określoną klasą materiału, rewizją rysunku i stanem gotowym.
