Frezowane obudowy
Frezujemy kieszenie w obudowach, gniazda pod pokrywy oraz otwory pod łączniki wokół punktów odniesienia i powierzchni styku.
Frezujemy kieszenie w obudowach, gniazda pod pokrywy oraz otwory pod łączniki wokół punktów odniesienia i powierzchni styku.
Powierzchnie montażowe, rowki i wzory otworów łączą wsporniki ze złożeniem. Planujemy ustawienia z uwzględnieniem tych zależności pozycyjnych.
Płyty uchwytowe pozycjonują i mocują przedmioty obrabiane poprzez powierzchnie robocze, otwory pod sworznie oraz wymienne detale.
Bloki z przewodami zawierają przecinające się kanały, cechy montażowe oraz powierzchnie uszczelniające. Dostęp do wnętrza i stan krawędzi wewnętrznych określają kolejność operacji frezowania.
Interfejsy termiczne i elektryczne wykorzystują określoną jakość materiału, geometrię powierzchni styku oraz wykończenie; badania wydajności mają osobne wymagania akceptacyjne.
Elementy o kształtowanej powierzchni wymagają dostępu frezarki oraz spełnienia wymagań dotyczących powierzchni zgodnie z ich geometrią i funkcjonalnymi interfejsami.
Elementy wielościenne przenoszą relacje odniesienia przez kilka ustawień lub pozycji frezowania z indeksowaniem.
Elementy z tworzyw sztucznych są wykonywane z określonego gatunku surowca, przy czym warunki podparcia i pomiaru są uwzględniane dla cech krytycznych pod względem dopasowania.
Brak pasujących przykładów. Omów swój własny element za pomocą przycisku zapytania lub zresetuj filtry.
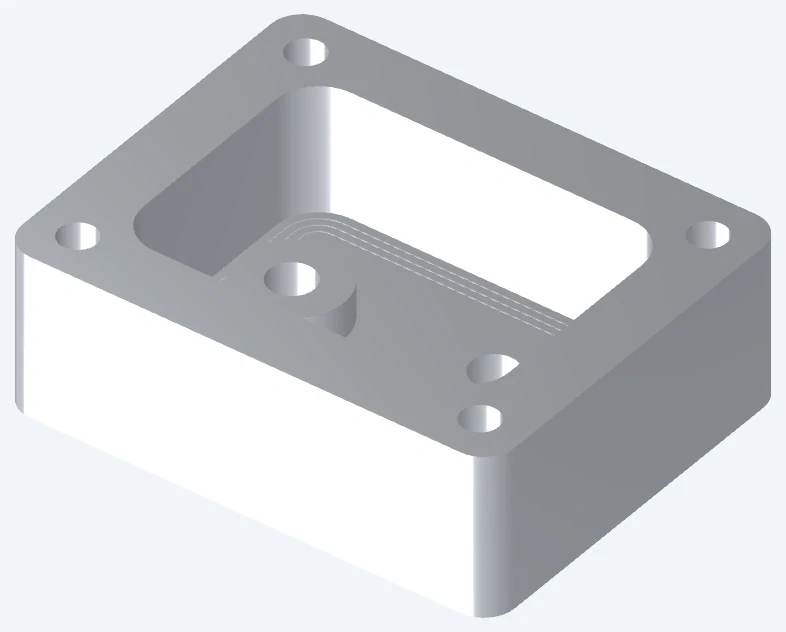
Przetwarzamy komponenty metalowe w określonej stopie i stanie. Obróbka cieplna oraz końcowe wymagania dotyczące powierzchni wpływają na trasę obróbki.
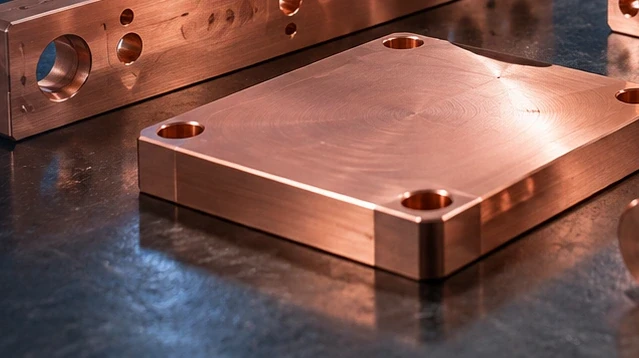
Części z miedzi, mosiądzu i stopów niklu zachowują określoną klasę. Funkcja kontaktowa, wymagania związane z zużyciem oraz ewentualne powłoki decydują o końcowych kontrolach stanu.
Przetwarzamy tworzywa inżynierskie zgodnie z podaną klasą i zawartością napełniacza. Warunki eksploatacji i pomiaru mogą wpływać na wymiary oraz dopasowanie współpracujących elementów.
Powierzchnie lokalizacyjne określają sposób osadzenia elementu w zespole. Wykorzystujemy ich relacje bazowe do planowania uchwytu i obróbki.
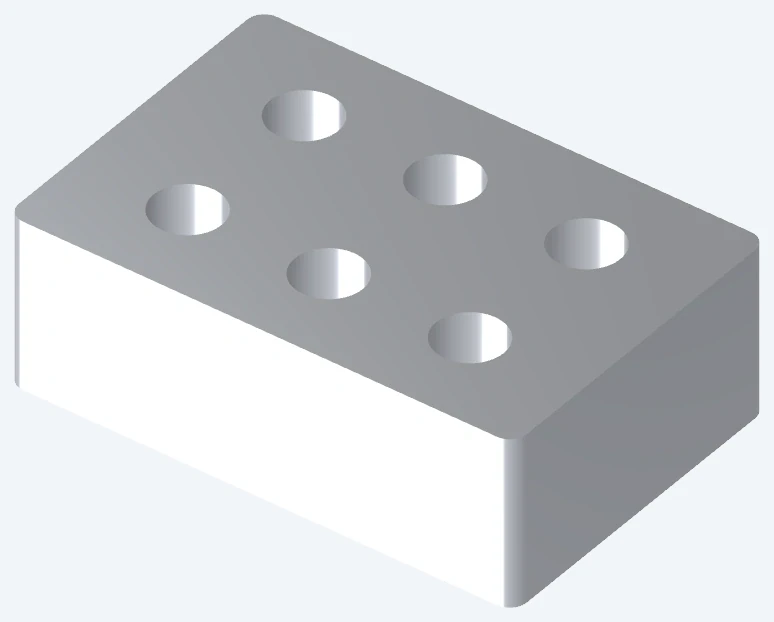
Otworki, otwory pod kołki, gwinty i otwory luzowe pełnią różne funkcje współpracy. Ich wymiary, położenie oraz wymagania kontroli są określone na rysunku.
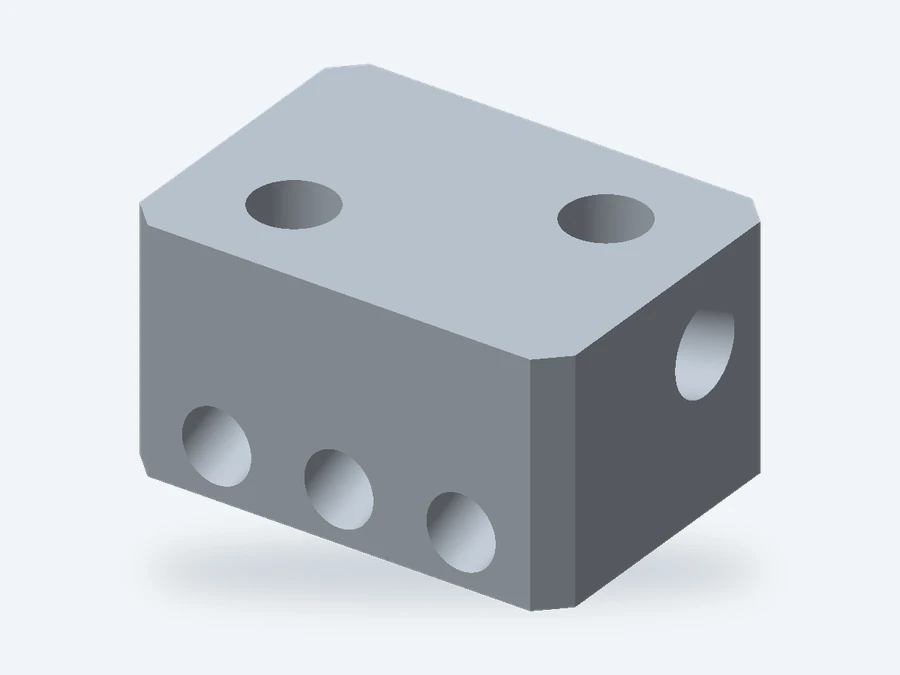
Otwory lokalizacyjne i powierzchnie montażowe położone na różnych stronach powinny być zdefiniowane względem tego samego funkcjonalnego układu odniesienia. Samodzielne wymiarowanie każdej powierzchni może pozostawić relacje montażowe niekontrolowane, nawet jeśli poszczególne wymiary są zgodne ze specyfikacją. W celu identyfikacji pozycji i orientacji międzypowierzchniowych wymagających jednoczesnej kontroli korzystamy z odniesień układu odniesienia podanych na rysunku.
| Cecha | Wymagania dotyczące rysunków | Przegląd produkcji |
|---|---|---|
| Wewnętrzne narożniki | Promień, geometria współpracy, dozwolone zaokrąglenia | Promień freza; zatwierdzony luz lub alternatywny procesOdniesienie. |
| Głębokie lub wąskie kieszenie | Głębokość, szerokość otworu, grubość dna | Zasięg narzędzia, dostęp, luz montażowyOdniesienie. |
| Cienkie ścianki i żeberka | Grubość, krytyczne powierzchnie, dopuszczalna odkształcalność | Podparcie, kolejność frezowania, stan do kontroliOdniesienie. |
| Otwory i gwinty | Średnica, głębokość, pełny gwint, długość użytkowa | Głębokość pilotowa w stosunku do użytecznej długości gwintu; dopasowanie lokalizacyjneOdniesienie. |
| Wcięcia | Przekroje, kierunek dostępu, luz technologiczny | Luz narzędzia; dodatkowe ustawieniaOdniesienie. |
| Powierzchnie swobodne | Aktualny CAD, tolerancja profilu, wykańczanie | Kryteria kontroli kształtu i wygląduOdniesienie. |
Frezujemy płaskie powierzchnie, kieszonki, rowki i wzory otworów, planując dostęp narzędzi i podparcie zgodnie z geometrią detalu.
Dla otworów i powierzchni pod stałymi kątami porównujemy obróbkę z indeksowaniem z oddzielnymi uchwytami i ponownym zaciskaniem. Indeksowanie może ograniczyć liczbę manipulacji tam, gdzie frez i jego uchwyt bezpiecznie osiągają cechę; powierzchnia zablokowana lub zaciskana może nadal wymagać dodatkowej operacji. Wybór zależy od analizy dostępu i układu zamocowania dla tej konkretnej części.
Cechy nachylone i kształtowane mogą być realizowane przy użyciu indeksowanego 3+2 lub obróbki jednoczesnej. Trasy technologicznej decyduje geometria i dostęp.[4]
Powierzchnie po frezowaniu zachowują określoną chropowatość oraz dopuszczalne ślady narzędzi. Obszary widoczne i funkcjonalne mogą mieć różne kryteria akceptacji.
Tolerancje na powłoki oraz obszary maskowane chronią dopasowania współpracujące, powierzchnie lokalizujące i gwinty w stanie końcowym.
Określony warunek obróbki cieplnej wpływa na kolejność operacji frezowania oraz końcowe pomiary wymiarowe elementów stalowych.
Wymagania dotyczące wykończenia tworzyw sztucznych określają powierzchnie widoczne, dopuszczalne ślady narzędzi oraz ewentualny uzgodniony wzorzec odniesienia.
Opcje wykańczania są analizowane dla określonego materiału i zamówienia. Ustal końcowy stan rysunku przed akceptacją oferty.[5]
Pomiary wymiarowe przeprowadzamy zgodnie z elementami krytycznymi, bazami oraz ostatecznym stanem rysunku. W ofercie określono uzgodniony zakres raportu i próbkowania.
Określona obróbka, powłoka lub wkładki decydują o stanie, w jakim akceptowane są wymiary współpracujących elementów.
Numer części, rewizja i oznaczenie partii wiążą gotowe elementy z uzgodnioną dokumentacją materiałową, kontrolną i dostawową.
Pracujemy na podstawie uzgodnionej rewizji rysunku i modelu dla zacytowanej ilości.
Pierwsze części oraz uzgodnione kontrole wspierają proces Twojej oceny akceptacyjnej; wszelkie zmiany pozostają zarejestrowane w rysunku.
Zatwierdzona rewizja oraz zakres kontroli definiują partię produkcyjną.
Przed powtórzeniem produkcji weryfikujemy zmienione rysunki lub wymagania technologiczne.
Geometria, materiał, przygotowania, ilość, wykończenie i kontrola wpływają na wysokość oferty. Uzgodniony zakres określa operacje oraz dokumentację objęte ofertą.
| Dołącz | Wymagane dane |
|---|---|
| 3D model i 2D rysunek | Geometria, wymiarowe wymagania krytyczne, bazy pomiarowe, materiał, wykończenie; plik decydujący |
| Elementy frezowane | Kieszenie, promienie zaokrągleń, ściany, otwory, gwinty, jednostki miary |
| Identyfikacja części | Zgodność numerów części i ich rewizji we wszystkich plikach |
| Wymagania zamówienia | Ilość, zatwierdzenie próbek, dokumentacja, pakowanie, odbiorca, montaż |
Ustalcie bezpieczną metodę przesyłania poufnych plików.
Wybierz powyżej część frezowaną lub dodaj linię dla własnego rysunku. Rozwiń każdą linię, aby dodać wymagania dotyczące kieszeni, otworów i baz pomiarowych.
Ta lista organizuje Twoje zapytanie. Nie oblicza cen, nie potwierdza dostępności ani nie zatwierdza specyfikacji produkcyjnej. Pozycje pozostają na tej stronie, chyba że je pobierzesz lub prześlesz do skonfigurowanego punktu końcowego ofertowego.
Frezujemy te typy komponentów zgodnie z dostarczonym rysunkiem. Ich geometria oraz przeznaczenie określają wymagania materiałowe, technologiczne i kontrolne dla danego zamówienia.
Określ gotową część, jej krytyczne cechy oraz wymagania akceptacyjne. Przegląd rysunku pozwoli ustalić trasę frezowania. Zaznacz w specyfikacji wszelkie ograniczenia procesowe lub operacje obowiązkowe.
Prześlij pełny model i rysunek, w tym zależności między poszczególnymi powierzchniami. Przegląd ustali wymagany dostęp, sposób zamocowania oraz to, czy odpowiednia będzie obróbka wieloosiowa indeksowana czy jednoczesna. Możliwości są potwierdzane dla konkretnej części.
Prześlij wymagane tolerancje, szczególnie dla otworów lokalizacyjnych, układów otworów i powierzchni stykowych. Przeprowadzimy analizę wykonalności z uwzględnieniem geometrii, materiału, procesu oraz warunków końcowej kontroli.
Standardowe frezowanie pozostawia promień zaokrąglenia w narożniku wewnętrznym, który powstaje w wyniku działania wirującego narzędzia. Określ wymagania dotyczące współpracy z innymi elementami, a następnie omów możliwy luz narożnika lub alternatywną metodę obróbki. Zmianę projektu należy uzgodnić, a nie zakładać.
Podaj dokładną gatunkowość i stan materiału, jeśli są znane, wraz z ewentualnymi wymaganymi dokumentami materiałowymi. Jeśli wybór materiału jest jeszcze otwarty, opisz środowisko pracy, obciążenia oraz współpracujące komponenty, aby można było omówić alternatywy. Obraz w galerii nie identyfikuje ani nie zatwierdza żadnego materiału.
Określ proces, stosowną specyfikację, obszary wykańczania oraz ewentualne maskowanie. Wskazanie wymiarów, które muszą zostać zaakceptowane po wykańczaniu, oraz pokazanie powierzchni kosmetycznych lub funkcjonalnych.
Do zapytania dołącz ilości próbników i produkcji oraz kontrolę wymaganą przed zwolnieniem. Zamówienie, cena i harmonogram są uzgadniane po przeglądu rysunku. Zapytanie o próbnik nie ustala powszechnie obowiązującego minimalnego zamówienia ani czasu realizacji.
Wyślij rysunki wraz z odniesieniami do części, ilościami oraz zakresem wymaganego terminu dostawy w jednym zapytaniu. Każdą komponentę analizujemy osobno pod kątem jej własnych wymagań.
Przed przygotowaniem oferty wymień wymagane dokumenty materiałowe, raporty pomiarowe, zatwierdzenie próbnika, wersję rysunku oraz identyfikację partii. Wskazanie powierzchni uszczelniających, gwintów oraz widocznych powierzchni wymagających ochronnego opakowania. Potwierdź, jakie dokumenty i opakowanie są uwzględnione w ofercie.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Odnośniki do terminów związanych z obróbką i specyfikacją użytych powyżej.
