Carcaças fresadas
Fresamos bolsos em invólucros, assentos para tampas e aberturas para conectores ao redor dos datums de localização e das faces de acoplamento.
Fresamos bolsos em invólucros, assentos para tampas e aberturas para conectores ao redor dos datums de localização e das faces de acoplamento.
Faces de montagem, ranhuras e padrões de furos conectam os suportes ao conjunto. Planejamos as configurações levando em conta essas relações posicionais.
As placas de fixação localizam e seguram as peças por meio de contatos operacionais, furos para pinos e detalhes substituíveis.
Blocos com orifícios combinam passagens concorrentes, recursos de montagem e interfaces de vedação. O acesso e a condição das arestas internas orientam a sequência de usinagem.
Interfaces térmicas e elétricas utilizam o material, a geometria de contato e o acabamento especificados; testes de desempenho possuem requisitos de aceitação separados.
Componentes conformados exigem acesso da ferramenta de corte e requisitos de superfície compatíveis com a geometria e suas interfaces funcionais.
Peças de múltiplas faces mantêm relações de datum através de várias configurações ou posições indexadas de usinagem.
Peças plásticas utilizam a classe de matéria-prima especificada, considerando-se condições de suporte e medição para características críticas de ajuste.
Nenhum exemplo correspondente. Discuta sua própria peça usando o botão de solicitação ou redefina os filtros.
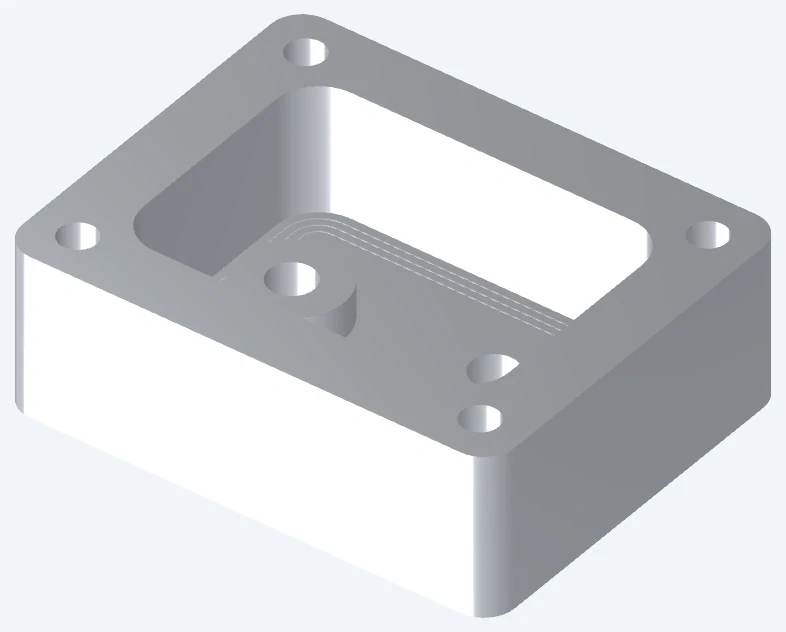
Usinamos componentes metálicos na liga e condição especificadas. O tratamento térmico e os requisitos finais de superfície orientam a rota de usinagem.
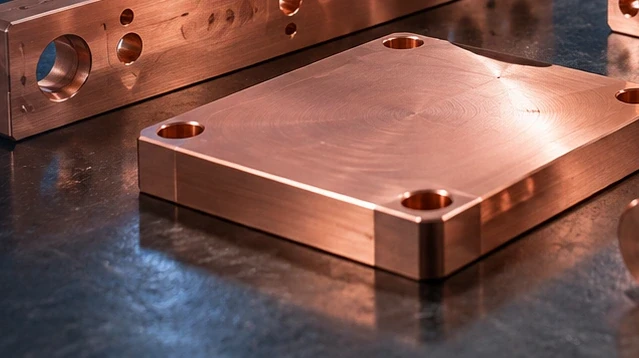
Peças em cobre, latão e ligas de níquel mantêm sua classe especificada. A função de contato, os requisitos de desgaste e qualquer revestimento determinam as verificações da condição final.
As faces de localização definem como a peça se assenta no conjunto. Utilizamos suas relações de referência para planejar o sistema de fixação e a usinagem.
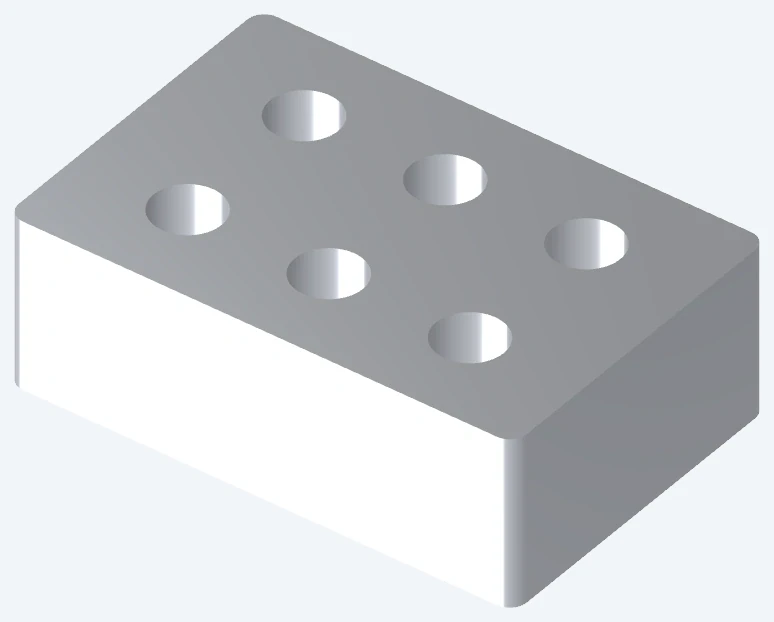
Furos cilíndricos, furos para pinos, roscas e furos de folga têm funções de acoplamento distintas. Suas indicações nos desenhos definem dimensão, posição e requisitos de inspeção.
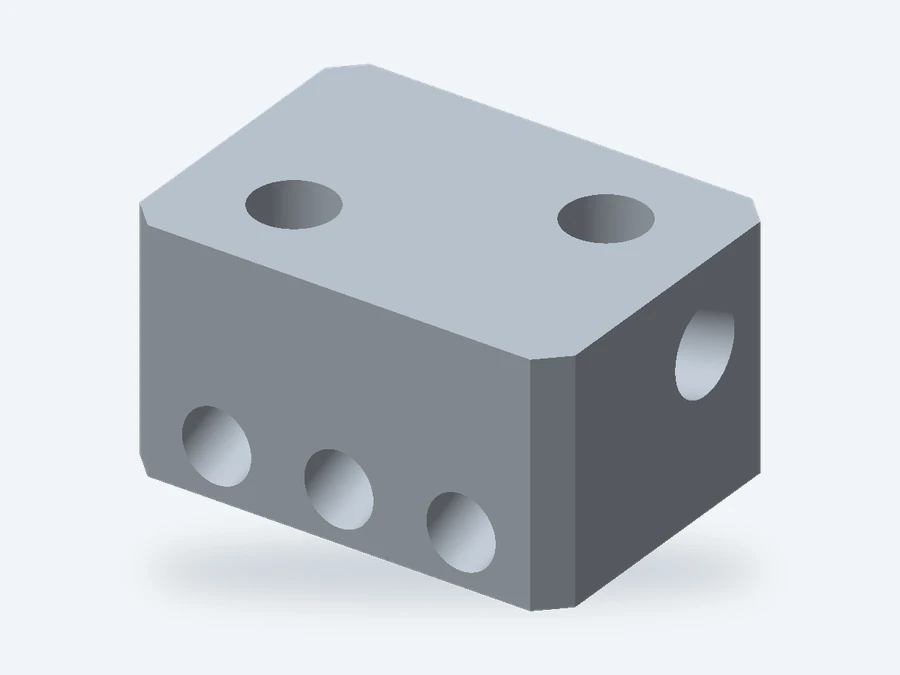
Furos de localização e faces de montagem em lados diferentes devem ser definidos a partir do mesmo sistema de referência funcional. Dimensionar cada face independentemente pode deixar a relação de montagem sem controle, mesmo quando as dimensões individuais estiverem dentro da tolerância. Utilizamos as referências de datum do desenho para identificar quais posições e orientações entre faces opostas devem ser inspecionadas em conjunto.
| Característica | Requisitos de desenho. | Revisão de produção |
|---|---|---|
| Cantos internos | Raio, geometria de acoplamento, alívio permitido | Raio da fresa; alívio aprovado ou processo alternativoReferência |
| Cavidades profundas ou estreitas | Profundidade, largura da abertura, espessura do fundo | Alcance da ferramenta, acesso, folga para montagemReferência |
| Paredes finas e nervuras | Espessura, faces críticas e distorção admissível | Suporte, sequência de usinagem, condição de inspeçãoReferência |
| Furos e roscas | Diâmetro, profundidade, rosca completa e comprimento útil | Profundidade do furo piloto versus rosca útil; ajuste de localizaçãoReferência |
| Recortes (undercuts) | Vistas em corte, direção de acesso e alívio | Folga para ferramenta; montagem adicionalReferência |
| Superfícies livres (freeform) | Atual CAD, tolerância de perfil e acabamento | Critérios de inspeção de perfil e aparênciaReferência |
Usinamos faces planas, cavidades, ranhuras e padrões de furos, com o acesso e suporte da ferramenta planejados conforme a geometria da peça.
Para furos e faces em ângulos fixos, comparamos o acesso indexado com fixações separadas e re-fixação. O indexamento pode reduzir a manipulação quando a fresa e o porta-ferramenta alcançam com segurança a característica; uma face obstruída ou fixada ainda pode exigir uma operação adicional. A escolha segue a análise de acessibilidade e montagem para este componente.
Características anguladas e contornadas podem utilizar usinagem indexada 3+2 ou usinagem simultânea. A geometria e o acesso determinam a abordagem.[4]
As superfícies conforme usinado mantêm a rugosidade especificada e os requisitos permitidos de marcas de ferramenta. Áreas visíveis e funcionais podem ter condições de aceitação distintas.
Tolerâncias para revestimentos e áreas mascaradas protegem ajustes de acoplamento, faces de localização e roscas na condição final.
A condição especificada de tratamento térmico afeta a sequência de usinagem e as verificações dimensionais finais para componentes de aço.
Os requisitos de aparência para plásticos identificam as superfícies visíveis, as marcas de ferramenta permitidas e qualquer amostra de referência acordada.
As opções de acabamento são analisadas com base no material e pedido especificados. Concordar com a condição final do desenho antes de aceitar a cotação.[5]
Vinculamos as verificações dimensionais às características críticas, aos referenciais (datums) e à condição final indicadas no desenho. A cotação identifica o relatório e o escopo de amostragem acordados.
O tratamento, revestimento ou inserções especificados determinam a condição na qual as dimensões de acoplamento são aceitas.
O número da peça, a revisão e as referências de lote vinculam as peças acabadas aos seus registros acordados de material, inspeção e entrega.
Trabalhamos com a revisão acordada do desenho e do modelo para a quantidade cotada.
As peças iniciais e as verificações acordadas apoiam sua análise de aceitação; quaisquer alterações permanecem registradas no desenho.
A revisão aceita e o escopo de inspeção definem o lote de produção.
Analisamos desenhos revisados ou requisitos de processamento antes de repetir uma produção.
Geometria, material, montagens, quantidade, acabamento e inspeção afetam todos a cotação. O escopo acordado identifica as operações e os registros incluídos.
| Incluir | Detalhes obrigatórios |
|---|---|
| modelo 3D e desenho 2D | Geometria, dimensões críticas, referências (datums), material, acabamento; arquivo regente |
| Características usinadas por fresagem | Cavidades, raios, paredes, furos, roscas, unidades |
| Identificação da peça | Correspondência entre números de peça e revisões em todos os arquivos |
| Requisitos do pedido | Quantidade, aprovação de amostra, registros, embalagem, destino, montagem |
Acordar um método seguro de transferência para arquivos confidenciais.
Escolha uma peça fresada acima ou adicione uma linha para seu próprio desenho. Expanda cada linha para incluir requisitos de cavidades, furos e referências (datums).
Esta lista organiza seu pedido. Ela não calcula preços, não confirma disponibilidade nem aprova uma especificação de fabricação. As entradas permanecem nesta página, a menos que você as baixe ou as envie a um endpoint de orçamento configurado.
Usinamos estes tipos de componentes conforme seu desenho. Sua geometria e função pretendida definem os requisitos de material, usinagem e inspeção para o pedido.
Defina o componente acabado, as características críticas e os requisitos de aceitação. A análise do desenho pode estabelecer a rota de fresagem. Indique quaisquer restrições de processo ou operações obrigatórias na sua especificação.
Envie o modelo e o desenho completos, incluindo a relação entre as faces. A análise determinará o acesso e o posicionamento necessários, bem como se é adequada a usinagem indexada ou multi-eixo simultânea. A capacidade é confirmada para o componente real.
Envie as tolerâncias exigidas, especialmente para furos de localização, padrões de furos e faces de acoplamento. Analisaremos a viabilidade com base na geometria, no material, no processo e nas condições finais de inspeção.
A fresagem convencional deixa um raio onde a fresa rotativa forma um canto interno. Identifique o requisito de acoplamento e, em seguida, discuta um chanfro ou alívio de canto permitido, ou um processo alternativo. Qualquer alteração de projeto deve ser acordada, não presumida.
Forneça a classe e condição exatas do material, quando conhecidas, juntamente com qualquer registro de material exigido. Caso a seleção ainda esteja em aberto, descreva o ambiente, as cargas e os componentes de acoplamento, para que alternativas possam ser discutidas. Uma imagem de galeria não identifica nem aprova um material.
Especifique o processo, a especificação aplicável, as áreas de acabamento e qualquer máscara necessária. Identifique as dimensões que devem ser aceitas após o acabamento e indique as superfícies cosméticas ou funcionais exigidas. A disponibilidade e a adequação do processo são avaliadas para cada material e pedido.
Inclua na sua solicitação as quantidades de amostra e de produção, bem como os ensaios necessários antes da liberação. O pedido, o preço e o cronograma são acordados após a revisão dos desenhos. Uma solicitação de amostra não estabelece um pedido mínimo universal nem um prazo de entrega padrão.
Envie os desenhos com as referências das peças, as quantidades e o escopo de entrega solicitado em uma única solicitação. Revisamos cada componente conforme seus próprios requisitos.
Relacione os registros de material exigidos, os relatórios dimensionais, a aprovação da amostra, a revisão do desenho e a identificação do lote antes da cotação. Identifique as faces de vedação, roscas e superfícies visíveis que exigem embalagem protetora. Confirme quais registros e embalagens estão incluídos na cotação.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências para os termos de usinagem e especificação utilizados acima.
